इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
पीवी एनकैप्सुलेंट फिल्म: 25-वर्षीय वारंटी के पीछे पाँच कार्य
विषय-सूची
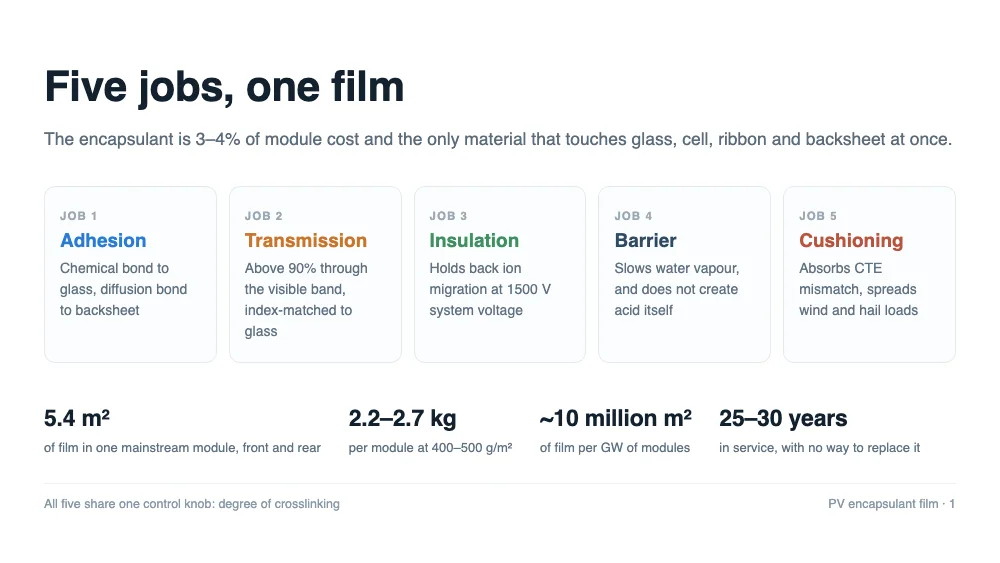
त्वरित उत्तर: एनकैप्सुलेंट एक साथ पाँच काम करता है — यह ग्लास को बैकशीट से बॉन्ड करता है, प्रकाश संचारित करता है, 1500 V पर इंसुलेट करता है, जल वाष्प को रोकता है और उन सामग्रियों के बीच के असंगत विस्तार को अवशोषित करता है जो अलग-अलग दरों पर फैलती हैं। पाँचों एक ही लैमिनेशन चक्र में लॉक हो जाते हैं, और पाँचों एक ही चर द्वारा नियंत्रित होते हैं: रेज़िन कितनी दूर क्रॉसलिंक करता है।
एक मॉड्यूल खोलें और आप ग्लास, सेल, रिबन, फ्रेम और जंक्शन बॉक्स का नाम बता सकते हैं। लैमिनेट होने के बाद उनके बीच की फिल्म अदृश्य हो जाती है — पारदर्शी, गंधहीन, मापने के लिए कोई किनारा नहीं और बाहर कोई पार्ट नंबर नहीं।
आप इसे तभी नोटिस करते हैं जब कुछ गलत हो जाता है। पिछले दशक में हमारे विफलता विश्लेषण कार्य में, पीलापन, डीलैमिनेशन, स्नेल ट्रेल्स, PID और संक्षारित ग्रिडलाइन्स सभी इस परत पर, या इस परत ने जिसे रोकने में विफलता दी, उस पर वापस जाते हैं।
इसलिए EVA, POE और EPE की तुलना करने से पहले, सरल प्रश्न का उत्तर देना उचित है: फिल्म वास्तव में क्या करने के लिए भुगतान की जाती है? यह एनकैप्सुलेंट फिल्म पर एक श्रृंखला का पहला भाग है। यह पाँच कार्यों और उन सभी को नियंत्रित करने वाले एकल चर से शुरू होता है।
यह एकमात्र सामग्री है जो सब कुछ छूती है
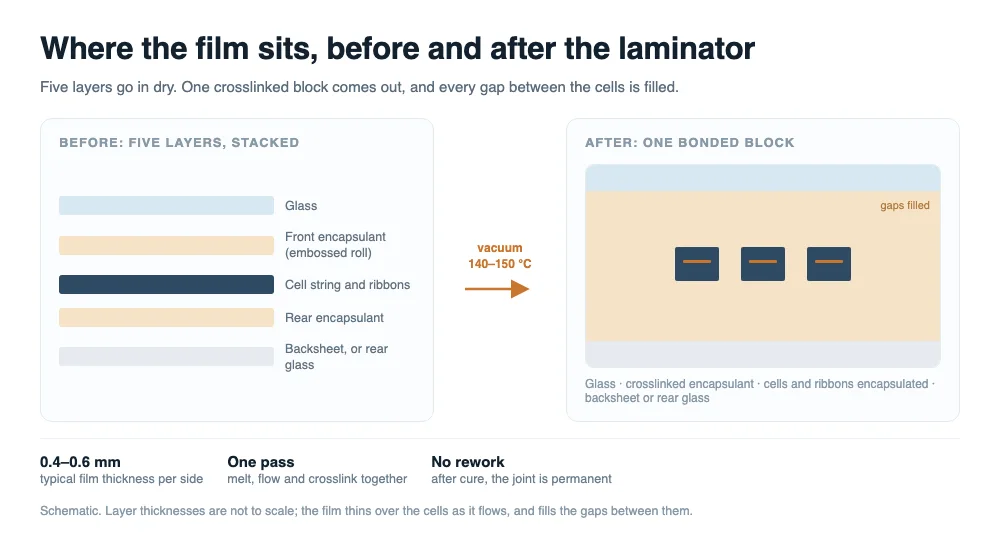
एक पारंपरिक क्रिस्टलीय सिलिकॉन मॉड्यूल, प्रकाश की ओर से नीचे की ओर, एक स्टैक है: ग्लास, फ्रंट एनकैप्सुलेंट, सेल स्ट्रिंग, रियर एनकैप्सुलेंट, और एक बैकशीट — या ग्लास-ग्लास मॉड्यूल में रियर ग्लास। फिल्म सेल के ऊपर और नीचे बैठती है, इसलिए यह सेल के साथ सीधे, पूर्ण-क्षेत्र संपर्क में एकमात्र पैकेजिंग सामग्री है।
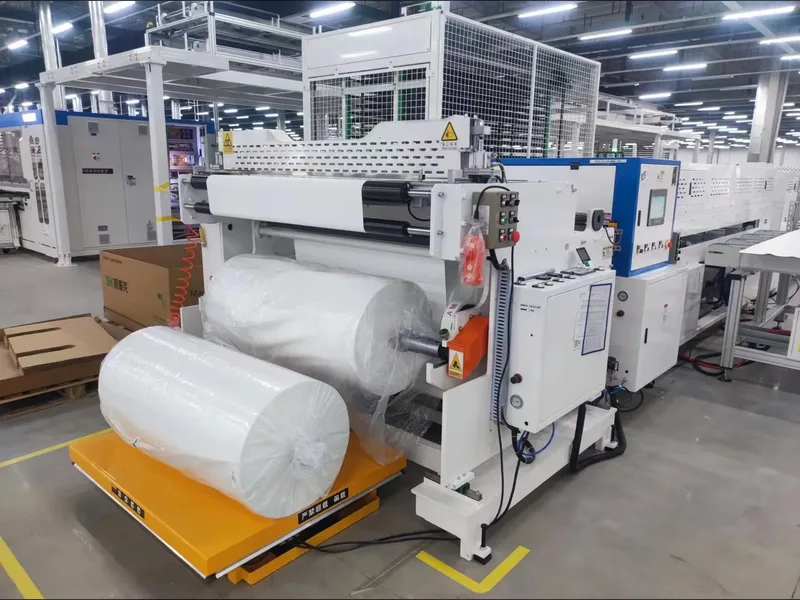
लैमिनेशन से पहले यह एम्बॉस्ड शीट का एक रोल है। लैमिनेटर के अंदर, वैक्यूम में और लगभग 140 से 150 °C पर, यह क्रम में तीन काम करती है। यह पिघलती और बहती है, सेल के बीच और रिबन के आसपास के अंतराल भरती है। फॉर्मूलेशन में पेरोक्साइड विघटित होता है और रेज़िन क्रॉसलिंकिंग शुरू करता है। फिर यह ठंडी होती है, और जो बाहर आता है वह अब पिघलने योग्य फिल्म नहीं है — यह एक पारदर्शी, लोचदार, अगलनीय रबर बॉडी है जिसने सेल स्ट्रिंग को निगल लिया है।
थर्मल चक्र के दौरान हम अपने लैमिनेटरों को 140 और 150 °C के बीच वैक्यूम में रखते हैं ताकि पेरोक्साइड विघटन क्रॉसलिंकिंग पूरी करने से पहले सेल रिबन के चारों ओर पूर्ण रेज़िन प्रवाह सुनिश्चित हो।
यह क्रम एक आदत को समझाता है जिसे अपनाना उचित है: फिल्म डेटाशीट पर हर संख्या क्योर अवस्था के बारे में एक वादा है, रोल के बारे में नहीं। तैयार लैमिनेट में मोटाई, प्रवाह, आसंजन और मापांक वही हैं जिनके साथ मॉड्यूल 25 वर्षों तक रहता है।
मात्राओं को कम आँकना आसान है। 2382 × 1134 mm का एक मुख्यधारा मॉड्यूल प्रति परत लगभग 2.70 m² फिल्म रखता है, इसलिए मोटे तौर पर आगे और पीछे 5.4 m², जिसका वजन सामान्य 400 से 500 g/m² पर 2.2 से 2.7 kg होता है। बड़े पैमाने पर, एक गीगावाट मॉड्यूल लगभग 10 मिलियन वर्ग मीटर फिल्म की खपत करता है।
कार्य एक: आसंजन, दो अलग-अलग तंत्रों द्वारा
ग्लास, सिलिकॉन, कॉपर रिबन और बैकशीट की सतह रसायन विज्ञान और विस्तार गुणांक अलग-अलग होते हैं। इनमें से कोई भी स्वाभाविक रूप से दूसरे से चिपकता नहीं है। फिल्म का पहला काम प्रत्येक पर ऐसे इंटरफेस बनाना है जो बाहर 25 वर्षों तक टिक सकें।
ग्लास पर यह रासायनिक रूप से काम करती है। फॉर्मूलेशन में एक साइलेन कपलिंग एजेंट ग्लास सतह पर हाइड्रॉक्सिल समूहों के साथ संघनित होकर Si–O–Si बॉन्ड बनाता है, जबकि इसका दूसरा सिरा रेज़िन नेटवर्क में जुड़ जाता है। यह एक रासायनिक बॉन्ड है, प्रेशर-सेंसिटिव एडहेसिव से मिलने वाला भौतिक अधिशोषण नहीं, और यही कारण है कि ग्लास आसंजन डैम्प हीट में टिकता है जबकि टेप बॉन्ड नहीं टिकता।
बैकशीट पर तंत्र अलग है: अनुकूलता और अंतर-विसरण। एक सामान्य बैकशीट की आंतरिक परत PE या EVA-प्रकार की संशोधित परत होती है, और लैमिनेशन तापमान पर दोनों पिघलन एक-दूसरे में विसरित होकर एक इंटरफेस के रूप में जम जाते हैं। जिस बैकशीट की आंतरिक परत इसके लिए डिज़ाइन नहीं है, वह डीलैमिनेट हो जाएगी चाहे फिल्म कितनी भी अच्छी हो।
मीट्रिक पील स्ट्रेंथ है, जिसे फिल्म-से-ग्लास और फिल्म-से-बैकशीट के लिए अलग-अलग मापा जाता है। मायने रखने वाली संख्या प्रारंभिक मान नहीं बल्कि डैम्प हीट और UV एजिंग के बाद की रिटेंशन है — जो फिल्म 100 N/cm से शुरू होकर 1000 घंटे बाद 30 पर गिर जाती है, वह उससे अलग उत्पाद है जो 80 से शुरू होकर 70 पर टिकती है।
आसंजन विफलता डीलैमिनेशन के रूप में दिखती है, और डीलैमिनेशन शायद ही तुरंत बिजली की कीमत पर आता है। यह नमी के लिए एक रास्ता खोलता है, और वह रास्ता वह जगह है जहाँ अगले तीन या चार विफलता मोड शुरू होते हैं। यदि आपको रैक पर एक डीलैमिनेटेड मॉड्यूल मिले, तो इसे सौंदर्य दोष के बजाय नमी-प्रवेश रिपोर्ट मानें।
कार्य दो: संचरण, जहाँ इंटरफेस संख्या से अधिक मायने रखता है
फ्रंट फिल्म ऑप्टिकल पथ पर बैठती है। सूर्य का प्रकाश ग्लास को पार करता है, फिर फिल्म को, इससे पहले कि वह सेल तक पहुँचे, इसलिए फिल्म के पास प्रकाश खोने के दो तरीके और मॉड्यूल की रक्षा करने के दो तरीके हैं।
पहला, पारदर्शी होना। मुख्यधारा की स्पष्ट फिल्में दृश्य और निकट-अवरक्त बैंड में 90% से अधिक संचारित करती हैं, और उम्मीद की जाती है कि वे ऐसी ही रहेंगी — दशकों के UV और ताप में कोई पीलापन नहीं।
दूसरा, ऑप्टिकल रूप से अदृश्य होना। EVA और POE का अपवर्तनांक लगभग 1.48 से 1.49 होता है, जो ग्लास के लगभग 1.5 के बहुत करीब है। उस इंटरफेस को पार करने वाला प्रकाश मुश्किल से परावर्तित होता है। एक बुलबुला या डीलैमिनेशन फिल्म को हवा (n ≈ 1.0) से बदल देता है और उस इंटरफेस पर परावर्तन हानि तेजी से बढ़ जाती है — यही कारण है कि ऑप्टिकल दोष और बिजली हानि अक्सर साथ दिखते हैं, भले ही फिल्म स्वयं पीली न हुई हो।
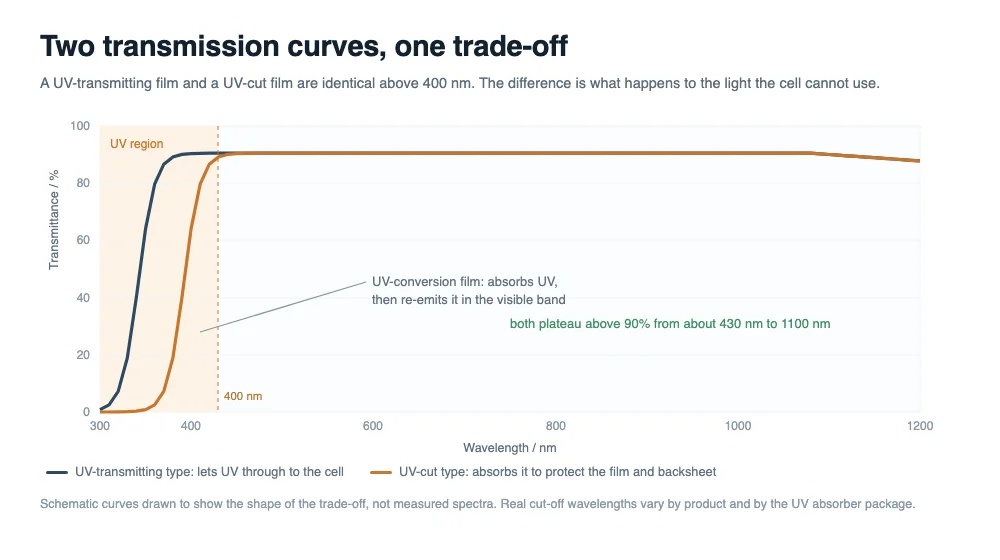
समझौता पराबैंगनी में छिपा है। फिल्में सामान्यतः एक UV अवशोषक रखती हैं, जो पॉलिमर और बैकशीट को पीलापन से बचाने के लिए UV बैंड का हिस्सा काटती हैं। लेकिन जो UV काटा जाता है वह भी प्रकाश है जो अब सेल तक नहीं पहुँचता। N-प्रकार TOPCon फ्रंट सतहें पहले की संरचनाओं की तुलना में UV के प्रति अधिक संवेदनशील हैं, इसलिए दो रास्ते सामने आए हैं: अधिक UV रोकने वाली हाई-कट फिल्में, और UV-रूपांतरण फिल्में जो UV अवशोषित करके उसे दृश्य बैंड में पुनः उत्सर्जित करती हैं। नीचे दिए गए वक्र उस निर्णय का आकार दिखाते हैं।
रियर फिल्म दो मामलों में बँटती है। एक मोनोफेशियल मॉड्यूल को आमतौर पर सफेद या अत्यधिक परावर्तक फिल्म मिलती है, जो सेल के बीच से गुजरने वाले प्रकाश को वापस सामने की ओर परावर्तित करती है और बिजली बढ़ाती है। एक बाइफेशियल मॉड्यूल को रियर फिल्म से प्रकाश अंदर आने देना होता है, इसलिए उसे पारदर्शी होना चाहिए — और तब यह परावर्तक लाभ नहीं देती।
कार्य तीन: 1500 V पर इंसुलेशन
उपयोगिता-स्तरीय संयंत्रों में सिस्टम वोल्टेज अब आमतौर पर 1500 V होते हैं। मॉड्यूल के अंदर, सेल स्ट्रिंग ग्राउंडेड फ्रेम के सापेक्ष एक हजार वोल्ट या अधिक के विभवांतर पर हो सकती है, और फिल्म सेल्स और उस फ्रेम के बीच मुख्य डाइइलेक्ट्रिक परतों में से एक है।
यह सामग्री गुण वॉल्यूम प्रतिरोधकता है। POE-प्रकार की फिल्में आमतौर पर EVA से एक कोटि अधिक होती हैं, जो एक कारण है कि वे संभावित-प्रेरित क्षरण (PID) का बेहतर प्रतिरोध करती हैं। विद्युत क्षेत्र के अंतर्गत, कांच से सोडियम आयन सेल सतह की ओर प्रवास करते हैं; फिल्म की प्रतिरोधकता जितनी अधिक होगी, आयन बहाव उतना ही धीमा और PID उतना ही देर से और हल्का होगा।
मॉड्यूल-स्तरीय परीक्षण इस कार्य को सीधे देखते हैं: इंसुलेशन विदस्टैंड (हाइपॉट) परीक्षण और वेट लीकेज करंट परीक्षण दोनों जांचते हैं कि नमी के संपर्क के बाद फिल्म ने सर्किट को फ्रेम से पृथक रखा या नहीं। एक फिल्म लैमिनेशन-साइकल कंडीशनिंग से पहले ड्राई हाइपॉट पास कर सकती है और बाद में वेट लीकेज में फेल हो सकती है, इसलिए दोनों को एक साथ योग्यता योजना में शामिल किया जाना चाहिए।
हम तैयार लैमिनेट्स पर 1500 V तक ड्राई हाइपॉट और वेट लीकेज करंट परीक्षण चलाते हैं ताकि यह सत्यापित हो सके कि नमी के संपर्क के बाद क्योर्ड एनकैप्सुलेंट सेल्स और फ्रेम के बीच विद्युत पृथक्करण बनाए रखता है।
उच्च वोल्टेज PID के लिए एक आवश्यक शर्त है, पर्याप्त नहीं, लेकिन फिल्म वोल्टेज और सेल के बीच खड़ी पहली बाधा है। उच्च-प्रतिरोधकता वाली फिल्म में बदलना उन कुछ उपायों में से एक है जो सिस्टम डिज़ाइन को छुए बिना काम करता है।
कार्य चार: बाधा, एक ऐसे मोड़ के साथ जिससे EVA बच नहीं सकती
एक आम धारणा को सुधारकर शुरू करें: फिल्म सील नहीं है। जल वाष्प अंदर आएगी। केवल प्रश्न यह है कि कितनी तेज़ी से, और किस मार्ग से। ग्लास-बैकशीट मॉड्यूल में अधिकांश नमी बैकशीट के माध्यम से प्रवेश करती है; ग्लास-ग्लास मॉड्यूल में, जहाँ दोनों सतहें कांच की होती हैं, यह मुख्यतः परिधि किनारे के आसपास आती है।
उस कार्य में दो मुख्य रसायन स्पष्ट रूप से भिन्न हैं: POE की जल वाष्प संचरण दर EVA की तुलना में उल्लेखनीय रूप से कम होती है। लेकिन अधिक महत्वपूर्ण अंतर वह है जो EVA स्वयं के साथ करती है। इसके विनाइल एसीटेट समूह नम गर्मी में धीरे-धीरे जल-अपघटित होकर एसीटिक अम्ल छोड़ते हैं। वह अम्ल सिल्वर ग्रिडलाइनों और रिबन सतह पर हमला करता है, श्रेणी प्रतिरोध बढ़ाता है, और नम गर्मी परीक्षण के बाद बिजली हानि के पीछे के मानक तंत्रों में से एक है।
इसलिए बाधा का अर्थ दो बातें हैं, और उनमें से केवल एक बाहरी दुनिया से संबंधित है: पानी को बाहर रखें, और अंदर संक्षारक उत्पन्न करने से बचें। यही ग्लास-ग्लास मॉड्यूल और संक्षारण-संवेदनशील N-प्रकार सेल्स के POE और EPE सह-एक्सट्रूडेड फिल्मों की ओर बढ़ने का पूरा तर्क है, जहाँ EVA परत को सेल सतह से दूर रखा जाता है।
बाधा विफलता धीमी होती है और शुरू में इसे शायद ही फिल्म के कारण माना जाता है। संक्षारित ग्रिडलाइनें, बढ़ता श्रेणी प्रतिरोध, रिबनों के साथ स्नेल ट्रेल्स — ये सभी नमी मार्ग और अम्ल स्रोत के परिणामी लक्षण हैं। जब नम गर्मी परीक्षण विफल होता है, तो सेल को दोष देने से पहले फिल्म की जांच करना उचित है।
कार्य पाँच: कुशनिंग, उन सेल्स के लिए जो और पतले होते जा रहे हैं
सेल अब लगभग 130 µm मोटी हैं: कठोर, भंगुर, और स्टैक में यांत्रिक रूप से सबसे कमजोर शीट। उनके आसपास की सामग्रियाँ बहुत भिन्न दरों पर गति करती हैं — कांच लगभग 9 ppm/K, सिलिकॉन लगभग 3 ppm/K, तांबा रिबन लगभग 17 ppm/K। प्रत्येक दैनिक तापमान परिवर्तन और प्रत्येक मौसमी चक्र उन्हें भिन्न मात्राओं में अलग खींचता है।
फिल्म वह अनुरूप परत है जो उस मतभेद को अवशोषित करती है, ताकि सेल और सोल्डर जोड़ों को इसे वहन करने के लिए न कहा जाए। यह यांत्रिक भार भी फैलाती है: हवा का दबाव, बर्फ का भार और ओलावृष्टि का प्रभाव केंद्रित बलों के रूप में आते हैं, और फिल्म उन्हें वितरित करती है ताकि माइक्रोक्रैक और टूटन दुर्लभ रहें।
एक तीसरा, नया कार्य भी है। लैमिनेशन के बाद फिल्म रिबनों को लपेटती है और उन्हें स्थान पर पकड़ती है। ज़ीरो-बसबार मॉड्यूल में, जहाँ महीन तारों को स्ट्रिंगर पर सोल्डर करने के बजाय चिपकने वाले पदार्थ से पकड़ा जा सकता है, फिंगरों से संपर्क काफी हद तक इस पर निर्भर करता है कि लैमिनेशन के दौरान फिल्म तार को दबाती और स्थिर करती है। उस बिंदु पर फिल्म का प्रवाह व्यवहार और मापांक केवल यांत्रिक नहीं, विद्युत पैरामीटर बन जाते हैं। यही इस श्रृंखला और रिबन श्रृंखला के बीच सीधा संबंध है: जोड़ लैमिनेटर में चला गया, और फिल्म जोड़ का हिस्सा बन गई।
कम तापमान व्यवहार उसी अनुच्छेद में आता है। जैसे-जैसे परिवेशी तापमान गिरता है, EVA स्पष्ट रूप से कठोर होती है जबकि POE अपनी अधिक लोच बनाए रखती है, इसलिए ठंडी जलवायु में कुशनिंग कम क्षीण होती है। यदि आप ठंडी जलवायु वाले स्थल के लिए मॉड्यूल निर्दिष्ट करते हैं, तो फिल्म का ग्लास ट्रांज़िशन व्यवहार सेल के तापमान गुणांक जितना ही प्रासंगिक है।
सभी पाँच कार्य एक ही नियंत्रण नॉब से चलते हैं
पाँच कार्य स्वतंत्र दिखते हैं, और डेटाशीट में उन्हें स्वतंत्र परीक्षणों द्वारा मापा जाता है। लैमिनेट में वे एक चर साझा करते हैं: क्रॉसलिंकिंग की मात्रा, जिसे आमतौर पर जेल सामग्री के रूप में रिपोर्ट किया जाता है।
कम-क्योर्ड फिल्म उच्च तापमान पर रेंगती है। आसंजन कमजोर होता है, कुशनिंग नरम होती है, फिल्म किनारे से बह सकती है, और मॉड्यूल कुछ वर्षों में थका हुआ दिखने लगता है। अधिक-क्योर्ड फिल्म विपरीत दिशा में जाती है: यह भंगुर हो जाती है, प्रभाव प्रतिरोध गिरता है, और आसंजन फिर घटता है क्योंकि कठोर नेटवर्क गीला और अनुरूप नहीं हो सकता। एक इष्टतम बैंड है, और यह इतना संकीर्ण है कि जेल सामग्री उन दो या तीन संख्याओं में से एक है जिन्हें लैमिनेशन इंजीनियर वास्तव में देखता है।
| कार्य | मुख्य मीट्रिक | विफल होने पर विशिष्ट लक्षण |
|---|---|---|
| आसंजन | पील ताकत, प्रारंभिक और उम्र बढ़ने के बाद; जेल सामग्री | डीलैमिनेशन, फिर नमी प्रवेश |
| संचरण | ट्रांसमिटेंस, UV कट-ऑफ तरंगदैर्ध्य, पीलापन सूचकांक ΔYI | पीलापन, क्रमिक बिजली हानि |
| इंसुलेशन | वॉल्यूम प्रतिरोधकता; मॉड्यूल स्तर पर हाइपॉट और वेट लीकेज | PID, वेट लीकेज विफलताएँ |
| बाधा | जल वाष्प संचरण दर; अम्ल मान और एसीटिक अम्ल निर्मुक्ति | ग्रिडलाइन संक्षारण, बढ़ता श्रेणी प्रतिरोध, स्नेल ट्रेल्स |
| कुशनिंग | जेल सामग्री, मापांक, संकुचन | माइक्रोक्रैक, टूटन, सेल विस्थापन |
जेल सामग्री मापने पर एक चेतावनी, क्योंकि यह तय करती है कि आने वाली सामग्री पास होती है या नहीं। GB/T 29848 और IEC 62788-1-6 जेल सामग्री प्रक्रिया में भिन्न निष्कर्षण समय का उपयोग करते हैं, और प्रकाशित कार्य में पाया गया है कि राष्ट्रीय-मानक विधि व्यवस्थित रूप से उच्च मान देती है — कम क्योर स्तरों पर अंतर बढ़ता है। कुछ POE फिल्मों की विशिष्टता पंक्तियाँ ठीक उसी क्षेत्र में आती हैं। इसलिए एक आपूर्तिकर्ता और एक ग्राहक एक ही रोल के बारे में असहमत हो सकते हैं जबकि दोनों अपने-अपने मानक का सही ढंग से पालन कर रहे हों।
व्यावहारिक उत्तर यह है कि खरीद विनिर्देश में विधि तय करें, मानक और निष्कर्षण समय का नाम दें, और फिल्म को उस विधि के अनुसार योग्य ठहराएँ जिसका उपयोग आप उत्पादन में करेंगे। हम इस श्रृंखला के एक बाद के लेख में परीक्षण विधियों पर विस्तार से चर्चा करेंगे।
जहाँ पाँच कार्य आपस में टकराते हैं
एक बार जब पाँच कार्यों को अलग कर दिया जाए, तो यह स्पष्ट हो जाता है कि उनमें से कुछ विपरीत दिशाओं में खींचते हैं। फिल्म चयन बैठक में अधिकांश बहसों का कारण तीन टकराव होते हैं।
बिजली के मुकाबले UV अवरोधन। अधिक अवशोषक पॉलिमर और बैकशीट की रक्षा करता है, और उस प्रकाश को हटा देता है जिसका उपयोग सेल कर सकता था। N-प्रकार के सेल ने इस टकराव को खुलकर सामने ला दिया, और दो उत्तर — उच्च कट-ऑफ फिल्में और UV-रूपांतरण फिल्में — इस बात पर अलग-अलग दाँव हैं कि उस बैंड का कितना हिस्सा वापस पाने लायक है।
क्योर स्तर बनाम कठोरता। अधिक जेल सामग्री क्रीप को कम करती है और तापमान पर लैमिनेट को एक साथ बनाए रखती है, लेकिन अधिक कसा हुआ नेटवर्क अधिक भंगुर होता है। ठंडी जलवायु और ओलावृष्टि वाली स्थापनाओं में संतुलन अधिक कठोर सिरे की ओर झुक जाता है, जो एक यांत्रिक तर्क है जिसे अधिकांश फिल्म डेटाशीट स्पष्ट रूप से नहीं बतातीं।
प्रवाह बनाम बॉन्ड-लाइन नियंत्रण। फिल्म को सेल और रिबन के आसपास के अंतरालों को भरने के लिए पर्याप्त दूर तक बहना चाहिए, और इतनी दूर नहीं कि किनारे को वंचित कर दे या रिबन पर पॉलिमर के बिना छोड़ दे। पतले सेल और महीन रिबन दोनों उस खिड़की को संकीर्ण करते हैं, और ज़ीरो-बसबार निर्माण इसे और संकीर्ण कर देता है क्योंकि अब फिल्म ही वह चीज़ है जो तार को फिंगर के विरुद्ध पकड़े रखती है।
इनमें से किसी को भी एक बार में अनुकूलित नहीं किया जा सकता। यही कारण है कि फिल्म चयन अंततः एक स्कोरकार्ड के बजाय विफलता मोड की रैंक की गई सूची बन जाता है: आप तय करते हैं कि आपका उत्पाद किस टकराव के साथ जी सकता है, और आप विनिर्देश उस कार्य के आसपास लिखते हैं जो विफल नहीं होना चाहिए।
पाँच कार्यों को खरीद विनिर्देश में बदलना
हम जो अधिकांश फिल्म विवाद देखते हैं, वे इस बारे में नहीं होते कि कोई उत्पाद अच्छा है या नहीं। वे इस बारे में होते हैं कि दो पक्ष अलग-अलग चीज़ें माप रहे हैं, या एक ही चीज़ को अलग-अलग तरीके से माप रहे हैं। समाधान बिना चमक-दमक वाला है: विनिर्देश में प्रत्येक कार्य के लिए एक पंक्ति, संख्या के साथ-साथ विधि का नाम भी।
| विनिर्देश पंक्ति | क्या बताना है | लाइन पर यह क्यों मायने रखता है |
|---|---|---|
| बेस फिल्म | रसायन विज्ञान (EVA, POE, EPE), सहनशीलता के साथ मोटाई, एम्बॉसिंग | प्रवाह, कुशनिंग और लैमिनेशन विंडो निर्धारित करता है जिसे आप बनाए रख सकते हैं |
| क्योर | जेल सामग्री सीमा, मानक और निष्कर्षण समय स्पष्ट रूप से बताया गया | वह एक चर जो सभी पाँच कार्यों को प्रभावित करता है; वह जो सबसे अधिक बार अलग-अलग मापा जाता है |
| आसंजन | काँच और वास्तविक बैकशीट से पील ताकत, प्रारंभिक और डैम्प हीट तथा UV के बाद | डीलैमिनेशन अन्य विफलताओं का प्रवेश बिंदु है |
| प्रकाशिकी | ट्रांसमिटेंस, UV कट-ऑफ या रूपांतरण व्यवहार, उम्र बढ़ने के बाद पीलापन सूचकांक | UV व्यापार-समझौते को तय करता है बजाय इसे फिल्म आपूर्तिकर्ता पर छोड़ने के |
| विद्युत | वॉल्यूम प्रतिरोधकता, परीक्षण वोल्टेज और कंडीशनिंग बताई गई | उच्च-वोल्टेज स्ट्रिंग्स पर PID के लिए लीवर |
| बाधा | जल वाष्प संचरण दर; EVA-युक्त फिल्मों के लिए अम्ल मान या एसीटेट रिलीज़ | डैम्प हीट में संक्षारण जोखिम की भविष्यवाणी करता है, केवल नमी के प्रवेश की नहीं |
दो व्यावहारिक नोट। पहला, पील ताकत को उस बैकशीट के विरुद्ध मापा जाना चाहिए जिसे आप वास्तव में उपयोग करेंगे, किसी संदर्भ लैमिनेट के विरुद्ध नहीं — फिल्म-से-बैकशीट इंटरफ़ेस दोनों सामग्रियों का संयुक्त उत्पाद है। दूसरा, यदि मॉड्यूल ग्लास-ग्लास है, तो नमी किनारे पर आती है, इसलिए एज सीलिंग और परिधि चिपकने वाली बीड फिल्म के बैरियर डेटा के समान ध्यान देने योग्य है।
फिल्म से परे, दो प्रक्रिया चर जो तय करते हैं कि विनिर्देश पूरा होता है या नहीं, वे हैं लैमिनेटर के अंदर तापमान रैम्प और पिघलने के ऊपर बिताया गया समय। एक प्रोफ़ाइल जो बहुत धीरे तापमान तक पहुँचती है, फिल्म को पेरोक्साइड के काम शुरू करने से पहले बहने देती है; एक जो बहुत गर्म चलती है, पहले सतह को क्रॉसलिंक कर देती है और बाकी को फँसा देती है। कोई भी विफलता फिल्म डेटाशीट में नहीं दिखती, और दोनों तैयार लैमिनेट से लिए गए जेल सामग्री माप में दिखती हैं।
लागत का तीन से चार प्रतिशत, मरम्मत क्षमता का शून्य
फिल्म मॉड्यूल लागत का लगभग 3 से 4% है — कुछ विश्लेषण इसे अवधि और लेखा आधार के आधार पर 4 से 7% बताते हैं। किसी भी तरह, यह सामग्री के बिल में सबसे सस्ती पंक्ति वस्तुओं में से एक है, और इसमें एक गुण है जो फ्रेम और जंक्शन बॉक्स में नहीं है: एक बार लैमिनेट होने के बाद, इसे बदला या मरम्मत नहीं किया जा सकता। 25 से 30 वर्ष की वारंटी पूरी दूरी तक फिल्म द्वारा वहन की जानी चाहिए।
यही दायित्व है कि उत्पाद मिश्रण इतनी जल्दी खंडित हो गया है। 2024 के चीन बाजार में, पारदर्शी EVA अभी भी लगभग 42% हिस्सा रखती है, EPE सह-एक्सट्रूडेड फिल्म 28% के करीब है, और सफेद EVA तथा POE प्रत्येक 10% से थोड़ा अधिक लेते हैं। एकल-रसायन युग समाप्त हो गया है; अब चयन विफलता मोड और सेल आर्किटेक्चर द्वारा किया जाता है।
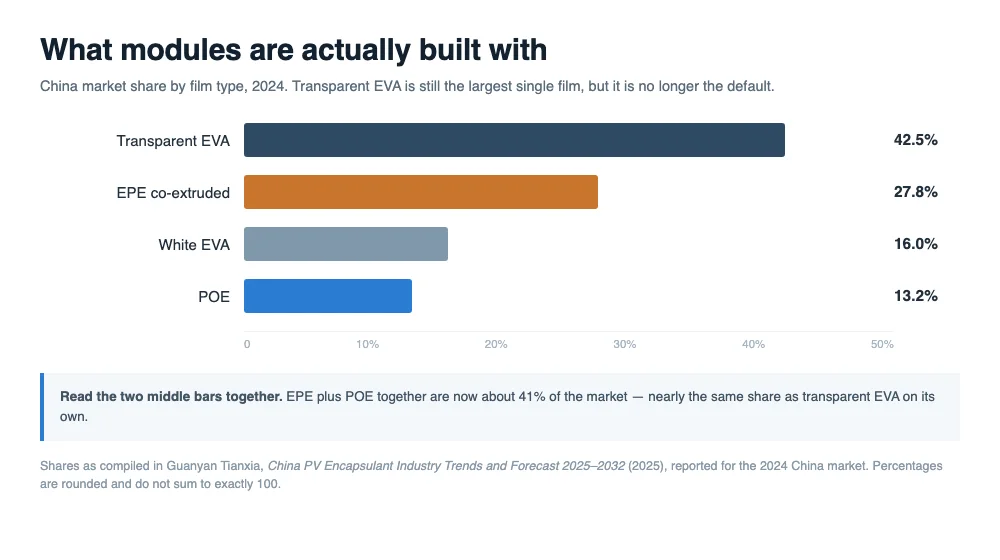
एक खरीदार के लिए, यह निर्णय को नया रूप देता है। आप सबसे सस्ती फिल्म नहीं चुन रहे हैं जो साफ़ लैमिनेट होती है। आप चुन रहे हैं कि पाँच कार्यों में से किसे आप फील्ड में विफल नहीं कर सकते — और फिर उस फिल्म के लिए भुगतान करते हैं जो उस एक की रक्षा करती है, जबकि कहीं और लागत स्वीकार करते हैं।
अक्सर पूछे जाने वाले प्रश्न
क्या अधिक ट्रांसमिटेंस वाली फिल्म हमेशा अधिक बिजली देती है?
नहीं। दो प्रभाव मुख्य संख्या को रद्द कर सकते हैं। एक फिल्म जो खुद की रक्षा के लिए UV काटती है, कुछ छोटी-तरंगदैर्ध्य प्रतिक्रिया छोड़ देती है, और कोई भी बुलबुला या डीलैमिनेशन एक वायु इंटरफ़ेस जोड़ता है जिसमें वास्तविक परावर्तन हानि होती है। ट्रांसमिटेंस और UV व्यवहार की एक साथ तुलना करें, और फिल्म को दोष देने से पहले लैमिनेट में ऑप्टिकल दोषों की जाँच करें।
क्या POE हमेशा EVA से बेहतर है?
नहीं। POE प्रतिरोधकता और नमी अवरोधन पर जीतता है, और यह एसिटिक अम्ल उत्पन्न नहीं करता, जो संक्षारण-संवेदनशील सेल और ग्लास-ग्लास निर्माण के लिए मायने रखता है। EVA सस्ता रहता है, कई लाइनों में व्यापक प्रक्रिया विंडो पर लैमिनेट होता है, और मोनोफेशियल ग्लास-बैकशीट मॉड्यूल में अच्छी तरह सिद्ध है। सही प्रश्न यह है कि आपकी परियोजना किस विफलता मोड को वहन नहीं कर सकती, न कि कौन सा रसायन नया है।
अगर फिल्म ने UV परीक्षण पास कर लिया तो मेरा मॉड्यूल पीला क्यों हो गया?
UV परीक्षण एक खुराक और एक तापमान है, और दोनों मायने रखते हैं। पीलापन समाप्त UV अवशोषक पैकेज से, अत्यधिक तापमान पर लैमिनेशन से, या लैमिनेट में संदूषकों से आ सकता है। पीलापन सूचकांक दावे के पीछे की उम्र बढ़ने की स्थिति माँगें, और इसकी तुलना उस विकिरण और तापमान से करें जो आपका उत्पाद वास्तव में देखेगा।
क्या डीलैमिनेशन की फील्ड में मरम्मत की जा सकती है?
नहीं। एक बार क्यूर हो जाने के बाद, फिल्म को दोबारा पिघलाया नहीं जा सकता, और मॉड्यूल के बाहर से लैमिनेटेड इंटरफेस को दोबारा बॉन्ड करने का कोई तरीका नहीं है। डीलैमिनेशन एक स्थायी परिवर्तन है जिसने नमी का रास्ता भी खोल दिया है, इसलिए व्यावहारिक प्रतिक्रिया एकल मॉड्यूल के बजाय प्रभावित समूह का आकलन करना है।
ग्लास-ग्लास N-टाइप मॉड्यूल को कौन सी फिल्म उपयोग करनी चाहिए?
सबसे आम तौर पर POE या EPE को-एक्सट्रूडेड फिल्म, प्रतिरोधकता और सेल सतह पर एसिटिक एसिड की अनुपस्थिति के लिए, EVA परतों को ग्लास की ओर रखा जाता है। इसे सामान्य सिफारिश के बजाय अपने स्वयं के डैम्प हीट और PID परिणामों के आधार पर सत्यापित करें, क्योंकि सेल आर्किटेक्चर, ग्लास संरचना और सिस्टम वोल्टेज सभी उत्तर को बदल देते हैं।
हमें कितना जेल कंटेंट निर्दिष्ट करना चाहिए?
एक रेंज, साथ ही मानक और निष्कर्षण समय। विधि के बिना एक संख्या एक विशिष्टता नहीं है, क्योंकि GB/T 29848 और IEC 62788-1-6 एक ही नमूने पर समान मान नहीं देते हैं। रेंज को अपने स्वयं के लैमिनेशन परीक्षणों से निर्धारित करें और इसे केवल इनकमिंग रोल्स पर ही नहीं, बल्कि तैयार लैमिनेट पर सत्यापित करें।
क्या फिल्म PID को केवल प्रतिरोधकता के माध्यम से प्रभावित करती है?
प्रतिरोधकता मुख्य सामग्री लीवर है, लेकिन एकमात्र मार्ग नहीं। डीलैमिनेशन और वॉयड स्थानीय नमी और आयन पथ बनाते हैं, और एसिड उत्पादन ग्रिडलाइन पर रसायन विज्ञान को बदल देता है। खराब लैमिनेटेड मॉड्यूल में उच्च-प्रतिरोधकता वाली फिल्म अभी भी विफल हो सकती है, यही कारण है कि आसंजन और जेल कंटेंट प्रतिरोधकता के समान योग्यता योजना में आते हैं।
क्या बाइफेशियल मॉड्यूल पर सफेद EVA का उपयोग किया जा सकता है?
नहीं, बाइफेशियल मॉड्यूल के पिछले हिस्से पर नहीं जो पीछे से प्रकाश एकत्र करने के लिए है। सफेद फिल्म प्रकाश को सेल की ओर वापस परावर्तित करती है, जो मोनोफेशियल मॉड्यूल में लाभ है और बाइफेशियल में हानि। बाइफेशियल रियर फिल्में पारदर्शी होती हैं, और वे रियर-साइड यील्ड के बदले परावर्तक लाभ छोड़ देती हैं।
अंतिम विचार
एनकैप्सुलेंट मॉड्यूल में सबसे सस्ती सामग्री है और एकमात्र ऐसी जिसे मरम्मत नहीं किया जा सकता। यह एक साथ बॉन्ड करता है, संचारित करता है, इन्सुलेट करता है, अवरोध करता है और कुशन करता है, और सभी पाँच एक संख्या द्वारा नियंत्रित होते हैं जो दो अलग-अलग तरीकों से मापी जाती है। विशिष्टता, विधि और लैमिनेशन विंडो को संरेखित करें, और फिल्म स्टैक का अदृश्य हिस्सा होना बंद कर देती है — यह वह हिस्सा बन जाती है जिस पर आप वास्तव में डेटा के साथ बहस कर सकते हैं।
संबंधित पठन:
- EVA, POE और EPE एनकैप्सुलेंट फिल्म: पूर्ण तकनीकी गाइड
- EPE एनकैप्सुलेंट डीलैमिनेशन और रिबन के साथ रेखा-आकार के बुलबुले
- हर लैमिनेट बुलबुला एनकैप्सुलेंट की गलती नहीं है
- लैमिनेटर वैक्यूम पंप और EVA विंडो
- DH1000 नम गर्मी परीक्षण: विफलता मोड और तंत्र
- सोलर पैनल पर स्नेल ट्रेल्स: कारण और रोकथाम
- हॉट स्पॉट, माइक्रोक्रैक और PID: तीन धीमी मॉड्यूल विफलताएँ
- PV रिबन सोल्डरिंग: जोड़, विंडो और 0BB बदलाव
स्रोत: EVA फिल्म आवश्यकताओं के लिए GB/T 29848-2018 और T/CPIA 0004-2017; जेल कंटेंट प्रक्रिया के लिए IEC 62788-1-6:2017+AMD1:2020, 2024 EPJ Photovoltaics अध्ययन से रिपोर्ट किए गए GB/T बनाम IEC अंतर के साथ; 2024 चीन बाजार के लिए Guanyan Tianxia, China PV Encapsulant Industry Trends and Forecast 2025–2032 (2025) में संकलित बाजार हिस्सेदारी; थर्मल विस्तार गुणांक, अपवर्तक सूचकांक और सेल मोटाई उद्योग के विशिष्ट मानों के रूप में उद्धृत जो सामग्री ग्रेड और प्रक्रिया के अनुसार भिन्न होते हैं।
डाइइलेक्ट्रिक प्रदर्शन सत्यापित करने वाली उत्पादन लाइनों के लिए, OOITech आपूर्ति करता है CHT9980A और CHT9981A PV सुरक्षा व्यापक परीक्षक तैयार लैमिनेट पर हिपॉट, इन्सुलेशन प्रतिरोध, ग्राउंड निरंतरता और वेट लीकेज मापने के लिए। मूल्यांकन के लिए हमें अपना मॉड्यूल स्टैक, फ्रेम ड्रॉइंग या परीक्षण नमूने भेजें, और हमारी तकनीकी टीम आपकी इन्सुलेशन परीक्षण आवश्यकताओं की समीक्षा करेगी।