त्वरित उत्तर: एक जंक्शन बॉक्स असेंबलिंग लाइन ढीले कवर, डायोड, हाउसिंग, केबल और कनेक्टर को एक तैयार PV जंक्शन बॉक्स में बदल देती है। अपने पूरी तरह से स्वचालित कॉन्फ़िगरेशन में यह पाँच मशीन समूहों से बनी होती है — MC4 कनेक्टर असेंबली, जंक्शन बॉक्स हाउसिंग असेंबली, कनेक्टर इंसर्शन के साथ केबल कटिंग और क्रिम्पिंग, इलेक्ट्रिकल टेस्टिंग और लेजर मार्किंग के साथ वेल्डिंग, और केबल फास्टनिंग — जो एक इनलाइन फ्लो के रूप में व्यवस्थित होते हैं जिसकी रेटेड आउटपुट लगभग 1,000 पीस प्रति घंटा होती है। प्रक्रिया का क्रम निश्चित है लेकिन मॉड्यूल नहीं: वही लेआउट सेमी-ऑटोमैटिक रूप में भी उपलब्ध है, और एक ही लाइन पर विभिन्न जंक्शन बॉक्स मॉडल चलाने के लिए फिक्स्चर बदले जा सकते हैं।
यह पृष्ठ बताता है कि प्रत्येक मशीन समूह क्या करता है, लाइन की रेटेड क्षमता क्या है, यह किन जंक्शन बॉक्स के आधार पर बनाई गई है, और वे बिजली और वायु आवश्यकताएँ जो तय करती हैं कि लाइन एक हॉल में कैसे फिट होती है।
लाइन क्या जोड़ती है
इस लाइन द्वारा असेंबल किए जाने वाले प्रकार का मॉड्यूल जंक्शन बॉक्स एक छोटा, अत्यधिक मानकीकृत असेंबली है। तीन-डायोड बॉक्स के लिए बिल ऑफ मटेरियल छोटा है: तीन कवर, तीन डायोड, एक बाएँ, मध्य और दाएँ हाउसिंग, दो लॉक कैच, दो केबल, और एक पुरुष प्लस एक महिला कनेक्टर सेट। लाइन को उन हिस्सों को सही क्रम में रखना, क्रिम्प करना, वेल्ड करना, परीक्षण करना और मार्क करना होता है, ऐसी दर पर जो मॉड्यूल उत्पादन से मेल खाती हो।
बॉक्स स्वयं व्यवसाय के मॉड्यूल पक्ष के लिए निर्दिष्ट हैं: 1500 V रेटेड वोल्टेज, लगाए गए डायोड के आधार पर 20 A से 35 A तक रेटेड करंट, प्रोटेक्शन क्लास II, IP68 सीलिंग, PPO इंसुलेशन, ग्राम में मापा गया पॉटिंग कंपाउंड, और एक निर्धारित बाहरी व्यास वाली 12 AWG केबल। प्रमाणन आमतौर पर जंक्शन बॉक्स उत्पाद के लिए IEC 62790 के अनुसार TUV और UL होता है। स्प्लिट-बॉक्स निर्माण भी उपयोग किए जाते हैं, जहाँ केंद्रित ताप को कम करने के लिए बसबार को भौतिक रूप से अलग किया जाता है।
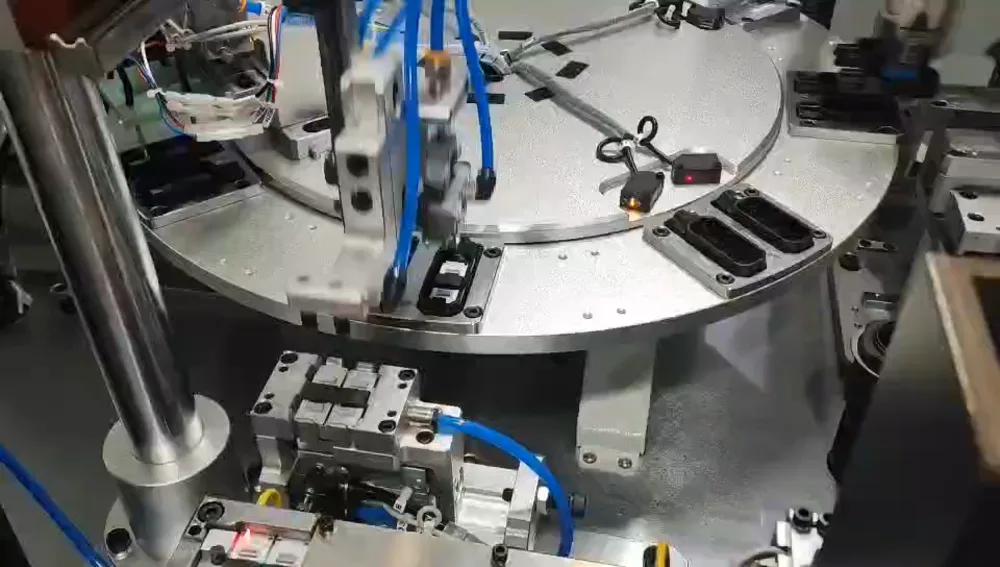
पाँच मशीन समूह
| मशीन समूह | यह क्या करता है | स्वचालित कॉन्फ़िगरेशन में इकाइयाँ |
|---|
| MC4 कनेक्टर असेंबली मशीन | बॉक्स केबल को समाप्त करने वाले पुरुष और महिला कनेक्टर सेट को असेंबल करती है। | 1 |
| जंक्शन बॉक्स हाउसिंग असेंबली मशीन | डायोड रखती है और हाउसिंग सेक्शन को असेंबल करती है; इसमें टेस्टिंग और मार्किंग शामिल है। | 2 (एक पॉजिटिव और मध्य, एक नेगेटिव) |
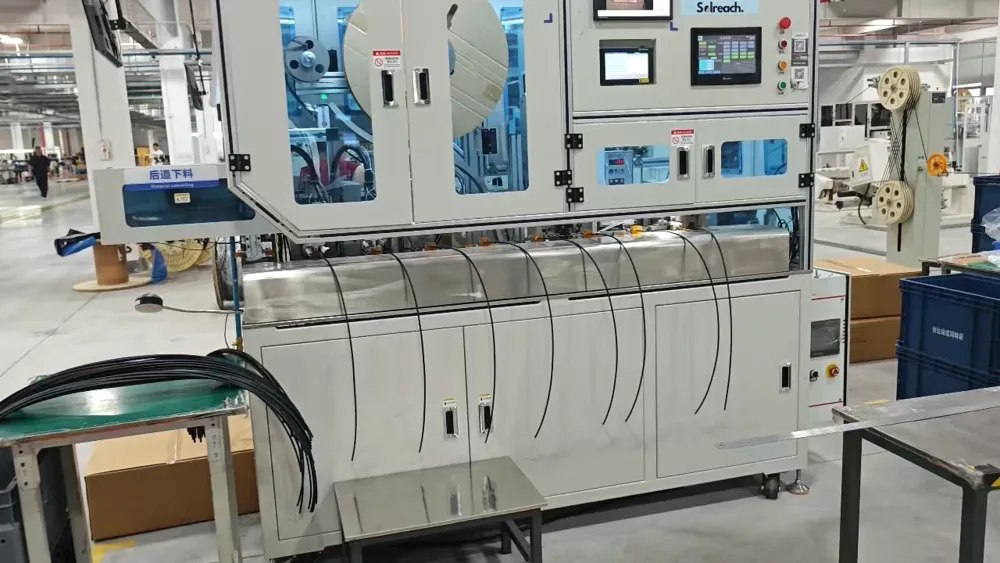
| केबल कटिंग, क्रिम्पिंग और कनेक्टर इंसर्शन | केबल को लंबाई में काटता है, टर्मिनल को क्रिम्प करता है, कनेक्टर डालता है और नट को कसता है। | 2 (एक पॉजिटिव, एक नेगेटिव) |
| वेल्डिंग, टेस्टिंग और मार्किंग मशीन | वायर रिवेटिंग, अल्ट्रासोनिक वेल्डिंग, इलेक्ट्रिकल परफॉर्मेंस टेस्टिंग और लेजर मार्किंग एक ही स्टेशन में। | 2 (एक पॉजिटिव और मध्य, एक नेगेटिव) |
| केबल फास्टनिंग मशीन | पैकिंग से पहले केबलों की अंतिम फास्टनिंग और ड्रेसिंग। | 2 (एक पॉजिटिव, एक नेगेटिव) |
पॉजिटिव और नेगेटिव बॉक्स एक ही लाइन के भीतर अलग-अलग समानांतर मॉड्यूल पर चलते हैं, यही कारण है कि हाउसिंग, केबल, वेल्डिंग और फास्टनिंग समूह जोड़ों में दिखाई देते हैं। लाइन को द्वीपों के बजाय एक इनलाइन फ्लो के रूप में बिछाया गया है, इसलिए सामग्री को चरणों के बीच मैन्युअल रूप से स्थानांतरित करने की आवश्यकता नहीं होती है।
लाइन के भीतर प्रक्रिया क्रम
महत्वपूर्ण क्रम वेल्डिंग स्टेशन के भीतर है, क्योंकि वहीं विद्युत जोड़ और बॉक्स की ट्रेसबिलिटी बनाई जाती है: वायर रिवेटिंग → अल्ट्रासोनिक वेल्डिंग → इलेक्ट्रिकल परफॉर्मेंस टेस्टिंग → लेजर मार्किंग. रिवेटिंग पहले यांत्रिक जोड़ को ठीक करती है, वेल्डिंग सोल्डर जोड़े बिना विद्युत कनेक्शन बनाती है, परीक्षण बॉक्स को मार्क होने से पहले अस्वीकार कर देता है, और लेजर उस बॉक्स पर पहचान अंकित करता है जो पहले ही पास हो चुका है।
उससे पहले, केबल पथ को लंबाई में काटा जाता है, स्ट्रिप किया जाता है, टर्मिनल पर क्रिम्प किया जाता है और कनेक्टर और फास्टनिंग नट के साथ फिट किया जाता है। उसके बाद, तैयार केबलों को कसा और ड्रेस किया जाता है। चूँकि टेस्टिंग और मार्किंग इनलाइन हैं, एक विफल बॉक्स को अंतिम निरीक्षण में खोजे जाने के बजाय स्टेशन पर हटा दिया जाता है, और किसी भी मार्क किए गए बॉक्स को दोबारा परीक्षण की आवश्यकता नहीं होती है।
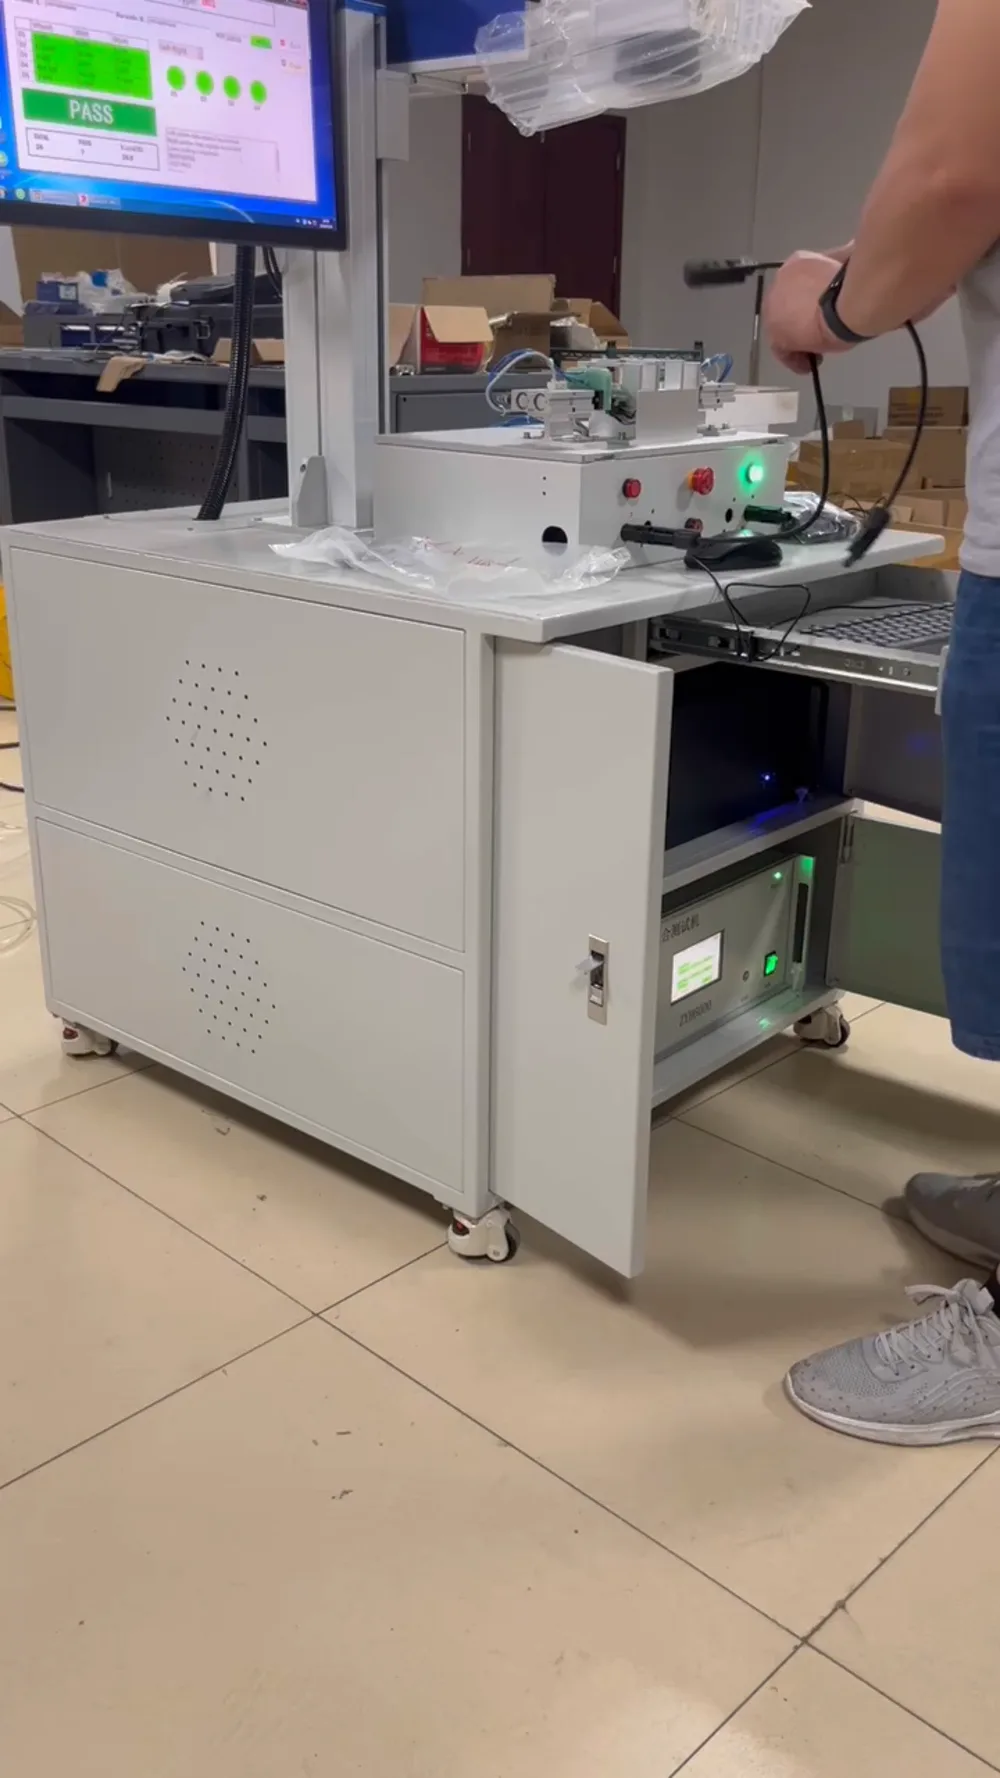
स्वचालित और सेमी-ऑटोमैटिक कॉन्फ़िगरेशन
हर वॉल्यूम स्वचालित लेआउट को उचित नहीं ठहराता। सेमी-ऑटोमैटिक कॉन्फ़िगरेशन कम एकीकृत मॉड्यूल और कुछ चरणों के बीच मैन्युअल स्थानांतरण के साथ वही प्रक्रिया क्रम कवर करता है:
| सेमी-ऑटोमैटिक मॉड्यूल | कार्य |
|---|
| वायर और टिन के साथ वायर कटिंग और क्रिम्पिंग टर्मिनल | केबल सिरों को तैयार करता है; एक जोड़ी के रूप में आपूर्ति की जाती है। |
| टेस्ट और मार्किंग मशीन | इलेक्ट्रिकल टेस्ट और मार्किंग, एक जोड़ी के रूप में आपूर्ति की जाती है। |
| केबल और डायोड क्रिम्पिंग मशीन | डायोड कनेक्शन को केबल से क्रिम्प करती है। |
| कोल्ड प्रेस मशीन | यांत्रिक जोड़ों को दबाती है; एक जोड़ी के रूप में आपूर्ति की जाती है। |
| अल्ट्रासोनिक वेल्डिंग मशीन | विद्युत जोड़ को वेल्ड करती है। |
| स्क्रू मशीन | पेंच वाले कनेक्शन को कसती है। |
व्यावहारिक अंतर प्रति बॉक्स श्रम सामग्री और स्टेशनों के बीच कितनी हैंडलिंग होती है, यह है। स्वचालित लेआउट लोडिंग पॉइंट्स के बीच लगभग 1,000 पीस प्रति घंटा की दर से बिना पर्यवेक्षण चलने के लिए निर्दिष्ट है; सेमी-ऑटोमैटिक लेआउट वही जोड़ गुणवत्ता बनाए रखता है लेकिन स्थानांतरण बिंदुओं पर ऑपरेटरों की आवश्यकता होती है।
आउटपुट, चेंजओवर और दर को क्या सीमित करता है
पूरी तरह से स्वचालित लाइन की रेटेड आउटपुट लगभग 1,000 पीस प्रति घंटा है, जो गीगावाट पैमाने पर एक मॉड्यूल लाइन की खपत से काफी अधिक है, इसलिए जंक्शन बॉक्स लाइन शायद ही कभी कारखाने पर बाधा होती है। व्यवहार में थ्रूपुट को वास्तव में जो सीमित करता है वह चेंजओवर है, स्थिर-अवस्था गति नहीं।
चेंजओवर लाइन को फिर से बनाने के बजाय फिक्स्चर और पार्ट परिवर्तनों द्वारा संभाला जाता है: फिक्स्चर सेट या अलग-अलग पार्ट्स को बदलने से वही स्टेशन विभिन्न जंक्शन बॉक्स मॉडल और विभिन्न कनेक्टर प्रकार चला सकते हैं। कई मॉड्यूल प्रारूपों का उत्पादन करने वाले संयंत्र के लिए, इसलिए विनिर्देश प्रश्न शिखर दर नहीं है, बल्कि यह है कि लाइन को कितने मॉडल कवर करने हैं और यह कितनी बार बदलती है।
प्रति स्टेशन उपयोगिताएँ और पर्यावरण
| स्टेशन | पावर | संपीड़ित हवा |
|---|
| फ्रंट-एंड असेंबली मशीन | AC 380 V प्लस या माइनस 5 प्रतिशत, रेटेड लगभग 3 kW | 0.5 MPa से अधिक, स्थिर 0.6 प्लस या माइनस 0.1 MPa, पानी और तेल के लिए फ़िल्टर किया गया |
| क्लिप (बकलिंग) मशीन | AC 220 V प्लस या माइनस 5 प्रतिशत, रेटेड लगभग 4 kW | 0.5 MPa से अधिक, फ़िल्टर किया गया |
| रियर-एंड असेंबली मशीन | सिंगल-फेज़ 380 V, 50-60 Hz, रेटेड 35 kW | 5 से 7 kgf प्रति वर्ग सेंटीमीटर |
लाइन के लिए सामान्य पर्यावरण: परिवेश -10 से 45 डिग्री C, सापेक्ष आर्द्रता 20 से 80 प्रतिशत RH, 50 Hz आपूर्ति प्लस या माइनस 5 प्रतिशत की सहनशीलता के साथ, और साइट पर कोई हानिकारक गैस नहीं। रियर-एंड मशीन वह विद्युत भार है जिसकी योजना बनानी होती है, क्योंकि इसकी रेटेड शक्ति फ्रंट-एंड स्टेशनों से एक परिमाण अधिक है। वायु गुणवत्ता वायु मात्रा से अधिक मायने रखती है: मैनुअल में पानी और तेल को फ़िल्टर करने की आवश्यकता होती है, और अधिकांश स्टेशन अलार्म निर्दिष्ट सीमा से बाहर दबाव या अवरुद्ध फ़िल्टर से जुड़े होते हैं।
FAQ
सोलर जंक्शन बॉक्स असेंबलिंग लाइन क्या है?
यह मशीनों का एक समूह है जो मॉड्यूल जंक्शन बॉक्स को उनके अलग-अलग हिस्सों से असेंबल करता है: हाउसिंग, डायोड, कवर, केबल और कनेक्टर। यह मॉड्यूल लाइन से अलग लाइन है, और यह आमतौर पर इसके साथ चलती है क्योंकि बॉक्स को फ्रेमिंग और जंक्शन बॉक्स स्टेशन पर मॉड्यूल में लगाया जाता है।
यह प्रति घंटे कितने जंक्शन बॉक्स बना सकती है?
पूरी तरह से स्वचालित कॉन्फ़िगरेशन लगभग 1,000 पीस प्रति घंटे के लिए रेटेड है। वास्तविक आउटपुट इस बात पर निर्भर करता है कि लाइन मॉडलों के बीच कितनी बार बदलती है और लोडिंग पॉइंट पर कर्मचारी कैसे तैनात हैं।
लाइन को कितने ऑपरेटर चाहिए?
स्वचालित लेआउट लोडिंग पॉइंट के बीच बिना पर्यवेक्षण चलने के लिए डिज़ाइन किया गया है, इसलिए ऑपरेटिंग क्रू छोटा है। सेमी-ऑटोमैटिक लेआउट समान जोड़ तकनीक का उपयोग करता है लेकिन कई चरणों के बीच मैनुअल स्थानांतरण रखता है, और वहीं अतिरिक्त ऑपरेटर बैठते हैं।
यह कौन से जंक्शन बॉक्स प्रकार चला सकती है?
1500 V और 20 से 35 A वर्ग में तीन-डायोड बॉक्स, मानक और स्प्लिट दोनों निर्माणों में, MC4-परिवार कनेक्टर के साथ। विभिन्न हाउसिंग आकार और कनेक्टर प्रकार लाइन को फिर से बनाने के बजाय फिक्स्चर और अलग-अलग पार्ट्स बदलकर संभाले जाते हैं।
स्थापना से पहले कौन सी उपयोगिताएँ उपलब्ध होनी चाहिए?
फ्रंट-एंड स्टेशनों के लिए तीन-फेज़ 380 V, क्लिप मशीन के लिए 220 V, रियर-एंड मशीन के लिए 35 kW रेटेड सिंगल-फेज़ 380 V आपूर्ति, और पानी और तेल फ़िल्टर किए गए 0.5 MPa से अधिक स्वच्छ संपीड़ित हवा। फर्श स्थान लेआउट ड्राइंग के अनुसार होता है, जो लाइन के साथ जारी किया जाता है।
क्या परीक्षण और अंकन लाइन का हिस्सा हैं?
हाँ। विद्युत प्रदर्शन परीक्षण और लेज़र अंकन वेल्डिंग समूह के अंदर इनलाइन हैं, क्रम में रिवेटिंग, वेल्डिंग, परीक्षण, अंकन। उस क्रम का मतलब है कि बॉक्स पर अंकन केवल पास होने के बाद किया जाता है, इसलिए अंकन को तैयार असेंबली के लिए ट्रेसबिलिटी संदर्भ के रूप में उपयोग किया जा सकता है।
अंतिम विचार
जंक्शन बॉक्स लाइन मशीन की तस्वीर के बजाय तीन संख्याओं पर खरीदी जाती है: जितने मॉडल इसे कवर करने हैं, जो चेंजओवर समय आप स्वीकार कर सकते हैं, और जो उपयोगिताएँ हॉल वास्तव में दे सकता है, सबसे ऊपर 35 kW रियर-एंड लोड। इन्हें तय कर लें और स्वचालित और सेमी-ऑटोमैटिक के बीच चुनाव आमतौर पर स्वयं हो जाता है, क्योंकि स्वचालित लेआउट अपनी लागत तभी कमाता है जब वॉल्यूम और मॉडल मिश्रण इतना स्थिर हो कि इसे बिना पर्यवेक्षण चलाया जा सके। पूछताछ के साथ जंक्शन बॉक्स ड्राइंग और वार्षिक वॉल्यूम भेजें, और उस विशिष्ट बॉक्स के लिए स्टेशन सूची और लेआउट ड्राइंग मांगें, ताकि विभिन्न ऑफ़र की तुलना एक ही आधार पर की जा सके।