सौर पैनल उत्पादन लाइन — सेल से तैयार मॉड्यूल तक
विषय-सूची
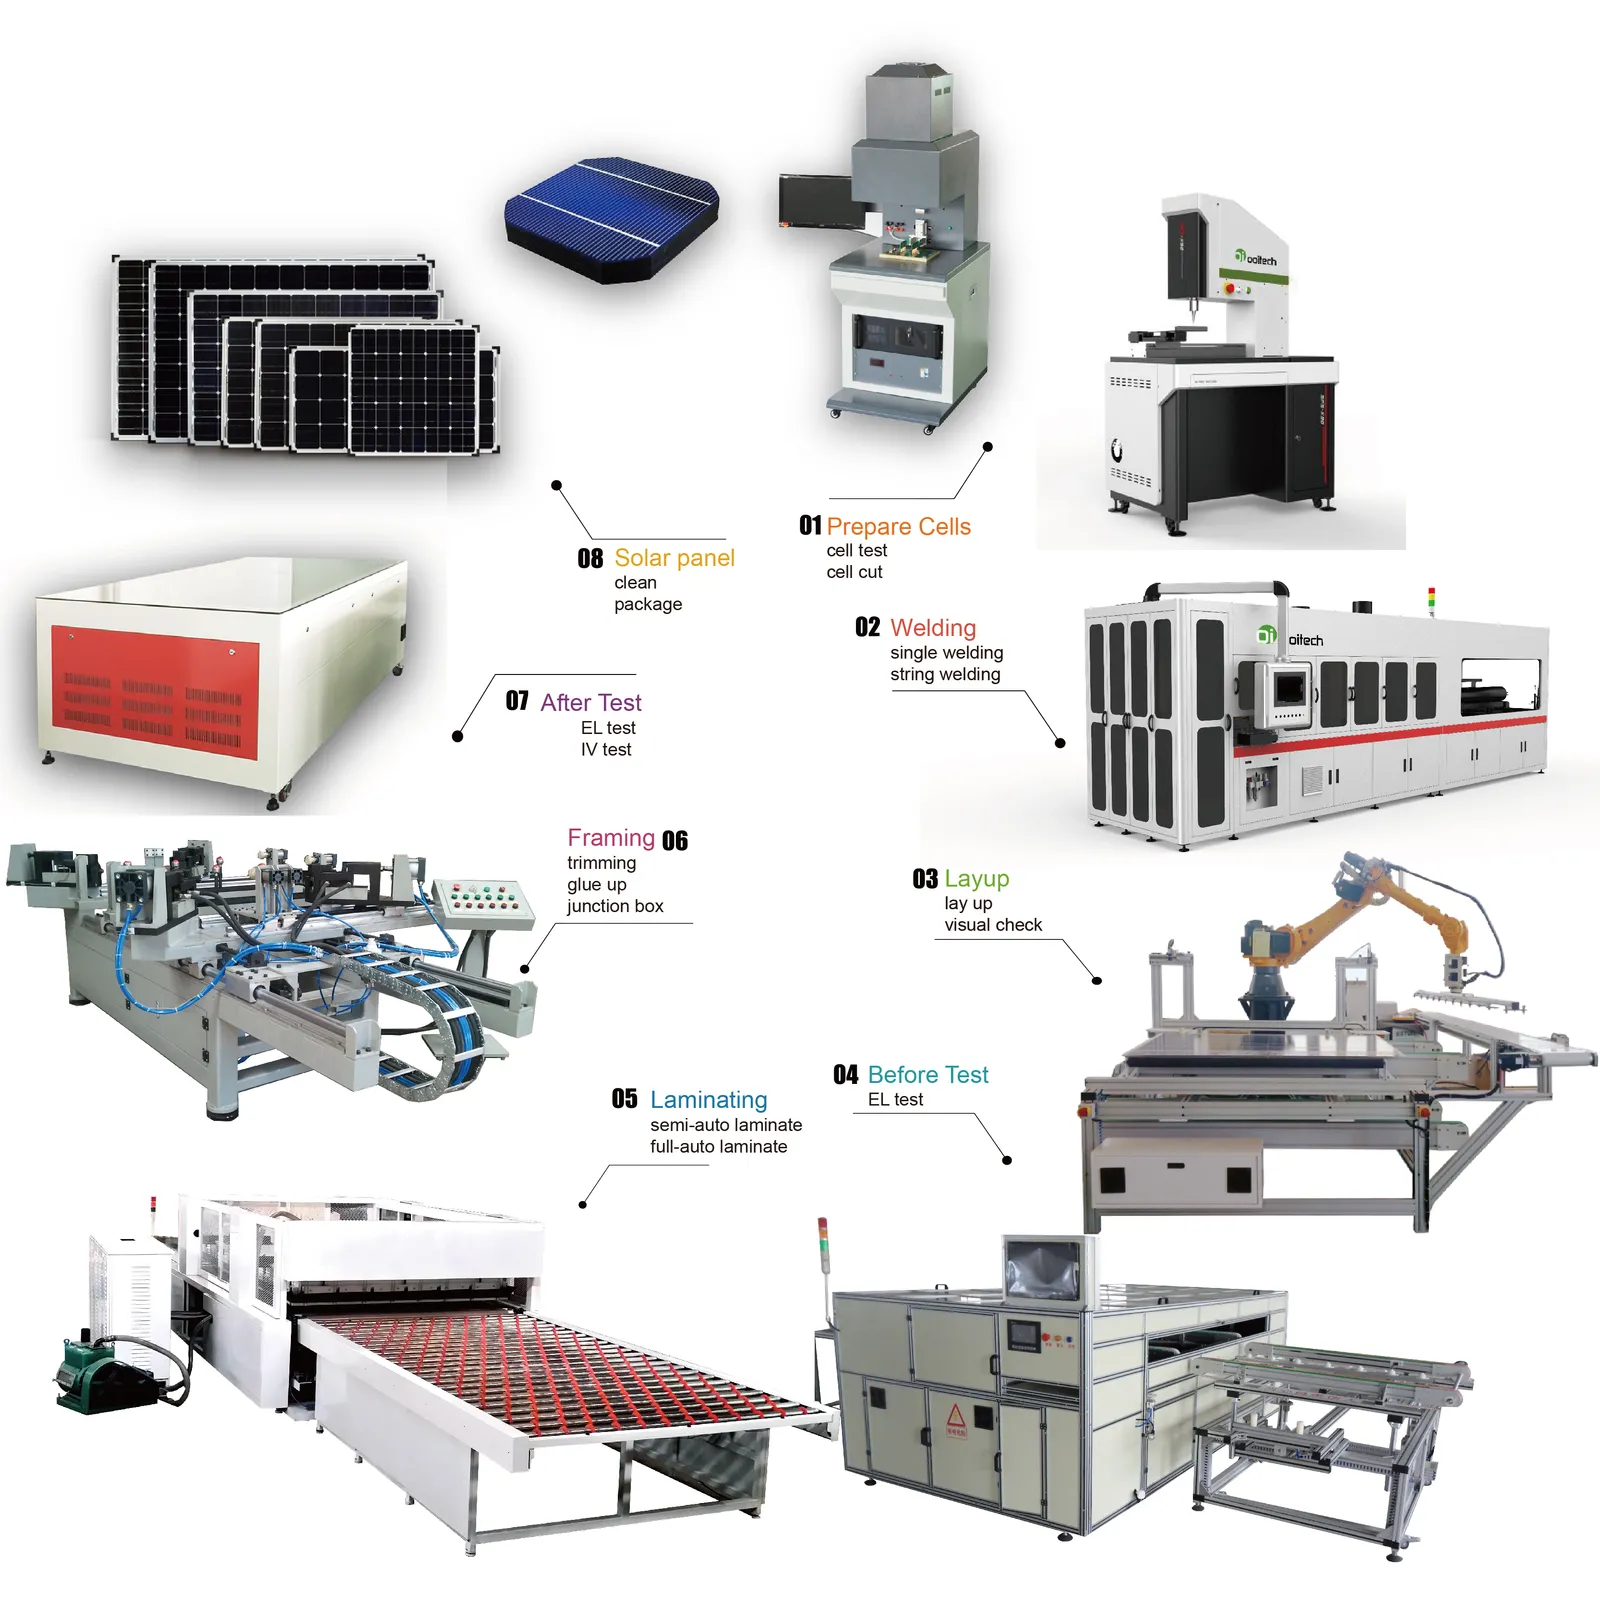
त्वरित उत्तर: एक सोलर पैनल प्रोडक्शन लाइन नाजुक अलग-अलग सेल्स और मटेरियल के रोल्स को सील्ड, टेस्टेड मॉड्यूल में बदलती है। क्रम निश्चित है: सेल्स को करंट के अनुसार सॉर्ट किया जाता है, हाफ या शिंगल्ड फॉर्मेट में काटा जाता है, टैबर स्ट्रिंगर द्वारा स्ट्रिंग्स में सोल्डर किया जाता है, लेअप स्टेशन पर EVA और ग्लास के साथ लेआउट किया जाता है, वैक्यूम और हीट के तहत लैमिनेट किया जाता है, फिर फ्रेम किया जाता है, जंक्शन बॉक्स लगाया जाता है, और अंतिम सॉर्टिंग से पहले IV टेस्टर पर फ्लैश किया जाता है। थ्रूपुट सबसे धीमे चरण से तय होता है, सबसे तेज़ से नहीं, इसलिए एक लाइन आमतौर पर वार्षिक क्षमता से निर्दिष्ट की जाती है और मशीन की संख्या उसी से तय होती है। प्रत्येक स्टेशन एक अलग फेल्योर मोड भी जोड़ता है, स्ट्रिंगिंग में माइक्रो-क्रैक्स से लेकर लैमिनेशन में वॉइड्स और समय के साथ डीलैमिनेशन तक, यही कारण है कि हर महत्वपूर्ण चरण के बाद इन-लाइन इंस्पेक्शन होता है। लैमिनेशन के बाद इलेक्ट्रोल्यूमिनेसेंस इमेजिंग उन दोषों को पकड़ती है जो केवल पावर माप से छूट जाते, और अंतिम सॉर्टिंग मॉड्यूल को मापे गए करंट के अनुसार बिन करती है ताकि मिसमैच्ड यूनिट्स कभी एक स्ट्रिंग साझा न करें। शामिल स्टेशनों के लिए विशिष्ट आंकड़े: स्ट्रिंगिंग 1,200–6,800 सेल्स प्रति घंटा ±0.15 mm पोजिशनिंग और Class A सेल्स पर ≤0.2% ब्रेकेज के साथ, लेअप 48 सेकंड से कम में साइकल, लैमिनेशन लगभग 140–150°C बनाए रखता है जबकि एनकैप्सुलेंट क्रॉसलिंक करता है, और IV टेस्टिंग आउटपुट को 0.875–1.125 के A+ क्लास स्पेक्ट्रम मैच के विरुद्ध वर्गीकृत करती है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
सौर मॉड्यूल फैक्ट्री को समझने का एक उपयोगी तरीका है कि मशीनों के नामों को कुछ समय के लिए अनदेखा करें और देखें कि उत्पाद के साथ क्या होता है।
शुरुआत में, नाजुक अलग-अलग सेल और सामग्री के रोल या शीट होते हैं। बीच में, एक ढीले ढेर के अंदर एक विद्युत रूप से जुड़ा सर्किट होता है। अंत में, एक सीलबंद उत्पाद होता है जिसमें सीरियल नंबर, मापी गई शक्ति, निरीक्षण रिकॉर्ड और एक निर्णय होता है: रिलीज़, रीवर्क, या अस्वीकार।
यह परिवर्तन तीन व्यापक रूपांतरणों में होता है।
| रूपांतरण | क्या प्रवेश करता है | मंच से क्या निकलना चाहिए | मुख्य प्रक्रिया परिवार |
|---|---|---|---|
| सेल एक सर्किट बन जाते हैं | छांटे गए या तैयार सौर सेल | जुड़े हुए स्ट्रिंग्स जो इच्छित मॉड्यूल सर्किट के रूप में व्यवस्थित हैं | सेल तैयारी, स्ट्रिंगिंग, लेअप, बसिंग, प्रक्रिया में निरीक्षण |
| ढेर एक लेमिनेट बन जाता है | कांच, एनकैप्सुलेंट, जुड़े सेल, और पिछला पदार्थ | एक बंधित और संरक्षित लेमिनेट | सामग्री तैयारी, स्टैकिंग, निरीक्षण, लेमिनेशन |
| लेमिनेट एक रिलीज़ किया गया मॉड्यूल बन जाता है | लेमिनेटेड पैनल | यांत्रिक रूप से समाप्त, विद्युत रूप से जुड़ा, परीक्षण किया गया, पहचाना गया उत्पाद | ट्रिमिंग, फ्रेमिंग, जंक्शन-बॉक्स कार्य, क्योरिंग, ईएल, आईवी और सुरक्षा परीक्षण, लेबलिंग |
यह प्रक्रिया दृश्य मशीन कैटलॉग से अलग उद्देश्य पूरा करता है। पाठक जिन्हें विस्तृत उपकरण-दर-उपकरण संदर्भ की आवश्यकता है, वे Ooitech के लेख का उपयोग कर सकते हैं सौर पैनल बनाने के लिए कौन सी मशीनें उपयोग की जाती हैं। यहाँ, प्रश्न यह है कि वे ऑपरेशन एक-दूसरे पर कैसे निर्भर करते हैं।
सेल एक नियंत्रित विद्युत सर्किट बन जाते हैं
अधिकांश मॉड्यूल असेंबली संयंत्र खरीदे गए फोटोवोल्टिक सेल से शुरू होते हैं। पहले उत्पादन निर्णय पहले से ही उत्पाद डिज़ाइन में अंतर्निहित होते हैं: पूर्ण सेल या कट सेल, पारंपरिक फ्रंट कॉन्टैक्ट या बैक कॉन्टैक्ट, रिबन की संख्या और स्थिति, स्ट्रिंग की लंबाई, गैप, लीड-आउट स्थान, और अंतिम सर्किट व्यवस्था।
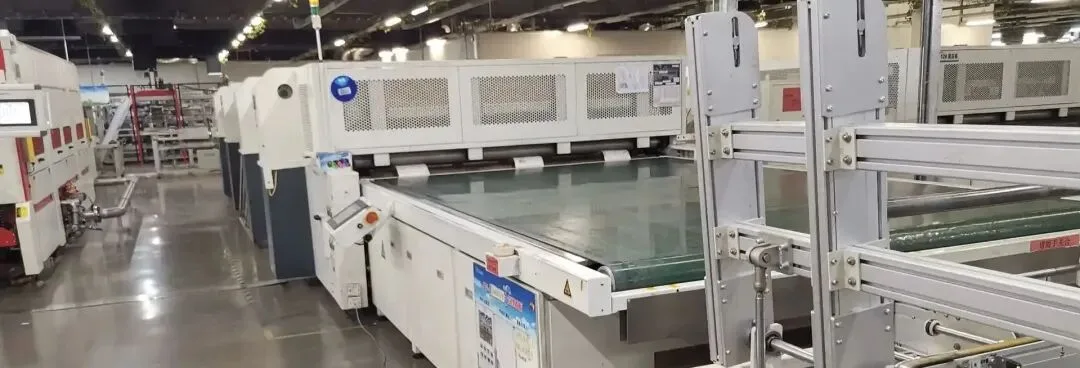
यदि डिज़ाइन विभाजित सेल का उपयोग करता है, तो एक लेज़र प्रक्रिया आवश्यक टुकड़े तैयार करती है। स्ट्रिंगिंग प्रक्रिया फिर प्रवाहकीय रिबन को सेलों में सोल्डर करती है और उन्हें श्रृंखला में जोड़ती है। पूर्ण स्ट्रिंग लेअप की ओर बढ़ती हैं, जहां उन्हें तैयार ग्लास और एनकैप्सुलेंट पर स्थित किया जाता है। बसिंग मॉड्यूल के विद्युत डिज़ाइन के अनुसार स्ट्रिंग को जोड़ती है।
इन कार्यों को अक्सर अलग-अलग मशीन श्रेणियों के रूप में बेचा जाता है, लेकिन कारखाना उन्हें एक सतत समस्या के रूप में अनुभव करता है: सेल को तोड़े बिना, संवेदनशील संरचनाओं को अधिक गर्म किए बिना, ज्यामिति को स्थानांतरित किए बिना, या कमजोर विद्युत जोड़ बनाए बिना सर्किट का निर्माण करना।
उस वाक्य के पीछे के आंकड़े छोटे और बेदाग हैं। एक वेफर 130–180 μm मोटा होता है, फ्लैट रिबन आमतौर पर 0.15–0.35 mm चौड़ा होता है, और एक वर्तमान-पीढ़ी का स्ट्रिंगर पोजिशनिंग को ±0.15 mm तक रखता है जबकि Class A सेल्स पर ब्रेकेज 0.2% या उससे कम रखता है। उसी मशीन क्लास में थ्रूपुट 1,200 से 6,800 सेल्स प्रति घंटा तक फैला है, यही कारण है कि कागज़ पर सबसे तेज़ स्टेशन अक्सर वह नहीं होता जिसे आपका लैमिनेटर अवशोषित कर सके।
हैंडऑफ मायने रखते हैं। एक स्ट्रिंग अपनी स्वयं की दृश्य जांच पास कर सकती है और फिर भी उठाए जाने, घुमाए जाने या रखे जाने के दौरान क्षतिग्रस्त हो सकती है। एक सही ढंग से सोल्डर की गई स्ट्रिंग खराब संरेखित मॉड्यूल बन सकती है यदि लेअप संदर्भ गलत है। एक बस रिबन विद्युत रूप से जुड़ा हो सकता है फिर भी बाद की जंक्शन-बॉक्स प्रक्रिया के लिए खराब स्थिति में हो सकता है।
इस कारण से, सेल हैंडलिंग, विज़न सुधार, स्ट्रिंग परिवहन, लेअप सटीकता, और बसिंग नियंत्रण को एक साथ इंजीनियर किया जाना चाहिए। प्रत्येक स्टेशन को उसके अपने ब्रोशर विनिर्देश के विरुद्ध खरीदना उन इंटरफेस को अनदेखा करता है जहां कई उत्पादन हानियाँ दिखाई देती हैं।
महंगी सीमा लेमिनेशन से पहले स्थित है
लेमिनेशन से पहले, मॉड्यूल को अभी भी खोला जा सकता है। एक क्षतिग्रस्त स्ट्रिंग को बदला जा सकता है। एक गलत स्थान पर रखा गया रिबन सही किया जा सकता है। धूल हटाई जा सकती है। एनकैप्सुलेंट या पिछली सामग्री को पुनः स्थापित किया जा सकता है।
लेमिनेशन के बाद, वही सुधार मॉड्यूल का त्याग किए बिना कठिन, अलाभकारी या असंभव हो जाते हैं। यह प्री-लेमिनेशन निरीक्षण को केवल गुणवत्ता विभाग की दिनचर्या से अधिक बनाता है। यह उत्पादन प्रवाह में एक आर्थिक सीमा है।
एक समझदार गेट दो प्रकार के साक्ष्य की जांच करता है।
दृश्य निरीक्षण में सामग्री स्थान, संदूषण, स्ट्रिंग अंतराल, लीड-आउट स्थिति, झुर्रियाँ, विदेशी वस्तुएं, और स्पष्ट क्षति शामिल है। ईएल निरीक्षण जुड़े सेल सर्किट की विद्युत स्थिति को कवर करता है, जिसमें दोष शामिल हैं जो सामान्य प्रकाश में दिखाई नहीं दे सकते हैं।
उद्देश्य एक और निरीक्षण रिपोर्ट बनाना नहीं है। यह टालने योग्य दोषों को एक अपरिवर्तनीय प्रक्रिया में जाने से रोकना है। जब कोई लाइन इस गेट पर बार-बार एक ही समस्या पाती है, तो सही प्रतिक्रिया अपस्ट्रीम प्रक्रिया सुधार है—न कि केवल अधिक निरीक्षक जोड़ना।
एक ढीला स्टैक एक संरक्षित लैमिनेट बन जाता है
मॉड्यूल स्टैक में सामान्यतः सामने का कांच, एनकैप्सुलेंट, जुड़ा सेल सर्किट, दूसरी एनकैप्सुलेंट परत, और या तो पॉलिमर बैकशीट या पिछला कांच शामिल होता है। पदार्थ काटने और बिछाने की प्रणालियाँ उन परतों को उत्पाद के आयामों के अनुसार तैयार करती हैं। स्टैक के लैमिनेशन की ओर बढ़ने के दौरान हैंडलिंग उपकरण उनके किनारों और संदर्भ बिंदुओं को नियंत्रण में रखते हैं।
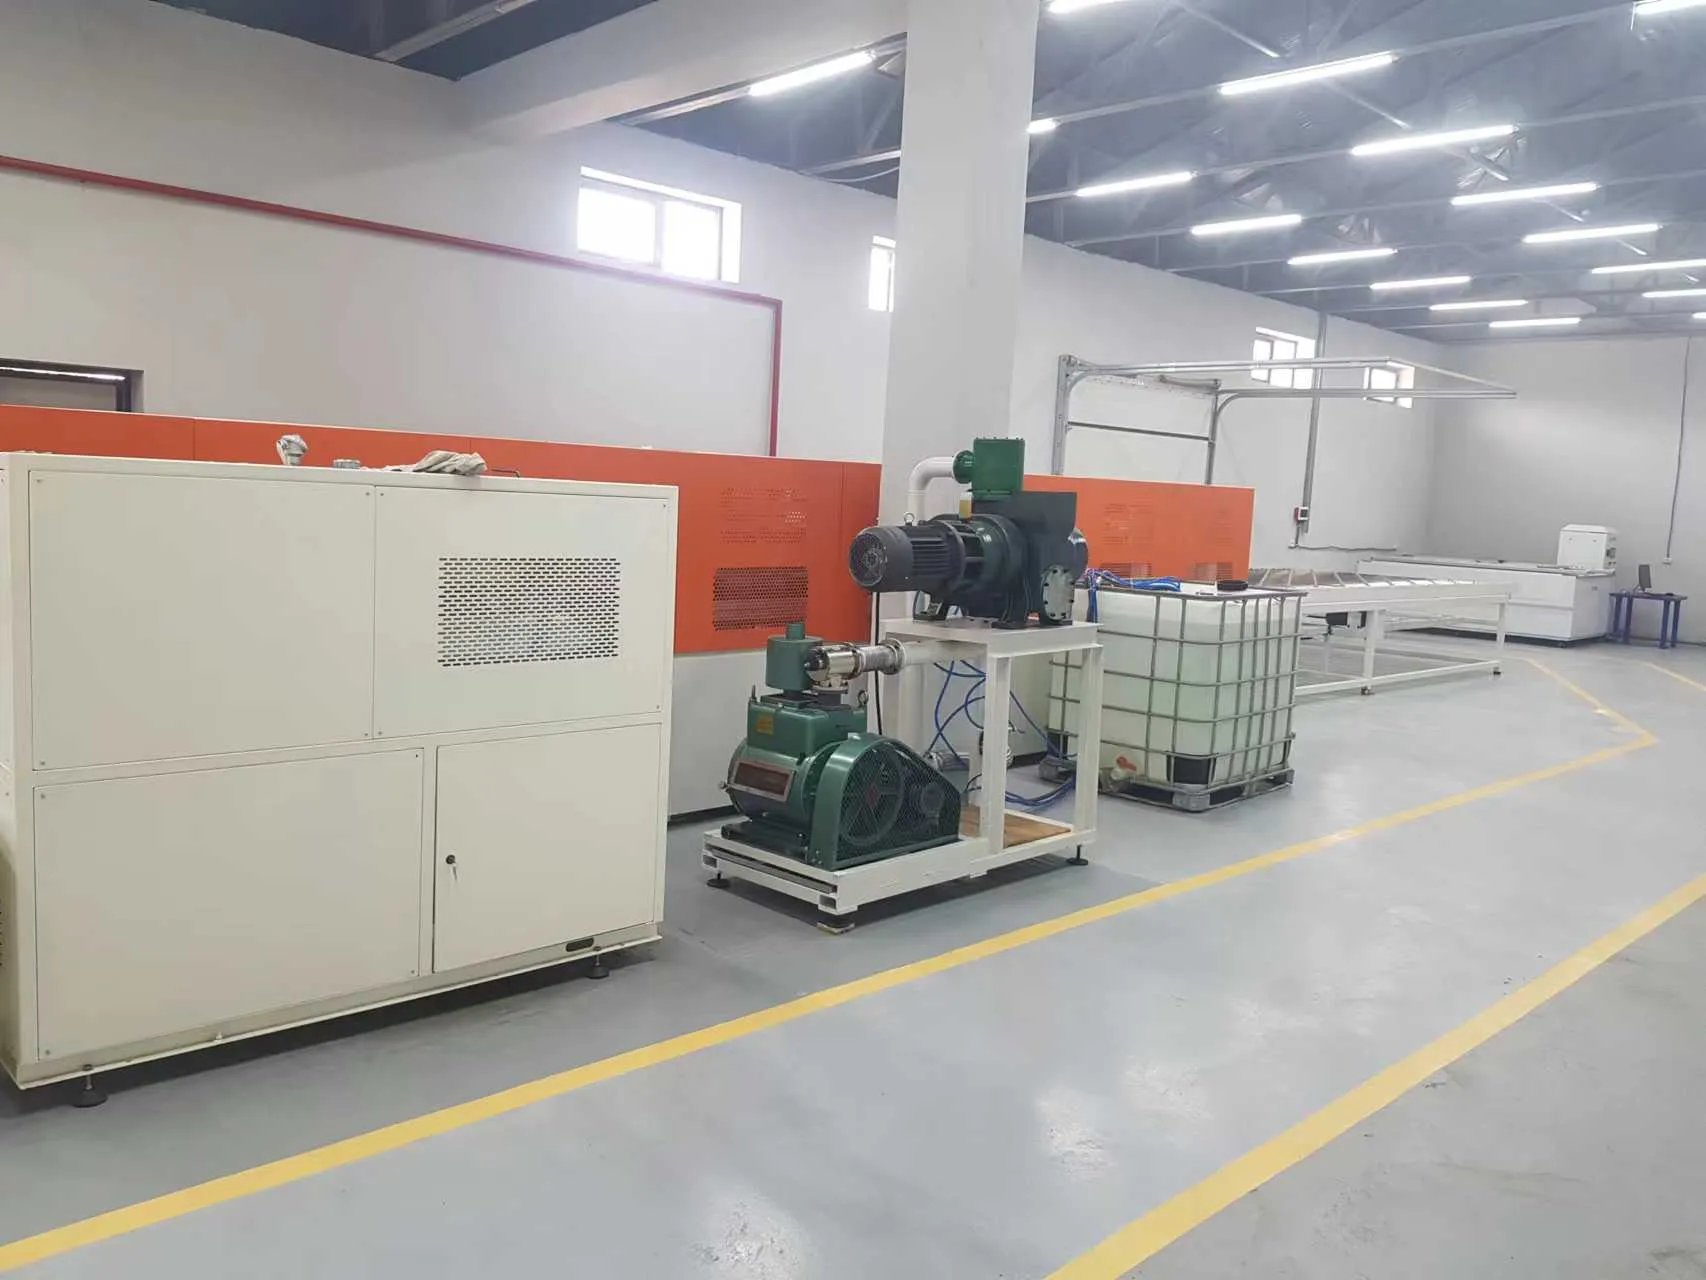
The पर। वैक्यूम, ऊष्मा, दबाव और समय का नियंत्रित संयोजन लागू करता है। हवा निकाल दी जाती है, एनकैप्सुलेंट बहता है और क्योर होता है, और पहले ढीली परतें एक बंधी हुई संरचना बन जाती हैं।
यह चरण एक रेसिपी द्वारा नियंत्रित होता है, न कि केवल तापमान सेटिंग द्वारा। एनकैप्सुलेंट रसायन, ग्लास निर्माण, मॉड्यूल आयाम, सामग्री भंडारण, निकासी व्यवहार, हीटिंग एकरूपता, और शीतलन स्थितियाँ सभी परिणाम को प्रभावित करती हैं। एक सामग्री सूची के लिए उपयुक्त रेसिपी को बिना सोचे-समझे दूसरे पर कॉपी नहीं किया जाना चाहिए।
विंडो सेटपॉइंट के सुझाव से अधिक संकरी है। EVA एनकैप्सुलेंट लगभग 140–150°C पर क्रॉसलिंक करता है, और रेसिपी वास्तव में जिसे नियंत्रित करती है वह एक क्रम है — तापमान रैंप, वैक्यूम चरण, लागू दबाव और ड्वेल। जो लैमिनेटर उस क्रम को दोहरा नहीं सकता वह इसे बुलबुले, डीलैमिनेशन या सेल शिफ्ट के रूप में दिखाता है, और स्टैक बॉन्ड होने के बाद इनमें से कोई भी ठीक नहीं किया जा सकता।
लैमिनेटर की भी एक सख्त सीमा है: यह प्राप्त स्टैक की मरम्मत नहीं कर सकता। यह गलत जगह पर रखी स्ट्रिंग को सीधा नहीं कर सकता, संदूषण नहीं हटा सकता, टूटे हुए सेल को बहाल नहीं कर सकता, या गलत पिछली सामग्री को ठीक नहीं कर सकता। इसलिए अच्छा लैमिनेशन चैम्बर का दरवाजा बंद होने से बहुत पहले शुरू होता है।
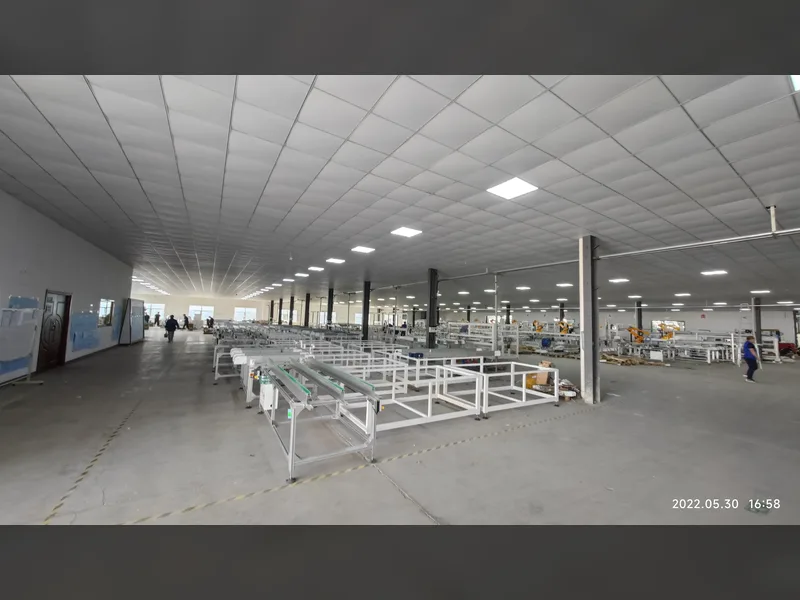
इस प्रक्रिया के आसपास फैक्ट्री प्रवाह की सावधानीपूर्वक योजना बनाई जानी चाहिए। बिना लैमिनेटेड स्टैक नाजुक होते हैं और स्थान घेरते हैं। बैच लोडिंग असमान आगमन और प्रस्थान पैदा कर सकती है। शीतलन और डाउनस्ट्रीम हैंडलिंग क्षेत्र को सीमित कर सकती है, भले ही चैम्बर स्वयं पर्याप्त तेज़ दिखे। उपयोगी क्षमता का आंकड़ा पूरे अनुभाग के माध्यम से निरंतर प्रवाह है, न कि सबसे छोटा प्रदर्शित रेसिपी समय।
फिनिशिंग कार्य जोड़ती है, सजावट नहीं
एक लैमिनेट पहले से ही सौर पैनल जैसा दिख सकता है, लेकिन कई कार्यात्मक कार्य शेष हैं।
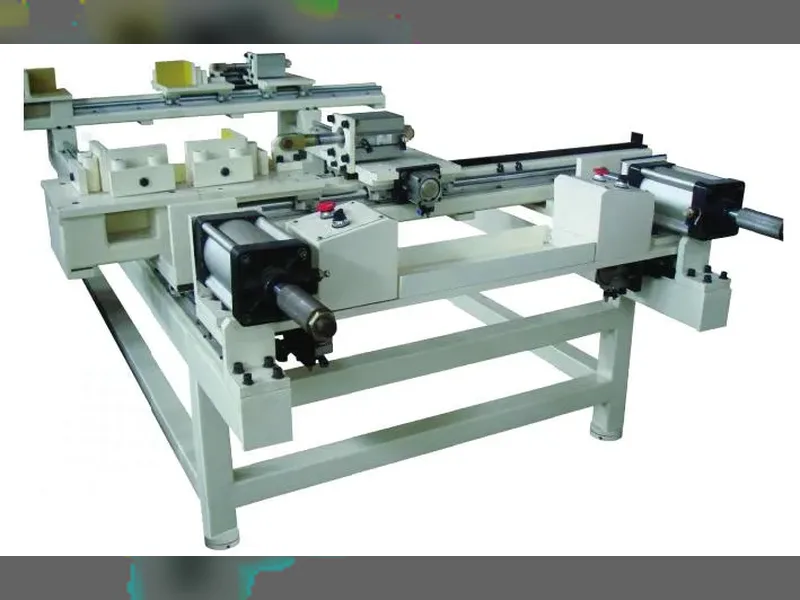
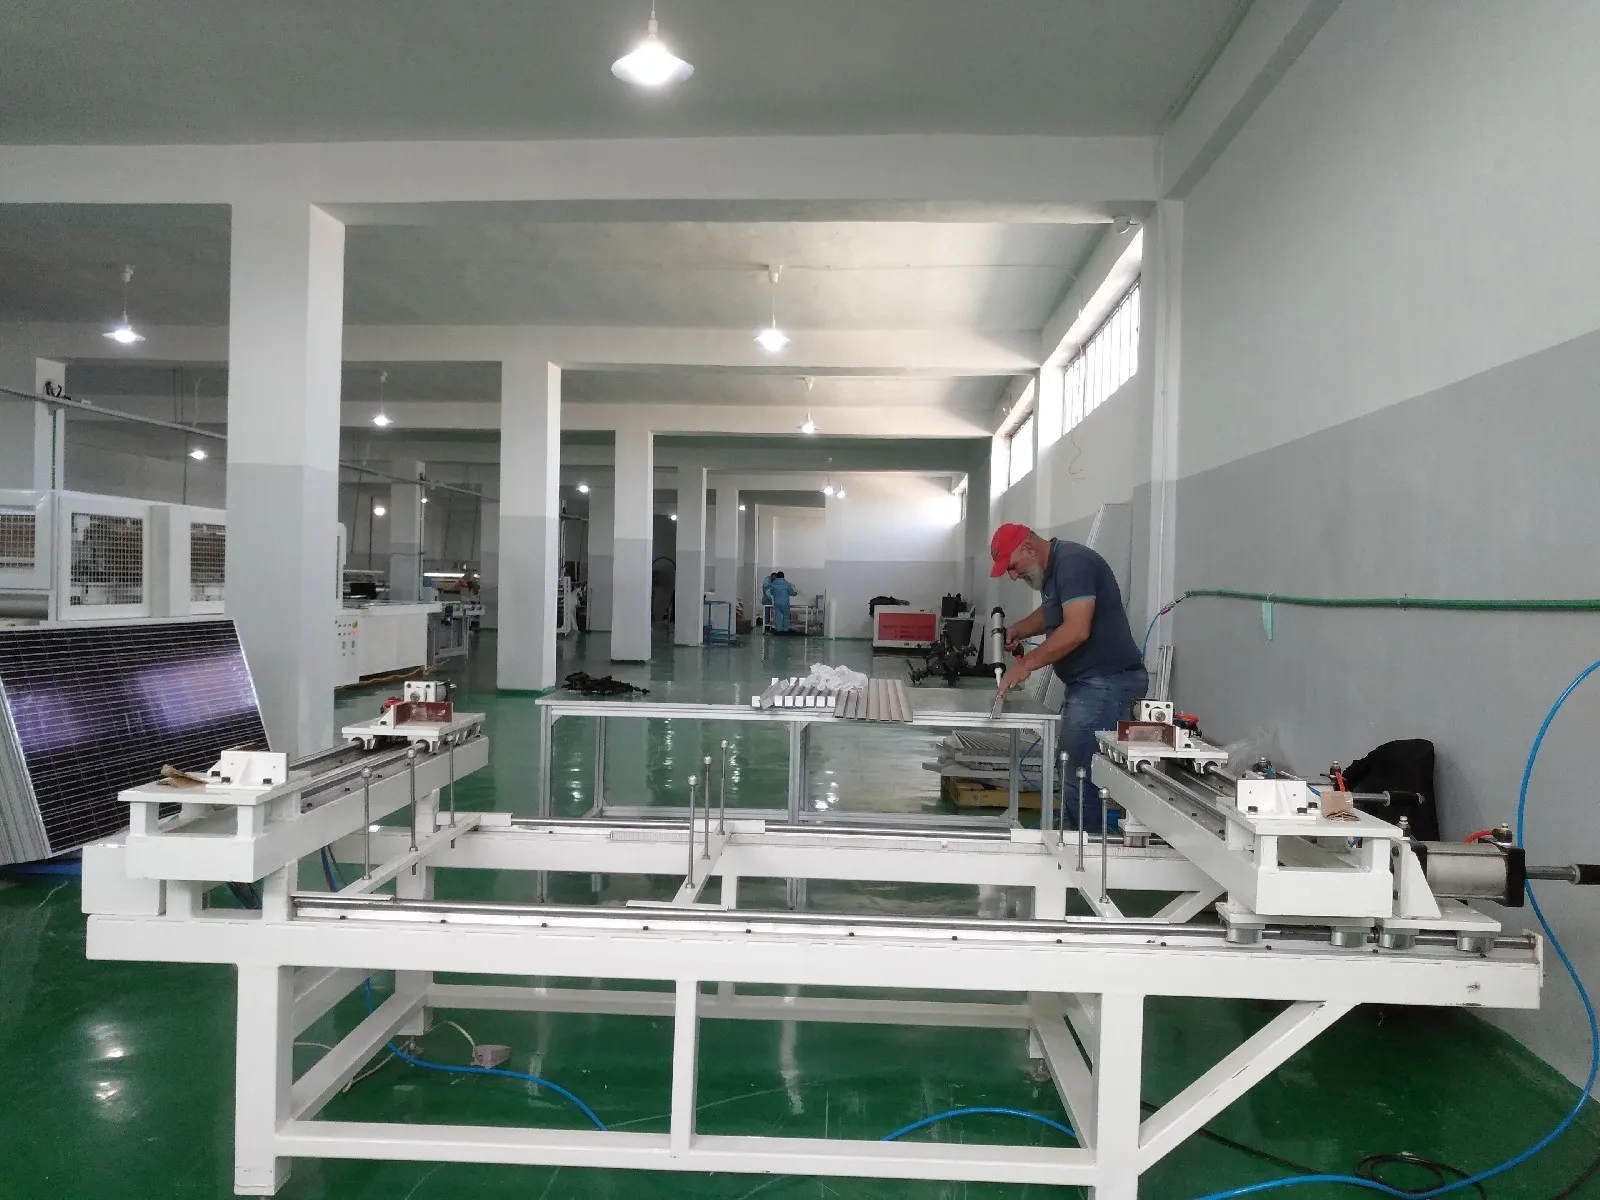
फिनिशिंग लैमिनेट की परिधि से शुरू होती है, जहाँ अतिरिक्त सामग्री हटा दी जाती है और किनारों को चुनी गई निर्माण विधि के लिए तैयार किया जाता है। एक फ्रेम वाले उत्पाद पर, सीलेंट और एल्यूमीनियम प्रोफाइल को पैकिंग, माउंटिंग और क्षेत्र उपयोग के लिए एक वर्गाकार, सुरक्षित भार-स्थानांतरण संरचना में इकट्ठा किया जाता है। फ्रेमलेस और ग्लास-ग्लास डिज़ाइन इस चरण को अलग तरीके से संचालित करते हैं, इसलिए उनकी हैंडलिंग और किनारे की प्रक्रियाएँ उत्पाद ड्राइंग द्वारा परिभाषित की जानी चाहिए।
The जंक्शन बॉक्स बाहरी विद्युत कनेक्शन बनाता है। लीड-आउट रिबन को सही टर्मिनलों तक पहुँचना चाहिए, विद्युत जोड़ स्थिर होना चाहिए, और चिपकने वाले या पॉटिंग पदार्थ को असेंबली की रक्षा करनी चाहिए। क्योरिंग समय उत्पादन समय का हिस्सा है; मॉड्यूल को बहुत जल्दी हिलाने से अन्यथा स्वीकार्य इंस्टॉलेशन बाधित हो सकता है।
इन चरणों को कभी-कभी लाइन का आसान छोर माना जाता है क्योंकि सौर सर्किट पहले ही बन चुका होता है। यह धारणा जोखिम भरी है। फ्रेम क्षति, खराब सीलिंग, कमजोर टर्मिनल कनेक्शन, या अनियंत्रित चिपकने वाला अनुप्रयोग एक मॉड्यूल को अस्वीकार कर सकता है जिसने हर पिछले चरण को पार कर लिया हो।
सहनशीलता को स्पष्ट रूप से बताना उचित है। फ्रेमिंग सटीकता सामान्यतः ±1 mm तक रखी जाती है और विकर्ण अंतर ±1.5 mm के भीतर, और स्वचालित जंक्शन-बॉक्स वेल्डिंग ±0.1 mm CCD पोजिशनिंग पर 16–18 सेकंड का साइकल चलाती है। एडहेसिव क्योर समय उत्पादन समय में गिना जाता है, और बहुत जल्दी हटाया गया मॉड्यूल तुरंत नहीं बल्कि हफ्तों बाद फेल होता है।
एक मॉड्यूल साक्ष्य द्वारा जारी किया जाता है
अंतिम परीक्षण कई अलग-अलग प्रश्नों के उत्तर देता है, और कोई एक परीक्षक उन सभी का उत्तर नहीं देता।
पहला: क्या सर्किट अभी भी बरकरार है? अंतिम EL निरीक्षण क्षति या विद्युत असंतुलन की तलाश करता है जो लेमिनेशन, ट्रिमिंग, फ्रेमिंग या स्थानांतरण के दौरान प्रकट हो सकता है।
दूसरा: मॉड्यूल किस विद्युत प्रदर्शन का वितरण करता है? एक IV परीक्षक या सन सिम्युलेटर नियंत्रित रोशनी के तहत वर्तमान-वोल्टेज प्रतिक्रिया रिकॉर्ड करता है। परिणाम बिजली वर्गीकरण और मॉड्यूल से जुड़े विद्युत डेटा का समर्थन करता है।
तीसरा: क्या उत्पाद विद्युत रूप से सुरक्षित है? इन्सुलेशन, हाई-पॉट, और ग्राउंड-निरंतरता जांच निर्माण और लागू गुणवत्ता योजना के अनुसार अलगाव और सुरक्षात्मक पथों को संबोधित करती है।
दो आंकड़े बताते हैं कि उस रिलीज़ साक्ष्य का कितना मूल्य है। इनलाइन EL इंस्पेक्शन लगभग 0.5 mm प्रति पिक्सेल रिज़ॉल्व करता है, इतना बारीक कि उन माइक्रोक्रैक्स को पकड़ सके जिन्हें केवल पावर माप पास कर देता, और एक सन सिमुलेटर को स्पेक्ट्रम मैच पर ग्रेड किया जाता है, जिसमें वर्तमान A+ क्लास विंडो 0.875 और 1.125 के बीच होती है। इंसुलेशन और हाई-पॉट टेस्टिंग मॉड्यूल निर्माण और जिस टेस्ट प्लान के विरुद्ध आप योग्यता प्राप्त कर रहे हैं, उसके आधार पर 0.1 kV से 10 kV तक चलती है।
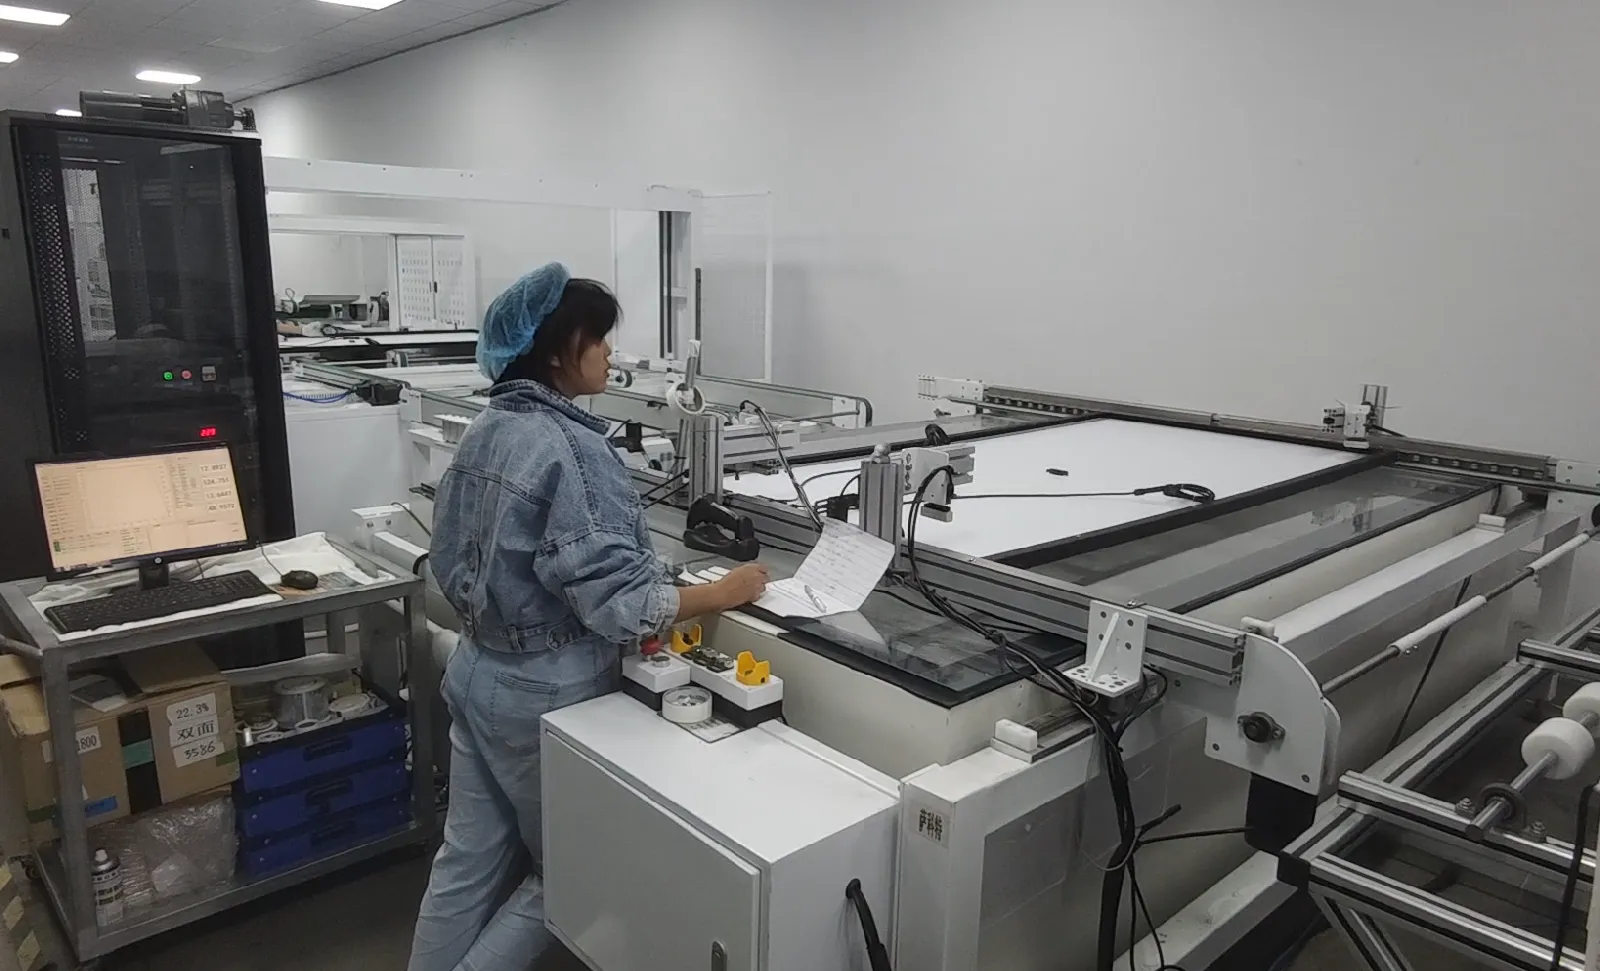
एक चौथा प्रश्न भी है जिसे अनदेखा करना आसान है: क्या कारखाना यह साबित कर सकता है कि कौन सा प्रक्रिया इतिहास इस भौतिक मॉड्यूल से संबंधित है?
एक बारकोड या अन्य सीरियल पहचानकर्ता उत्पाद को सेल या सामग्री बैच, स्ट्रिंगिंग रिकॉर्ड, निरीक्षण छवियों, लेमिनेशन व्यंजनों, ऑपरेटर या उपकरण डेटा, IV परिणाम और सुरक्षा परीक्षण परिणामों से जोड़ सकता है। एक स्वचालित कारखाने में, यह जानकारी विनिर्माण निष्पादन प्रणाली के साथ आदान-प्रदान की जा सकती है। एक छोटे कारखाने में, वही सिद्धांत लागू होता है भले ही डेटा संग्रह सरल हो।
ट्रेसेबिलिटी परीक्षण परिणामों को उपयोगी उत्पादन रिकॉर्ड में बदल देती है। यह आवर्ती दोषों की जांच करने, प्रभावित सामग्री को अलग करने, व्यंजनों की तुलना करने और अस्वीकृत इकाई को स्वीकृत स्टॉक में वापस मिश्रित होने से रोकने में मदद करती है।
कतारें वास्तविक कारखाने के डिजाइन को प्रकट करती हैं
उत्पादन उत्पादन शायद ही कभी सबसे प्रभावशाली विनिर्देश वाली मशीन द्वारा सीमित होता है। यह उस तरीके से सीमित होता है जिस तरह से चक्र समय, बैच, स्थानांतरण, निरीक्षण, परिवर्तन, रखरखाव और गुणवत्ता होल्ड एक पाली में परस्पर क्रिया करते हैं।
कतारें उपयोगी सबूत हैं क्योंकि वे दिखाती हैं कि लाइन कहाँ समन्वय खो रही है।
| फैक्ट्री क्या देखती है | यह क्या संकेत दे सकता है | क्या जाँच करें |
|---|---|---|
| प्लेसमेंट के लिए प्रतीक्षा कर रहे तैयार स्ट्रिंग्स | स्ट्रिंग उत्पादन लेअप या बसिंग की तुलना में तेज़ी से आ रहा है जितना वे अवशोषित कर सकते हैं | स्ट्रिंग डिस्चार्ज पैटर्न, लेअप चक्र, बफर डिज़ाइन, दोष रोक |
| गलियारों में जगह घेरते तैयार स्टैक | निरीक्षण या लेमिनेशन प्रवाह आने वाले काम को साफ नहीं कर रहा है | सामग्री तैयारी का समय, निरीक्षण रिलीज़, बैच लोडिंग, चैम्बर उपलब्धता |
| फ्रेमिंग से पहले प्रतीक्षा कर रहे लेमिनेटेड मॉड्यूल | कूलिंग, ट्रिमिंग, ट्रांसफर, या फ्रेमिंग आकार में छोटा है | कन्वेयर लंबाई, कूलिंग समय, मैनुअल हैंडलिंग, फ्रेम तैयारी |
| परीक्षण के लिए प्रतीक्षा कर रहे पूर्ण मॉड्यूल | परीक्षण चक्र, डेटा ट्रांसफर, लेबलिंग, या सॉर्टिंग असेंबली आउटपुट से मेल नहीं खा सकते | टेस्टर कॉन्फ़िगरेशन, परिणाम संचार, बारकोड वर्कफ़्लो, अस्वीकृत रूटिंग |
| उत्पाद परिवर्तन के दौरान लंबे रुकावटें | प्रारूप लचीलापन कागज पर मौजूद है लेकिन परिवर्तन कार्य खराब परिभाषित है | टूलिंग, रेसिपी, सामग्री स्टेजिंग, पैरामीटर नियंत्रण, ऑपरेटर प्रक्रिया |
एक बफर एक प्रक्रिया को दूसरे में अल्पकालिक गड़बड़ी से बचा सकता है, लेकिन यह स्थायी बेमेल का इलाज नहीं है। बहुत कम बफरिंग बार-बार रुकावट का कारण बनती है। बहुत अधिक समस्याओं को छुपाता है, कार्य प्रगति में वृद्धि करता है, फर्श स्थान खपत करता है, और दोषों को किसी के ध्यान में आने से पहले दूर तक यात्रा करने देता है।
लक्ष्य हर पल की प्रतीक्षा को समाप्त करना नहीं है। यह जानना है कि प्रतीक्षा क्यों मौजूद है और क्या यह प्रक्रिया की रक्षा करती है या डिज़ाइन त्रुटि को उजागर करती है।
तमाशे से पहले जोखिम को स्वचालित करें
स्वचालन निर्णय अक्सर अर्ध-स्वचालित फैक्ट्री और पूर्ण स्वचालित के बीच विकल्प के रूप में चर्चा किए जाते हैं। एक अधिक उपयोगी प्रश्न यह है कि स्वचालन सबसे बड़ा परिचालन जोखिम कहाँ हटाता है।
नाजुक हैंडलिंग एक प्राथमिकता है। सेल, स्ट्रिंग, ग्लास, और बड़े लेमिनेट्स की बार-बार उठान और स्थिति टूटने, खरोंच, और संरेखण बहाव के अवसर पैदा करती है।
दोहराने योग्य सटीकता एक और है। स्ट्रिंग प्लेसमेंट, बसिंग ज्यामिति, चिपकने वाला वितरण, फ्रेमिंग, और परीक्षण स्थिति को लाभ होता है जब वही नियंत्रित गति मॉड्यूल दर मॉड्यूल होनी चाहिए।
हैंडऑफ पर भी ध्यान देने की आवश्यकता है। स्वचालित स्थानांतरण कतारों और मैनुअल स्पर्श को कम कर सकता है, लेकिन केवल तभी जब कनेक्टेड स्टेशन संगत संदर्भ, चक्र तर्क, सुरक्षा नियंत्रण, और दोष पुनर्प्राप्ति का उपयोग करते हैं।
अंत में, स्वचालन डेटा कैप्चर में सुधार कर सकता है। बारकोड पढ़ना, रेसिपी चयन, परीक्षण-परिणाम स्थानांतरण, और अस्वीकृति रूटिंग अधिक विश्वसनीय हो जाते हैं जब वे प्रक्रिया में निर्मित होते हैं बजाय बाद में दर्ज किए जाने के।
मैनुअल कार्य की अभी भी जगह है। यह पायलट उत्पादन, उत्पाद विकास, कम-मात्रा संचालन, या उन चरणों के दौरान लचीलापन प्रदान कर सकता है जहां निर्णय गति से अधिक मूल्यवान है। व्यापार-बंद यह है कि प्रक्रिया को प्रशिक्षण, निरीक्षण, एर्गोनॉमिक्स, और ट्रेसेबिलिटी को उतनी ही सावधानी से परिभाषित करना चाहिए जितना एक स्वचालित स्टेशन सेंसर और इंटरलॉक को परिभाषित करता है।
लेआउट फर्श योजना से नहीं, इनपुट से शुरू होता है
एक आपूर्तिकर्ता अकेले वार्षिक क्षमता लक्ष्य से उपयोगी उत्पादन लाइन डिजाइन नहीं कर सकता। वार्षिक उत्पादन कई परिचालन मान्यताओं का सारांश है। लेआउट को उन मान्यताओं की आवश्यकता होती है।
| परियोजना इनपुट | यह लाइन को क्यों बदलता है |
|---|---|
| मॉड्यूल ड्राइंग और सामग्री का बिल | सेल तैयारी, स्ट्रिंग पैटर्न, स्टैक निर्माण, उपकरण कार्य सीमा, फ्रेमिंग, और जंक्शन बॉक्स प्रक्रिया निर्धारित करता है |
| शिफ्ट द्वारा आवश्यक उत्पादन | व्यावसायिक लक्ष्य को स्टेशन चक्र, बैच मात्रा, समानांतर उपकरण, श्रम, और बफर आवश्यकताओं में परिवर्तित करता है |
| उत्पाद मिश्रण और परिवर्तन आवृत्ति | टूलिंग, रेसिपी, सामग्री स्टेजिंग, सफाई, पैरामीटर नियंत्रण, और शेड्यूलिंग को प्रभावित करता है |
| गुणवत्ता और प्रमाणन योजना | निरीक्षण स्थान, परीक्षण उपकरण, नमूनाकरण, स्वीकृति तर्क, पुनर्कार्य मार्ग, और रिकॉर्ड प्रतिधारण को परिभाषित करता है |
| ट्रेसेबिलिटी आवश्यकता | बारकोड बिंदु, डेटा इंटरफेस, छवि भंडारण, लेबल मुद्रण, और कारखाना-प्रणाली एकीकरण निर्धारित करता है |
| भवन और उपयोगिता जानकारी | उपकरण स्थान, गलियारे की चौड़ाई, सामग्री पहुंच, विद्युत भार, संपीड़ित हवा, वेंटिलेशन, और रखरखाव स्थान निर्धारित करता है |
| श्रम और रखरखाव मॉडल | मैन्युअल कार्य, सहायता प्राप्त स्टेशनों, रोबोटिक्स, स्पेयर पार्ट्स और तकनीकी सहायता के बीच की सीमा को बदलता है |
| विस्तार रणनीति | यह निर्धारित करता है कि स्थान, उपयोगिताएँ, कन्वेयर, परीक्षण क्षमता और समानांतर स्टेशन कहाँ आरक्षित किए जाने चाहिए |
ये इनपुट एक सामान्य लेआउट गलती को भी रोकते हैं: पहले एक साफ रेखा खींचना और फिर उत्पाद और सामग्री प्रवाह को उसमें फिट करने के लिए मजबूर करना। बेहतर क्रम है उत्पाद परिभाषा, प्रक्रिया प्रवाह, गुणवत्ता द्वार, चक्र मॉडल, उपकरण विन्यास, और अंत में विस्तृत फ्लोर प्लान।
स्रोत और संबंधित पठन
उस मॉड्यूल से पीछे की ओर डिज़ाइन करें जिसे आपको जारी करना है
उत्पादन लाइन को निर्दिष्ट करना आसान हो जाता है जब परियोजना तीन आउटपुट परिभाषित करती है: एक सही सर्किट, एक टिकाऊ लैमिनेट, और परीक्षण और ट्रेसेबिलिटी रिकॉर्ड द्वारा समर्थित एक तैयार मॉड्यूल। मशीन चयन तब प्रक्रिया का अनुसरण करता है, उसे प्रतिस्थापित नहीं करता।
Ooitech दुनिया भर के ग्राहकों के लिए सोलर पैनल उत्पादन प्रणाली कॉन्फ़िगर और आपूर्ति कर सकता है, ऑपरेटर-सहायता प्राप्त कारखानों से लेकर उच्च-स्वचालन लाइनों तक, उपकरण चयन, कारखाना लेआउट, स्थापना, कमीशनिंग, प्रशिक्षण और बिक्री के बाद सहायता के साथ जो इच्छित मॉड्यूल और उत्पादन योजना से मेल खाता हो।