इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
पीवी रिबन सोल्डरिंग: जोड़, विंडो, 0BB शिफ्ट
विषय-सूची
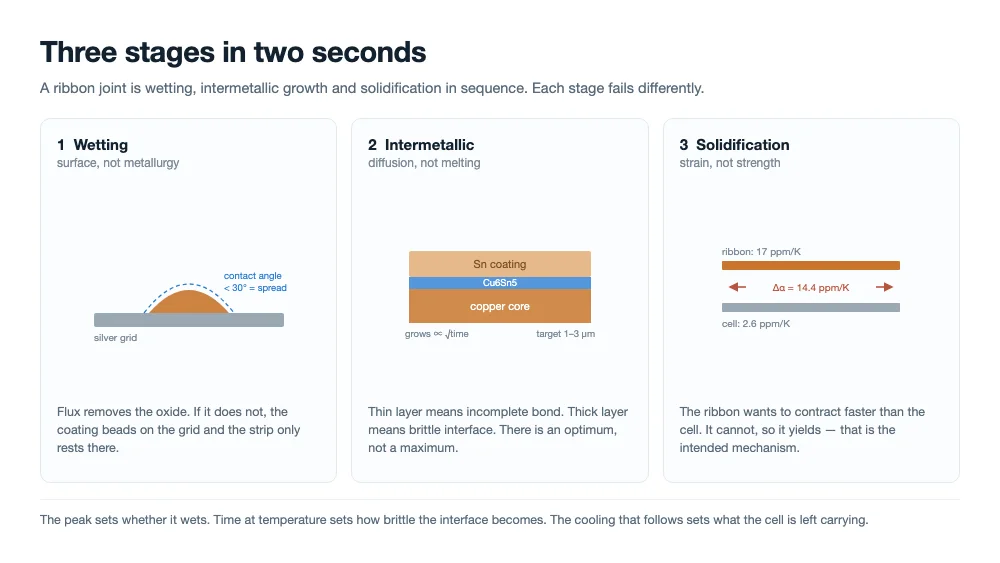
त्वरित उत्तर: एक रिबन जोड़ किसी के देखने से पहले ही पूरा हो जाता है। एक से दो सेकंड में कोटिंग पिघलती है, चांदी की ग्रिड को गीला करती है, एक माइक्रोन-स्तरीय अंतर्धात्विक परत उगाती है और जम जाती है। शिखर तापमान तय करता है कि यह गीला होगा या नहीं; तापमान पर समय तय करता है कि इंटरफ़ेस कितना भंगुर हो जाता है; उसके बाद का शीतलन तय करता है कि सेल पर कितना तनाव बचा रह जाता है। इसलिए सोल्डरिंग विंडो सोल्डर के गलनांक से तय नहीं होती। यह विकृति से तय होती है।
आप पूरी शिफ्ट तक एक स्ट्रिंगर को देख सकते हैं और जोड़ का लगभग कुछ भी नहीं देख पाएंगे। लैंप बॉक्स के नीचे एक चमक होती है, एक शीतलन खिंचाव, और एक स्ट्रिंग जो या तो इलेक्ट्रोल्यूमिनेसेंस पास करती है या नहीं।
परिणाम तय करने वाली हर चीज़ एक ऐसी खिड़की के भीतर हुई जो देखने के लिए बहुत छोटी और आँख से सुधारने के लिए बहुत तेज़ थी। उस चमक में तीन चरण क्रम से चलते हैं — गीलापन, अंतर्धात्विक वृद्धि, ठोसीकरण — और हर एक अलग तरह से विफल होता है। उन अंतरों को पढ़ना ही किसी लाइन को एक महीने तक रिबन बदलने के बजाय एक दोपहर में डीबग करने देता है।
गीलापन तय करता है कि जोड़ है भी या नहीं
गीलापन एक सतही घटना है, धातुकर्मीय नहीं। टिन के चांदी से बंधने से पहले उसे दोनों सतहों पर मौजूद ऑक्साइड को हटाना होता है, और प्रक्रिया में फ्लक्स का यही एकमात्र वास्तविक काम है। यदि ऑक्साइड बच जाता है, तो कोटिंग ग्रिड पर फैलने के बजाय उस पर मोती जैसी बन जाती है, और सोल्डर दिखने वाली पट्टी वास्तव में सतह पर टिकी पट्टी होती है।
संपर्क कोण ईमानदार माप है: लगभग 30 डिग्री से नीचे मिश्र धातु फैल रही होती है, 60 से ऊपर वह बैठी होती है। स्ट्रिंगर पर कोई संपर्क कोण नहीं मापता, इसलिए प्रक्रिया इसके बजाय प्रॉक्सी का उपयोग करती है — पुल शक्ति, क्रॉस-सेक्शन क्षेत्र, किनारा EL।
| परिवर्तनीय | यह क्या तय करता है | यह किसके साथ बहकता है | पहला लक्षण |
|---|---|---|---|
| तापमान | क्या कोटिंग अपने तरलांक को मार्जिन के साथ पार करती है, और फ्लक्स कितनी तेज़ी से सक्रिय होता है | एमिटर की उम्र बढ़ना, प्लेट संपर्क, सेट पॉइंट | सेल के किनारे पर गीला न हुई पट्टी |
| समय | जमने से पहले फ्लक्स और मिश्र धातु कितनी देर प्रतिक्रिया कर सकते हैं | लाइन गति, पल्स लंबाई | कम पुल शक्ति के साथ पूर्ण दिखने वाले जोड़ |
| दबाव | क्या रिबन और ग्रिड वास्तविक संपर्क में हैं | पिन घिसाव, ऊँचाई बहाव, सेल मोटाई का बिखराव | केवल एक तरफ संपर्क के निशान |
| फ्लक्स | ऑक्साइड हटाना और सतह तनाव | फ्लक्स की उम्र, सूखना, लगाया गया भार | बेतरतीब गीले न हुए धब्बे जो रन के बीच बदलते हैं |
ये चार एक-दूसरे के विकल्प नहीं हैं, और यहीं अधिकांश सुधारात्मक कार्रवाई गलत हो जाती है। कमजोर फ्लक्स की भरपाई के लिए शिखर बढ़ाना गीलापन ठीक किए बिना अंतर्धात्विक परत को बढ़ा देता है। ठंडी प्रोफ़ाइल की भरपाई के लिए दबाव बढ़ाना रिबन को धँसा देता है और किनारे पर सूक्ष्म-दरारें शुरू कर देता है। HMI पर ये चर विनिमेय दिखते हैं और हैं नहीं।
फ्लक्स सक्रियण वह हिस्सा है जिसे लोग सबसे अधिक गलत करते हैं। एक फ्लक्स की एक सक्रियण खिड़की होती है: वह अपना काम एक तापमान बैंड पर करता है, किसी क्षण पर नहीं। यदि कोटिंग अपने तरलांक तक पहुँचती है जबकि फ्लक्स अभी भी निष्क्रिय है, तो गीलापन की खिड़की बस खर्च हो जाती है। यही एक कारण है कि एमिटर कर्व पर सही दिखने वाली प्रोफ़ाइल फिर भी गीले न हुए जोड़ पैदा कर सकती है — ऊर्जा मौजूद है, लेकिन वह गलत क्रम में पहुँचती है।
अंतर्धात्विक परत का एक इष्टतम होता है, अधिकतम नहीं
जहाँ टिन तांबे से मिलता है, वहाँ Cu6Sn5 उगता है। चांदी की ग्रिड पर Ag3Sn बनता है। जहाँ निकल बैरियर उपयोग होता है, वहाँ परत Ni3Sn4 होती है। इसमें से कुछ भी संदूषण नहीं है। अंतर्धात्विक परत के बिना कोई बंधन नहीं होता — सोल्डर बस सतह पर बैठ जाता है और पुल परीक्षण जो भी घर्षण देता है वही पढ़ता है।
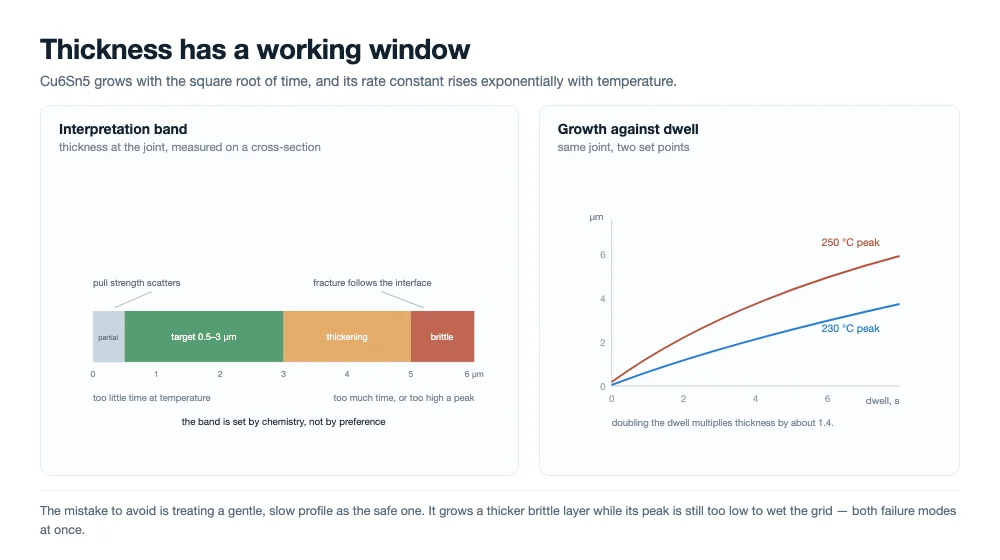
समस्या मोटाई है, क्योंकि परत कठोर, भंगुर होती है, और मशीन रुकने पर बढ़ना बंद नहीं करती। वृद्धि विसरण-नियंत्रित होती है: मोटाई समय के वर्गमूल के साथ बढ़ती है, और दर स्थिरांक एक Arrhenius संबंध का पालन करता है। दोगुना ड्वेल परत को दोगुना नहीं करता, यह उसे लगभग 1.4 गुना कर देता है। दस डिग्री अतिरिक्त शिखर उससे अधिक करता है, क्योंकि दर स्थिरांक चरघातांकी रूप से बढ़ता है।
सोल्डरिंग अभ्यास लगभग 1 से 3 माइक्रोमीटर की कार्यशील सीमा पर अभिसरित होता है। लगभग आधे माइक्रोमीटर से नीचे बंधन अधूरा होता है और पुल शक्ति बिखरती है। लगभग 5 माइक्रोमीटर से ऊपर इंटरफ़ेस भंगुर सिरेमिक जैसा व्यवहार करता है, और वहाँ से शुरू होने वाली दरार सोल्डर में रुकने के बजाय पूरी पट्टी में फैल जाती है।
क्रॉस-सेक्शन बताता है कि आप इष्टतम के किस ओर हैं। यदि दरार सोल्डर से होकर जाती है, तो इंटरफ़ेस ठीक है और समस्या बल्क मिश्र धातु या पुल ज्यामिति है। यदि यह मिश्र धातु और ग्रिड के बीच के इंटरफ़ेस के साथ जाती है, तो परत बहुत पतली है या सतह कभी गीली ही नहीं हुई। यदि यह अंतर्धात्विक परत से ही होकर जाती है, तो परत बहुत मोटी है और शिखर या ड्वेल ही लीवर है।
स्ट्रिंगर क्या नियंत्रित करता है, और क्या विरासत में पाता है
आधुनिक स्ट्रिंगर के भीतर क्रम छोटा है: फ्लक्स, रखना, पूर्व-ताप, वेल्ड, ठंडा, EL। वेल्डिंग चरण स्वयं एक गर्म प्लेट और एक ठंडे सेल के बीच एक से दो सेकंड का संपर्क है, और लगभग सारा धातुकर्म उसी एक या दो सेकंड में होता है।
Fraunhofer ISE ने 2025 में उस चरण का एक सत्यापित तापीय मॉडल प्रकाशित किया, जो एक औद्योगिक अवरक्त स्ट्रिंगर पर बनाया गया और थर्मोकपल के विरुद्ध जाँचा गया। उनके बेसलाइन में प्लेट सेल को लगभग 121 °C तक पूर्व-तापित करती है, फिर लगभग 1.2 सेकंड के दो पल्स इसे लगभग 180 °C तक और फिर लगभग 250 °C के शिखर तक ले जाते हैं। उस काम से दो संख्याएँ प्रोफ़ाइल से अधिक मायने रखती हैं: सेल का किनारा केंद्र से 26 से 36 °C ठंडा रहता है, और लैंप शक्ति को 70 प्रतिशत से 50 प्रतिशत तक घटाने पर वह अंतर लगभग 26 °C तक सिकुड़ जाता है जबकि शिखर लगभग 219 °C तक नीचे आ जाता है।
दोनों संख्याएँ एक ही दिशा की ओर इशारा करती हैं। एकल सेट पॉइंट पूरे सेल में एक समझौता है, न कि ऐसा मान जो उस पर लागू होता है। प्रोफ़ाइल को इतना गर्म सेट करें कि सबसे ठंडा किनारा भी गीला हो जाए, और केंद्र उन सेकंडों में किनारे की आवश्यकता से 30 डिग्री अधिक तापमान पर रहता है — केंद्र ठीक वही जगह है जहाँ इंटरमेटैलिक परत सबसे मोटी होती है और जहाँ बो शुरू होता है। इसे केंद्र की रक्षा के लिए इतना ठंडा सेट करें, और सबसे बाहरी स्ट्रिप्स के कभी गीले न होने का जोखिम रहता है।
प्रीहीट समस्या का वह आधा हिस्सा है जो वेल्डिंग ज़ोन का नहीं है। एक प्लेट जो अपने पूरे क्षेत्र में समान 120 °C प्रदान करती है, लैंप्स को जोड़ने वाली ऊर्जा को आधा कर देती है, और ठंडे सेल को समान जोड़ तक पहुँचने के लिए अधिक गर्म पीक की आवश्यकता होती है। संपर्क क्षेत्र, प्लेट की समतलता और पिन लोडिंग सभी उस प्रारंभिक तापमान को बदलते हैं, यही कारण है कि प्रीहीट की एकरूपता को पीक से अलग मापना उचित है। एक व्यावहारिक चेतावनी: वेल्डिंग ज़ोन को देखने वाला पायरोमीटर जोड़ को स्वयं नहीं देख रहा होता, और उसकी रीडिंग को जोड़ का तापमान मानना उन प्रोफ़ाइलों का ज्ञात स्रोत है जो अनुरूप दिखती हैं और अलग व्यवहार करती हैं।
मशीन जो विरासत में लेती है वह भी उतना ही निर्णायक है। कोटिंग की मोटाई और उसके ऑक्साइड की स्थिति, रिबन का कैंबर, सिल्वर ग्रिड की अपनी मोटाई और फायरिंग, फ्लक्स की सक्रियता और आयु, और सेल का तापीय द्रव्यमान — ये सभी वेल्डिंग ज़ोन तक ऐसे इनपुट के रूप में पहुँचते हैं जिन्हें रेसिपी बदल नहीं सकती। जब कोई जोड़ विफल होता है, तो उपयोगी प्रश्न केवल यह नहीं है कि प्रोफ़ाइल क्या थी, बल्कि यह भी है कि विफल होने से पहले के हफ्तों में उन इनपुट में से कौन से बदले थे।
एक या दो सेकंड के भीतर ऊष्मा प्रवाह की कल्पना करना उचित है, क्योंकि यह समझाता है कि दबाव और संपर्क दिखने से अधिक क्यों मायने रखते हैं। प्लेट अपनी सतह पर एक स्टेप इनपुट है; रिबन, पतला तांबा होने के कारण, लगभग तुरंत तापमान पर आ जाता है; सेल संपर्क सतह से अपनी मोटाई के माध्यम से गर्म होता है जबकि वेल्ड ज़ोन गर्म रहता है। जो कुछ भी उस पथ को बाधित करता है — मुड़ी हुई प्लेट, उठता हुआ पिन, सहनशीलता के मोटे सिरे पर स्थित सेल — वह ऐसे जोड़ के रूप में प्रकट होता है जो रेसिपी के अनुमान से ठंडा है, न कि ऐसे जोड़ के रूप में जो स्पष्ट रूप से गलत है।
रिबन की अपनी कोटिंग उस श्रृंखला के दूर के सिरे पर बैठती है, यही कारण है कि कोटिंग की मोटाई केवल सोल्डर जोड़ने के बजाय प्रोफ़ाइल के साथ परस्पर क्रिया करती है। मोटी कोटिंग पिघलाने के लिए अधिक मिश्र धातु है, फ्लक्स के कार्य करने के लिए एक लंबा पथ है, और यदि पीक ओवरशूट करता है तो किनारों पर गोलों में जमने के लिए अधिक सामग्री है। मोटाई एक डिज़ाइन मान है, गुणवत्ता का बोनस नहीं।
खिड़की गलनांक से नहीं, बल्कि विकृति से निर्धारित होती है
तांबा लगभग 17 पार्ट्स प्रति मिलियन प्रति केल्विन पर फैलता है; सिलिकॉन लगभग 2.6 पर। एक जोड़ मिश्र धातु के सॉलिडस पर जमता है, और वहाँ से कमरे के तापमान तक रिबन अपने नीचे के सेल की तुलना में 14.4 पार्ट्स प्रति मिलियन प्रति केल्विन अधिक सिकुड़ना चाहता है। उस बेमेल के पास लोचदार विकृति के अलावा कोई जगह नहीं है, और गणित संक्षिप्त है:
विकृति = (17 − 2.6) × 10⁻⁶ × (सॉलिडस − 25)
| कोटिंग मिश्रधातु | सॉलिडस | 25 °C तक बेमेल विकृति | तांबे की लोचदार सीमा के सापेक्ष |
|---|---|---|---|
| अधिक सामग्री लागत | 138 °C | 0.16 % | 2.3× |
| इसकी कीमत | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
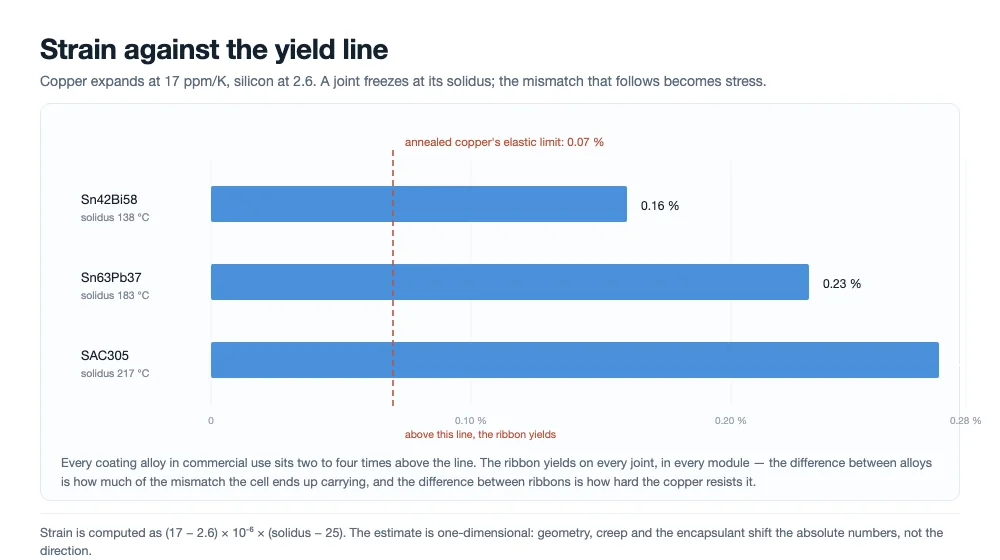
अब इसकी तुलना करें कि तांबा उपजने से पहले कितना अवशोषित कर सकता है। एनील्ड कॉपर की उपज शक्ति लगभग 80 MPa और मापांक लगभग 110 GPa होता है, जो इसकी लोचदार सीमा को 0.07 प्रतिशत के करीब रखता है। तालिका में प्रत्येक प्रविष्टि उससे दो से चार गुना है। रिबन हर जोड़ पर, हर मॉड्यूल में, हर लाइन पर उपजता है — यह कोई दोष नहीं है, यह तंत्र है। जोड़ इसलिए बचता है क्योंकि तांबा विकृत होता है और बेमेल को अपने ऊपर ले लेता है।
जिसका अर्थ है कि सेल जो तनाव वहन करता है वह दो चीजों से निर्धारित होता है: जमने का बिंदु कितनी विकृति थोपता है, और रिबन उसका कितनी कठोरता से प्रतिरोध करता है। पहला कोटिंग मिश्र धातु का गुण है। दूसरा तांबे का है, और यही वह है जिसे आप खरीद सकते हैं। यही कारण है कि रिबन विनिर्देश अधिकतम कोमलता के बजाय उपज शक्ति की सीमा मांगता है: सेल के उपजने से पहले उपजने के लिए पर्याप्त कोमल, बिना झुके हैंडलिंग और लैमिनेशन से बचने के लिए पर्याप्त मजबूत।
एक दूसरा तापीय चक्र है जिसे भूलना आसान है: लैमिनेट। लैमिनेशन पूरे स्टैक को 145 से 160 °C पर कई मिनट तक रखता है। सोल्डर के लिए इसका अर्थ है क्रीप, और क्रीप ठोसीकरण के समय बंद हुए तनाव की आंशिक रिहाई है। रिबन का प्लास्टिक सेट स्वयं को पूर्ववत नहीं करता और सेल को उसकी समतलता वापस नहीं मिलती, लेकिन जोड़ का अवशिष्ट तनाव एनकैप्सुलेंट जो अनुमति देता है उसकी ओर शिथिल हो जाता है। दो परिणाम निकलते हैं: मॉड्यूल का अंतिम बो स्ट्रिंगिंग पर निर्धारित होता है और लैमिनेशन से केवल आंशिक रूप से नरम होता है, और समान प्रोफ़ाइल चलाने वाली दो लाइनें अलग-अलग मॉड्यूल उत्पादित कर सकती हैं यदि उनकी कूलिंग और लैमिनेशन से पहले उनकी स्टैकिंग भिन्न हो।
हमारे लैमिनेटरों में, हम इस चरण को 145 और 160 °C के बीच समान प्लेटन हीटिंग के साथ चलाते हैं, जिससे सोल्डर जोड़ लैमिनेट में असमान तापीय प्रवणताओं के संपर्क में अंतर्निहित सेल इंटरफेस को उजागर किए बिना जमे हुए तनाव को मुक्त कर सकें।
इसलिए खिड़की की दो दीवारें हैं, और वे विपरीत दिशाओं में खींचती हैं। इसके नीचे, कोटिंग कभी पर्याप्त मार्जिन के साथ अपने लिक्विडस को पार नहीं करती, गीलापन अधूरा रहता है, और जोड़ पुल में विफल होता है। इसके ऊपर, सेल में विकृति और असमानता बढ़ती है, और विफलता जोड़ से सिलिकॉन की ओर चली जाती है। दोनों दीवारें सेल की मोटाई के साथ चलती हैं: पतले सेल में कम तापीय द्रव्यमान होता है, समान प्रवणता के लिए अधिक झुकता है, और दरार से पहले छोटी विकृति सहन करता है।
ऊपर का अनुमान एक-आयामी है और ज्यामिति, क्रीप और लैमिनेशन के दौरान स्टैक कैसे बाधित होता है, को नजरअंदाज करता है। वास्तविक असेंबली के लिए निरपेक्ष संख्याएँ बदल जाएँगी। दिशा और परिमाण का क्रम नहीं बदलता, और यही खिड़की को संकीर्ण बनाता है।
HJT और बैक-कॉन्टैक्ट सेल इसे और संकीर्ण करते हैं
दो सेल आर्किटेक्चर अलग-अलग तरफ से एक ही खिड़की पर दबाव डालते हैं।
हेटेरोजंक्शन सेल एक पारदर्शी प्रवाहकीय ऑक्साइड के नीचे एक अनाकार सिलिकॉन पैसिवेशन स्टैक रखते हैं। वह स्टैक पारंपरिक रीफ्लो पीक को सहन नहीं करता, और पूरे स्ट्रिंगिंग चरण की व्यावहारिक ऊपरी सीमा आमतौर पर 200 °C या उससे नीचे बताई जाती है। इसके आसपास के दो रास्ते हैं — एक निम्न-तापमान कोटिंग मिश्र धातु — SnBi प्रणालियाँ, जिनका सॉलिडस लगभग 138 °C है — और 150 से 170 °C रेंज में क्योर किया गया प्रवाहकीय चिपकने वाला। दोनों काम करते हैं। कोई भी मुफ्त नहीं है: बिस्मथ-युक्त जोड़ टिन-लेड या टिन-सिल्वर की तुलना में कम नमनीय होते हैं, इसलिए पहले दिन स्वस्थ दिखने वाली पुल शक्ति ऐसे जोड़ के बारे में बहुत कम बताती है जो 25 वर्षों तक तापीय चक्र से गुजरेगा, और चिपकने वाले जोड़ प्रक्रिया की सरलता के बदले लागत और क्योर नियंत्रण देते हैं।
बैक-कॉन्टैक्ट सेल खिड़की पर यांत्रिक पक्ष से हमला करते हैं। वे निर्माण से ही एकल-पक्षीय होते हैं, इसलिए पीछे वाले रिबन को संतुलित करने के लिए कोई सामने वाला रिबन नहीं होता, और 240 °C पर जो पारंपरिक स्ट्रिंगिंग को पसंद है, वे इतना झुक जाते हैं कि आगे की हैंडलिंग बाधित हो जाती है। यही इस परिवार के लिए टेप-आधारित और चिपकने वाली स्ट्रिंगिंग के पीछे का दबाव है, और यह धातुकर्मीय समस्या से पहले एक यांत्रिक समस्या है: वही जोड़ जो दो-पक्षीय सेल पर ठीक रहेगा, एकल-पक्षीय सेल पर विकृति का स्रोत बन जाता है।
0BB जोड़ को लैमिनेटर में ले जाता है
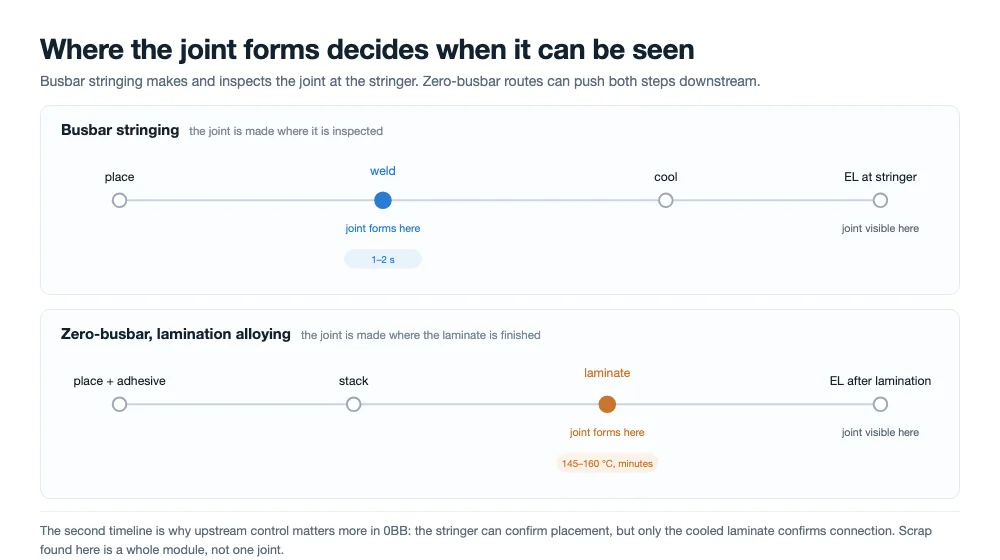
बसबार सेल स्ट्रिंगर पर जोड़ बनाते हैं और उसका निरीक्षण स्ट्रिंगर पर करते हैं। ज़ीरो-बसबार इंटरकनेक्शन उस वाक्य के दोनों हिस्सों को तोड़ देता है। मार्ग के आधार पर, विद्युत कनेक्शन या तो स्ट्रिंगर पर बनाया जाता है और यांत्रिक बंधन चिपकने वाले द्वारा जोड़ा जाता है, या चिपकने वाला तार को जगह पर रखता है और वास्तविक मिश्रण लैमिनेटर के नीचे होता है। तीसरे मार्ग में एक ही फिल्म चिपकने वाला, सेल और तार को एक साथ लैमिनेटर में ले जाती है, और कुछ भी सोल्डर नहीं होता।
रिबन के लिए, परिणाम दार्शनिक के बजाय विशिष्ट हैं। कोटिंग का सॉलिडस अब धातुकर्मीय विवरण नहीं रहकर एक प्रक्रिया पैरामीटर बन जाता है: लैमिनेशन-मिश्रण मार्ग में इसे लैमिनेशन विंडो के भीतर पिघलना होता है, जो EVA के लिए लगभग 145 से 150 °C और POE के लिए थोड़ा अधिक होता है। टिन-लेड या SAC कोटिंग वहाँ तक कभी नहीं पहुँचती, और जो कम-तापमान कोटिंग पहुँचती है उसे एनकैप्सुलेंट, चिपकने वाले और सेल की अपनी तापमान सीमा से एक साथ मेल खाना पड़ता है।
EVA के साथ ज़ीरो-बसबार स्टैक चलाते समय, हम चैंबर को उस 145 से 150 °C विंडो के भीतर रखते हैं ताकि कोटिंग हर तार संपर्क पर विश्वसनीय रूप से रीफ़्लो और मिश्रित हो, बिना एनकैप्सुलेंट को ब्लिस्टर किए या ग्रिड को गलत संरेखित किए।
जोड़ का क्षेत्र भी सिकुड़ जाता है। बसबार के बिना प्लेसमेंट त्रुटि को माफ करने के लिए कोई चौड़ा पैड नहीं होता; संपर्क वहाँ होता है जहाँ महीन तार एक फिंगर को पार करता है, और उस क्षेत्र का जो अंश वास्तव में गीला होता है वही करंट ले जाता है। महीन तार का मतलब यह भी है कि सीधापन और कठोरता के विनिर्देश कड़े हो जाते हैं, क्योंकि भटकने वाला तार अब 1 mm बसबार से छिपा नहीं रहता।
सबसे महँगा बदलाव रिबन में बिल्कुल नहीं है। यह वह जगह है जहाँ दोष दिखाई देने लगता है। लैमिनेटर के नीचे बना जोड़ केवल लैमिनेशन के बाद ही निरीक्षित किया जा सकता है, जब मॉड्यूल पहले ही असेंबल हो चुका होता है और विफलता का स्क्रैप मूल्य पूरा लैमिनेट होता है। स्ट्रिंगर गुणवत्ता स्क्रीन होना बंद कर देता है, और जो नियंत्रण पहले जोड़ पर समस्याएँ पकड़ते थे उन्हें अपस्ट्रीम ले जाना पड़ता है — कोटिंग मोटाई, तार प्लेसमेंट सटीकता, चिपकने वाले का वजन — जहाँ वे प्रति दोष सस्ते हैं लेकिन देखना कठिन है।
हर मार्ग में स्ट्रिंगर जो बनाए रखता है वह है प्लेसमेंट। तार को सही अंतराल और सही तनाव के साथ फिंगर पर पहुँचना होता है, और चिपकने वाले को उसे हैंडलिंग के दौरान लैमिनेटर तक वहीं रखना होता है। यह सोल्डरिंग से अलग कौशल है: इसमें ट्यून करने के लिए कोई रीफ़्लो विंडो नहीं, देखने के लिए कोई वेटिंग नहीं, और किसी एकल जोड़ पर चलाया जा सकने वाला कोई पुल टेस्ट नहीं। नियंत्रण हैं विज़न, तनाव और चिपकने वाले का वजन, और पुष्टि लैमिनेट के ठंडा होने के बाद ली गई EL छवि है।
यही कारण है कि ज़ीरो-बसबार संक्रमण बदल देता है कि रिबन आपूर्तिकर्ता से क्या साबित करने को कहा जाता है। बसबार स्ट्रिंगिंग के तहत, रिबन का काम जोड़-दर-जोड़ सत्यापित किया जा सकता था। लैमिनेशन मिश्रण के तहत, रिबन, चिपकने वाला और एनकैप्सुलेंट एक ऐसा सिस्टम बनाते हैं जिसका व्यवहार केवल अंत में दिखाई देता है, और विनिर्देश को स्वतंत्र मानों के एक सेट के बजाय एक संगतता आवश्यकता के रूप में लिखा जाना चाहिए।
छह दोष और हर एक आपको क्या बता रहा है
| लक्षण | सामान्य कारण | सबसे पहले क्या जाँचें |
|---|---|---|
| कोल्ड जोड़, कम पुल ताकत | पीक बहुत कम, फ्लक्स समाप्त या कम लगाया गया, कोटिंग ऑक्साइड | कोटिंग सॉलिडस के विरुद्ध प्रोफ़ाइल; फ्लक्स बैच तिथि |
| पीला पड़ा, अधिक सोल्डर वाला जोड़ | पीक बहुत अधिक या ड्वेल बहुत लंबा | एमिटर एजिंग; हाल का रेसिपी परिवर्तन |
| स्ट्रिंगिंग के बाद माइक्रोक्रैक | रिबन बहुत कठोर, पिन दबाव अधिक, असमान ताप | वर्तमान रिबन बैच की यील्ड स्ट्रेंथ; पिन बल |
| रिबन पैड से हटा, सफेद किनारा | कैंबर, प्लेसमेंट त्रुटि | इनकमिंग सर्टिफिकेट के विरुद्ध कैंबर सीमा |
| सोल्डर बॉल | कोटिंग बहुत मोटी, पीक बहुत अधिक | प्रति पक्ष कोटिंग मोटाई |
| स्ट्रिंग बो | थर्मल बेमेल, कठोर रिबन, तेज़ कूलिंग | रिबन कोमलता, कूलिंग दर, सेल मोटाई |
तालिका तभी उपयोगी है जब इसे निदान के बजाय उन्मूलन क्रम के रूप में पढ़ा जाए। दो अलग-अलग कारण एक ही लक्षण उत्पन्न कर सकते हैं, और भेद करने वाला प्रमाण आमतौर पर सस्ता होता है: एक कैंबर गेज, ज्ञात-अच्छे बैच पर पुल टेस्ट, एक क्रॉस-सेक्शन। डिबगिंग को धीमा बनाने वाली चीज़ निदान स्वयं नहीं बल्कि एक साथ दो लीवर बदलना है, क्योंकि तब प्रक्रिया के पास सुधार को श्रेय देने का कोई तरीका नहीं होता।
रिबन और प्रक्रिया विनिर्देश में क्या डालें
छह मान इस लेख की अधिकांश बात को कवर करते हैं। इन्हें स्पष्ट रूप से लिखना उचित है क्योंकि हर एक उस विफलता मोड से जुड़ा है जिसे लाइन अन्यथा रात 3 बजे खोजेगी।
| विशिष्टता | यह सूची में क्यों है |
|---|---|
| यील्ड स्ट्रेंथ एक रेंज के रूप में (Rp0.2) | तय करता है कि रिबन सेल के बजाय बेमेल विकृति का कितना हिस्सा सोखता है |
| प्रति पक्ष कोटिंग मोटाई, सहनशीलता के साथ | सोल्डर-बॉल निर्माण और गीला होने के लिए उपलब्ध मिश्र की मात्रा को नियंत्रित करता है |
| कोटिंग मिश्र और उसका सॉलिडस | वह विकृति तय करता है जिससे जोड़ शुरू होता है, और वह लैमिनेशन विंडो जिसमें यह काम कर सकता है |
| कैंबर और सीधापन सीमा | सफेद-किनारा और रिबन-ऑफ-पैड दोषों को रोकता है जो लाइन गति के साथ बढ़ते हैं |
| प्रोफ़ाइल के विरुद्ध फ्लक्स सक्रियण विंडो | सुनिश्चित करता है कि कोटिंग अपने लिक्विडस तक पहुँचने से पहले फ्लक्स सक्रिय हो |
| पीक और किनारे-से-केंद्र एकरूपता | केंद्र को अधिक गर्म किए बिना सबसे ठंडी पट्टी को गीला रखता है |
यदि आपको प्राथमिकता देनी है, तो यील्ड स्ट्रेंथ रेंज और कोटिंग का सॉलिडस वे दो हैं जो फेल्योर रेट के बजाय फेल्योर मोड बदलते हैं। थोड़ी बहुत मोटी रिबन सोल्डर बॉल बनाएगी और एक टॉलरेंस से ठीक हो जाएगी। थोड़ी बहुत कठोर रिबन पतले वेफर्स पर दरार वाली सेल बनाती है और एक स्क्रैप इवेंट जो बैच स्वीकार होने के हफ्तों बाद आता है। यह असममिति याद रखने योग्य है जब कोई खरीद निर्णय प्रति टन कीमत पर आ जाए।
सत्यापन आगमन पर होना चाहिए, लाइन पर नहीं। पुल स्ट्रेंथ, कोटिंग थिकनेस, कैम्बर और एक क्रॉस-सेक्शन प्रति खेप कुछ मिनट लेते हैं; एक दरार वाली स्ट्रिंग उन सेल्स, श्रम और उस मॉड्यूल लाइन के शेड्यूल की कीमत लेती है जो उसके डाउनस्ट्रीम थी। इनकमिंग टेस्ट इतने सस्ते हैं कि एकमात्र वास्तविक सवाल यह है कि क्या कोई उन्हें चलाने के लिए निर्धारित है।
अक्सर पूछे जाने वाले प्रश्न
सौर सेल किस तापमान पर सोल्डर किए जाते हैं?
पारंपरिक टिन-आधारित कोटिंग्स के साथ जोड़ पर पीक आमतौर पर 230 से 250 °C होता है, जो लगभग 120 °C के प्रीहीट के बाद एक से दो सेकंड में पहुंचता है। हेटेरोजंक्शन सेल इस स्टेप को 200 °C या उससे नीचे सीमित करते हैं, यही कारण है कि वे लो-टेम्परेचर अलॉय या कंडक्टिव एडहेसिव का उपयोग करते हैं। जीरो-बसबार रूट्स में जहां जोड़ लैमिनेटर के नीचे बनता है, अलॉइंग लैमिनेशन विंडो में लगभग 145 से 160 °C पर होती है।
कूलिंग के दौरान रिबन यील्ड क्यों करता है?
क्योंकि मिसमैच स्ट्रेन कॉपर की प्रत्यास्थ रूप से अवशोषित करने की क्षमता से दो से चार गुना अधिक है। 183 °C के टिन-लेड सॉलिडस से, कमरे के तापमान तक स्ट्रेन लगभग 0.23 प्रतिशत है; एनील्ड कॉपर की प्रत्यास्थ सीमा लगभग 0.07 प्रतिशत है। अधिशेष को प्लास्टिक विरूपण बनना ही है, और यही इच्छित व्यवहार है — रिबन यील्ड करता है ताकि सिलिकॉन न करे।
क्या मोटी इंटरमेटैलिक परत मजबूत जोड़ बनाती है?
नहीं। लगभग 1 से 3 माइक्रोमीटर की एक सतत परत बॉन्ड स्ट्रेंथ और टफनेस का सर्वोत्तम संयोजन देती है। उससे पतली होने पर, बॉन्ड अधूरा होता है। लगभग 5 माइक्रोमीटर से मोटी होने पर, इंटरफेस भंगुर होता है और वहां से शुरू होने वाली दरार उसे रोकने के बजाय उसके साथ चलती है। तापमान पर अवधि परत को बॉन्ड सुधारने की तुलना में तेजी से बढ़ाती है।
क्या बसबार रहित सेल को स्ट्रिंगर पर सोल्डर किया जा सकता है?
हां, उन रूट्स में जहां तार स्ट्रिंगर पर वेल्ड किया जाता है और एडहेसिव यांत्रिक बॉन्ड प्रदान करता है। उस रूट में जहां एडहेसिव तार को पकड़ता है और लैमिनेशन के दौरान अलॉय पिघलता है, स्ट्रिंगर पर कोई सोल्डर रीफ्लो नहीं होता। यह अंतर उपकरण चयन के लिए मायने रखता है, क्योंकि दोनों रूट्स प्रक्रिया नियंत्रण को अलग-अलग मशीनों में रखते हैं।
जीरो-बसबार दोष लैमिनेशन के बाद ही क्यों दिखाई देते हैं?
क्योंकि लैमिनेशन-अलॉइंग रूट में जोड़ तब तक मौजूद नहीं होता जब तक लैमिनेट तापमान तक न पहुंच जाए। स्ट्रिंगर केवल रखता और पकड़ता है; विद्युत कनेक्शन बाद में बनता है। लैमिनेशन से पहले कोई भी निरीक्षण प्लेसमेंट की पुष्टि कर सकता है लेकिन कनेक्शन की नहीं, यही कारण है कि कोटिंग, एडहेसिव और प्लेसमेंट पर अपस्ट्रीम नियंत्रण पारंपरिक लाइन की तुलना में अधिक महत्व रखते हैं।
क्या फ्लक्स अवशेष जोड़ को कमजोर करता है?
सीधे तौर पर नहीं। जोड़ की मजबूती वेटिंग और इंटरमेटैलिक परत से तय होती है; सतह पर बैठा अवशेष इनमें से किसी को नहीं बदलता। अवशेष दीर्घकालिक विश्वसनीयता और मॉड्यूल की उपस्थिति के लिए मायने रखता है, जो इस बात से अलग बात है कि जोड़ बना या नहीं।
मैं कोल्ड जोड़ और उठे हुए रिबन में कैसे अंतर करूं?
फ्रैक्चर सतह को देखें। कोल्ड जोड़ अलॉय-टू-ग्रिड इंटरफेस पर अलग होता है और ग्रिड को काफी हद तक बरकरार छोड़ता है, अक्सर एक चिकनी, चमकदार ऑक्साइड फिल्म दिखाई देती है। उठा हुआ या खराब तरीके से रखा गया रिबन ग्रिड में एक फाड़ छोड़ता है या ग्रिड धातु को अपने साथ खींच लेता है। दोनों EL इमेज पर समान दिखते हैं और लाइन पर अलग समस्याएं हैं।
क्या कम पीक तापमान हमेशा सेल जीवन बढ़ाता है?
नहीं। पीक कम करने से स्ट्रेन और बो कम होते हैं, लेकिन अगर यह इतना कम हो जाए कि कोटिंग ठीक से वेट न कर सके, तो जोड़ यांत्रिक रूप से उससे बहुत पहले विफल हो जाता है जितना सेल होता। इष्टतम वह उच्चतम पीक है जो अभी भी स्ट्रेन और एज-टू-सेंटर ग्रेडिएंट को सीमाओं के भीतर रखता है, न कि वह न्यूनतम पीक जो मशीन संभाल सकती है।
अंतिम विचार
रिबन जोड़ एक या दो सेकंड में तय होता है, चार वेरिएबल्स से जिन्हें मशीन नियंत्रित करती है और छह से जो उसे विरासत में मिलते हैं। मेटलर्जी फर्श तय करती है, स्ट्रेन छत तय करता है, और दोनों दीवारें करीब आ रही हैं क्योंकि सेल पतले हो रहे हैं, आर्किटेक्चर ठंडे हो रहे हैं, और जीरो-बसबार जोड़ को लैमिनेटर के नीचे धकेल रहा है। अच्छी खबर यह है कि लीवर साधारण हैं: फ्लक्स से मेल खाता प्रोफाइल, सही यील्ड स्ट्रेंथ रेंज वाला रिबन, और इनकमिंग चेक जो खराब बैच को दरार वाली स्ट्रिंग बनने से पहले पकड़ लें।
संबंधित पठन:
- टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है और कैसे चुनें
- सोलर सेल स्ट्रिंगर तंत्र: क्षेत्र-दर-क्षेत्र मार्गदर्शिका
- PV रिबन सामग्री: तांबे का कोर, कठोरता और कोटिंग
- PV रिबन संरचना और प्रकार: सपाट, गोल और आकारित
- 0BB सेल तकनीक: बसबार हटाने से क्या बदलता है
- फोटोवोल्टाइक सोल्डरिंग के लिए फ्लक्स क्यों आवश्यक है
- सोलर मॉड्यूल स्ट्रिंगिंग: कोल्ड सोल्डर जोड़ों का निवारण
- PV रिबन परीक्षण विधियां: उत्पादन से पहले क्या सत्यापित करें
स्रोत: Joseph et al., EPJ Photovoltaics 16, 9 (2025) से थर्मल प्रोफाइल डेटा, एक औद्योगिक स्ट्रिंगर पर इन्फ्रारेड रिबन वेल्डिंग का मान्य मॉडल; कॉपर और सिलिकॉन के लिए प्रकाशित थर्मल एक्सपैंशन गुणांकों से गणना किए गए स्ट्रेन आंकड़े; बैक-कॉन्टैक्ट सेल्स के लिए पारंपरिक स्ट्रिंगिंग तापमानों पर बो अवलोकन जैसा कि TaiyangNews द्वारा रिपोर्ट किया गया।
हम सिंगल और डबल चैंबर सोलर पैनल लैमिनेटर मशीनें आपूर्ति करते हैं, तेल-तापित या इलेक्ट्रिक प्लेटन के साथ, मानक स्ट्रिंग्ड मॉड्यूल और जीरो-बसबार लैमिनेशन-अलॉइंग शेड्यूल दोनों का समर्थन करने के लिए। यदि आप अपने थर्मल साइकल को परिष्कृत कर रहे हैं या नई एनकैप्सुलेंट रेसिपी को योग्य बना रहे हैं, तो उपकरण मूल्यांकन के लिए अपना मॉड्यूल स्टैक, ले-अप ड्रॉइंग, या नमूना सामग्री हमारी इंजीनियरिंग टीम के साथ साझा करें।