इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
MC4 संपर्क प्रतिरोध: फील्ड क्रिम्प ही कमजोर कड़ी है
विषय-सूची
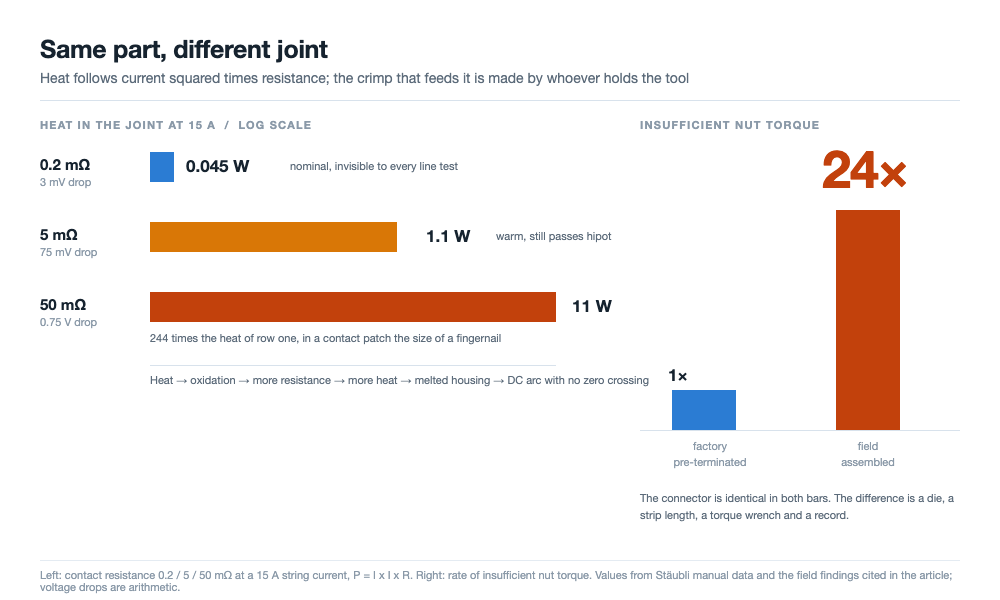
त्वरित उत्तर: एक कनेक्टर एक ही जगह विफल होता है: वह इंटरफ़ेस जहाँ दो धातु की सतहें मिलती हैं, और उससे बनने वाली ऊष्मा I²R का पालन करती है। 15 A पर 0.2 mΩ का जोड़ लगभग 0.045 W व्यय करता है, जो कुछ भी नहीं है। 5 mΩ पर यह लगभग 1.1 W है। 50 mΩ पर यह नाखून के आकार के क्षेत्र के भीतर 11 W है, और वहाँ से पिघले हुए हाउसिंग और DC आर्क तक के लूप में कोई ब्रेक नहीं है। बिल ऑफ मटेरियल्स में और कुछ भी इस बात पर इतना निर्भर नहीं करता कि काम किसने किया। फैक्ट्री प्री-टर्मिनेटेड कनेक्टर एक कैलिब्रेटेड प्रेस पर बने क्रिम्प, जाँचे गए डाई और नमूना पुल परीक्षण के साथ आते हैं। फील्ड-असेंबल किए गए कनेक्टर लगभग 24 गुना अधिक बार अपर्याप्त नट टॉर्क दिखाते हैं, और डच रूफटॉप आग की 2019 की जाँच ने अपने 80 प्रतिशत से अधिक मामलों को कनेक्टर इंस्टॉलेशन दोषों या क्रॉस-मेटिंग के लिए जिम्मेदार ठहराया। जिस चर पर आप कार्रवाई कर सकते हैं वह ब्रांड या रेटिंग नहीं है। यह वह जगह है जहाँ क्रिम्प बनाया गया था, और क्या टॉर्क दर्ज किया गया था।
एक ही पार्ट नंबर वाले दो कनेक्टर दो फैक्ट्रियों से जोड़ की गुणवत्ता में दस गुना अंतर के साथ निकल सकते हैं। प्लास्टिक समान है। अंतर एक क्रिम्प, एक डाई, और एक टॉर्क मान है जिसे किसी ने लिखा नहीं।
अंकगणित: नाखून में 11 W
संपर्क प्रतिरोध ही एकमात्र मूल कारण है जिसे ट्रैक करने लायक है, क्योंकि हर अन्य विफलता मोड या तो इसे बढ़ाता है या इससे बढ़ता है। पानी का प्रवेश संपर्क को संक्षारित करता है, ढीली स्प्रिंग दबाव कम करती है, ढीला बैरल पथ को संकीर्ण करता है। तीनों एक ही संख्या के रूप में आते हैं, और वह संख्या ऊष्मा में बदल जाती है।
15 A की स्ट्रिंग धारा पर, एक मेटेड जोड़ी ऐसे व्यवहार करती है:
| संपर्क प्रतिरोध | 15 A पर ड्रॉप | जोड़ में ऊष्मा | सेवा में |
|---|---|---|---|
| 0.2 mΩ | 3 mV | 0.045 W | नई जोड़ी के लिए नाममात्र, हर लाइन परीक्षण के लिए अदृश्य |
| 5 mΩ | 75 mV | 1.1 W | छूने पर गर्म, फिर भी इंसुलेशन परीक्षण पास करता है |
| 50 mΩ | 0.75 V | 11 W | नाखून के आकार का हीटर, हाउसिंग नरम पड़ती है, आर्क जोखिम बढ़ता है |
ग्यारह वाट ज़्यादा नहीं लगते जब तक आप उन्हें क्षेत्रफल से विभाजित न करें। एक मेटेड जोड़ी कुछ सौ वर्ग मिलीमीटर का संपर्क पैच प्रस्तुत करती है, इसलिए शक्ति घनत्व PA हाउसिंग को उसकी 115 °C सीमा से काफी नीचे नरम कर देता है।
फिर लूप खुद पर बंद हो जाता है। ऊष्मा प्लेटिंग के ऑक्सीकरण को तेज़ करती है, ऑक्सीकरण प्रतिरोध बढ़ाता है, प्रतिरोध ऊष्मा बढ़ाता है, और संपर्क दबाव बनाए रखने वाली स्प्रिंग धातु के यील्ड होने पर ढीली पड़ जाती है। अंत पिघली हुई हाउसिंग और DC आर्क है, जिसके बुझने के लिए कोई ज़ीरो क्रॉसिंग नहीं होती, इसलिए गर्म जोड़ आग के रूप में समाप्त होता है।
वहाँ का हर आंकड़ा जोड़ का गुण है, उत्पाद का नहीं।
समानांतर लूवर समय खरीदते हैं, प्रतिरक्षा नहीं
MC4 में संपर्क प्रणाली एक MULTILAM बैंड है: स्टैम्प्ड कॉपर-मिश्र धातु ब्लेड की एक रिंग, जो लूवरित है ताकि हर ब्लेड एक स्वतंत्र स्प्रिंग हो, जो सॉकेट की दीवार में लगी हो। हर ब्लेड 4 mm पिन से अपने स्वयं के बिंदु पर मिलता है, और वे सभी बिंदु समानांतर में हैं।
वह ज्यामिति तीन चीज़ें देती है, और वे अलग-अलग समय-सारणी पर क्षय होती हैं। समानांतर बिंदु धारा को विभाजित करते हैं, इसलिए संपर्क प्रतिरोध कम होता है, MC4-Evo 2 के लिए नाममात्र रूप से 0.2 mΩ से कम। ब्लेड थर्मल साइक्लिंग के दौरान लोचदार रहते हैं, इसलिए संपर्क दबाव हाउसिंग का अनुसरण नहीं करता। और एक क्षीण बिंदु सर्किट को नहीं खोलता, इसलिए जोड़ एक कदम में नहीं बल्कि धीरे-धीरे घटता है।
धीरे-धीरे सुरक्षित नहीं है, और यहीं इस प्रारूप की प्रतिष्ठा को अधिक पढ़ा जाता है। लूवर बैंड पिन-टू-सॉकेट इंटरफ़ेस की रक्षा करता है। यह उस बैरल की रक्षा नहीं करता जहाँ केबल स्ट्रैंड क्रिम्प किए जाते हैं। वह जोड़ श्रेणी में है, उसमें कोई अतिरेक नहीं है, और कनेक्टर निर्माता उसे नहीं बनाता। जो केबल को स्ट्रिप करता है, बंडल डालता है और डाई बंद करता है वही उसे बनाता है, और छत पर वह एक तकनीशियन है जिसके पास हाथ का औज़ार है।
चार बचाव, और उनमें से एक फैक्ट्री से अधूरा निकलता है
यह पार्ट चार बाधाओं के इर्द-गिर्द बना है, और यह जानना मददगार है कि हर एक कौन करता है, क्योंकि यह तय करता है कि कोई दोष पकड़ा जाता है या नहीं।
| बचाव | यह किसकी रक्षा करता है | कौन करता है | बाद में जाँचा गया |
|---|---|---|---|
| संपर्क बैंड | पिन पर प्रतिरोध | कनेक्टर निर्माता | केवल मापन द्वारा |
| सीलिंग: इंटरफ़ेस O-रिंग, केबल टेल पर ग्लैंड, लॉकिंग नट से बंद | संक्षारण पथ | इंटरफ़ेस पर निर्माता, ग्लैंड पर इंस्टॉलर | दृष्टिगत रूप से, संपीड़न नहीं |
| लैच: अनलॉक करने के लिए औज़ार आवश्यक | हवा और केबल लोड के तहत पृथक्करण | निर्माता | हाँ, दृष्टिगत रूप से लैच्ड |
| सामग्री और टर्मिनेशन: टिन-प्लेटेड कॉपर, PA UL94-V0, साल्ट मिस्ट परीक्षित, कोल्ड क्रिम्प | पर्यावरण और जोड़ की गुणवत्ता | सामग्री के लिए निर्माता, क्रिम्प के लिए इंस्टॉलर | क्रिम्प ऊँचाई, केवल नमूना |
सीलिंग का दावा IP65 या IP68 है, जिसमें 168 घंटे के लिए 1 m का मैनुअल मान है। लैच यांत्रिक कारण से उतना ही नियामक कारण से मौजूद है: 2008 से अमेरिकी नेशनल इलेक्ट्रिकल कोड ने PV कनेक्टरों को खोलने के लिए औज़ार की आवश्यकता अनिवार्य की, और एक स्व-लॉकिंग लैच ने इसे एक ही पार्ट में पूरा किया, जो बहुत हद तक इसका कारण है कि यह प्रारूप टिका रहा। IEC और UL के तहत रेटेड वोल्टेज 1500 V DC है, और अगला कदम ऊपर पार्ट की ज़रूरत वाली योग्यता बदलता है, संपर्क की भौतिकी नहीं: 2000 V की ओर बढ़ना इसी घटक पर पड़ता है।
अंतिम कॉलम फिर से पढ़ें। तीन बाधाएँ जैसे भेजा गया पार्ट के गुण हैं। चौथी, टर्मिनेशन, एक व्यक्ति द्वारा की जाने वाली प्रक्रिया है, और यह अकेली ऐसी है जिसकी गुणवत्ता कोई निशान नहीं छोड़ती।
समान-निर्माता नियम एक लाइन से क्या माँगता है
IEC 62852 कनेक्टरों को कवर करता है, IEC 62548 एरे डिज़ाइन को कवर करता है, IEC 60364-7-712 PV इंस्टॉलेशन को कवर करता है। तीनों की आवश्यकता है कि जुड़ने वाले दो हिस्से एक ही निर्माता और एक ही प्रकार के हों, और IEC 61730-1 अब मॉड्यूल नेमप्लेट पर कनेक्टर प्रकार की आवश्यकता रखता है। एक मॉड्यूल फैक्ट्री के लिए वे क्लॉज़ तीन स्थानों पर पड़ते हैं।
- बिल ऑफ मटेरियल्स स्थानीय होना बंद हो जाता है। यदि इन्वर्टर, कॉम्बाइनर बॉक्स या ऑप्टिमाइज़र एक विशिष्ट कनेक्टर प्रकार के साथ आता है, तो आपकी लीड को उससे मेल खाना होगा अन्यथा इंस्टॉलर साइट पर एक मिश्रित जोड़ी बनाएगा। मिश्रण रेटिंग्स के साथ क्या करता है, यह MC4 बनाम MC4-Evo 2 तुलनामें है; यहाँ मायने यह रखता है कि जोड़ी की तय खरीद में होती है, किसी के छत देखने से महीनों पहले।
- नेमप्लेट मार्क कनेक्टर को एक घोषित विशेषता बना देता है। एक प्रतिस्थापन खरीद की सुविधा होना बंद हो जाता है और एक प्रमाणित दस्तावेज़ में परिवर्तन बन जाता है, जिसका ऑडिट होता है।
- कीमत के लिए सेकंड-सोर्सिंग इंटरफ़ेस को इंस्टॉलर के पास ले जाती है। आपकी लीड उस डिवाइस से मिलती है जिसे आपने नहीं चुना, और उन्हें जोड़ने वाला व्यक्ति यह नहीं जान सकता कि हिस्से कभी एक जोड़ी के रूप में योग्य नहीं ठहराए गए थे।
इनमें से कोई भी बात केवल एक ब्रांड के लिए तर्क नहीं देती। यह कनेक्टर को एक सिस्टम सीमा मानने के लिए तर्क देती है, जो नेमप्लेट प्रविष्टि इसे बनाती है।
क्रिम्प गलत जगह पर बनाया जाता है
यहाँ वह संख्या है जो इस बारे में आपकी सोच को पुनर्गठित करनी चाहिए। एक फील्ड-असेंबल किया गया कनेक्टर फैक्ट्री प्री-टर्मिनेटेड की तुलना में लगभग 24 गुना अधिक बार अपर्याप्त नट टॉर्क दिखाता है। 24 प्रतिशत अधिक बार नहीं। चौबीस गुना।
बाएँ: एक भौतिक मात्रा, 15 A पर ऊष्मा, 0.2 mΩ पर 0.045 W से 50 mΩ पर 11 W तक बढ़ती है। दाएँ: एक प्रक्रिया अनुपात, फील्ड-असेंबल कनेक्टर फैक्ट्री प्री-टर्मिनेटेड की तुलना में लगभग 24 गुना अधिक बार अपर्याप्त नट टॉर्क तक पहुँचते हैं।
यह मोटे तौर पर एक कोटि की परिमाण है, और यह एक प्रक्रिया को एक तात्कालिकता से अलग करता है। एक फैक्ट्री क्रिम्प एक प्रेस पर कनेक्टर और केबल से मेल खाते डाई के साथ, एक निर्धारित स्ट्रिप लंबाई पर, क्रिम्प ऊँचाई को ड्राइंग के विरुद्ध जाँचते हुए बनाया जाता है। एक फील्ड क्रिम्प वैन में जो भी उपकरण हो उसका उपयोग करता है, ऊँचाई पर दस्तानों में एक हाथ से, और लगभग कभी रिकॉर्ड के साथ नहीं।
हम अपनी असेंबली लाइन पर इस चरण को केबल क्रॉस-सेक्शन से मेल खाते कैलिब्रेटेड डाई मिलाकर, क्रिम्प आयामों को ड्राइंग के विरुद्ध सत्यापित करके मानकीकृत करते हैं ताकि 15 A के अंतर्गत प्रारंभिक संपर्क प्रतिरोध नाममात्र 0.2 mΩ स्तर पर बना रहे।
अंडर-टॉर्क एक साथ दो चीज़ों को नुकसान पहुँचाता है। लॉकिंग नट केबल टेल पर ग्लैंड सील को संपीड़ित करता है, और यह केबल को क्लैंप करता है। बहुत कम टॉर्क सील को असंपीड़ित छोड़ देता है, जो बैरल की ओर एक नमी का मार्ग खोल देता है, और कंडक्टर को पकड़ से मुक्त छोड़ देता है, इसलिए स्ट्रैंड कोल्ड फ्लो जोड़ को ढीला कर देता है और प्रतिरोध बढ़ जाता है। एक त्रुटि, दो विफलता मोड, दोनों बाहर से अदृश्य।
टॉर्क वह मद है जिसे कोई रिकॉर्ड नहीं करता
टॉर्क मान एक PV प्लांट में सबसे सस्ता साक्ष्य है और सबसे अधिक बार अनुपस्थित। एक मान पर सेट रिंच और हस्ताक्षरित होने के साथ, खराबी के बाद बहस मान के बारे में होती है। अनुभव से बनाया गया हो, तो यह स्मृति के बारे में होती है। 24 गुना का आंकड़ा तब होता है जब एक कैलिब्रेटेड चरण एक अनकैलिब्रेटेड चरण बन जाता है।
प्रत्येक मेट चक्र प्रतिरोध का खर्च है
मेटिंग मुफ़्त नहीं है। रिपोर्ट किए गए आंकड़े 10 चक्रों के बाद प्रतिरोध वृद्धि लगभग 10 प्रतिशत और 50 के बाद लगभग 30 प्रतिशत बताते हैं, क्योंकि प्रत्येक चक्र प्लेटिंग को घिसता है और मलबा बैंड में रह जाता है। कमीशनिंग एक घिसाव प्रक्रिया बन जाती है: परीक्षण के लिए प्रत्येक पुनः-प्लग प्रतिरोध को उच्चतर छोड़ जाता है।
दो आदतें इससे अनुसरण करती हैं, दोनों मुफ़्त। लोड के अंतर्गत कभी मेट या अनमेट न करें, क्योंकि 15 A पर एक DC आर्क संपर्क को ऐसे क्षय करता है जिसे कोई सफ़ाई ठीक नहीं कर सकती। किसी भी कनेक्टर पर डस्ट कैप लगाएँ जो अनमेट पड़ा रहेगा, क्योंकि खुला एक्सपोज़र संपर्क और सीलिंग फेस को नुकसान पहुँचाता है, वे दो सतहें जिन पर IP रेटिंग टिकी है।
| आयाम | फैक्ट्री प्री-टर्मिनेटेड | फील्ड-असेंबल | साक्ष्य रखने वाला |
|---|---|---|---|
| क्रिम्प टूल | कैलिब्रेटेड प्रेस, मेल खाती डाई | हैंड टूल, अक्सर अनिर्दिष्ट | लाइन |
| टॉर्क | मशीन द्वारा सेट | एक रिंच यदि किट में हो, शायद ही रिकॉर्ड किया गया | इंस्टॉलर |
| क्लोज़र के बाद जाँच | नमूने के अनुसार पुल टेस्ट, ड्राइंग के अनुसार क्रिम्प ऊँचाई | कोई नहीं | गुणवत्ता |
| अंडर-टॉर्क दर | संदर्भ स्तर | संदर्भ का लगभग 24 गुना | अनिर्दिष्ट |
छत पर पहुँचने के बाद 24 गुना कैसा दिखता है
दो यूरोपीय सर्वेक्षण विपरीत सिरों से एक ही दिशा की ओर इशारा करते हैं। नीदरलैंड में, 2019 में प्रकाशित छत पर PV आग की एक TNO जाँच ने अध्ययन किए गए मामलों में से 80 प्रतिशत से अधिक को कनेक्टर इंस्टॉलेशन दोषों या क्रॉस-मेटेड कनेक्टरों के लिए जिम्मेदार ठहराया। यूके में, एक 2017 BRE सर्वेक्षण ने इसी तरह DC कनेक्टरों को आग के मुख्य स्रोत बिंदुओं में सूचीबद्ध किया। दोनों हम तक एक PV Tech समीक्षा के माध्यम से पहुँचते हैं, मूल दस्तावेज़ों से नहीं, जो सटीकता को प्रभावित करता है, दिशा को नहीं।
उन प्रतिशतों को ईमानदारी से पढ़ना
आग की जाँच एक पक्षपाती नमूना है: यह उन विफलताओं को रखती है जो जाँचने लायक गंभीर हैं और उन निकट-चूकों में से कोई नहीं जिनके पास से एक प्लांट गुज़र जाता है। इसलिए 80 प्रतिशत वह प्रायिकता नहीं है कि एक कनेक्टर आग लगाता है। यह वह है जो तब पाया गया जब आग को किसी कारण तक खोजा गया, और यह कहता है कि कनेक्टर उस सूची में प्रमुख हैं।
कनेक्टर कार्य उच्च-परिणाम और निम्न-दृश्यता वाला है। निर्माण कार्यक्रम में कुछ भी टॉर्क किए गए ग्लैंड को पुरस्कृत नहीं करता, और चरण पूरा होने पर कुछ भी विफल नहीं होता। विफलता वर्षों बाद सतह पर आती है, उस जंक्शन में जो मचान हटने के समय पहले से ही सीमांत था।
मॉड्यूल बॉक्स होने से पहले अंतिम विद्युत इंटरफ़ेस
एक मॉड्यूल दो लीड और दो कनेक्टरों के साथ लाइन छोड़ता है, और वे अंतिम विद्युत इंटरफ़ेस हैं जिन्हें फैक्ट्री छूती है। ऊपर की सब कुछ मापों से जुड़ी एक प्रक्रिया के भीतर बैठती है। कनेक्टर वह जगह है जहाँ उत्पाद एक इंस्टॉलेशन बन जाता है।
यही टर्मिनेशन को एक लाइन प्रक्रिया मानने का तर्क है। चार नियंत्रण अधिकांश भार उठाते हैं।
- उस फ़्लोर पर प्री-टर्मिनेट करें जिसने मॉड्यूल बनाया। लीड उसी इमारत में काटी, छीली और क्रिम्प की जाती है, डाई और पुल टेस्ट आपके नियंत्रण में। जंक्शन बॉक्स सोल्डरिंग मशीन बॉक्स को लीड पर बंद करती है और बॉक्स की पॉटिंग अंदरूनी हिस्से को सील करता है, लेकिन बॉक्स में कुछ भी उसके बाहर के क्रिम्प की रक्षा नहीं करता।
- डाई और केबल को एक ही विशिष्टता मानें। कनेक्टर, केबल और डाई एक ही क्रिम्प के तीन हिस्से हैं। केबल आपूर्तिकर्ता बदलें तो डाई नंबर भी बदल सकता है, और पुराने संयोजन पर किया गया पुल टेस्ट नए के बारे में कुछ साबित नहीं करता।
- हाथ से किए गए किसी भी काम के लिए टॉर्क रिकॉर्ड करें। यदि कोई चरण मशीन से नहीं किया जा सकता तो उसके लिए सेटिंग और हस्ताक्षर वाला उपकरण चाहिए, यही एकमात्र चीज़ है जो 24 गुना आंकड़े को ऑडिट-योग्य बनाती है।
- इन्सुलेशन ही नहीं, जोड़ की भी जांच करें। एक हिपॉट और एक कंटिन्युइटी टेस्ट कम करंट पर ढीले बैरल को पास कर देते हैं, क्योंकि दोनों में से कोई भी जोड़ के प्रतिरोध को नहीं मापता। चार-तार वाला पाठन मापता है।
उन चार में से तीन खरीदारी के बजाय प्रक्रियाएं हैं, और चौथा एक ऐसा उपकरण उपयोग करता है जो अधिकांश लाइनों के पास पहले से होता है। जोखिम किसी विशिष्टता में नहीं, बल्कि एक चरण में है।
पूर्व-टर्मिनेटेड या फील्ड-टर्मिनेटेड: असली सौदा
फील्ड टर्मिनेशन लॉजिस्टिक्स पर टिका है। बल्क केबल ड्रम पर भेजी जाती है और साइट पर लंबाई में काटी जाती है, इसलिए 40 मीटर के होम रन पर कुछ भी बर्बाद नहीं होता। पूर्व-टर्मिनेटेड लीड्स एक निश्चित लंबाई में भेजी जाती हैं जिनमें कनेक्टर पहले से क्रिम्प किया होता है, और गलत लंबाई स्क्रैप है। छोटे अनियमित रनों से भरे रूफटॉप काम में, यह अंतर असली पैसा है।
यह सौदा महत्वपूर्ण पथ से एक प्रक्रिया हटाने के बदले लॉजिस्टिक्स की बचत है। फील्ड टर्मिनेशन 24 गुना अधिक अंडर-टॉर्क दर वाला एक चरण लेता है और उसे उसी को सौंप देता है जिसके पास सबसे कम पर्यवेक्षण, कैलिब्रेशन और रिकॉर्ड-कीपिंग होती है।
पुल टेस्ट क्या साबित करता है, और क्या नहीं
एक पुल टेस्ट साबित करता है कि एक विशिष्ट डाई ने, एक विशिष्ट केबल पर, एक विशिष्ट स्ट्रिप लंबाई पर, लिए गए नमूनों पर एक सीमा से ऊपर का जोड़ बनाया। यह सील या नट टॉर्क को साबित नहीं करता, और उन इकाइयों के बारे में कुछ नहीं कहता जिनका नमूना नहीं लिया गया। नमूनाकरण एक प्रक्रिया को मान्य करता है, कभी किसी इकाई को नहीं।
हम नमूना बैचों पर विनाशकारी पुल टेस्ट को चार-तार विद्युत जांच के साथ जोड़ते हैं, यह पुष्टि करते हुए कि क्रिम्प किए गए टर्मिनेशन केबलों को जंक्शन बॉक्स में रूट करने से पहले यांत्रिक पकड़ बनाए रखते हैं और संपर्क प्रतिरोध को 0.2 mΩ स्तर के आसपास रखते हैं।
इसके बाद स्वामित्व का प्रश्न आता है। दो साल बाद विफल होने वाला कनेक्टर एक मॉड्यूल निर्माता, एक केबल आपूर्तिकर्ता, एक इंस्टॉलर और एक ब्रांड के बीच बहस है। यदि क्रिम्प आपकी फैक्ट्री में बना था तो इसमें एक ही पक्ष होता है, जो आमतौर पर माल ढुलाई के अंतर से अधिक मूल्यवान होता है।
ये संख्याएँ कहाँ से आती हैं
यहां उत्पाद मूल्य और फील्ड निष्कर्ष MC4 कनेक्टर पर एक चीनी-भाषा के तकनीकी लेख से आते हैं, जो Stäubli मैनुअल और कनेक्टर विफलताओं की PV Tech समीक्षा का हवाला देता है। ऊपर का हर आंकड़ा उसी से आता है: 15 A पर उनके वाट परिणामों के साथ तीन प्रतिरोध मामले, नाममात्र 0.2 mΩ, 168 घंटे के लिए 1 m पर IP65/IP68 रेटिंग, UL94-V0, 115 °C सीमा, 24 गुना अनुपात, 10 और 50 चक्रों पर 10 और 30 प्रतिशत वृद्धि, TNO और BRE निष्कर्ष और 2008 NEC खंड।
तीन चीजें हमारी हैं। वोल्टेज ड्रॉप कॉलम अंकगणित है: 0.2, 5 और 50 mΩ के माध्यम से 15 A, 3 mV, 75 mV और 0.75 V देता है। यह दावा कि लूवर बैंड बैरल क्रिम्प की रक्षा नहीं करता, और दूसरी तालिका में प्रत्येक बचाव का एक पक्ष को सौंपा जाना, स्रोत के बजाय हमारा पाठन है।
दो बातें निष्कर्षों के बजाय सामान्य विद्युत व्यवहार हैं: एक DC आर्क में शून्य क्रॉसिंग नहीं होती और वह स्वयं बुझता नहीं, और स्ट्रैंड कोल्ड फ्लो उस जोड़ को ढीला कर देता है जो कभी पूरी तरह कसा ही नहीं गया। TNO और BRE प्रतिशत हम तक PV Tech समीक्षा के माध्यम से पहुंचते हैं और हमने दोनों में से कोई मूल दस्तावेज़ नहीं पढ़ा, इसलिए इन्हें किसी विशिष्टता में डालने से पहले इनका पता लगाएं। टाइप-टेस्ट पैटर्न वही है जो मॉड्यूल विश्वसनीयता परीक्षण सूचीमें है: एक टाइप टेस्ट एक डिज़ाइन को साबित करता है, किसी इंस्टॉलेशन को नहीं।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न: क्या संपर्क प्रतिरोध करंट रेटिंग से अधिक मायने रखता है?
नए जोड़ पर, नहीं। रेटिंग वह है जिसे वहन करने के लिए हिस्सा प्रमाणित है, और एक नई जोड़ी प्रतिरोध को नज़रअंदाज करती है। अंतर यह है कि साइट पर केवल प्रतिरोध बदलता है।
प्रश्न: कनेक्टर समान होने पर फील्ड क्रिम्प बदतर क्यों है?
क्योंकि कनेक्टर तीन इनपुट में से एक है, डाई और ऑपरेटर के साथ। एक फैक्ट्री दोनों को तय करती है और पुल स्ट्रेंथ का नमूना लेती है; एक फील्ड किट उन्हें उसी पर छोड़ देती है जो उपकरण पकड़े हुए है।
प्रश्न: दोबारा प्लग करने से कितना प्रतिरोध बढ़ता है?
स्रोत में बताए गए आंकड़ों के अनुसार 10 चक्रों के बाद लगभग 10 प्रतिशत और 50 के बाद लगभग 30 प्रतिशत। यह 0.2 mΩ के मुकाबले छोटा है और उस मार्जिन के मुकाबले बड़ा है जिस पर आप भरोसा कर रहे थे।
प्रश्न: क्या चार-तार माप एक खराब क्रिम्प को पकड़ सकता है?
यह उस प्रतिरोध को पकड़ता है जो एक खराब क्रिम्प उत्पन्न करता है। दो-तार मीटर अपने ही लीड प्रतिरोध को भी पढ़ता है, इसलिए इन मानों पर पाठन गलत चीज़ से प्रभावित होता है। ज्ञात-अच्छे जोड़ के मुकाबले चार-तार जांच इसे ठीक करती है।
प्रश्न: क्या 24 गुना आंकड़ा केवल टॉर्क के बारे में है?
यह अपर्याप्त नट टॉर्क के लिए कहा गया है, और टॉर्क सबसे स्पष्ट संकेतक है क्योंकि यह मापने योग्य है और लगभग कभी मापा नहीं जाता। स्ट्रिप लंबाई, स्ट्रैंड इन्सर्शन और डाई चयन भी वही अंतर दिखाते हैं, जो दर्ज नहीं होता।
प्रश्न: क्या TNO और BRE सर्वेक्षण साबित करते हैं कि कनेक्टर आग लगाते हैं?
वे दिखाते हैं कि जब रूफटॉप आग की जांच की गई और उसका पता लगाया गया, तो कनेक्टर प्रमुख कारक थे, डच मामलों में 80 प्रतिशत से अधिक इंस्टॉलेशन दोषों या क्रॉस-मेटिंग से जुड़े थे। यह विफलता दर नहीं है।
प्रश्न: क्या एक मॉड्यूल लाइन को अपनी लीड्स पूर्व-टर्मिनेट करनी चाहिए?
उसे जानबूझकर निर्णय लेना चाहिए। पूर्व-टर्मिनेशन एक मापने योग्य प्रक्रिया को आपकी फैक्ट्री के अंदर रखता है; फील्ड टर्मिनेशन छोटे अनियमित रनों पर लॉजिस्टिक्स बचाता है। चुनाव इस पर निर्भर होना चाहिए कि जोड़ विफल होने पर सबूत किसके पास होता है।
प्रश्न: समान-निर्माता नियम एक फैक्ट्री से क्या मांगता है?
कि इसे डाउनस्ट्रीम डिवाइस को ध्यान में रखकर चुना जाए, IEC 61730-1 के तहत नेमप्लेट पर घोषित किया जाए, और दस्तावेज़ीकरण परिवर्तन के बिना प्रतिस्थापित न किया जाए। तीन मानक एक ही निर्माता और प्रकार से मेटिंग हेल्व्स की मांग करते हैं।
अंतिम विचार
कनेक्टर न तो एक कमोडिटी है और न ही एक स्पेक शीट। यह एक जोड़ है जिसे कोई बनाता है। डिज़ाइन में हर बाधा, लूवर वाला बैंड, O-रिंग्स, लैच, ज्वाला-मंदक हाउसिंग, एक ऐसे संपर्क की रक्षा करती है जो 0.2 mΩ पर तभी रहता है जब क्रिम्प ठीक से बंद किया गया हो। चौबीस गुना कोई छोटा प्रक्रिया अंतर नहीं है। यह एक ऐसे उत्पाद के बीच का अंतर है जिसे आप प्रमाणित कर सकते हैं और एक ऐसे इंस्टॉलेशन के बीच जिसकी आप केवल आशा कर सकते हैं।
हम CHT9980A और CHT9981A PV सुरक्षा व्यापक परीक्षक तैयार सोलर मॉड्यूल और लीड असेंबली पर हिपॉट, इन्सुलेशन प्रतिरोध और ग्राउंड कंटिन्युइटी सत्यापित करने के लिए। अपनी प्रोडक्शन लाइन के लिए उपयुक्त परीक्षण पैरामीटर निर्धारित करने हेतु मूल्यांकन के लिए हमें अपना मॉड्यूल स्टैक, केबल ड्रॉइंग या कनेक्टर नमूने भेजें।