पीवी रिबन कैसे बनाया जाता है: ड्राइंग, एनीलिंग और टिनिंग
विषय-सूची
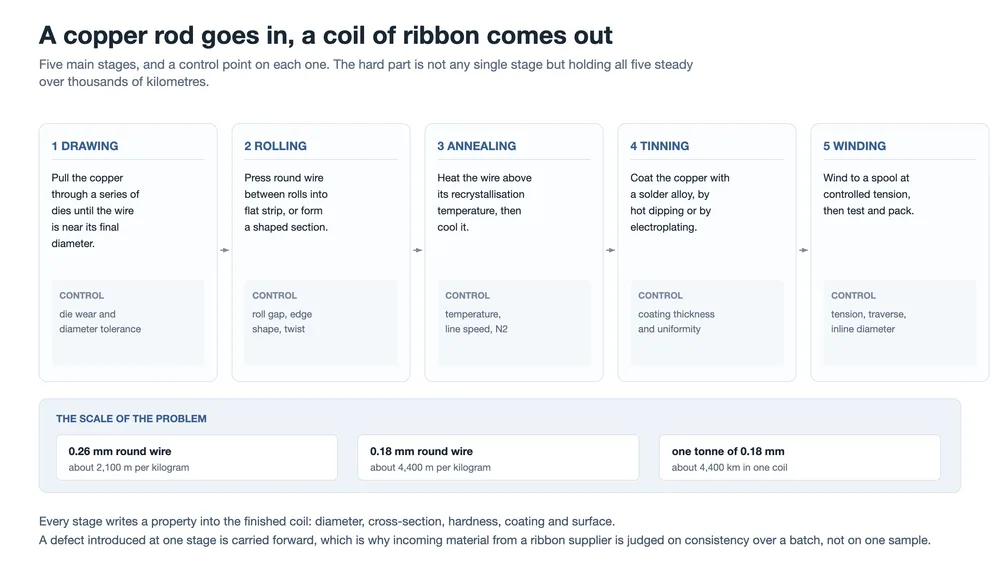
त्वरित उत्तर: एक पीवी रिबन पाँच चरणों में बनता है — ड्राइंग, रोलिंग या फॉर्मिंग, एनीलिंग, टिनिंग, और निरीक्षण के साथ वाइंडिंग। प्रत्येक चरण एक ऐसा गुण तय करता है जिसे अगला चरण ठीक नहीं कर सकता: डाइज़ व्यास तय करते हैं, रोल्स क्रॉस-सेक्शन तय करते हैं, भट्टी कठोरता और बढ़ाव तय करती है, सोल्डर पॉट कोटिंग की मोटाई और मिश्र धातु तय करता है, और वाइंडर यह तय करता है कि कॉइल ग्राहक के स्ट्रिंगर पर कैसे व्यवहार करेगी। तार जितना पतला होता है, ये सहनशीलताएँ उतनी ही अधिक कड़ी होती जाती हैं। 0.01 mm व्यास की कमी 0.35 mm तार पर लगभग 6% अधिक प्रतिरोध और 0.18 mm तार पर लगभग 12% अधिक प्रतिरोध पैदा करती है।
रिबन की एक कॉइल मॉड्यूल फैक्ट्री में फिल्म में लिपटी हुई और एक सामान्य वस्तु जैसी दिखती हुई पहुँचती है। यह वैसी नहीं है। उस कॉइल के अंदर का तार एक ऐसे क्रम से गुजरा है जिसमें हर चरण तैयार उत्पाद में एक संख्या लिखता है, और ये संख्याएँ एक-दूसरे को प्रभावित करती हैं: व्यास का खिसकना प्रतिरोध को खिसकाता है, थोड़ी अधिक गर्म चलने वाली भट्टी यह बदल देती है कि स्ट्रिंगर जब रिबन को खींचता है तो वह कैसे व्यवहार करता है, और जिस सोल्डर पॉट की परख पर्याप्त बार नहीं होती, वह बदल देता है कि कोटिंग कब पिघलती है।
यह पृष्ठ तांबे को रॉड से तैयार स्पूल तक ट्रैक करता है। सामग्री पक्ष — कौन-सा तांबा ग्रेड, कौन-सी कोटिंग मिश्र धातु, कोटिंग जोड़ पर क्या करती है — यहाँ कवर किया गया है PV रिबन सामग्री: तांबे का कोर, कठोरता और कोटिंगऔर उत्पाद पक्ष यहाँ PV रिबन संरचना और प्रकार। दोनों के नीचे जो है वह वह लाइन है जिसने उन्हें बनाया।
दायरे पर एक टिप्पणी। यहाँ दी गई प्रक्रिया विवरण यह बताते हैं कि इन लाइनों को सामान्य रूप से कैसे चलाया जाता है, न कि किसी विशिष्ट लाइन पर लिए गए माप। जहाँ कोई आंकड़ा मापा गया नहीं बल्कि ज्यामितीय है, वहाँ उसे पृष्ठ के अंत में ऐसा चिह्नित किया गया है।
पाँच चरण, और प्रत्येक क्या तय करता है
क्रम मनमाना नहीं है। ड्राइंग और रोलिंग तांबे का आकार तब तय करते हैं जब वह अभी भी खींचे और दबाए जाने के लिए पर्याप्त कठोर होता है। फिर एनीलिंग को उस आकार को बदले बिना उसे नरम करना होता है। टिनिंग को वह कोट करना होता है जो एनीलिंग ने बनाया, ऐसे तापमान पर जो एनील को पूर्ववत न कर दे। वाइंडिंग को परिणाम को बिना खींचे स्पूल पर चढ़ाना होता है। हर चरण अपने पहले वाले चरण की ज्यामिति विरासत में पाता है।
| चरण | यह क्या तय करता है | यह चुपचाप कैसे विफल होता है |
|---|---|---|
| ड्राइंग | तैयार व्यास | डाइ का घिसना बोर को चौड़ा करता है, इसलिए बैच भर में व्यास ऊपर की ओर खिसकता है |
| रोलिंग और फॉर्मिंग | क्रॉस-सेक्शन: चौड़ाई, मोटाई, आकार | रोल का घिसना स्ट्रिप के किनारों को गोल करता है और सेक्शन को मुड़ने देता है |
| एनीलिंग | उपज शक्ति और बढ़ाव | गति या तापमान में छोटा बदलाव कॉइल के भीतर कठोरता को बदल देता है |
| टिनिंग | कोटिंग की मोटाई, एकरूपता, मिश्र धातु | तांबे के घुलने और मिश्र धातु के खपत होने से पॉट खिसकता है |
| वाइंडिंग | तनाव, ट्रैवर्स पैटर्न, पैक की गई लंबाई | अधिक तनाव नरम रिबन को खींच देता है; खराब ट्रैवर्स पेऑफ पर उलझ जाता है |
खरीदार के छोर पर जिन चरणों को सबसे कम ध्यान मिलता है, वही आमतौर पर लाइन के छोर पर सबसे अधिक परेशानी पैदा करते हैं। विशेष रूप से कठोरता और ट्रैवर्स पैटर्न डेटाशीट में अदृश्य होते हैं, लेकिन यह तय करते हैं कि स्ट्रिंगर बिना रुकावट चलता है या नहीं।
ड्राइंग: एक रॉड तार बन जाता है
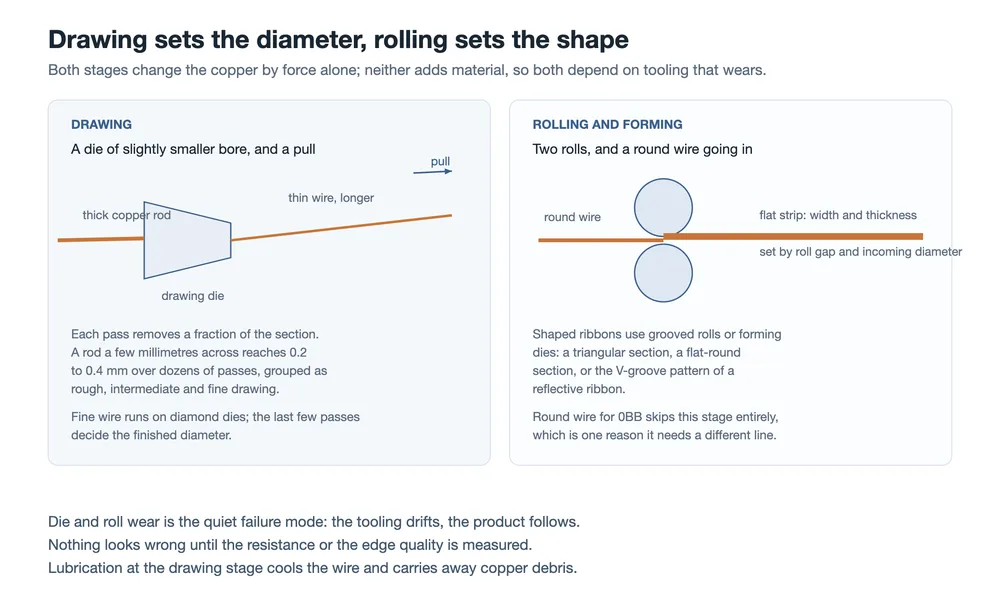
ड्राइंग तांबे को एक डाइ से खींचती है जिसका बोर अंदर आने वाले तार से थोड़ा छोटा होता है। धातु संकुचित नहीं होती; वह खिंचती है, इसलिए तार पतला होने के साथ-साथ लंबा होता जाता है। चूँकि द्रव्यमान संरक्षित रहता है, हर पास व्यास के बदले लंबाई देता है, और कोई भी एक पास तार टूटने के जोखिम के बिना अधिक नहीं कर सकता।
इसलिए कुछ मिलीमीटर की तांबे की रॉड दर्जनों पासों में 0.2 से 0.4 mm तक पहुँचती है, जिन्हें सामान्यतः रफ ड्राइंग, इंटरमीडिएट ड्राइंग और फाइन ड्राइंग में समूहित किया जाता है। अंतिम कुछ पास सबसे अधिक मायने रखते हैं, क्योंकि तैयार व्यास उन सभी डाइज़ का योग है जिनसे तार गुजरा है, और अंतिम डाइ का एकल प्रभाव सबसे बड़ा होता है।
व्यास को तीन चीज़ें तय करती हैं
- डाइ की स्थिति। पतला तार हीरे की डाइज़ से गुजरता है, जो अन्य विकल्पों की तुलना में अधिक टिकाऊ होती हैं और अपना बोर अधिक समय तक बनाए रखती हैं। घिसाव क्रमिक होता है, इसलिए किसी लाइन से निकलने वाला तार आज विनिर्देश के भीतर रह सकता है और अगले सप्ताह बिना कुछ दिखाई देने के बदलाव के उससे बाहर खिसक सकता है।
- स्नेहन और शीतलन। ड्राइंग द्रव ऊष्मा को दूर ले जाता है और तांबे के मलबे को बहा देता है। स्नेहन की कमी खरोंच और टूट के रूप में दिखती है, और मलबा स्वयं उस सतह को खरोंचता है जिसे अगले चरण को कोट करना होता है।
- सतह की गुणवत्ता। खरोंच, गड़गड़ाहट और तांबे का जमाव विरासत में मिलते हैं। ड्राइंग चरण में पैदा हुआ दोष भट्टी या सोल्डर पॉट में गायब नहीं होता; वह खराब कोटिंग आसंजन या ग्राहक पर सोल्डरेबिलिटी की समस्या के रूप में फिर से उभरता है।
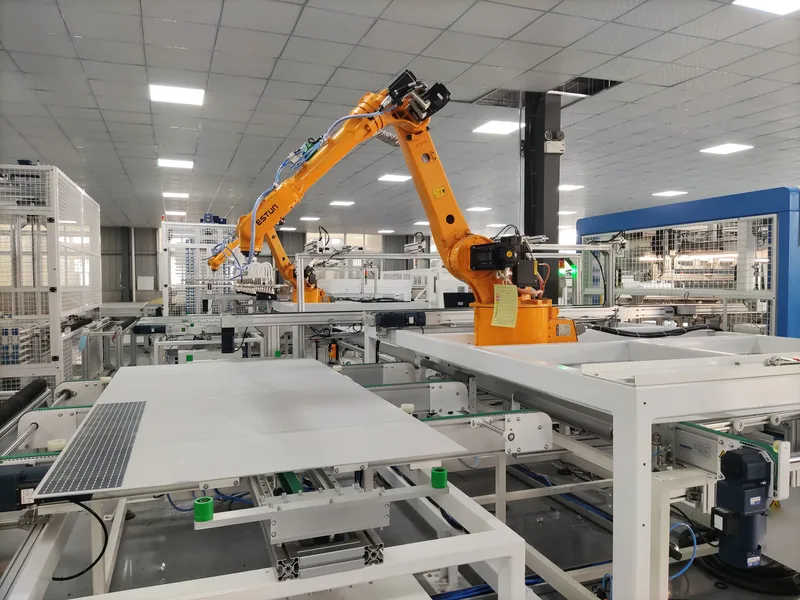
यह वह चरण है जिसके इर्द-गिर्द रिबन लाइन का ड्राइंग सेक्शन बनाया जाता है, और यहीं पर पैकेज के रूप में बेचे जाने वाले अधिकांश रिबन-निर्माण उपकरण अपना इंस्ट्रुमेंटेशन केंद्रित करते हैं। हमारी अपनी रिबन उत्पादन के लिए तार खींचने की मशीन और एकीकृत ड्राइंग और टिनिंग लाइन दोनों खींचने की गति पर नहीं बल्कि डाइ प्रबंधन पर टिकी हैं।
रोलिंग और फॉर्मिंग: गोल तार चपटी स्ट्रिप बन जाता है
बसबार और पुराने इंटरकनेक्ट लेआउट के लिए चपटा रिबन गोल तार को दो रोल्स के बीच से गुजारकर बनाया जाता है। चौड़ाई और मोटाई रोल गैप और अंदर जाने वाले तार के व्यास से आती हैं, इसीलिए रोलिंग से पहले ड्राइंग चरण को सुसंगत होना चाहिए: श्रृंखला में भिन्नता के दो स्रोत उनकी अलग-अलग सहनशीलताओं के योग से बुरा व्यवहार करते हैं।
नाममात्र मोटाई स्पष्ट रूप से बनाए रखने योग्य गुण है, लेकिन किनारे का आकार उतना ही मायने रखता है। बीच से घिसा हुआ रोल ऐसी स्ट्रिप बनाता है जो केंद्र में पतली होती है, और गोल या पंख जैसे किनारे वाली स्ट्रिप बसबार फॉर्मिंग स्टेशन में चौकोर किनारे वाली स्ट्रिप से अलग व्यवहार करती है। मरोड़ दूसरा चुपचाप दोष है: मिल से निकलने वाली मरोड़ी स्ट्रिप स्पूल पर अभी भी स्वीकार्य दिखती है और समस्या तभी बनती है जब कोई मशीन उसे सपाट रखने का प्रयास करती है।
0BB लेआउट के लिए राउंड वायर इस चरण को पूरी तरह छोड़ देता है। यही एक कारण है कि 0BB की ओर बदलाव यह बदलता है कि रिबन लाइन कैसे कॉन्फ़िगर की जाती है, न कि केवल उत्पाद कोड बदलना, और यही कारण है कि एकीकृत ड्राइंग, रोलिंग और टिनिंग लाइन को फाइन राउंड वायर के बजाय बसबार रिबन के लिए निर्दिष्ट किया जाता है।
एनीलिंग: वह चरण जो तय करता है कि रिबन स्ट्रिंगर में कैसे व्यवहार करेगा
ड्राइंग तांबे को कठोर बना देती है। क्रिस्टल संरचना विकृत हो जाती है, तार कठोर हो जाता है, और यह स्ट्रिंगर द्वारा खींचे जाने पर सेल में तनाव स्थानांतरित किए बिना नहीं टिक पाएगा। एनीलिंग इसे उलट देती है: तार को उसके पुनःक्रिस्टलीकरण तापमान से ऊपर गर्म किया जाता है और फिर ठंडा किया जाता है, और कार्य-विकृत संरचना को नए कणों से बदल दिया जाता है।
दो तापन व्यवस्थाएँ आम हैं। एक ट्यूब फर्नेस तार को एक गर्म क्षेत्र से गुज़ारता है। प्रत्यक्ष प्रतिरोध तापन तार के माध्यम से धारा प्रवाहित करता है, इसलिए तांबा स्वयं ऊष्मा उत्पन्न करता है। दोनों तरह से भौतिकी एक ही है: तांबे को जो मिलता है वह तापमान और समय का संयोजन है, और दोनों लाइन की गति से तय होते हैं।
गति और तापमान एक ही नियंत्रण हैं, दो नहीं
एक तेज़ लाइन तार के प्रत्येक सेंटीमीटर को गर्म क्षेत्र में कम समय देती है, इसलिए समान परिणाम तक पहुँचने के लिए उच्च तापमान की आवश्यकता होती है। यह युग्मन इसका अर्थ है कि लाइन की गति में छोटा बदलाव कठोरता को बदल देता है, भले ही फर्नेस सेटपॉइंट न हिला हो, और यह प्रभाव एकल परीक्षण नमूने के बजाय कॉइल की पूरी लंबाई में दिखता है। इसलिए एक कॉइल प्रयोगशाला जाँच पास कर सकता है और फिर भी स्ट्रिंगर में असंगत व्यवहार कर सकता है, क्योंकि स्ट्रिंगर पूरी लंबाई देखता है।
वायुमंडल इसी कारण मायने रखता है। गर्म तांबा आसानी से ऑक्सीकृत होता है, और सतह पर ऑक्साइड की परत उस कोटिंग में बाधा डालेगी जो बाद में आती है। एनीलिंग और उसके बाद होने वाली शीतलन के दौरान ऑक्सीजन को दूर रखने के लिए सामान्यतः नाइट्रोजन का उपयोग किया जाता है।
सेल की मोटाई खिड़की को और संकीर्ण कर देती है। पतला सेल जोड़ पर तनाव सहन करने में कम सक्षम होता है, इसलिए उपज शक्ति का स्वीकार्य बैंड सिकुड़ जाता है, और रिबन लाइन को उस बैंड को औसत पर नहीं बल्कि लगातार बनाए रखना होता है। जोड़ के यांत्रिक व्यवहार पर अधिक विस्तार से एक PV रिबन क्या करता है: तीन कार्य, एक समझौतामें चर्चा की गई है, और कठोरता की खिड़की पर PV रिबन सामग्री.
में डाउनस्ट्रीम में, यही वह है जो स्ट्रिंगर अनुभव करता है। बहुत कठोर आने वाला रिबन सेल में तनाव स्थानांतरित करता है; बहुत नरम आने वाला रिबन मशीन की अपनी हैंडलिंग द्वारा खींचा और ताना जा सकता है, और स्ट्रिंगर रिबन को कैसे संभालता है
बताता है कि मशीन एकल मान के बजाय एक सीमा क्यों सहन करती है।
टिनिंग: तांबे पर मिश्रातु लगाने के दो तरीके
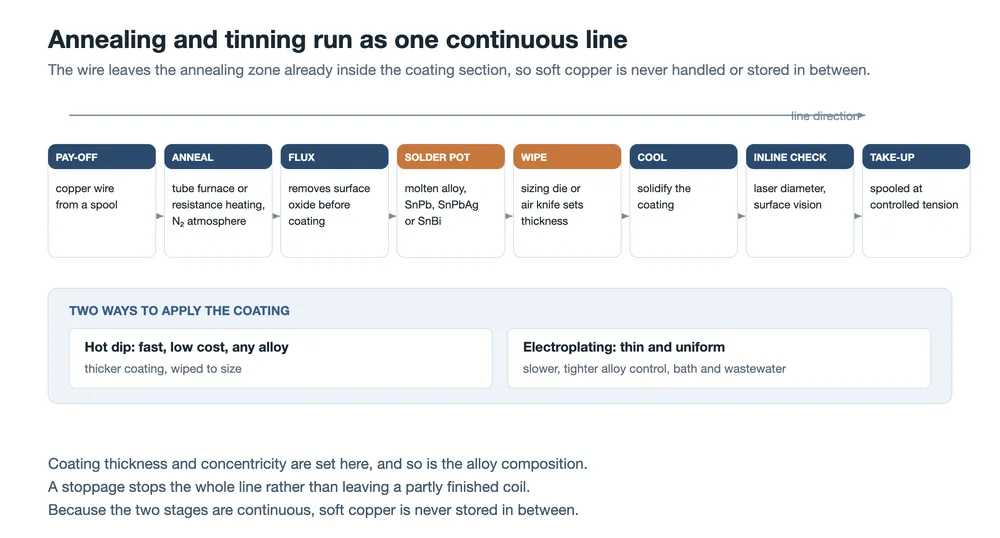
अकेला तांबा साफ़-सुथरे ढंग से सोल्डर नहीं होगा और भंडारण में ऑक्सीकृत हो जाएगा, इसलिए तार को सोल्डर मिश्रातु से लेपित किया जाता है। मुख्यधारा की विधि हॉट डिप है। तार एक फ्लक्स स्नान से गुज़रता है जो सतही ऑक्साइड हटाता है, पिघली हुई मिश्रातु के पात्र में प्रवेश करता है, एक वाइप — या तो साइज़िंग डाई या एयर नाइफ — से बाहर निकलता है जो अतिरिक्त हटाता है, और फिर ठंडा होता है। वाइप ही कोटिंग की मोटाई तय करता है, और यह एक यांत्रिक सेटिंग है जिसे नमूने के लिए नहीं बल्कि उत्पादन के घंटों तक बनाए रखना होता है।
| PV रिबन के लिए सतत एनीलिंग और टिनिंग लाइन, जिसमें हॉट डिप और इलेक्ट्रोप्लेटिंग की तुलना की गई है | गुण | हॉट डिप |
|---|---|---|
| इलेक्ट्रोप्लेटिंग | कोटिंग कैसे बनती है | तार को पिघली मिश्रातु में डुबोया जाता है; परत को माप के अनुसार वाइप किया जाता है |
| सामान्य मोटाई | धातु को इलेक्ट्रोलाइट से तांबे पर जमा किया जाता है | मोटी, वाइप द्वारा निर्धारित |
| पतली, और एकसमान बनाए रखना आसान | मिश्रातु बदलना | सीधा: SnPb, SnPbAg और SnBi सभी एक ही पॉट व्यवस्था में चलते हैं |
| इलेक्ट्रोलाइट प्रणाली द्वारा सीमित | इसकी लागत | मिश्रातु की खपत, ड्रॉस, और एक पॉट जिसकी संरचना बहती रहती है |
गति, बाथ रखरखाव, अपशिष्ट जल उपचार
- जो भी मार्ग अपनाया जाए, चार गुण एक साथ बनाए रखने होते हैं: मोटाई।
- बहुत पतली विश्वसनीय जोड़ के लिए बहुत कम सोल्डर छोड़ती है। बहुत मोटी उस परत पर क्रॉस-सेक्शन बर्बाद करती है जो तांबे की तुलना में खराब चालक है, और यह सोल्डर बॉल और ब्रिज की संभावना बढ़ाती है। एकसमानता और संकेंद्रता।
- राउंड वायर पर कोटिंग चारों ओर समान होनी चाहिए; फ्लैट स्ट्रिप पर यह दोनों सतहों पर समान होनी चाहिए। एक तरफ मोटा और दूसरी तरफ पतला तार औसत-मोटाई जाँच पास कर लेता है और फिर भी एक तरफ खराब सोल्डर होता है। मिश्रातु संरचना।
- मिश्रातु की खपत और तांबे के घुलने से पॉट बदलता रहता है, और दोनों गलन व्यवहार और वेटिंग को बदल देते हैं। आवधिक परीक्षण और पुनःपूर्ति ही कोटिंग को उसके विनिर्देश के भीतर रखते हैं, प्रारंभिक चार्ज नहीं। सतह की स्थिति।
तैयार कोटिंग चिकनी, पूर्ण, उभार से मुक्त और बिना अनियंत्रित फ्लक्स अवशेष के होनी चाहिए। PV रिबन और फ्लक्स.
कोटिंग रसायन और जोड़ पर इसका प्रभाव — जिसमें यह भी शामिल है कि लेड-फ्री और निम्न-तापमान मिश्रातु अलग व्यवहार क्यों करते हैं —
एनीलिंग और टिनिंग सामान्यतः एक ही लाइन के रूप में क्यों चलती हैं
एनील्ड तांबा नरम, साफ़ और क्रियाशील होता है। यदि इसे फर्नेस और सोल्डर पॉट के बीच कॉइल कर दिया जाए, तो यह सतह पर ऑक्सीकृत हो जाएगा और अपने ही वजन से विकृत हो जाएगा, और तब टिनिंग चरण ऐसी सतह पर कोटिंग कर रहा होगा जो पहले ही बदल चुकी है। दोनों चरणों को क्रम में चलाना — पे-ऑफ से फर्नेस में, फर्नेस से बाहर फ्लक्स और पॉट में — दोनों समस्याओं से बचाता है, और यही कारण है कि दोनों को दो मशीनों के बजाय सामान्यतः एक लाइन के रूप में वर्णित किया जाता है।
विशेष रिबन एक लाइन संशोधन हैं, अलग उत्पाद नहीं
आकारयुक्त और कार्यात्मक रिबन पाँच चरणों में से किसी एक को जोड़कर या संशोधित करके बनाए जाते हैं, और उनकी लागत वहीं से आती है।
- खंडित रिबन। सपाट हिस्सों को एक निश्चित पिच पर गोल तार में दबाया जाता है। पिच को सेल के आयामों और सेल गैप से मेल खाना होता है, जिससे एक इनलाइन प्रेस एक निर्माण समस्या के बजाय एक तुल्यकालन समस्या बन जाता है।
- परावर्तक रिबन। एक पैटर्न वाला रोल सपाट पट्टी की सतह पर V-आकार के खाँचे दबाता है। खाँचों को उनके नीचे की कोटिंग को नुकसान पहुँचाए बिना बनाना होता है।
- त्रिकोणीय और सपाट-गोल हिस्से। इनके लिए खाँचेदार रोल या फॉर्मिंग डाई की आवश्यकता होती है। कठिनाई लंबाई के साथ हिस्से को एकसमान बनाए रखने और लपेटते समय पट्टी को मुड़ने से रोकने में है।
- काला रिबन। टिनिंग के बाद, एक कोटिंग या सतह उपचार सतह को गहरा करता है। रंग एकसमान होना चाहिए और सोल्डरिंग या दीर्घकालिक विश्वसनीयता में बाधा नहीं डालना चाहिए।
सामान्य विशेषता एक संकीर्ण प्रक्रिया विंडो और स्थिर उपज तक धीमी चढ़ाई है। जो रिबन निर्माता ये उत्पाद पेश करते हैं, वे आमतौर पर धातु बेचने के साथ-साथ टूलिंग और प्रक्रिया नियंत्रण भी बेच रहे होते हैं।
वाइंडिंग, निरीक्षण, और मॉड्यूल निर्माता को क्या मिलता है
अंतिम चरण तय करता है कि पिछले चार चरण शिपमेंट में कैसे टिकते हैं। टेक-अप टेंशन इतना अधिक होना चाहिए कि एक स्थिर स्पूल बने और इतना कम हो कि मुलायम रिबन खिंचे नहीं, क्योंकि खिंचा हुआ रिबन ड्राइंग चरण द्वारा उत्पादित व्यास से छोटा व्यास रखता है। ट्रैवर्स पैटर्न तय करता है कि ग्राहक के छोर पर उपकरण तार को उलझाव के बिना खोल सकता है या नहीं, और 0BB रिबन के साथ एक साथ खोले जा रहे बहुत महीन तारों की संख्या वाइंडिंग पैटर्न को पैकेजिंग विवरण के बजाय स्ट्रिंगर की स्थिरता का हिस्सा बना देती है।
निरीक्षण दो प्रकारों में बँटता है। इनलाइन सिस्टम लेजर से व्यास मापते हैं और कैमरे से सतह पर नज़र रखते हैं, इसलिए लाइन चलते समय ही कोई विचलन पकड़ा जाता है। ऑफलाइन परीक्षण प्रति बैच काम करता है और उन गुणों को कवर करता है जिन पर मॉड्यूल निर्माता वास्तव में निर्भर करता है: आयाम, प्रतिरोधकता, तन्य शक्ति, उपज शक्ति, बढ़ाव, कोटिंग मोटाई और सोल्डरेबिलिटी। प्रतिरोधकता अपने आप में एक टिप्पणी के योग्य है, क्योंकि यहीं क्रॉस-सेक्शन और सामग्री की शुद्धता मिलते हैं।
एक मिलीमीटर का सौवाँ हिस्सा प्रतिशत कैसे बन जाता है
प्रति इकाई लंबाई प्रतिरोध व्यास के वर्ग के साथ घटता है, इसलिए कम व्यास वाला व्यास प्रतिरोध को कमी के सुझाव से अधिक तेज़ी से बढ़ाता है। यदि ड्राइंग चरण नाममात्र से 0.01 mm कम तार उत्पादित करता है, तो वृद्धि एक प्रतिशत नहीं है — यह कई प्रतिशत है, और यह तब बढ़ती है जब नाममात्र व्यास घटता है:
| नाममात्र व्यास | 0.01 mm कमी पर प्रतिरोध वृद्धि | प्रति किलोग्राम लंबाई |
|---|---|---|
| 0.35 mm (MBB) | लगभग 6.0% | लगभग 1,160 m |
| 0.26 mm (SMBB) | लगभग 8.2% | लगभग 2,100 m |
| 0.18 mm (0BB) | लगभग 12.1% | लगभग 4,400 m |
लंबाई का कॉलम बताता है कि सहनशीलता का प्रश्न अकादमिक क्यों नहीं है। 0.18 mm पर, एक किलोग्राम तांबा चार किलोमीटर से अधिक तार है, और एक टन चार हज़ार किलोमीटर से अधिक है। उस लंबाई में कहीं एक मिलीमीटर के सौवें हिस्से तक विचलित होने वाला व्यास उत्पाद में दिखाई नहीं देता, लेकिन यह हर उस मीटर का प्रतिरोध बदल देता है जिससे वह गुज़रता है।
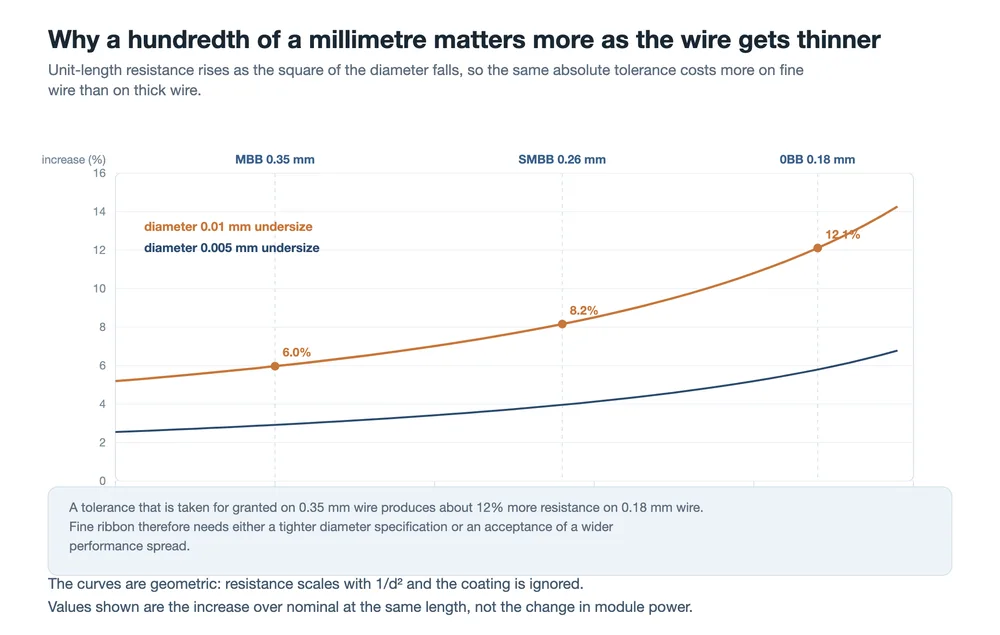
व्यावहारिक परिणाम एक ऐसा समझौता है जिससे ग्राहक बच नहीं सकता। एक रिबन लाइन पूर्ण सहनशीलता बनाए रख सकती है और तार पतला होने पर सापेक्ष दंड बढ़ने दे सकती है, या यह महीन तार के लिए सहनशीलता कस सकती है और उसके साथ आने वाली धीमी ड्राइंग, अधिक बार डाई परिवर्तन और अधिक निरीक्षण भार स्वीकार कर सकती है। जहाँ पतला तार एक स्ट्रिंगर के भीतर होता है जो एक साथ दर्जनों स्ट्रैंड पर तनाव लगा रहा है, वहाँ यह गणना मशीन खरीद के बजाय रिबन विनिर्देश के साथ होनी चाहिए, जो मॉड्यूल पक्ष से वर्णित वही समझौता है PV रिबन संरचना और प्रकार.
रिबन आपूर्तिकर्ता से क्या पूछें
रिबन के साथ जो कुछ भी गलत होता है, वह पहले सोल्डरिंग समस्या जैसा दिखता है और बाद में अपस्ट्रीम प्रक्रिया-संगति की समस्या निकलता है। छह प्रश्न एक ऐसे आपूर्तिकर्ता को अलग करते हैं जो लाइन को नियंत्रित करता है, उससे जो लाइन ने जो उत्पादित किया वही बेच रहा है:
- एक स्पूल के भीतर और स्पूलों के बीच व्यास वितरण क्या है, केवल नाममात्र मान नहीं?
- कोटिंग मोटाई की सीमा क्या है, और नमूने के आर-पार के बजाय तार के चारों ओर एकरूपता कैसे जाँची जाती है?
- सोल्डर पॉट का परीक्षण कितनी बार किया जाता है, और पुनःपूर्ति कब शुरू होती है?
- उपज शक्ति और बढ़ाव के मान क्या हैं, और वे एक कॉइल के साथ कितने बदलते हैं?
- कौन-सा सोल्डरेबिलिटी परीक्षण उपयोग किया जाता है, और किस अंतराल पर?
- महीन तार के लिए, स्पूलिंग पैटर्न क्या है और टेक-अप पर कौन-सा तनाव उपयोग किया जाता है?
FAQ
क्या टिनिंग तार का व्यास बदलती है?
हाँ। तैयार उत्पाद तांबा और कोटिंग है, और आयाम निर्दिष्ट करते समय कोटिंग शामिल होती है। यह तांबे की तुलना में बहुत कम धारा वहन करती है, इसीलिए मोटी कोटिंग प्रतिरोध घटाने का तरीका नहीं है।
क्या एक लाइन गोल तार और सपाट पट्टी दोनों बना सकती है?
ड्राइंग और एनिलिंग खंड साझा होते हैं, और गोल तार बस रोलिंग खंड को बायपास कर देता है। आकारयुक्त हिस्से अलग बात है, क्योंकि उनके लिए सपाट रोल की जोड़ी के बजाय खाँचेदार रोल या फॉर्मिंग डाई चाहिए।
जितना संभव हो मुलायम एनिलिंग क्यों न करें?
क्योंकि स्ट्रिंगर की अपनी हैंडलिंग सीमा बन जाती है। बहुत मुलायम रिबन उस तनाव में खिंच जाता है जो उसे रखने और खींचने में लगता है, जिससे उसका क्रॉस-सेक्शन और सेल के सापेक्ष उसकी स्थिति बदल जाती है। उपयोगी सीमा एक दिशा नहीं, एक विंडो है।
0BB रिबन सपाट रिबन से बनाने में कठिन क्यों है?
यह पतला है, इसलिए वही पूर्ण व्यास सहनशीलता अधिक प्रतिरोध का खर्च लाती है; यह ऐसी कोटिंग रखता है जो गोल क्रॉस-सेक्शन के चारों ओर समान होनी चाहिए; और दर्जनों स्ट्रैंड एक साथ खोले जाते हैं, जिससे स्पूलिंग और ट्रैवर्स पैटर्न पैकेजिंग विवरण के बजाय मशीन की विश्वसनीयता का हिस्सा बन जाते हैं।
क्या इलेक्ट्रोप्लेटेड कोटिंग हॉट डिप से बेहतर है?
पतली, समान परत को पकड़ने में बेहतर, जो तब वास्तविक लाभ है जब मोटाई कड़ी होनी चाहिए। हॉट डिप तेज़, सस्ता और मिश्र धातु चयन में कहीं अधिक लचीला है। सही उत्तर इस बात पर निर्भर करता है कि अनुप्रयोग में किस गुण की कमी है।
क्या उत्पादन के दौरान कोटिंग संरचना वास्तव में बदलती है?
हाँ, बदलती है। मिश्र धातु तार पर पॉट से निकल जाती है, और तार के गुज़रने से तांबा पिघल में घुल जाता है। दोनों संरचना बदलते हैं, और दोनों पिघलने का व्यवहार बदलते हैं। परीक्षण और पुनःपूर्ति ही कोटिंग को विनिर्देश के भीतर रखते हैं।
अंतिम विचार
रिबन उत्पादन उस तरह की उच्च-प्रौद्योगिकी प्रक्रिया नहीं है जैसी सेल निर्माण है। यह पाँच यांत्रिक और तापीय चरण हैं, जिनमें से प्रत्येक को हज़ारों किलोमीटर तार पर एक संख्या स्थिर रखनी होती है। कठिनाई किसी एक चरण में नहीं है; यह इस तथ्य में है कि एक चरण में छोटा परिवर्तन ग्राहक तक पहुँचता है। थोड़ा घिसा हुआ डाई, थोड़ा तेज़ चलती भट्टी, एक सोल्डर पॉट जिसका इस सप्ताह परीक्षण नहीं हुआ — इनमें से कोई भी कॉइल में दिखाई नहीं देता, और ये सभी मॉड्यूल लाइन में दिखाई देते हैं।
यही कारण है कि मूल्य प्रश्नों से पहले प्रक्रिया प्रश्न पूछना उचित है। सस्ती कॉइल और सस्ती कुल स्वामित्व लागत एक ही चीज़ नहीं हैं जब अंतर स्ट्रिंगर स्टॉप में मापा जाता है।
PV रिबन क्या करता है: तीन कार्य, एक समझौता
PV रिबन सामग्री: तांबे का कोर, कठोरता और कोटिंग
PV रिबन संरचना और प्रकार: सपाट, गोल और आकारित
PV रिबन और फ्लक्स: मॉड्यूल निर्माण के लिए आवश्यक घटक
फोटोवोल्टिक रिबन तार खींचने और टिनिंग की एकीकृत लाइन
रिबन उत्पादन के लिए तार खींचने की मशीन
बसबार रिबन खींचने, रोलिंग और टिनिंग की लाइन
टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है, कैसे चुनें
मॉड्यूल उत्पादन के लिए MBB सेल सोल्डरिंग स्ट्रिंगर
संबंधित: PV रिबन परीक्षण विधियाँ: आयाम, सामर्थ्य और सोल्डरेबिलिटी. यहाँ परीक्षण किया गया प्रत्येक गुण उस प्रक्रिया के एक चरण द्वारा निर्धारित होता है।
डेटा नोट: प्रतिरोध वृद्धि ज्यामितीय हैं, जिनकी गणना तांबे के अनुप्रस्थ काट पर (d/(d − Δd))² − 1 के रूप में की जाती है, कोटिंग को अनदेखा करते हुए, और ये मॉड्यूल शक्ति में परिवर्तन के बजाय निश्चित लंबाई पर परिवर्तन व्यक्त करते हैं। प्रति किलोग्राम लंबाई 8.96 g/cm³ के तांबे के घनत्व को मानती है और कोटिंग को अनदेखा करती है। प्रक्रिया विवरण दर्शाते हैं कि खींचने, रोलिंग, एनीलिंग और टिनिंग लाइनें सामान्यतः कैसे संचालित होती हैं; ये किसी विशिष्ट लाइन पर लिए गए माप नहीं हैं। कोटिंग मिश्र धातुओं को ब्रांड के बजाय संरचना द्वारा नामित किया गया है।