TOPCon में लेज़र-कट किनारे: क्रॉस-सेक्शन का पैसिवेशन
विषय-सूची
त्वरित उत्तर: एक सेल को चौथाई में काटने से यह एक लेजर ग्रूव के साथ विभाजित हो जाती है, और वह ग्रूव दोनों दीवारों पर नंगा सिलिकॉन छोड़ देता है। प्रकाशित दृष्टिकोण यह है कि दीवार पर एक पतली टनल ऑक्साइड उगाई जाए, उसके ऊपर n⁺ डोप्ड पॉली-Si जमा की जाए और पॉली-Si को AlOₓ से ढका जाए, ताकि कटा हुआ फलक रीकॉम्बिनेशन केंद्र के बजाय एक चयनात्मक कॉन्टैक्ट की तरह व्यवहार करे। जोड़ा गया प्रत्येक चरण निम्न तापमान का है, और यही इसे उस लाइन के लिए दिलचस्प बनाता है जो पहले से ही LPCVD चलाती है।
चार-कट और मल्टी-कट सेल अब सामान्य उत्पादन हैं, और इसका कारण अंकगणित है: एक सेल को चार में विभाजित करने से प्रत्येक रिबन द्वारा वहन की जाने वाली धारा कम होती है, फिंगरों के आर-पार का पथ छोटा होता है और इंटरकनेक्शन में प्रतिरोधक हानि घटती है। लाभ वास्तविक है और यही कारण है कि चार-कट TOPCon सेल किसी के लागत पर बहस करने से पहले ही डिफ़ॉल्ट बन गए।
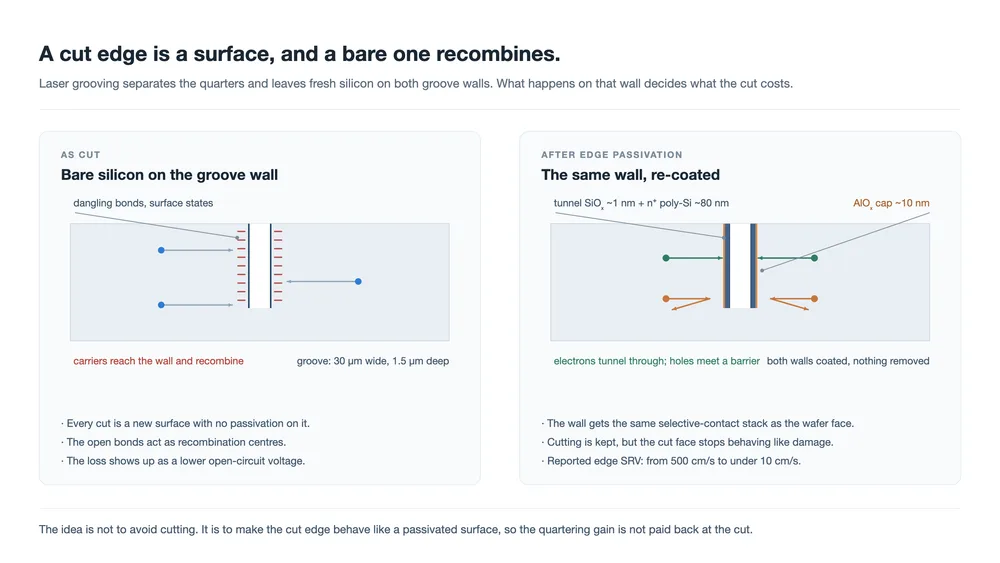
लागत स्वयं कट पर है। एक लेजर ग्रूव चौथाई हिस्सों को अलग करता है, और जो दीवार यह खोलता है वह ऐसा सिलिकॉन है जिस पर कभी पैसिवेशन परत नहीं रही। वहाँ के सतही अवस्थाएँ बैंड गैप के मध्य में स्थित होती हैं, और दीवार तक पहुँचने वाले वाहक पुनर्संयोजित हो जाते हैं। यह वोल्टेज हानि है, छाया हानि नहीं, और यह कटाई चरण से पहले लिए गए किसी भी माप में दिखाई नहीं देती।
नीचे वर्णित दृष्टिकोण उस दीवार को न्यूनतम किए जाने वाले नुकसान के रूप में मानना बंद कर देता है और इसे कोटिंग की जाने वाली सतह के रूप में मानता है। यह वही चयनात्मक-कॉन्टैक्ट विचार है जो TOPCon पहले से ही वेफर फलक पर उपयोग करता है, जिसे उस सतह पर लागू किया गया है जिसे कटाई ने कुछ प्रक्रिया चरण पहले बनाया था।
कटा हुआ किनारा एक सतह है, और यह सेल पर सबसे खराब सतह है
तैयार मॉड्यूल में हर अन्य सिलिकॉन सतह पूर्ण पैसिवेशन अनुक्रम से गुज़री है: टेक्सचरिंग, सफाई, एक डाइइलेक्ट्रिक स्टैक, कभी-कभी उसके नीचे एक डोप्ड परत। ग्रूव दीवार को इनमें से कुछ नहीं मिलता। यह सामने का जंक्शन बनने के बाद और पीछे का स्टैक जमा होने के बाद बनाई जाती है, इसलिए लेजर जो पीछे छोड़ता है वह कच्चा माल है।
उस प्रकार की सतह के लिए आमतौर पर उद्धृत संख्याएँ निराशाजनक हैं। इंटरफ़ेस अवस्था घनत्व लगभग 1 × 1012 cm−2 eV−1 और 500 cm/s से अधिक सतह पुनर्संयोजन वेग, दोनों ही इस लेख के स्रोत में जिस पर यह आधारित है, कटे-जैसे मामले के लिए बताए गए हैं। एकल-अंकीय cm/s में मापी गई पैसिवेटेड सतह की तुलना में, अनुपचारित कटा किनारा लगभग दो कोटि तेज़ी से पुनर्संयोजित होता है।
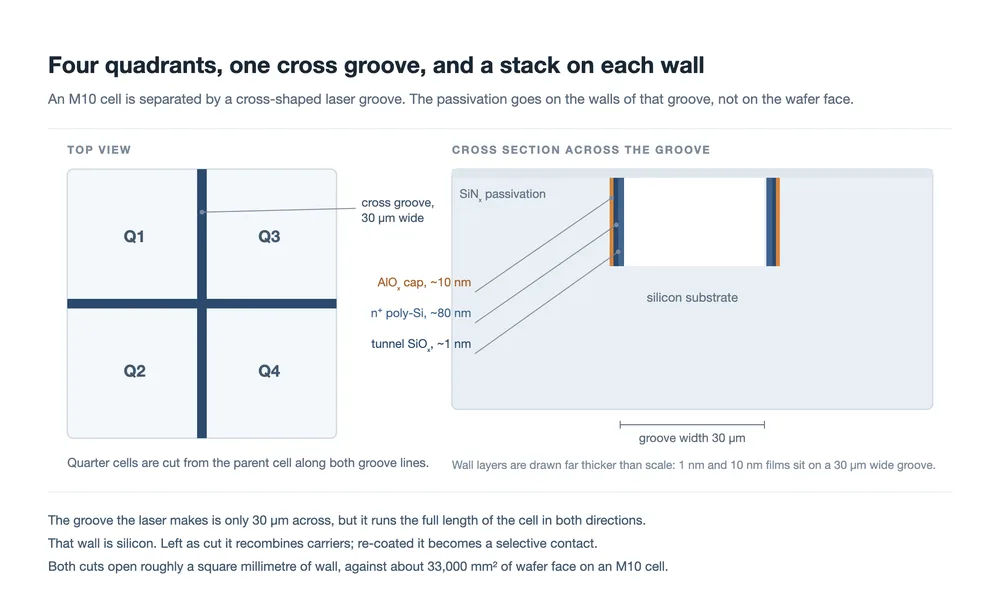
इसे महत्वपूर्ण बनाने वाली बात क्षेत्रफल नहीं है। एक क्रॉस ग्रूव 30 µm चौड़ा और लगभग 1.5 µm गहरा होता है, और M10 सेल को चार में काटने से लगभग एक वर्ग मिलीमीटर दीवार खुलती है, जबकि वेफर फलक 33,000 mm2 का है। बल्कि, यह है कि कट के एक विसरण लंबाई के भीतर उत्पन्न वाहक उस तक पहुँच सकते हैं, और दीवार दोनों दिशाओं में सेल की पूरी लंबाई तक चलती है। हानि का पैमाना लाइन की लंबाई है, और क्रॉस पैटर्न हर चौथाई के मध्य से एक लंबी रेखा निकालता है।
यही कारण भी है कि हानि वोल्टेज समस्या की तरह व्यवहार करती है। किनारे पर पुनर्संयोजन बल्क से वाहक हटाता है, और खुला-परिपथ वोल्टेज सेल भर में कुल पुनर्संयोजन दर पर प्रतिक्रिया करता है। फिल फैक्टर भी बदलता है। छाया धारा में दिखाई देगी; यह Voc और FF में दिखाई देता है, जो कटाई प्रक्रिया को योग्य बनाते समय देखने की कम स्पष्ट जगह है।
कोटिंग वास्तव में क्या है
प्रकाशित संरचना कटी हुई दीवार पर एक विशिष्ट क्रम में तीन परतें रखती है। सिलिकॉन से बाहर की ओर पढ़ते हुए: एक बहुत पतला सिलिकॉन ऑक्साइड जिसके माध्यम से वाहक टनल कर सकते हैं, एक भारी डोप्ड पॉलीसिलिकॉन परत जो उन्हें दूर ले जाती है, और एक एल्युमिनियम ऑक्साइड कैप जो इंटरफ़ेस का रासायनिक पैसिवेशन पूरा करती है।
| कटी हुई दीवार पर परत | मोटाई | यह क्या करता है |
|---|---|---|
| टनल ऑक्साइड, SiO2 | लगभग 1–1.2 nm | वाहकों के टनल करने के लिए पर्याप्त पतला, धातु और डोप्ड परत को सिलिकॉन सतह से दूर रखने के लिए पर्याप्त मोटा |
| डोप्ड पॉली-Si | 80–120 nm | एकत्रित वाहकों को बगल में ले जाता है और वह कार्य फलन निर्धारित करता है जो कॉन्टैक्ट को चयनात्मक बनाता है |
| AlOx कैप | लगभग 10 nm | शेष इंटरफ़ेस अवस्थाओं का रासायनिक पैसिवेशन, साथ ही संदूषण के विरुद्ध एक अवरोध |
दो बातें इसे केवल ऑक्साइड दोबारा उगाने से अलग करती हैं। पहला, स्टैक केवल डाइइलेक्ट्रिक नहीं है; इसमें एक डोप्ड अर्धचालक है, इसलिए यह चालन भी कर सकता है। एक शुद्ध ऑक्साइड दीवार को पैसिवेट करेगा और उसे विद्युत रूप से मृत छोड़ देगा, जो ऐसी सतह के लिए ठीक है जो कुछ भी एकत्र नहीं करती, लेकिन यहाँ दीवार दो चौथाई सेलों के बीच है जिन्हें धारा प्रवाहित करनी है। दूसरा, मोटाई उस तरह मायने रखती है जैसे वे सपाट वेफर पर नहीं रखतीं। पॉली-Si को गोल तले वाले 1.5 µm गहरे ग्रूव पर निरंतर बने रहने के लिए पर्याप्त मोटा होना चाहिए। इसे इतना पतला भी होना चाहिए कि इसका अपना प्रतिबल इसे दीवार से फाड़ या छील न दे।
स्रोत संरचना विवरण में पॉली-Si के लिए 120 nm और प्रक्रिया अनुक्रम में 80 nm देता है, और टिप्पणी करता है कि फील्ड पैसिवेशन प्रभाव के लिए 80 nm पर्याप्त है। उस अंतर को समतल करने के बजाय नोट करना उचित है: यह सुझाव देता है कि परत की मोटाई प्रक्रिया विंडो के भीतर एक समायोज्य है, न कि एक निश्चित लक्ष्य, और दोनों मान उस सीमा के भीतर हैं जिसे लेखक व्यावहारिक मानते हैं।
पतला ऑक्साइड और डोप्ड परत वाहकों को क्यों छानती है
तंत्र रसायन विज्ञान के बजाय बैंड इंजीनियरिंग है, और यह वही है जिसने TOPCon को पहले स्थान पर प्रतिस्पर्धी बनाया। नंगी दीवार पर, इंटरफ़ेस अवस्थाएँ बैंड गैप भर में वितरित होती हैं। उन अवस्थाओं में से किसी तक पहुँचने वाले इलेक्ट्रॉन के पास बैठने की जगह होती है, और उसी अवस्था पर पहुँचने वाला होल परिपथ बंद कर देता है: दोनों पुनर्संयोजित होते हैं, और युग्म खो जाता है।
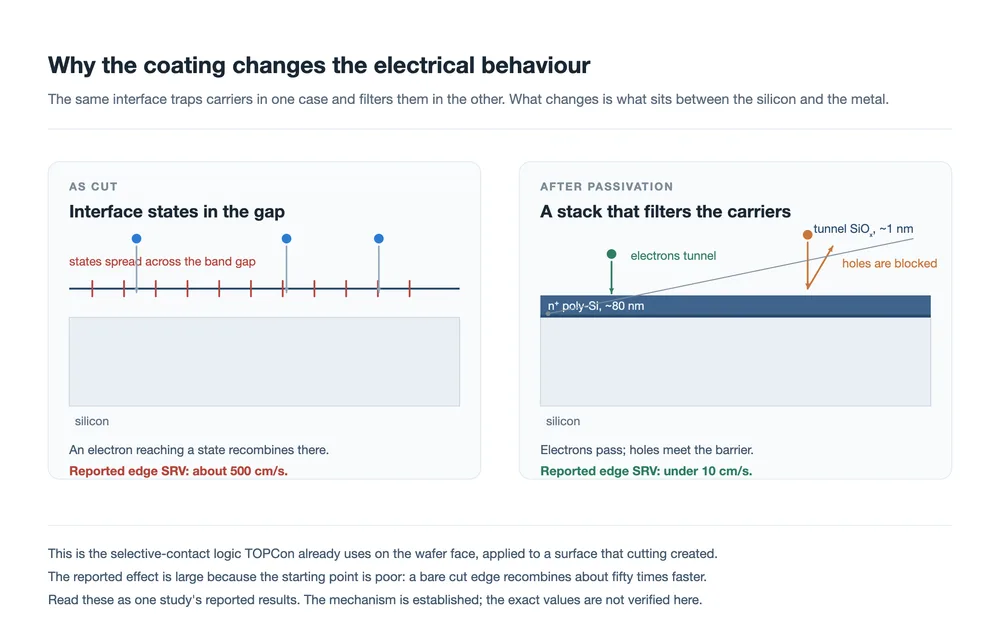
एक बार ऑक्साइड और डोपित पॉली-Si स्थापित हो जाने के बाद, इंटरफ़ेस पर बैंड संरचना अब सपाट नहीं रहती। पतली ऑक्साइड सिलिकॉन और डोपित परत के बीच सीधे मार्ग को अवरुद्ध करती है, जबकि इतनी पतली बनी रहती है कि इलेक्ट्रॉन उसमें से टनल कर सकें। डोपित परत में आवेश इंटरफ़ेस के ठीक नीचे सिलिकॉन में बैंड को मोड़ता है, और यही असममिति उत्पन्न करता है: एक वाहक प्रकार कम बैरियर देखता है और पार हो जाता है, दूसरा उच्च बैरियर देखता है और वापस मुड़ जाता है।
रिपोर्ट किया गया परिणाम यह है कि कटे किनारे पर सतह पुनर्संयोजन वेग लगभग 500 cm/s से घटकर 10 cm/s से नीचे आ जाता है, यानी लगभग 98% का परिवर्तन। यह एक बड़ी संख्या है, और यह एक सरल कारण से बड़ी है: प्रारंभिक बिंदु एक अपासिवेटेड सतह है, जो उपलब्ध सबसे खराब स्थिति के करीब है। किसी पासिवेटेड सतह को उसी गुणक से सुधारना संभव नहीं होगा।
यह स्पष्ट करना उचित है कि कोटिंग क्या नहीं करती। यह खाँचे को नहीं हटाती, लेजर द्वारा अपघटित सिलिकॉन को बहाल नहीं करती, और दीवार को प्रकाशिक रूप से उपयोगी नहीं बनाती। चौथाई अभी भी संकरा है। दावा उससे संकरा है: कटा हुआ फलक वाहकों के मरने का स्थान बनना बंद कर देता है, और उनके संग्रहण का स्थान बनना शुरू कर देता है।
प्रक्रिया के चरण कहाँ पड़ते हैं
इस संरचना के साथ प्रकाशित मार्ग एक सामान्य TOPCon अनुक्रम है जिसमें एक सम्मिलन है: लेजर द्वारा क्रॉस ग्रूव काटने के बाद, सेल-स्तरीय पासिवेशन स्टैक जमा करने से पहले दीवार का ऑक्सीकरण और पुनः-डोपन किया जाता है। बाकी सब कुछ जहाँ था वहीं रहता है।
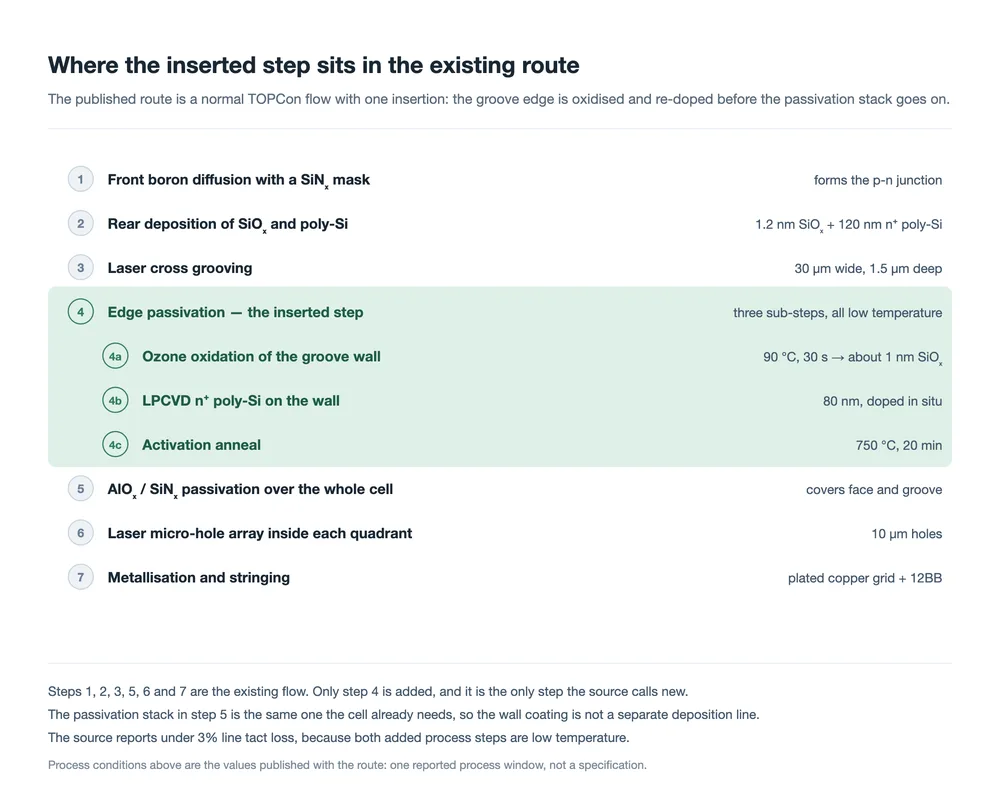
| चरण | प्रकाशित शर्त | इसे उस तरह क्यों निर्धारित किया गया है |
|---|---|---|
| लेजर क्रॉस ग्रूविंग | 30 µm चौड़ा, 1.5 µm गहरा | चौथाइयों को स्वच्छ रूप से अलग करने के लिए पर्याप्त गहरा, दीवार के क्षेत्रफल और उसके आसपास के यांत्रिक क्षति को सीमित करने के लिए पर्याप्त उथला |
| ओज़ोन ऑक्सीकरण | 90 °C, 30 s, लगभग 1 nm | बिना उस तापीय बजट के एकसमान ऑक्साइड उगाता है जो वेफर में पहले से मौजूद जंक्शन को बाधित करे |
| LPCVD पॉली-Si | 80 nm, इन सीटू डोपित | निक्षेपण के दौरान डोपन एक अलग विसरण चरण से बचाता है और परत के माध्यम से नियंत्रणीय सांद्रता प्रवणता देता है |
| सक्रियण एनील | 750 °C, 20 min | डोपेंट को सक्रिय करता है और परत को क्रिस्टलीकृत करता है, जो इसे डाइइलेक्ट्रिक के बजाय चालक बनाता है |
| ग्रूव राउंडिंग | ग्रूविंग के बाद 2 s TMAH | खाँचे के तीखे कोनों को कुंद करता है जहाँ दरारें और कोटिंग असंततताएँ शुरू होती हैं |
| क्रिस्टलिनिटी जाँच | रमन, 80% से ऊपर | अपूर्ण रूप से क्रिस्टलीकृत परत खराब पासिवेट करती है और और भी खराब चालन करती है, इसलिए इसे मापने योग्य आउटपुट माना जाता है |
TMAH राउंडिंग और क्रिस्टलिनिटी जाँच वे दो विवरण हैं जो इसे प्रयोगशाला प्रदर्शन के बजाय उत्पादन मार्ग जैसा बनाते हैं। 1.5 µm खाँचे का एक कोना होता है, और कोने वही होते हैं जहाँ जमा की गई फिल्में पतली हो जाती हैं और तनाव केंद्रित होता है। कोने को दो सेकंड के लिए गोल करने में लगभग कुछ खर्च नहीं होता और यह विफलता की एक श्रेणी को हटा देता है जो अन्यथा बाद में, तापीय चक्रण या हैंडलिंग में प्रकट होती।
किसी लाइन के लिए दिलचस्प बात यह है कि जोड़े गए किसी भी चरण के लिए नए उपकरण की आवश्यकता नहीं है। ऑक्सीकरण, निक्षेपण और एनील सभी TOPCon लाइन की मौजूदा LPCVD क्षमता के भीतर फिट हो जाते हैं, और दोनों जोड़े गए चरण निम्न तापमान वाले हैं, इसलिए तैयार सेल का तापीय बजट बाधित नहीं होता। स्रोत लाइन टैक्ट हानि 3% से कम बताता है, जो किसी नए चरण के प्रस्ताव पर पहले जाँची जाने वाली संख्या है: जो चरण दक्षता में आधा अंक सुधारता है पर थ्रूपुट का 10% खर्च करता है, वह 3% खर्च करने वाले चरण से भिन्न प्रस्ताव है।
अनुक्रम का बैक एंड भी बदलता है, और कोटिंग के कारण नहीं। जो चार-कट सेल अपना 12BB लेआउट रखता है उसे चौथाई सेलों से स्ट्रिंग करना पड़ता है, और कटा हुआ किनारा अब एक ऐसी सतह है जिसे स्ट्रिंगर संभालता है। प्लेसमेंट सहनशीलता, जोड़ पर रिबन द्वारा लगाया गया बल और सोल्डरिंग के दौरान सेल को मिलने वाली ऊष्मा, सभी ऐसे टुकड़े पर कार्य करती हैं जिसके किनारे में 30 µm खाँचा है। यहीं फाइन-वायर टैबिंग और स्ट्रिंगिंग उपकरण और बसिंग चरण सेल डिज़ाइन से मिलते हैं, और यही प्रवाह का वह भाग है जिसे कोटिंग संबोधित नहीं करती।
रिपोर्ट की गई तुलना क्या दिखाती है
स्रोत एक मानक चार-कट सेल और कोटेड किनारे वाले उसी सेल के लिए पहले-और-बाद की तुलना छापता है। नीचे दी गई तालिका उसे पुनः प्रस्तुत करती है। ये मार्ग के साथ प्रकाशित संख्याएँ हैं; वे एक ही स्रोत से हैं, और हमने उन्हें स्वतंत्र रूप से सत्यापित नहीं किया है।
| पैरामीटर | मानक चार-कट | पासिवेटेड किनारे के साथ | परिवर्तन |
|---|---|---|---|
| किनारा SRV (cm/s) | 500 | 10 से नीचे | −98% |
| ओपन-सर्किट वोल्टेज (mV) | 736 | 744 | +8 mV |
| शॉर्ट-सर्किट धारा (mA/cm2) | 40.8 | 41.0 | +0.2 |
| फिल फैक्टर (%) | 84.0 | 84.5 | +0.5 |
| सेल दक्षता (%) | 25.3 | 25.8 | +0.5 निरपेक्ष |
| द्विफलकीयता (%) | 85 | 90 | +5 अंक |
व्यक्तिगत मानों के बजाय पैटर्न पढ़ें। वोल्टेज लाभ धारा लाभ से बड़ा है, जो तंत्र के अनुमान के अनुरूप है: सतह पर पुनर्संयोजन पहले वोल्टेज का मूल्य लेता है। फिल फैक्टर थोड़ा बदलता है, जो उस क्षेत्र के अंश में छोटी कमी के अनुरूप है जो इलेक्ट्रॉनिक रूप से मृत है। दक्षता वोल्टेज का अनुसरण करती है, और 0.5 अंक निरपेक्ष मुख्य दावा है।
द्विफलकीयता का आंकड़ा बाकी की तुलना में अधिक सावधानी का पात्र है। 85% से 90% तक जाना पाँच-अंक की छलांग है जो सेल के पिछले क्षेत्र के एक छोटे अंश वाली सतह पर परिवर्तन के कारण होती है, और स्रोत तंत्र की व्याख्या नहीं करता। यह वास्तविक हो सकता है यदि कटा हुआ किनारा पहले पिछले भाग पर स्थानीय शंट पथ था, लेकिन यह ऐसी संख्या भी है जो एक छोटा नमूना उत्पन्न कर सकता है। इसे तालिका की सबसे कम समर्थित पंक्ति मानें।
अभी क्या तय नहीं है
प्रकाशित मामले में चार बातें अनुपस्थित हैं, और लाइन के प्रतिबद्ध होने से पहले चारों मायने रखती हैं।
- कोटेड किनारे पर विश्वसनीयता डेटा। एक 1 nm ऑक्साइड और ग्रूव दीवार पर 10 nm एल्युमिनियम ऑक्साइड कैप को सेल के बाकी हिस्से की तरह ही डैम्प हीट, थर्मल साइक्लिंग और मैकेनिकल लोड का सामना करना पड़ता है। थर्मल साइक्लिंग के तहत कटा हुआ किनारा भी तनाव बढ़ाने वाला होता है, क्योंकि दो क्वार्टर सेल एक ग्रूव के विरुद्ध फैलते हैं। इनमें से कुछ भी तुलना तालिका में नहीं दिखता।
- मोटाई का प्रश्न। स्रोत एक ही संरचना के लिए दो अलग-अलग पॉली-Si मोटाई देता है। यह विरोधाभास नहीं है, लेकिन इसका मतलब यह है कि इष्टतम स्पष्ट रूप से तय नहीं है, और मोटाई तनाव, डिपोज़िशन समय और टैक्ट को एक साथ प्रभावित करती है।
- स्वतंत्र प्रतिकृति। दक्षता लाभ एक रिपोर्ट किए गए डेटा सेट से आता है। 0.5 अंक का पूर्ण लाभ इतना बड़ा है कि इसका पीछा करना उचित है और इतना बड़ा है कि किसी अलग लाइन और अलग पेस्ट और रिबन संयोजन पर इसे दोबारा जाँचना भी उचित है।
- सेल के बाकी हिस्से के साथ अंतःक्रिया। ग्रूव दीवार पर डोप्ड परत जोड़ने से यह बदल जाता है कि वह दीवार दो क्वार्टरों के बीच विद्युत रूप से क्या करती है। यह रियर मेटलाइज़ेशन पैटर्न और क्वार्टर सेलों की स्ट्रिंगिंग के साथ कैसे अंतःक्रिया करता है, यह एक सिस्टम प्रश्न है, कोटिंग प्रश्न नहीं।
इसी दिशा में एक व्यापक बिंदु है। सेल काटना एक ऐसा सौदा है जिसे केवल इंटरकनेक्शन लाभ के बल पर स्वीकार किया गया था। four-cut framework कट को दिए हुए के रूप में मानता है, और multi-cut analysis देखता है कि छोटी सेल शेडिंग और मॉड्यूल लेआउट पर क्या प्रभाव डालती है। कटे किनारे पर काम उस सौदे के लागत पक्ष पर प्रहार करता है, और यदि यह टिकता है तो यह केवल मौजूदा कट को बेहतर बनाने के बजाय कटों की इष्टतम संख्या को बदल देता है।
कटिंग पर बाकी चर्चा के संदर्भ में इसे कैसे पढ़ें
जब four-cut सेलों की बात आती है तो आमतौर पर तीन अलग-अलग विचार मिला दिए जाते हैं, और उन्हें अलग रखने से साहित्य पढ़ना आसान हो जाता है।
पहला है इंटरकनेक्शन लाभ: क्वार्टर सेल धारा का एक चौथाई वहन करते हैं, इसलिए रिबन में प्रतिरोधक हानि तेज़ी से घटती है। यह तय हो चुका है और इसी कारण यह तकनीक उत्पादन में है। दूसरा है मॉड्यूल-स्तरीय परिणाम, जहाँ छोटी सेलें शेड सहनशीलता, जंक्शन बॉक्स आवश्यकताओं और लैमिनेट के यांत्रिक व्यवहार को बदलती हैं; two-part junction box इसका एक दृश्य परिणाम है। तीसरा है कटी हुई सतह स्वयं, जो यहाँ का विषय है और जिसे पहली दो चर्चाएँ प्रायः छोड़ देती हैं।
उनके बीच व्यावहारिक कड़ी प्रक्रिया प्रवाह है। ग्रूविंग एक laser cutting stepद्वारा की जाती है, कोटिंग चरण लाइन की पहले से मौजूद LPCVD क्षमता में आता है, और अंतिम चरण metallisation और स्ट्रिंगिंग हैं। इस मार्ग का मूल्यांकन करने वाली लाइन वास्तव में यह मूल्यांकन कर रही है कि क्या यह सम्मिलन उन दो उपकरणों के बीच फिट बैठता है जो उसके पास पहले से हैं, और प्रकाशित टैक्ट संख्या लगभग 3% है।
FAQ
क्या कोटिंग काटने की आवश्यकता को समाप्त कर देती है?
नहीं। क्वार्टर अभी भी काटे जाते हैं और ग्रूव अभी भी मौजूद है। जो बदलता है वह ग्रूव द्वारा उजागर की गई दीवार का विद्युत व्यवहार है, ज्यामिति नहीं।
कोमल प्रक्रिया से सीधे क्यों नहीं काटा जाता?
स्वच्छ कट क्षति को कम करता है लेकिन फिर भी एक अपासिवेटेड सतह छोड़ देता है। पुनर्संयोजन उतना ही अपासिवेशन की कमी से आता है जितना खुरदुरेपन से, इसीलिए यहाँ उत्तर बेहतर लेज़र रेसिपी के बजाय कोटिंग है।
क्या 1 nm ऑक्साइड विश्वसनीय है?
इस कोटि के टनल ऑक्साइड पहले से TOPCon उत्पादन में उपयोग होते हैं, इसलिए यह अवधारणा वेफर सतह पर सिद्ध है। क्या वही मोटाई ग्रूव दीवार पर टिकती है, जिसकी सतह अभिविन्यास अलग है और प्रारंभिक बिंदु अधिक खुरदुरा है, यह खुले प्रश्नों में से एक है।
क्या यह केवल TOPCon पर लागू होता है?
टनल-ऑक्साइड और डोप्ड-पॉली-Si संयोजन एक TOPCon संरचना है, इसलिए यह मार्ग स्वाभाविक रूप से उन लाइनों के लिए है जो इसे पहले से चलाती हैं। टुकड़ों में काटे जाने वाले अन्य सेल प्रकारों को अपनी प्रक्रिया के अनुकूल पासिवेशन स्टैक की आवश्यकता होगी, जो एक अलग इंजीनियरिंग समस्या है।
किसी परीक्षण में हम पहले क्या जाँचेंगे?
सबसे पहले एज SRV प्रॉक्सी और वोल्टेज। 30 µm चौड़े ग्रूव के साथ डिपोज़िशन एकरूपता, परत की क्रिस्टैलिनिटी, और सम्मिलित चरणों की टैक्ट लागत इसके बाद आती है, और ग्रूविंग के बाद क्वार्टर का यांत्रिक व्यवहार वह मद है जिसे भुलाए जाने की सबसे अधिक संभावना है।
क्या कोटिंग बदल देती है कि स्ट्रिंगर को क्या करना है?
सीधे तौर पर नहीं। कोटिंग विद्युत है, इसलिए प्लेसमेंट सटीकता, सोल्डरिंग तापमान और हैंडलिंग बल अपरिवर्तित रहते हैं। क्वार्टर सेल स्वयं, जिसके आर-पार एक ग्रूव है, संभालने के लिए कठिन वस्तु बनी रहती है, और यह इस कार्य द्वारा संबोधित बाधा से अलग बाधा है।
अंतिम विचार
सेलों को बेहतर बनाने के लिए सिलिकॉन काटना थोड़ा अजीब सौदा है, और यह काम करता है क्योंकि इंटरकनेक्शन लाभ बड़ा है। यह कार्य उस सौदे के उस हिस्से पर चक्र पूरा करता है जिसका मूल्य कभी नहीं लगाया गया: कट द्वारा बनाई गई सतह। ग्रूव दीवार को उसी चयनात्मक-संपर्क स्टैक से कोट करना जो सेल अन्यत्र उपयोग करती है, एक सुसंगत उत्तर है, और यह तथ्य कि इसे मौजूदा LPCVD क्षमता और दो निम्न-तापमान चरणों से किया जा सकता है, इसे देखने योग्य बनाता है।
सामान्य सावधानी लागू होती है। तंत्र ठोस है और स्थापित भौतिकी से निकलता है; रिपोर्ट किया गया आधे अंक का दक्षता लाभ एक स्रोत से आता है और स्वतंत्र रूप से पुष्टि नहीं हुआ है, और विशेष रूप से बाइफेशियलिटी आँकड़ा तालिका के बाकी हिस्से से कमज़ोर है। एक लाइन के लिए, उचित स्थिति यह है कि इसे एक वास्तविक लेकिन असत्यापित लाभ वाले प्रक्रिया सम्मिलन के रूप में ट्रैक किया जाए, और इसे उस माप पर परखा जाए जिसकी भविष्यवाणी तंत्र करता है, अर्थात् वोल्टेज।
संबंधित पठन: TOPCon four-cut सेल: कट क्या बदलता है · Four-cut सेल तकनीक: दक्षता का तर्क · मल्टी-कट मॉड्यूल और शेड प्रतिरोध · four-cut मॉड्यूल को two-part जंक्शन बॉक्स की आवश्यकता क्यों है · THBC सेल और पासिवेटिंग संपर्क · PV सेल मेटलाइज़ेशन और तांबे का प्रश्न · टैबर और स्ट्रिंगर मशीनें: वे कैसे काम करती हैं · लेज़र सेल कटिंग उपकरण · BC सेल रोडमैप: संरचना से प्रक्रिया तक · सोलर पैनल लाइन स्टेशन और लेआउट
डेटा नोट: परत की मोटाई, प्रक्रिया स्थितियाँ और पहले-और-बाद की तुलना इस मार्ग के साथ प्रकाशित मान हैं और जैसा रिपोर्ट किया गया वैसा ही प्रस्तुत किए गए हैं; उन्हें स्वतंत्र रूप से सत्यापित नहीं किया गया है। लगभग 1 mm की दीवार क्षेत्र का आँकड़ा2 30 µm ग्रूव, 1.5 µm गहराई और 182 mm सेल पर दो पूर्ण-लंबाई कटों से हमारा अपना अनुमान है, जिसकी तुलना 33,124 mm के वेफर फलक से की गई है2हानियों की रैंकिंग, धारा से पहले वोल्टेज, मुद्रित आंकड़े के बजाय तंत्र से अनुसरण करती है।