इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
2027 तक बुक किए गए BC ऑर्डर: यह एक मॉड्यूल लाइन के लिए क्या बदलता है
विषय-सूची
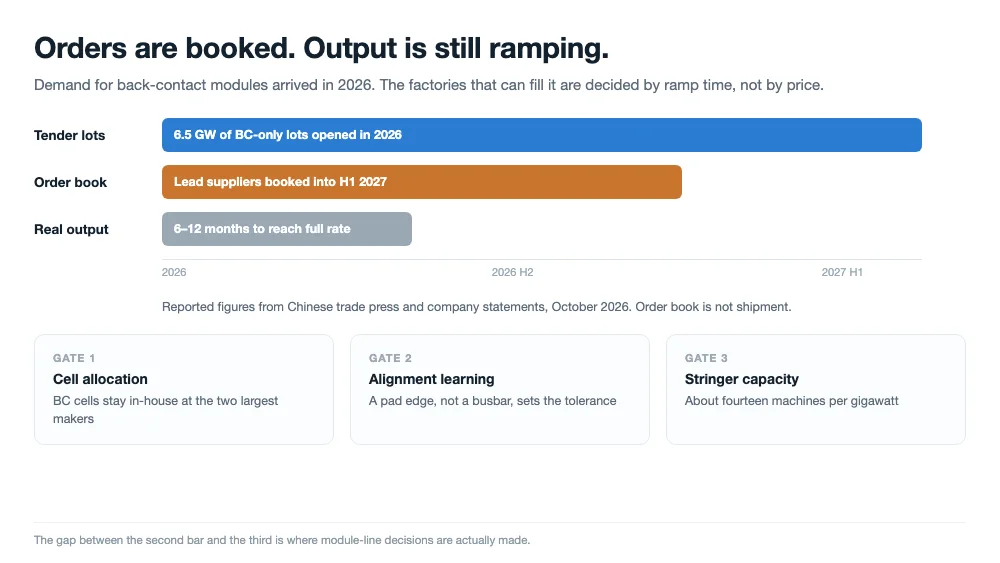
त्वरित उत्तर: अक्टूबर 2026 में, चीनी व्यापार रिपोर्टिंग और कंपनी प्रकटीकरणों ने वर्ष के लिए उपयोगिता-स्तरीय BC टेंडरों को 6.5 GW से ऊपर रखा और दो प्रमुख BC निर्माताओं की ऑर्डर बुक को 2027 की पहली छमाही तक चलने वाला बताया। एक मॉड्यूल लाइन के लिए, यह वेल्डिंग रेसिपी के बजाय योजना क्रम को बदलता है: सेल आवंटन, रैंप समय और स्ट्रिंगर क्षमता अब मॉड्यूल की कीमत से अधिक डिलीवरी तिथि तय करते हैं।
2026 में क्या बदला
बैक-कॉन्टैक्ट सेल ने पिछले पाँच वर्ष एक प्रीमियम रूफटॉप उत्पाद के रूप में बिताए, जो मुख्य रूप से यूरोप और जापान में बेचा जाता था, ऐसी कीमत पर जो अधिकांश उपयोगिता परियोजनाएँ नहीं देंगी। अक्टूबर 2026 की रिपोर्टिंग एक अलग बाज़ार का वर्णन करती है। Datang, Jingneng, CNPC और South-to-North Water Diversion समूह सहित सरकारी खरीदारों ने 2026 में BC-विशिष्ट टेंडर लॉट खोले, और संयुक्त मात्रा 6.5 GW से ऊपर बताई गई है। एक टेंडर लॉट खरीद ऑर्डर नहीं है, लेकिन जो उपयोगिता अपने खरीद कार्यक्रम में केवल-BC लॉट लिखती है, उसने अपने बजट में प्रीमियम पहले ही स्वीकार कर लिया है।
दो सबसे बड़े आपूर्तिकर्ताओं से जुड़े आँकड़े बताते हैं कि कतार कितनी तंग है। AIKO के पास लगभग 15 GW के ABC मॉड्यूल ऑर्डर हाथ में बताए जाते हैं, जो 2027 की पहली छमाही तक बुक हैं, साथ ही Datang के 2026–2027 कार्यक्रम में 4 GW का BC लॉट है। LONGi के HPBC 2.0 मॉड्यूल मुख्यधारा उत्पादन में 650–670 W पर उद्धृत हैं, और संचयी BC शिपमेंट 2026 के अंत तक 100 GW की ओर बढ़ रहे हैं। GCL ने GPC बैक-कॉन्टैक्ट मॉड्यूल विदेश में भेजे हैं, TCL Zhonghuan के पास एक ऑस्ट्रेलियाई उपयोगिता-स्तरीय BC ऑर्डर है, और Trina नमूनाकरण तथा रूपरेखा चर्चाओं में है।
इन्हें रिपोर्ट किए गए आँकड़े मानें, ऑडिट किए गए नहीं। स्रोत चीनी व्यापार प्रेस है जो कंपनी बयानों की रिपोर्ट करती है, और हमने इसमें से किसी को भी स्वतंत्र रूप से सत्यापित नहीं किया है। एक फैक्ट्री के लिए मायने रखने वाली बात आँकड़ों के पीछे का पैटर्न है: माँग सेल बनाने की क्षमता से तेज़ आई, और यह अंतर कीमत प्रतिस्पर्धा के बजाय क्षमता बुक करके भरा जा रहा है।
| अक्टूबर 2026 की रिपोर्टिंग क्या कहती है | यह एक लाइन योजनाकार के लिए क्या बदलती है |
|---|---|
| 2026 में 6.5 GW से ऊपर BC टेंडर मात्रा | BC क्षमता का निर्णय वैकल्पिक से निर्धारित में बदल जाता है, क्योंकि एक उपयोगिता लॉट TOPCon मॉड्यूल से पूरा नहीं किया जा सकता |
| 2027 की पहली छमाही तक ऑर्डर बुक | आपकी डिलीवरी तिथि सेल आवंटन पर निर्भर करती है, इसलिए मॉड्यूल लाइन को सेल आने से पहले तैयार होना चाहिए, बाद में नहीं |
| नई BC लाइनों को पूरी गति तक पहुँचने में 6–12 महीने लगते हैं | रैंप, खरीद नहीं, सबसे लंबा हिस्सा है; उपकरण लीड समय और कमीशनिंग उसी अवधि के भीतर आते हैं |
| BC सेल काफी हद तक इन-हाउस मॉड्यूल के लिए रखे गए | मर्चेंट सेल आपूर्ति पतली है, इसलिए सेल समझौते के बिना BC लाइन एक ऐसी लाइन है जिसका कोई शेड्यूल नहीं |
| 2026 में घरेलू BC सेल क्षमता संभवतः 100 GW से ऊपर | क्षमता उत्पादन नहीं है; यील्ड और सेल आवंटन तय करते हैं कि वास्तव में इमारत से क्या निकलता है |
ऑर्डर बुक उत्पादन नहीं है
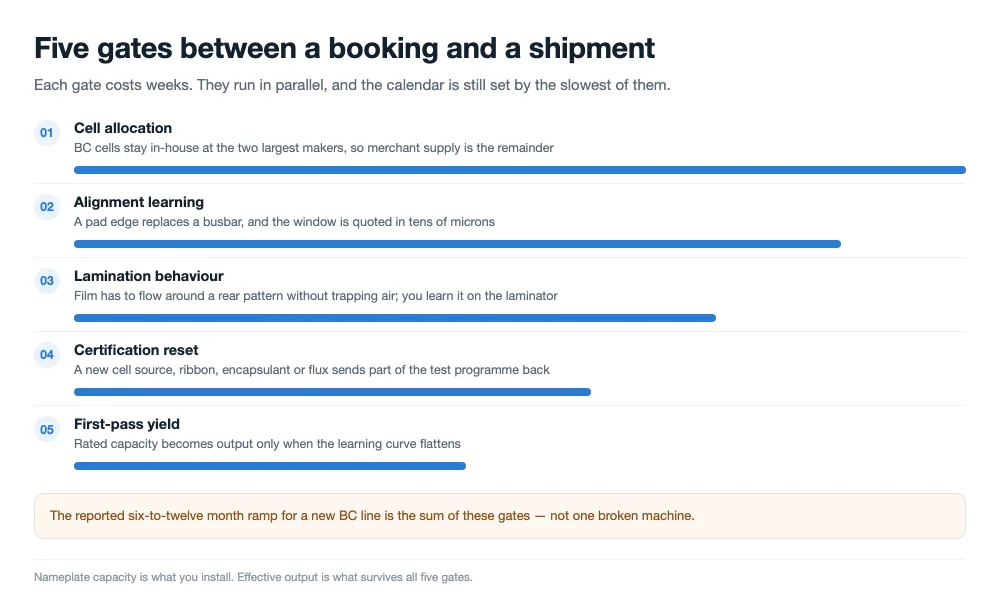
रिपोर्टिंग में सबसे अधिक काम करने वाला वाक्यांश है "क्षमता प्रभावी शिपमेंट के बराबर नहीं है"। एक स्थापित BC लाइन और दर पर शिप करने वाली BC लाइन के बीच पाँच चीज़ें हैं, और उनमें से केवल एक उपकरण है।
पहली है सेल आपूर्ति। यदि दो सबसे बड़े BC निर्माता अपने सेल अपने मॉड्यूल के लिए रखते हैं, तो एक मर्चेंट मॉड्यूल फैक्ट्री शेष के लिए प्रतिस्पर्धा कर रही है, और शेष धीरे चलता है क्योंकि जो भी सेल वह बेचती है वह एक मॉड्यूल है जिसे वह स्वयं शिप नहीं कर सकती। दूसरी है प्रक्रिया सीखना। एक बैक-कॉन्टैक्ट सेल दोनों ध्रुवताओं को एक सतह पर रखता है, जो एक वेल्डिंग स्टेशन को दसियों माइक्रोन में मापी जाने वाली खिड़की वाली संरेखण समस्या में बदल देता है; उस स्टेशन पर ऑपरेटर सीखने की अवस्था बसबार सेल की तुलना में लंबी होती है, और यह नेमप्लेट क्षमता में नहीं, बल्कि फर्स्ट-पास यील्ड में दिखती है। उस समस्या का सेल पक्ष कुछ भी खरीदने से पहले समझने योग्य है: रियर पैटर्न ही जोड़ को कठिन बनाता है, और सेल बनाने की प्रक्रिया तय करती है कि आपको कितनी सहनशीलता मिलती है.
तीसरी है एनकैप्सुलेशन और लैमिनेशन व्यवहार। संकीर्ण पैड और ग्लू लाइनों वाले रियर-साइड पैटर्न के लिए लेअप को इतना सपाट होना चाहिए कि फिल्म उसके चारों ओर बिना हवा फँसाए बह जाए, और यह लैमिनेटर पर पता चलता है, ड्राइंग पर नहीं। चौथी है प्रमाणन: सेल आपूर्तिकर्ता, रिबन, एनकैप्सुलेंट या फ्लक्स में कोई भी बदलाव योग्यता कार्य का हिस्सा रीसेट कर देता है। पाँचवीं वह है जिसका बजट कोई नहीं बनाता, और वह यह है कि ऊपर की चारों चीज़ें एक-दूसरे से ओवरलैप करती हैं, इसलिए लाइन अंतिम मशीन के साइन-ऑफ के महीनों बाद अपने रेटेड आउटपुट तक पहुँचती है।
हम बैक-कॉन्टैक्ट लेअप को मल्टी-स्टेज निकासी वाले ऑयल-हीटेड लैमिनेटरों पर चलाते हैं, जो 130 से 170 μm सेलों में तापमान की एकरूपता नियंत्रित करते हैं ताकि एनकैप्सुलेंट हवा के बुलबुले फँसाए बिना रियर पैटर्न में सहजता से पिघल जाए।
इसीलिए एक नई BC लाइन के लिए रिपोर्ट किया गया 6–12 महीने का रैंप कोई बिक्री बहाना नहीं है। यह बैक-कॉन्टैक्ट रैंप का सामान्य स्वरूप है, और यही वह आँकड़ा है जिसके अनुसार योजना बनानी चाहिए जब एक टेंडर अवार्ड आपकी मेज़ पर डिलीवरी तिथि रखता है।
स्ट्रिंगिंग स्टेशन सबसे धीमा गेट क्यों है
एक फ्रंट-कॉन्टैक्ट सेल पर, रिबन कई मिलीमीटर चौड़े बसबार पैड पर बैठता है, और ऑफसेट होने पर भी जोड़ के नीचे धातु रहती है। एक बैक-कॉन्टैक्ट सेल पर वही ऑफसेट एक स्ट्रिप को विपरीत ध्रुवता की दो फिंगरों के बीच रख सकता है, जो कमज़ोर जोड़ नहीं बल्कि शॉर्ट है। इसलिए प्लेसमेंट सहनशीलता मशीन कैलिब्रेशन का प्रश्न होना बंद कर देती है और माप का प्रश्न बन जाती है: आपको पता होना चाहिए कि पैड का किनारा कहाँ है, हर सेल पर, पूरी शिफ्ट के दौरान। यदि स्टेशन की यांत्रिकी आपके लिए नई है, तो BC सेलों के लिए स्ट्रिंग सोल्डरिंग क्रम इसे स्टेशन-दर-स्टेशन समझाता है।
इससे तीन परिणाम निकलते हैं, और वे धातुकर्मीय नहीं बल्कि यांत्रिक हैं। संरेखण दृष्टि-आधारित होना चाहिए, क्योंकि एक यांत्रिक स्टॉप पैड को नहीं देख सकता। होल्ड-डाउन बल कम और समान होना चाहिए, क्योंकि पूर्ण रियर इंटरकनेक्ट पैटर्न वाला 130–170 μm सेल मुड़ने के बजाय टूटता है। और रिबन सपाट होना चाहिए, क्योंकि एक गोल तार एक सपाट पैड को क्षेत्र के बजाय एक रेखा के साथ छूता है। वेल्डिंग धातुकर्म स्वयं — गीलापन, इंटरमेटैलिक वृद्धि, जमाव — अधिक नहीं बदलता; यह वही टिन-आधारित मिश्र धातु है जो वही तीन काम कर रही है।
यही कारण है कि यहाँ 0BB वेरिएंट मायने रखते हैं। पॉइंट-ग्लू, टेप और फुल-फिल्म इंटरकनेक्शन सभी कनेक्शन का एक हिस्सा प्रक्रिया में बाद में ले जाते हैं, जिससे सेल के गर्म रहने का समय कम हो जाता है और प्रक्रिया विंडो चौड़ी हो जाती है, लेकिन यह खराब जोड़ का पता लगाने को भी डाउनस्ट्रीम ले जाता है। पहले स्ट्रिंगर पर पकड़ी जाने वाली खराबी अब लैमिनेशन के बाद दिखाई देती है, जब मॉड्यूल का मूल्य कहीं अधिक होता है। BC रैंप की योजना बनाने वाली लाइन के लिए, यह समझौता उपकरण आने से पहले समझने लायक है, बाद में नहीं।
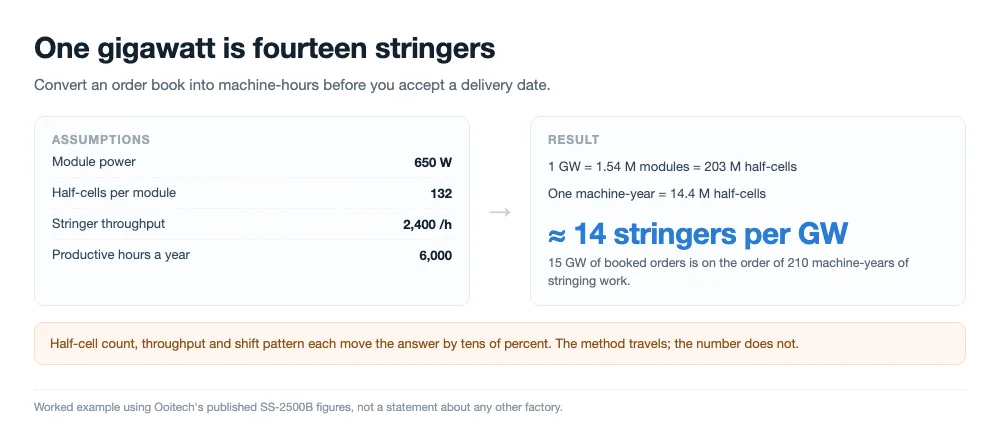
इसलिए BC क्षमता योजना को पढ़ने का सही तरीका गीगावाट को स्ट्रिंगर-वर्ष में बदलना है। 650 W मॉड्यूल, उसमें 132 हाफ-सेल, SS-2500B श्रेणी की मशीन पर प्रति घंटे 2,400 हाफ-सेल और साल में लगभग 6,000 उत्पादक घंटे लें: एक स्ट्रिंगर साल में लगभग 71 MW मॉड्यूल आउटपुट कवर करता है, इसलिए एक गीगावाट लगभग चौदह मशीनें है। पंद्रह गीगावाट के बुक किए गए ऑर्डर लगभग दो सौ स्ट्रिंगर-वर्ष का काम हैं। इसे छह से बारह महीने के रैंप के सामने रखें और कतार मार्केटिंग की कहानी जैसी दिखना बंद कर देती है और अंकगणित जैसी दिखने लगती है।
ये हमारे ही प्रकाशित आंकड़े हैं जो एक उदाहरण के रूप में उपयोग किए गए हैं, किसी और की फैक्ट्री के बारे में दावा नहीं। हाफ-सेल की संख्या, थ्रूपुट और उपलब्ध घंटे सभी उत्तर को दसियों प्रतिशत तक बदल देते हैं। तरीका ही चलता है: पहले स्ट्रिंगिंग क्षमता का आकार तय करें, फिर बाकी लाइन का।
सेल आने से पहले आप क्या तैयार कर सकते हैं
यदि आपकी लाइन BC सेल का इंतज़ार कर रही है, तो रैंप का अधिकांश काम पहले से किया जा सकता है। प्रत्येक इच्छित सेल स्रोत से एक क्वालिफिकेशन बैच उस मशीन पर वेल्ड करें जो वास्तव में आपके पास है, किसी प्रदर्शन इकाई पर नहीं, और रिकॉर्ड करें कि विंडो के किनारों पर जोड़ कैसा व्यवहार करता है। यह एक अभ्यास किसी अज्ञात को रेसिपी लाइब्रेरी में बदल देता है, और यही 90% से शुरू होने वाली लाइन और 60% से शुरू होने वाली लाइन के बीच का अंतर है।
दूसरी तैयारी यह है कि प्लेटफ़ॉर्म यांत्रिक पुनर्निर्माण के बिना उत्पाद बदल सके। जिस लाइन को TOPCon बैच और BC बैच के बीच हार्डवेयर बदलना पड़ता है, वह हर स्विच पर कई दिन खोती है, और स्विचेबल रेसिपी तथा सामान्य कैरियर वाली लाइन कुछ घंटे खोती है। यदि आप उम्मीद करते हैं कि बाज़ार के फैसले तक दोनों तकनीकें कुछ साल चलेंगी, तो यह अंतर ही पूरा बिज़नेस केस है।
| तैयारी मद | BC के लिए यह अधिक क्यों मायने रखती है | मांगने योग्य साक्ष्य |
|---|---|---|
| प्रत्येक सेल स्रोत के लिए क्वालिफिकेशन बैच | पेस्ट, फिंगर ज्यामिति और पैड चौड़ाई निर्माता के अनुसार भिन्न होती है, और रेसिपी सेल का अनुसरण करती है | प्रत्येक स्रोत के लिए फर्स्ट-पास यील्ड और पील स्ट्रेंथ, आपकी मशीन पर |
| माइक्रोन में प्लेसमेंट टॉलरेंस | गलत जगह रखी स्ट्रिप केवल अंडर-लैपिंग के बजाय विपरीत ध्रुवताओं को जोड़ सकती है | पूरी शिफ्ट में मापा गया ऑफसेट वितरण, एक अच्छे रन का नहीं |
| फोर्स और फ्लैटनेस सेटअप | घने रियर पैटर्न वाले पतले सेल उस बल से टूट जाते हैं जो बसबार सेल सह लेता है | सेल की मोटाई के अनुसार वेल्डिंग के बाद टूटने की दर |
| वेल्ड के बाद निरीक्षण | पैड के पास के माइक्रो-क्रैक उस पुल टेस्ट में नहीं दिख सकते जिसे जोड़ पार कर जाता है | स्ट्रिंगिंग से पहले और बाद की तुलना की गई EL इमेज |
| उत्पाद स्विच समय | मिश्रित ऑर्डर बुक का मतलब है एक ही सप्ताह में तकनीकों के बीच बदलना | अनुमान नहीं, समयबद्ध परीक्षण के साथ प्रलेखित चेंजओवर |
खरीद पक्ष पहले ही बदल चुका है
एक ही रिपोर्टिंग में उद्धृत डेवलपर्स और EPC दो साल पहले की अपनी बातचीत से अलग बातचीत का वर्णन करते हैं। सवाल अब यह नहीं है कि मॉड्यूल की कीमत क्या है; यह है कि कौन सा उत्पादन स्लॉट उपलब्ध है। वॉल्यूम लॉक करने वाले दीर्घकालिक समझौते, और लाइन क्षमता की अग्रिम बुकिंग, चीन में BC मॉड्यूल खरीदने का मानक तरीका बनते जा रहे हैं, और जो परियोजनाएँ जल्दी बुक नहीं कर पाईं, उन्हें अगले साल में धकेला जा रहा है।
यह व्यवहार अपस्ट्रीम तक जाता है। यदि आपके ग्राहक आपकी लाइन क्षमता बुक कर रहे हैं, तो आप भी उसी तरह अपनी सेल आपूर्ति और अपने उपकरण बुक कर रहे हैं। निविदा पर हस्ताक्षर होने पर शुरू होने वाला BC निर्णय हमेशा देर से होगा, क्योंकि सेल आवंटन, मशीन लीड टाइम और रैंप कतार में नहीं, बल्कि एक-दूसरे पर चलते हैं।
जवाब देने से पहले BC निविदा लॉट को पढ़ना
उपयोगिता का BC लॉट एक ऐसे इंजीनियर द्वारा लिखा जाता है जो पहले ही तय कर चुका होता है कि मॉड्यूल को क्या करना चाहिए, और दस्तावेज़ आमतौर पर कीमत से अधिक लाइन के बारे में बताता है। पावर बिन पहली चीज़ है जिसे अपनी क्षमता के विरुद्ध जाँचना चाहिए। ऐसा लॉट जो आपूर्तिकर्ता के हाथों में 670 W उत्पादन करने वाले सेल से 650 W बिन मांगता है, आपके लिए स्ट्रिंगिंग, लेयअप और लैमिनेशन का लॉस बजट छोड़ता है; यदि आपकी फर्स्ट-पास यील्ड अभी सीख रही है, तो वह बजट शिपिंग और रीवर्किंग के बीच का अंतर है।
दूसरी चीज़ जो पढ़नी है वह यह है कि लॉट निरीक्षण का वर्णन कैसे करता है। बैक-कॉन्टैक्ट मॉड्यूल अपने इंटरकनेक्ट का एक हिस्सा पीछे छिपाते हैं, इसलिए EL मानदंड और दृश्य मानदंड मॉड्यूल निर्माण के साथ मिलाकर पढ़ने होते हैं। यदि निविदा किसी दी गई रिज़ॉल्यूशन पर रियर-साइड EL इमेज मानती है, तो आपके निरीक्षण स्टेशन को वह बना पाना चाहिए, और यह खरीद का निर्णय है, परिचालन का नहीं।
तीसरी चीज़ वारंटी के पीछे की सामग्री सूची है। इंसुलेटिंग ग्लू, फ्लैट रिबन, एनकैप्सुलेंट और जंक्शन बॉक्स सभी क्वालिफिकेशन फ़ाइल में आते हैं, और जो लॉट इनमें से किसी को भी तय कर देता है, वह रैंप के दौरान आपकी प्रतिस्थापन क्षमता हटा देता है। हस्ताक्षर से पहले पुष्टि करना उचित है, क्योंकि लागत लीवर के रूप में आपने जो प्रतिस्थापन योजना बनाई थी, वह पहले से ही बाहर रखी जा सकती है।
- पावर बिन और आपकी लाइन के लिए इससे निकलने वाला लॉस बजट
- EL और दृश्य स्वीकृति मानदंड, जिनमें रियर-साइड इमेजिंग शामिल है
- वारंटी और क्वालिफिकेशन फ़ाइल कौन सी सामग्री तय करती है
- क्या मॉड्यूल निर्माण ग्लू, टेप या फिल्म इंटरकनेक्शन मानता है
- आपकी वास्तविक रैंप तिथि के विरुद्ध डिलीवरी शेड्यूल, नेमप्लेट तिथि के नहीं
इसमें कुछ भी असामान्य नहीं है। यह वही सूची है जो आप किसी भी निविदा के लिए पढ़ेंगे, ऐसे उत्पाद पर लागू की गई जिसकी विफलता मोड उस तरफ होती है जो आप सामने से नहीं देख सकते।
BC क्षमता जोड़ने के तीन तरीके
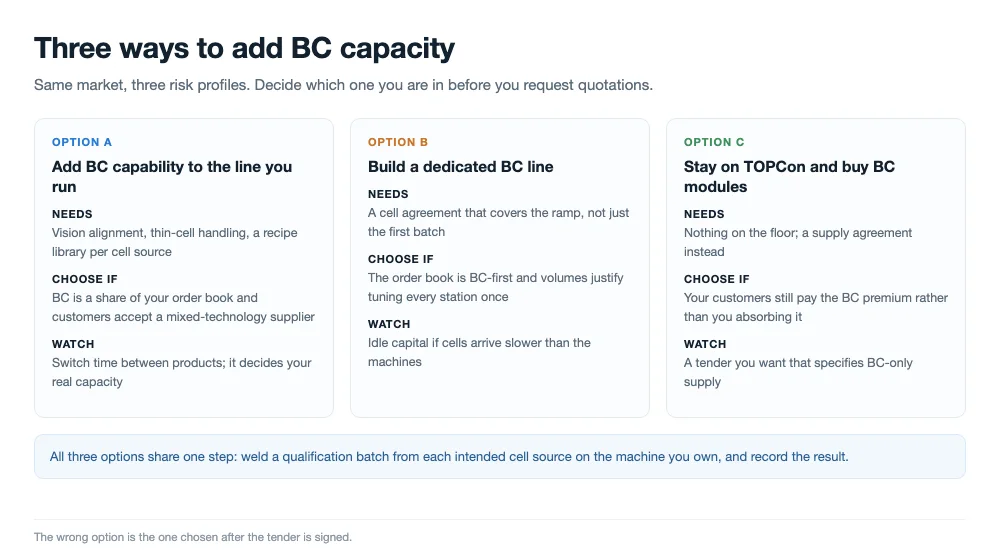
कोई एक सही उत्तर नहीं है, केवल अलग जोखिम प्रोफ़ाइल वाली तीन संरचनाएँ हैं। कोटेशन माँगने से पहले तय करें कि आप किसमें हैं, क्योंकि उपकरण, स्टाफिंग और प्रमाणन का काम अलग-अलग होता है।
अपनी मौजूदा लाइन में BC क्षमता जोड़ें
यदि आपका मौजूदा प्लेटफ़ॉर्म पहले से ही पतली सेल संभालता है और उसमें विज़न अलाइनमेंट है, तो सीमांत लागत एक रेसिपी लाइब्रेरी, प्रति सेल स्रोत एक योग्यता बैच और पुनः प्रशिक्षण है। इसे तब चुनें जब BC आपकी ऑर्डर बुक का एक हिस्सा हो, पूरी न हो, और जब आपके ग्राहक मिश्रित-तकनीक आपूर्तिकर्ता को स्वीकार करते हों।
एक समर्पित BC लाइन बनाएँ
यदि ऑर्डर बुक BC-प्राथमिकता वाली है और मात्राएँ इसे उचित ठहराती हैं, तो एक समर्पित लाइन स्विचिंग की कीमत हटा देती है और आपको हर स्टेशन को एक उत्पाद के लिए अनुकूलित करने देती है। इसे तब चुनें जब आपके पास एक सेल समझौता हो जो रैंप को कवर करता हो, क्योंकि पतली सेल आपूर्ति वाली समर्पित लाइन पूंजी को निष्क्रिय रखने का सबसे महँगा तरीका है।
TOPCon पर बने रहें और BC मॉड्यूल खरीदें
यदि आपके बाज़ार को अभी BC की आवश्यकता नहीं है और आपकी मात्राएँ कम हैं, तो जिन परियोजनाओं को इसकी ज़रूरत है उनके लिए तैयार BC मॉड्यूल खरीदना पूंजी को मुक्त रखता है। इसे तब चुनें जब BC प्रीमियम अभी भी आपके ग्राहक द्वारा चुकाया जाता हो, आपके द्वारा नहीं, और जब कोई ऐसा टेंडर आए जिसे आप चाहते हैं और जिसके लिए केवल-BC आपूर्ति आवश्यक हो, तब इस निर्णय पर पुनर्विचार करें।
इस तस्वीर को क्या बदल सकता है
पाँच बातें ध्यान देने योग्य हैं, और उनमें से प्रत्येक तस्वीर को अलग दिशा में ले जाती है। व्यापारिक सेल आपूर्ति पहली है: यदि दो सबसे बड़े निर्माता बड़ी मात्रा में BC सेल बाहरी रूप से बेचना शुरू कर दें, तो मॉड्यूल रैंप आवंटन से बंधा नहीं रहेगा। चाँदी की कमी और प्रक्रिया सरलीकरण दूसरी है: दोनों उस लागत अंतर को कम करते हैं जो वर्तमान में प्रीमियम को उचित ठहराता है। तीसरी यह है कि क्या उपयोगिता टेंडर BC-विशिष्ट लॉट लिखते रहते हैं, जिसने ही शुरू में एक छत-उत्पाद को उपयोगिता उत्पाद बनाया।
चौथी बात इंटरकनेक्शन मार्ग है। यदि 0BB-शैली के गोंद और फिल्म तरीके परिपक्व हो जाते हैं, तो स्ट्रिंगिंग स्टेशन कम बाधा बन जाता है और लैमिनेटर अधिक, जिससे बदल जाता है कि एक लाइन को अपनी पूंजी कहाँ खर्च करनी चाहिए। पाँचवीं बस यील्ड कर्व है: जो आपूर्तिकर्ता पूरी दर पर 98% प्रथम-पास यील्ड प्रकाशित करता है, वह आपको कुछ और बता रहा है, उससे अलग जो नेमप्लेट क्षमता प्रकाशित करता है।
लैमिनेशन चरण को लाइन की गति को सीमित करने से रोकने के लिए, हम दोहरे चैंबर लैमिनेटरों को विभाजित तापन और शीतलन चरणों के साथ जोड़ते हैं, जिससे लंबे क्योरिंग चक्रों के दौरान 132 हाफ-सेल मॉड्यूलों में स्थिर तापीय स्थानांतरण बना रहता है।
अक्सर पूछे जाने वाले प्रश्न
क्या BC ऑर्डर बैकलॉग वास्तविक है या यह घोषित क्षमता है?
दोनों मौजूद हैं, और रिपोर्टिंग उन्हें मिला देती है। हाथ में मौजूद ऑर्डर और स्थापित क्षमता अलग-अलग संख्याएँ हैं; डिलीवरी तिथि के लिए जो मायने रखता है वह यील्ड-समायोजित उत्पादन है, जिसका शायद ही कभी खुलासा किया जाता है। शिपमेंट या राजस्व के आँकड़े माँगें, नेमप्लेट गीगावाट नहीं।
क्या मौजूदा TOPCon लाइन को BC में परिवर्तित किया जा सकता है?
आंशिक रूप से। स्ट्रिंगर को विज़न अलाइनमेंट और कम, अधिक सपाट होल्ड-डाउन बल की आवश्यकता होती है, और लेअप तथा लैमिनेशन स्टेशनों को पिछली तरफ के पैटर्न को संभालना होता है। लाइन का अधिकांश भाग अपरिवर्तित रहता है, इसीलिए मौजूदा प्लेटफ़ॉर्म में BC क्षमता जोड़ना आमतौर पर नई इमारत से सस्ता होता है।
BC लाइन को पूरी दर तक पहुँचने में छह से बारह महीने क्यों लगते हैं?
क्योंकि बाधाएँ कतार में नहीं, बल्कि एक साथ जुड़ती हैं: सेल आवंटन, अलाइनमेंट सीखना, लैमिनेशन व्यवहार, प्रत्येक बदले गए पदार्थ का प्रमाणन, और प्रथम-पास यील्ड सुधार सभी एक ही समय चलते हैं। इनमें से कोई भी अकेले धीमा नहीं है; मिलकर वे कैलेंडर तय करते हैं।
एक गीगावाट को कितने स्ट्रिंगर चाहिए?
650 W मॉड्यूल, प्रत्येक में 132 हाफ-सेल, प्रति घंटे 2,400 हाफ-सेल और 6,000 उत्पादक घंटों के साथ, लगभग चौदह। इनमें से कोई भी अनुमान बदलें और उत्तर दसियों प्रतिशत से बदल जाता है, इसलिए अपने स्वयं के सेल प्रारूप और शिफ्ट पैटर्न के साथ गणना करें।
क्या BC को अलग रिबन चाहिए?
आमतौर पर गोल के बजाय सपाट रिबन, क्योंकि पिछला पैड एक निर्धारित चौड़ाई वाली सपाट सतह है और गोल तार उसे केवल एक रेखा के साथ छूता है। कोटिंग की मोटाई और कठोरता सामान्य सीमा में रहती है, हालाँकि कठोरता को पतली सेल के अनुकूल होना चाहिए।
BC के रैंप के दौरान HJT और TOPCon का क्या?
जिस प्लेटफ़ॉर्म में रेसिपी लाइब्रेरी हो वह तीनों चला सकता है। HJT प्रक्रिया तापमान की ऊपरी सीमा तय करता है, TOPCon और BC समान सीमा में रहते हैं, और यदि कैरियर और अलाइनमेंट सिस्टम सामान्य हों तो मशीन हार्डवेयर को उनके बीच बदलने की आवश्यकता नहीं होती।
क्या BC मॉड्यूल बनाने के लिए मुझे नया प्रमाणन चाहिए?
हाँ, जो कुछ भी सामग्री सूची या सेल निर्माण को बदलता है उसके लिए। IEC योग्यता डिज़ाइन और परीक्षण की गई सामग्रियों से जुड़ी होती है, इसलिए नया सेल प्रकार या नया एनकैप्सुलेंट होने पर परीक्षण कार्यक्रम का एक हिस्सा फिर से चलता है। इसे रैंप के भीतर योजना बनाएँ, उसके बाद नहीं।
यदि BC बिक चुका है, तो क्या इससे मॉड्यूल की कीमतें बढ़ती हैं?
यह स्पॉट मूल्य वृद्धि के बजाय प्रीमियम का समर्थन करता है, क्योंकि खरीदार दीर्घकालिक समझौतों पर उपयोगिताएँ हैं। दिखने वाला प्रभाव लीड टाइम और आवंटन है, कीमत उपलब्धता से अधिक धीरे चलती है।
अंतिम विचार
अक्टूबर 2026 में BC की कहानी वास्तव में एक शेड्यूलिंग की कहानी है। माँग बुक है, सेल आवंटित हैं, और अगले दो वर्ष जीतने वाली फैक्ट्रियाँ वे हैं जो रैंप को देरी नहीं, बल्कि उत्पाद मानती हैं। यदि आप BC लाइन की योजना बना रहे हैं, तो पहले स्ट्रिंगिंग क्षमता का आकार तय करें, प्रत्येक सेल स्रोत से एक योग्यता बैच पर जोड़ सिद्ध करें, और प्लेटफ़ॉर्म को वापस स्विच करने योग्य रखें। बाज़ार तय करेगा कि उसे कितना BC चाहिए; कैलेंडर तय करेगा कि इसे कौन दे सकता है।
संबंधित पठन:
- BC सेल अनुकूलता: छह निर्माता, एक टैबर स्ट्रिंगर
- BC सेल्स बनाना क्यों कठिन है: AIKO की स्व-मास्क्ड दो-चरणीय प्रक्रिया
- BC सोलर सेल समझाया गया: संरचना और स्ट्रिंग सोल्डरिंग
- बैक-कॉन्टैक्ट सोलर सेल पर 0BB: लाभ और यील्ड सीमाएँ
- BC सोलर सेल्स को पीछे की ओर इंसुलेटिंग गोंद की आवश्यकता क्यों होती है?
- टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है, कैसे चुनें
- SS-2500B पूर्ण-स्वचालित सोलर सेल टैबर स्ट्रिंगर
- SS-1500B स्वचालित सौर सेल वेल्डिंग मशीन
OOITech बैक-कॉन्टैक्ट और हाइब्रिड मॉड्यूल लाइनों के लिए इलेक्ट्रिक या थर्मल ऑयल हीटिंग वाले सिंगल और डबल चैंबर सोलर पैनल लैमिनेटर मशीनें की आपूर्ति करता है। यदि आप संकीर्ण रियर-कॉन्टैक्ट मार्जिन के लिए अपनी प्रक्रिया को अनुकूलित कर रहे हैं, तो लैमिनेशन परीक्षण और थर्मल प्रोफ़ाइल मूल्यांकन के लिए अपने ड्रॉइंग, एक मॉड्यूल स्टैक, या नमूना सेल हमारी इंजीनियरिंग टीम को भेजें।