बसिंग (ओवरलैप सोल्डरिंग) सेल दरारें क्यों पैदा करती है
विषय-सूची
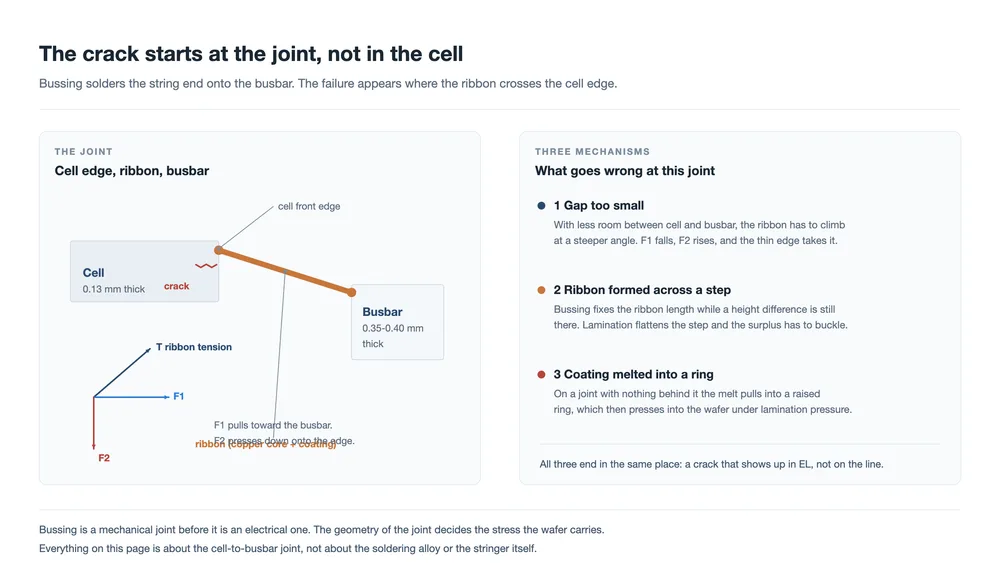
त्वरित उत्तर: बसिंग स्टेप से निकलने वाली सेंटर-होल दरार सेल एज और बसबार के बीच के जोड़ पर एक यांत्रिक विफलता है। इसके तीन कारण हैं। सेल और बसबार के बीच आरक्षित अंतराल बहुत छोटा है, इसलिए रिबन तीव्र कोण पर पार करती है और किनारे पर दबाव डालती है। रिबन एक ऊँचाई के अंतर के आर-पार बनी थी जिसे लैमिनेशन बाद में समतल कर देता है, जिससे अतिरिक्त रिबन बच जाती है जिसे कहीं मुड़ना पड़ता है। या रिबन की कोटिंग पिघलकर एक उभरी हुई सोल्डर रिंग बन गई जो वेफर में दब जाती है। तीनों लगभग 0.13 mm मोटे वेफर के किनारे पर भार डालते हैं, और तीनों आमतौर पर लैमिनेशन के बाद ही, इलेक्ट्रोल्यूमिनेसेंस में दिखाई देते हैं।
सेंटर-होल दरारें मॉड्यूल लाइन द्वारा उत्पन्न सबसे आम कॉस्मेटिक दोषों में से एक हैं, और संभावित कारणों की सूची लंबी है। हैंडलिंग क्षति, ग्लास, एनकैप्सुलेंट, स्ट्रिंगर खराबी और लैमिनेशन पैरामीटर सभी के अपने हस्ताक्षर होते हैं। यह पृष्ठ विषय को उस हिस्से तक सीमित करता है जो बसिंग से आता है — वह ओवरलैप सोल्डरिंग स्टेप जो स्ट्रिंग के सिरे को बसबार पर जोड़ता है — और उन तीन तरीकों से गुजरता है जिनसे वह स्टेप सेल को तोड़ता है।
इन तीनों में समान बात यह है कि इनमें से कोई भी विद्युत विफलता नहीं है। ये ज्यामिति की समस्याएँ हैं। सेल एज और बसबार के बीच का जोड़ वह स्थान है जहाँ एक पतला वेफर, रिबन की बहुत मोटी पट्टी और एक सोल्डर जोड़ मिलते हैं, और जहाँ तनाव में एक पट्टी दिशा बदलती है। उस ज्यामिति को कुछ दसवें मिलीमीटर तक गलत करें और वेफर इसकी कीमत बाद में, प्रेस में चुकाता है।
नीचे तीनों कारणों में से प्रत्येक की क्रियाविधि दी गई है, लाइन पर वे एक-दूसरे से कैसे भिन्न हैं, और लैमिनेशन के बाद के बजाय पहले क्या मापना उचित है।
यह पृष्ठ जिस जोड़ के बारे में है
बसिंग वह प्रक्रिया है जहाँ एक तैयार स्ट्रिंग के सिरों को उस बसबार पर सोल्डर किया जाता है जो धारा एकत्र करता है और उसे जंक्शन बॉक्स तक ले जाता है। TOPCon स्ट्रिंग पर रिबन सेल के सामने से निकलती है और बसबार के पीछे सोल्डर की जाती है, इसलिए जोड़ सेल की सतह के बीच में नहीं बल्कि सेल एज पर स्थित होता है।
फिक्स्चर ऑपरेशन के दौरान सेल और बसबार को एक समान तल पर लाता है। इससे उनकी मोटाई समान नहीं हो जाती, और अंतर छोटा नहीं है:
| आइटम | सामान्य मोटाई |
|---|---|
| TOPCon वेफर | 0.13 mm |
| सेंटर बसबार रिबन | 0.35 mm से 0.40 mm |
इसलिए रिबन 0.13 mm वेफर से निकलती है, एक अंतराल पार करती है, और लगभग तीन गुना मोटी पट्टी पर पहुँचती है। रिबन ही एकमात्र सदस्य है जो उस स्टेप को पाटता है, और वह तनाव में ऐसा करता है। जहाँ वह सेल एज को छूता है, वहाँ दबाव डालता है। यही पूरी विफलता विधि एक वाक्य में है; नीचे दिए गए तीन कारण केवल उस दबाव को बड़ा करने के तीन तरीके हैं।
कारण एक: सेल एज और बसबार के बीच आरक्षित अंतराल बहुत छोटा है
सेल एज और बसबार के बीच का अंतराल एक प्रक्रिया विंडो है, कोई नाममात्र आयाम नहीं। कई सामान्य बातें सेल एज को बसबार के अपेक्षा अधिक करीब धकेल देती हैं। बसिंग मशीन पर एक CCD विज़न ऑफसेट ऐसा कर सकता है। उसी मशीन पर एक पोज़िशनिंग खराबी भी ऐसा कर सकती है। एक स्ट्रिंग जिसकी कुल लंबाई सहनशीलता से बाहर चली गई है, वह भी ऐसा करती है, क्योंकि तब अंतिम सेल वहाँ पहुँचता है जहाँ फिक्स्चर उसकी अपेक्षा नहीं करता।
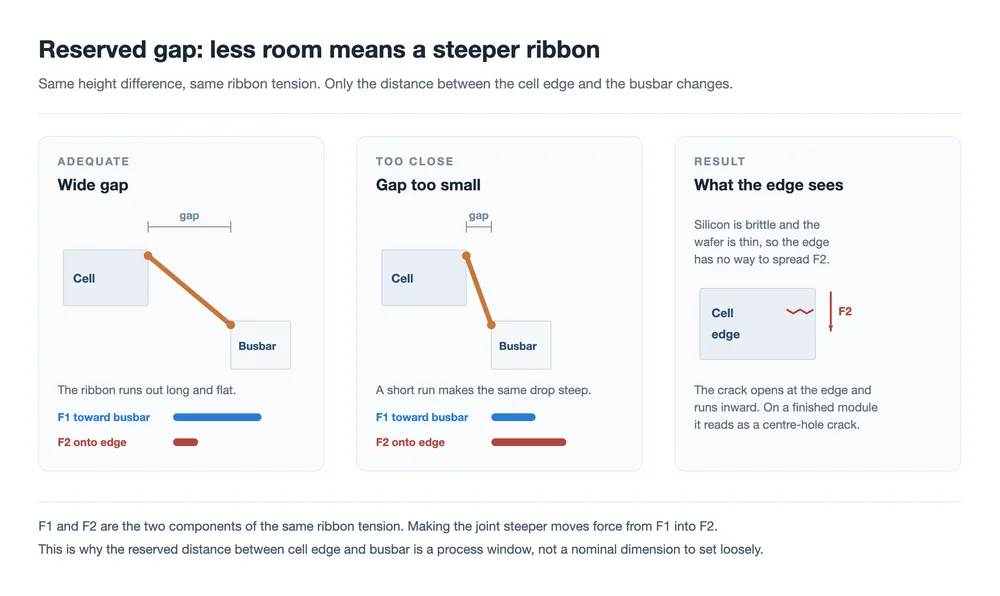
एक बार अंतराल छोटा हो जाने पर, रिबन को उसी चढ़ाई को छोटी दूरी में करनी पड़ती है, इसलिए रिबन और वेफर एज के बीच का कोण अधिक तीव्र हो जाता है। रिबन तनाव को लगभग स्थिर मानें और उसे उस बिंदु पर दो घटकों में विभाजित करें जहाँ रिबन सेल से निकलती है:
- F1 वेफर के तल में कार्य करता है, रिबन को बसबार की ओर खींचता है।
- F2 वेफर के लंबवत कार्य करता है, रिबन को सेल एज पर नीचे दबाता है।
अधिक तीव्र क्रॉसिंग तनाव को F1 से F2 में स्थानांतरित कर देती है। क्षैतिज खिंचाव घटता है, नीचे का दबाव बढ़ता है, और किनारा वह स्थान है जहाँ वह दबाव पहुँचता है। सिलिकॉन भंगुर है, वेफर पतला है, और किनारा एक मुक्त सतह है जिसके चारों ओर भार फैलाने के लिए कोई सामग्री नहीं है। दरार किनारे से शुरू होकर अंदर की ओर बढ़ती है। तैयार मॉड्यूल पर यह EL में एक गहरी रेखा या गहरे धब्बे के रूप में दिखाई देती है।
यह कारण तीनों में रोकने में सबसे आसान और देखने में सबसे कठिन है, क्योंकि 0.2 mm तक गलत स्थिति वाला जोड़ पूरी तरह सामान्य दिखता है। नियंत्रण स्वयं प्लेसमेंट है: विज़न कैलिब्रेशन, बसिंग हेड की पोज़िशनिंग पुनरावृत्ति, और से आने वाली स्ट्रिंग की लंबाई सहनशीलता स्ट्रिंगर.
कारण दो: रिबन एक स्टेप के आर-पार बनी थी जिसे लैमिनेशन हटा देता है
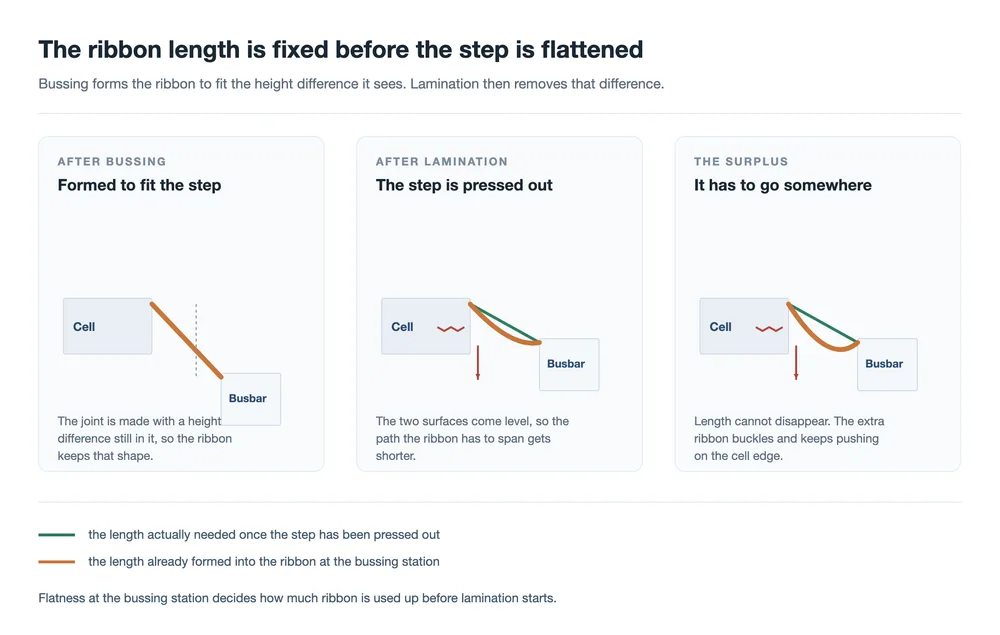
दूसरा कारण भी उसी तरह शुरू होता है, बसिंग स्टेशन पर सेल और बसबार के बीच ऊँचाई के अंतर के साथ, लेकिन परिणाम भिन्न होता है। यहाँ अंतर इतना बड़ा है कि रिबन, सोल्डर होने के बाद, अपनी आकृति में एक स्टेप बनाए रखती है। जोड़ बन जाता है, रिबन स्थिर हो जाती है, और उस जोड़ में रिबन की लंबाई अब एक निश्चित मात्रा है।
फिर लैमिनेशन वही करता है जो लैमिनेशन करता है: यह असेंबली को समतल दबा देता है। दोनों सतहें समान स्तर पर आ जाती हैं, और उनके बीच रिबन को पाटने वाला पथ छोटा हो जाता है। हालाँकि, रिबन पहले से ही जितनी लंबी है उतनी है, और वह छोटी नहीं हो सकती। अतिरिक्त को कहीं जाना पड़ता है, इसलिए रिबन मुड़ जाती है — और वह मोड़ सेल एज पर बैठा होता है।
परिणाम कारण एक जैसा ही दोष है, पर भिन्न हस्ताक्षर के साथ: यह अलग-अलग सेल के बजाय बैचों में प्रकट होता है, क्योंकि स्टेप एक जोड़ की नहीं बल्कि सेटअप की विशेषता है। यही कारण है कि एक जोड़ बसिंग स्टेशन पर निरीक्षण पास कर सकता है और फिर भी प्रेस में दरारें बीज सकता है। बसिंग पर सहतलता नियंत्रण बिंदु है, जोड़ का रूप नहीं।
कारण तीन: कोटिंग पिघलकर एक उभरी हुई रिंग बन गई
तीसरा कारण सबसे दुर्लभ है, यह सबसे शिक्षाप्रद है, और यह अकेला ऐसा है जो एक खरीद निर्णय के रूप में शुरू होता है। यह स्रोत मामले में लगातार लैमिनेशन-पश्चात सेंटर-होल दरारों वाली लाइन के रूप में प्रकट हुआ। कई लैमिनेटर एक ही दोष उत्पन्न कर रहे थे और बसिंग मशीन तस्वीर में एकमात्र स्थिर तत्व थी, जिसने जाँच को बसिंग स्टेप की ओर इंगित किया।
वहाँ क्या हो रहा था: सेल और बसबार में थोड़ा ऊँचाई का अंतर था, और फोर्क क्षेत्र में, जहाँ बसबार लीड की ओर विभाजित होता है, रिबन के नीचे वेल्ड करने के लिए कोई बसबार नहीं था। रिबन वेफर से अलग हो गया। फिर सोल्डरिंग की गर्मी ने रिबन की कोटिंग को पिघला दिया, जो रिबन के चारों ओर एक बीड के रूप में खिंच गई और एक उभरी हुई रिंग के रूप में जम गई। लैमिनेशन के दबाव में उस रिंग ने भंगुर वेफर के ऊपर एक कठोर बिंदु की तरह काम किया, और उसे चटका दिया।
रिंग्स बैचों में क्यों दिखीं, यह याद रखने लायक हिस्सा है। लाइन ने उच्च टिन और कम तांबे की मात्रा वाले कम लागत के रिबन पर स्विच किया था, और उस रिबन की कोटिंग कॉइल के साथ मोटाई में बदलती रही। जोड़ पर अधिक सोल्डर ने बड़ी रिंग बनाई। मानक रिबन पर लौटने से दोष पूरी तरह दूर हो गया।
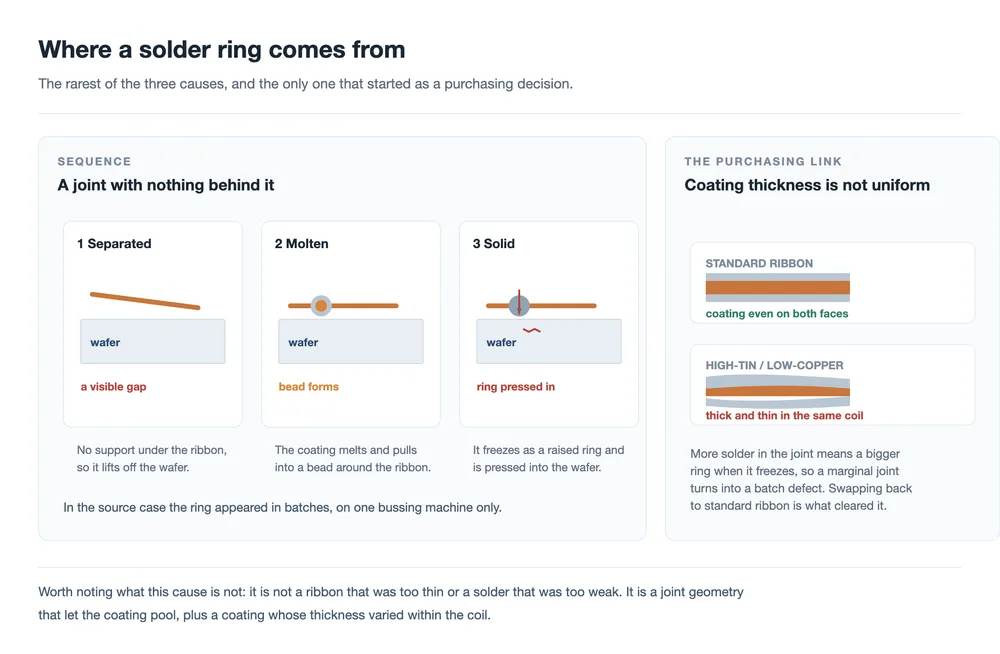
इससे दो बातें निकलती हैं। कोटिंग की मोटाई और उसकी एकरूपता केवल डेटाशीट पर नहीं, बल्कि इनकमिंग निरीक्षण में होनी चाहिए। कोटिंग रिबन का वह हिस्सा है जो जोड़ने का काम करता है, और असमान कोटिंग वाली कॉइल समान कोटिंग वाली से अलग व्यवहार करती है, भले ही दोनों समान औसत आंकड़ा पूरा करती हों। और एक जोड़ को अपने पीछे कुछ चाहिए। जहाँ रिबन किसी ऐसे क्षेत्र से गुजरता है जिसके नीचे कोई सहारा नहीं है, वहाँ सोल्डरिंग और लैमिनेशन दोनों ज्यामिति के साथ नहीं, बल्कि उसके विरुद्ध काम कर रहे हैं।
तीनों में अंतर बताना
सेंटर-होल क्रैक पैदा करने वाली लाइन पर, दोष का पैटर्न अक्सर किसी भी माप से पहले कारण की ओर इशारा करने के लिए पर्याप्त होता है। नीचे दिए गए तीन बसिंग से जुड़े हस्ताक्षर हैं; अन्य हस्ताक्षर भी मौजूद हैं और कहीं और इशारा करते हैं।
| आप क्या देखते हैं | संभावित कारण | सबसे पहले क्या जाँचें |
|---|---|---|
| बसबार के साथ चलने वाली दरारें, ऐसे सेलों में दिखती हैं जिनके सभी जोड़ स्वीकार्य दिखते हैं | आरक्षित गैप बहुत छोटा | विज़न कैलिब्रेशन और जोड़ पर वास्तविक गैप |
| बैच दरारें जो शिफ्ट के बजाय सेटअप परिवर्तन का पीछा करती हैं | स्टेप के आर-पार बना रिबन | बसिंग के समय सेल और बसबार की समतलता |
| एक ही बसिंग मशीन स्थिर रहते हुए कई लैमिनेटरों पर वही दोष | सोल्डर रिंग | रिबन के नीचे सहारा, फिर रिबन कोटिंग स्पेक |
तीसरी पंक्ति ही आत्मसात करने लायक है। जब कोई दोष लाइन के उस हिस्से का पीछा करता है जो नहीं बदला, तो जो नहीं बदला वही कारण हो सकता है, नियंत्रण नहीं।
बसिंग स्टेशन पर क्या बनाए रखें
तीनों कारणों में से किसी को भी लैमिनेशन के बाद निरीक्षण द्वारा दूर नहीं किया जा सकता। इन्हें उसी स्टेशन पर बनाए रखना होता है जो जोड़ बनाता है, और एक बसिंग मशीन पर इसका मतलब चार बातें हैं:
- स्थापन। सेल किनारे और बसबार के बीच का गैप मापा और चार्ट किया जाना चाहिए, प्रोग्राम से माना नहीं जाना चाहिए। विज़न ऑफसेट और स्ट्रिंग लंबाई का बहाव दोनों इसे हिलाते हैं।
- समतलता। सोल्डरिंग के क्षण में सेल और बसबार के बीच ऊँचाई का अंतर ही रिबन की लंबाई तय करता है। सपोर्ट टूलिंग और फिक्स्चर की समतलता इसे तय करती है।
- रिबन विनिर्देश। कोटिंग की मोटाई और उसकी एकरूपता, डेटाशीट से पढ़ने के बजाय इनकमिंग सामग्री पर जाँची गई। रिबन की संरचना और उसकी कोटिंग तय करती है कि जोड़ में कितना सोल्डर जाएगा।
- निरीक्षण का समय। लैमिनेशन के बाद इलेक्ट्रोल्यूमिनेसेंस वह जगह है जहाँ ये दोष दिखते हैं। यदि आपका EL जाँच प्रवाह में पहले चलता है, तो दरार उस बिंदु पर छूट जाएगी जहाँ यह अभी भी किसी स्टेशन तक पता लगाया जा सकता है।
लैमिनेशन पक्ष भी मायने रखता है, लेकिन ज्यादातर एक एम्प्लिफायर के रूप में। एक प्रेस जो असेंबली को समान रूप से समतल करता है, वैक्यूम चरणों और दबाव रैंप के अपेक्षित काम करने के साथ, हर जोड़ के साथ एक ही तरह व्यवहार करता है। लैमिनेशन चक्र वह जगह है जहाँ बसिंग पर बनी ज्यामिति अंततः अपने परिणामों से मिलती है।
अक्सर पूछे जाने वाले प्रश्न
दरार लैमिनेशन के बाद ही क्यों दिखती है?
क्योंकि किनारे को तोड़ने वाला भार प्रेस में लगाया जाता है। जोड़ बनते समय सामान्य दिखता है; अतिरिक्त रिबन अभी मुड़ा नहीं है, और सोल्डर रिंग अभी दबाव में नहीं है। वेफर में पहले से मौजूद क्षति भी तब तक बंद रह सकती है जब तक लैमिनेशन का दबाव उसे EL में पढ़ने योग्य दरार के रूप में न खोल दे।
इसे सेंटर-होल क्रैक क्यों कहा जाता है?
यह नाम इससे आता है कि तैयार मॉड्यूल पर दोष कहाँ दिखता है। यांत्रिक मूल सेल-से-बसबार जोड़ है, इसीलिए इस पृष्ठ के तीनों कारण छेद के बजाय बसिंग चरण की ओर इशारा करते हैं।
यह रिबन की समस्या है या सोल्डरिंग की?
यह एक ज्यामिति की समस्या है जो सोल्डर किए गए जोड़ के माध्यम से दिखती है। कारण एक और दो का रिबन से उत्पाद के रूप में लगभग कोई संबंध नहीं है: गैप और ऊँचाई का अंतर इस बात के गुण हैं कि हिस्से कैसे रखे और सहारा दिए जाते हैं। कारण तीन अपवाद है, और वहाँ रिबन की कोटिंग सीधे शामिल है।
क्या मोटा रिबन मदद करेगा?
यह उस स्टेप को बढ़ाएगा जिसे रिबन को बसबार पर पार करना है, और यह किसी भी बनने वाली रिंग में अधिक सामग्री डालेगा। किनारे की मदद करने वाली दिशा उलटी है: एक छोटा और बेहतर नियंत्रित स्टेप, अपनी विंडो के भीतर रखा गया गैप, और एक कोटिंग जो पूरी कॉइल में एक जैसा व्यवहार करे।
क्या इसमें से कुछ लैमिनेशन से पहले पकड़ा जा सकता है?
तीनों में से दो पकड़े जा सकते हैं, और केवल माप द्वारा। आरक्षित गैप एक आयाम है जिसे आप जोड़ पर जाँच सकते हैं। बसिंग पर समतलता एक आयाम है जिसे आप फिक्स्चर पर जाँच सकते हैं। सोल्डर रिंग जोड़ पर देखी जा सकती है यदि कोई उसे ढूँढे, इसीलिए बसिंग के बाद और लैमिनेशन के बाद भी एक निरीक्षण चरण रखना उचित है।
क्या यह बसबार रहित मॉड्यूल पर लागू होता है?
जोड़ के साथ तंत्र बदल जाता है। एक 0BB मॉड्यूल पर रिबन सीधे महीन फिंगर्स से बंधा होता है, इसलिए पार करने के लिए कोई बसबार किनारा नहीं होता और जोड़ के भार बहुत अधिक, बहुत छोटे कनेक्शनों पर वितरित होते हैं। यहाँ वर्णित बसबार जोड़ वह है जहाँ एक मोटी पट्टी एक पतले वेफर किनारे को पार करती है।
अंतिम विचार
तीन अलग-अलग कहानियाँ EL में एक ही गहरी रेखा पर समाप्त होती हैं, और उन्हें अलग करने योग्य होने का कारण यह है कि उनके लिए तीन अलग-अलग समाधान आवश्यक हैं। अंतराल एक स्थान-निर्धारण समस्या है। स्टेप एक समतलता समस्या है। रिंग एक सामग्री और सहायता समस्या है। एक ऐसी लाइन जो तीनों को "लेमिनेशन समस्या" मानती है, वह अपना समय ऐसे प्रेस को समायोजित करने में बिताएगी जो कारण नहीं है।
सामान्य सूत्र यह है कि तनाव में रिबन की एक पट्टी एक भार पथ है, और वेफर का किनारा उस पर सबसे संकरा बिंदु है। पतली सेल ने उस किनारे को और संकरा कर दिया है, और जो परिचालन विंडो पहले एक मिलीमीटर के दसवें हिस्से की गलत संरेखण को सहन कर लेती थी, अब नहीं करती।
संबंधित पठन: PV रिबन क्या करता है: तीन कार्य, एक समझौता · PV रिबन सामग्री: तांबे का कोर, कठोरता और कोटिंग · PV रिबन संरचना और प्रकार: सपाट, गोल और आकारित · DH200-Y स्वचालित बसिंग मशीन · HDX200-P हाफ-सेल बसिंग मशीन · SAW-100A लेयअप और बसिंग मशीन · सोलर पैनल लैमिनेटर: लेमिनेशन प्रक्रिया समझाई गई · सही सोलर मॉड्यूल लैमिनेटर कैसे चुनें · PV मॉड्यूल विश्वसनीयता परीक्षण: सेल बनाम मॉड्यूल विफलता के कारण · टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है, कैसे चुनें
वेफर और सेंटर बसबार के लिए मोटाई के आंकड़े स्रोत सामग्री में उद्धृत विशिष्ट मान हैं और आपूर्तिकर्ता और डिज़ाइन के अनुसार भिन्न होते हैं। रिबन तनाव घटकों F1 और F2 के संदर्भ जोड़ पर भार की दिशा का वर्णन करते हैं; उनके बीच का विभाजन रिबन के कोण से निकलता है और यह मापा गया मान नहीं है।
संबंधित: हॉट स्पॉट, माइक्रोक्रैक और PID: तीन धीमी मॉड्यूल विफलताएँ उस जोड़ दोष को मॉड्यूल के क्रमिक क्षय की व्यापक तस्वीर में रखता है।
संबंधित: सोलर सेल स्ट्रिंगर तंत्र: क्षेत्र-दर-क्षेत्र मार्गदर्शिका. बसिंग जोड़ स्ट्रिंगर के डाउनस्ट्रीम में विफल होता है, उस जोड़ पर जिसे स्ट्रिंगर ने बनाया था।
अतिरिक्त पठन और पृष्ठभूमि डेटा
इस विषय पर सार्वजनिक संदर्भ सामग्री, जो उद्योग के प्रौद्योगिकी रोडमैप और बाज़ार डेटा को बनाए रखने वाले संगठनों द्वारा प्रकाशित की गई है: