टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है, कैसे चुनें
विषय-सूची
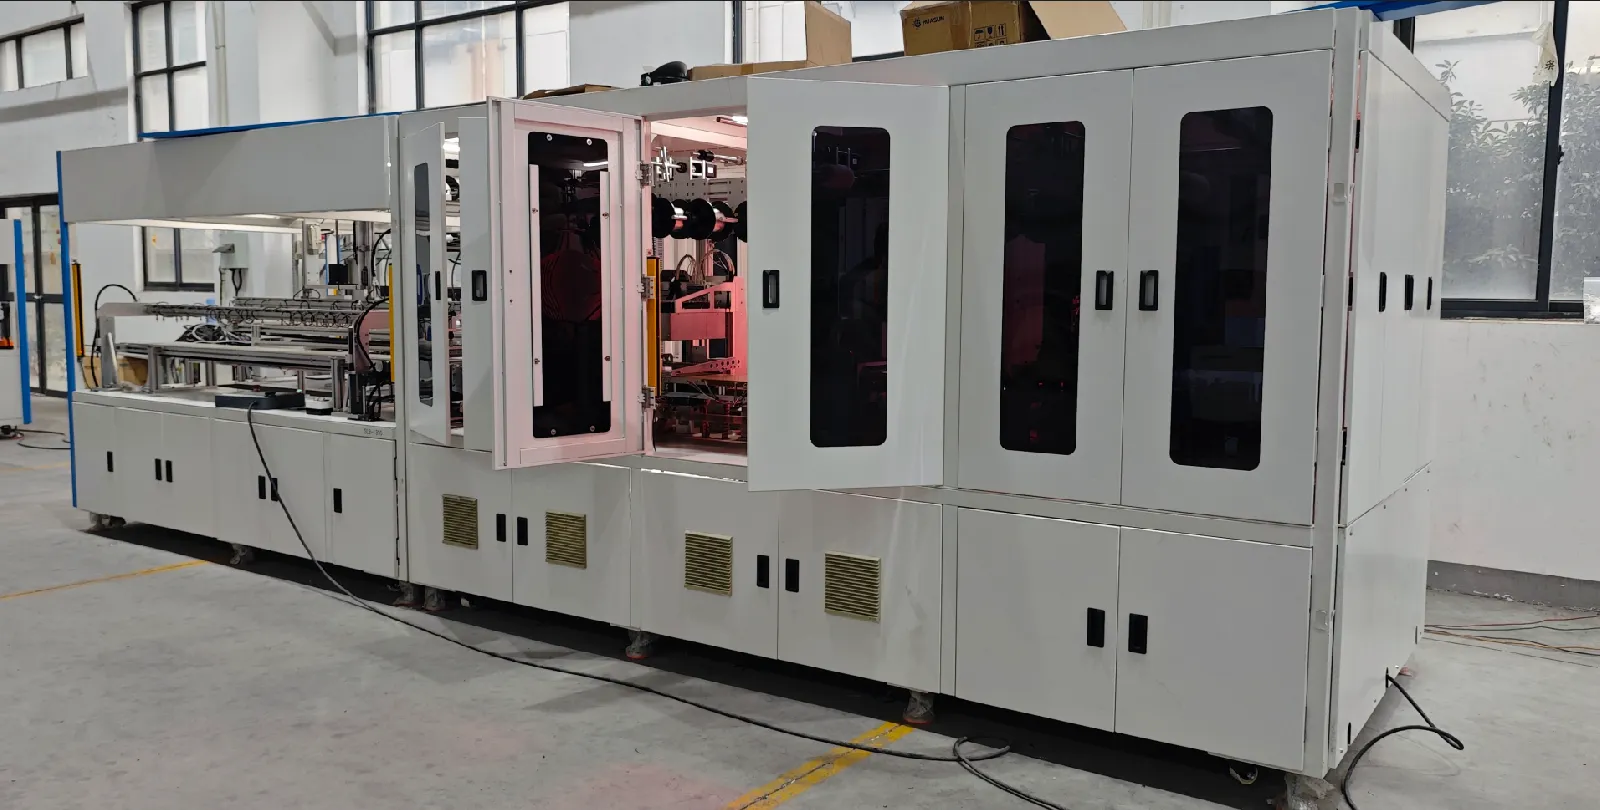
त्वरित उत्तर: एक टैबर और स्ट्रिंगर वह मशीन है जिससे हर मॉड्यूल को गुजरना पड़ता है और बाद का कोई भी स्टेशन इसे ठीक नहीं कर सकता। यह अलग-अलग सेल्स पर रिबन सोल्डर करता है और उन्हें एक सीरीज़ स्ट्रिंग में जोड़ता है, और यहाँ बनी हर दरार या कोल्ड जॉइंट तैयार मॉड्यूल में दर्ज हो जाती है। यह स्टेशन दो थर्मल प्रक्रियाएँ चलाता है: रिबन प्लेसमेंट और सोल्डरिंग, जिसमें रिबन लगभग 0.15 mm और सेल फॉर्मेट 210 mm तक होते हैं, और इसे मल्टी-बसबार और बैक-कॉन्टैक्ट लेआउट में प्लेसमेंट सटीकता बनाए रखनी होती है। SS-1500B और SS-2500B श्रेणी की मशीनें मुख्यधारा के फॉर्मेट संभालती हैं, और 0BB तथा BC वेरिएंट के लिए सेटिंग बदलने के बजाय अलग टूलिंग चाहिए। चूँकि स्ट्रिंगर मॉड्यूल पावर और लाइन यील्ड की सीमा तय करता है, यह आम तौर पर मॉड्यूल लाइन की थ्रूपुट बाधा होता है और क्षमता कम पड़ने पर सबसे पहले जाँचा जाने वाला स्टेशन है।
वह एक मशीन जिससे हर मॉड्यूल को गुजरना पड़ता है और जिसे कोई बाद का स्टेशन ठीक नहीं कर सकता — स्टेशन, सोल्डरिंग विशिष्टताएँ, 0BB और BC संगतता, मूल्य बैंड, और वे दोष जो वास्तविक कारखानों में दिखाई देते हैं।
PV मॉड्यूल उत्पादन · स्ट्रिंगर चयन गाइड · Jerry, Ooitech द्वारा
एक मशीन तय करती है कि कोई मॉड्यूल 25 साल तक अपनी शक्ति बनाए रखेगा या नहीं: टैबर और स्ट्रिंगर मशीन। यह जो भी जोड़ सोल्डर करती है वह स्थायी होता है — कोई बाद का स्टेशन खराब जोड़ को ठीक नहीं कर सकता। यहाँ बताया गया है कि मशीन कैसे काम करती है, और अपनी कैसे चुनें।
1. मशीन वास्तव में क्या तय करती है
टैबर और स्ट्रिंगर सोलर सेल्स को एक-एक करके टिन किए तांबे के रिबन के माध्यम से सोल्डर करती है: रिबन एक सेल की फ्रंट ग्रिड लाइनों से बंधता है, अगली सेल के पीछे लिपटता है, और यह तब तक दोहराता है जब तक पूरी स्ट्रिंग तैयार न हो जाए। गर्मी रिबन की सोल्डर कोटिंग को सेल की फिंगर्स के साथ धातुकर्मीय बंधन में पिघला देती है — और वह ताप प्रोफ़ाइल, जो लगभग 130–180 μm मोटी वेफर पर लागू होती है, या तो एक अक्षुण्ण विद्युत पथ छोड़ती है या एक छिपी हुई माइक्रोक्रैक।
उत्पादन लाइन पर यह मशीन सेल सॉर्टिंग के बाद और लेयअप से पहले स्थित होती है, जो इसे सेल और मॉड्यूल के बीच पहली अपरिवर्तनीय प्रक्रिया बनाती है। लैमिनेशन दोबारा चलाया जा सकता है, फ्रेमिंग को ठीक किया जा सकता है, लेकिन तैयार स्ट्रिंग के अंदर ठंडा जोड़ या टूटी हुई सेल हमेशा के लिए वहीं रहती है। इसीलिए अनुभवी खरीदार इस एक मशीन का ऑडिट करने में पूरी कोटेशन शीट से अधिक समय बिताते हैं।
2. मशीन के अंदर: छह स्टेशन
| स्टेशन | क्या होता है | खरीदते समय क्या जाँचें |
|---|---|---|
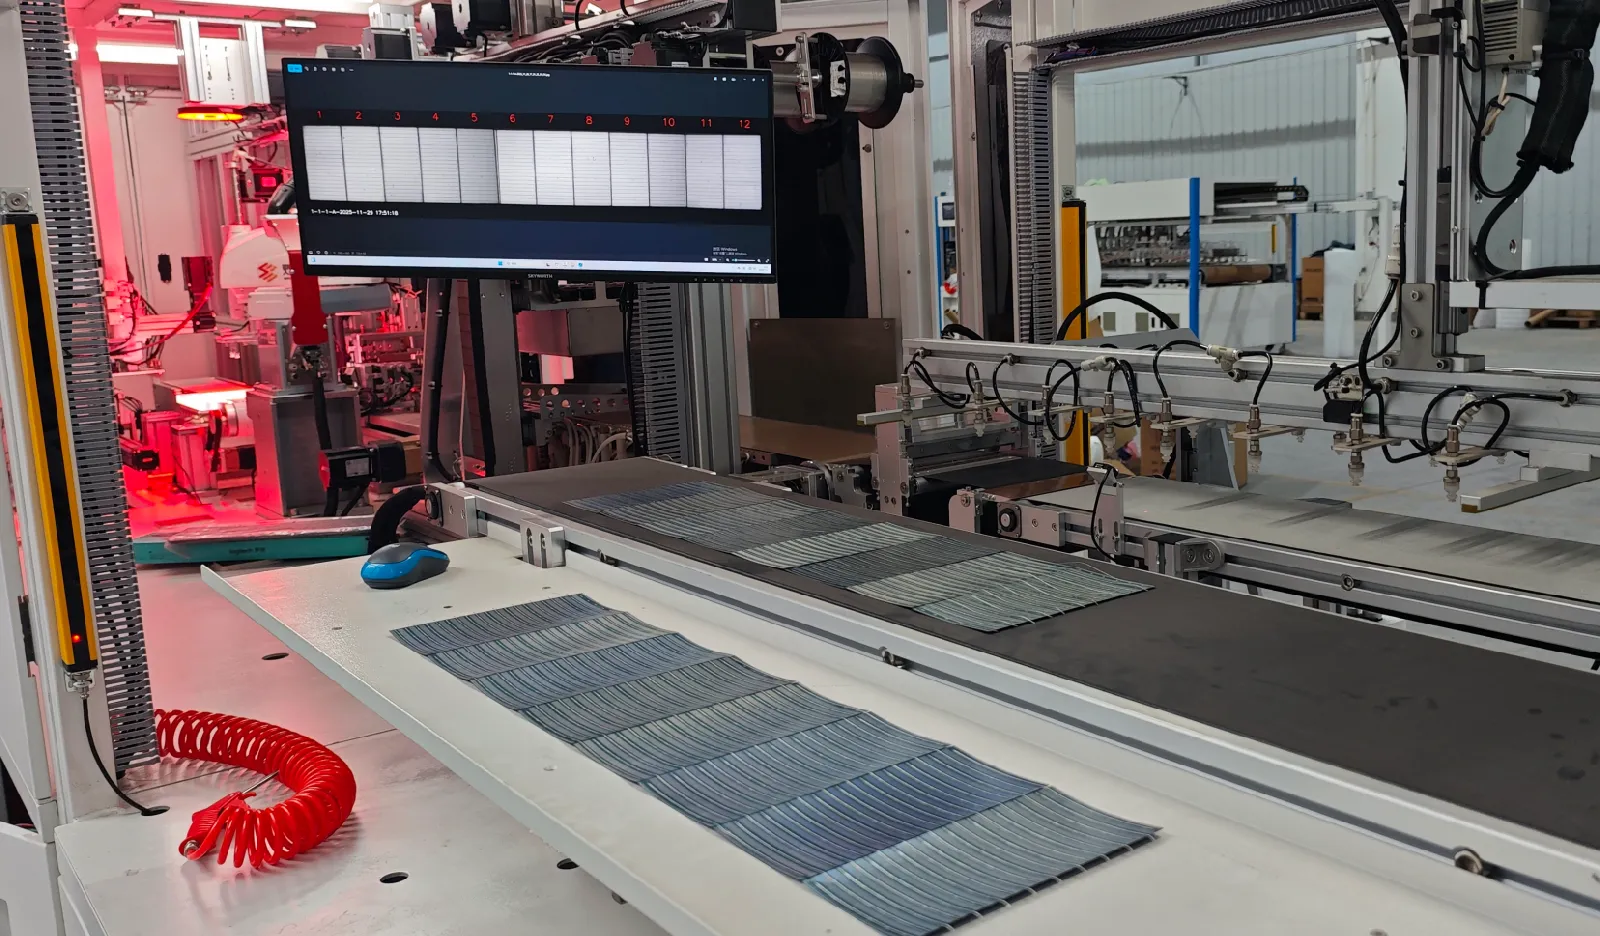
| 1. लोड और सॉर्ट | सेल्स लोड, CCD कैमरा द्वारा संरेखित | संरेखण सटीकता विशिष्टता (वर्तमान मशीनों पर ±0.15 mm श्रेणी) |
| 2. फ्लक्स स्प्रे | फ्लक्स सोल्डर सतहों को तैयार करता है | डोज़िंग की निरंतरता; फ्लक्स आमतौर पर स्थानीय रूप से प्राप्त किया जाता है |
| 3. रिबन फ़ीड | फ्लैट रिबन बनाया गया, काटा गया और पैड पर रखा गया | रिबन चौड़ाई सीमा (0.35–1.2 mm सामान्य), कटर समायोज्यता — अधिकांश संरेखण दोष यहीं से शुरू होते हैं |
| 4. IR टैबिंग | इन्फ्रारेड लैंप सोल्डर को रिफ्लो करते हैं | स्वतंत्र रूप से नियंत्रित हीटिंग ज़ोन की संख्या; प्रति-रेसिपी भंडारण |
| 5. स्ट्रिंगिंग | सेल आगे-से-पीछे स्ट्रिंग में जोड़े गए, रोबोट द्वारा स्टैक किए गए | सेल स्पेसिंग सीमा (1.5–10 mm), हैंडलिंग की कोमलता |
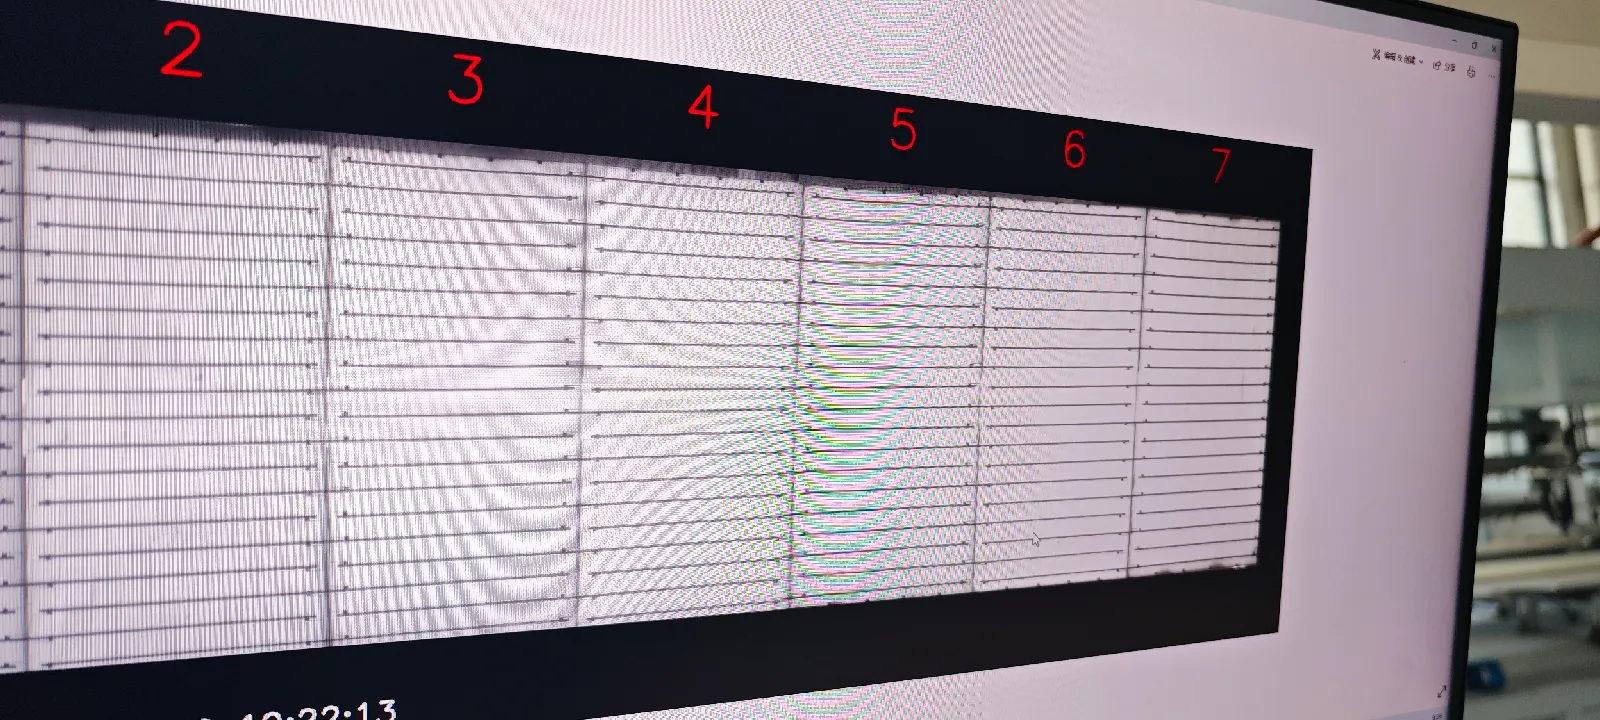
| 6. इनलाइन EL | इलेक्ट्रोल्यूमिनेसेंस तैयार स्ट्रिंग की जाँच करें | शामिल या वैकल्पिक; रिज़ॉल्यूशन और कैमरा संख्या |
ज़ीरो-बसबार (0BB) प्रारूपों के लिए बनी लाइनें सोल्डरिंग के बाद सातवाँ स्टेशन जोड़ती हैं — ग्लू क्योर या फिल्म लैमिनेशन — जिसे अनुभाग 5 में शामिल किया गया है। छह-स्टेशन कोर अन्यथा हर निर्माता की मशीन में समान है; कोटेशन में जो अंतर करता है वह है परिशुद्धता, हीटिंग नियंत्रण, और हैंडलिंग का कितना हिस्सा रोबोटिक है।
3. स्पेक शीट पर मायने रखने वाले आंकड़े
तीन विशिष्टताएँ मशीन के बारे में बाकी सब कुछ बता देती हैं। टूटने की दर: वर्तमान-पीढ़ी की मशीनें A-ग्रेड सेल पर ≤0.2% बनाए रखती हैं — इससे ढीला कुछ भी स्वीकार न करें, क्योंकि इस स्टेशन पर टूटना स्क्रैप के साथ पुनःकार्य श्रम है, स्थायी रूप से। क्षमता: एंट्री मशीनें प्रति घंटे ~1,200 सेल चलाती हैं, वर्कहॉर्स क्लास 2,400, और हाई-स्पीड ATW-क्लास मशीनें 6,800 — इसे अपने पर। और अपनी शिफ्ट योजना के अनुसार आंकें, विक्रेता के हेडलाइन के अनुसार नहीं। स्थिति निर्धारण सटीकता: ±0.15 mm स्थिति निर्धारण और ±0.2 mm प्लेसमेंट वर्तमान मानक हैं; जैसे-जैसे बसबार संख्या बढ़ती है और फिंगर महीन होते हैं, सटीकता ही वह चीज़ है जो गति में रिबन को पैड पर बनाए रखती है।
एक और विशिष्टता जिसकी मांग करना उचित है: मशीन के साथ कितने पूर्ण सेल किट आते हैं, और दूसरे किट की कीमत क्या है। यदि आप एक से अधिक सेल प्रारूप चलाने की योजना बनाते हैं — और अधिकांश लाइनें अंततः ऐसा करती हैं — तो प्रारूप परिवर्तन स्पेयर किट और संग्रहीत रेसिपी पर टिका होता है।
4. IR सोल्डरिंग जीत गई — इसे पुष्ट करें और आगे बढ़ें
पुराने कैटलॉग इन्फ्रारेड, हॉट एयर, लेज़र और इंडक्शन को साथ-साथ सूचीबद्ध करते हैं जैसे कि चुनाव अभी भी खुला हो। ऐसा नहीं है। इन्फ्रारेड बड़े पैमाने पर उत्पादन का मानक है — गैर-संपर्क, परिपक्व, स्वतंत्र रूप से ज़ोन किए गए तापमान नियंत्रण के साथ — जबकि हॉट एयर प्रभावी रूप से नई लाइनों से बाहर हो गया है: असमान ताप, धीमे चक्र, और थर्मल शॉक जिसे पतले वेफर्स सहन नहीं कर सकते। लेज़र और इंडक्शन उपकरण लागत पर आला अनुप्रयोगों में टिके हुए हैं जिन्हें मॉड्यूल असेंबली के लिए अर्थशास्त्र शायद ही उचित ठहराता है। 2026 में वास्तव में जो निर्णय मायने रखता है वह हीटिंग विधि नहीं है, बल्कि यह है कि क्या IR प्लेटफ़ॉर्म बाद में 0BB में अपग्रेड हो सकता है।
5. असली 2026 प्रश्न: बसबार प्रारूप और 0BB
पिछले पाँच वर्षों में स्ट्रिंगर विकास एक ही कहानी है: बसबार कई से किसी तक नहीं। MBB (मल्टी-बसबार) ने SMBB (15–25BB) को रास्ता दिया, और उद्योग अब 0BB की ओर बढ़ रहा है — बारीक गोल तारें सीधे फिंगर्स पर सोल्डर की जाती हैं, जिससे सिल्वर पेस्ट बचता है, शेडिंग कम होती है और पावर बढ़ती है। उद्योग के पूर्वानुमान 2026 तक 0BB की पहुँच लगभग 90% बताते हैं, जिसका अर्थ है कि आज खरीदी गई मशीन जो 0BB नहीं चला सकती, दो वर्षों में पुरानी होने का जोखिम रखती है। एक मानक मशीन PERC और TOPCon को 3–20BB में मूल रूप से कवर करती है; 0BB एक ऐड-ऑन प्रक्रिया है, और चारों रूट इतने भिन्न हैं कि आपकी खरीद बदल सकती है:
| 0BB रूट | यह कैसे बॉन्ड करता है | ट्रेड-ऑफ |
|---|---|---|
| सोल्डर + ग्लू | IR तार को टैक करता है, थर्मोसेट ग्लू मज़बूती देता है | बड़े पैमाने पर उत्पादन में सबसे किफ़ायती; उच्च ग्लू-डिस्पेंसिंग सटीकता की मांग करता है — IR स्ट्रिंगर के लिए स्वाभाविक अपग्रेड पथ |
| फ़िल्म | पॉलिमर फ़िल्म तारों को पकड़ती है, लैमिनेशन के दौरान बॉन्ड करती है | सबसे व्यापक सेल-प्रकार फ़िट (TOPCon/HJT/BC) और उच्च विश्वसनीयता; फ़िल्म लागत जोड़ती है |
| ग्लू डिस्पेंसिंग | डिस्पेंस, रूट वायर, क्योर | सरल, स्थिर उपकरण; अतिरिक्त ग्लू लागत और तार के नीचे संभावित EL शैडो |
| स्मार्टवायर | कम्पोज़िट फ़िल्म + वायर ग्रिड | स्थापित रूट; 2034 तक पेटेंट-संरक्षित, उच्च फ़िल्म लागत के साथ |
अपने सेल रोडमैप पर दांव लगाएँ, आज की लागत पर नहीं। अगर आप TOPCon चलाते हैं और वहीं बने रहने की उम्मीद करते हैं, तो सोल्डर प्लस ग्लू चलाने में सबसे सस्ता पड़ता है और आपके पहले से खरीदे गए IR प्लेटफ़ॉर्म पर आगे बढ़ता है। अगर योजना में BC या HJT है, तो फ़िल्म की व्यापक उपयुक्तता अपनी प्रति-मॉड्यूल लागत के लायक है, और मशीन को बाद में बदलने के बजाय इसके लिए तैयार ऑर्डर करना होगा।
6. सेल संगतता: एक मशीन, चार सेल परिवार
| सेल प्रकार | स्ट्रिंगिंग आवश्यकता | मुख्यधारा दृष्टिकोण |
|---|---|---|
| PERC | परिपक्व, लागत-संवेदनशील | मानक IR, MBB/SMBB |
| TOPCon | N-प्रकार, SMBB से 0BB की ओर | मानक IR / 0BB सोल्डर+ग्लू |
| HJT | कम तापमान के प्रति संवेदनशील, पतला वेफर | लो-टेम्प IR / 0BB फिल्म या गोंद |
| BC (IBC/ABC/HPBC) | बैक-कॉन्टैक्ट, कोई फ्रंट बसबार नहीं | BC-संगत स्ट्रिंगर कॉन्फ़िगरेशन — कुछ और कोट करने से पहले पुष्टि करें |
यदि आपकी व्यवसाय योजना में टोलिंग कार्य शामिल है — एक ही लाइन पर कई ग्राहकों के सेल फॉर्मेट चलाना — तो संगतता चरम थ्रूपुट से अधिक मूल्यवान है। त्वरित-परिवर्तन सेल किट के साथ-साथ प्रत्येक फॉर्मेट के लिए एक मान्य, संग्रहीत रेसिपी एक मशीन को मिनटों में मापी जाने वाली चेंजओवर विंडो में रूट के बीच स्विच करने देती है; उस लचीलेपन के बिना एक मशीन आपकी ग्राहक सूची को एक ही तकनीकी रूट तक सीमित कर देती है।
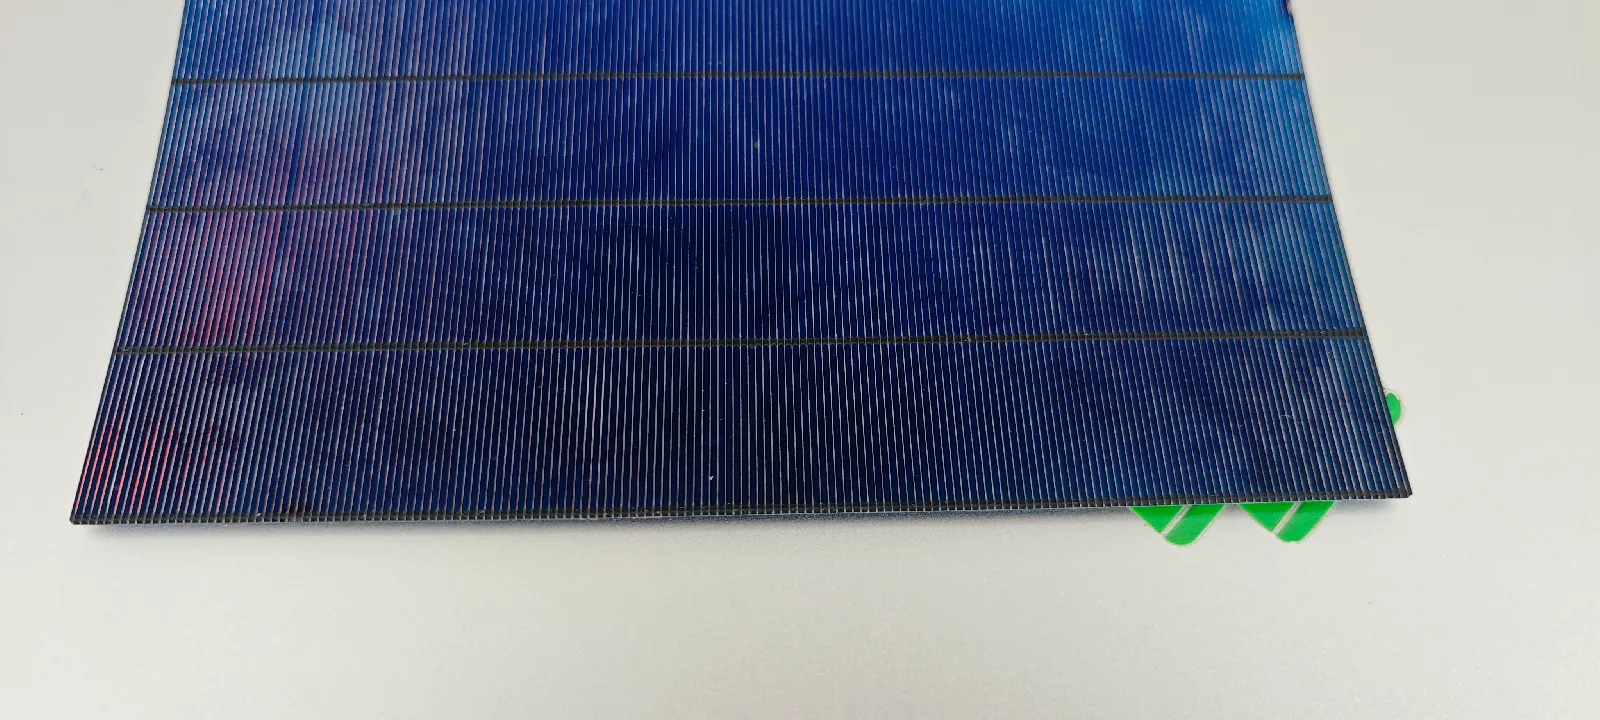
बैक कॉन्टैक्ट वह एकमात्र स्थिति है जहाँ स्ट्रिंगर की ज्यामिति बदलती है, न कि उसकी रेसिपी। जोड़ पीछे की ओर चला जाता है, इसलिए संरेखण एक कैमरा समस्या बन जाती है, रिबन को सोल्डर करने से पहले स्थिर करना पड़ता है, और हीटर पिछले फलक से काम करता है। यही विन्यास एक BC सेल टैबर स्ट्रिंगर है, और किसी सेल फ़ॉर्मेट सूची के बजाय ऊपर दी गई तालिका में दी गई आवश्यकताओं के विरुद्ध विनिर्देश की जाँच करना उचित है।
7. टैबर और स्ट्रिंगर की लागत क्या है, और कीमत को क्या प्रभावित करता हैमशीन वर्ग के अनुसार विशिष्ट FOB चीन मूल्य बैंड: एंट्री मशीनें लगभग $60k–70k, 2,400-सेल/घंटा वर्कहॉर्स वर्ग $120k–140k, और उच्च गति 6,800-सेल/घंटा ATW-वर्ग मशीनें $380k–430k. एक ही वर्ग के भीतर, दो कोट्स के बीच का अंतर आमतौर पर चार चीज़ों से आता है: इनलाइन EL शामिल है या नहीं (और कितने कैमरों के साथ), रोबोटिक बनाम मैकेनिकल सेल हैंडलिंग, शामिल सेल किट और संग्रहीत रेसिपी की संख्या, और कमीशनिंग और प्रशिक्षण का कितना हिस्सा कीमत में शामिल है। जब "समान" वर्ग के लिए एक कोट बैंड से 30% नीचे होता है, तो उन चार में से एक चुपचाप शीट से गायब हो गया है।
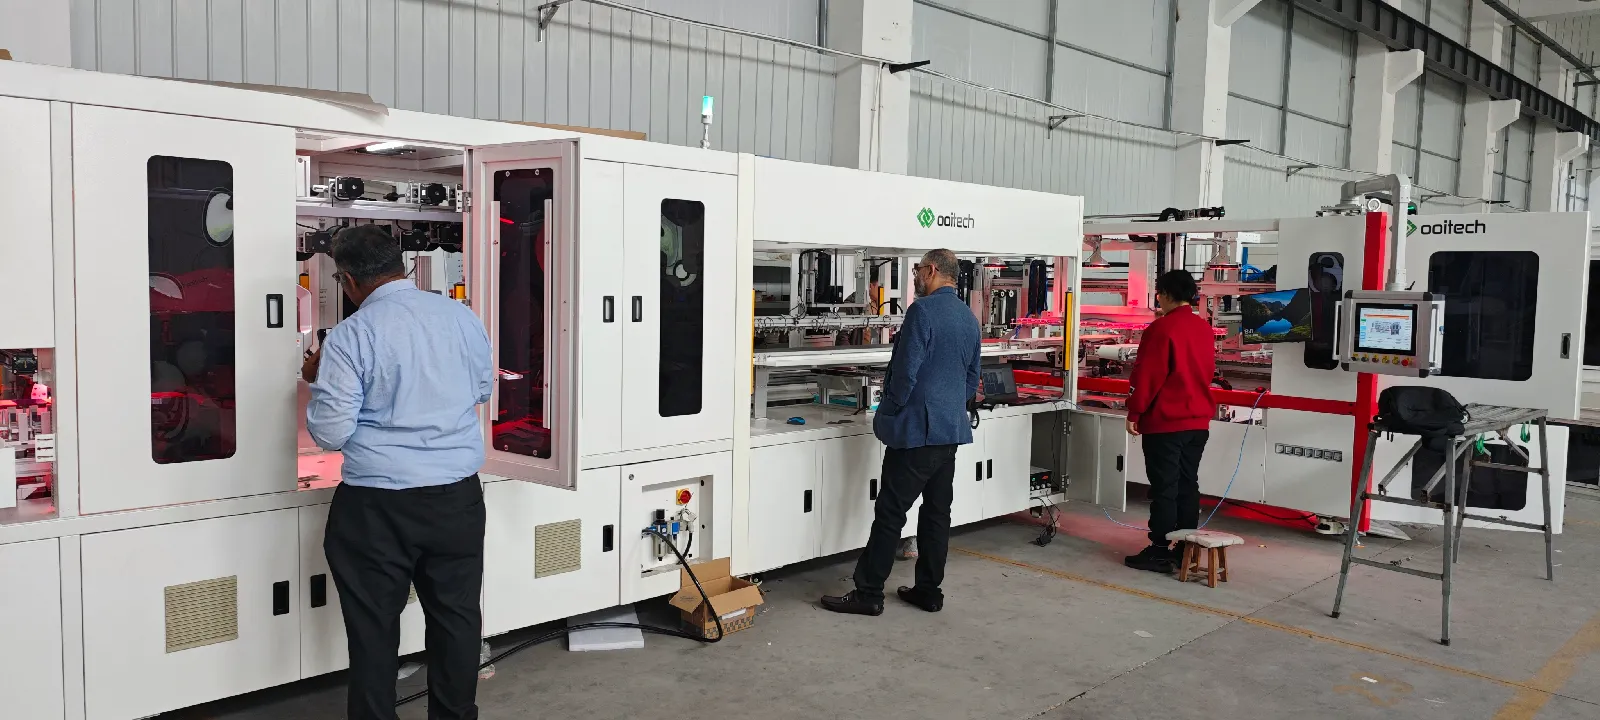
खुलासा, क्योंकि आप वैसे भी नोटिस करेंगे: Ooitech स्ट्रिंगर बेचता है — हमारा SS-1500B एंट्री-क्लास मशीन है, और SS-2500 हमारी हर शिप की जाने वाली लाइन में वर्कहॉर्स है। हमारी एक मशीन 166–210 mm सेल, 3–20BB, 0.35–1.0 mm चौड़ी रिबन, ±0.15 mm पोज़िशनिंग, ≤0.2% ब्रेकेज और तीन इनलाइन EL कैमरों को कवर करती है; BC-संगत कॉन्फ़िगरेशन और 0BB गोंद/फिल्म अपग्रेड प्रति प्रोजेक्ट कोट किए जाते हैं। ऊपर दिए गए बैंड का उपयोग किसी भी आपूर्तिकर्ता के खिलाफ करें, हमें भी शामिल करके।
8. जब चीज़ें ड्रिफ्ट होती हैं: वास्तविक कारखानों से तीन दोष
हमारे सपोर्ट चैनल तक पहुंचने वाले अधिकांश स्ट्रिंगर प्रश्न हार्डवेयर विफलताएं नहीं हैं। वे सेटअप ड्रिफ्ट हैं, और वही तीन बार-बार आते हैं। सोल्डर पैड से हटकर बैठे तार, आमतौर पर स्ट्रिंग के एक ही किनारे पर: तापमान छूने से पहले पहले रिबन फीड की जांच करें — रोल का बैठना, कटर के साथ रिबन प्लेन का समतल होना, कटर ओवरलैप ऊंचाई। काले या बिना गीले जोड़ स्ट्रिंग के किनारे पर जबकि केंद्र ठीक से सोल्डर होता है: यह हीटिंग-ज़ोन प्रोफ़ाइल का प्रश्न है, सेल का नहीं; मशीन में प्रारूप के लिए ज़ोन लेआउट को पुनर्संतुलित करने की आवश्यकता है। सेल परिवर्तन के बाद रेसिपी ड्रिफ्ट: हर सेल प्रारूप — हाफ-कट TOPCon 182 PERC से अलग व्यवहार करता है — अपनी स्वयं की मान्य हीटिंग रेसिपी चाहता है, और सबसे उपयोगी आदत एक साझा सेटिंग समायोजित करने के बजाय प्रति-प्रारूप रेसिपी संग्रहीत करना है। जो ऑपरेटर पहले सप्ताह में यह आदत सीख लेते हैं, वे छठे महीने में इसके कारण सप्ताहांत नहीं गंवाते।
यह "रेटेड यील्ड तक पहुँचने में कितना समय लगेगा" का भी ईमानदार जवाब है: मशीन कमीशनिंग के पहले दिन से सक्षम है; रेसिपी लाइब्रेरी और ऑपरेटर की नज़र बनने में दो से तीन महीने लगते हैं। मशीन उसी से खरीदें जो उस अवधि तक पहुँच में रहे। डिपॉज़िट देने से पहले इसे कैसे सत्यापित करें, यह यहाँ बताया गया है टैबर स्ट्रिंगर मशीन निर्माता का मूल्यांकन.
सामान्य प्रश्न — टैबर और स्ट्रिंगर मशीन
टैबर और स्ट्रिंगर मशीन की कीमत कितनी होती है?
सामान्य FOB चीन रेंज: एंट्री मशीन के लिए $60k–70k, 2,400-सेल/घंटा वर्कहॉर्स श्रेणी के लिए $120k–140k, हाई-स्पीड ATW-श्रेणी इकाइयों के लिए $380k–430k। इनलाइन EL, रोबोटिक हैंडलिंग, स्पेयर सेल किट और कमीशनिंग स्कोप एक कोटेशन को उसकी रेंज के भीतर बदल देते हैं।
स्ट्रिंगर की थ्रूपुट संख्या का वास्तव में क्या अर्थ है?
सेल प्रति घंटा, मशीन के रेटेड प्रारूप पर मापा गया। ~1,200 सेल/घंटा वाले दो एंट्री-श्रेणी स्ट्रिंगर लगभग एक 16-पैनल-प्रति-घंटा सेमी-ऑटोमैटिक लाइन को फीड करते हैं; एक 2,400-सेल/घंटा मशीन 20–60 MW लाइन का आधार है; 6,800-सेल/घंटा मशीनें 150–600 MW लाइनों पर कई इकाइयों में दिखती हैं। थ्रूपुट को हमेशा अपने लैमिनेटर के साइकल के सापेक्ष जांचें, अलग-थलग नहीं।
क्या एक स्ट्रिंगर PERC, TOPCon, HJT और BC सेल चला सकता है?
PERC और TOPCon, हाँ, एक मानक मशीन पर प्रति-प्रारूप रेसिपी और सेल किट के साथ। HJT को लो-टेम्परेचर कॉन्फ़िगरेशन चाहिए, और BC प्रारूपों को BC-संगत स्ट्रिंगर चाहिए। यदि आपकी योजना में BC या HJT वॉल्यूम है, तो किसी अन्य विशिष्टता की तुलना करने से पहले उस संगतता की पुष्टि करें।
स्पेक शीट को किस ब्रेकेज दर का वादा करना चाहिए?
वर्तमान-पीढ़ी की मशीनों के लिए A-ग्रेड सेल पर ≤0.2% — एंट्री और वर्कहॉर्स श्रेणियों में समान आंकड़ा। इससे ढीला कोई भी आंकड़ा आपको हमेशा के लिए स्क्रैप का नुकसान कराएगा; नाटकीय रूप से कड़ा कोई भी आंकड़ा परीक्षण शर्तों के बारे में सत्यापन प्रश्न का हकदार है।
रिबन तार सोल्डर पैड से क्यों चूक जाते हैं?
लगभग हमेशा रिबन फीड सेटअप, सेल नहीं: रोल ठीक से नहीं बैठे, रिबन प्लेन कटर के साथ समतल नहीं, या कटर ओवरलैप गलत ऊंचाई पर। पहले फीड पाथ ठीक करें; उसके बाद ही हीटिंग-ज़ोन सेटिंग्स देखें।
क्या हॉट-एयर स्ट्रिंगिंग पर अभी भी विचार करना उचित है?
नहीं, नई लाइनों के लिए। असमान हीटिंग, धीमे साइकल टाइम और पतले वेफर्स पर थर्मल शॉक ने हॉट एयर को बड़े पैमाने के उत्पादन से बाहर कर दिया है। इसके बजाय एक IR प्लेटफ़ॉर्म चुनें और निर्णय का समय उसके 0BB अपग्रेड पथ पर खर्च करें।
क्या स्ट्रिंगर को इनलाइन EL की आवश्यकता है?
हाँ। स्ट्रिंगिंग पहली अपरिवर्तनीय प्रक्रिया है, और इनलाइन EL ही एकमात्र जाँच है जो लैमिनेशन से पहले माइक्रोक्रैक और गलत संरेखित रिबन को पकड़ती है, जो उन्हें मॉड्यूल के अंदर बंद कर देता है। लागत बचाने के लिए इसे छोड़ना एक दिखाई देने वाली मशीन की कीमत को अदृश्य स्क्रैप लागत में बदल देता है।
0BB क्या है और क्या मेरी मशीन को इसकी आवश्यकता है?
ज़ीरो बसबार: तार सीधे फिंगर्स पर सोल्डर किए जाते हैं, जिससे सिल्वर पेस्ट की बचत होती है और शेडिंग कम होती है। उद्योग के पूर्वानुमान 2026 तक इसे लगभग 90% पैठ पर रखते हैं, इसलिए आज खरीदी गई मशीन को कम से कम बाद में ग्लू या फिल्म अपग्रेड स्वीकार करना चाहिए — सोल्डर+ग्लू क्षमता वाला IR प्लेटफ़ॉर्म सबसे स्वाभाविक रास्ता है।
विनिर्देश Ooitech मशीन डेटा का संदर्भ देते हैं; मूल्य बैंड सामान्य FOB चीन बाज़ार रेंज को दर्शाते हैं और कॉन्फ़िगरेशन के साथ बदलते हैं — बजट बनाने से पहले वर्तमान कोटेशन की पुष्टि करें।
संबंधित: PV रिबन क्या करता है: तीन कार्य, एक समझौता यह बताता है कि स्ट्रिंग बनने के बाद रिबन क्या कर रहा है।
संबंधित: 0BB बैक-कॉन्टैक्ट सेल्स पर: लाभ और यील्ड सीमाएँ जब तारों की संख्या बढ़ती है और हर तार पतला हो जाता है, तो मशीन-पक्ष की आवश्यकताओं को कवर करता है।
संबंधित: 0BB सेल तकनीक: बसबार हटाने से क्या बदलता है यह निर्धारित करता है कि जब रिबन बीस बहुत पतले तारों में बदल जाता है तो मशीन को क्या संभालना होता है।
संबंधित: TOPCon में लेज़र-कट किनारे: क्रॉस-सेक्शन को पैसिवेट करना यह जोड़ के बजाय कटी हुई सतह पर है: चौथाई अलग होने के बाद ग्रूव की दीवार विद्युत रूप से क्या करती है।
संबंधित: PV रिबन कैसे बनता है: ड्रॉइंग, एनीलिंग और टिनिंग बताता है कि स्ट्रिंगर की हैंडलिंग रिबन की एकरूपता को लाइन यील्ड में कैसे बदलती है।
संबंधित: मॉड्यूल दक्षता बनाम पावर: क्यों 740 W 675 W से नीचे रैंक कर सकता है वह जगह है जहाँ सटीक प्लेसमेंट सहनशीलता लाइन यील्ड में बदल जाती है।
संबंधित: सोलर पैनल कैसे बनता है: हर चरण और हर जाँच वह जगह है जहाँ प्लेसमेंट और वेल्ड का अंतर सबसे अधिक मायने रखता है।
संबंधित: MC4 या MC4-संगत: कनेक्टर नाम का क्या अर्थ है को उन लीड्स पर क्रिम्प किया जाता है जो स्ट्रिंग से निकलती हैं।
संबंधित: सोलर सेल स्ट्रिंगर तंत्र: क्षेत्र-दर-क्षेत्र मार्गदर्शिका. यदि आप उन स्टेशनों के पीछे का पार्ट-स्तरीय दृश्य चाहते हैं, तो यह सभी छह ज़ोन को दर्शाता है।
संबंधित: फ्लैट बनाम राउंड रिबन: BC सेल नियम क्यों तोड़ते हैं — रिबन क्रॉस-सेक्शन कैसे उस मशीन को बदलता है जिसकी आपको आवश्यकता है।
संबंधित: हाइब्रिड कॉन्टैक्ट BC सेल: 28% को अभी भी क्या साबित करना है — 200 C की सीमा उस मशीन पर क्या प्रभाव डालती है जो इसे स्ट्रिंग करती है।
अतिरिक्त पठन और पृष्ठभूमि डेटा
इस विषय पर सार्वजनिक संदर्भ सामग्री, जो उद्योग के प्रौद्योगिकी रोडमैप और बाज़ार डेटा को बनाए रखने वाले संगठनों द्वारा प्रकाशित की गई है: