सोलर पैनल निर्माण प्रक्रिया: 10 चरण और मशीनें
विषय-सूची
त्वरित उत्तर: सौर पैनल निर्माण एक सतत प्रक्रिया के रूप में चलता है जिसे टैक्ट द्वारा समयबद्ध किया जाता है, न कि दस स्वतंत्र मशीनों के रूप में। ग्रेडेड सेल का एक बॉक्स अंदर आता है, और सेल परीक्षण, कटिंग, स्ट्रिंगिंग, लेयअप, लैमिनेशन, ट्रिमिंग, फ्रेमिंग, जंक्शन-बॉक्स फिटिंग, क्योरिंग और अंतिम IV परीक्षण के माध्यम से एक पैलेटाइज़्ड, परीक्षण किया गया मॉड्यूल बाहर निकलता है। थ्रूपुट सबसे धीमे स्टेशन द्वारा निर्धारित होता है, इसलिए एक लाइन को वार्षिक क्षमता द्वारा निर्दिष्ट किया जाता है — एक 120 MW लाइन और एक 20 MW लाइन विभिन्न स्टेशन संख्याओं और गतियों पर समान अनुक्रम का उपयोग करती हैं। स्ट्रिंगर पर रिबन प्लेसमेंट और सोल्डरिंग, और लैमिनेटर पर वैक्यूम और थर्मल प्रोफाइल, वे स्थान हैं जहाँ अधिकांश दोष उत्पन्न होते हैं; दो इलेक्ट्रोल्यूमिनेसेंस गेट्स माइक्रो-क्रैक और वॉयड्स को ग्राहक तक पहुँचने से पहले पकड़ लेते हैं। यही प्रक्रिया PERC, TOPCon और बैक-कॉन्टैक्ट सेल्स के लिए काम करती है, जिसमें सेल फॉर्मेट और बसबार काउंट मुख्य चर हैं।
आने वाले सेल के एक बॉक्स और पैलेटाइज़्ड मॉड्यूल के बीच वास्तव में क्या होता है — हर चरण के साथ उसकी मशीन, चक्र समय, बिजली खपत, फ्लोर स्पेस और ऑपरेटर संख्या, एक ऐसे आपूर्तिकर्ता से जिसकी लाइनें यह प्रक्रिया प्रतिदिन चलाती हैं।
PV मॉड्यूल उत्पादन · प्रक्रिया और उपकरण गाइड · Jerry, Ooitech द्वारा
एक 120 MW स्वचालित लाइन लगभग हर दो मिनट में एक मॉड्यूल पूरा करती है। आने वाले सेल के एक बॉक्स और उस पैलेटाइज़्ड मॉड्यूल के बीच दस चरण हैं, और हर चरण में एक मशीन, एक चक्र समय, एक कीमत और एक विफलता मोड होता है। सौर पैनल निर्माण प्रक्रिया के अधिकांश विवरण विज्ञान पर रुक जाते हैं। यह पृष्ठ इसे उसी तरह से समझाता है जैसे आप इसे फैक्ट्री फ्लोर पर ऑडिट करेंगे — क्योंकि उपकरण अनुबंध पर हस्ताक्षर करने से पहले आपको यही संस्करण चाहिए।
1. प्रक्रिया वास्तव में कैसे चलती है: टैक्ट, दस अलग-अलग मशीनें नहीं
जो शब्द हर चीज़ को नियंत्रित करता है वह है टैक्ट — वह लय जिस पर तैयार मॉड्यूल लाइन से बाहर निकलते हैं। हमारे 20 MW अर्ध-स्वचालित कॉन्फ़िगरेशन पर लाइन प्रति घंटे 16 पैनल पूरे करती है; 120 MW स्वचालित लाइन पर, 24 घंटे चलने पर प्रति घंटे 32 पैनल। ऊपर की हर स्टेशन को उस लय के साथ तालमेल बनाए रखना होता है अन्यथा वह बाधा बन जाती है, और दो सबसे धीमी प्रक्रियाएँ — सोल्डरिंग और लैमिनेशन — बाकी सब के लिए गति तय करती हैं।
इसीलिए नीचे दी गई प्रक्रिया सूची एक कोटेशन शीट की तरह पढ़ी जाती है। दस चरणों में से प्रत्येक एक मशीन समूह से मेल खाता है जिसकी FOB चीन पर बाजार मूल्य सीमा काफी स्थिर है: एंट्री-क्लास स्ट्रिंगर $60k–70k की सीमा में आते हैं, वर्कहॉर्स 2,400-सेल क्लास $99,000–120,000 और $140,000–150,000 के बीच, एक लेज़र स्क्राइबिंग मशीन लगभग $20k–25k, एक टर्निंग यूनिट कुछ हज़ार डॉलर — ये सीमाएँ कई वर्षों की कोटिंग के दौरान आश्चर्यजनक रूप से बहुत कम बदली हैं। जब आप इस पृष्ठ को पूरा कर लेंगे, तो आप किसी भी आपूर्तिकर्ता के प्रक्रिया आरेख को देखकर उसमें प्रत्येक बॉक्स के लिए एक मूल्य सीमा और एक श्रम संख्या निर्धारित कर पाएंगे।
2. दस चरण, सेल परीक्षण से पैलेट तक
| चरण | क्या होता है | मशीन (सामान्य FOB चीन बैंड) | मुख्य संख्या |
|---|---|---|---|
| 1. सेल परीक्षण | आने वाले सेल का फ्लैश-परीक्षण और Isc, Voc, Pmax, FF, Rs, Rsh द्वारा बिनिंग | सेल टेस्टर, OTCT-A श्रेणी ($15k–18k) | 10 ms फ्लैश · सेल 210×210 mm तक |
| 2. लेज़र स्क्राइबिंग और स्प्लिटिंग | पूर्ण सेल को स्क्राइब करके आधे या चौथाई सेल में विभाजित किया जाता है | लेज़र स्क्राइबिंग, OLS-20A श्रेणी ($20k–25k) | 1,500 पूर्ण सेल/h · 40 μm स्क्राइब · A-ग्रेड पर टूट-फूट ≤0.3% |
| 3. टैबिंग और स्ट्रिंगिंग | रिबन को आगे से पीछे, सेल से सेल, स्ट्रिंग में सोल्डर किया जाता है | SS-1500 श्रेणी ($60k–70k) / SS-2500 श्रेणी ($120k–140k); ATW श्रेणी ($380k–430k) | 2,400 सेल/h (SS-2500) · IR सोल्डरिंग · टूट-फूट ≤0.2% |
| 4. लेयअप | ग्लास, EVA, स्ट्रिंग्स, दूसरी EVA परत और बैकशीट क्रम में स्टैक किए गए | ग्लास लोडर $25k–30k · ऑटो लेयअप $50k–60k · EVA/TPT कटर $8k–35k · मैनुअल लेयअप स्टेशन ~$1,400–1,700 से | सेमी-ऑटो: 16 पैनल/h के लिए 4 स्टेशन |
| 5. बसिंग | स्ट्रिंग को पूर्ण सर्किट में परस्पर जोड़ा जाता है; j-box रिबन बिछाया जाता है | मैनुअल बसिंग टेबल ($4k–5k) या ऑटोमैटिक बसिंग ($130k–260k) | कोटेशन के बीच सबसे बड़ा एकल स्कोप अंतर |
| 6. प्री-लेमिनेशन EL | इलेक्ट्रोल्यूमिनेसेंस इमेजिंग माइक्रोक्रैक और गलत संरेखित रिबन पकड़ती है | EL टेस्टर, 8-कैमरा श्रेणी ($25k–32k) | अपरिवर्तनीय चरण से पहले अंतिम मौका |
| 7. लेमिनेशन | स्टैक को वैक्यूम और गर्मी के तहत पिघलाकर एक बॉन्डेड लैमिनेट में बदला जाता है | OCY-2666 श्रेणी ($90k–105k) सिंगल-चैंबर; डबल-चैंबर $150k–200k | 98 kW रेटेड · 40 Pa वैक्यूम · ±1–2 °C एकरूपता |
| 8. ट्रिमिंग और फ्रेमिंग | किनारे का फ्लैश हटाया जाता है, एल्यूमीनियम फ्रेम चिपकाया और दबाया जाता है | मैनुअल ट्रिम $4k–5k / ऑटो $30k–35k · फ्रेमिंग $6k–8k सेमी / $45k–52k ऑटो / $140k–185k ऑल-इन-वन | ऑल-इन-वन ग्लू-फ्लो नियंत्रण जोड़ता है |
| 9. जंक्शन बॉक्स और क्यूरिंग | J-box glued, wired, potted; adhesive cures on a conveyor | Gluing $5k–6k · potting $12k–17k · auto welding $60k–70k · curing conveyor $30k–70k | 2 operators on our 150 MW staffing plan |
| 10. IV & final EL test, packing | Sun-simulator flash assigns the power class; final EL verifies no new cracks; module packed | IV tester, OTMT-A class ($20k–28k) or Gsolar Class A ($60k–75k) · final EL 4-camera ($20k–23k) | 10 ms flash · modules to 2500×1400 mm |
इनमें से चार चरण आपकी अधिकांश अर्थव्यवस्था तय करते हैं, इसलिए वे गहन निरीक्षण के योग्य हैं।

Step 3 — stringing, the irreversible one
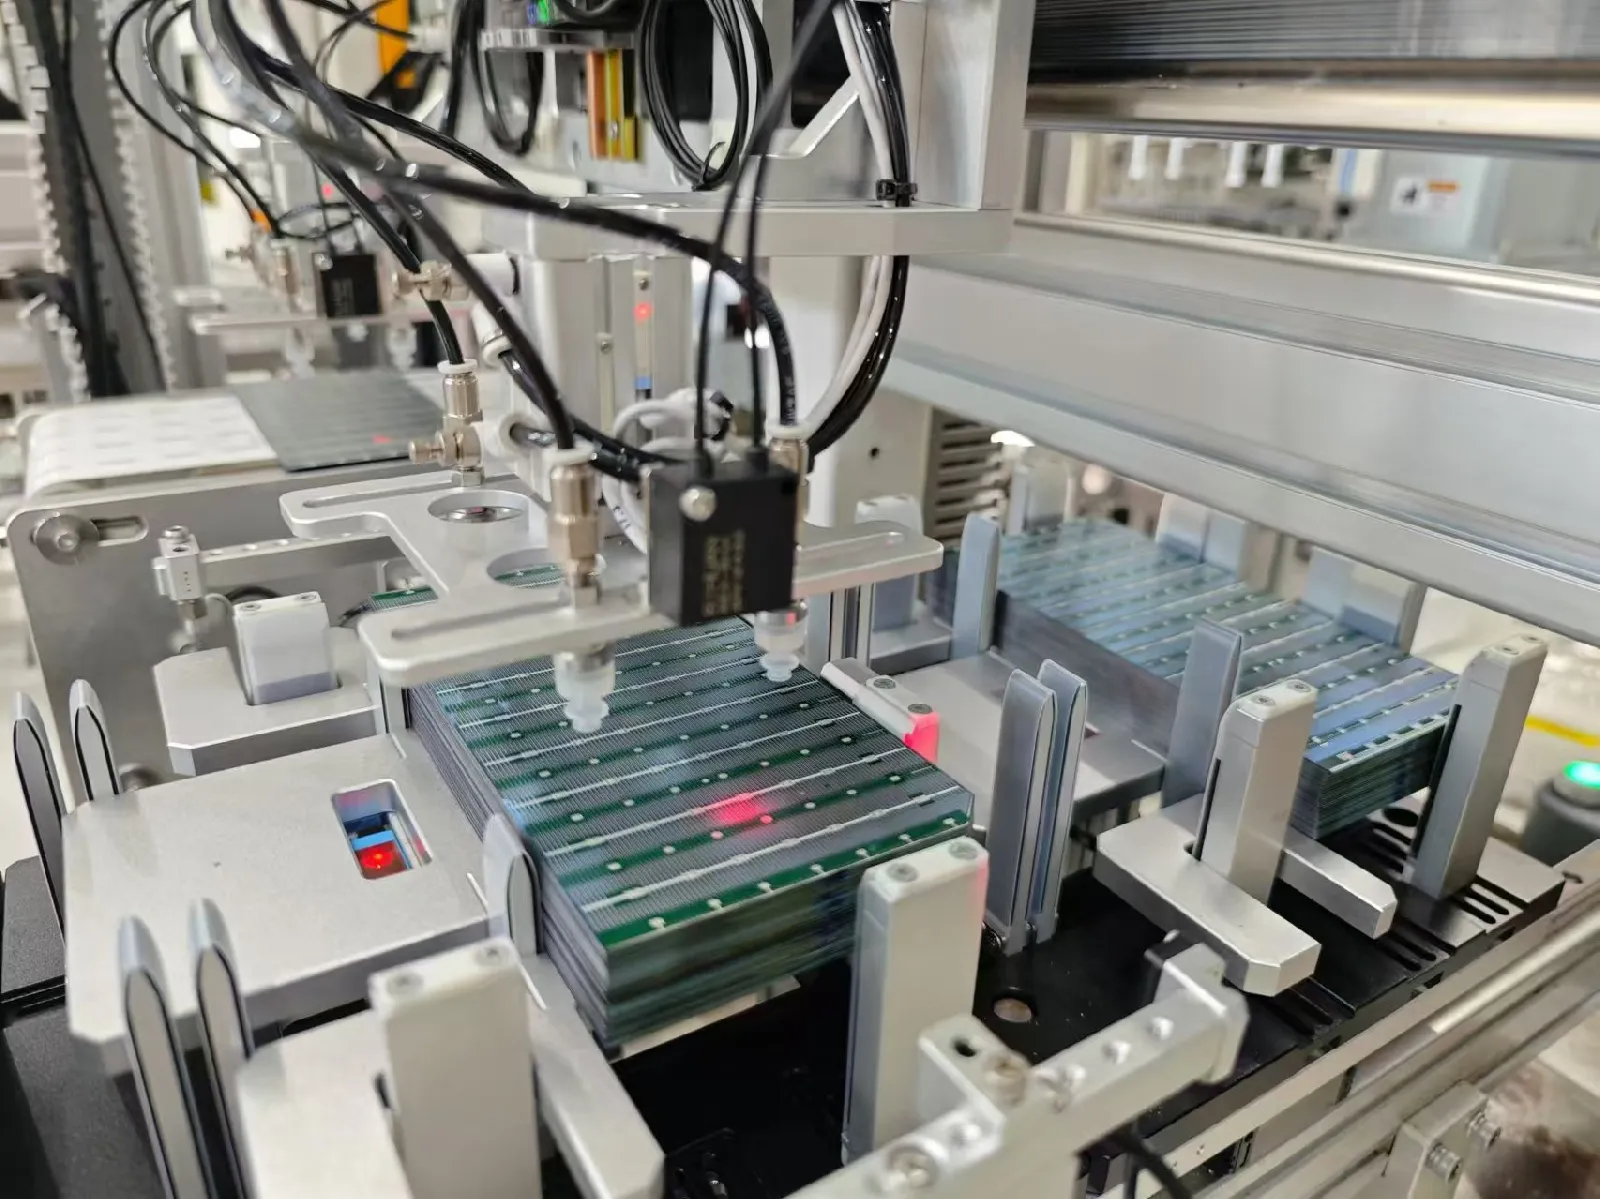
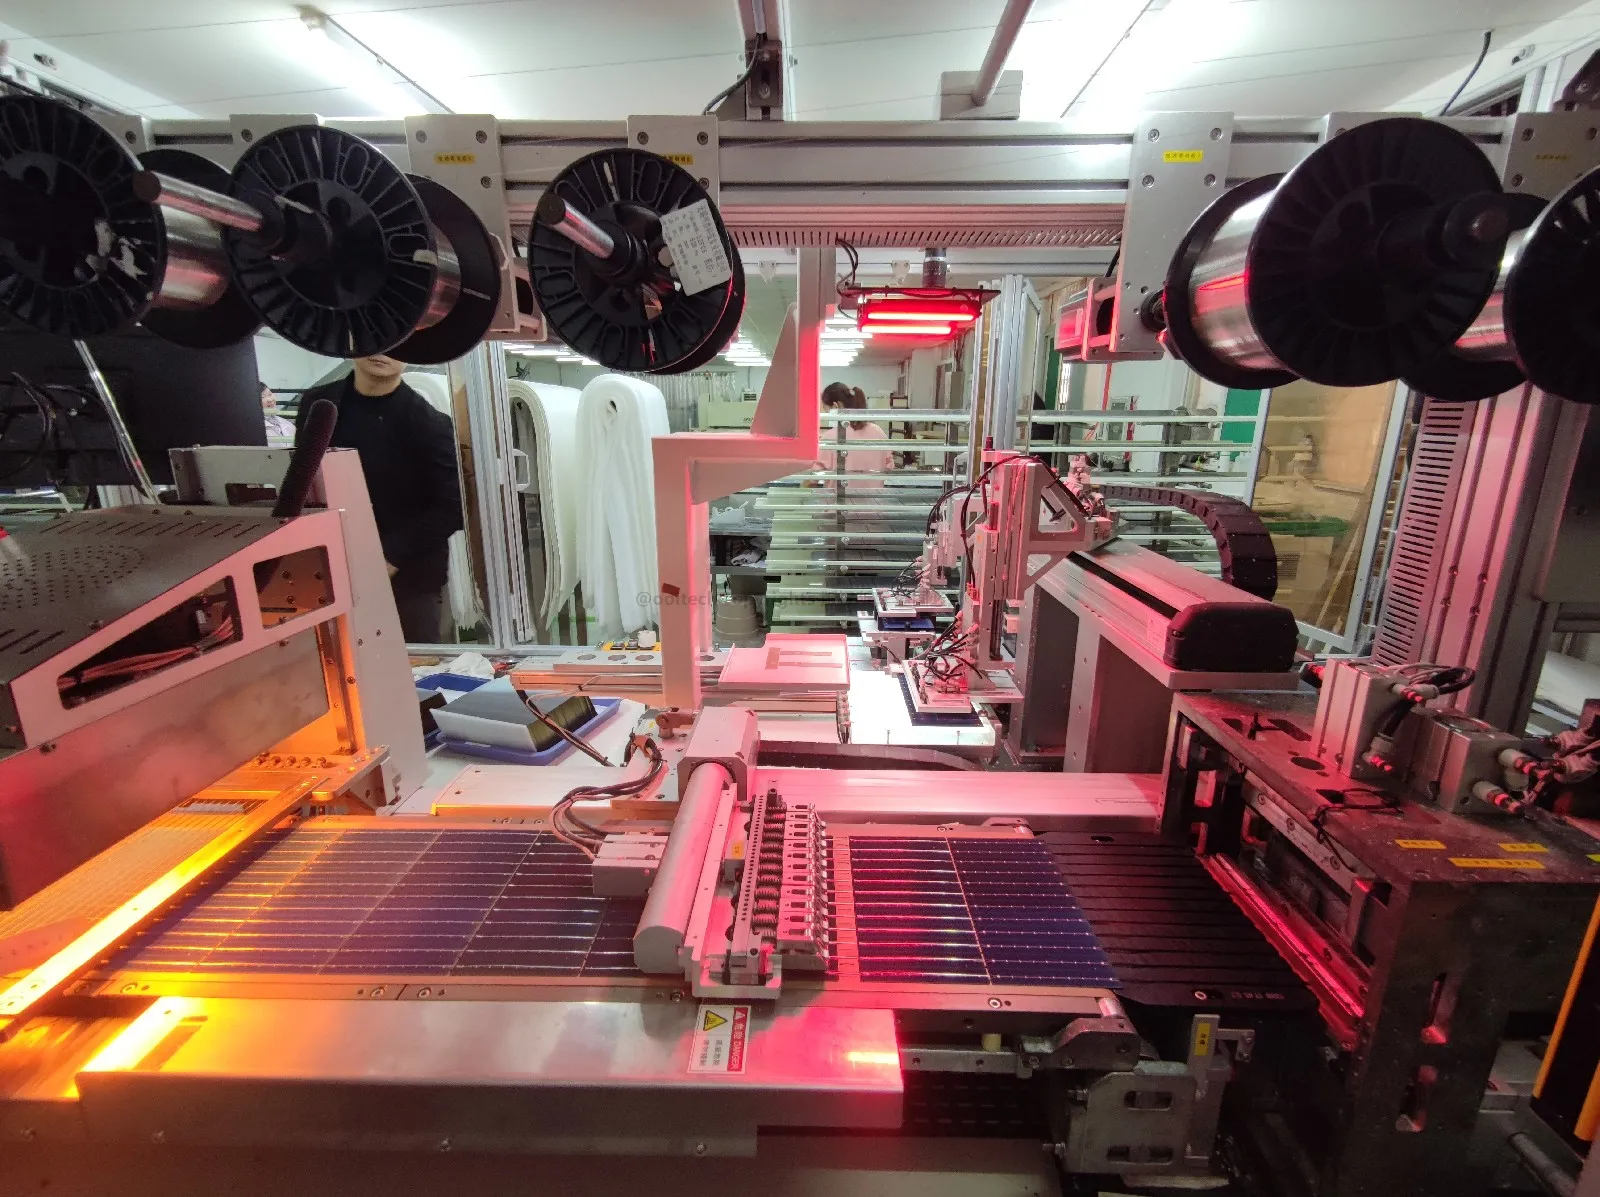
एक सेल के सामने के हिस्से पर रिबन को सोल्डर करना और उसे अगले सेल के पीछे तक ले जाना वह जगह है जहाँ मॉड्यूल की विद्युत गुणवत्ता तय होती है। SS-2500 इसे 2,400 सेल प्रति घंटे की दर से करता है, जिसमें CCD कैमरा पोज़िशनिंग और प्रत्येक सेल को संभालने वाला रोबोट होता है, और 156 से 210 mm तक के 3–20 बसबार प्रारूपों में A-ग्रेड सेल पर टूटने की दर 0.2% या उससे कम बनी रहती है। एक बार कोई खराब सोल्डर जोड़ या छिपी हुई माइक्रोक्रैक इस स्टेशन से निकल जाए, तो बाद का कोई भी चरण उसे ठीक नहीं कर सकता — यही कारण है कि चरण 6 मौजूद है। जब कुछ बिगड़ता है, तो लक्षण विशिष्ट होता है: तार अपने सोल्डर पैड से हटे हुए बैठे होते हैं, जो स्ट्रिंग के किनारे पर काले या बिना गीले जोड़ों के रूप में दिखाई देते हैं। समाधान लगभग हमेशा रिबन फ़ीड संरेखण या सोल्डरिंग तापमान रेसिपी होता है, सेल नहीं।
Step 7 — lamination, the tempo-setter
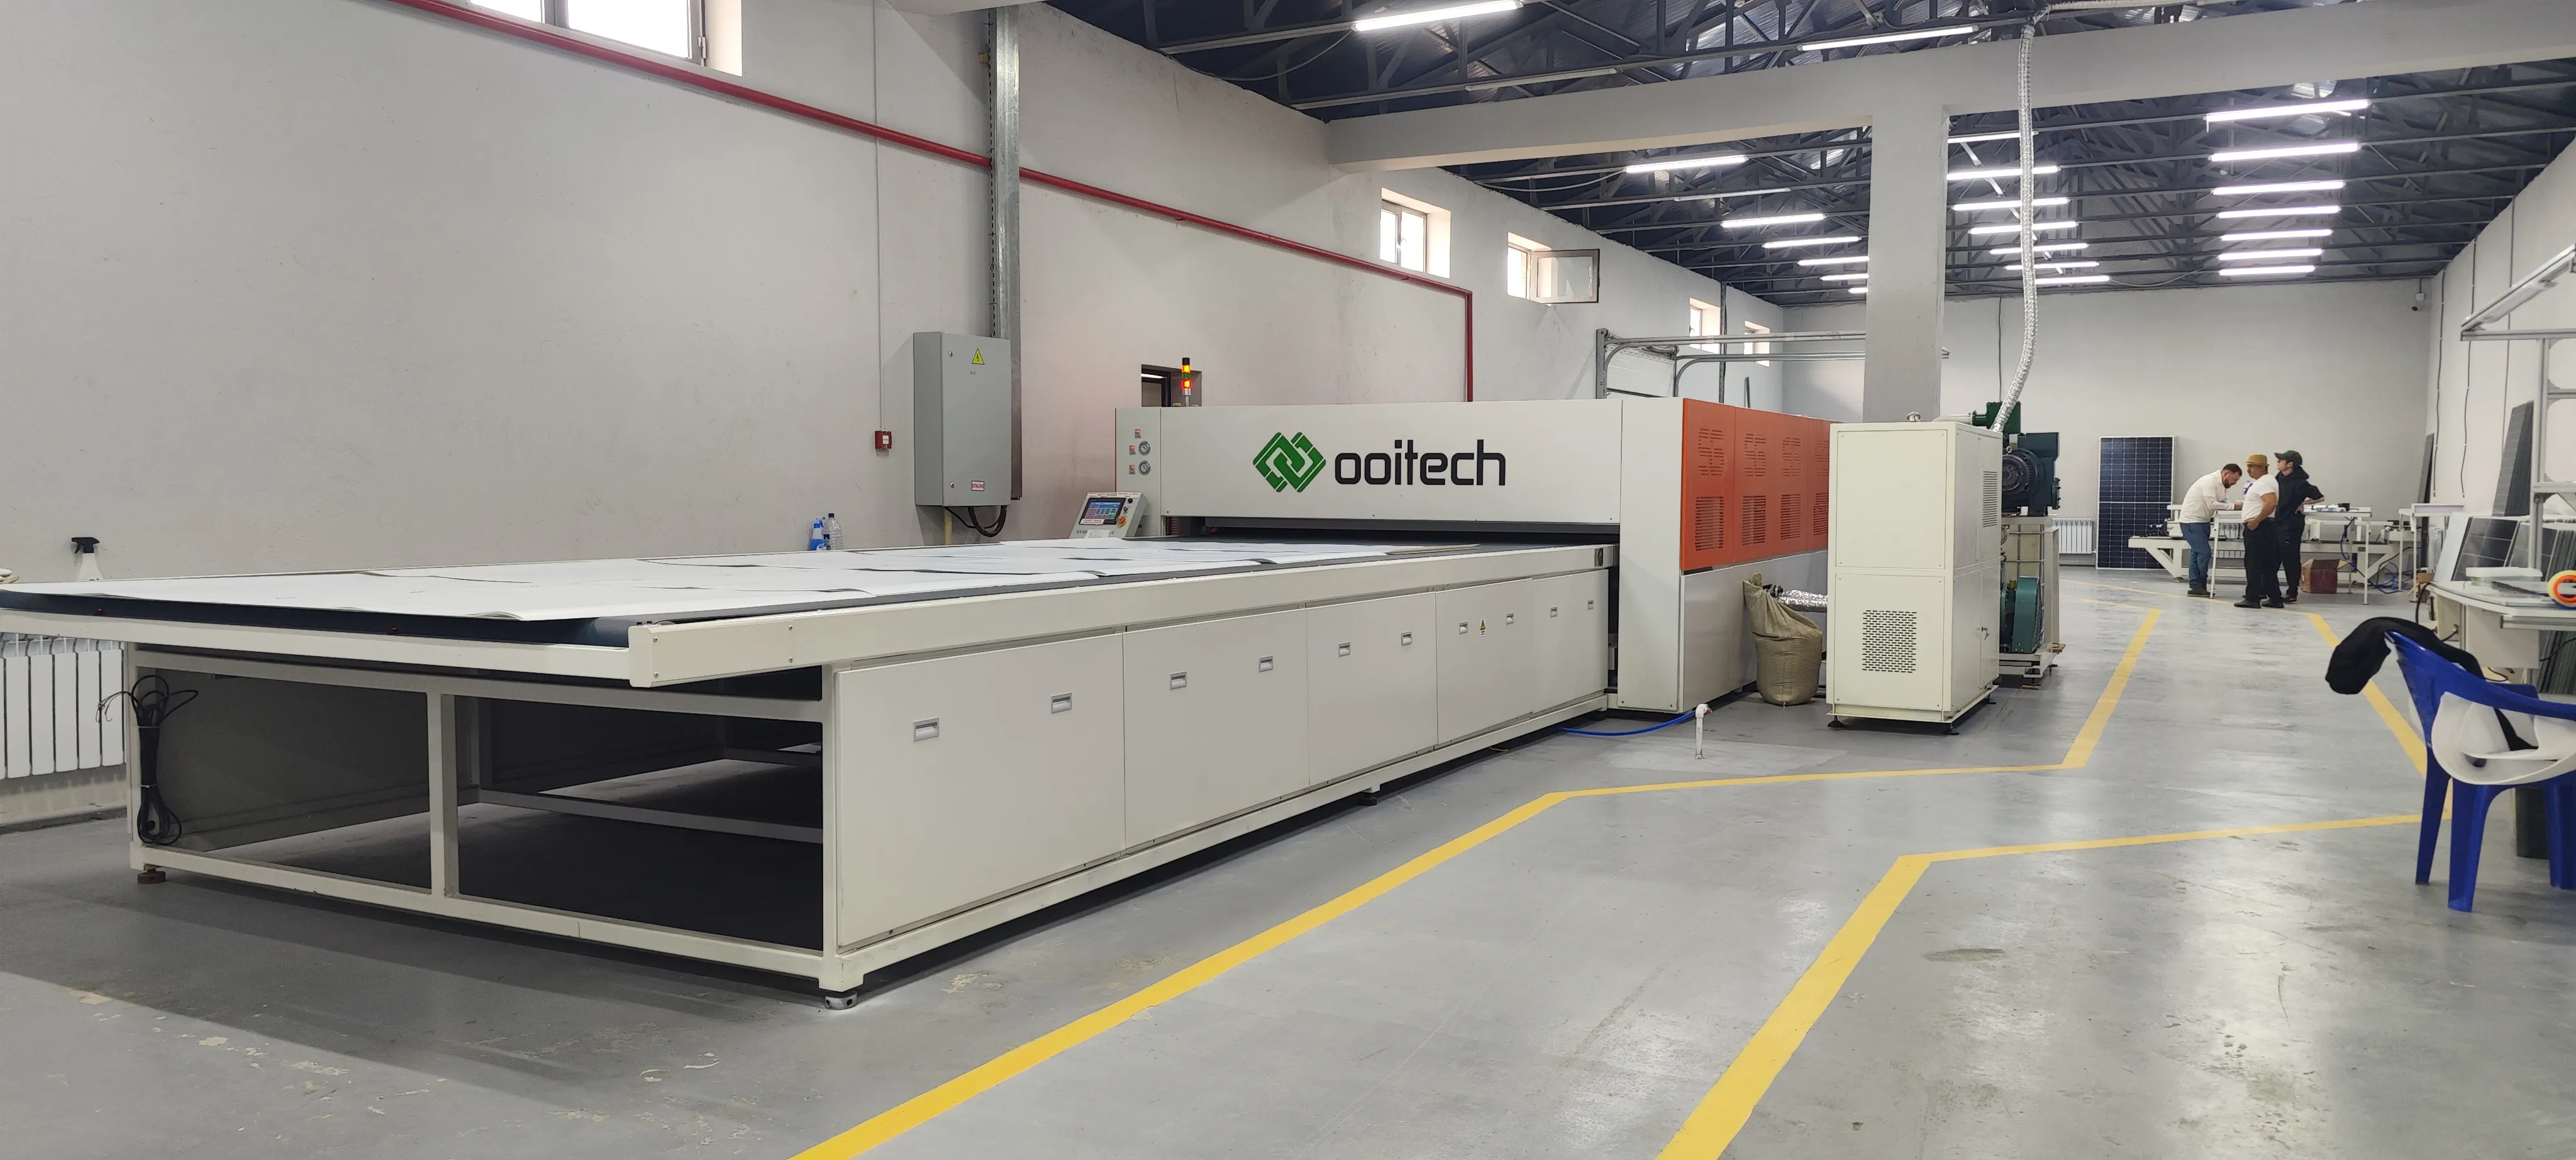
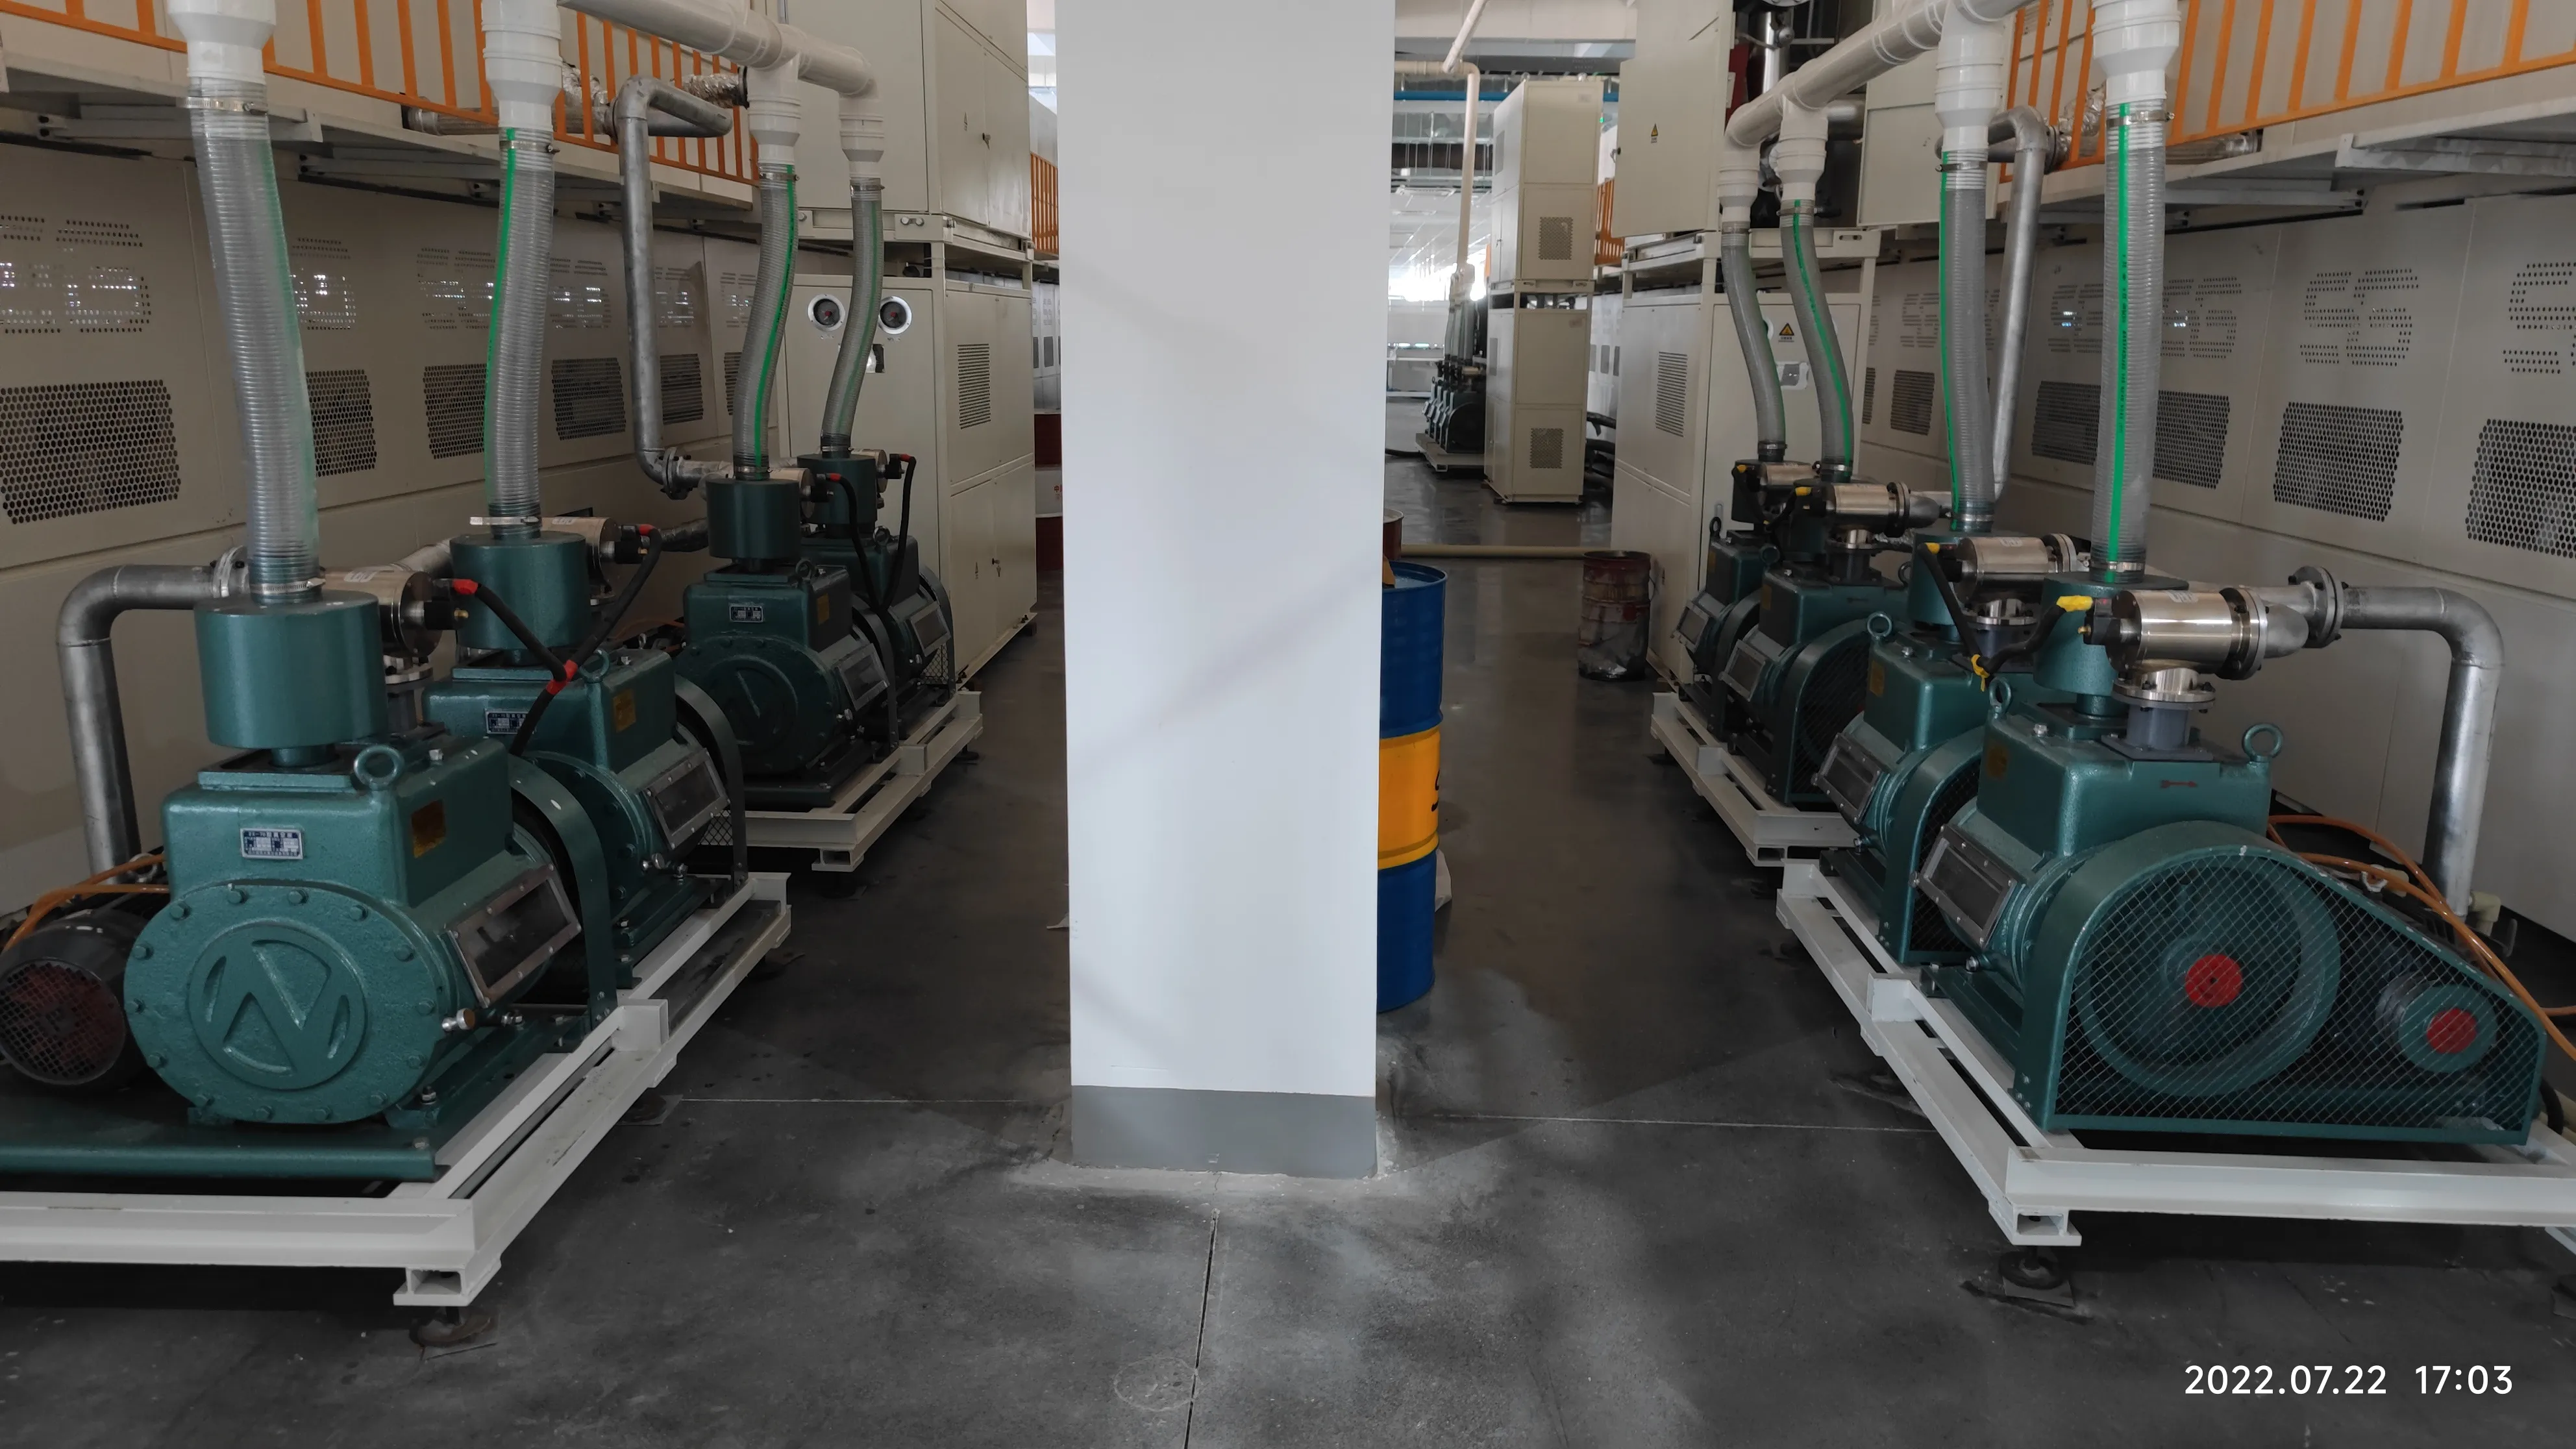
The पर। वह एक मशीन है जिसके अंदर हर मॉड्यूल को बैठना ही होता है। OCY-2666 श्रेणी 2600 × 6600 mm का वर्क सरफेस, ±1–2 °C तक बनाए रखी गई तापमान एकरूपता के साथ ऑयल हीटिंग, 40 Pa तक वैक्यूम और 5–30 मिनट के पंप-डाउन चक्र प्रदान करती है — यही कारण है कि छोटी लाइनों पर लाइन टैक्ट सोल्डरिंग नहीं, बल्कि लेमिनेशन तय करता है। यह विद्युत रूप से सबसे अधिक भूखी एकल मशीन भी है: 98 kW रेटेड, जिसमें से 72 kW हीटिंग का है। 120 MW स्तर पर शीट आमतौर पर डबल-चैंबर मशीन ($150k–200k) पर चली जाती है ताकि एक चैंबर क्योर करे जबकि दूसरा पंप डाउन करे; 300–600 MW पर, डबल-चैंबर डबल-लेयर इकाइयाँ प्रत्येक $400k की सीमा तक चलती हैं।
चरण 4, 5 और 8 — जहाँ अर्ध-स्वचालित बचत और लागत देता है
लेयअप, बसिंग और ट्रिमिंग वे तीन चरण हैं जो $1,400–1,700-क्लास मैनुअल स्टेशन संस्करण और $45,000–290,000 ऑटोमैटिक संस्करण दोनों में मौजूद हैं। solar panel production process रासायनिक रूप से दोनों तरह से समान है; जो बदलता है वह यह है कि काम कौन करता है। एक अर्ध-स्वचालित 20 MW लाइन में लेयअप टेबल पर चार ऑपरेटर, बसिंग टेबल पर दो, ट्रिमिंग पर एक — और पूरी लाइन $300k की निचली-से-मध्यम रेंज में आती है। स्वचालित समकक्ष उन पदों को हटा देते हैं और इसके बजाय कन्वेयर, टर्निंग यूनिट और सेंटरिंग स्टेशन जोड़ते हैं। कोई भी "बेहतर" नहीं है: जहाँ ऑपरेटर मजदूरी $400–700 प्रति माह होती है वहाँ मैनुअल संस्करण लागत वसूल कर लेता है, और जहाँ यह यूरोपीय स्तर पर होती है वहाँ स्वचालित ही एकमात्र समझदार कॉन्फ़िगरेशन है।
चरण 1, 6 और 10 — गुणवत्ता गेट
दस चरणों में से तीन परिवर्तन के बजाय परीक्षण करते हैं, और मिलकर उनकी लागत उपकरण के $60k–100k बैंड में कहीं आती है: सेल टेस्टर, प्री-लेमिनेशन EL, IV सिम्युलेटर और अंतिम EL। बजट बढ़ाने वाले खरीदार एक को काटने का लालच करते हैं। ऐसा न करें। इनकमिंग सेल बिनिंग के बिना आप एक स्ट्रिंग में ग्रेड मिला देते हैं; प्री-लैम EL के बिना आप दरारों को लैमिनेट करके बंद कर देते हैं और उन्हें सबसे महंगे चरण के बाद पाते हैं; अंतिम IV फ्लैश के बिना आप ऐसी पावर क्लास भेज देते हैं जिन्हें आपने कभी मापा ही नहीं। जिन नुकसानों को वे रोकते हैं, उनके सापेक्ष गेट फैक्ट्री की सबसे सस्ती मशीनें हैं।

3. प्रक्रिया क्या खपत करती है: स्थान, बिजली, हवा, लोग
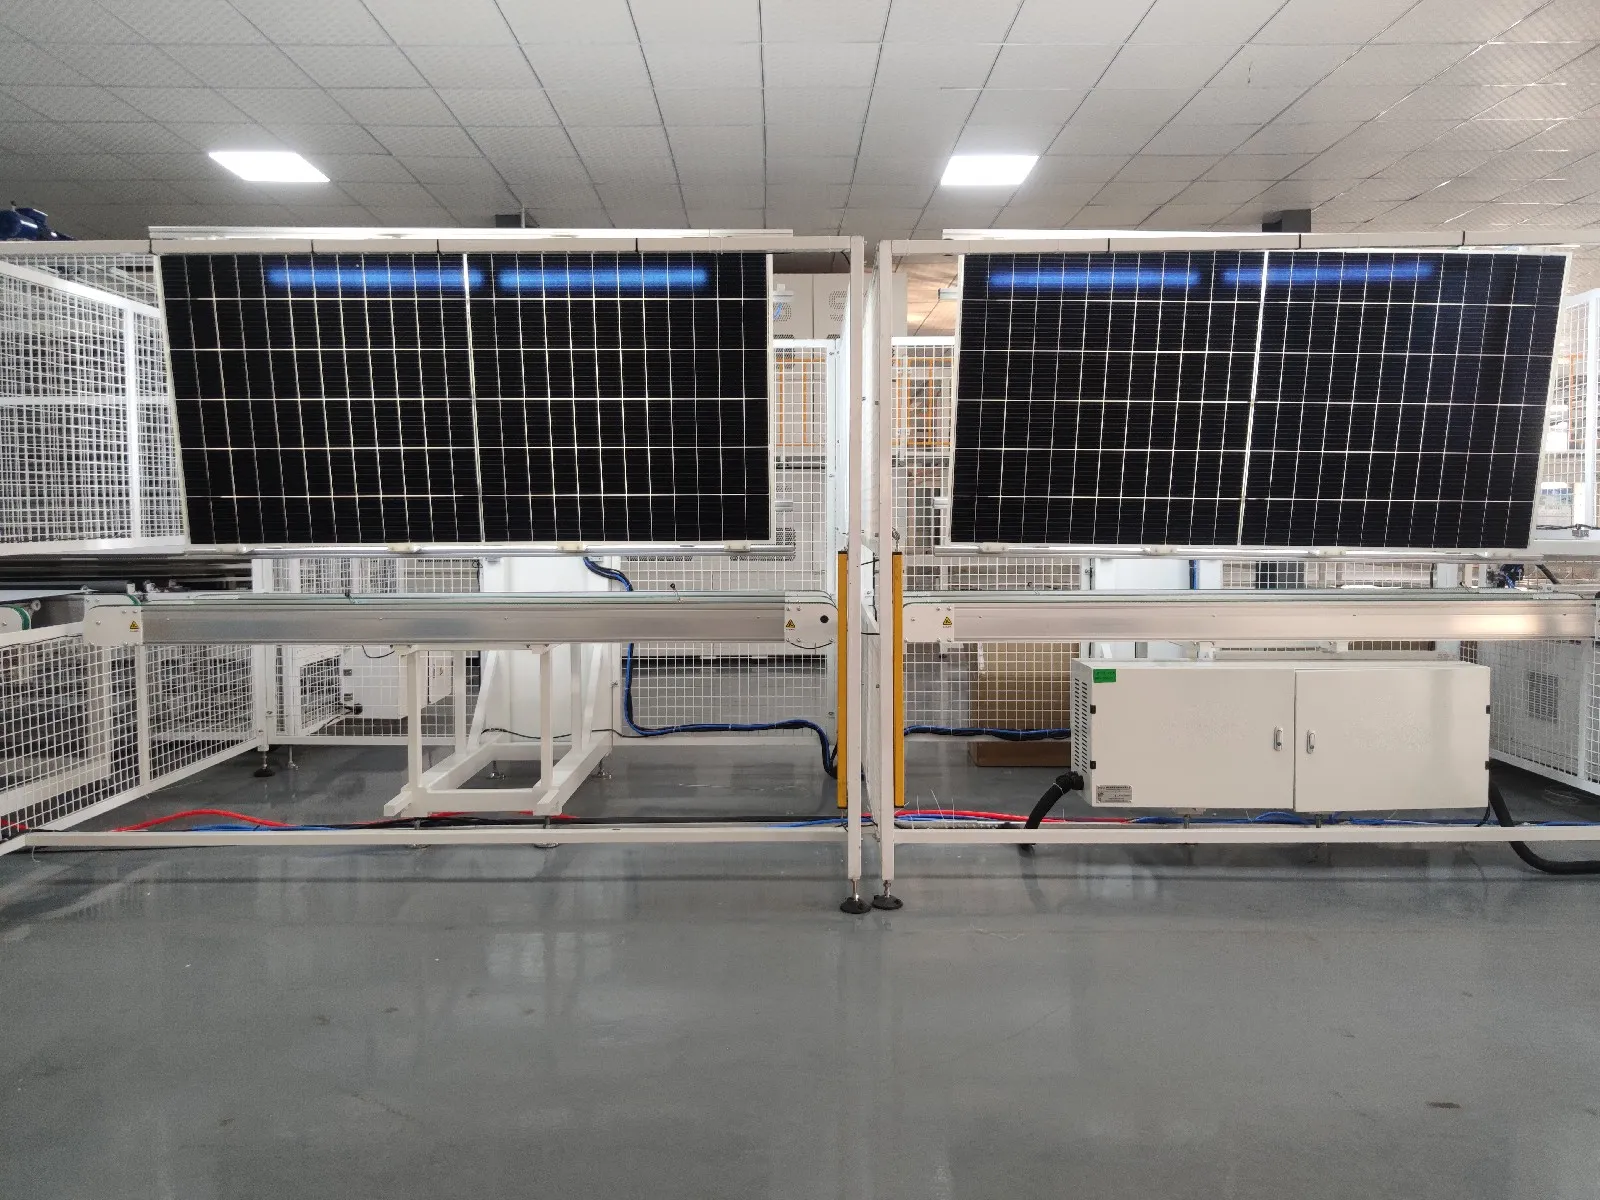
गंभीर खरीदार हमें एक चेकलिस्ट भेजते हैं जो हर बार लगभग एक जैसी पढ़ी जाती है: प्रति मशीन उत्पादन क्षमता, चक्र समय, बिजली आवश्यकता, हवा की खपत, आवश्यक ऑपरेटर, मशीन आयाम, स्वचालन स्तर। यहाँ तीन मानक स्तरों के लिए वह चेकलिस्ट हमारी स्वयं की कोटेशन शीट और फैक्ट्री लेआउट ड्रॉइंग से उत्तरित है।
| संसाधन | 20 MW सेमी-ऑटो | 60 MW स्वचालित | 120 MW ऑटोमैटिक |
|---|---|---|---|
| आउटपुट लय | 16 पैनल/घंटा, एक 8 घंटे की शिफ्ट | ~24 पैनल/घंटा श्रेणी | 32 पैनल/घंटा, 24 घंटे संचालन |
| उत्पादन हॉल | ~600–800 m² श्रेणी | ~800–1,000 m² श्रेणी | ~1,000 m² (50×20 m) |
| गोदाम (सेल अंदर / मॉड्यूल बाहर) | लगभग उतना ही क्षेत्रफल फिर से, सभी स्तर | — | — |
| छत / दरवाजे / कॉलम | छत 4.2–6 m · दरवाजे 5–6 m चौड़े · कॉलम-मुक्त पसंदीदा, अन्यथा अंतराल ≥6 m (120 MW लेआउट शीट से) | ||
| स्थापित शक्ति | ~150–200 kW श्रेणी | ~350–500 kW श्रेणी | ~700 kW |
| संपीड़ित हवा | स्वचालित स्तरों पर प्रति मिनट हज़ारों लीटर — लेआउट के अनुसार आकार; न्यूमेटिक सिलेंडर फ्रेमिंग, टर्निंग यूनिट और लोडर चलाते हैं | ||
| प्रति शिफ्ट ऑपरेटर | सेमी में मैनुअल लेअप, बसिंग, ट्रिमिंग पोज़िशन जोड़ता है | लीन ऑटोमैटिक क्रू | 12–15 ऑपरेटर + 2 इंजीनियर; 150 MW डबल-ग्लास प्लान पर 24/शिफ्ट |
| हॉल वातावरण | स्ट्रिंगिंग और लैमिनेशन ज़ोन को 25 °C ±2 और 50–60% RH चाहिए — वेयरहाउस कन्वर्ज़न में आमतौर पर क्लाइमेट कंट्रोल रेट्रोफिट की लागत आती है | ||
स्टाफिंग पर, 150 MW डबल-ग्लास स्टाफिंग प्लान को स्टेशन-दर-स्टेशन पढ़ना उचित है, क्योंकि यह दिखाता है कि लोग वास्तव में कहाँ जाते हैं: स्ट्रिंगर पर एक ऑपरेटर, ग्लास फीडिंग, EVA फीडिंग, स्पेसर प्लेसमेंट और बसबार/टेप फीडिंग में एक-एक, प्री-लैमिनेशन EL पर एक, रीवर्क में तीन, एज टेपिंग, ट्रिमिंग, फ्लिप इंस्पेक्शन और ग्लू/फ्रेम में एक-एक, जंक्शन-बॉक्स स्टेशन पर दो, एक बॉक्स कवर फिट करने और पीछे की सफाई करने वाला, एक आगे की सफाई करने वाला, एक IV/EL टेस्ट फिक्स्चर बदलने वाला, IV और फाइनल EL पर एक-एक, दो नेमप्लेट और बारकोड लगाने वाले, दो अनलोडिंग करने वाले। चौबीस लोग, और उस ऑटोमेशन स्तर पर डबल-ग्लास लाइन पर इनमें से कोई भी वैकल्पिक नहीं है — अकेले रीवर्क में तीन लगते हैं, क्योंकि स्टेप 6 और स्टेप 10 इसे लगातार फीड करते रहते हैं।
4. दोष कहाँ जन्म लेते हैं — और दो EL गेट
इस उद्योग में हर अनुभवी प्रक्रिया इंजीनियर यील्ड के बारे में एक ही बात कहता है: लैमिनेशन से पहले दोषों को पकड़ना सस्ता है और उसके बाद महंगा। चरण 6 पर लैमिनेशन-पूर्व EL गेट इसलिए मौजूद है क्योंकि स्ट्रिंगिंग अपरिवर्तनीय है; चरण 10 पर अंतिम गेट इसलिए मौजूद है क्योंकि लैमिनेशन स्वयं, फ्रेमिंग, और हैंडलिंग सभी पहले गेट से गुजरने के बाद नई दरारें पैदा कर सकते हैं। इनके बीच, दोनों EL स्टेशन मिलाकर $54,000–66,000 से काफी कम खर्च करते हैं और उन विफलता मोड को पकड़ते हैं जो अन्यथा तीसरे वर्ष की वारंटी दावों के रूप में सामने आते हैं: रिबन के नीचे माइक्रोक्रैक, कोल्ड सोल्डर जोड़, और लाइन के माध्यम से परिवहन में टूटी हुई सेल।
किसी भी आपूर्तिकर्ता से पूछने वाला व्यावहारिक प्रश्न यह है कि जब कोई दोष मिलता है तो दोनों गेटों के बीच क्या होता है। लैमिनेशन से पहले रीवर्क का मतलब है एक स्ट्रिंग फिर से बिछाना — कुछ मिनट। लैमिनेशन के बाद इसका मतलब है एक बॉन्डेड लैमिनेट को स्क्रैप करना जिसमें पहले से ही उसका ग्लास, EVA, सेल और बैकशीट शामिल हैं: लगभग $55–60 प्रति 585 W-श्रेणी मॉड्यूल सामग्री पर, प्रतिदिन तीन छूटे हुए दोष पाँच अंकों का वार्षिक सामग्री नुकसान है जो उपकरण कोटेशन में कभी नहीं दिखता।
5. एक प्रक्रिया, तीन प्रौद्योगिकी मार्ग
जब सेल बदलता है तो दस चरण नहीं बदलते — लेकिन सूची में दो मशीनों को बताना पड़ता है कि वे क्या फीड कर रही हैं। एक SS-2500 स्ट्रिंगर PERC और TOPCon को 3–20BB प्रारूपों में मूल रूप से कवर करता है; HJT की निम्न-तापमान आवश्यकताओं और बैक-कॉन्टैक्ट (BC) प्रारूपों के लिए संगत स्ट्रिंगर कॉन्फ़िगरेशन चाहिए, यही कारण है कि BC या HJT वॉल्यूम की योजना बनाने वाले खरीदारों को शीट पर किसी भी चीज़ से पहले स्ट्रिंगर संगतता की पुष्टि करनी चाहिए। खरीदार हमसे यह भी सही ढंग से पूछते हैं कि क्या एक लाइन टोलिंग कार्य के लिए एक साथ कई सेल प्रकार चला सकती है — उत्तर हाँ है, क्विक-चेंज सेल किट और प्रति प्रारूप पुनः-सत्यापित सोल्डरिंग रेसिपी के साथ, बदले में चेंजओवर समय की कीमत पर। प्रक्रिया कभी भी एक स्ट्रिंग के भीतर ग्रेड मिलाना बर्दाश्त नहीं करती: चरण 1 की बिनिंग ठीक इसलिए है ताकि मिलान किए गए सेल एक साथ चरण 3 में प्रवेश करें।
FAQ — सोलर पैनल निर्माण प्रक्रिया
एक सोलर पैनल बनाने में कितना समय लगता है?
लाइन आउटपुट टैक्ट में मापा जाता है, प्रति-पैनल समय में नहीं: एक 120 MW स्वचालित लाइन लगभग हर दो मिनट में एक मॉड्यूल पूरा करती है, एक 20 MW अर्ध-स्वचालित लाइन हर तीन से चार मिनट में। लेकिन कोई भी एकल मॉड्यूल लैमिनेटर के अंदर सबसे अधिक समय बिताता है — पंप-डाउन और क्योरिंग प्रति चक्र 5–30 मिनट चलते हैं — यही कारण है कि बड़ी लाइनें चक्रों को ओवरलैप करने के लिए डबल-चैंबर मशीनों का उपयोग करती हैं।
एक सोलर पैनल उत्पादन लाइन को कितने श्रमिकों की आवश्यकता होती है?
हमारी 150 MW डबल-ग्लास स्टाफिंग योजना पर, प्रति शिफ्ट 24 ऑपरेटर और लाइन इंजीनियर; 120 MW स्वचालित शीट में 12–15 ऑपरेटर और 2 इंजीनियर निर्दिष्ट हैं; अर्ध-स्वचालित श्रेणियाँ स्वचालित मशीनों के लिए भुगतान करने के बजाय लेअप, बसिंग और ट्रिमिंग पर मैनुअल पद जोड़ती हैं। स्टाफिंग संख्या स्वचालन के दायरे का अनुसरण करती है, क्षमता संख्या का नहीं।
इस प्रक्रिया को कितनी फर्श जगह चाहिए?
120 MW लाइन के लिए लगभग 1,000 m² उत्पादन हॉल (50×20 m, 4.2–6 m छत, दरवाजे 5–6 m चौड़े, कॉलम 6 m या अधिक पर), साथ ही कच्चे माल और तैयार-मॉड्यूल भंडारण के लिए लगभग उतनी ही अतिरिक्त जगह। इसलिए एक 2,000 m² हॉल एक 50–100 MW लाइन को कामचलाऊ लेकिन तंग गोदाम के साथ समायोजित करता है; छोटी लाइनें वहाँ से नीचे स्केल होती हैं। दूसरी मंज़िल की व्यवस्था केवल हल्के स्टेशनों के लिए काम करती है — लैमिनेशन का फर्श भार और लेआउट का सीधी-रेखा प्रवाह आमतौर पर भारी छोर को ज़मीन के स्तर पर रखता है।
एक सोलर पैनल फैक्ट्री कितनी बिजली की खपत करती है?
120 MW स्वचालित श्रेणी पर लगभग 700 kW स्थापित क्षमता की योजना बनाएं, जिसमें लैमिनेटर (2666 श्रेणी पर 98 kW रेटेड) और IR स्ट्रिंगर दो सबसे बड़े भार हैं। औसत खपत स्थापित क्षमता से काफी नीचे रहती है और उप-रैखिक रूप से स्केल होती है: प्रकाशित उद्योग आंकड़े एक 30 MW लाइन को लगभग 150 kW औसत और एक 400 MW लाइन को लगभग 360 kW पर रखते हैं।
क्या एक प्रोडक्शन लाइन PERC, TOPCon और BC सेल चला सकती है?
PERC और TOPCon एक ही SS-2500-श्रेणी के स्ट्रिंगर (3–20BB, 156–210 mm) पर चलते हैं। HJT और बैक-कॉन्टैक्ट फॉर्मेट के लिए लो-टेम्परेचर या BC-संगत स्ट्रिंगर कॉन्फ़िगरेशन चाहिए — कुछ और कोट करने से पहले इसे कन्फर्म कर लें। बाकी आठ स्टेप्स रेसिपी सेटिंग्स और टेस्ट फिक्स्चर के अलावा सेल-टाइप से असंबद्ध हैं।
कौन-सा स्टेप सबसे ज़्यादा डिफेक्ट पैदा करता है?
स्ट्रिंगिंग। यह 130–180 μm वेफर पर गर्मी लगाती है और यह अपरिवर्तनीय है: सोल्डर पैड्स से रिबन का मिसअलाइनमेंट, कोल्ड जॉइंट्स और माइक्रोक्रैक्स सभी वहीं से पैदा होते हैं। इसीलिए ब्रेकेज स्पेक्स (SS-2500 के लिए A-ग्रेड सेल्स पर ≤0.2%) और प्री-लैमिनेशन EL गेट शीट पर किसी भी थ्रूपुट आंकड़े से ज़्यादा मायने रखते हैं।
इस प्रोसेस में कौन-से कच्चे माल खर्च होते हैं?
प्रति 585 W TOPCon मॉड्यूल, मध्य-2025 के बाज़ार भाव पर लगभग $55–60 के मटेरियल: अकेले सेल्स बिल का 40% से ज़्यादा, फ्रेम और टेम्पर्ड ग्लास मिलाकर करीब 30%, फिर सोल्डर स्ट्रिप, बैकशीट, POE, EVA, जंक्शन बॉक्स और सीलेंट। 120 MW लाइन यह 32 पैनल प्रति घंटे की दर से लगातार खर्च करती है, जिसका बड़ा हिस्सा पहले साल के खरीदार के तौर पर अग्रिम भुगतान होता है — यही वर्किंग-कैपिटल आंकड़ा तय करता है कि प्रोसेस चलती रहेगी या नहीं।
अगर मशीनें ऑटोमैटिक हैं तो क्या ट्रेनिंग की सचमुच ज़रूरत है?
हाँ। मशीनें खुद चलती हैं; प्रोसेस नहीं चलती। ऑपरेटरों को रेटेड यील्ड हासिल करने में दो से तीन महीने लगते हैं — प्रति सेल फॉर्मेट रेसिपी बदलना, EL इमेज पढ़ना, रिबन और कटर अलाइनमेंट जाँचना मानवीय कौशल हैं। हमारे स्टैंडर्ड स्कोप में 30 दिन की ऑन-साइट कमिशनिंग और ट्रेनिंग के साथ लाइफटाइम रिमोट प्रोसेस सपोर्ट शामिल है, क्योंकि पहले महीने के बाद ज़्यादातर यील्ड समस्याएँ रेसिपी और अलाइनमेंट के सवाल होते हैं, हार्डवेयर फेल्योर नहीं।
स्पेसिफिकेशन्स Ooitech मशीन डेटा का संदर्भ देती हैं; मूल्य बैंड प्रति मशीन श्रेणी के सामान्य FOB China बाज़ार रेंज दर्शाते हैं और कॉन्फ़िगरेशन तथा विनिमय दरों के साथ बदलते हैं — बजट बनाने से पहले मौजूदा कोटेशन कन्फर्म करें।
संबंधित पठन: मशीन की कीमतें कैसे बनती हैं, संयंत्र लागत, उपयोगिताएँ और स्टाफिंग, और सोलर पैनल निर्माण व्यवसाय कैसे शुरू करें.
व्यावसायिक उद्देश्यों के लिए सौर पैनल निर्माण के लिए कौन-सी मशीनें और उपकरण आवश्यक हैं?
व्यावसायिक मॉड्यूल उत्पादन के लिए मुख्य सूची है: एक सेल टेस्टर और सॉर्टर, एक टैबर और स्ट्रिंगर, एक लेअप स्टेशन, एक बसिंग या ऑटो-बसिंग मशीन, स्ट्रिंगिंग के बाद एक EL टेस्टर, एक लेमिनेशन स्टैकर, एक लेमिनेटर, एक ट्रिमिंग मशीन, एक फ्रेमिंग मशीन, एक जंक्शन-बॉक्स और पॉटिंग स्टेशन, एक क्योरिंग ओवन, एक दूसरा EL टेस्टर, सन सिमुलेटर के साथ एक IV टेस्टर, एक हाइपॉट और इंसुलेशन टेस्टर, और एक सफाई और पैकिंग क्षेत्र।
उस मुख्य भाग के आसपास सहायक प्रणालियाँ होती हैं जिन्हें बजट में भूलना आसान होता है: सुखाने के साथ संपीड़ित हवा, प्रक्रिया शीतलन, फ्लक्स और लेमिनेशन धुएँ के लिए निकास, ESD-सुरक्षित फर्श, और स्टेशनों को जोड़ने वाली सामग्री हैंडलिंग। व्यवहार में ये सहायक प्रणालियाँ ही मशीनों की सूची को एक कार्यशील लाइन से अलग करती हैं, और यही कारण है कि किसी फैक्ट्री का कोटेशन देने से पहले उसका लेआउट बनाया जाना चाहिए।
सौर पैनलों के लिए कौन-से उपकरण आवश्यक हैं?
एक तैयार, परीक्षण-योग्य मॉड्यूल बनाने के लिए न्यूनतम ईमानदार सूची लोगों की अपेक्षा से छोटी है: एक स्ट्रिंगर, एक लेअप और बसिंग व्यवस्था, एक लेमिनेटर, एक फ्रेमिंग मशीन, और EL और IV के लिए टेस्टर। बाकी सब कुछ उत्पाद को संभव बनाने के बजाय थ्रूपुट, यील्ड या पुनरावृत्ति में सुधार करता है। बजट बनाते समय यह अंतर महत्वपूर्ण होता है, क्योंकि यह उन स्टेशनों को अलग करता है जिनके बिना आप शुरू नहीं कर सकते और उनसे जिन्हें आप मात्रा के अनुसार जोड़ सकते हैं।
जिसे छोड़ा नहीं जा सकता वह है परीक्षण। जिस मॉड्यूल का EL-परीक्षण और IV-परीक्षण नहीं हुआ है वह एक असत्यापित उत्पाद है, और उस सत्यापन की लागत छिपी हुई दरारों या गलत वर्गीकृत पावर बिन वाले मॉड्यूल भेजने की लागत की तुलना में नगण्य है।
सौर पैनल बनाने के लिए क्या आवश्यक है?
चार चीजें, इस क्रम में कि उन्हें कितनी बार कम आँका जाता है: एक उपयुक्त भवन, उपकरण, कच्चे माल की आपूर्ति श्रृंखला, और लोग। भवन को भार उठाना होता है, बिजली देनी होती है और लेमिनेशन तथा क्योरिंग तापमान को सहना होता है। उपकरण सबसे दिखने वाली लागत और सबसे सटीक रूप से कोट किया गया मद है। आपूर्ति श्रृंखला — सबसे ऊपर सेल, फिर एनकैप्सुलेंट, ग्लास, रिबन और जंक्शन बॉक्स — यह निर्धारित करती है कि लाइन वास्तव में अपनी रेटेड क्षमता पर चल सकती है या नहीं।
लोगों की आवश्यकता सबसे शांत मद है। एक पूरी तरह से स्वचालित लाइन को भी प्रक्रिया इंजीनियरों की आवश्यकता होती है जो EL छवि पढ़ सकें, लेमिनेशन दोष का निदान कर सकें और सोल्डरिंग प्रोफ़ाइल समायोजित कर सकें। स्वचालन हाथों को हटाता है, निर्णय को नहीं, और उस निर्णय के बिना एक फैक्ट्री मॉड्यूल बनाने के बजाय अपना समय बैचों को दोबारा चलाने में बिताती है।
संबंधित: सौर पैनल निर्माण मशीन: स्टेशन और लेआउट बताता है कि एक ही प्रक्रिया अनुक्रम को 5 MW से 1.2 GW तक कैसे पुनः आकार दिया जाता है और ऑर्डर करने से पहले कौन से इनपुट फ्रीज़ करने हैं।
अतिरिक्त पठन और पृष्ठभूमि डेटा
इस विषय पर सार्वजनिक संदर्भ सामग्री, जो उद्योग के प्रौद्योगिकी रोडमैप और बाज़ार डेटा को बनाए रखने वाले संगठनों द्वारा प्रकाशित की गई है: