इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
यूवी एडहेसिव और एनकैप्सुलेंट: इंटरफ़ेस डैम्प हीट फाइंड्स
विषय-सूची
त्वरित उत्तर: एक बैक-कॉन्टैक्ट रेट्रोफिट दो ऑर्गेनिक सिस्टम जोड़ता है जिन्हें एक ही सैंडविच के अंदर क्योर होना होता है: हर जॉइंट पर एक UV-क्योर्ड एडहेसिव, और उसके चारों ओर एक क्रॉसलिंकिंग एनकैप्सुलेंट फिल्म। कोई भी आपूर्तिकर्ता आपके स्टैक पर दूसरे के उत्पाद का परीक्षण नहीं करता, और उसके बाद होने वाली विफलता डैम्प हीट में जॉइंट या बबल के रूप में दिखती है, फिल्म की समस्या के रूप में नहीं। रसायन साधारण है। एक टैक-फ्री एडहेसिव सतह बिना क्योर हुई सतह की तुलना में कम आसानी से बॉन्ड करती है, एक अपूर्ण क्योर वाष्पशील पदार्थ उसी जगह छोड़ता है जहाँ फिल्म सील करने की कोशिश कर रही है, एक क्योर्ड एडहेसिव नरम फिल्म की तुलना में बहुत अधिक कठोर होता है इसलिए ठंडा होना जॉइंट एज पर भार डालता है, और कम-आणविक प्रजातियाँ फिल्म में प्रवास कर सकती हैं और उसके क्रॉसलिंकिंग को बाधित कर सकती हैं। इसमें से अधिकांश को ठीक करने वाली चीज़ है अधिक वैक्यूम ड्वेल वाली लैमिनेशन रेसिपी, एक तापमान विंडो जो दोनों क्योर शेड्यूल का सम्मान करती है, एक धीमा कूल, और 1,000 घंटे के बाद मापा गया पुल-स्ट्रेंथ वितरण, पहले नहीं।
दो आपूर्तिकर्ता, दो डेटा शीट, एक इंटरफेस। एडहेसिव विक्रेता ने ग्लास पर परीक्षण किया। फिल्म विक्रेता ने ऐसे स्टैक पर परीक्षण किया जिसमें कोई UV एडहेसिव नहीं है। आपका मॉड्यूल पहली जगह है जहाँ दोनों एक ही समय में सत्य हैं, और उनमें से किसी ने भी इसे चलाया नहीं है।
दो पॉलिमर, एक क्योर शेड्यूल
एक 0BB बैक-कॉन्टैक्ट मॉड्यूल में दो क्योरिंग सिस्टम होते हैं जो अलग-अलग डिज़ाइन किए गए थे। एडहेसिव को स्ट्रिंगिंग स्टेशनके अंदर रखा और विकिरित किया जाता है, क्योंकि स्ट्रिंग को उठाने से पहले जॉइंट को टिके रहना होता है। एनकैप्सुलेंट फिल्म बाद में लैमिनेटर में, वैक्यूम के तहत लगभग 140 से 150 °C तापमान पर मिनटों में मापे गए ड्वेल के लिए क्रॉसलिंक होती है। दोनों अभिक्रियाओं को एक ही स्टैक में उपयोगी रूपांतरण डिग्री तक पहुँचना होता है, और दूसरी पहली की सतह के संपर्क में होती है।
यही पूरी समस्या एक वाक्य में है। इस लेख में बाकी सब कुछ इसका परिणाम है: जब फिल्म उसके ऊपर आती है तो एडहेसिव सतह कैसी दिखती है, जब इसे फिर से गर्म किया जाता है तो एडहेसिव से क्या निकलता है, और जब स्टैक ठंडा होता है और फिल्म पहले से काँच जैसे बॉन्ड के चारों ओर कठोर हो जाती है तो जॉइंट का क्या होता है।
UV एडहेसिव क्या है, और उसका क्योर क्या नहीं देख सकता
इस अनुप्रयोग में उपयोग किए जाने वाले दो परिवार अलग-अलग रसायन से क्योर होते हैं। एक्रिलेट सिस्टम रेडिकल्स के माध्यम से पॉलिमराइज़ होते हैं, और रेडिकल्स ऑक्सीजन द्वारा शमित हो जाते हैं, यही कारण है कि रेडिकल-क्योर्ड बीड की सतह अंडर-क्योर्ड रह सकती है जबकि भीतरी भाग कठोर होता है। एपॉक्सी सिस्टम कैटायनिक रूप से क्योर होते हैं, ऑक्सीजन के बजाय नमी से बाधित होते हैं, और लैंप बंद होने के बाद भी प्रतिक्रिया करते रहते हैं, जो सुविधाजनक है और इसका यह भी मतलब है कि लैमिनेशन के समय क्योर की डिग्री इस पर निर्भर करती है कि स्ट्रिंग कितनी देर बैठी रही।
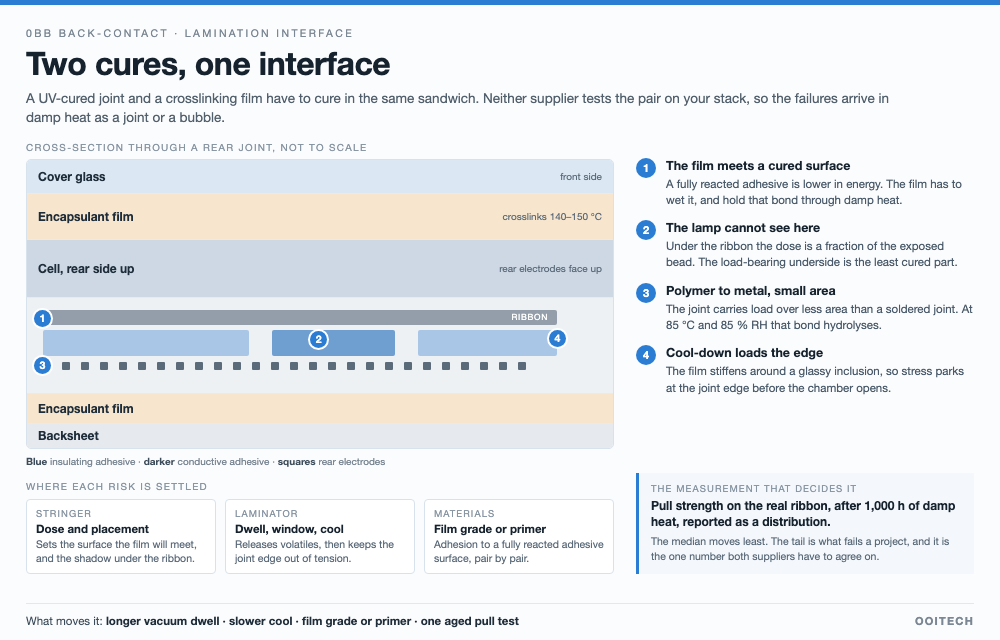
एक दूसरा ब्लाइंड स्पॉट है, और यह ज्यामितीय है। पराबैंगनी प्रकाश वहीं पहुँचता है जहाँ वह देख सकता है। रिबन के नीचे और जॉइंट के छाया वाले हिस्से के साथ वाला एडहेसिव, खुली बीड को मिलने वाली खुराक का एक अंश प्राप्त करता है, इसलिए जॉइंट समान रूप से क्योर नहीं होता, और निचला हिस्सा, फिंगर के संपर्क में आने वाला हिस्सा, वही है जिससे भार उठाने को कहा जाएगा। स्ट्रिंगर पर प्री-क्योर एक हैंडलिंग आवश्यकता है, तैयार क्योर नहीं।
"इसे और कठोर क्योर करो" सहज जवाब है और यह दो-तरफ़ा नॉब है। अधिक खुराक एडहेसिव में संसंजन सुधारती है, और यह सतह को पूरी तरह प्रतिक्रियाशील, कम-ऊर्जा अवस्था की ओर भी धकेलती है जो फिल्म से कम आसानी से बॉन्ड करती है, और यह फोटोइनिशिएटर टुकड़ों तथा अन्य कम-आणविक प्रजातियों के प्रवास को और आगे बढ़ा सकती है। उपयोगी सीमा एक विंडो है, अधिकतम नहीं।
फिल्म इंटरफेस पर चार प्रश्न
जब फिल्म आती है, चार चीज़ें तय करती हैं कि इंटरफेस टिकता है या नहीं। इनमें से कोई भी उसी दिन किए गए पील टेस्ट में दिखाई नहीं देती।
क्रॉस-सेक्शन में एक रियर जॉइंट: फिल्म पहले से क्योर्ड एडहेसिव के ऊपर आती है, लैंप रिबन के नीचे नहीं पहुँच सकता, धातु बॉन्ड छोटा है, और ठंडा होना जॉइंट एज पर तनाव छोड़ देता है। पैमाने के अनुसार नहीं।
- सतह ऊर्जा। पूरी तरह क्योर्ड एक्रिलिक या एपॉक्सी सतह रासायनिक रूप से बिना क्योर हुई सतह से अलग होती है, और अक्सर कम ऊर्जा वाली। फिल्म को उसे गीला करना, बॉन्ड बनाना, और डैम्प हीट चक्र के दौरान उस बॉन्ड को बनाए रखना होता है। कोई दी गई फिल्म किसी दिए गए एडहेसिव पर ऐसा करती है या नहीं, यह एक फॉर्मूलेशन प्रश्न है जिसका उत्तर जोड़ी का परीक्षण करके मिलता है, किसी भी डेटा शीट को पढ़कर नहीं।
- दूसरी गर्मी के दौरान निकलने वाले वाष्पशील पदार्थ। आंशिक रूप से क्योर्ड एडहेसिव में अभी भी अप्रतिक्रियाशील मोनोमर, फोटोइनिशिएटर टुकड़े और अवशोषित नमी होती है। इसे वैक्यूम के तहत गर्म करने से वे उस जगह बाहर निकल जाते हैं जिसे फिल्म बंद करने की कोशिश कर रही है, जो जॉइंट पंक्ति के साथ एक रेखा में बैठे बुलबुलों का एक मार्ग है। यह उसी प्रकार का दोष है जो रिबन के साथ रेखा के आकार के बुलबुले EPE फिल्म के साथ देखा जाता है, जो एक अलग स्रोत से आता है।
- मापांक का चरण। लैमिनेशन तापमान पर फिल्म नरम होती है और क्योर्ड एडहेसिव नहीं। जैसे-जैसे स्टैक ठंडा होता है, फिल्म ऐसे समावेश के विरुद्ध कठोर और सिकुड़ती है जो उसका अनुसरण नहीं करता, और तनाव जॉइंट के किनारे पर केंद्रित हो जाता है। इसलिए 25 °C पर पुल टेस्ट पास करने वाला जॉइंट चैंबर तक पहुँचने से पहले ही पूर्व-भारित हो सकता है।
- फिल्म में प्रवास। इंटरफेस पर कम-आणविक प्रजातियाँ इंटरफेस पर नहीं रहतीं। यदि वे एनकैप्सुलेंट में विसरित हो जाती हैं तो वे स्थानीय रूप से क्रॉसलिंकिंग को बाधित कर सकती हैं, पीलापन व्यवहार बदल सकती हैं और जॉइंट के आसपास आसंजन बदल सकती हैं। इसके बारे में कुछ भी उत्पादन लाइन पर दिखाई नहीं देता। मॉड्यूल विश्वसनीयता तय करने वाला अवशेष रसायन इस लाइन पर एक नई बहस नहीं है, यही बात नो-क्लीन फ्लक्स प्रश्न रिबन पर उठाता है।
डैम्प हीट जॉइंट को पहले क्यों ढूँढ लेती है
इस आर्किटेक्चर के दो गुण बताते हैं कि योग्यता अनुक्रम फिल्म या ग्लास पर समाप्त होने के बजाय रियर जॉइंट पर क्यों समाप्त होता है।
पहला, जॉइंट एक पॉलिमर-से-धातु बॉन्ड है जो यांत्रिक भार उठाता है, ऐसे क्षेत्र पर जो सोल्डर किए गए जॉइंट से छोटा होता है। धातु इंटरफेस पर आसंजन 85 °C और 85 % सापेक्ष आर्द्रता के तहत हाइड्रोलिसिस से क्षय होता है, और जो ऑक्साइड या हाइड्रॉक्साइड बनता है वह वह नहीं है जिसे पकड़ने के लिए एडहेसिव तैयार किया गया था। सोल्डर किया गया जॉइंट अलग तरह से विफल होता है, इंटरमेटैलिक वृद्धि के माध्यम से, जो धीमी है और बेहतर समझी जाती है। दूसरा, विद्युत और यांत्रिक कार्य एक ही जगह बैठते हैं: एडहेसिव जितना पकड़ता है उतना ही संचालन या इन्सुलेशन भी करता है, इसलिए आसंजन की आंशिक हानि और संपर्क प्रतिरोध की आंशिक हानि साथ-साथ आती हैं।
व्यावहारिक परिणाम क्रम के बारे में है। डैम्प हीट, थर्मल साइक्लिंग और पोटेंशियल-इंड्यूस्ड डिग्रेडेशन परीक्षण आमतौर पर अलग-अलग योग्यता मदों के रूप में चलाए जाते हैं, और जो स्टैक हर एक को अकेले पास करता है, वह क्रम में चलाए जाने पर भी विफल हो सकता है, क्योंकि पहला परीक्षण एक इंटरफ़ेस खोलता है जिसे दूसरा परीक्षण फिर यांत्रिक रूप से लोड करता है, और तीसरा उसके माध्यम से आयनिक धारा चलाता है। यदि योजना ऐसी परियोजनाओं में बेचने की है जिनके लिए बैंकेबिलिटी समीक्षा आवश्यक है, तो अनुक्रमिक परिणाम ही पढ़ा जाता है।
लैमिनेशन के वे नॉब जो वास्तव में इसे बदलते हैं
इंटरफ़ेस पर।, में तय होता है, जिसे सामान्य रेट्रोफिट लागत मॉडल पुनःउपयोग किए गए उपकरण के रूप में गिनता है। यह वर्गीकरण पूंजी बजट के लिए सही है और प्रक्रिया के लिए भ्रामक है: मशीन नहीं बदलती, रेसिपी बदलती है।
| नॉब | यह इंटरफ़ेस पर क्या बदलता है | गलनांक |
|---|---|---|
| दबाव से पहले वैक्यूम ड्वेल | आंशिक रूप से क्योर हुए एडहेसिव को फिल्म के ऊपर बंद होने से पहले वाष्पशील पदार्थों और अवशोषित नमी को छोड़ने का समय देता है | साइकल समय, सीधे, हर मॉड्यूल पर |
| उपयोग किया गया मान | फिल्म की सॉफ्टनिंग रेंज से ऊपर रहना चाहिए और फिर भी एडहेसिव के पोस्ट-क्योर और माइग्रेशन व्यवहार का सम्मान करना चाहिए | थ्रूपुट, और यह उस विंडो को संकीर्ण करता है जिसमें आप चल सकते हैं |
| दबाव और प्लेटन एकरूपता | जोड़ पंक्ति के साथ वॉयड को बंद करता है और क्योर हुई सतह के विरुद्ध फिल्म को गीला करता है | टूलिंग की स्थिति, समतलता और डायाफ्राम की आयु प्रक्रिया चर बन जाते हैं |
| दबाव के तहत कूलिंग रैम्प | जोड़ के किनारे पर तनाव स्थानांतरित होने से पहले फिल्म को सेट होने देता है | साइकल में सबसे लंबा एकल जोड़ |
| फिल्म ग्रेड, या एक प्राइमर | पूरी तरह से क्योर हुई एडहेसिव सतह पर आसंजन, फॉर्मूलेशन दर फॉर्मूलेशन | एक BOM लाइन और एक पुनःयोग्यता |
इसे ट्यून करते समय क्रम मायने रखता है। वैक्यूम ड्वेल और कूलिंग रैम्प वे दो नॉब हैं जो रसायन विज्ञान बदले बिना उपरोक्त विफलता मोड पर कार्य करते हैं, और ये दोनों ही साइकल समय की लागत लेते हैं, यही कारण है कि जब कोई लाइन आउटपुट का पीछा कर रही हो तो इन्हें सबसे पहले काटा जाता है। यह व्यापार केवल उम्र बढ़ने के बाद मापे गए जोड़ डेटा के साथ ही उचित ठहराया जा सकता है, जो अगला अनुभाग है।
इस इंटरफ़ेस के लिए लैमिनेशन रेसिपी सेट करते समय, हम लंबे वैक्यूम ड्वेल को बनाए रखते हैं और नियंत्रित कूलिंग रैम्प लागू करते हैं, पिछले जोड़ पर यांत्रिक तनाव से बचने के लिए साइकल समय की लागत स्वीकार करते हुए।
दोनों आपूर्तिकर्ताओं से क्या पूछें
सबसे उपयोगी प्रश्न एडहेसिव या फिल्म के बारे में नहीं है। यह जोड़ी के बारे में है।
- एडहेसिव आपूर्तिकर्ता से: जोड़ डेटा किस एनकैप्सुलेंट पर उत्पन्न किया गया था, और क्या इसे उम्र दी गई थी? दिन शून्य पर नंगे कांच पर मापी गई पुल स्ट्रेंथ एक सामग्री गुण है, मॉड्यूल परिणाम नहीं। साथ ही डोज़ के संदर्भ में क्योर विंडो, सतह पर ऑक्सीजन और नमी के प्रति संवेदनशीलता, और ओवर-क्योर के बाद सतह का क्या होता है, यह भी पूछें।
- फिल्म आपूर्तिकर्ता से: पूरी तरह से क्योर हुई एक्रिलेट या एपॉक्सी सतह पर फिल्म क्या आसंजन देती है, और क्या उस स्थिति के लिए कोई प्राइमर या ग्रेड है। पूछें कि क्या उनका क्रॉसलिंकिंग सिस्टम एडहेसिव द्वारा छोड़े गए निम्न-आणविक प्रजातियों से प्रभावित होता है।
- दोनों से: अपने स्टैक पर जोड़ी चलाएं। यह वह अनुरोध है जिसे सबसे अधिक बार अस्वीकार किया जाता है और सबसे अधिक मायने रखता है, क्योंकि दोनों डेटा शीट आंतरिक रूप से सुसंगत और संयुक्त रूप से असत्यापित हैं।
प्रतिबद्ध होने से पहले हम क्या मापेंगे
चार माप, इस क्रम में, वास्तविक स्टैक पर वास्तविक रिबन के साथ।
एक: 1,000 घंटे के डैम्प हीट के बाद पुल स्ट्रेंथ वितरण, पहले नहीं। माध्यिका सबसे कम हिलती है; पूंछ ही परियोजना को विफल करती है। दो: जोड़ पंक्ति के माध्यम से एक क्रॉस-सेक्शन, क्योंकि रिबन के नीचे का बुलबुला या वॉयड बाहर से अदृश्य होता है और 200 गुना आवर्धन पर स्पष्ट होता है। तीन: एडहेसिव सतह पर फिल्म का आसंजन, या तो पील या लैप शीयर के रूप में, उसी उम्र बढ़ने से पहले और बाद में। चार: एकल परीक्षण के बजाय क्रम के बाद वही जोड़, क्योंकि प्रमाणपत्र क्रम का प्रतिनिधित्व करेगा।
प्रक्रिया मूल्यांकन के दौरान, हम 1,000 घंटे के डैम्प हीट के अधीन नमूनों पर पुल स्ट्रेंथ परीक्षण चलाने से पहले रिबन के नीचे छिपे वॉयड को पहचानने के लिए 200 गुना आवर्धन पर पॉलिश किए गए क्रॉस-सेक्शन की जांच करते हैं।
हम लैमिनेटर और स्ट्रिंगर बनाते हैं और हम UV एडहेसिव या एनकैप्सुलेंट फिल्म नहीं बेचते, इसलिए इस तुलना में बचाव के लिए हमारे पास कोई उत्पाद नहीं है। रेट्रोफिट परियोजनाओं से हमारा अपना अवलोकन अधिक संकीर्ण और अधिक व्यावहारिक है: पहले स्टैक पर मान्य की गई रेसिपी एक दस्तावेज़ है, और उसे मॉड्यूल के साथ चलना होगा, क्योंकि अलग फिल्म लॉट से दूसरा स्टैक एक अलग प्रयोग है। लैमिनेशन प्रक्रिया वह जगह है जहाँ वह दस्तावेज़ लिखा जाता है, और उसका रिकॉर्ड ही डैम्प हीट विफलता को एक आरोपणीय विफलता में बदलता है।
ये संख्याएँ कहाँ से आती हैं
समस्या का अस्तित्व, दो-एडहेसिव लेआउट, फिल्म संगतता सत्यापित करने की आवश्यकता, और यह अवलोकन कि हार्डवेयर पहले ही खरीदे जाने के बाद डैम्प हीट विफलताएँ प्रकट होती हैं, एक TOPCon मॉड्यूल लाइन को बैक-कॉन्टैक्ट असेंबली में परिवर्तित करने पर एक चीनी-भाषा के लेख से आते हैं, जिसमें कहा गया है कि UV एडहेसिव और EVA या POE फिल्में संगतता में भिन्न होती हैं और कुछ निर्माता एक समर्पित फिल्म पर स्विच करते हैं। उस स्रोत में कुछ भी इंटरफ़ेस को मात्रात्मक नहीं बताता, और न ही हम: तंत्र विवरण और नॉब-से-विफलता मैपिंग इस आर्किटेक्चर पर लागू सामान्य पॉलिमर और लैमिनेशन तर्क हैं, जिन्हें इस रूप में चिह्नित किया गया है, और हमने इस लेख के लिए UV-एडहेसिव स्टैक पर 1,000 घंटे का डैम्प हीट क्रम नहीं चलाया है। प्राप्त किए जाने वाले आंकड़ों को परिणाम नहीं, बल्कि एक परीक्षण योजना मानें।
अक्सर पूछे जाने वाले प्रश्न
क्या हम अपनी मौजूदा EVA रख सकते हैं?
संभवतः, और उत्तर जोड़ी के लिए विशिष्ट है। EVA पेरोक्साइड के माध्यम से क्रॉसलिंक करता है और समय के साथ एसिटिक एसिड में हाइड्रोलाइज़ होता है, POE एसिड उत्पन्न नहीं करता और उच्च आयतन प्रतिरोधकता रखता है, और दोनों में से किसी को भी आपकी क्योर हुई एडहेसिव सतह से टिकाऊ बंधन बनाना होगा। कुछ निर्माता एक समर्पित फिल्म पर पहुँचते हैं; जानने का तरीका आपके स्टैक पर एक जोड़ परीक्षण है, उम्र दिया हुआ।
क्या यह उसी दोष के समान है जो हमें रिबन के साथ पहले से दिखते हैं?
संबंधित, समान नहीं। रिबन के साथ रेखा-आकार के बुलबुले लैमिनेशन के दौरान फंसे नमी और वाष्पशील पदार्थों से आते हैं। यहाँ वाष्पशील पदार्थों का दूसरा स्रोत है, एडहेसिव स्वयं, और दोष वहीं बैठता है जहाँ जोड़ है, जो इसे कॉस्मेटिक के साथ-साथ एक यांत्रिक समस्या भी बनाता है।
एडहेसिव को बस ओवर-क्योर क्यों न करें?
क्योंकि पूरी तरह से प्रतिक्रिया होने पर सतह कम बॉन्डेबल हो जाती है, और ओवर-क्योर फिल्म में निम्न-आणविक प्रजातियों के माइग्रेशन को बढ़ा सकता है। क्योर डोज़ दो किनारों वाली एक विंडो है, और स्ट्रिंगर का प्री-क्योर उस विंडो के भीतर एक हैंडलिंग चरण है, उसका अंत नहीं।
क्या अधिक गर्म लेमिनेशन चक्र मदद करता है?
यह वेट-आउट में मदद करता है और यह एडहेसिव पर आपके खिलाफ काम करता है। अधिक गर्म या लंबा चक्र पोस्ट-क्योर और माइग्रेशन को और आगे बढ़ाता है और कूल-डाउन पर जोड़ को अधिक भार डालता है। उपयोगी कदम आमतौर पर समान पीक तापमान पर लंबा वैक्यूम ड्वेल और धीमा कूल है।
आप सबसे पहले कौन सा एकल परीक्षण करेंगे?
1,000 घंटे के डैम्प हीट के बाद वास्तविक रिबन पर पुल स्ट्रेंथ, वितरण के रूप में रिपोर्ट की गई। यह सबसे सस्ता माप है जो उस प्रश्न का उत्तर देता है जो प्रमाणपत्र पूछेगा, और यह दोनों आपूर्तिकर्ताओं को एक ही प्रयोग में मजबूर करता है।
क्या यह केवल रेट्रोफिट समस्या है?
नहीं। कोई भी लाइन जो बैक-कॉन्टैक्ट सेल्स को UV एडहेसिव के साथ जोड़ती है, उसका इंटरफेस समान होता है, नया निर्माण हो या परिवर्तित। एक रेट्रोफिट सीखने की अवधि को संकुचित करता है, क्योंकि लेमिनेशन रेसिपी, फिल्म ग्रेड और टीम सभी एक अलग आर्किटेक्चर के खिलाफ मान्य किए गए थे।
क्या स्ट्रिंगर इसे लैमिनेटर के बजाय ठीक कर सकता है?
आंशिक रूप से। क्योर डोज़, प्लेसमेंट और बीड ज्योमेट्री स्ट्रिंगर के निर्णय हैं और वे उस सतह को निर्धारित करते हैं जिससे फिल्म मिलेगी। इंटरफेस स्वयं लैमिनेटर में बनता है। एट्रिब्यूशन के लिए प्रति-स्टेशन डेटा आवश्यक है, अन्यथा दोनों विभाग एक महीने तक राय का आदान-प्रदान करते हैं।
यदि हम फिल्म लॉट बदलते हैं तो क्या हमें पुनः योग्यता प्राप्त करनी होगी?
पूरा क्रम नहीं, लेकिन नए लॉट पर डैम्प हीट के बाद जोड़ पुल सस्ता बीमा है। फिल्म लॉट क्रॉसलिंकिंग व्यवहार में भिन्न होते हैं, और पहले लॉट पर मान्य की गई रेसिपी एक शुरुआती बिंदु है, गारंटी नहीं।
अंतिम विचार
एक रेट्रोफिट आमतौर पर एक स्ट्रिंगिंग प्रोजेक्ट के रूप में बजट किया जाता है जिसमें एक सामग्री लाइन आइटम होता है। एडहेसिव और फिल्म के बीच का इंटरफेस वह जगह है जहां वह बजट वास्तविकता से मिलता है, क्योंकि यह एकमात्र स्थान है जहां दो आपूर्तिकर्ताओं में से प्रत्येक के पास आधा सबूत होता है। अतिरिक्त वैक्यूम ड्वेल, धीमा कूल और एक एज्ड पुल टेस्ट की लागत विफल डैम्प हीट अनुक्रम से कम होती है, और ये इस लेख में केवल तीन चीजें हैं जिन्हें पहले मॉड्यूल के लेमिनेट होने से पहले तय किया जा सकता है।
OOITech एकल और दोहरे चैंबर का निर्माण करता है सोलर पैनल लैमिनेटर मशीनें संवेदनशील सेल जोड़ों को प्रबंधित करने के लिए डिज़ाइन किए गए इलेक्ट्रिक या ऑयल हीटिंग विकल्पों के साथ। रेसिपी मूल्यांकन और इंटरफेस संगतता परीक्षणों के लिए अपना मॉड्यूल स्टैक, रिबन ड्रॉइंग या परीक्षण नमूने हमारी टीम को भेजें।