त्वरित उत्तर: सोलर पैनल उत्पादन लाइन स्टेशनों का एक क्रमबद्ध समूह है जो सेल्स को तैयार मॉड्यूल में बदलता है — कटिंग, टैबिंग, लेअप, बसिंग, लैमिनेशन, फ्रेमिंग, जंक्शन-बॉक्स फिटिंग, परीक्षण — जो अर्ध-स्वचालित या पूर्णतः स्वचालित रूप में आपूर्ति की जाती है और 5 MW से 1–2 GW तक की क्षमता श्रेणी के अनुसार आकार दी जाती है, जिसमें लेआउट, उपयोगिताएँ और कर्मचारी-व्यवस्था उसी श्रेणी का अनुसरण करती हैं।
सोलर पैनल उत्पादन लाइन: 5 MW से 1 GW तक कॉन्फ़िगरेशन
खरीदार शायद ही कभी एक मशीन के कारण मुसीबत में पड़ते हैं। वे लाइन को एक परियोजना के रूप में लेकर मुसीबत में पड़ते हैं: किसी के यूटिलिटी रूम की जाँच करने से पहले चुनी गई क्षमता श्रेणी, ऑपरेटरों की गिनती किए बिना चुना गया ऑटोमेशन स्तर, किसी के यह पूछने से पहले बनाया गया फुटप्रिंट कि लैमिनेटर की कतार वास्तव में कितनी लंबी है।
सोलर पैनल उत्पादन लाइन में क्या होता है
क्रम निश्चित है। 5 MW की कार्यशाला और गीगावाट संयंत्र के बीच जो बदलता है वह यह है कि कितना काम हाथ से होता है, स्टेशनों के बीच कितना बफ़र होता है, और कितना निरीक्षण स्वचालित रूप से चलता है।
- सेल तैयारी — सॉर्टिंग, फिर हाफ-सेल, शिंगल्ड या बैक-कॉन्टैक्ट कार्य के लिए लेज़र कटिंग या स्क्राइबिंग।
- टैबिंग और स्ट्रिंगिंग — रिबन सोल्डरिंग या चिपकने वाले बॉन्डिंग द्वारा दोहराने योग्य जोड़ों वाली स्ट्रिंग्स बनाना।
- लेअप — एनकैप्सुलेंट और बैकशीट या रियर ग्लास के साथ स्ट्रिंग्स को सर्किट क्रम में ग्लास पर रखना।
- बसिंग और आइसोलेशन — स्ट्रिंग के सिरों को मॉड्यूल सर्किट में जोड़ना और जोड़ों को इंसुलेट करना।
- लैमिनेशन-पूर्व निरीक्षण — दृश्य और EL जाँच, जब दोष अभी भी ठीक किए जा सकते हैं।
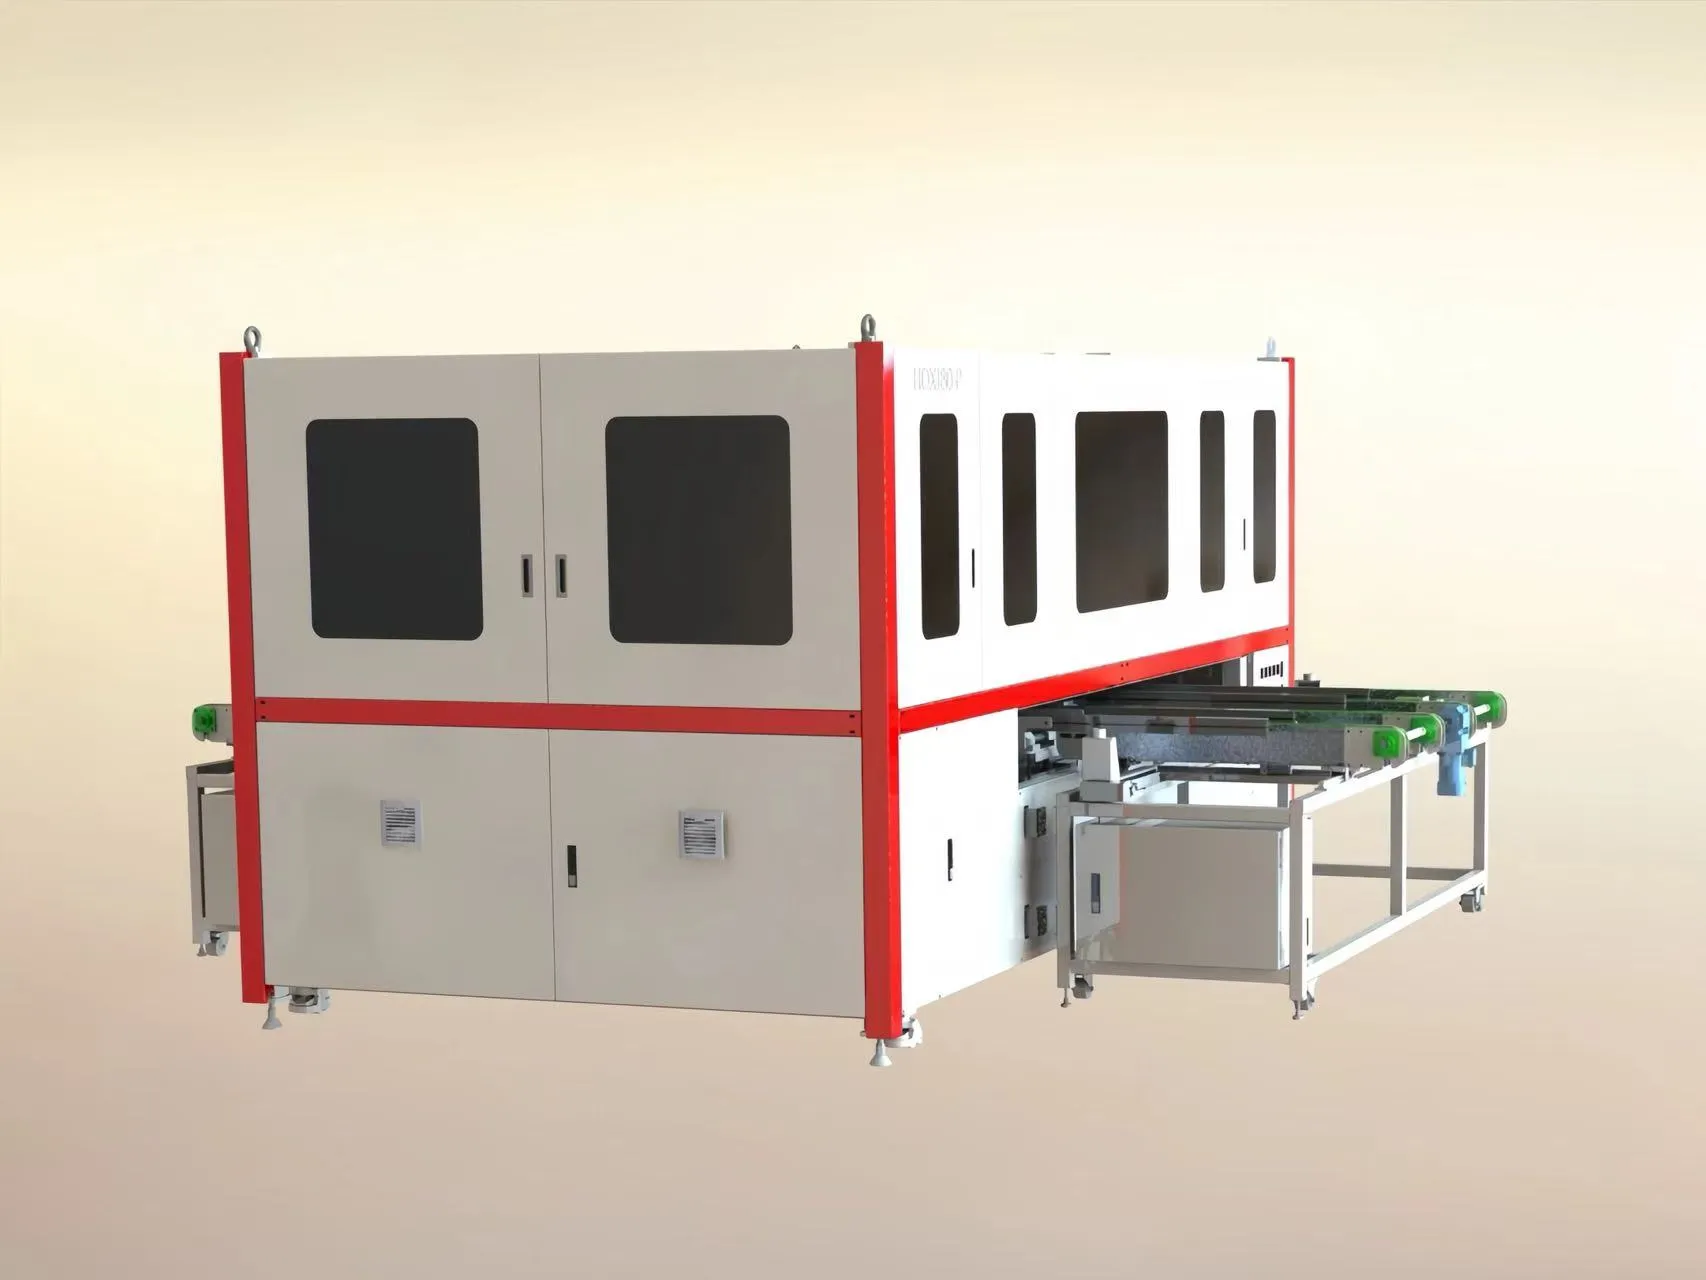
- लैमिनेशन — एनकैप्सुलेंट को ऊष्मा, वैक्यूम और दबाव से क्योर करना और हवा निकालना।
- फ्रेमिंग और जंक्शन बॉक्स — ट्रिमिंग, फ्रेम एडहेसिव, बॉक्स सोल्डरिंग या ग्लू भरना, क्योरिंग।
- अंतिम परीक्षण — EL इमेजिंग, सन सिम्युलेटर के तहत IV, हिपॉट परीक्षण, सॉर्टिंग, पैकिंग।
दो स्टेशन डाउनस्ट्रीम की लय तय करते हैं: MBB हाफ-सेल स्ट्रिंग्स के लिए AM050FH जैसा टैबर-स्ट्रिंगर, और OTMT जैसे AAA-श्रेणी सिम्युलेटर पर IV माप। बाकी सब कुछ कार्य और पड़ोसियों के साथ अपने इंटरफ़ेस द्वारा निर्धारित होता है।
अर्ध-स्वचालित बनाम पूर्ण-स्वचालित
अंतर "मशीनें बनाम कोई मशीन नहीं" का नहीं है। एक अर्ध-स्वचालित सोलर पैनल उत्पादन लाइन वही प्रक्रिया उपकरण उपयोग करती है; ऑपरेटर मॉड्यूल को स्टेशनों के बीच ले जाते हैं और अधिक दृश्य निर्णय लेते हैं। एक पूर्ण-स्वचालित लाइन ट्रांसफर, बफ़रिंग, स्वचालित लैमिनेटर लोडिंग और ट्रेसबिलिटी जोड़ती है, इसलिए मॉड्यूल कभी हाथ से नहीं उठाए जाते।
मैनुअल ट्रांसफर से कर्मचारियों की संख्या बढ़ती है और हैंडलिंग क्षति होती है जिसे कोई भी परीक्षण पूरी तरह नहीं पकड़ पाता। क्षमता बढ़ने के साथ स्थिरता ही असली तर्क है: प्रति शिफ्ट कुछ मॉड्यूल पर मैनुअल लेअप ठीक है और सैकड़ों में यह गलत संरेखण का मुख्य स्रोत बन जाता है। दोष से उबरना उलटी दिशा में चलता है — दिखने वाली रुकावट को ऑपरेटर हटा देता है, स्वचालित लाइन के लिए लिखित प्रक्रिया चाहिए।
5 MW से 1 GW तक कॉन्फ़िगरेशन कैसे बदलता है
Ooitech जिन श्रेणियों तक बनाता है: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW और 1–2 GW। तालिका दिखाती है कि लाइन का स्वरूप कैसे बदलता है; यह निर्णय का मार्गदर्शन करती है, उसे निर्धारित नहीं करती।
| टियर | स्वरूप | डिज़ाइन को क्या निर्धारित करता है |
|---|
| 5 मेगावाट | अर्ध-स्वचालित, कॉम्पैक्ट | सबसे कम पूंजी व्यय; मैनुअल ट्रांसफर। |
| 10 MW | अर्ध-स्वचालित, कुछ ऑटोमेशन | जहाँ मैनुअल कार्य गुणवत्ता सीमित करता है। |
| 20 MW | अर्ध-स्वचालित, अधिक स्टेशन | मशीन की गति से अधिक बफ़र और प्रवाह। |
| 30 MW | हाइब्रिड | लैमिनेटर लोडिंग बाधा है। |
| 60 MW | अधिकतर स्वचालित | इन-लाइन निरीक्षण और ट्रेसबिलिटी। |
| 120 MW | पूर्ण-स्वचालित टर्नकी | ट्रांसफर, बफ़रिंग, डेटा एकीकृत। |
| 150 MW | पूर्ण-स्वचालित, बहु-प्रारूप | चेंजओवर समय और लाइन संतुलन। |
| 300 MW | पूर्णतः स्वचालित, समानांतर प्रवाह | अतिरेक और रखरखाव पहुँच। |
| 600 MW | संयंत्र-स्तरीय | उपयोगिताएँ, लॉजिस्टिक्स, MES। |
| 1–2 GW | बहु-लाइन संयंत्र | साझा उपयोगिताएँ और गुणवत्ता प्रणाली। |
दो नियम हर श्रेणी में टिकते हैं। क्षमता श्रृंखला के सबसे धीमे स्टेशन से तय होती है, कोटेशन की सबसे तेज़ मशीन से नहीं। और अर्ध-स्वचालित से स्वचालित होना स्टेशन संख्या में कदम से पहले परियोजना जटिलता में कदम है। पहली बार खरीदने वाले अक्सर 5 MW अर्ध-स्वचालित लाइन से शुरू करते हैं, जबकि इमारत को इस तरह डिज़ाइन करते हैं कि बाद का स्वचालित कॉन्फ़िगरेशन उसी फुटप्रिंट में फिट हो जाए।
लेआउट और फर्श-स्थान का तर्क
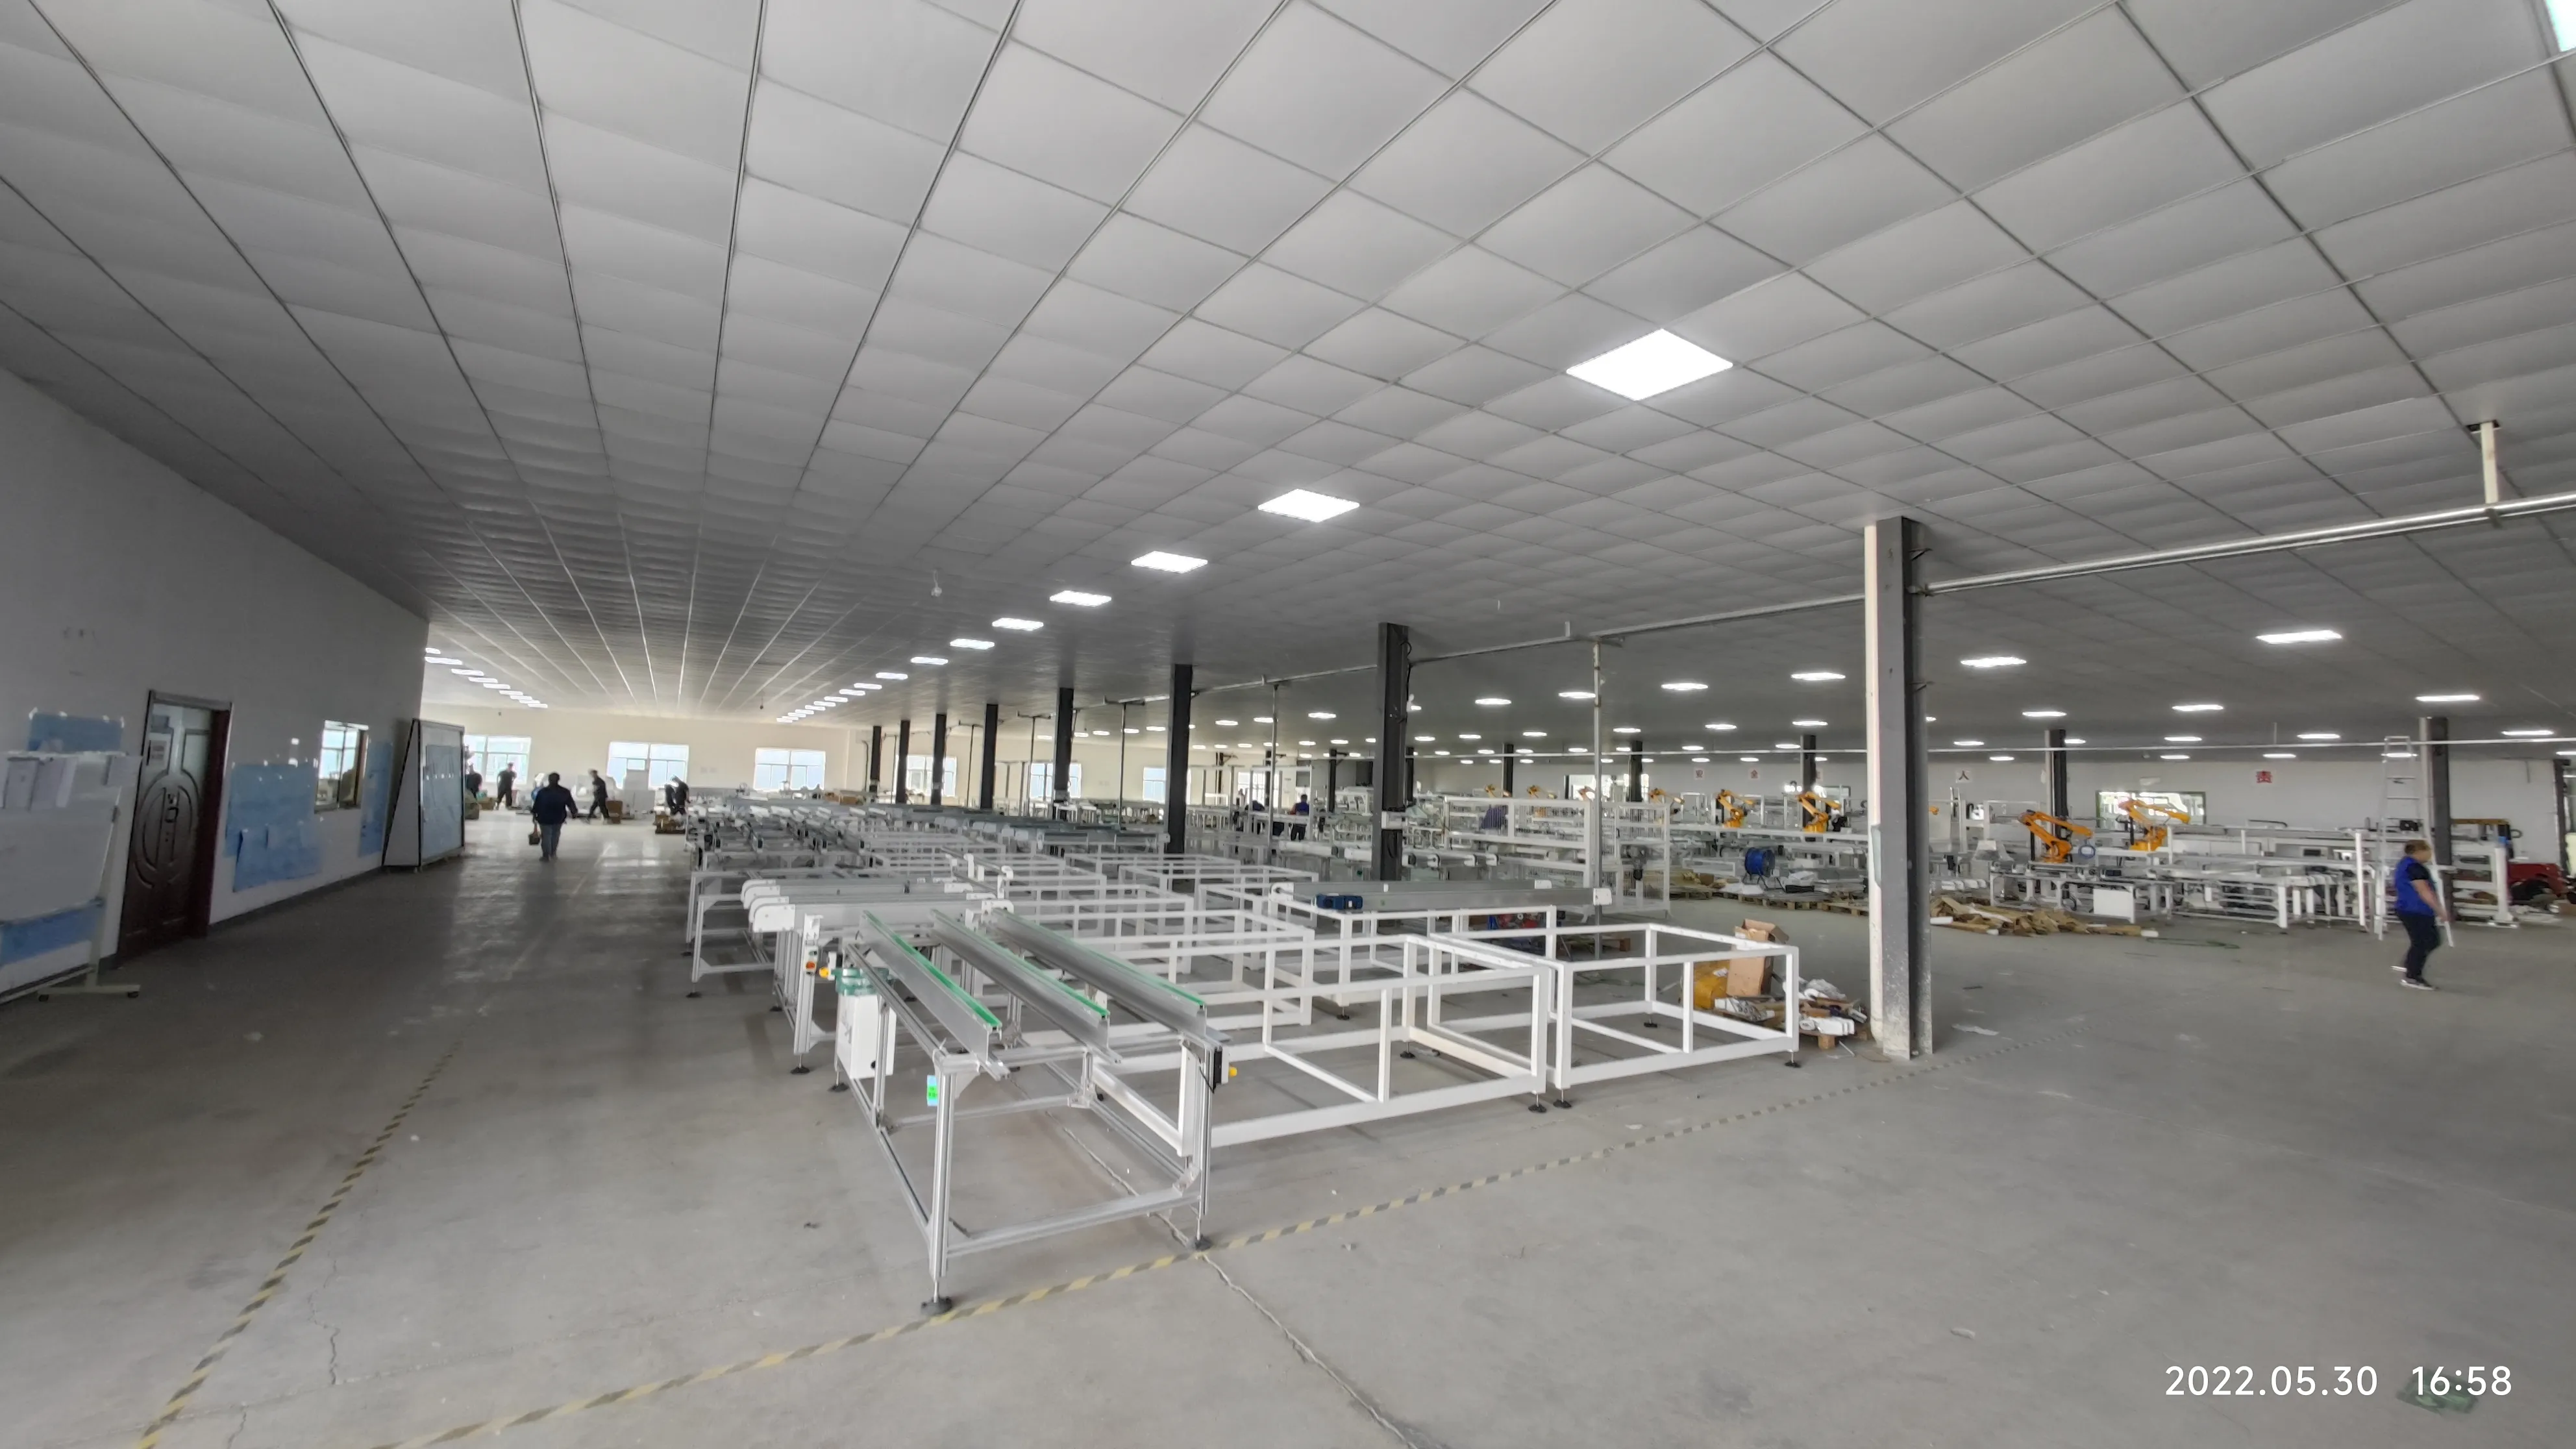
लेआउट सामग्री का अनुसरण करता है, ड्राइंग शीट का नहीं। लाइन ग्लास लोडिंग से पैकिंग तक एक ही दिशा में चलती है, और हर हैंडओवर वही प्रश्न उठाता है: मॉड्यूल कहाँ प्रतीक्षा करते हैं, उन्हें कौन ले जाता है, एक रिजेक्ट प्रवाह को रोके बिना कैसे बाहर निकलता है। सीधी लाइन, U-आकार जो तैयार मॉड्यूल को ग्लास गलियारे में लौटाता है, या दो गलियारे जिनमें लेअप और लैमिनेशन पीठ-से-पीठ हों।
फर्श स्थान बफ़र से खपता है, मशीनों से नहीं। लेअप और लैमिनेटर के बीच इतनी कतार होनी चाहिए कि रुकावट के दौरान भी इसे चलाया जा सके; लैमिनेटर और फ्रेमिंग के बीच ठंडा होने की जगह होनी चाहिए। रखरखाव गलियारे, कैबिनेट क्लीयरेंस और लैमिनेटर निकालने लायक चौड़ा रास्ता बाद में जोड़ना महँगा पड़ता है।
उपयोगिताएँ: बिजली, हवा, पानी, वातावरण
उपयोगिताएँ सोलर पैनल उत्पादन लाइन का वह हिस्सा हैं जिसे सबसे अंत में स्वीकृति मिलती है और सबसे पहले दोष दिया जाता है। कनेक्टेड लोड में लैमिनेटर, सन सिम्युलेटर और चिलिंग प्लांट प्रमुख हैं, और वितरण एक साथ संचालन के लिए आकार दिया जाना चाहिए, नाममात्र योग के लिए नहीं। संपीड़ित हवा कई छोटे बिंदुओं पर खींची जाती है — सिलेंडर, ग्रिपर, ग्लू डिस्पेंसिंग, फिक्स्चर — इसलिए स्थिर दबाव कुल मात्रा से अधिक मायने रखता है।
चिल्ड वाटर लैमिनेटर और कुछ लेज़र व परीक्षण उपकरण के लिए आवश्यक है; विनिर्देश में वह तापमान और प्रवाह बताया जाना चाहिए जिसकी मशीन अपेक्षा करती है, गर्मियों के लिए मार्जिन के साथ। लैमिनेशन और एडहेसिव क्योरिंग के लिए स्वच्छ, नियंत्रित कमरा भी चाहिए — लोगों के लिए आरामदायक कार्यशाला अपने आप एनकैप्सुलेशन के लिए उपयुक्त नहीं होती।
ऑटोमेशन स्तर के अनुसार प्रति शिफ्ट कर्मचारी
कर्मचारियों की संख्या लेआउट से पढ़ी जाती है, ब्रोशर से अनुमानित नहीं। अर्ध-स्वचालित लाइन पर लोग प्रक्रिया के साथ बिखरे होते हैं — हर मैनुअल हैंडओवर एक व्यक्ति है, जो लेअप, बसिंग और निरीक्षण पर केंद्रित होता है। पूर्ण-स्वचालित लाइन पर उतना ही उत्पादन ग्लास लोडिंग, गुणवत्ता गेट, पैकिंग और रखरखाव पर कर्मचारियों की मांग करता है।
कोटेशन चरण में सवाल यह है कि विक्रेता किस संगठन की कल्पना करता है: प्रति शिफ्ट लोग, कौशल, क्या चेंजओवर में एक व्यक्ति लगता है या दो, रात तीन बजे फॉल्ट कौन दूर करता है। Ooitech प्रशिक्षण के साथ टर्नकी आपूर्ति करता है, इसलिए स्टाफिंग योजना और प्रशिक्षण योजना एक ही दस्तावेज़ के रूप में आनी चाहिए।
कमीशनिंग और प्रशिक्षण क्रम
कमीशनिंग यूटिलिटीज़ सत्यापन और एकल-स्टेशन ड्राई रन से शुरू होकर, सेक्शन एकीकरण के माध्यम से, हैंडओवर से पहले वास्तविक सामग्री पर पूरी लाइन के रन तक चलती है। प्रशिक्षण समानांतर रूप से चलता है, बाद में नहीं: ऑपरेटर एक स्टेशन को उसके सेट होते समय सीखते हैं, रखरखाव कर्मचारी उस मशीन पर ड्रॉइंग सीखते हैं जिसकी वे मरम्मत करेंगे।
दो दस्तावेज़ इस चरण को बनाते या बिगाड़ते हैं — शिपमेंट से पहले जारी की गई प्री-इंस्टॉलेशन चेकलिस्ट, जो बताती है कि क्रेट आने से पहले इमारत में क्या पूरा होना चाहिए, और हैंडओवर प्रोटोकॉल, जो बताता है कि क्या प्रदर्शित किया जाता है, किस सामग्री पर, और कौन हस्ताक्षर करता है।
सोलर पैनल प्रोडक्शन लाइन के लिए RFQ कैसे लिखें
एक अच्छा RFQ एक फैक्ट्री का वर्णन करता है, मशीन नामों की सूची का नहीं। पहले उत्पाद बताएं: मॉड्यूल आकार और प्रारूप, सेल प्रकार और कॉन्फ़िगरेशन, ग्लास, फ्रेम या फ्रेमलेस, जंक्शन-बॉक्स प्रकार, और यदि एक से अधिक चलते हैं तो मिश्रण। फिर वाणिज्यिक ढांचा: लक्ष्य टियर, प्रति दिन शिफ्ट, नियोजित विस्तार, और क्या साइट नई है या रूपांतरण।
- साइट तथ्य — फर्श क्षेत्र, छत की ऊंचाई, फर्श भार, बिजली, हवा, पानी, जल निकासी।
- दायरे की सीमाएं — विक्रेता कहां रुकता है और आप कहां शुरू करते हैं।
- प्रत्येक सेक्शन के लिए ऑटोमेशन अपेक्षा, एक वैश्विक लेबल नहीं।
- इंटरफेस — ट्रेसबिलिटी, डेटा संग्रह, MES या ERP।
- डिलीवरेबल्स — लेआउट, यूटिलिटी शेड्यूल, मैनुअल, स्पेयर-पार्ट्स सूची, प्रशिक्षण, स्वीकृति मानदंड।
- सेवा शर्तें — प्रतिक्रिया मार्ग, स्पेयर-पार्ट लीड समय, रिमोट सहायता, वारंटी दायरा।
तुलनीयता ही मुद्दा है: एक ही "स्वचालित सोलर पैनल प्रोडक्शन लाइन" के दो कोटेशन शायद ही एक ही दायरा कवर करते हैं, और सेक्शन-दर-सेक्शन प्रतिक्रिया ही वह तरीका है जिससे आप पता लगाते हैं। अनुशासन समान है जब आप एक 120 MW स्वचालित लाइन की तुलना एक 600 MW टर्नकी कॉन्फ़िगरेशन.
से करते हैं
- सामान्य विनिर्देश गलतियाँ उत्पाद के बिना क्षमता।
- एक टियर का कोई अर्थ नहीं जब तक मॉड्यूल प्रारूप परिभाषित न हो। सबसे तेज़ मशीन, संतुलित लाइन नहीं।
- बॉटलनेक बस स्थानांतरित हो जाता है। दायरे के बाहर निरीक्षण।
- EL और IV परीक्षण प्रक्रिया उपकरण हैं, अतिरिक्त नहीं। प्रशिक्षण को सौदे से हटाना।
अप्रशिक्षित ऑपरेटर पहले दिन से स्क्रैप पैदा करते हैं। क्रम किसी भी एकल विनिर्देश से अधिक महत्वपूर्ण है; प्रक्रिया का मानचित्रण और इसमें दस-चरणीय निर्माण प्रक्रिया.
FAQ
में है
सेल से मॉड्यूल तक एक लाइन कैसे काम करती है
एक लाइन बनाने और कमीशन करने में कितना समय लगता है?
यह क्षमता टियर, ऑटोमेशन स्तर और इमारत कितनी जल्दी तैयार होती है पर निर्भर करता है। एक कॉम्पैक्ट अर्ध-स्वचालित लाइन एक छोटा प्रोजेक्ट है; एक पूरी तरह स्वचालित बहु-सेक्शन लाइन को लंबे निर्माण, इंस्टॉलेशन और एकीकरण की आवश्यकता होती है। सेक्शन-दर-सेक्शन शेड्यूल मांगें ताकि साइट कार्य समानांतर चलें।
क्या अर्ध-स्वचालित लाइन को बाद में स्वचालित में अपग्रेड किया जा सकता है?
हां, यदि लेआउट और यूटिलिटीज़ इसके लिए नियोजित हों। सामान्य मार्ग सेक्शनों के बीच ट्रांसफर और बफरिंग जोड़ता है, फिर स्वचालित लैमिनेटर लोडिंग, वही मुख्य उपकरण रखते हुए। बाधाएं फर्श स्थान, अतिरिक्त विद्युत क्षमता, और हवा व कूलिंग मार्जिन हैं। सोलर पैनल प्रोडक्शन लाइन की कीमत क्या निर्धारित करती है? क्षमता टियर, प्रति सेक्शन ऑटोमेशन स्तर, स्टेशन संख्या, संभाले जाने वाले प्रारूप, और दायरे की सीमा — क्या लोडिंग, हैंडलिंग, निरीक्षण और पैकिंग शामिल हैं। यूटिलिटी प्लांट और भवन निर्माण अलग बजट लाइनें हैं। कोटेशन तभी तुलनीय होते हैं जब RFQ सेक्शन-दर-सेक्शन प्रतिक्रिया को अनिवार्य करे;
क्षमता के अनुसार लागत संरचना
दिखाती है कि उन शीटों को कैसे पढ़ा जाता है।
क्या हमें पूरी लाइन एक बार में खरीदनी चाहिए? कोटेशन अनुरोध फ़ॉर्म जरूरी नहीं, लेकिन क्रम मायने रखता है। गुणवत्ता तय करने वाले स्टेशन — स्ट्रिंगिंग, लैमिनेशन, परीक्षण — को प्रतिस्थापित करना सबसे कठिन है; हैंडलिंग और पैकिंग मैनुअल शुरू हो सकते हैं। ट्रांसपोर्ट से पहले प्रक्रिया खरीदें, लेआउट पहले दिन से पूरा रखें, और ऑटोमेशन को उसे प्राप्त करने के लिए बनी लाइन में चरणबद्ध करें। सोलर पैनल प्रोडक्शन लाइन एक दीर्घकालिक संपत्ति है, और जो प्रस्ताव आप हस्ताक्षर करते हैं वह तय करता है कि यह वर्षों तक कैसे व्यवहार करेगी। अपना उत्पाद विनिर्देश, लक्ष्य टियर और साइट डेटा के माध्यम से भेजें और सेक्शन-दर-सेक्शन दायरा मांगें;