फाइन-लाइन स्क्रीन प्रिंटिंग में अड़चन
विषय-सूची
त्वरित उत्तर: फाइन-लाइन स्क्रीन प्रिंटिंग अपनी ही विशिष्टता को पकड़ने की स्थायी स्थिति में मौजूद है: यह प्रक्रिया क्या कर सकती है, इसका वर्णन करने वाला पेपर प्रकाशित होने से पहले ही पुराना हो जाता है, क्योंकि उत्पादन में फिंगर की चौड़ाई लगातार घटती रहती है। इसका कारण अंकगणित है। एक संकरा फिंगर कम प्रकाश को अवरुद्ध करता है और सेल द्वारा उत्पादित धारा को बढ़ाता है, लेकिन इसमें उच्च प्रतिरोध और छोटा संपर्क क्षेत्र भी होता है, इसलिए पेस्ट फॉर्मूलेशन, स्क्रीन मेश और प्रिंटिंग पैरामीटर सभी को एक साथ आगे बढ़ना होता है। विचाराधीन आयाम लगभग 13 µm से नीचे 9 µm से 6 µm तक चलते हैं, और संरचना के आधार पर प्राप्त करने योग्य चौड़ाई 16 µm से 24 µm बैंड में बताई गई है। प्रत्येक कमी एक छोटा लाभ है जो तभी साकार होता है जब यील्ड बनी रहती है, यही कारण है कि फाइन-लाइन प्रिंटिंग डिज़ाइन की तरह ही एक यील्ड समस्या भी है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
एक पेपर अभी स्वीकार हुआ है, लेकिन डेटा पहले ही पुराना हो चुका है। आरएंडडी में काम करने वाला कोई भी व्यक्ति इस अजीब स्थिति को जानता है।
फ्राउनहोफर ISE का पेपर, "प्रगति फाइन-लाइन फ्रंट-साइड प्रिंटिंग में " के लिए TOPCon सौर सेल," एक विशिष्ट उदाहरण है। इसके सबसे आक्रामक डिज़ाइन में 13 µm के छिद्र वाली नॉटलेस स्क्रीन का उपयोग किया गया। इससे महीन कुछ भी प्रयोगों में अस्थिर हो गया। सार्वजनिक रूप से उपलब्ध उद्योग जानकारी के अनुसार, अग्रणी सेल निर्माताओं ने पहले ही नॉटलेस स्क्रीन छिद्रों को इस स्तर तक पहुँचा दिया था 2026 तक 6 µm—पेपर में रिपोर्ट किए गए आकार से आधे से भी कम—तक बढ़ा दिया था।
वह स्पष्ट अप्रचलन ही कारण है कि पेपर पढ़ने लायक है। इसने 2024–2025 में स्क्रीन प्रिंटिंग की व्यावहारिक क्षमता सीमा को मैप किया। जो निर्माता बाद में इस सीमा से आगे बढ़े, वे अभी भी अध्ययन में वर्णित उसी ट्रेड-ऑफ ढांचे के साथ काम कर रहे थे।
संख्याएं समाप्त हो जाती हैं। विधियां नहीं। यह लेख दो चीजों पर ध्यान देता है: पेपर ने उस समय क्या पहचाना, और बड़े पैमाने पर उत्पादन ने बाद में उस कथित सीमा को कैसे पार किया।
1. पेपर में क्या हुआ
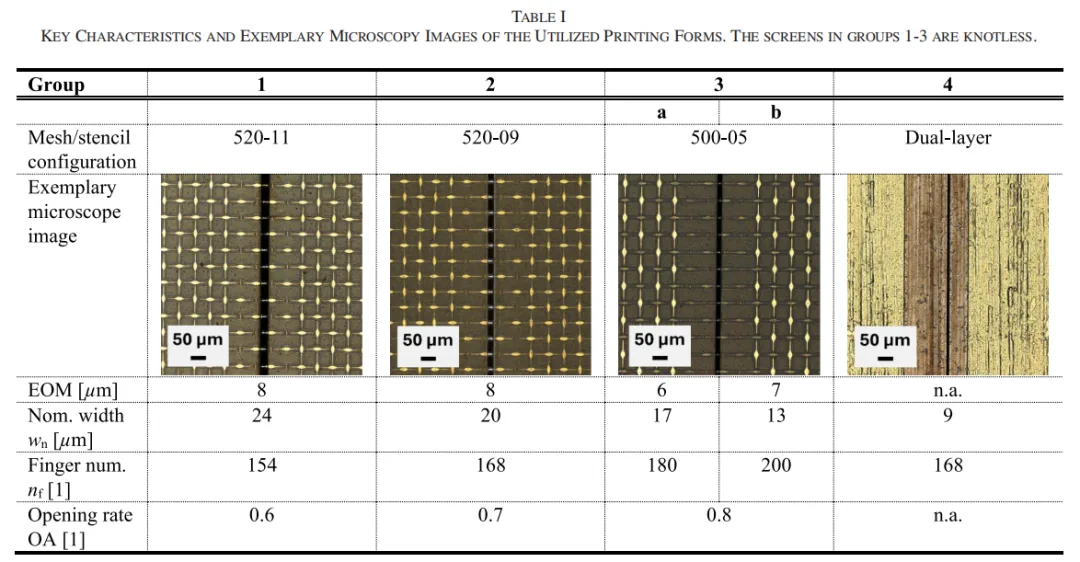
प्रयोगात्मक डिज़ाइन सीधा था। शोधकर्ताओं ने M10-प्रारूप n-प्रकार टॉपकॉन सौर कोशिकाओं का उपयोग किया और फ्रंट-साइड प्रिंटिंग प्रक्रिया को कई एकल-चर तुलना समूहों में विभाजित किया। इनमें 24, 20, 17 और 13 µm के नाममात्र उद्घाटन वाली तीन नॉटलेस स्क्रीन, साथ ही एक 9 µm डबल-लेयर धातु पन्नी स्टैंसिल शामिल थे। रियर-साइड प्रक्रिया अपरिवर्तित रही। केवल फ्रंट-साइड प्रिंटिंग विधि बदली गई।
अध्ययन में एक पूर्ण लक्षण वर्णन श्रृंखला भी शामिल थी:
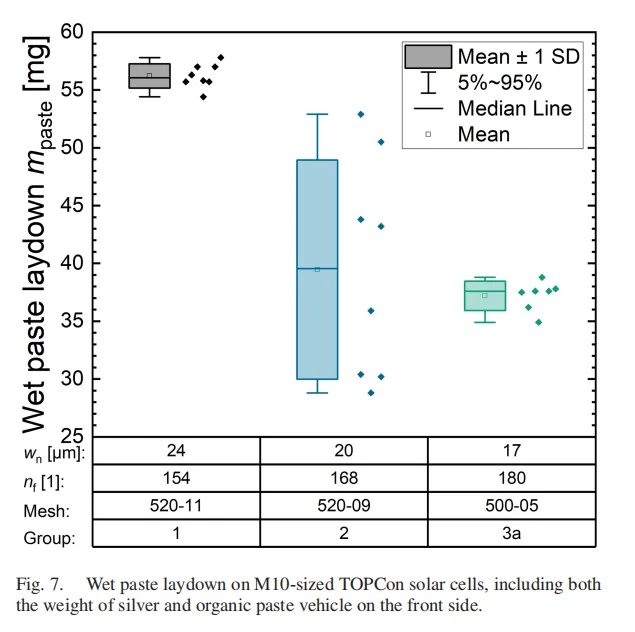
सिल्वर खपत की गणना के लिए गीले पेस्ट का वजन
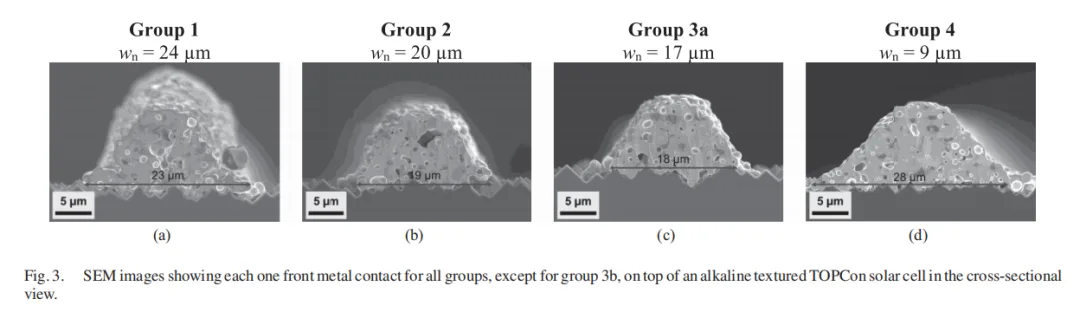
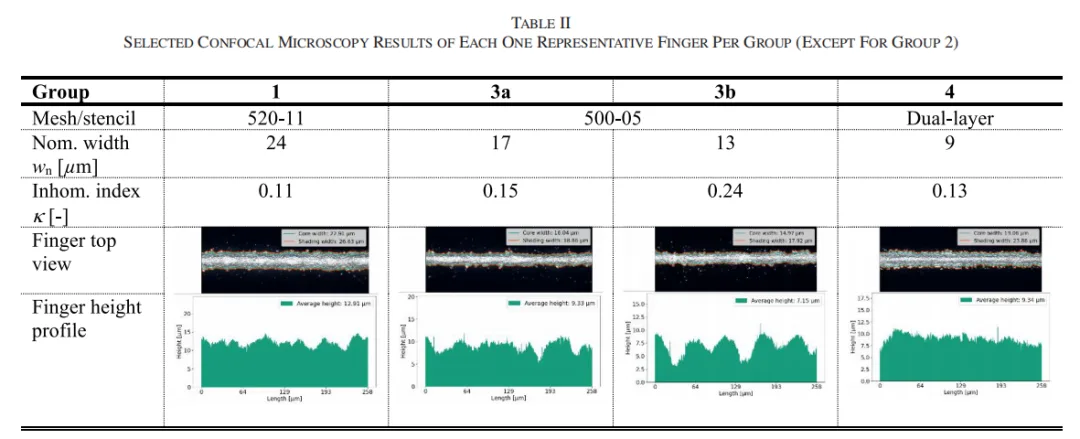
फिंगर चौड़ाई, ऊंचाई, क्रॉस-सेक्शनल क्षेत्र और गैर-एकरूपता κ मापने के लिए स्कैनिंग इलेक्ट्रॉन माइक्रोस्कोपी और कन्फोकल माइक्रोस्कोपी
संपर्क प्रतिरोध के लिए स्थानांतरण लंबाई विधि माप
पूर्ण M10 सौर कोशिकाओं पर I-V परीक्षण
यह अनुक्रम नई स्क्रीन, स्टेंसिल या मेटलाइज़ेशन पेस्ट का मूल्यांकन करने का एक मानक तरीका बना हुआ है।
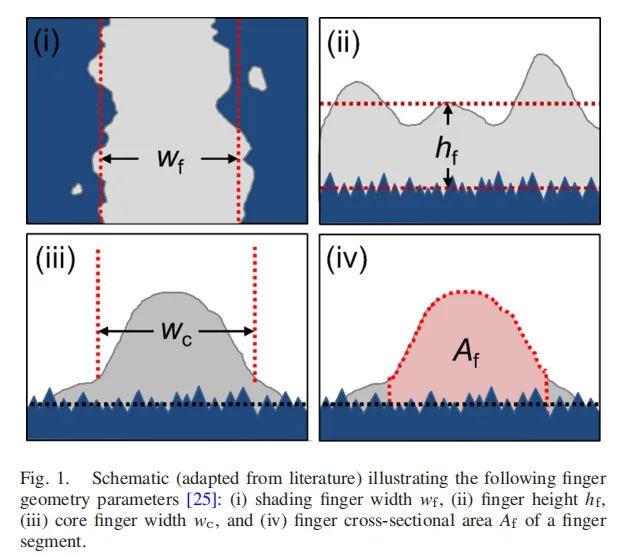
परिणामों को तीन स्तरों में विभाजित किया जा सकता है:
17 µm का खुलना सबसे अच्छी परिचालन सीमा थी। इसने 16 µm की मुद्रित फिंगर चौड़ाई उत्पन्न की। 24 µm संदर्भ समूह की तुलना में, इसने 0.9% सापेक्ष दक्षता लाभ दिया और सामने की ओर पेस्ट की खपत 30% कम की।
13 µm का खुलना एक दीवार से टकरा गया। फिंगर गैर-एकरूपता κ 0.15 से बढ़कर 0.24 हो गई, जबकि बाधित फिंगर और अन्य दोष बढ़ गए। यह समूह सेल-स्तरीय मूल्यांकन तक नहीं पहुंचा।
9 µm का स्टेंसिल एक नकारात्मक उदाहरण बन गया। चिपचिपाहट बेमेल होने के बावजूद एक स्क्रीन-प्रिंटिंग पेस्ट को स्टेंसिल पर मजबूर किया गया। परिणामी मुद्रित फिंगर 19 µm चौड़ी थी—जो 13 µm स्क्रीन-ओपनिंग समूह द्वारा उत्पादित फिंगर से अधिक चौड़ी थी।
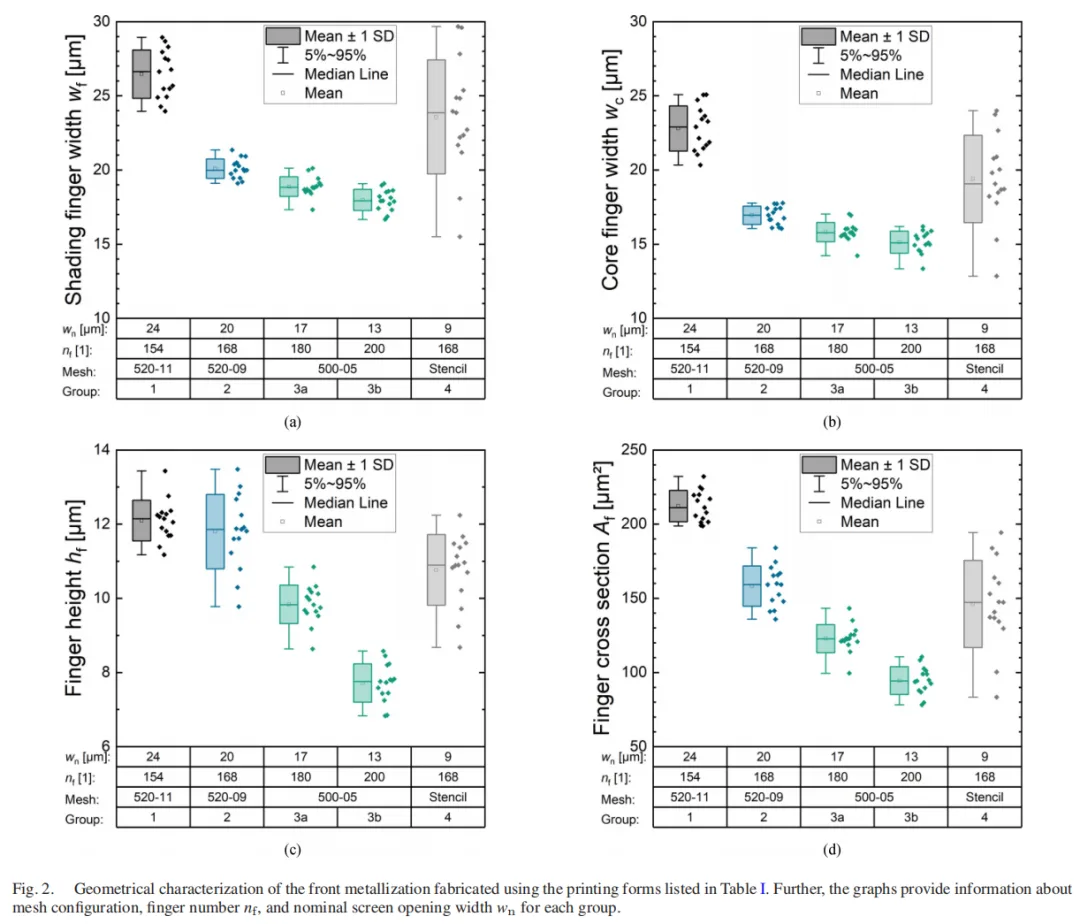
निहितार्थ स्पष्ट था। गाँठ रहित स्क्रीन प्रिंटिंग के लिए, व्यावहारिक महीन-रेखा सीमा लगभग 15–17 µm के खुलने के आसपास थी। उस बिंदु से नीचे, मुद्रण गुणवत्ता पहले टूट जाती थी।
पेपर और 2026 उत्पादन के बीच का समय अंतर: चार तुलनाएँ
1. मुद्रण सीमा
पेपर में, 13 µm का खुलना पहले से ही अस्थिर था। गैर-एकरूपता κ 0.24 तक बढ़ गई, दोष बढ़ गए और समूह कभी सेल मूल्यांकन तक नहीं पहुंचा। सार्वजनिक रूप से उपलब्ध उद्योग जानकारी के अनुसार, अग्रणी उत्पादन लाइनें 2026 तक 6 µm गाँठ रहित स्क्रीन खुलने पर स्थानांतरित हो गई थीं।
पेपर द्वारा खींची गई क्षमता सीमा को बहुत आगे बढ़ा दिया गया था। तथाकथित सीमा एक स्थायी दीवार नहीं थी। यह उस समय उपलब्ध पेस्ट, स्क्रीन और मुद्रण उपकरण के बीच संतुलन बिंदु था।
2. पेस्ट बचाने की प्रेरणा
पेपर में सबसे अच्छा समूह—17 µm खुलना और 16 µm मुद्रित फिंगर—ने 0.9% सापेक्ष दक्षता सुधार प्राप्त किया जबकि सामने की ओर पेस्ट की खपत 30% कम की।
2026 तक, चांदी की खपत कई सेल उत्पादन लागत संरचनाओं में सबसे बड़ी गैर-सिलिकॉन लागत वस्तु बन गई थी। पेस्ट बचत अब एक माध्यमिक अनुकूलन लक्ष्य नहीं रह गई थी। यह उत्पादन प्रतिस्पर्धात्मकता और कुछ मामलों में अस्तित्व का मामला बन गया था। पेपर की पद्धति दक्षता उपकरण से लागत-नियंत्रण उपकरण में स्थानांतरित हो गई थी।
3. स्टेंसिल मार्ग
पेपर का 9 µm धातु फ़ॉइल स्टेंसिल विफल रहा क्योंकि पेस्ट की चिपचिपाहट मुद्रण विधि से मेल नहीं खाती थी। इसने 19 µm-चौड़ी फिंगर उत्पन्न की।
2026 तक, पूर्ण-उद्घाटन धातु स्टेंसिल पर आधारित स्टील प्लेट प्रिंटिंग बड़े पैमाने पर उत्पादन में प्रवेश कर चुकी थी। पेपर में एक असफल मार्ग बाद में एक महत्वपूर्ण औद्योगिक दिशा बन गया। सबक सीधा है: प्रिंटिंग विधि बदलने के लिए पेस्ट को भी बदलना आवश्यक है।
4. दक्षता लाभ का मूल्य
पेपर ने 0.9% सापेक्ष दक्षता लाभ की सूचना दी। 2026 तक, सेल दक्षता 26%+ की सीमा में प्रवेश कर चुकी थी, यहां चर्चा किए गए उदाहरणों में 26.09% और 26.66% के बीच परिणाम बताए गए थे।
छायांकन कम करने का सीमांत मूल्य अभी भी मौजूद था, लेकिन मुख्य व्यावसायिक चालक दक्षता सुधार से चांदी में कमी की ओर स्थानांतरित हो गया था।
2. 13 µm से 6 µm तक: सीमा कैसे तोड़ी गई
क्या 13 µm वास्तव में स्क्रीन प्रिंटिंग की भौतिक सीमा थी?
नहीं। पेपर ने स्वयं कई सुराग छोड़े।
तीनों स्क्रीन डिज़ाइनों में, तार का व्यास 11 µm से घटकर 9 µm और फिर 5 µm हो गया। खुले-क्षेत्र अनुपात 0.6 से बढ़कर 0.7 और फिर 0.8 हो गया। 0° जाल अभिविन्यास भी पेश किया गया।
दूसरे शब्दों में, 13 µm परिणाम का मतलब यह नहीं था कि स्क्रीन को और महीन नहीं बनाया जा सकता। इसका मतलब था कि उस समय उपलब्ध पेस्ट, स्क्रीन और उपकरण का संयोजन उस बिंदु पर स्थिर नहीं रह सकता था।
इस त्रिकोण का कौन सा पक्ष वास्तविक बाधा था?
स्क्रीन को आंशिक रूप से खारिज किया जा सकता है। अध्ययन अपने समय के लिए उन्नत गाँठ-रहित स्क्रीन तकनीक का प्रतिनिधित्व करता था। तार का व्यास, खुले-क्षेत्र अनुपात और स्क्रीन कोण पहले से ही काफी बढ़ा दिए गए थे। 13 µm समूह विफल नहीं हुआ क्योंकि स्क्रीन आपूर्तिकर्ता ने कोई प्रयास नहीं किया था। स्क्रीन को पेस्ट द्वारा रोका जा रहा था।
प्रिंटिंग उपकरण भी एक सामान्य औद्योगिक मंच पर आधारित था। समान प्रिंटर प्रयोगशालाओं और अग्रणी उत्पादन लाइनों दोनों में उपलब्ध थे। यह पेस्ट को प्रमुख चर के रूप में छोड़ देता है।
फाइन-लाइन प्रिंटिंग एक त्रिपक्षीय रस्साकशी है। उंगली की चौड़ाई में हर 1 µm की कमी ऑप्टिकल छायांकन को कम करती है, लेकिन यह उंगली के क्रॉस-सेक्शनल क्षेत्र को भी कम करती है। श्रृंखला प्रतिरोध बढ़ सकता है, जबकि प्रिंटिंग दोष और उपज हानि का जोखिम बढ़ जाता है। परिणाम इस बात पर निर्भर करता है कि पेस्ट, स्क्रीन और प्रक्रिया एक साथ आगे बढ़ सकते हैं या नहीं।
2024 और 2026 के बीच, तीनों पक्ष आगे बढ़े।
पेस्ट: सामान्य-उद्देश्य यौगिक से पैटर्निंग सामग्री तक
चांदी के कणों का आकार घटता रहा, जबकि समर्पित फाइन-लाइन पेस्ट एक अलग उत्पाद श्रेणी बन गए। TOPCon फ्रंट-साइड फाइन-फिंगर पेस्ट विकास तीन दिशाओं में आगे बढ़ा: संकरी उंगलियों की प्रिंटिंग, अच्छा फायरिंग व्यवहार बनाए रखना और विद्युत प्रतिरोध में वृद्धि से बचना।
6 µm स्क्रीन ओपनिंग के साथ, जो कण थोड़े भी बड़े होते हैं वे स्क्रीन को बंद कर सकते हैं। एक सुसंगत फिंगर प्रोफ़ाइल बनाए रखना और भी कठिन हो जाता है।
फाइन-फिंगर गैर-एकरूपता κ, मूल रूप से, अत्यंत संकीर्ण ओपनिंग के तहत पेस्ट की रियोलॉजी का प्रतिबिंब है। यदि पेस्ट 6 µm ओपनिंग के माध्यम से लगातार स्थानांतरित नहीं हो सकता है, तो परिणाम स्क्रीन बंद होना, बाधित उंगलियां और κ में तेज वृद्धि है। पेपर में 13 µm समूह प्रिंटिंग गुणवत्ता के कारण विफल प्रतीत हुआ। गहरे स्तर पर, पेस्ट उस ओपनिंग के तहत अपनी स्थानांतरण सीमा तक पहुंच गया था।
पेस्ट फॉर्मूलेशन और प्रिंटिंग विधि के बीच घनिष्ठ संबंध पिछले दो वर्षों में बार-बार प्रदर्शित किया गया है।
स्क्रीन: गाँठ रहित संरचनाएं और 0° अभिविन्यास मानक बन गए
पेपर की 500-05 स्क्रीन—5 µm तार व्यास, 0.8 खुले-क्षेत्र अनुपात और 0° अभिविन्यास के साथ—उस समय पहले से ही एक आक्रामक डिज़ाइन थी।
अग्रणी उत्पादन स्क्रीन बाद में उसी दिशा में एक और पीढ़ी आगे बढ़ीं। तार व्यास पतले हो गए, खुले-क्षेत्र अनुपात बढ़ गए और तनाव नियंत्रण में सुधार हुआ। 6 µm ओपनिंग के साथ स्थिर उत्पादन के लिए पहले स्क्रीन में ही अत्यंत उच्च विनिर्माण परिशुद्धता की आवश्यकता होती है।
प्रक्रिया: LECO ने फाइन-फिंगर संपर्क प्रतिरोध को नियंत्रित किया
यह वह पक्ष है जिसे अक्सर अनदेखा किया जाता है।
जैसे-जैसे उंगलियां संकरी होती हैं, संपर्क क्षेत्र घटता है। संपर्क प्रतिरोध सामान्य रूप से तेजी से बढ़ेगा। LECO, या लेजर-एन्हांस्ड संपर्क अनुकूलन, फाइन-लाइन TOPCon उत्पादन के साथ व्यापक रूप से जुड़ा हुआ है क्योंकि यह इस विद्युत हानि को कम कर सकता है।
उद्योग रिपोर्टों से संकेत मिलता है कि LECO को पहले ही TOPCon क्षमता के एक बड़े हिस्से में अपनाया जा चुका है। यह एक वैकल्पिक दक्षता वृद्धि से फाइन-फिंगर उत्पादन के लिए एक व्यावहारिक सक्षम प्रक्रिया में बदल गया है। LECO या समकक्ष संपर्क-अनुकूलन दृष्टिकोण के बिना, 6 µm ओपनिंग के माध्यम से सफलतापूर्वक प्रिंट करने का मतलब यह नहीं है कि प्रक्रिया स्थिर बड़े पैमाने पर उत्पादन के लिए तैयार है।
जब पेस्ट, स्क्रीन और प्रक्रिया सभी आगे बढ़े, तो संतुलन बिंदु लगभग 15 µm से 6–8 µm सीमा की ओर स्थानांतरित हो गया। सीमा एक नाटकीय आविष्कार से नहीं टूटी। तीन ताकतों ने एक साथ इसे धकेला।
3. पेपर द्वारा छोड़ी गई कार्यप्रणाली
यदि इस पेपर से केवल एक ही बात लेनी हो, तो वह संख्याओं के बजाय ढांचा होनी चाहिए।
पहला: त्रिपक्षीय समझौता
हर फाइन-लाइन प्रिंटिंग समाधान ऑप्टिकल शेडिंग, विद्युत प्रतिरोध और प्रिंटिंग गुणवत्ता के बीच संतुलन है। यह ढांचा तब भी मान्य रहता है जब फीचर आकार छोटे हो जाते हैं। उसी तर्क का उपयोग स्टील प्लेट प्रिंटिंग, इलेक्ट्रोफॉर्मेड स्क्रीन और अन्य मेटलाइज़ेशन मार्गों का मूल्यांकन करने के लिए किया जा सकता है।
दूसरा: विशेषता श्रृंखला
पेस्ट को तौलें, ज्यामिति का निरीक्षण करें, संपर्क प्रतिरोध मापें और फिर पूर्ण सेल का परीक्षण करें। एक बार ये चार चरण पूरे हो जाने पर, नई स्क्रीन या पेस्ट के मूल्य की मात्रा निर्धारित की जा सकती है।
13 µm समूह सेल मूल्यांकन के लिए आगे क्यों नहीं बढ़ा? क्योंकि ज्यामितीय विशेषता ने पहले ही κ में तेज वृद्धि के माध्यम से समस्या का खुलासा कर दिया था। अनुक्रम—पहले आकृति विज्ञान का निरीक्षण करें, दूसरे विद्युत प्रदर्शन को मापें और अंतिम में सेल का मूल्यांकन करें—एक दक्षता संख्या को कमजोर या अस्थिर प्रक्रिया को छिपाने से रोकने में मदद करता है।
तीसरा: पेस्ट और प्रिंटिंग विधि को एक साथ बदलना चाहिए
9 µm स्टेंसिल विफल रहा क्योंकि स्क्रीन-प्रिंटिंग पेस्ट को स्टेंसिल प्रक्रिया पर मजबूर किया गया था। स्टील प्लेट प्रिंटिंग शुरू करने वाले कारखाने अब आमतौर पर अपने पेस्ट फॉर्मूलेशन को समायोजित या फिर से विकसित करते हैं। पेपर ने एक असफल प्रयोगात्मक समूह के माध्यम से इस जाल को पहले ही चिह्नित कर दिया था।
चौथा: फिंगर संख्या का अनुमान नहीं, गणना की जानी चाहिए
पेपर ने बारीक उंगलियों की इष्टतम संख्या की गणना करने के लिए पूर्व-मापित प्रतिरोध डेटा का उपयोग किया, जो Gridmaster और Pitchmaster जैसे उपकरणों द्वारा उपयोग किए जाने वाले तर्क का पालन करता है।
अनुभव-आधारित ग्रिड डिज़ाइन से गणना-आधारित ग्रिड डिज़ाइन की ओर बढ़ना फाइन-लाइन युग में तेजी से मूल्यवान है। पिच, फिंगर संख्या और प्रतिरोध की पुनर्गणना किए बिना उंगलियों को संकीर्ण करना केवल शेडिंग से श्रृंखला प्रतिरोध में नुकसान स्थानांतरित कर सकता है।
4. नया युद्धक्षेत्र जिसे पेपर ने कवर नहीं किया
पेपर स्क्रीन प्रिंटिंग और धातु पन्नी स्टेंसिल पर रुक गया। हालांकि, 2026 तक, फाइन-लाइन युद्धक्षेत्र अब पारंपरिक स्क्रीन प्रिंटिंग तक सीमित नहीं था। स्क्रीन तनाव और संरचनात्मक सीमाएं 10 µm से नीचे स्थिर बड़े पैमाने पर उत्पादन को तेजी से कठिन बना देती हैं, इसलिए उद्योग कई विकल्पों की खोज कर रहा है।
स्टील प्लेट प्रिंटिंग: एक पूर्ण-उद्घाटन धातु स्टेंसिल 14–15 µm उंगलियों का उत्पादन कर सकता है। यहां चर्चा किए गए उदाहरण में, पहलू अनुपात 45% से बढ़कर 59% हो गया, जबकि संपर्क प्रतिरोध 15% गिर गया। में प्रकाशित शोध जूल निंगबो इंस्टीट्यूट ऑफ मैटेरियल्स टेक्नोलॉजी एंड इंजीनियरिंग ने इस दिशा में प्रगति की सूचना दी, और टोंगवेई को पहली कंपनी बताया गया जिसने इस प्रक्रिया को वैश्विक बड़े पैमाने पर उत्पादन में पेश किया। व्यावहारिक रूप से, स्टील प्लेट प्रिंटिंग ने पेस्ट-मिलान समस्या को हल करके कागज के असफल स्टेंसिल अवधारणा को उत्पादन मार्ग में बदल दिया।
इलेक्ट्रोफॉर्म्ड स्क्रीन: उद्योग रिपोर्टों और निर्माताओं के दावों के अनुसार, फिंगर-पैटर्न सटीकता ±2 µm तक पहुंच सकती है। इलेक्ट्रोफॉर्म्ड स्क्रीन का उपयोग करने वाले TOPCon सेल 26.2% दक्षता पर रिपोर्ट किए गए हैं। इन आंकड़ों का मूल्यांकन उत्पादन उपज, माप स्थितियों और दीर्घकालिक प्रक्रिया स्थिरता के विरुद्ध किया जाना चाहिए।
आर एंड डी लाइनें 10 µm फिंगर तक पहुंचीं: निंगबो इंस्टीट्यूट ऑफ मैटेरियल्स टेक्नोलॉजी एंड इंजीनियरिंग और जिन्कोसोलर के संयुक्त कार्य ने फिंगर चौड़ाई को 10 µm और पिच को 1,120 µm से घटाकर 825 µm कर दिया। औद्योगिक M10 सेल ने रिपोर्ट किए गए परिणाम में 26.66% की प्रमाणित दक्षता हासिल की।
पेपर ने चांदी की खपत के निरपेक्ष मूल्य पर भी ध्यान केंद्रित नहीं किया। फाइन-लाइन प्रिंटिंग ने पेस्ट में 30% की सापेक्ष कमी दी, लेकिन 2026 तक मुख्य संघर्ष प्रति सेल निरपेक्ष खपत था।
210R सेल के लिए, यहां चर्चा किए गए उद्योग आंकड़ों के अनुसार औसत चांदी पेस्ट खपत 70+ मिलीग्राम प्रति सेल की सीमा में प्रवेश कर चुकी थी। चांदी सबसे बड़ी गैर-सिलिकॉन लागत वस्तु बन गई थी। पेस्ट में कमी अनुकूलन लक्ष्य से उत्पादन प्राथमिकता में बदल गई।
फाइन-लाइन प्रिंटिंग केवल एक दृष्टिकोण है। सिल्वर-कोटेड कॉपर पेस्ट, कॉपर इलेक्ट्रोप्लेटिंग और अन्य चांदी-कमी या चांदी-मुक्त धातुकरण मार्ग एक साथ आगे बढ़ रहे हैं।
5. उत्पादन-लाइन इंजीनियरों को यह पेपर कैसे पढ़ना चाहिए
तीन व्यावहारिक कार्य महत्वपूर्ण हैं।
पहला: ढांचे पर ध्यान दें, पुराने आंकड़ों पर नहीं
उत्पादन रिकॉर्ड पहले ही पेपर की संख्यात्मक सीमाओं से आगे बढ़ चुके हैं। इसका त्रि-मार्गीय व्यापार-बंद, लक्षण वर्णन श्रृंखला और पेस्ट-प्रक्रिया युग्मन तर्क अभी भी उपयोगी हैं। वे वास्तविक उत्पादन लाइन पर किसी भी नई स्क्रीन, पेस्ट या धातुकरण प्रक्रिया का मूल्यांकन करने के लिए एक कार्यशील टेम्पलेट प्रदान करते हैं।
दूसरा: अपना स्वयं का संतुलन बिंदु गणना करें
तथ्य यह है कि एक अग्रणी निर्माता 6 µm का उद्घाटन चला सकता है, इसका मतलब यह नहीं है कि हर लाइन को तुरंत इसे अपनाना चाहिए।
आपकी पेस्ट प्रणाली, स्क्रीन आपूर्तिकर्ता, प्रिंटर की स्थिति, LECO कॉन्फ़िगरेशन, फर्नेस विंडो और बेसलाइन यील्ड यह निर्धारित करते हैं कि आपका वास्तविक संतुलन बिंदु कहाँ स्थित है। इन कारकों को सत्यापित किए बिना उपलब्ध सबसे छोटे उद्घाटन का पालन करने से पेपर की 13 µm विफलता दोहराई जा सकती है: बढ़ता κ, बाधित फिंगर्स और दोषों में अचानक वृद्धि।
तीसरा: चांदी कटौती को इंजीनियरिंग समस्याओं में विभाजित करें
चांदी एक प्रमुख गैर-सिलिकॉन लागत मद है। फाइन-लाइन प्रिंटिंग, पेस्ट अनुकूलन, स्क्रीन विकास, सिल्वर-कोटेड कॉपर और कॉपर प्लेटिंग प्रत्येक की दक्षता, प्रतिरोध, प्रक्रिया स्थिरता, उपकरण निवेश और यील्ड के बीच अपना स्वयं का संतुलन होता है।
पेपर एक अंतिम उत्तर प्रदान नहीं करता है। यह समस्या को मापने योग्य भागों में विभाजित करने के लिए एक उपकरण प्रदान करता है।
सारांश
13 µm का उद्घाटन एक बार नॉटलेस स्क्रीन प्रिंटिंग की सीमा माना जाता था। सार्वजनिक रूप से उपलब्ध उद्योग जानकारी के अनुसार, वह सीमा 2026 तक 6 µm की ओर धकेल दी गई थी।
सीमा कभी दीवार नहीं थी। यह किसी विशेष समय पर सामग्री क्षमता, उपकरण सटीकता और प्रक्रिया नियंत्रण का प्रतिच्छेदन था। पेस्ट उस प्रतिच्छेदन के सबसे कम आंके गए हिस्सों में से एक था। इसने पेपर में विफल समूहों का कारण बना, और बाद में यह बड़े पैमाने पर उत्पादन में निर्णायक कारकों में से एक बन गया।
प्रतिच्छेदन आगे बढ़ता रहेगा। ढांचा नहीं बदलेगा। यही इस पेपर का स्थायी मूल्य है।
पोल: आपकी उत्पादन लाइन फ्रंट-साइड फाइन-फिंगर के किस स्तर तक पहुँच चुकी है?
आप वर्तमान में कौन सा चांदी कटौती मार्ग उपयोग कर रहे हैं: महीन फिंगर्स, सिल्वर-कोटेड कॉपर या कॉपर इलेक्ट्रोप्लेटिंग?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitech का दृष्टिकोण
वास्तविक उत्पादन लक्ष्य सबसे छोटा स्क्रीन उद्घाटन नहीं है; यह सबसे कम चांदी खपत है जिसे संपर्क प्रतिरोध, यील्ड या अपटाइम का त्याग किए बिना बनाए रखा जा सकता है। एक 6 µm प्रक्रिया केवल तभी मूल्य बनाती है जब पेस्ट रियोलॉजी, स्क्रीन तनाव, प्रिंटिंग पैरामीटर, फायरिंग विंडो और LECO सेटिंग्स को एक प्रणाली के रूप में योग्य ठहराया जाए। लाइन इंजीनियरों के लिए, κ, रुकावट दर और प्रतिरोध वितरण आमतौर पर एकल सर्वोत्तम-सेल दक्षता परिणाम से अधिक उपयोगी होते हैं।