पीवी रिबन परीक्षण विधियाँ: आयाम, सामर्थ्य, सोल्डरेबिलिटी
विषय-सूची
त्वरित उत्तर: एक रिबन डेटाशीट दो चीनी दस्तावेज़ों, GB/T 31985 और T/CPIA 0005-2017, के आधार पर लिखी जाती है, और उनके पाँच समूहों के परीक्षण समतुल्य नहीं हैं। आयाम, यांत्रिक, विद्युत और कोटिंग सभी को आने वाली कॉइल पर एक दोपहर में दोबारा चलाया जा सकता है। साल्ट स्प्रे, PCT और डैम्प हीट में लगभग छह सप्ताह लगते हैं, और वे रिबन के बजाय रिबन-एनकैप्सुलेंट इंटरफ़ेस का आकलन करते हैं। वह संख्या जो तय करती है कि सेल फटेगा या नहीं, Rp0.2, किसी भी मानक में नहीं आती। यह बातचीत से तय होती है।
इस श्रृंखला के चार पिछले पृष्ठों में रिबन क्या करता है, यह किससे बना है, इसे कैसे आकार दिया जाता है, और इसे कैसे खींचा और लेपित किया जाता है, को कवर किया गया था। उनमें से किसी ने भी उस प्रश्न का उत्तर नहीं दिया जो एक गुणवत्ता इंजीनियर पूछता है जब एक पैलेट आता है: इस डेटाशीट पर कौन-सी संख्याएँ मैं स्वयं जाँच सकता हूँ, और जब मेरा परिणाम और आपूर्तिकर्ता का परिणाम मेल न खाए तो मैं क्या करूँ?
उत्तर दो दस्तावेज़ों से शुरू होता है। GB/T 31985 टिन चढ़े फोटोवोल्टिक रिबन के लिए राष्ट्रीय मानक है। T/CPIA 0005-2017 उद्योग संघ का संस्करण है, जिसे चाइना फोटोवोल्टिक इंडस्ट्री एसोसिएशन द्वारा जारी किया गया है, और दोनों पाँच समूहों के एक ही ढाँचे को साझा करते हैं। इनके नीचे वे परीक्षण-विधि मानक हैं जो बताते हैं कि प्रत्येक माप वास्तव में कैसे किया जाता है: तन्य परीक्षण के लिए GB/T 228.1, प्रतिरोध के लिए GB/T 3048.2, कोटिंग मोटाई के लिए GB/T 6462 और GB/T 16921, साल्ट स्प्रे के लिए GB/T 10125।
विवरण से पहले एक चेतावनी। T/CPIA 0005 तब लिखा गया था जब लगभग सारा वॉल्यूम फ्लैट रिबन का था। गोल तार पर इसके खंड पतले हैं, और आकार वाला रिबन इसमें मुश्किल से आता है। यदि आप MBB या 0BB तार खरीदते हैं, तो मानक आपको उत्तर के बजाय एक प्रारंभिक बिंदु देता है, और बाकी तकनीकी समझौते को उठाना होता है। यही पैटर्न दोहराता है: मानक न्यूनतम सीमा तय करते हैं, समझौता कार्यशील मान तय करता है।
पाँच समूह एक ही प्रकार के परीक्षण नहीं हैं
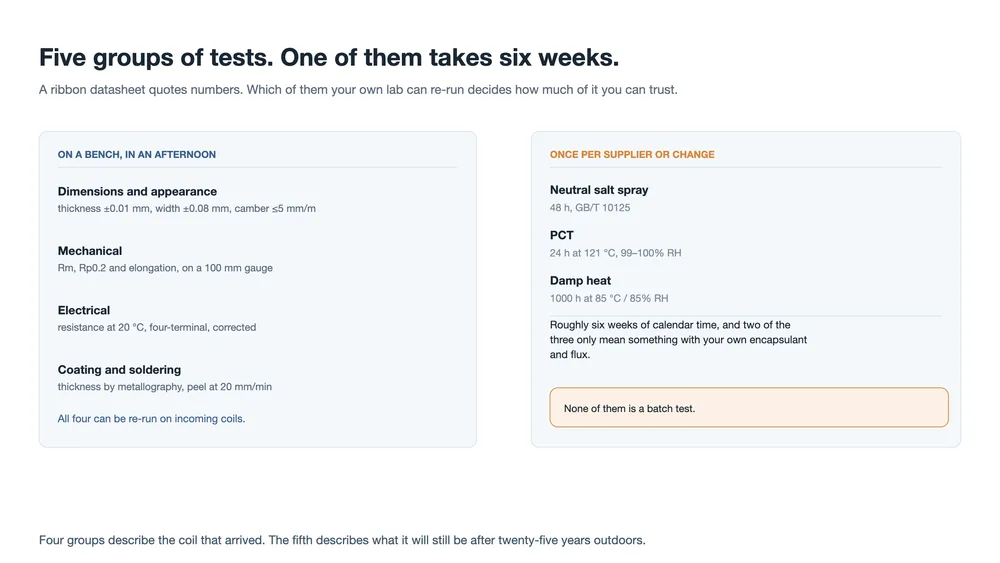
सूची को सपाट पढ़ें तो यह पाँच समान श्रेणियों जैसी लगती है। इसे इस आधार पर पढ़ें कि परीक्षण किस पर विफल हो सकता है, और यह दो में बँट जाती है। चार समूह उस कॉइल का वर्णन करते हैं जो आई है: उसकी ज्यामिति, उसकी ताकत, उसका प्रतिरोध, उसकी कोटिंग। पाँचवाँ वर्णन करता है कि वह कॉइल पच्चीस वर्षों के डैम्प हीट और नमक के बाद भी क्या रहेगी, जो रिबन के साथ-साथ एनकैप्सुलेंट और फ्लक्स पर भी उतना ही निर्भर करता है।
यह विभाजन आपकी सैंपलिंग योजना तय करता है, इससे पहले कि आप कभी आवृत्ति तालिका देखें। पहले चार को उत्पादन रोके बिना हर लॉट पर दोबारा चलाया जा सकता है। पाँचवाँ लॉट परीक्षण बिल्कुल नहीं हो सकता, क्योंकि एक हज़ार घंटे कोई बैच अंतराल नहीं है।
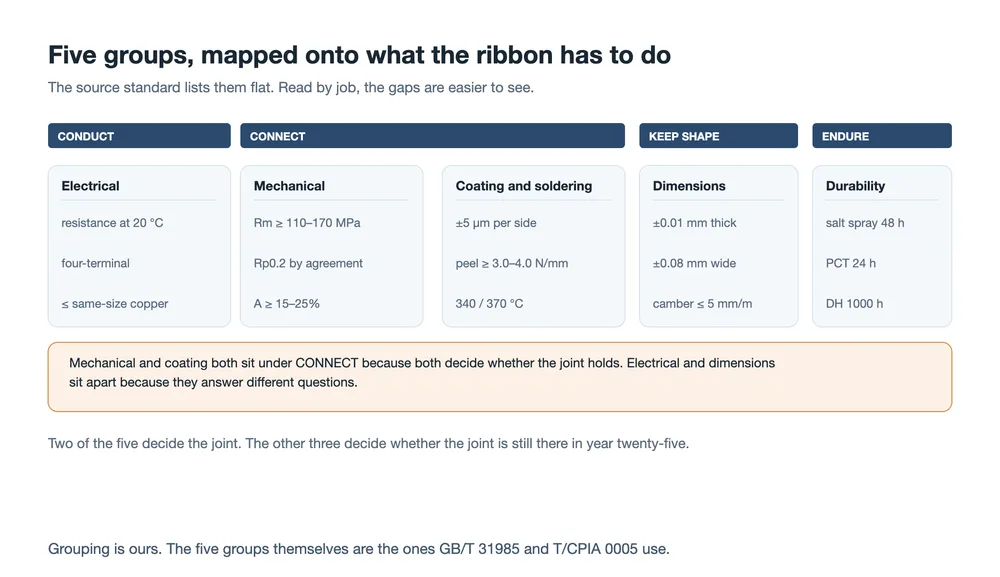
ऊपर का मैपिंग हमारा है, मानक का नहीं। यह एक कारण से उपयोगी है: यह खाली स्थानों को दृश्यमान बनाता है। दो समूह तय करते हैं कि जोड़ बनता है या नहीं। तीन तय करते हैं कि पच्चीसवें वर्ष में जोड़ अभी भी है या नहीं। पाँच में से केवल एक उत्पादन-अंतराल परीक्षण है।
| समूह | यह क्या तय करता है | विधि मानक | वास्तविक आवृत्ति |
|---|---|---|---|
| आयाम और रूप | स्ट्रिंगर में रिबन कहाँ बैठता है, और कितना तांबा करंट ले जाता है | GB/T 31985, T/CPIA 0005 | हर लॉट |
| यांत्रिक | सेल पर स्थानांतरित प्रतिबल, और यह कितनी हैंडलिंग रुक्षता सहता है | GB/T 228.1 | हर लॉट |
| विद्युत | मॉड्यूल के अंदर प्रतिरोधक हानि | GB/T 3048.2 | मासिक या लॉट हिस्से के अनुसार |
| कोटिंग और सोल्डरिंग | क्या जोड़ बनता ही है | GB/T 6462, GB/T 16921 | मोटाई हर लॉट, पील मासिक |
| पर्यावरणीय | क्या जोड़ और उसके चारों ओर का पॉलिमर टिकते हैं | GB/T 10125 और दो एजिंग खंड | नए आपूर्तिकर्ता, नई कोटिंग, नई फिल्म पर |
आयाम और रूप: सस्ता, तेज़, और जहाँ अधिकांश विवाद शुरू होते हैं
फ्लैट रिबन के लिए संख्याएँ छोटी हैं। मोटाई सहनशीलता ±0.01 mm और चौड़ाई सहनशीलता ±0.08 mm है। साइड कैंबर, वह मोड़ जिसे चीनी आपूर्तिकर्ता सिकल बेंड कहते हैं, प्रति मीटर 5 mm से अधिक नहीं होना चाहिए। रूप में प्रति 10 cm तीन से अधिक पिनहोल या ड्रॉस स्पॉट की अनुमति नहीं है, प्रत्येक 0.5 mm² से छोटा, और ऑक्सीकरण विरूपण या छूटी हुई प्लेटिंग की अनुमति नहीं है।
कैंबर ही वह है जो काटता है। मुड़ा हुआ रिबन स्ट्रिंगर से सीधा नहीं चलता, और बगल में बहकने वाला रिबन एक साथ दो विफलताएँ पैदा करता है: गलत जगह पर जोड़ और जहाँ जोड़ होना चाहिए वहाँ नंगा रिबन। दोनों लाइन पर दिखते हैं और दोनों में से कोई भी डेटाशीट पर नहीं दिखता।
गोल तार के लिए तीन पैरामीटर व्यास, गोलाई और सीधापन हैं, और यहाँ हाथ का माइक्रोमीटर पर्याप्त नहीं रह जाता। हमने गणित को रिबन निर्माण पर पृष्ठ: में विस्तार से देखा, नाममात्र से 0.01 mm कम तार 0.18 mm पर प्रतिरोध में 12.1% अधिक है, जबकि 0.26 mm पर 8.2% और 0.35 mm पर 6.0% है। वही निरपेक्ष सहनशीलता तार जितना पतला होता है उतनी अधिक कीमत चुकाती है। लेज़र गेज द्वारा निरंतर माप ठीक इसी कारण मौजूद है; माइक्रोमीटर से चार बिंदु ऐसे तार को नहीं पकड़ सकते जो अंडाकार हो या अपनी लंबाई में भटकता हो।
फिर एक परिभाषागत जाल जो किसी भी सहनशीलता से अधिक बहस की कीमत चुकाता है। क्या आपकी निरीक्षण शीट में व्यास लेपित व्यास है या तांबे का कोर? दोनों में कोटिंग मोटाई के दोगुने का अंतर होता है, सीमा के पतले सिरे पर दसियों माइक्रोमीटर। यदि डेटाशीट 0.26 mm कहती है और आपका गेज 0.272 mm पढ़ता है, तो आपने कोई दोष नहीं पाया; आपने एक परिभाषा पाई है। आधार को समझौते में लिख दें और बहस गायब हो जाती है।
यांत्रिक: Rm, Rp0.2, और वह पंक्ति जिसे मानक खाली छोड़ देता है
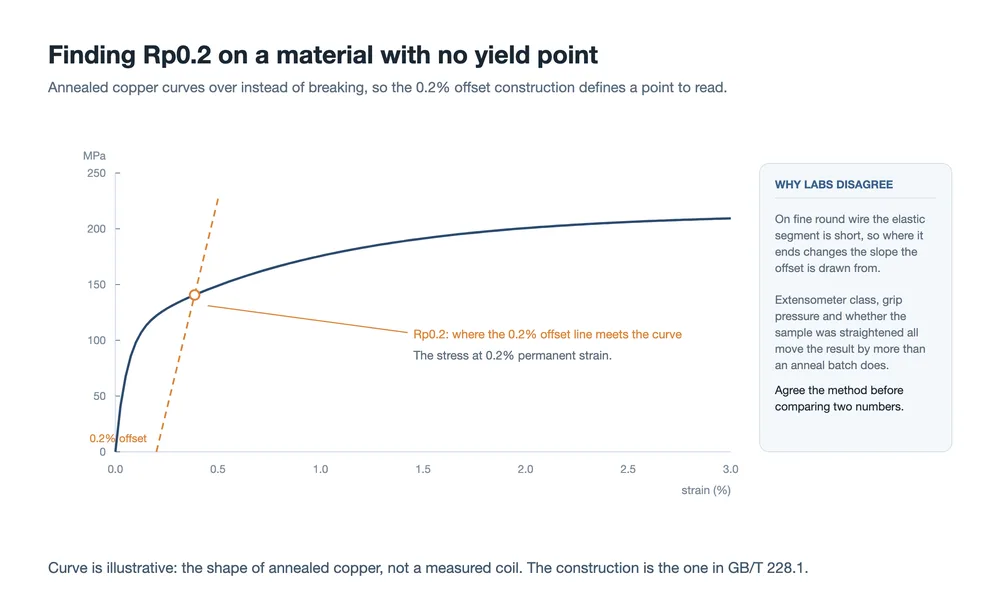
GB/T 228.1 के अनुसार, 100 mm गेज लंबाई पर किया गया तन्यता परीक्षण एक साथ तीन संख्याएँ देता है। तन्यता सामर्थ्य Rm नमूने के टूटने से पहले का चरम प्रतिबल है, जो बताता है कि रिबन कितना दुरुपयोग सहन कर सकता है। दीर्घीकरण A विच्छेद पर विकृति है, जो बताता है कि यह विफल होने से पहले कितना खिंचता है। पराभव सामर्थ्य Rp0.2 0.2% स्थायी विकृति पर प्रतिबल है, और यह बताता है कि रिबन झुकने से पहले सेल पर कितना बल पारित करता है।
| गुण (T/CPIA 0005) | इंटरकनेक्ट, मृदु | इंटरकनेक्ट, अति-मृदु | बसबार रिबन |
|---|---|---|---|
| Rm, मोटाई 0.15 mm से अधिक | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, मोटाई 0.15 mm या कम | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| दीर्घीकरण A, 0.15 mm से अधिक | ≥25% | ≥20% | ≥25% |
| दीर्घीकरण A, 0.15 mm या कम | ≥15% | ≥15% | ≥18% |
| Rp0.2 | आपसी सहमति से | आपसी सहमति से | निर्दिष्ट नहीं |
अंतिम पंक्ति को देखें। जो गुण सबसे सीधे यह नियंत्रित करता है कि सोल्डरिंग के दौरान सेल फटेगा या नहीं, वही वह गुण है जिसे मानक तय करने से इनकार करता है। इसका एक कारण है: सही विंडो सेल की मोटाई और सोल्डरिंग प्रक्रिया के साथ बदलती है, इसलिए एक ही संख्या किसी के लिए गलत होगी। लेकिन वह कारण एक चेतावनी भी है। जिस आपूर्तिकर्ता का प्रमाणपत्र कोई Rp0.2 नहीं बताता, उसने संयोग से कोई संख्या नहीं छोड़ी है। विंडो स्वयं, और उसके दोनों सिरे क्यों मायने रखते हैं, यहाँ दिया गया है सामग्री पृष्ठ.
मापन स्वयं जितना दिखता है उससे अधिक नाज़ुक है। एनील्ड तांबे में वक्र से पढ़ने के लिए कोई स्पष्ट पराभव बिंदु नहीं होता, इसलिए 0.2% ऑफ़सेट रचना का उपयोग किया जाता है: प्रत्यास्थ खंड के समानांतर एक रेखा खींचें, जो 0.2% विकृति से शुरू हो, और जहाँ वह वक्र को काटे वहाँ का प्रतिबल लें। 0.20 mm तार पर प्रत्यास्थ खंड छोटा होता है, जिसका अर्थ है कि ऑफ़सेट रेखा जिस ढलान की नकल करती है वह बहुत कम डेटा पर स्थापित होती है। एक्सटेंसोमीटर वर्ग, ग्रिप दबाव, और क्या नमूने को क्लैंप करने से पहले सीधा किया गया था, ये सब उत्तर बदल देते हैं। दो प्रयोगशालाएँ दोनों सक्षम हो सकती हैं और फिर भी एक उत्पादन बैच के अंतर से अधिक असहमत हो सकती हैं।
परिस्थितियाँ विधि का हिस्सा हैं, और जब दो प्रयोगशालाएँ असहमत हों तो सबसे पहले इन्हीं की तुलना करनी चाहिए। 23 °C और 50% सापेक्ष आर्द्रता पर, 100 mm गेज लंबाई पर परीक्षण करें, और दर को दो चरणों में नियंत्रित करें: लगभग 2% विकृति तक, या यात्रा के पहले 2 mm तक 5 mm/min, फिर शेष के लिए 10 से 20 mm/min। जो प्रयोगशाला पूरा परीक्षण 20 mm/min पर चलाती है, वह उसी तार पर अधिक Rm और कम दीर्घीकरण पढ़ती है, क्योंकि सामग्री को शिथिल होने का कम समय मिलता है। कोई भी संख्या गलत नहीं है; वे अलग-अलग प्रश्नों के उत्तर देती हैं। गलत यह है कि उनकी तुलना की जाए, जो तब होता है जब किसी प्रमाणपत्र और आने वाले परीक्षण को विधि संलग्न किए बिना साथ-साथ रखा जाता है।
तनाव एकमात्र यांत्रिक परीक्षण नहीं है जो करने योग्य है। एक बार-बार मोड़ने वाला परीक्षण रिबन को निश्चित व्यास के मैंड्रेल के चारों ओर तब तक मोड़ता है जब तक वह टूट न जाए, और चक्रों की संख्या बताता है। यह अपरिष्कृत है, तेज़ है, और वह चीज़ पकड़ता है जो एकल तन्यता खिंचाव नहीं पकड़ सकता: एक कोटिंग जो फटती है और एक कोर जो वहाँ कठोर-कार्य होता है जहाँ रिबन गाइड रोलर पर से गुजरता है। जो रिबन कॉइल से बच जाता है और स्ट्रिंगर पर मर जाता है, वह आमतौर पर किसी और चीज़ में विफल होने से पहले इस परीक्षण में विफल होता है।
विद्युत: वह सुधार जो निर्णय बदल देता है
प्रतिरोध GB/T 3048.2 की विधि से मापा जाता है, व्यवहार में चार-टर्मिनल मापन के रूप में। दो संपर्क धारा ले जाते हैं और दो अन्य वोल्टेज पढ़ते हैं, इसलिए धारा टर्मिनलों पर प्रतिरोध परिणाम में कभी नहीं आता। आवश्यकता निरपेक्ष के बजाय तुलनात्मक है। 20 °C पर रिबन का प्रतिरोध समान आयामों के तांबे के चालक से अधिक नहीं होना चाहिए। संदर्भ के लिए, एनील्ड TU1 तांबा 0.017241 Ω·mm²/m पर होता है, जो 1.7241 µΩ·cm है। इसीलिए टिनयुक्त तांबे के रिबन के आने वाले विनिर्देश आमतौर पर 1.72 µΩ·cm की ऊपरी सीमा बताते हैं: कोटिंग से आपकी चालकता की कीमत नहीं लगनी चाहिए, केवल उस अनुप्रस्थ काट की जिसे वह हटा देती है।
अब वह भाग जो नियमित रूप से छोड़ दिया जाता है। तांबे का प्रतिरोध तापमान गुणांक लगभग 3.93×10⁻³ प्रति °C है, जो मोटे तौर पर 0.4% प्रति डिग्री है। किसी कॉइल को 28 °C की प्रयोगशाला तापमान पर सुधार किए बिना मापें तो रीडिंग लगभग 3.1% अधिक आती है। वह त्रुटि उसी आकार की है जितनी हमने निर्माण पृष्ठ में गणना की थी, और वह गलत दिशा में इशारा करती है: एक अच्छा कॉइल विफल हो जाता है, या कमरा ठंडा होने पर एक सीमांत कॉइल पास हो जाता है।
सुधार एक ही पंक्ति है: मापे गए मान को 1 + 0.00393 × (t − 20) से भाग दें, जहाँ t परीक्षण के दौरान का तापमान है। मानक का निर्देश कि 20 ± 5 °C पर पाँच रीडिंग लें और उनका औसत निकालें, इसी कारण से है। कोई भी चरण कठिन नहीं है। दोनों इतनी बार छोड़े जाते हैं कि बिना बताए परीक्षण तापमान के प्रतिरोध का आँकड़ा मापन नहीं है।
कोटिंग और सोल्डरिंग: दो संख्याएँ और एक वक्र
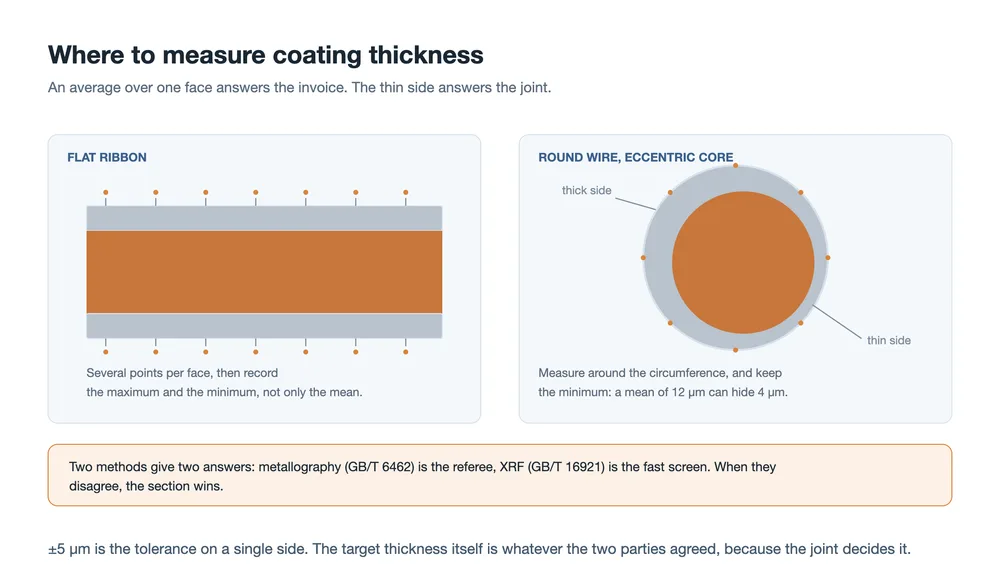
कोटिंग की मोटाई दो तरह से मापी जा सकती है। धातुविज्ञानीय अनुप्रस्थ काट (GB/T 6462) रिबन को काटता, माउंट करता और पॉलिश करता है और सूक्ष्मदर्शी के नीचे परत पढ़ता है। एक्स-रे प्रतिदीप्ति (GB/T 16921) नमूने को नष्ट किए बिना मापती है और सेकंडों लेती है, इसीलिए इसे लाइन पर उपयोग किया जाता है। जब दोनों असहमत हों, तो अनुप्रस्थ काट निर्णायक है। मानक एक फलक पर ±5 µm की अनुमति देता है और लक्ष्य मोटाई दोनों पक्षों पर छोड़ता है, क्योंकि इसे जोड़ तय करता है।
गोल तार पर, एक या दो रीडिंग मापन नहीं हैं। यदि कोर कोटिंग में केंद्र से हटा हुआ है, तो किसी अनुप्रस्थ काट पर औसत पूरी तरह स्वीकार्य हो सकता है जबकि एक ओर पतली हो। वही पतली ओर वह है जहाँ सोल्डर के पास काम करने के लिए सबसे कम सामग्री होती है, और वही ओर विफल होती है। परिधि के चारों ओर मापें, और औसत के साथ-साथ न्यूनतम भी दर्ज करें।
किसी भी कूपन को टाँका लगाने से पहले, एक वेटिंग जाँच सस्ते प्रश्न का उत्तर देती है। एक पट्टी को टाँका लगाएँ और फ़िलेट का संपर्क कोण मापें: 90° से नीचे टाँका फैल गया है और बंध गया है, 90° या उससे ऊपर यह मोती जैसा बन गया है और केवल सतह पर टिका है। संपर्क कोण एक प्रॉक्सी है, विनिर्देश नहीं, लेकिन कोटिंग समस्या को प्रक्रिया समस्या से अलग करने का यह सबसे तेज़ तरीका है। यदि कोई बैच उस कूपन पर मोती जैसा बनता है जिसे पिछले बैच ने गीला किया था, तो रिबन या उसका भंडारण संदिग्ध है, लोहा नहीं। भंडारण में कोटिंग का ऑक्सीकरण, असमान टिन और एक पतली परत यहाँ सबसे पहले दिखाई देते हैं।
सोल्डरेबिलिटी को पील के रूप में मापा जाता है। रिबन की एक लंबाई को मानक कूपन पर टाँका लगाएँ, फिर इसे 180° पर वापस खींचें और बल दर्ज करें। T/CPIA 0005 शर्तें तय करता है: 20 mm/min पील गति, कम से कम 20 mm टाँका लगी लंबाई जिसमें कम से कम 15 mm स्थिर पठार हो, लेडेड सोल्डर के लिए 340 ± 5 °C या लेड-फ्री के लिए 370 ± 5 °C पर टाँका लगाना। स्वीकृति मान लेडेड के लिए कम से कम 4.0 N/mm और लेड-फ्री के लिए 3.0 N/mm की औसत पील शक्ति हैं।
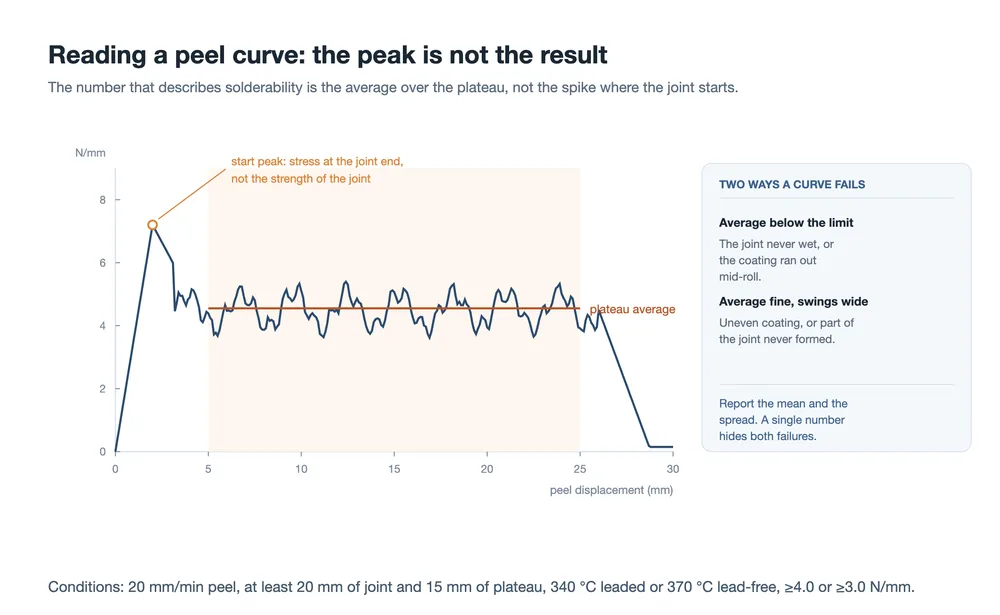
पठार पढ़ें, स्पाइक नहीं। पहला शिखर जोड़ के सिरे पर प्रतिबल संकेंद्रण से आता है और बाकी के बारे में कुछ नहीं बताता। जो मायने रखता है वह स्थिर खंड का औसत है, और फिर उस खंड के भीतर का फैलाव। स्वीकार्य औसत और बड़े उतार-चढ़ाव वाले वक्र का अर्थ आमतौर पर यह होता है कि कोटिंग लंबाई के साथ असमान है, या जोड़ का कुछ हिस्सा कभी गीला ही नहीं हुआ। दोनों एकल-संख्या जाँच पास कर लेते हैं और दोनों फ़ील्ड में विफल होते हैं।
दो अलग-अलग परीक्षण पील शब्द साझा करते हैं, और उनकी संख्याएँ तुलनीय नहीं हैं। ऊपर वाला 20 mm/min पर रिबन की सोल्डरेबिलिटी मापता है। मॉड्यूल कारखानों द्वारा उपयोग की जाने वाली सेल-स्तरीय इलेक्ट्रोड पील शक्ति एक अलग दस्तावेज़, T/CSTM 00461-2022 का पालन करती है, 300 से 800 mm/min पर, अलग स्वीकृति मानों के साथ, और यह रिबन, ग्रिडलाइन और प्रक्रिया के संयोजन को मापती है। बिना गति और नमूने के पील संख्या बताने वाले आपूर्तिकर्ता ने ऐसी संख्या बताई है जिसे रखा नहीं जा सकता।
| क्या मापा जाता है | पील गति | यह आपको क्या बताता है | यह किसकी समस्या है |
|---|---|---|---|
| रिबन सोल्डरेबिलिटी (T/CPIA 0005) | 20 mm/min | क्या कोटिंग गीली होकर टिकेगी | रिबन आपूर्तिकर्ता |
| सेल इलेक्ट्रोड पील (T/CSTM 00461) | 300-800 mm/min | क्या आप जो जोड़ वास्तव में बनाते हैं वह टिकता है | रिबन, सेल और प्रक्रिया मिलकर |
पर्यावरणीय: परीक्षण रिबन के बारे में नहीं है
पाँच खंड टिकाऊपन को कवर करते हैं, और उन्हें कैसे आँका जाता है वह दिलचस्प हिस्सा है।
| योग्यता परीक्षण | शर्तें | इसे कैसे आँका जाता है |
|---|---|---|
| न्यूट्रल सॉल्ट स्प्रे | GB/T 10125 के अनुसार 48 h | सुरक्षा रेटिंग 10, दिखावट रेटिंग कम से कम 4, कोई पीलापन, कालापन, छाले या उतरना नहीं |
| PCT | 121 °C, 99-100% RH, 24 h | रिबन के दोनों ओर 10 mm के भीतर कोई स्पष्ट पीलापन या कालापन नहीं |
| नम गर्मी | 85 °C, 85% RH, 1000 h | वही मानदंड |
| तापीय चक्रण | −40 °C से +85 °C, बार-बार | चक्रों के बाद पील बल और प्रतिरोध फिर से मापा गया; कोई जोड़ अलगाव नहीं, श्रेणी प्रतिरोध में कोई वृद्धि नहीं |
| उच्च-तापमान भंडारण | 150 °C, 1000 h, कूपन स्तर | पील शक्ति प्रतिधारण, और इंटरमेटेलिक परत में कोई मापने योग्य वृद्धि नहीं |
अंतिम दो रिबन का निरीक्षण नहीं करते। वे उसके दोनों ओर के दस मिलीमीटर का निरीक्षण करते हैं, जो एनकैप्सुलेंट और इंटरफ़ेस है। यह एक जानबूझकर किया गया चयन है, और यह बताता है कि परीक्षण किसलिए है। रिबन कोटिंग, फ्लक्स अवशेष और एनकैप्सुलेंट ऊष्मा और नमी में परस्पर क्रिया करते हैं। उस परस्पर क्रिया का दृश्य उत्पाद रिबन के बगल में एक पीला बैंड या काला किनारा है। ओवन में रिबन की नंगी पट्टी का परीक्षण इसे पूरी तरह चूक जाएगा।
व्यावहारिक परिणाम यह है कि ये परीक्षण आपके अपने बिल ऑफ़ मटेरियल्स के साथ चलाए जाने चाहिए। आपूर्तिकर्ता के अपने कूपन पर सॉल्ट स्प्रे परिणाम आपको बताता है कि कोटिंग जंग का विरोध करती है। यह नहीं बताता कि जब वह कोटिंग आपके EVA या POE के नीचे, आपके फ्लक्स अवशेष के साथ, 85 °C पर छह सप्ताह तक रहती है तो क्या होता है। मॉड्यूल का नम-ऊष्मा व्यवहार अधिक गहराई से यहाँ कवर किया गया है DH1000 विफलता-मोड पृष्ठ, और व्यापक परीक्षण सूची यहाँ है विश्वसनीयता परीक्षण अवलोकन.
तीन-स्तरीय आवक निरीक्षण योजना
विधियाँ तय होने के बाद, योजना इस बात से निकलती है कि प्रत्येक परीक्षण में समय की कितनी लागत आती है। तीन स्तर लगभग हर वास्तविक मामले को कवर करते हैं।
| टियर | आवृत्ति | मदें |
|---|---|---|
| लॉट | हर आवक लॉट | दिखावट, आयाम (व्यास या मोटाई और चौड़ाई), तन्य (Rm, Rp0.2, A), कोटिंग मोटाई |
| आवधिक | मासिक, या लॉट का एक हिस्सा | प्रतिरोध, पील बल, कैंबर, गोलाई |
| परिचय और परिवर्तन | नया आपूर्तिकर्ता, नया विनिर्देश, प्रक्रिया परिवर्तन | सॉल्ट स्प्रे, PCT, नम ऊष्मा, आपकी फ़िल्म और फ्लक्स के साथ अनुकूलता |
चार आदतें योजना को अकेली तालिका से बेहतर बनाती हैं।
कॉइल के दोनों सिरों से नमूना लें। एनीलिंग और टिनिंग स्टार्ट-अप पर और कॉइल परिवर्तन पर बहकती हैं, और बाहरी लपेट से लिया गया नमूना वह एक जगह है जहाँ वे क्षणिक प्रभाव पहले ही बीत चुके हैं।
वितरण ट्रैक करें, फैसले नहीं। पास होने वाला लॉट स्थिर लॉट नहीं होता। बीस लॉट पर प्रत्येक गुण के माध्य और फैलाव को आलेखित करना किसी भी एकल लॉट के अपनी सीमा में विफल होने से बहुत पहले एनीलिंग के बहकने को दिखा देगा।
भंडारण नियंत्रित करें। कॉइल खुलने के बाद कोटिंग का ऑक्सीकरण होता है, और उसके साथ सोल्डरेबिलिटी गिरती है। आगमन पर पास हुआ कॉइल चार सप्ताह बाद लाइन पर विफल हो सकता है, और रिपोर्ट स्ट्रिंगर को दोष देगी। खोलने की तारीखें दर्ज करें और भंडार शुष्क रखें।
जानें कि मशीन आपको क्या नहीं बता सकती। एक स्ट्रिंगर प्लेसमेंट और प्रक्रिया की जाँच करता है, जोड़ की मजबूती की नहीं, जैसा कि तंत्र वॉकथ्रू बताता है: मशीन पर कोई भी भाग पील नहीं मापता। इसीलिए पील परीक्षण लाइन से बाहर, कूपन पर मौजूद है, और इसीलिए AM050FH स्ट्रिंगर अपनी ही सीमाओं तक चलना इस बात का प्रमाण नहीं है कि जोड़ अच्छा है।
तकनीकी समझौते में क्या शामिल होना चाहिए
मानक न्यूनतम स्तर और विधियाँ देते हैं। जो कुछ भी यह तय करता है कि दो प्रयोगशालाएँ सहमत होंगी या नहीं, उसे अलग से लिखा जाना चाहिए। व्यवहार में सूची छोटी है:
- व्यास या मोटाई का आधार: लेपित, या तांबे की कोर।
- एक Rp0.2 विंडो जिसमें निचली और ऊपरी दोनों सीमाएँ हों, और इसे प्राप्त करने के लिए उपयोग की गई गेज लंबाई और ऑफ़सेट विधि।
- पील बल N/mm या N में, गोल तार के लिए चौड़ाई की परिभाषा, पील गति और सोल्डरिंग तापमान के साथ।
- प्रति पक्ष लक्षित कोटिंग मोटाई, सहनशीलता से परे।
- गोल तार के लिए गोलाई और सीधेपन की सीमाएँ, जिन्हें मानक खुला छोड़ता है।
- वह तापमान जिस पर प्रतिरोध रिपोर्ट किया जाता है, और सुधार सूत्र।
- नमूना स्थान, जिसमें यह भी शामिल है कि कॉइल के सिरे शामिल हैं या नहीं।
- पर्यावरणीय परीक्षण किस एनकैप्सुलेंट और फ्लक्स के साथ चलाए जाते हैं।
इनमें से कोई भी असामान्य नहीं है। इनमें से प्रत्येक, बिना लिखा छोड़ा गया, एक ऐसा मतभेद पैदा कर चुका है जिसे सुलझाने में परीक्षण चलाने से अधिक समय लगा।
व्यवहार में उठने वाले प्रश्न
क्या मैं T/CPIA 0005 को गोल तार पर लागू कर सकता हूँ?
इसे एक प्रारंभिक बिंदु के रूप में उपयोग करें, पूर्ण विनिर्देश के रूप में नहीं। यह दस्तावेज़ फ्लैट रिबन के आसपास लिखा गया था; व्यास, गोलाई, सीधापन और गोल क्रॉस-सेक्शन के लिए N/mm का आधार—ये सभी दोनों पक्षों के बीच तय करने होंगे। MBB और 0BB तार के लिए, तार का आकार और संख्या इतनी मायने रखते हैं कि फ्लैट-रिबन क्लॉज़ उसकी जगह नहीं ले सकता।
मेरा Rp0.2 आपूर्तिकर्ता के Rp0.2 से भिन्न क्यों है?
आमतौर पर विधि, धातु नहीं। गेज लंबाई, ऑफ़सेट निर्माण, एक्सटेंसोमीटर वर्ग, ग्रिप दबाव और यह कि नमूना सीधा किया गया था या नहीं—इनकी तुलना करें। महीन तार पर प्रत्यास्थ भाग छोटा होता है, इसलिए सेटअप में छोटे अंतर परिणाम को ऐनिल बैच के बदलाव से अधिक हिला देते हैं। पहले विधि पर सहमति बनाएँ; यदि संख्याएँ फिर भी भिन्न हों, तब कॉइल को देखें।
पील बल N में या N/mm में बताया जाना चाहिए?
N/mm चौड़ाई से सामान्यीकृत करता है, जो फ्लैट रिबन के लिए स्पष्ट है। गोल तार के लिए विभाजित करने के लिए कोई चौड़ाई नहीं है, इसलिए कुछ आपूर्तिकर्ता N में रिपोर्ट करते हैं और कुछ व्यास या नाममात्र बैंड से विभाजित करते हैं। कोई भी परिपाटी काम कर सकती है; बिना परिपाटी वाली संख्या नहीं कर सकती। रिबन और फ्लक्स पृष्ठ उन इकाइयों को सूचीबद्ध करता है जैसे आपूर्तिकर्ता आमतौर पर उन्हें बताते हैं।
क्या क्रॉस-सेक्शन के बजाय XRF पर्याप्त है?
लाइन पर स्क्रीनिंग के लिए, हाँ। रिकॉर्ड के रूप में, नहीं। XRF तेज़ और गैर-विनाशकारी है और एक ऐसी कॉइल पकड़ लेगा जो व्यवस्थित रूप से पतली है। यह गोल तार पर सनकी कोर को उस तरह हल नहीं करेगा जैसे पॉलिश किया हुआ क्रॉस-सेक्शन करता है, और जब दोनों में मतभेद हो तो मानक क्रॉस-सेक्शन को निर्णायक बनाते हैं। परिचय स्तर और विवादों के लिए क्रॉस-सेक्शन रखें।
साल्ट स्प्रे मानदंड रिबन से दस मिलीमीटर दूर क्यों दिखता है?
क्योंकि रुचि की विफलता इंटरफ़ेस पर है, धातु पर नहीं। एक रिबन जंग का विरोध कर सकता है और फिर भी अपने आसपास की फिल्म का रंग बिगाड़ सकता है, और एक रिबन रंग बिगाड़ सकता है जबकि जोड़ टिका रहता है। रिबन के दोनों ओर के बैंड को आँकना ही वह तरीका है जिससे मानक इंटरफ़ेस की समस्या को कुछ दृश्य और दोहराने योग्य में बदलता है।
क्या मुझे वाकई हर लॉट पर तन्य परीक्षण की आवश्यकता है?
यह आपके पास सबसे सस्ता प्रारंभिक चेतावनी है। एनिलिंग वह प्रक्रिया है जो लॉट के बीच सबसे अधिक भटकने की संभावना रखती है, और Rp0.2 तथा बढ़ाव वही हैं जहाँ यह भटकाव सबसे पहले दिखता है, इससे पहले कि वह स्ट्रिंगर पर सेल टूटने में बदले। एक तन्य परीक्षण में प्रति लॉट कुछ मिनट लगते हैं; दरार वाले सेल की घटना में एक शिफ्ट लगती है।
अंतिम विचार
रिबन परीक्षण का कठिन हिस्सा उपकरण नहीं हैं। यह संरेखण है: कौन-सा गुण, कहाँ से नमूना, कैसे सुधारा गया, किसके विरुद्ध आँका गया। जब दो डेटासेट असहमत हों, तो उत्पादक क्रम यह है कि पहले विधि जाँचें और दूसरे रिबन। यह क्रम इनकमिंग निरीक्षण में इतने लंबे समय से टिका है कि अगले मतभेद से पहले, बाद में नहीं, इसे लिख लेना उचित है।
एक मानक आपको बताता है कि एक रिबन को न्यूनतम क्या होना चाहिए। समझौता आपको बताता है कि इस लाइन के लिए इस रिबन को क्या होना चाहिए। दूसरा दस्तावेज़ ही वह है जो उपज तय करता है।
संबंधित पठन:
- PV रिबन क्या करता है: तीन कार्य, एक समझौता
- PV रिबन सामग्री: तांबे का कोर, कठोरता और कोटिंग
- PV रिबन संरचना और प्रकार: सपाट, गोल और आकारित
- PV रिबन कैसे बनता है: ड्रॉइंग, एनीलिंग और टिनिंग
- फोटोवोल्टेइक सोल्डरिंग के लिए फ्लक्स क्यों आवश्यक है
- रिबन तार खींचने और टिनिंग लाइन
- सोलर सेल स्ट्रिंगर तंत्र: क्षेत्र-दर-क्षेत्र मार्गदर्शिका
- DH1000 नम गर्मी परीक्षण: विफलता मोड और तंत्र
- PV मॉड्यूल विश्वसनीयता परीक्षण: पूरी सूची
- हॉट स्पॉट, माइक्रोक्रैक और PID: तीन धीमी मॉड्यूल विफलताएँ
यहाँ उद्धृत मान प्रकाशित रूप में GB/T 31985 और T/CPIA 0005-2017 से, और प्रत्येक अनुभाग में नामित परीक्षण-विधि मानकों से हैं। वे बताते हैं कि उन दस्तावेज़ों की क्या आवश्यकताएँ हैं; वे हमारे अपने उत्पाद के माप नहीं हैं, और वे किसी मानक के वर्तमान संस्करण या हस्ताक्षरित तकनीकी समझौते का विकल्प नहीं हैं। 0.18 mm प्रतिरोध का गणित हमारी अपनी गणना है, जो रिबन निर्माण पृष्ठ में दोहराई गई है, यह मानते हुए कि तांबा 1.75×10⁻⁸ Ω·m पर है, कोटिंग को चालन से बाहर रखा गया है, और 182 mm अर्ध-सेल है। दो क्लॉज़ संदर्भ, T/CPIA 0005-2017 और T/CSTM 00461-2022, वे संस्करण हैं जो इस पृष्ठ के लेखन के समय प्रभावी थे।