PV रिबन सामग्री: तांबे की कोर, कठोरता और कोटिंग
विषय-सूची
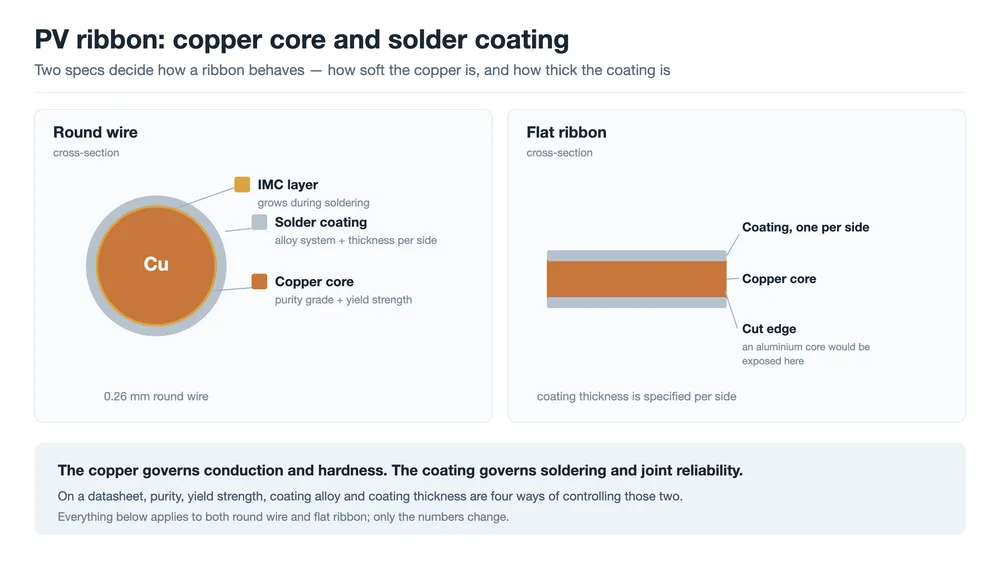
त्वरित उत्तर: PV रिबन एक तांबे का चालक होता है जिस पर सोल्डर की परत चढ़ी होती है, और ये दोनों भाग अलग-अलग काम करते हैं। तांबा करंट ले जाता है और तय करता है कि जोड़ ठंडा होते समय रिबन सेल पर कितना तनाव डालता है — यह प्रश्न चालकता का नहीं, बल्कि यील्ड स्ट्रेंथ का है। परत ही सोल्डर है: यह सोल्डरिंग का तापमान तय करती है, चांदी की ग्रिडलाइनों को गीला करती है और यह निर्धारित करती है कि जोड़ कितने समय टिकेगा। डेटाशीट पर चार आंकड़े इन दो कामों को नियंत्रित करते हैं: तांबे का ग्रेड, यील्ड स्ट्रेंथ, कोटिंग मिश्रातु और कोटिंग की मोटाई।
दो रिबन एक ही व्यास, एक ही कोटिंग वजन और एक ही स्पूल के हो सकते हैं। उन्हें एक ही स्ट्रिंगर से गुजारिए और एक ऐसे जोड़ बनाता है जो थर्मल साइक्लिंग में टिक जाते हैं, जबकि दूसरा कम पुल स्ट्रेंथ का बिखराव और बढ़ती माइक्रोक्रैक संख्या पैदा करता है। जब ज्यामिति एक जैसी हो, तो जो बचता है वह सामग्री है।
यह लेख रिबन को खोलकर देखता है: तांबे का सब्सट्रेट क्या योगदान देता है, कोटिंग क्या योगदान देती है, और आपूर्तिकर्ता की डेटाशीट पर कौन-सा पैरामीटर किस विफलता से बचाव करता है।
तांबा क्यों, और कठोरता चालकता से अधिक क्यों मायने रखती है
रिबन पर लगी आवश्यकताएं एक-दूसरे के विरुद्ध खींचती हैं। इसे सेल का करंट न्यूनतम हानि के साथ ले जाना है, भरोसेमंद ढंग से सोल्डर लेना है, इतना नरम रहना है कि सेल पर भार न डाले, और इतना सस्ता होना है कि मॉड्यूल के बिल ऑफ मटेरियल्स में समा जाए। संभावित धातुओं को साथ रखकर देखिए तो तर्क छोटा हो जाता है।
| सामग्री | प्रतिरोधकता (µΩ·cm) | घनत्व (g/cm³) | प्रसार (10⁻⁶/K) | मुख्य समस्या |
|---|---|---|---|---|
| चांदी (Ag) | लगभग 1.59 | 10.5 | लगभग 19 | लागत |
| तांबा (Cu) | लगभग 1.72 | 8.96 | लगभग 17 | भारी; कीमत में उतार-चढ़ाव |
| एल्युमिनियम (Al) | लगभग 2.82 | 2.70 | लगभग 23 | सोल्डर करना कठिन; अधिक फैलता है |
| सिलिकॉन (Si), संदर्भ | — | 2.33 | लगभग 2.6 | वह सामग्री जिसे रिबन को नुकसान नहीं पहुंचाना चाहिए |
चांदी तालिका में किसी भी अन्य से बेहतर चालन करती है और तांबे से लगभग सौ गुना महंगी है, जिससे प्रति सेल ग्राम के दसवें हिस्से में मापे जाने वाले भाग के लिए यह बाहर हो जाती है। एल्युमिनियम सस्ता और हल्का है, लेकिन इसकी प्रतिरोधकता लगभग 60% अधिक है, इसकी सतह का ऑक्साइड पारंपरिक सोल्डरिंग को लगभग असंभव बना देता है, और यह अधिक फैलता है। तांबा चारों आवश्यकताओं का संतुलन बिंदु है, और इसके आंकड़े सामान्य हैं: एल्युमिनियम से भारी, चांदी से कम चालक, कीमत में अस्थिर।
एकमात्र गंभीर खामी सिलिकॉन के साथ बेमेल है। तांबा लगभग 17 × 10⁻⁶/K पर फैलता है जबकि सिलिकॉन लगभग 2.6 पर, यानी छह गुना से अधिक। सोचिए पूरे सेल पर इसका क्या अर्थ है। रिबन को 150 °C से कहीं अधिक तापमान पर सोल्डर किया जाता है और फिर कमरे के तापमान तक ठंडा किया जाता है। उस दायरे में तांबा लगभग 0.2% सिकुड़ना चाहता है; उसके नीचे का सिलिकॉन लगभग 0.03% सिकुड़ना चाहता है। कुछ तो झुकना ही है, और दोनों में से सेल अधिक नाजुक है।
इसीलिए तांबे के सब्सट्रेट पर सबसे अधिक मायने रखने वाला विनिर्देश उसकी चालकता नहीं है। यह है कि स्ट्रिंगर तक पहुंचते समय तांबा कितना नरम है।
तांबे का सब्सट्रेट: ग्रेड, शुद्धता और प्रतिरोधकता
रिबन का तांबा सामान्यतः ऑक्सीजन-मुक्त तांबा होता है। चीनी ग्रेड प्रणाली में इसका अर्थ TU1 या TU2 है, जिनमें न्यूनतम तांबा मात्रा 99.97% और 99.95% है; ऑक्सीजन युक्त विकल्प T2 है। यही परिवार अन्यत्र C10100, C10200 और C11000 के रूप में मिलते हैं।
| ग्रेड | तांबे की मात्रा, न्यूनतम | लगभग अंतरराष्ट्रीय समतुल्य | इसे क्यों अनुरोध किया जाता है |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | ऑक्सीजन-मुक्त |
| TU2 | 99.95% | C10200 (OF) | ऑक्सीजन-मुक्त |
| T2 | 99.90% | C11000 (ETP) | ऑक्सीजन युक्त |
ऑक्सीजन-मुक्त वरीयता के पीछे दो व्यावहारिक कारण हैं। पहला चालकता: कम अशुद्धियां और कम ऑक्सीजन प्रतिरोधकता को शुद्ध तांबे के सैद्धांतिक मान के अधिक निकट रखते हैं। दूसरा एनीलिंग व्यवहार। ऑक्सीजन युक्त तांबे में, अपचायक भट्टी वातावरण से हाइड्रोजन कणिका सीमाओं पर कॉपर ऑक्साइड के साथ अभिक्रिया कर सकता है, जिसे उद्योग में हाइड्रोजन भंगुरता या हाइड्रोजन रोग कहा जाता है। ऑक्सीजन-मुक्त तांबा इससे बचता है, कणिकाएं अधिक एकरूपता से बढ़ती हैं, और भट्टी से निकलने वाली नरमी कॉइल-दर-कॉइल अधिक सुसंगत होती है।
दूसरा कारण ही व्यावसायिक महत्व वाला है, क्योंकि यह तय करता है कि अगला प्रक्रिया चरण कितना दोहराने योग्य है। इस संदर्भ में शुद्धता कोई विपणन वाक्य नहीं है। यह अंतर है कि नाममात्र रूप से एक जैसे दो रिबन कॉइल स्ट्रिंगर तक एक ही कठोरता के साथ पहुंचते हैं या अलग-अलग कठोरता के साथ।
कठोरता: वर्क हार्डनिंग, एनीलिंग और यील्ड-स्ट्रेंथ की सीमा
कठोरता शुरू में निर्माण का एक दुष्प्रभाव होती है। खींचने और बेलने से तांबा विकृत होता है: कणिकाएं कार्य की दिशा में लंबी होती हैं, डिस्लोकेशन जमा होते हैं, तन्य शक्ति बढ़ती है और बढ़ाव घटता है। यही वर्क हार्डनिंग है, और इससे बचा नहीं जा सकता — रिबन को किसी न किसी तरह माप तक लाना ही होता है।
ऐसे वर्क-हार्डन्ड तांबे को मॉड्यूल में सोल्डर कीजिए और ऊपर वर्णित संकुचन बिना कम हुए सेल तक पहुंचता है। सेल मुड़ते हैं, माइक्रोक्रैक दिखाई देते हैं, और वे अक्सर स्ट्रिंगर पर अदृश्य रहते हैं: पहला स्पष्ट प्रमाण लैमिनेशन के बाद ली गई EL छवि होती है।
इसलिए रिबन उत्पादन में हमेशा एनीलिंग चरण शामिल होता है। तांबे को उसके पुनःक्रिस्टलीकरण तापमान से ऊपर गर्म किया जाता है, नई कणिकाएं बढ़ती हैं, और वर्क हार्डनिंग हट जाती है। यील्ड स्ट्रेंथ तेजी से गिरती है, बढ़ाव बढ़ता है, और सेल तक पहुंचने वाला तनाव उसके साथ घटता है।
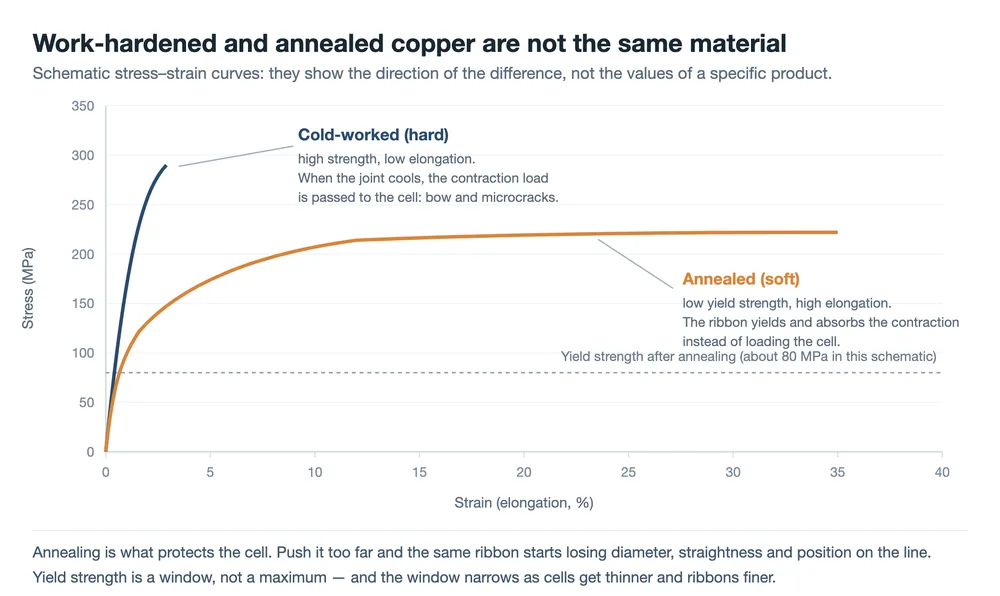
क्या नरम होना हमेशा बेहतर होता है, यह अगला स्पष्ट प्रश्न है, और इसका उत्तर नहीं है। एक निश्चित yield strength से नीचे, मॉड्यूल लाइन पर तीन चीजें गलत होने लगती हैं।
- stringer में तनाव इसे खींचता है। खिंचाव के तहत yield होने वाली रिबन अंदर जाने से पतली और लंबी होकर बाहर आती है, जो अस्थिर तार व्यास और सेल पर प्लेसमेंट त्रुटियों के रूप में दिखाई देता है।
- सीधापन कम हो जाता है। महीन गोल तार payoff, threading और spool travel के दौरान अधिक आसानी से मुड़ता है, और इसके साथ पोजिशनिंग सटीकता भी प्रभावित होती है।
- Lamination इसे विकृत करता है। लैमिनेटर के दबाव और तापमान के तहत, बहुत नरम रिबन चपटी हो जाती है या खिसक जाती है।
इसलिए yield strength एक अधिकतम के बजाय एक विंडो है, और जैसे-जैसे सेल पतले और रिबन महीन होते जाते हैं, यह विंडो संकरी होती जाती है। उस विंडो के भीतर annealing तापमान, लाइन गति और फर्नेस वातावरण को बनाए रखना — और बैचों के बीच उन्हें स्थिर रखना — रिबन उत्पादन में मुख्य प्रक्रिया क्षमताओं में से एक है।
तांबे का एक और गुण अपनी अलग पंक्ति का हकदार है: सतह की गुणवत्ता। ड्राइंग या रोलिंग से छोड़े गए खरोंच, burrs और ऑक्साइड धब्बे कोटिंग को चिपकने के लिए खराब सतह और तार के चारों ओर बदलती मोटाई देते हैं। परिणाम एक ऐसा जोड़ होता है जो एक तरफ अच्छी तरह भरा होता है और दूसरी तरफ खाली रह जाता है। 0.26 mm गोल तार पर सतह क्रॉस-सेक्शन का 6 mm busbar की तुलना में बहुत बड़ा हिस्सा होती है, इसलिए वही दोष अधिक महंगा पड़ता है।
ये गुण कहाँ तय होते हैं, और कहाँ नुकसान पहुँचाते हैं
ग्रेड, कठोरता और कोटिंग सभी एक ही क्रम से निकलते हैं: कास्टिंग, अंतिम आकार तक ड्राइंग या रोलिंग, annealing, सोल्डर पॉट के माध्यम से tinning, फिर slitting और spooling। दो चरण तय करते हैं कि मॉड्यूल लाइन को अधिकतर क्या महसूस होगा। annealing चरण yield strength और elongation तय करता है; tinning चरण कोटिंग संरचना, मोटाई और एकरूपता तय करता है। किसी भी चरण में भटकने वाली कॉइल ऐसी रिबन बनाती है जो दृश्य निरीक्षण पास कर लेती है और आगे कहीं विफल हो जाती है।
उपकरण की ओर, वही क्रम वह है जिसके इर्द-गिर्द एक PV ribbon wire drawing and tinning line बनाई जाती है, और busbar रिबन उन्हीं चरणों से एक drawing, rolling and tinning line. पर गुजरती है। डाउनस्ट्रीम, ये गुण अलग-अलग जगहों पर पड़ते हैं।
- The stringer तनाव लगाता है और रिबन रखता है। बहुत नरम पहले दिखाई देता है, व्यास के बहाव और प्लेसमेंट त्रुटि के रूप में; बहुत कठोर बाद में दिखाई देता है, सेल बो और माइक्रोक्रैक के रूप में। MBB tabber stringer वह जगह है जहाँ हर उस सेल के लिए यह संतुलन तय होता है जिसे वह छूता है।
- Layup और lamination दबाव और ऊष्मा लगाते हैं, और बहुत कम yield strength वाली रिबन चपटी हो जाती है या खिसक जाती है।
- The busbar and welding stations रिबन को रिबन से जोड़ते हैं, जहाँ कोटिंग मिश्रातु और flux तय करते हैं कि दूसरा जोड़ कैसे बनता है। प्रक्रिया का अधिक विस्तार से वर्णन busbar welding machine.
- पर इस नोट में किया गया है Thermal cycling और damp heat
केवल वही जगहें हैं जहाँ मिश्रातु चयन का दीर्घकालिक परिणाम दिखाई देता है, इसीलिए प्रमाणपत्र उसके पीछे की परीक्षण रिपोर्ट से कम मायने रखता है।
आने वाले निरीक्षण के लिए एक व्यावहारिक निहितार्थ है, चाहे कोई कंपनी रिबन बनाती हो या खरीदती हो। yield strength और elongation, कोटिंग मोटाई और उसकी एकरूपता, सतह की स्थिति और सीधापन — सभी प्रति-लॉट जाँच के योग्य हैं। lamination के बाद EL छवि में वही दोष खोजने की लागत की तुलना में इनमें से प्रत्येक को मापना सस्ता है।
कोटिंग मिश्रातु: चार प्रणालियाँ और प्रत्येक क्या छोड़ती है
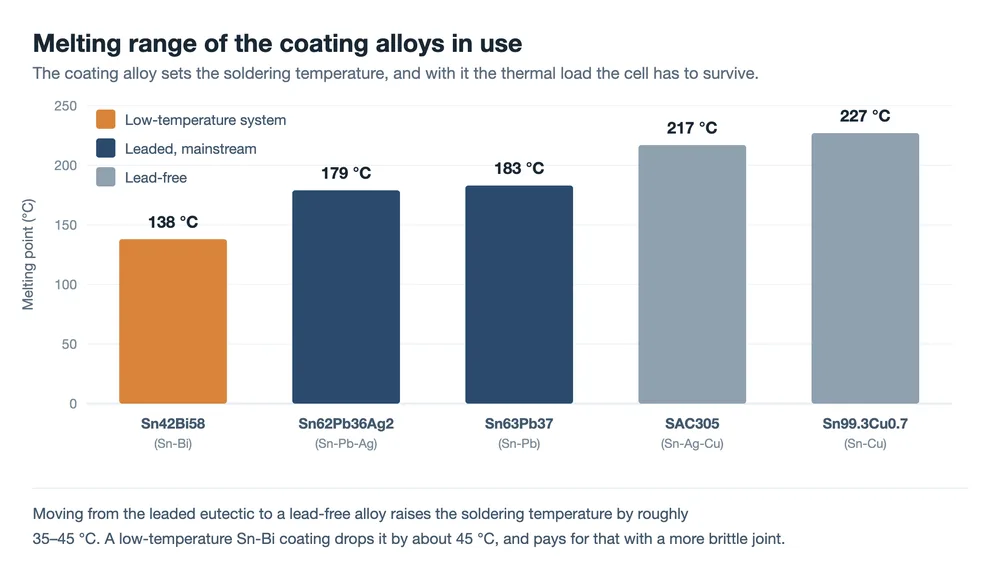
PV रिबन पर प्रयुक्त कोटिंग मिश्रातुओं के गलनांक Sn63Pb37 (tin-lead)।
क्लासिक eutectic, लगभग 183 °C पर पिघलती है। यह अच्छी तरह गीला करती है, चौड़ी प्रक्रिया विंडो सहती है, कम खर्चीली है और tin whiskers का प्रतिरोध करती है। यह पारंपरिक सेलों के लिए मुख्यधारा की कोटिंग बनी हुई है। Sn62Pb36Ag2 (tin-lead-silver)।
थोड़ी सी सिल्वर मिलाने से गलनांक थोड़ा कम होता है और, अधिक उपयोगी रूप से, ग्रिडलाइनों से सिल्वर के पिघले सोल्डर में घुलने को दबाती है। सोल्डरिंग के दौरान ग्रिडलाइन से कम सिल्वर खाया जाता है, और जोड़ इससे मजबूत होता है। Sn42Bi58 (tin-bismuth)।
लगभग 138 °C पर एक निम्न-तापमान eutectic, उन सेल प्रकारों के लिए उपयोग होती है जो कम ऊष्मा सहते हैं, जैसे heterojunction सेल, और उन पतले वेफरों के लिए जो तापीय तनाव के प्रति संवेदनशील हैं। बिस्मथ भंगुर है, मिश्रातु कम अच्छी चालक है, और जोड़ के fatigue व्यवहार को मानने के बजाय सत्यापित करना पड़ता है। लेड-मुक्त (SAC305, SnCu और संबंधित)।
| यह पर्यावरणीय आवश्यकताओं को पूरा करती है, सामान्यतः 217 °C से ऊपर के गलनांक पर। अधिक सोल्डरिंग तापमान का अर्थ सेल में अधिक तापीय तनाव और संकरी प्रक्रिया विंडो है। | कोटिंग | यह कहाँ फिट बैठती है | गलनांक |
|---|---|---|---|
| इसकी कीमत | Sn63Pb37 | लगभग 183 °C | पारंपरिक सेल; डिफ़ॉल्ट |
| लेड सामग्री कुछ बाजारों में इसे अयोग्य बनाती है | Sn62Pb36Ag2 | लगभग 179 °C | जहाँ ग्रिडलाइन सिल्वर का घुलना मायने रखता है |
| अधिक सामग्री लागत | Sn42Bi58 | लगभग 138 °C | HJT और ऊष्मा के प्रति संवेदनशील पतले सेल |
| भंगुर जोड़, अधिक प्रतिरोधकता, fatigue का परीक्षण आवश्यक | SAC305, SnCu | लगभग 217 – 227 °C | लेड-मुक्त आवश्यकताएँ |
सीसा युक्त रिबन अभी भी मुख्यधारा क्यों है, यह केवल प्रदर्शन और लागत का प्रश्न नहीं है। यूरोपीय RoHS विद्युत और इलेक्ट्रॉनिक उपकरणों में सीसे को प्रतिबंधित करता है, लेकिन PV मॉड्यूल लंबे समय से इसके दायरे से बाहर रहे हैं और जीवन के अंत में मुख्य रूप से WEEE मार्ग के माध्यम से निपटाए जाते हैं। फिर भी कुछ ग्राहक और बाज़ार सीसा-मुक्त निर्दिष्ट करते हैं, इसलिए प्रक्रिया क्षमता की आवश्यकता तब भी होती है जब डिफ़ॉल्ट सीसा युक्त हो।
मिश्र धातु का चयन अकेले नहीं खड़ा होता। कम तापमान वाले रिबन के साथ कम तापमान वाली सोल्डरिंग पतली सेल पर तापीय भार कम करती है, लेकिन तापीय चक्रण के अंतर्गत उस जोड़ के व्यवहार की पुष्टि TC परीक्षण से करनी होती है; प्रारंभिक पुल शक्ति इसके बारे में कुछ नहीं बताती। फ्लक्स उसी निर्णय का हिस्सा है, क्योंकि यही सोल्डरिंग के क्षण में ऑक्साइड साफ करता है ताकि सोल्डर गीला हो और फैल सके। कोटिंग बदलें और फ्लक्स की सक्रियता और संरचना भी आमतौर पर उसके साथ बदलनी पड़ती है। दोनों को एक साथ योग्य ठहराया जाता है, अलग-अलग नहीं।
अंतर्धात्विक यौगिक: सोल्डर जोड़ में धीमा चर
सोल्डरिंग पिघलने और जमने जैसी दिखती है, लेकिन इंटरफ़ेस रसायन है। कोटिंग का टिन नीचे के तांबे और ग्रिडलाइनों में मौजूद चांदी के साथ अभिक्रिया करता है, जिससे सीमा पर अंतर्धात्विक यौगिक परतें बनती हैं: तांबा-टिन और चांदी-टिन प्रावस्थाएँ। एक पतली, सतत अंतर्धात्विक परत ही जोड़ को दो संपर्कित सतहों के बजाय धातुकर्मीय बंधन बनाती है, और इसकी उपस्थिति एक अच्छा संकेत है।
जटिलता यह है कि सोल्डर जमने पर अभिक्रिया रुकती नहीं। परत धीरे-धीरे मोटी होती जाती है, उच्च तापमान पर तेज़ी से और मॉड्यूल के सेवा जीवन के दौरान। अंतर्धात्विक यौगिक कठोर और भंगुर होते हैं, और परत मोटी होते ही इंटरफ़ेस दरार का मार्ग बन जाता है: तापीय चक्रण के अंतर्गत जोड़ विकृत होने के बजाय यौगिक परत के साथ विफल हो जाता है।
इसीलिए समान प्रारंभिक पुल शक्ति वाले दो रिबन वृद्धावस्था के बाद अलग दिख सकते हैं। डिलीवरी के दिन मापी गई पुल शक्ति एक प्रारंभिक बिंदु है, टिकाऊपन का परिणाम नहीं, और कोटिंग में कोई भी बदलाव उसके बाद आने वाले तापीय-चक्रण डेटा के साथ पढ़ा जाना चाहिए।
कोटिंग मोटाई: काट का वह भाग जो चालन नहीं करता
एक तथ्य आसानी से छूट जाता है: कोटिंग मिश्र धातु की प्रतिरोधकता उस तांबे की तुलना में लगभग दस से बीस गुना अधिक होती है जिसे वह ढकती है।
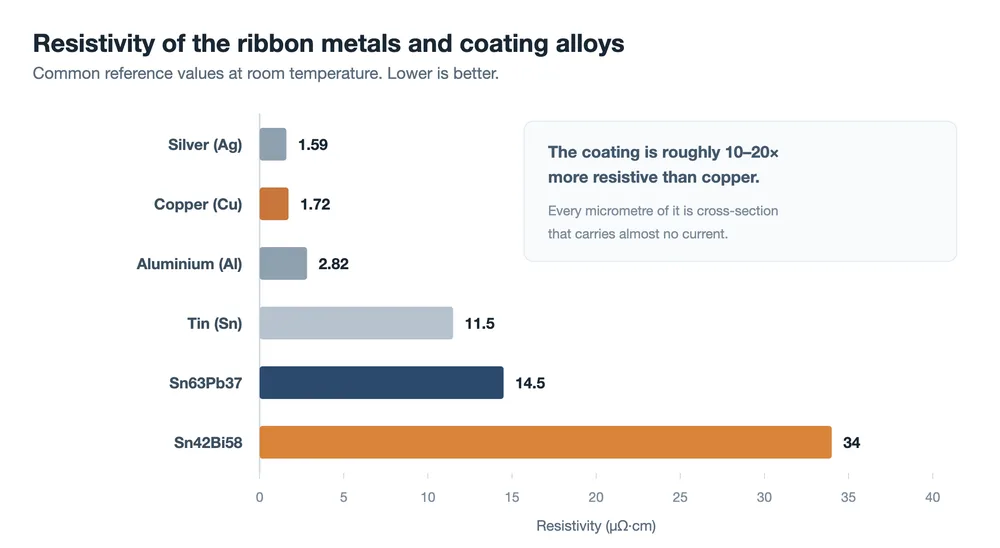
इसलिए कोटिंग सोल्डर है और चालक का लगभग कोई हिस्सा नहीं, फिर भी काट में जगह घेरती है। प्रत्येक ओर 15 µm कोटिंग वाला 0.26 mm गोल तार लें। तब तांबे का कोर केवल लगभग 0.23 mm चौड़ा रह जाता है, और काट में उसका हिस्सा लगभग 78% है। शेष 22%, विद्युत रूप से कहें तो, बस साथ चल रहा है।
रिबन जितना महीन, यह उतना ही मायने रखता है। 0.18 mm गोल तार पर वही 15 µm कोटिंग तांबे के कोर को काट का लगभग 70% छोड़ती है। यही संवेदनशीलता एक कारण है कि बसबार-रहित सेल डिज़ाइनों के साथ प्रयुक्त अति-महीन रिबन कड़े कोटिंग सह्यताओं के साथ निर्दिष्ट किए जाते हैं: कोटिंग से कुछ माइक्रोमीटर घटाना वह सबसे सस्ता चालकीय काट है जो किसी को मिलेगा।
पतला होना भी अपने आप बेहतर नहीं है।
- बहुत पतला और जोड़ भरने के लिए पर्याप्त सोल्डर नहीं होता। पुल शक्ति गिरती है, और भंडारण के बाद और गिरती है, क्योंकि ऑक्सीकृत कोटिंग कम आसानी से गीली होती है।
- बहुत मोटा और अधिकता सोल्डर गोलियों या पुलों के रूप में बाहर निकल जाती है, सामग्री काट के उस भाग पर खर्च होती है जो चालन नहीं करता, और रूप व अवरोधन प्रभावित हो सकते हैं।
- असमान अक्सर तीनों में सबसे बुरा होता है। गोल तार पर उत्केंद्रित कोटिंग, या चपटे रिबन पर एक ओर दूसरी से मोटी कोटिंग, ऐसा जोड़ बनाती है जो एक ओर अच्छी तरह भरा और दूसरी ओर वंचित रहता है, और एक ही मॉड्यूल में पुल शक्ति का व्यापक बिखाव पैदा करती है।
इसलिए कोटिंग विनिर्देश में औसत मोटाई, सह्यता और एकरूपता की आवश्यकता बताई जानी चाहिए। भंडारण की स्थितियाँ और शेल्फ लाइफ उसी चर्चा का हिस्सा हैं, क्योंकि कोटिंग समय के साथ ऑक्सीकृत होती है और सोल्डरेबिलिटी उसके साथ गिरती है।
लागत में कमी: तांबा-मढ़ा एल्युमिनियम, पतला रिबन, कम-चांदी कोटिंग
रिबन का मूल्य अनिवार्य रूप से तांबे का मूल्य और एक प्रसंस्करण शुल्क है, जिससे धातु प्रमुख चर बन जाती है। एक उदाहरण गणना: 144 हाफ-सेल और सोलह 0.26 mm गोल रिबन वाला 182 mm मॉड्यूल लगभग 0.27 kg तांबा रखता है, जिसमें से लगभग 0.21 kg इंटरकनेक्ट रिबन में और 0.06 kg बसबार में है। सितंबर 2026 के शंघाई स्पॉट मूल्य लगभग CNY 110,000 प्रति टन पर, यह प्रसंस्करण से पहले प्रति मॉड्यूल लगभग CNY 30, या लगभग CNY 0.05 प्रति वाट है। तांबे के मूल्य में प्रति टन हर CNY 10,000 का बदलाव मॉड्यूल को लगभग CNY 2.7 से बदल देता है।
उस गणित से तीन मार्ग निकलते हैं।
तांबा-मढ़ा एल्युमिनियम। तांबे की मढ़ाई वाला एल्युमिनियम कोर तांबे की अधिकांश सोल्डरेबिलिटी और एल्युमिनियम का अधिकांश भार व लागत लाभ बनाए रखता है। आयतन के अनुसार 15% तांबा और समान प्रतिरोध पर, अनुमानित विनिमय यह है: व्यास लगभग 21% बड़ा, भार तांबे का लगभग 60%, और कच्चे माल की लागत लगभग 30%।
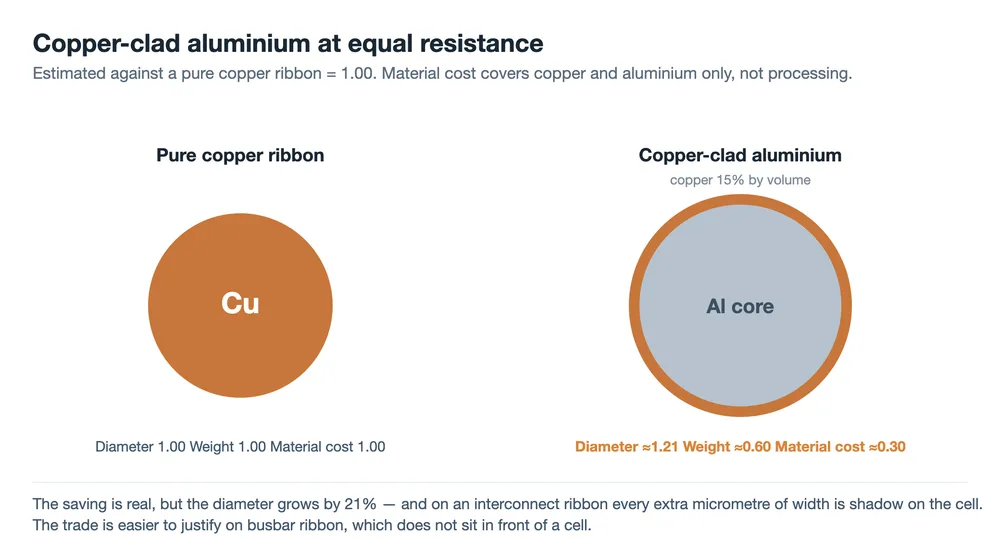
व्यास ही अड़चन है। इंटरकनेक्ट रिबन पर अतिरिक्त चौड़ाई सेल के सामने बैठकर उसे छाया देती है, जो लाभ का कुछ हिस्सा वापस ले लेती है। तांबा-मढ़ा एल्युमिनियम के सीधे प्रतिस्थापन बनने से पहले तीन और प्रश्नों के उत्तर देने होंगे: तांबा-एल्युमिनियम इंटरफ़ेस कितना मज़बूत और कितना स्थिर है, क्योंकि उसे दरार देने वाला तापीय चक्रण प्रतिरोध बढ़ाता है; कटे हुए सिरे पर क्या होता है, जहाँ एल्युमिनियम कोर नम ऊष्मा के संपर्क में आकर तांबा-एल्युमिनियम गैल्वेनिक युग्म बनाता है; और काट के महीन होने पर एल्युमिनियम की कम शक्ति और थकान प्रतिरोध कैसा व्यवहार करते हैं। अब तक के प्रमाण के अनुसार, बसबार रिबन आसान प्रवेश बिंदु है, क्योंकि यह आकार-संवेदनशील नहीं है और कुछ भी छाया नहीं देता। इंटरकनेक्ट रिबन के लिए शक्ति, विश्वसनीयता और लागत का गणित ठीक से करना होगा।
पतला और महीन रिबन। काट घटाने से तांबा सीधे कम होता है और यह महीन गोल तार की ओर बढ़ने की उसी दिशा में है। सीमा प्रतिरोध हानि है, जो सेल के ग्रिडलाइन डिज़ाइन से तय होती है।
कम-चांदी या चांदी-मुक्त कोटिंग। चांदी कोटिंग का छोटा हिस्सा है और चांदी का मूल्य ऊँचा होने पर वास्तविक लागत है। जहाँ विश्वसनीयता की आवश्यकता अनुमति दे, वहाँ SnPbAg को SnPb से बदलना सीधी बचत है।
| दिशा | बचत | मुख्य लागत या जोखिम |
|---|---|---|
| तांबे-लेपित एल्युमिनियम | बड़ा: कच्चे माल की लागत लगभग 30% तक कम | व्यास 21% बढ़ा और उसके बाद की छाया; इंटरफ़ेस और संक्षारण जोखिम |
| पतली, महीन रिबन | मध्यम: सेल डिज़ाइन पर निर्भर | अधिक प्रतिरोध हानि; ग्रिडलाइन लेआउट से सीमित |
| कम-चांदी या चांदी-रहित कोटिंग | छोटा से मध्यम: चांदी की कीमत का अनुसरण करता है | जोड़ की मजबूती और विश्वसनीयता को फिर से सत्यापित करना आवश्यक है |
बचत तभी मायने रखती है जब वह बिजली हानि और विश्वसनीयता जोखिम से बची रहे। रिबन पर, सामग्री लागत और सिस्टम प्रदर्शन की गणना एक साथ करनी होती है, इसीलिए वही प्रतिस्थापन बसबार पर स्पष्ट रूप से सही और इंटरकनेक्ट तार पर स्पष्ट रूप से गलत हो सकता है।
रिबन डेटाशीट को कैसे पढ़ें
दो-भाग वाला मॉडल हाथ में होने पर डेटाशीट अलग तरह से पढ़ी जाती है। प्रत्येक पैरामीटर किसी विशिष्ट विफलता मोड का उत्तर है।
| पैरामीटर | यह क्या नियंत्रित करता है | क्या पूछें |
|---|---|---|
| तांबे की ग्रेड (TU1, TU2, T2) | प्रतिरोधकता, और एनीलिंग चरण कितना दोहराने योग्य है | क्या प्रत्येक लॉट के लिए विश्लेषण प्रमाणपत्र है? |
| उपज शक्ति और बढ़ाव | सोल्डरिंग के बाद सेल पर तनाव बनाम लाइन पर हैंडलिंग | कौन सी परीक्षण विधि, और सहनशीलता बैंड क्या है? |
| कोटिंग मिश्रधातु | सोल्डरिंग तापमान और जोड़ की टिकाऊपन | सीसा-युक्त या सीसा-रहित, और इसके पीछे कौन सा विश्वसनीयता डेटा है? |
| कोटिंग की मोटाई, प्रति पक्ष | सोल्डर मात्रा बनाम वह क्रॉस-सेक्शन जो संचालन नहीं करता | औसत, सहनशीलता, और एकरूपता कैसे मापी जाती है? |
| सतह और सीधापन | कोटिंग आसंजन और स्ट्रिंगर पर स्थान सटीकता | कौन सा कैम्बर निर्दिष्ट है, और सतह का निरीक्षण कैसे किया जाता है? |
| शेल्फ लाइफ और पैकेजिंग | भंडारण के बाद सोल्डरेबिलिटी | दिनांक कोड, सीलबंद पैकेजिंग, भंडारण की स्थितियाँ |
वह अंतिम पंक्ति ही है जो अक्सर खरीद विनिर्देश से गायब रहती है, और जो किसी ऐसी लाइन पर पुल स्ट्रेंथ में अचानक गिरावट की सबसे संभावित व्याख्या है जहाँ और कुछ नहीं बदला है।
FAQ
PV रिबन किससे बना होता है?
ऑक्सीजन-मुक्त तांबे का कोर जिस पर पतली सोल्डर कोटिंग होती है, आमतौर पर गोल तार पर प्रति पक्ष लगभग 15 µm। कोटिंग चार परिवारों में से एक है: टिन-लेड, टिन-लेड-सिल्वर, कम-तापमान प्रक्रियाओं के लिए टिन-बिस्मथ, या सीसा-रहित मिश्रधातु। TU1 और TU2 जैसी तांबे की ग्रेड आम हैं, और ऑक्सीजन की मात्रा इतनी कम होती है कि प्रतिरोधकता और एनीलिंग व्यवहार पूर्वानुमेय रहते हैं।
तांबे पर सोल्डर की कोटिंग आखिर क्यों?
क्योंकि सोल्डरेबिलिटी ही कोटिंग का पूरा काम है। तांबा ऑक्सीकृत होता है, और साफ तांबा भी वह नहीं है जो चांदी की ग्रिडलाइनों को गीला करके जोड़ बनाता है। स्ट्रिंगिंग के दौरान कोटिंग पिघलती है, सेल की धातुलेपन को गीला करती है और सोल्डर जोड़ में जम जाती है। नंगा तांबे का रिबन करंट तो ठीक से ले जाएगा पर सेल से जुड़ नहीं पाएगा।
क्या नरम रिबन का मतलब हमेशा सेल पर कम तनाव होता है?
सेल के लिए, हाँ: सिलिकॉन तक कम तनाव पहुँचता है। लाइन के लिए, नहीं। एक निश्चित उपज शक्ति से नीचे रिबन स्ट्रिंगर तनाव में खिंच जाता है और व्यास स्थिरता, सीधापन और स्थितीय सटीकता खो देता है, और लैमिनेटर में अधिक आसानी से विकृत होता है। उपज शक्ति एक विंडो के रूप में निर्दिष्ट होती है, और पतले सेल और महीन गोल तार के लिए यह विंडो संकरी होती है।
क्या सीसा-रहित रिबन आवश्यक है?
सार्वभौमिक रूप से नहीं। यूरोपीय RoHS ने लंबे समय से PV मॉड्यूल को अपने दायरे से बाहर रखा है, और यूरोप में जीवन-अंत मॉड्यूल मुख्य रूप से WEEE के माध्यम से संभाले जाते हैं। इसलिए कई परियोजनाएँ अभी भी सीसा-युक्त कोटिंग का उपयोग करती हैं, लेकिन बढ़ती संख्या में ग्राहक और बाज़ार सीसा-रहित निर्दिष्ट करते हैं। इसका सौदा यह है कि सोल्डरिंग तापमान सीसा-युक्त यूटेक्टिक से लगभग 35 से 45 °C अधिक होता है, जिसका अर्थ है सेल में अधिक तापीय भार और संकरा प्रक्रिया विंडो।
तांबे-लेपित एल्युमिनियम रिबन किसके लिए उपयोग होता है?
पहले बसबार रिबन के लिए। तांबे को तांबे-लेपित एल्युमिनियम कंडक्टर से बदलने पर समान प्रतिरोध पर व्यास लगभग 21% बढ़ जाता है, और चौड़ा इंटरकनेक्ट रिबन सेल को छाया देता है। बसबार रिबन सेल के सामने नहीं होता, जिससे वह आपत्ति हट जाती है। इंटरकनेक्ट उपयोग में तापीय चक्रण के तहत इंटरफ़ेस स्थिरता और कटे हुए सिरे पर एल्युमिनियम कोर खुलने पर गैल्वेनिक संक्षारण के प्रश्नों का उत्तर भी देना होता है।
आवक निरीक्षण में क्या जाँचना चाहिए?
प्रति लॉट उपज शक्ति और बढ़ाव, कोटिंग मोटाई और उसकी एकरूपता, सीधापन या कैम्बर, सतह की स्थिति, प्लांट जितने भंडारण काल का वास्तव में उपयोग करता है उसके बाद सोल्डरेबिलिटी, और पैकेजिंग पर दिनांक कोड। इन सभी को माल-प्राप्ति पर जाँचना बाद में EL छवियों में पकड़ने से सस्ता है, जहाँ वही दोष पहले ही मॉड्यूल में लैमिनेट हो चुका होता है।
अंतिम विचार
तांबा संचालन करता है, और तांबे की कठोरता तय करती है कि सोल्डरिंग का कितना तनाव सेल तक पहुँचता है। कोटिंग सोल्डर करती है, और कोटिंग तय करती है कि जोड़ कितने समय टिकेगा। रिबन विनिर्देश का लगभग हर आंकड़ा इन दो कामों में से एक को नियंत्रित करने का तरीका है, और यह जानना कि कोई पैरामीटर किस काम का है, आपको बताता है कि वह किस चीज़ से सुरक्षा कर रहा है। मॉड्यूल लाइन के लिए व्यावहारिक संस्करण और भी छोटा है: जब पुल स्ट्रेंथ, माइक्रोक्रैक संख्या या स्थान सटीकता बदलें, तो उत्तर आमतौर पर मशीन सेटिंग्स में नहीं बल्कि सामग्री में होता है।
प्रतिरोधकता, घनत्व, प्रसार गुणांक और गलनांक मान सामान्य संदर्भ आंकड़े हैं और स्रोतों के बीच थोड़ा भिन्न होते हैं। तांबे की खपत और लागत के आंकड़े 182 mm, 144 हाफ-सेल मॉड्यूल जिसमें सोलह 0.26 mm गोल रिबन हैं और सितंबर 2026 के शंघाई तांबे स्पॉट मूल्य पर आधारित एक उदाहरण गणना हैं; इनमें प्रसंस्करण लागत शामिल नहीं है और ये बाज़ार के साथ बदलेंगे। कोटिंग मोटाई के आंकड़े उदाहरण हैं। ग्रेड पदनामों और सहनशीलताओं की पुष्टि GB/T 5231 और आपूर्तिकर्ता के अपने विश्लेषण प्रमाणपत्र के विरुद्ध करें।
संबंधित: PV रिबन क्या करता है: तीन कार्य, एक समझौता सामग्री से एक कदम पीछे हटकर पूछता है कि मॉड्यूल में रिबन से वास्तव में क्या करवाया जा रहा है।
संबंधित: PV रिबन कैसे बनता है: ड्रॉइंग, एनीलिंग और टिनिंग तांबे और कोटिंग के प्रश्नों को सामग्री चयन में आगे ले जाता है।