सौर पैनल बनाने के लिए कौन सी मशीनें उपयोग की जाती हैं?
विषय-सूची
सौर पैनल बनाने के लिए कौन सी मशीनें उपयोग की जाती हैं?
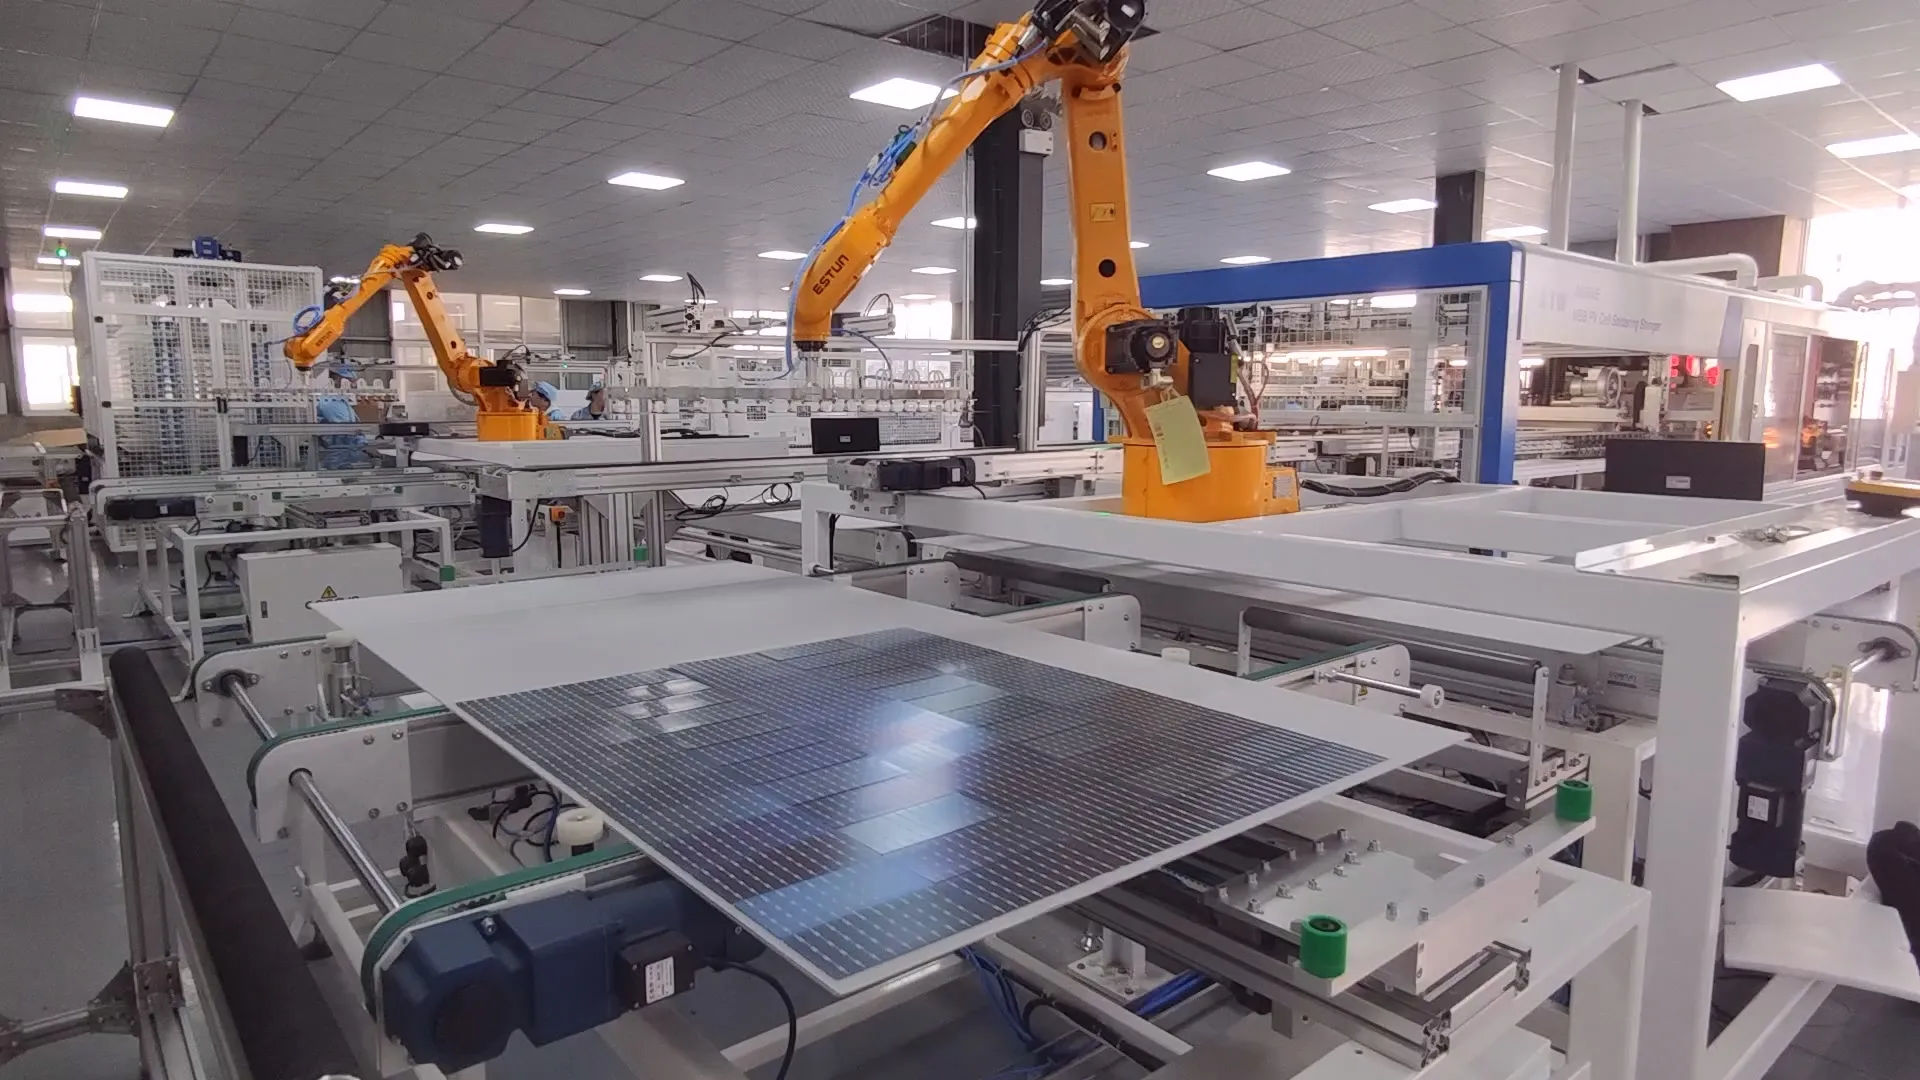
सोलर पैनल फैक्ट्री में कदम रखें और आपको एक विशाल मशीन नहीं दिखेगी जो कच्चे माल को तैयार पैनल में बदल देती है। आप वास्तव में एक जुड़ी हुई उत्पादन लाइन देखते हैं, जिसमें प्रत्येक मशीन काम का एक विशिष्ट हिस्सा संभालती है: सेल काटना, उन्हें स्ट्रिंग में सोल्डर करना, स्ट्रिंग की व्यवस्था करना, मॉड्यूल को लेमिनेट करना, फ्रेम स्थापित करना और अंत में तैयार पैनल का परीक्षण करना।
यह कागज पर काफी सरल लगता है। वास्तविक उत्पादन में, हर प्रक्रिया अगली प्रक्रिया को प्रभावित करती है। लेअप के दौरान एक छोटी सी स्थिति त्रुटि लेमिनेशन के बाद बुलबुला या संरेखण दोष बन सकती है। एक खराब सोल्डर जोड़ मानव आंख को ठीक लग सकता है, लेकिन ईएल निरीक्षण के दौरान एक अंधेरे क्षेत्र के रूप में दिखाई दे सकता है।
यही कारण है कि एक अच्छी सोलर पैनल उत्पादन लाइन को मशीनों के यादृच्छिक संग्रह के बजाय एक संतुलित प्रणाली के रूप में काम करना चाहिए।
उपकरणों को देखने से पहले, एक महत्वपूर्ण अंतर है।
यह लेख एक सोलर मॉड्यूल उत्पादन लाइन—एक फैक्ट्री जो तैयार सोलर सेल खरीदती है और उन्हें सोलर पैनल में इकट्ठा करती है। सिलिकॉन वेफर्स से सोलर सेल बनाना एक अलग प्रक्रिया है जिसमें गीले रासायनिक उपकरण, डिफ्यूजन फर्नेस, पीईसीवीडी या एएलडी सिस्टम, स्क्रीन प्रिंटर, फायरिंग फर्नेस और अन्य विशेष मशीनें शामिल हैं।
तो, तैयार सोलर पैनल बनाने के लिए कौन सी मशीनें उपयोग की जाती हैं?
1. सोलर सेल टेस्टर और सॉर्टिंग मशीन
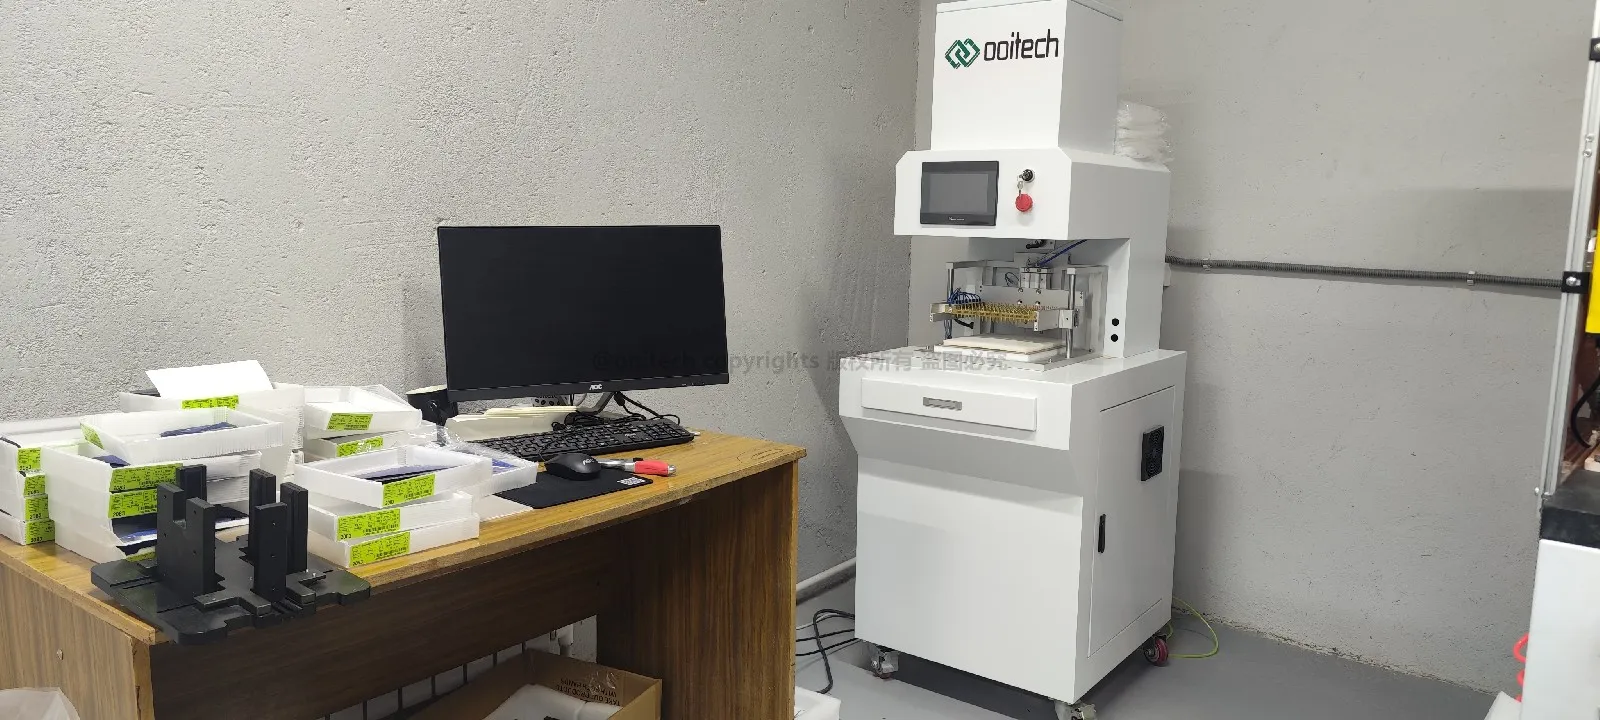
एक ही उत्पादन बैच के सोलर सेल हमेशा विद्युत रूप से समान नहीं होते हैं। उनकी धारा, वोल्टेज और अधिकतम शक्ति थोड़ी भिन्न हो सकती है। यदि काफी अलग विद्युत विशेषताओं वाले सेल एक ही स्ट्रिंग में जुड़े होते हैं, तो सबसे कम प्रदर्शन करने वाला सेल पूरी स्ट्रिंग के आउटपुट को सीमित कर सकता है।
एक सोलर सेल टेस्टर निम्नलिखित मापदंडों को मापता है:
ओपन-सर्किट वोल्टेज
शॉर्ट-सर्किट धारा
अधिकतम शक्ति
सेल दक्षता
I-V वक्र विशेषताएँ
सॉर्टिंग प्रणाली फिर समान प्रदर्शन वाली कोशिकाओं को समूहित करती है।
कुछ उत्पादन लाइनें स्वचालित ऑप्टिकल निरीक्षण या सेल-स्तरीय EL निरीक्षण का भी उपयोग करती हैं ताकि कोशिकाओं के स्ट्रिंगिंग प्रक्रिया में प्रवेश करने से पहले किनारे के चिप्स, छिपी दरारें, संदूषण और विद्युतीय रूप से निष्क्रिय क्षेत्रों की पहचान की जा सके।
यह एक छोटा कदम लग सकता है, लेकिन सटीक सॉर्टिंग विद्युत बेमेल को कम करने में मदद करती है और तैयार मॉड्यूल की स्थिरता में सुधार करती है।
2. सौर सेल लेजर कटिंग मशीन
अधिकांश आधुनिक सौर मॉड्यूल आधे-कट कोशिकाओं का उपयोग करते हैं। शिंगल और अन्य विशेष मॉड्यूल डिज़ाइन और भी छोटे सेल अनुभागों का उपयोग कर सकते हैं। ऐसे मामलों में, स्ट्रिंगिंग से पहले पूर्ण आकार की सौर कोशिकाओं को विभाजित किया जाना चाहिए।
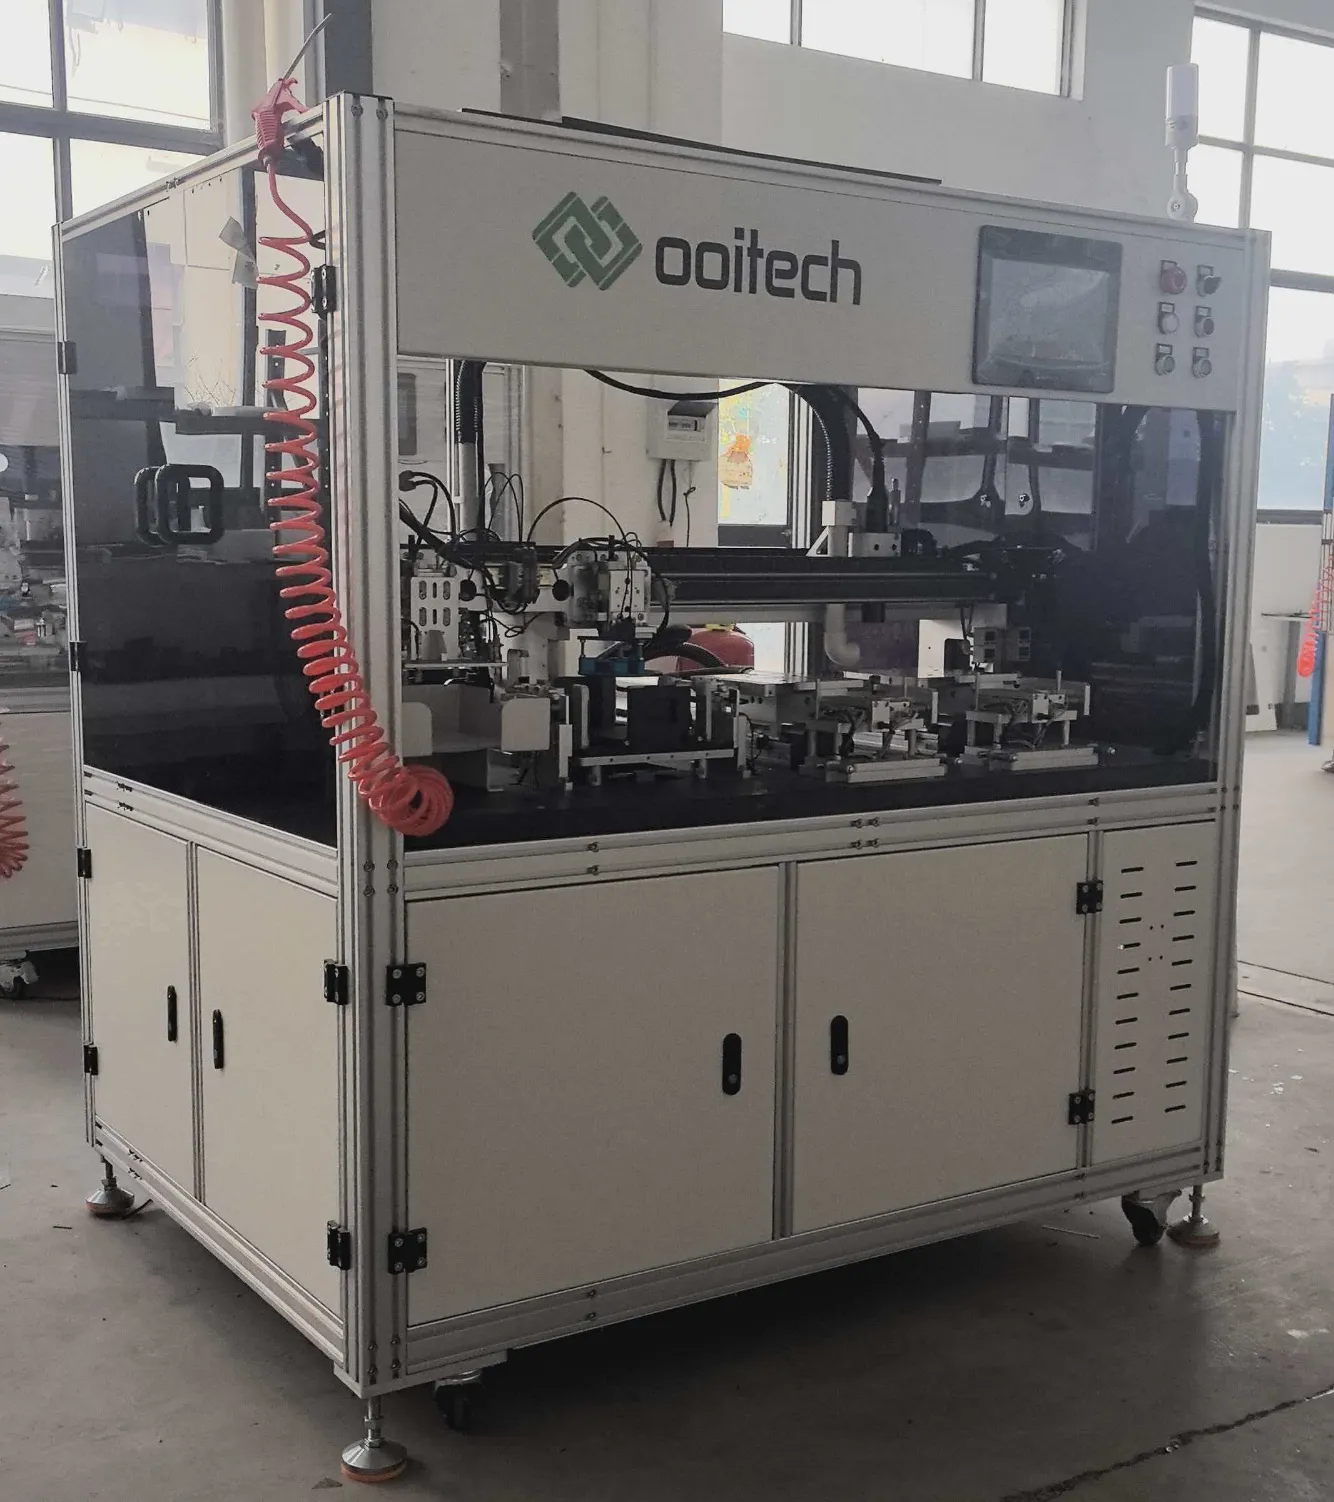
एक सौर सेल लेजर कटिंग मशीन उच्च परिशुद्धता के साथ कोशिकाओं को अंकित और अलग करती है। मॉड्यूल डिज़ाइन के आधार पर, यह कोशिकाओं को आधे, तिहाई या छोटे टुकड़ों में काट सकती है।
दो सामान्य कटिंग विधियाँ उपयोग की जाती हैं:
पारंपरिक लेजर अंकन के बाद यांत्रिक तोड़ना
यांत्रिक और तापीय तनाव को कम करने के लिए डिज़ाइन की गई गैर-विनाशकारी लेजर कटिंग
जैसे-जैसे कोशिकाएँ पतली और बड़ी होती जाती हैं, गैर-विनाशकारी कटिंग अधिक महत्वपूर्ण होती जाती है। कटिंग के दौरान बनने वाली सूक्ष्म दरारें स्ट्रिंगिंग, लेमिनेशन, परिवहन या दीर्घकालिक बाहरी संचालन के दौरान फैल सकती हैं।
यदि कोई कारखाना केवल पूर्ण-सेल मॉड्यूल का उत्पादन करता है, तो लेजर कटिंग मशीन आवश्यक नहीं हो सकती है। हालाँकि, आधे-सेल और शिंगल मॉड्यूल उत्पादन के लिए, यह लाइन का एक मुख्य हिस्सा है।
3. टैबर स्ट्रिंगर मशीन
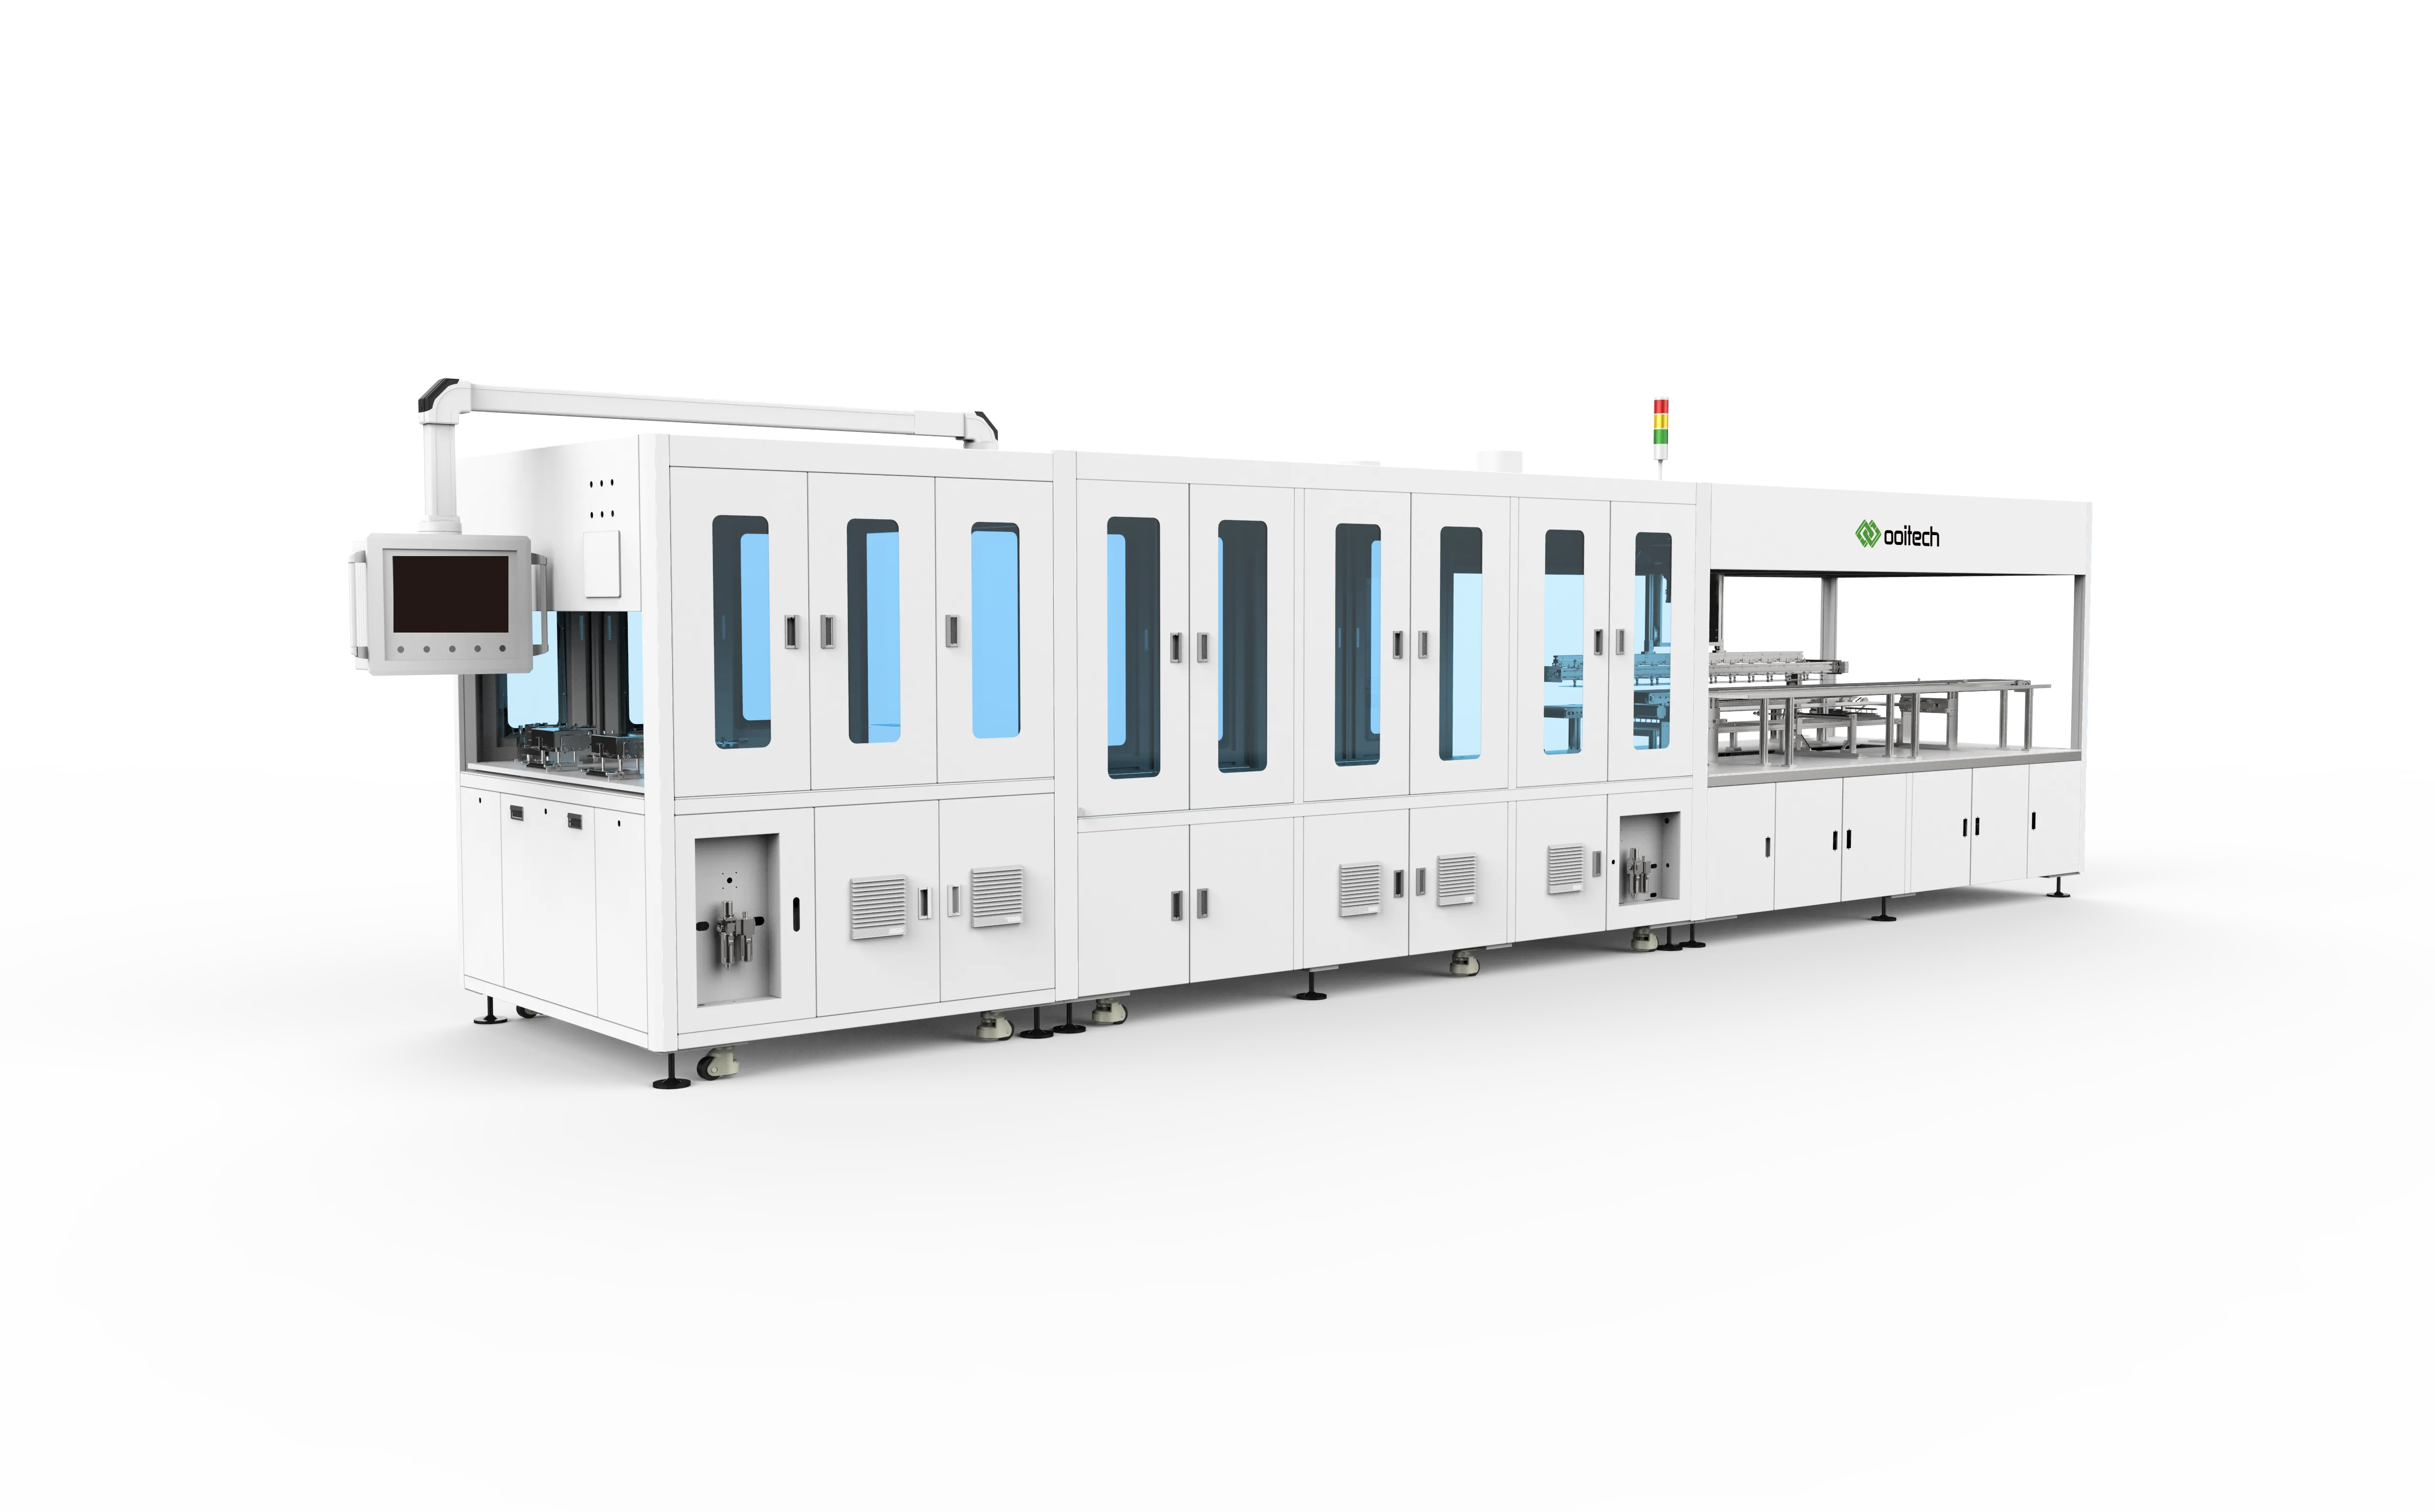
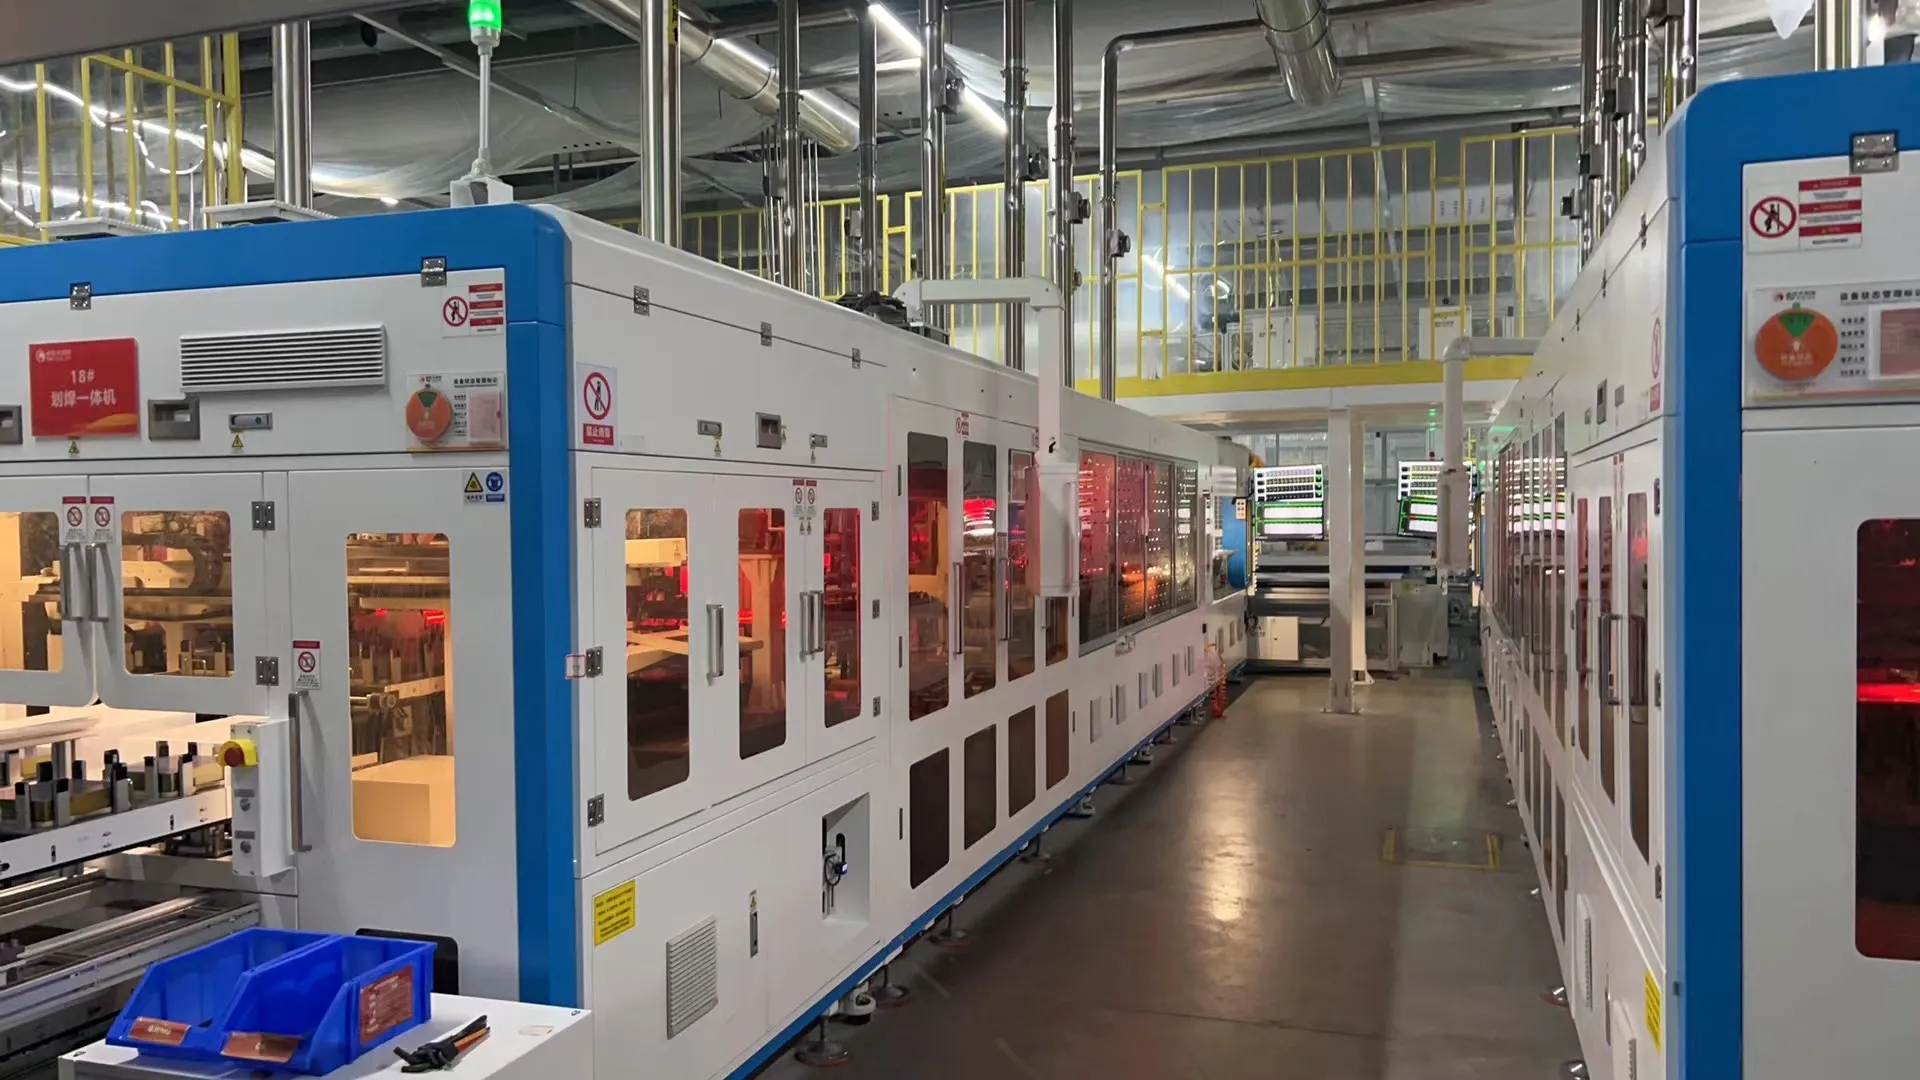
टैबर स्ट्रिंगर को अक्सर सौर पैनल उत्पादन लाइन का हृदय माना जाता है।
इसका मुख्य कार्य व्यक्तिगत कोशिकाओं पर फोटोवोल्टिक रिबन को सोल्डर करना और सेल स्ट्रिंग बनाने के लिए कोशिकाओं को श्रृंखला में जोड़ना है। आधुनिक मशीनें आमतौर पर टैबिंग और स्ट्रिंगिंग दोनों को एक स्वचालित प्रक्रिया में जोड़ती हैं।
एक टैबर स्ट्रिंगर सामान्यतः निम्न को संभालता है:
सेल लोडिंग और पृथक्करण
सेल स्थिति निर्धारण
रिबन फीडिंग
फ्लक्स अनुप्रयोग
सोल्डरिंग
स्ट्रिंग संरेखण
स्ट्रिंग कटिंग और निष्कासन
विज़न निरीक्षण
सही स्ट्रिंगिंग विधि सेल तकनीक पर निर्भर करती है।
PERC और TOPCon सेलों को आम तौर पर पारंपरिक मल्टी-बसबार स्ट्रिंगर्स के साथ प्रोसेस किया जा सकता है। HJT सेलों को कम तापमान पर सोल्डरिंग की आवश्यकता हो सकती है क्योंकि वे गर्मी के प्रति अधिक संवेदनशील होते हैं। BC, IBC, ABC और HPBC सेलों को विशेष बैक-कॉन्टैक्ट वेल्डिंग उपकरण की आवश्यकता होती है क्योंकि उनके पॉजिटिव और नेगेटिव संपर्क दोनों पीछे की ओर स्थित होते हैं।
इसलिए स्ट्रिंगर का चयन सेल आकार, बसबार डिज़ाइन, रिबन प्रकार, सोल्डरिंग तापमान और मॉड्यूल संरचना पर आधारित होना चाहिए—न कि केवल विज्ञापित सेल-प्रति-घंटा आंकड़े पर।
4. इनलाइन स्ट्रिंग EL निरीक्षण

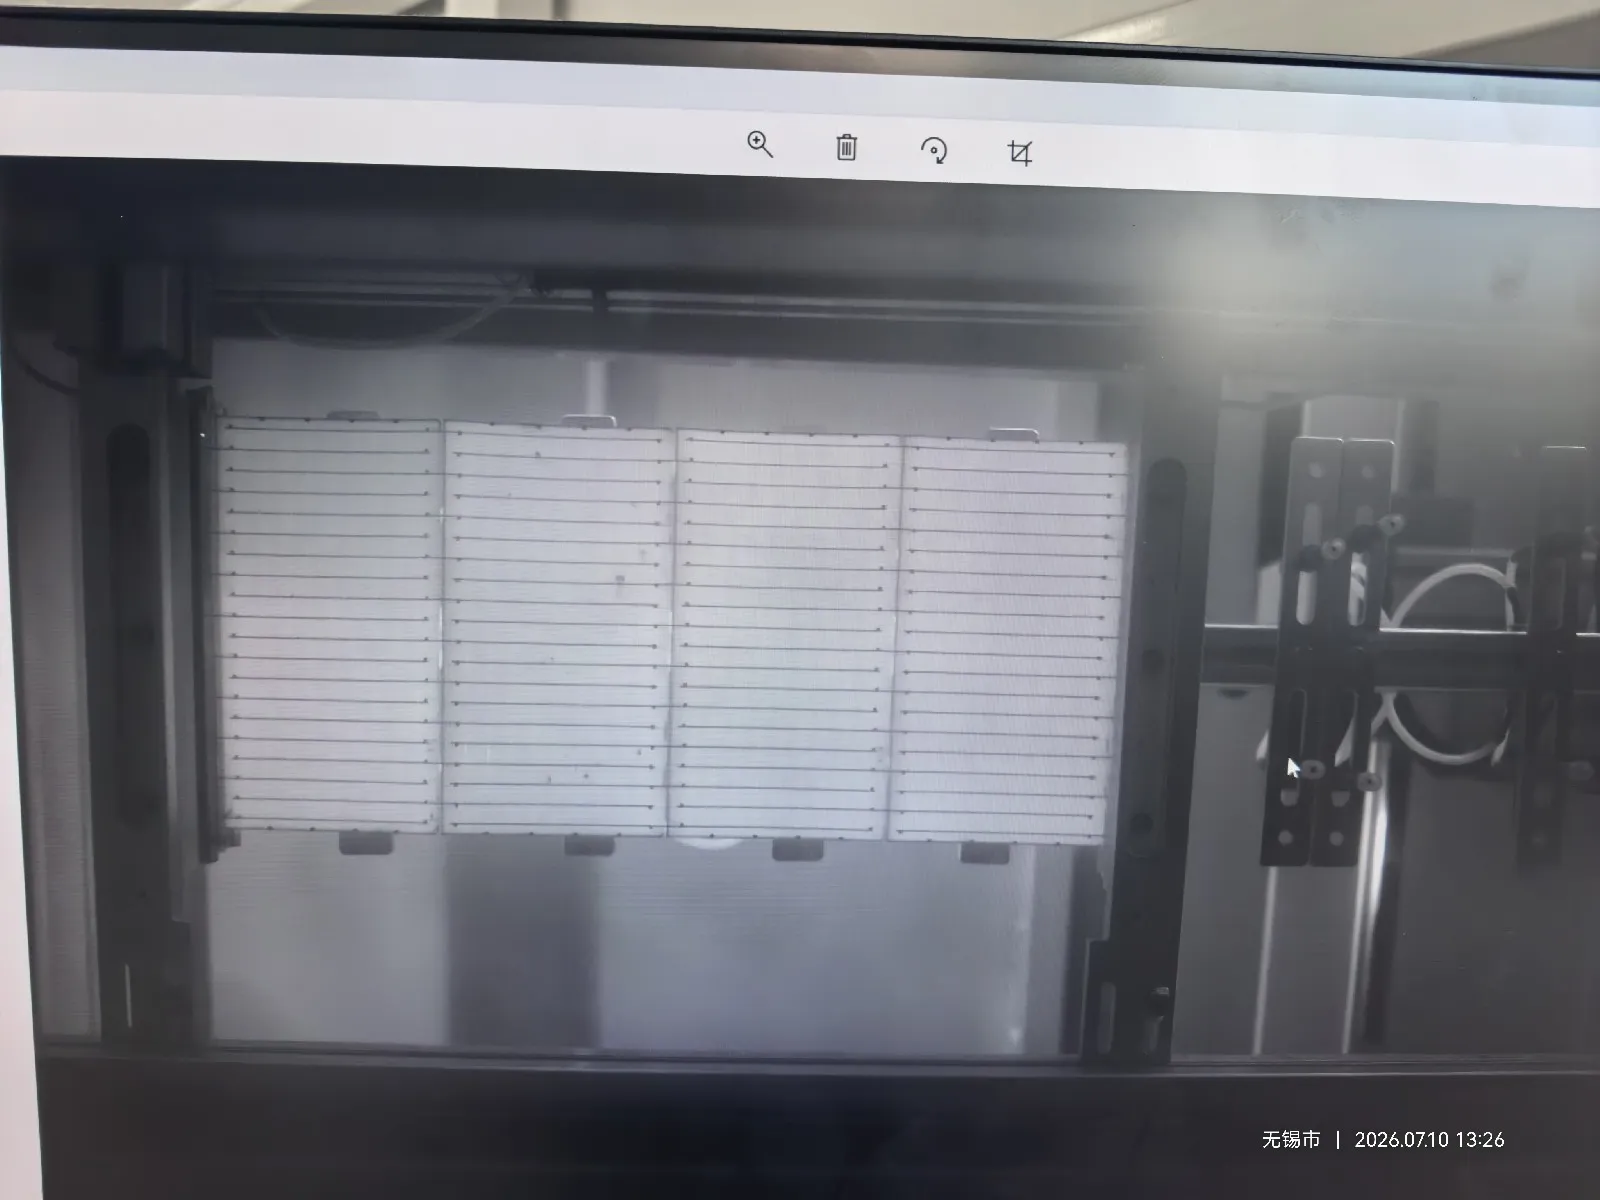
स्ट्रिंग EL निरीक्षण आम तौर पर टैबर स्ट्रिंगर में एकीकृत एक वैकल्पिक कार्य है, न कि पूरी तरह से अलग मशीन।
व्यवहार में, अधिकांश निर्माता यह विकल्प चुनते हैं, खासकर TOPCon, HJT या BC सेलों वाले मॉड्यूल बनाते समय। इन सेल तकनीकों के साथ, कमजोर सोल्डर जोड़, छिपी दरारें और विद्युतीय रूप से निष्क्रिय क्षेत्रों को सामान्य दृश्य निरीक्षण के माध्यम से पहचानना मुश्किल हो सकता है।
इनलाइन EL निरीक्षण सोल्डरिंग के तुरंत बाद स्ट्रिंग की जांच करता है। जुड़े हुए सेलों पर करंट लगाया जाता है, और एक इन्फ्रारेड-संवेदनशील कैमरा इलेक्ट्रोल्यूमिनेसेंस छवि कैप्चर करता है। दरारें, डिस्कनेक्टेड क्षेत्र और खराब विद्युत कनेक्शन असामान्य अंधेरे क्षेत्रों के रूप में दिखाई देते हैं।
यह दोषपूर्ण स्ट्रिंग्स को लेअप और लेमिनेशन से पहले हटाने की अनुमति देता है, जब मरम्मत या प्रतिस्थापन अभी भी अपेक्षाकृत आसान होता है।
एक ऑफलाइन स्ट्रिंग EL परीक्षक अभी भी सैंपलिंग, पुनर्निरीक्षण या प्रयोगशाला विश्लेषण के लिए उपयोग किया जा सकता है, लेकिन जब स्ट्रिंगर में पहले से ही इनलाइन EL निरीक्षण शामिल है, तो आम तौर पर इसे अलग उत्पादन स्टेशन के रूप में आवश्यक नहीं होता है।
5. सोलर ग्लास लोडिंग और निरीक्षण उपकरण
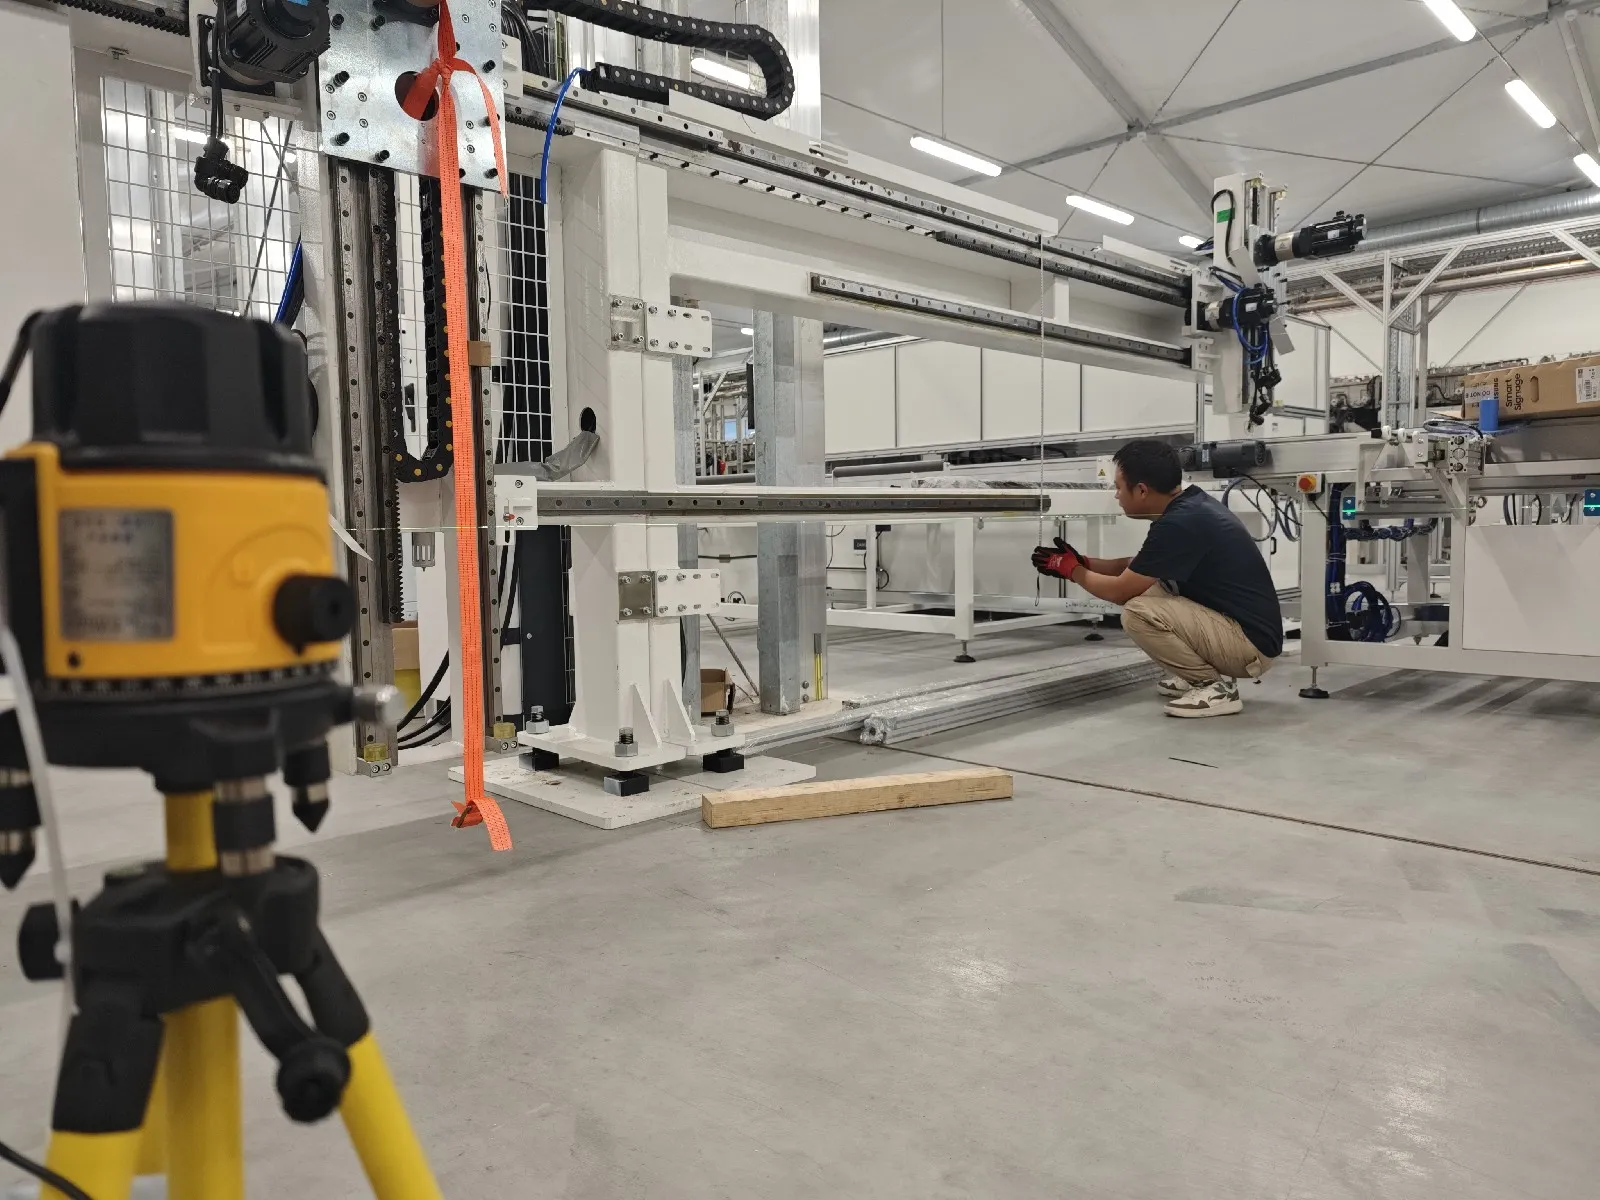
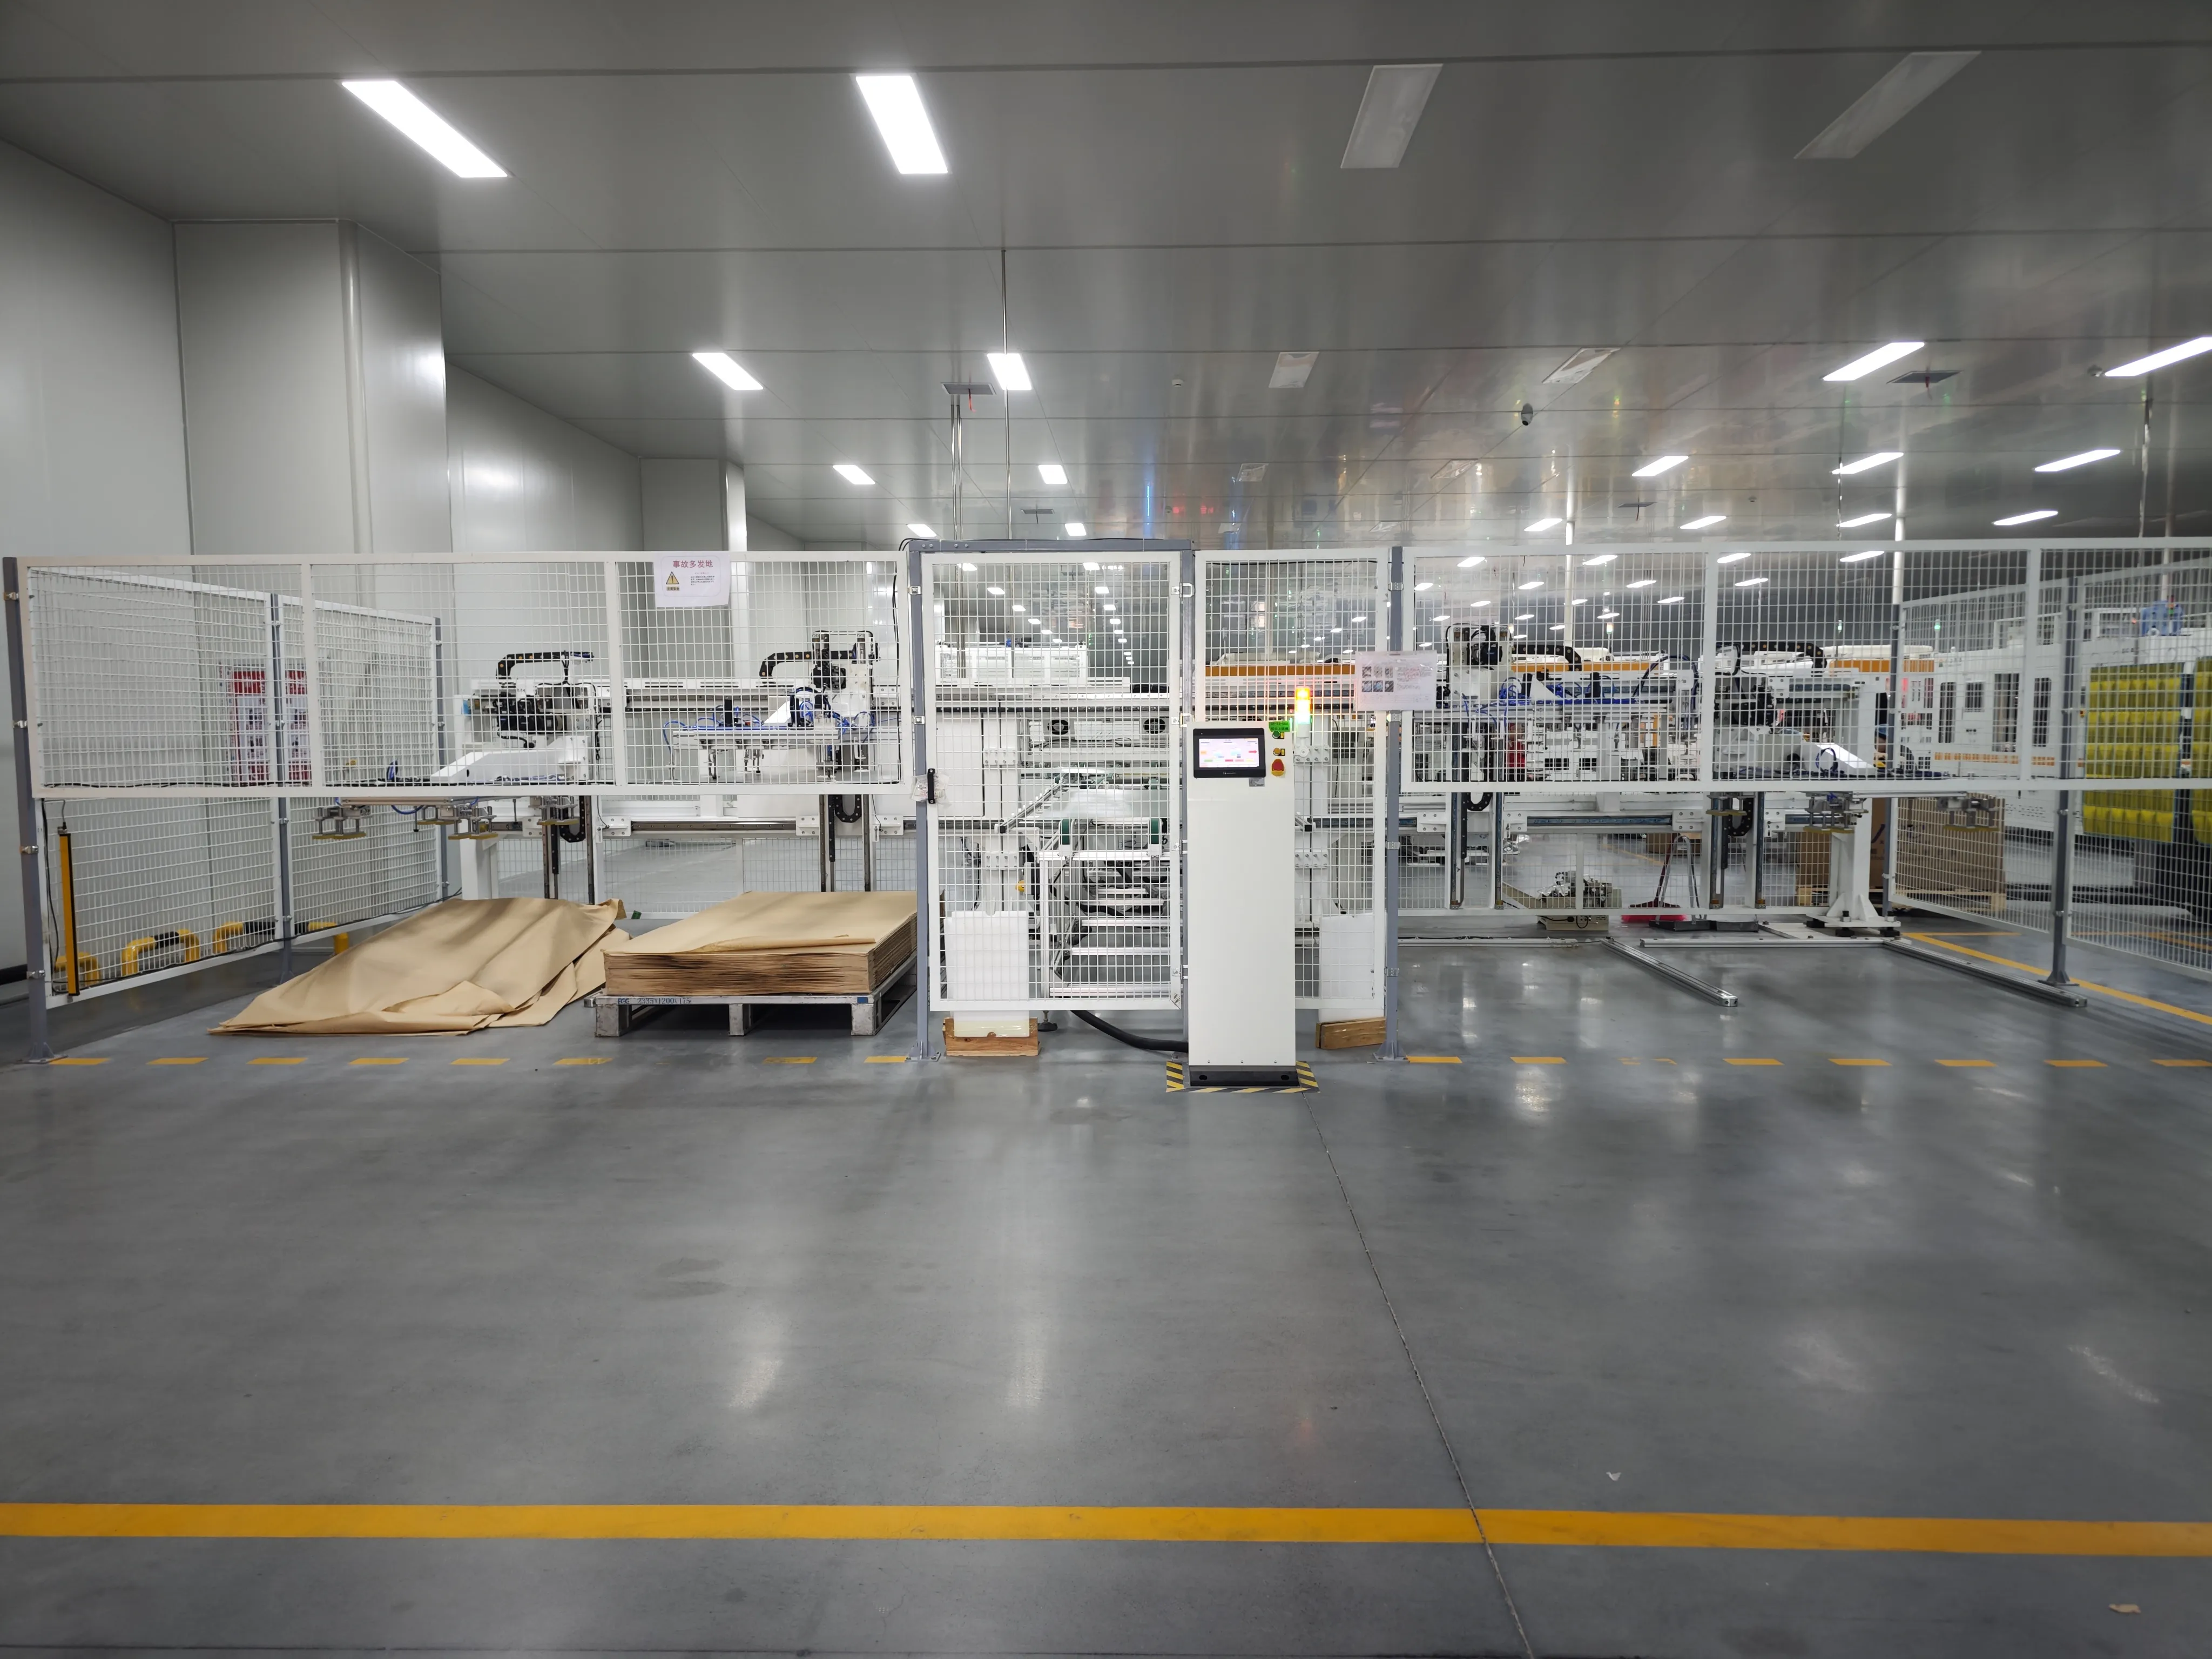
आधुनिक मॉड्यूल कारखानों को आपूर्ति किया जाने वाला सोलर ग्लास आम तौर पर ग्लास निर्माता द्वारा धोया और तैयार किया जाता है। इस कारण से, मानक सोलर पैनल उत्पादन लाइन में आम तौर पर एक समर्पित ग्लास वॉशिंग मशीन की आवश्यकता नहीं होती है।
एक स्वचालित ग्लास लोडर तैयार ग्लास को कन्वेयर पर रखता है। EVA या POE बिछाने से पहले, ग्लास की जाँच की जाती है:
धूल और सतह संदूषण
खरोंचें
किनारे की क्षति
कांच के टुकड़े
कोटिंग दोष
गलत आयाम
सामने का कांच मॉड्यूल स्टैक का आधार बनाता है, इसलिए निम्नलिखित सामग्री-बिछाने और सेल-लेअप प्रक्रियाओं के दौरान इसकी स्थिति स्थिर रहनी चाहिए।
6. ईवीए, पीओई और बैकशीट कटिंग और लेइंग मशीनें
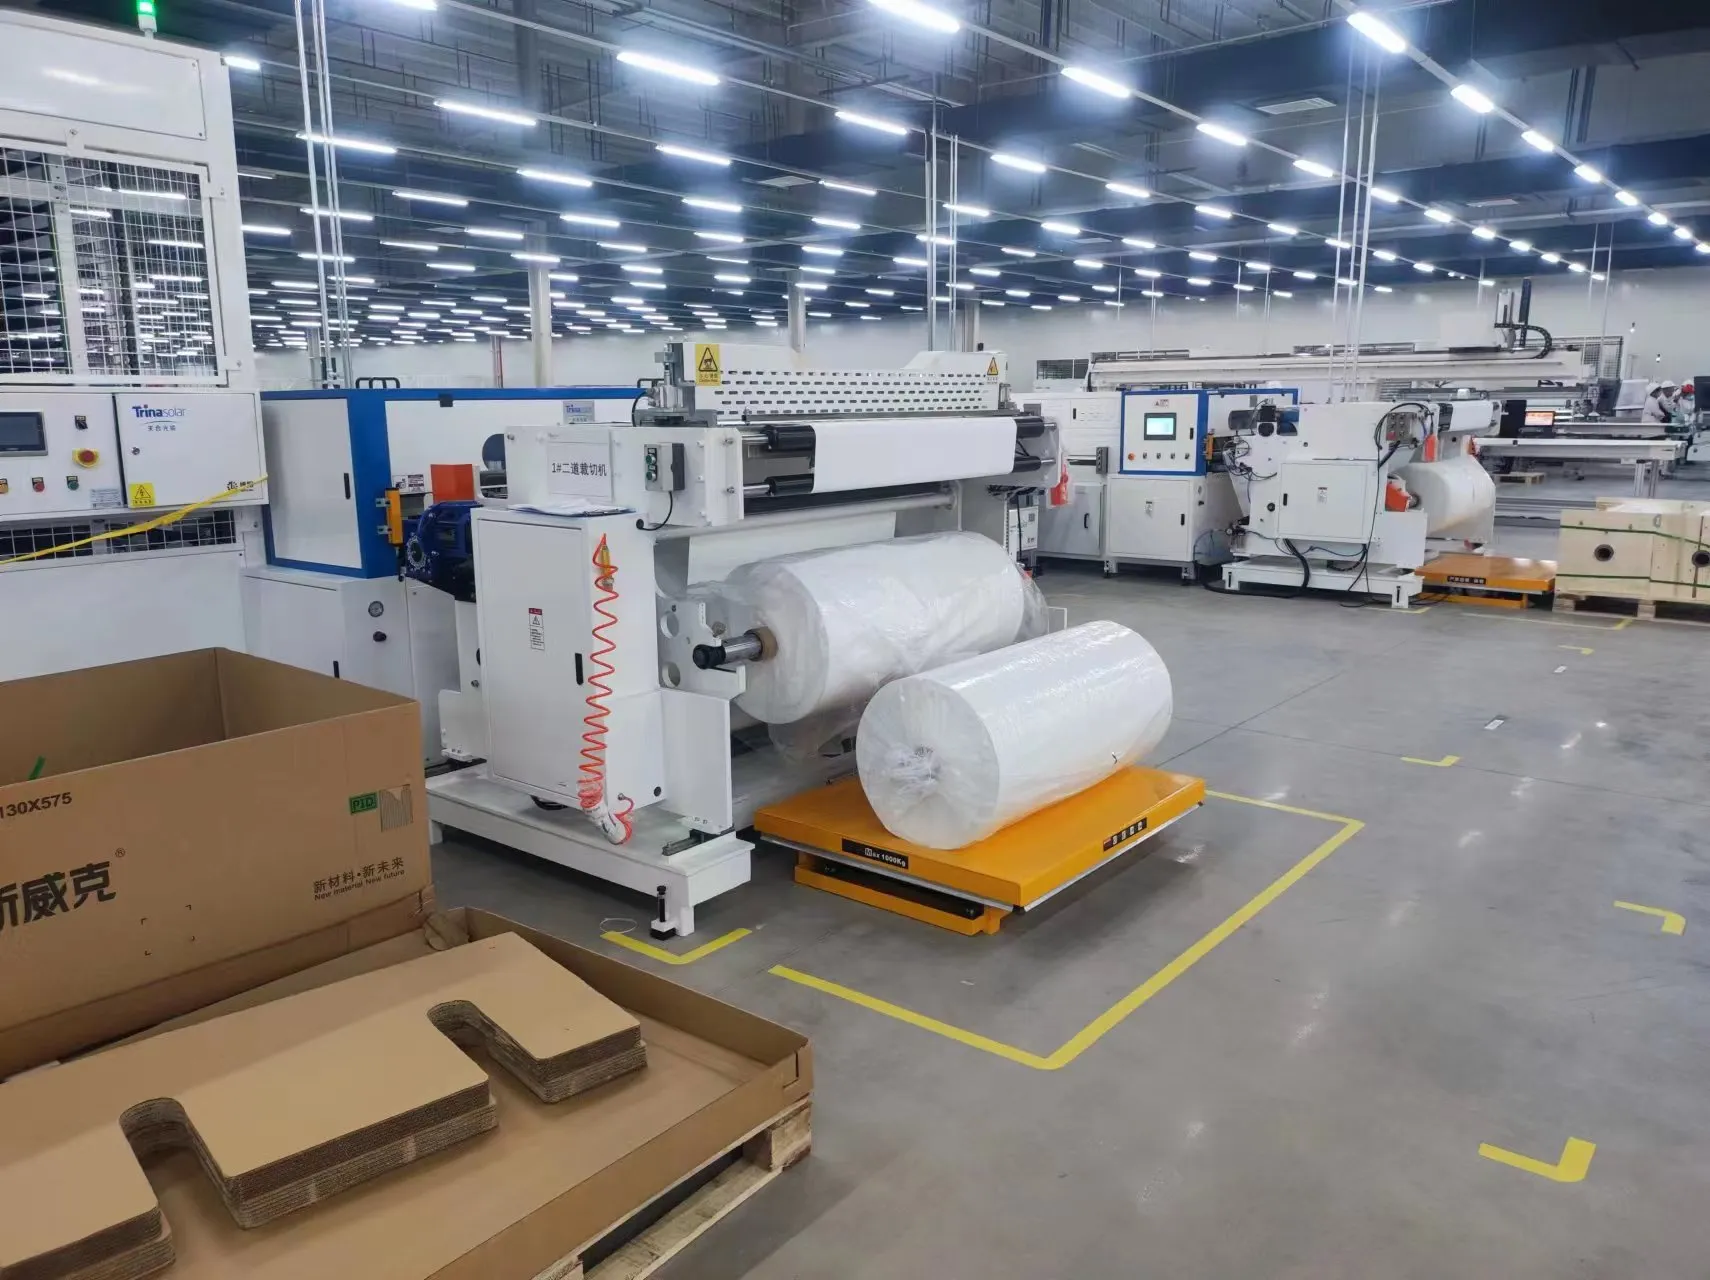
लेअप से पहले, एनकैप्सुलेंट और पिछली परत सामग्री को सही मॉड्यूल आयामों में काटा जाना चाहिए।
एक स्वचालित कटिंग और लेइंग मशीन निम्नलिखित सामग्री तैयार कर सकती है:
ईवीए फिल्म
पीओई फिल्म
टीपीटी या अन्य बैकशीट
इन्सुलेशन पट्टियाँ
बसबार अलगाव सामग्री
कटाई के बाद, मशीन स्वचालित रूप से एनकैप्सुलेंट को कांच पर बिछा देती है।
ग्लास-ग्लास मॉड्यूल के लिए, पॉलिमर बैकशीट को कांच के दूसरे टुकड़े से बदल दिया जाता है। इसलिए लाइन लेआउट, लैमिनेटर और हैंडलिंग उपकरण को अतिरिक्त वजन और विभिन्न मॉड्यूल संरचना के लिए डिज़ाइन किया जाना चाहिए।
छोटे कारखाने ईवीए और बैकशीट सामग्री को मैन्युअल रूप से काट सकते हैं। उत्पादन क्षमता बढ़ने पर स्वचालित कटिंग और लेइंग अधिक मूल्यवान हो जाती है क्योंकि यह आयामी स्थिरता में सुधार करती है और सामग्री अपशिष्ट को कम करती है।
7. स्वचालित लेअप मशीन
स्वचालित लेअप मशीन पूर्ण सेल स्ट्रिंग लेती है और उन्हें कांच और एनकैप्सुलेंट पर रखती है।
यह एक सटीक प्रक्रिया है। स्ट्रिंग स्पेसिंग, सेल संरेखण और सेल और कांच के किनारों के बीच की दूरी निर्दिष्ट सहनशीलता के भीतर रहनी चाहिए।
खराब संरेखण तैयार पैनल पर नोटिस करना आसान है, लेकिन उपस्थिति ही एकमात्र चिंता नहीं है। गलत स्ट्रिंग स्थितियां एनकैप्सुलेशन, किनारे सीलिंग और दीर्घकालिक मॉड्यूल विश्वसनीयता को भी प्रभावित कर सकती हैं।
एक स्वचालित लेअप मशीन आमतौर पर उपयोग करती है:
औद्योगिक रोबोट या गैन्ट्री सिस्टम
वैक्यूम ग्रिपर
विज़न कैमरे
स्वचालित स्थिति सुधार
स्ट्रिंग स्पेसिंग नियंत्रण
कांच-स्थिति का पता लगाना
कुछ उत्पादन लाइनें एक अलग लेअप मशीन का उपयोग करती हैं। अन्य स्ट्रिंग पोजिशनिंग, लेअप और बसिंग को एक एकीकृत इकाई में जोड़ती हैं।
8. बसिंग मशीन
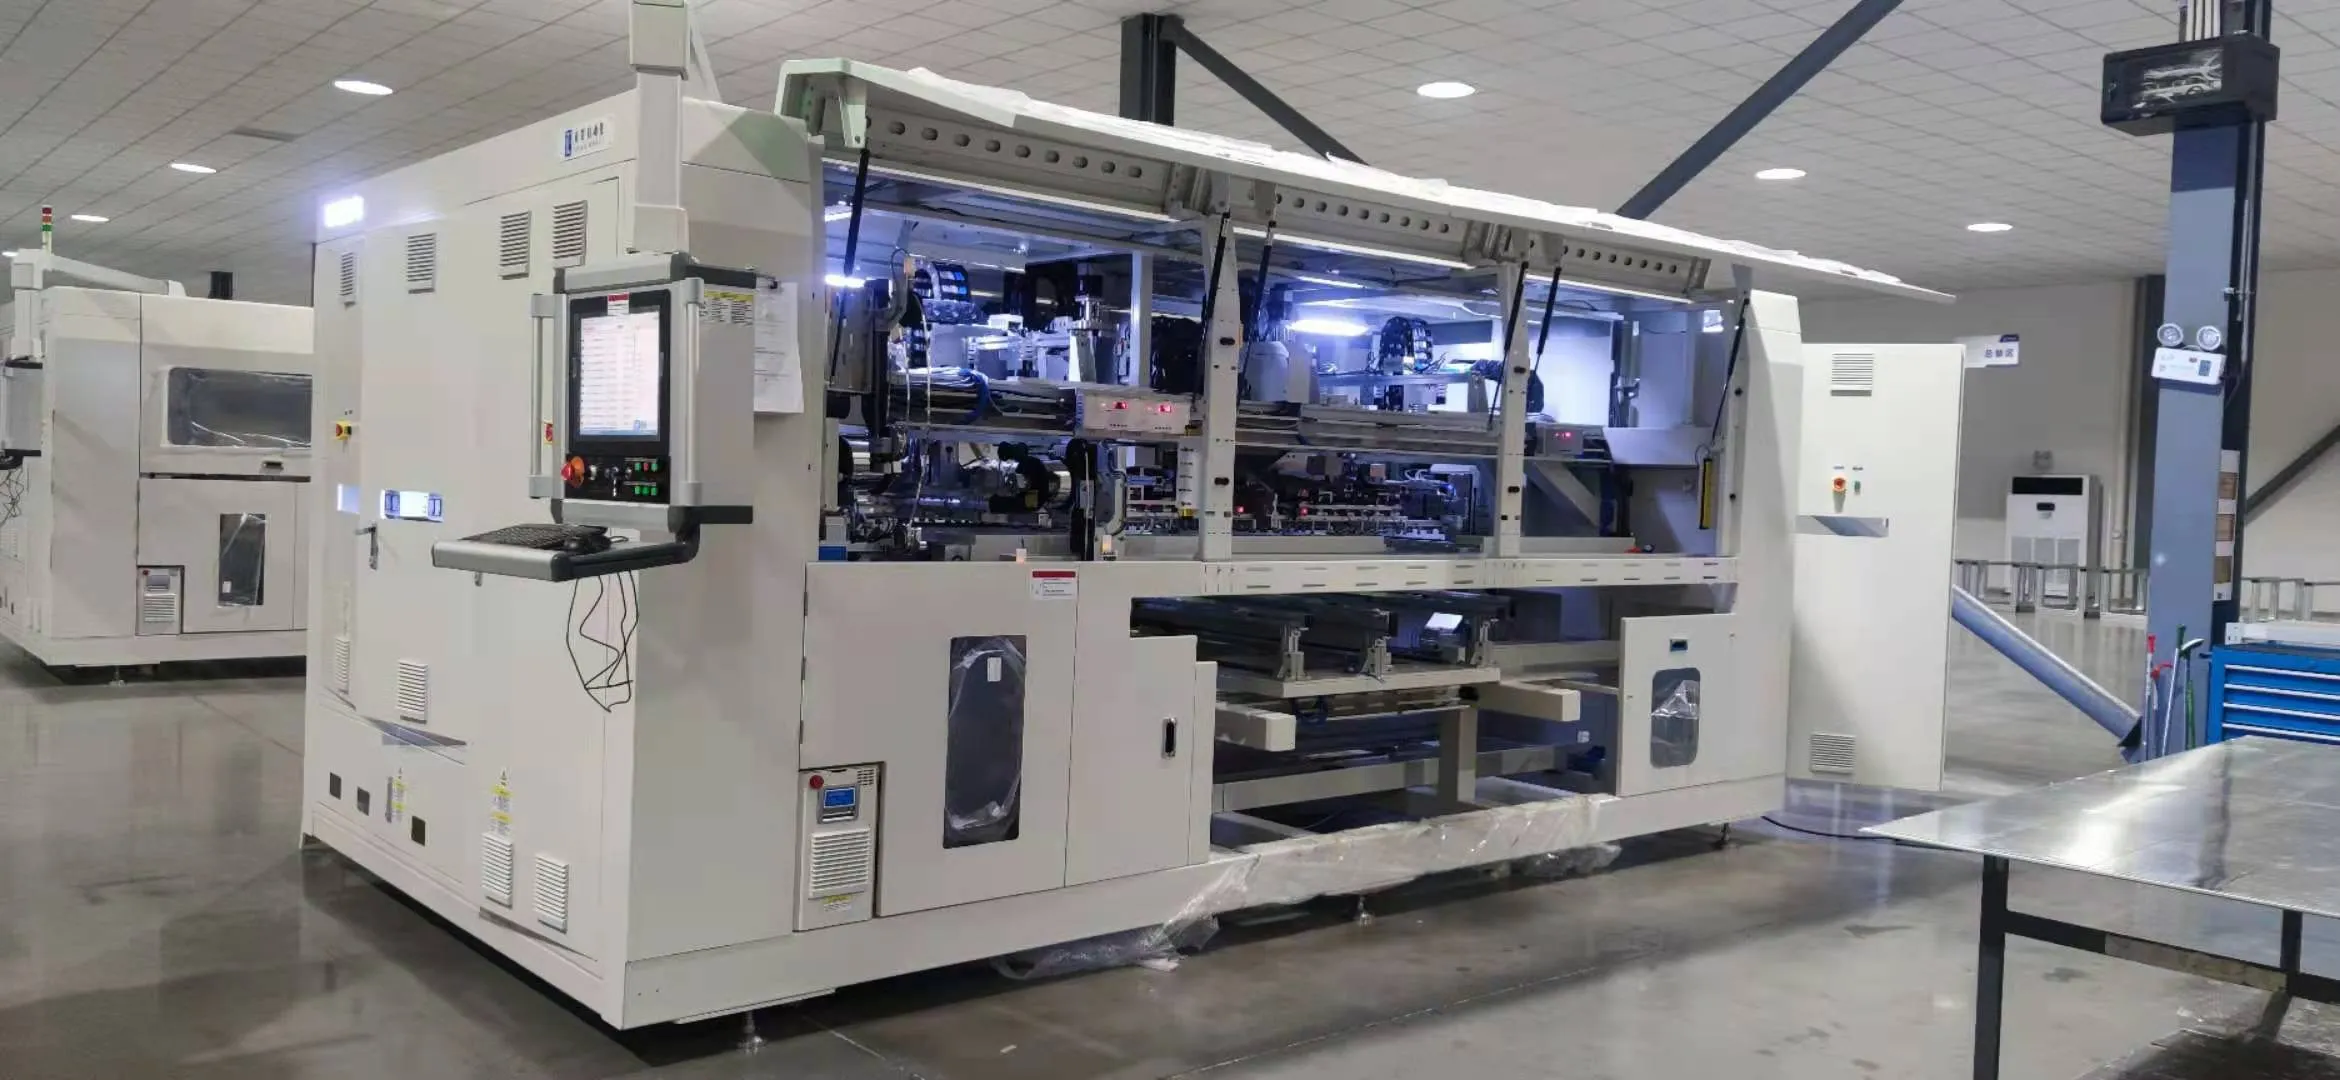
स्ट्रिंग्स को स्थापित करने के बाद, उन्हें बसबार रिबन के साथ विद्युत रूप से जोड़ा जाना चाहिए।
एक स्वचालित बसिंग मशीन मॉड्यूल के विद्युत डिजाइन के अनुसार स्ट्रिंग टर्मिनलों को वेल्ड या सोल्डर करती है। यह बसबार रिबन को स्वचालित रूप से मोड़, काट और स्थापित भी कर सकती है।
हाफ-सेल मॉड्यूल को विशेष ध्यान देने की आवश्यकता होती है क्योंकि उनके ऊपरी और निचले सेल खंड आमतौर पर समानांतर में जुड़े होते हैं। लीड-आउट बिंदु आमतौर पर पैनल के शीर्ष के बजाय मध्य के पास स्थित होता है।
बसिंग प्रक्रिया को नियंत्रित करना चाहिए:
बसबार स्थिति
वेल्डिंग या सोल्डरिंग तापमान
जोड़ की मजबूती
रिबन आकार
स्ट्रिंग अंतराल
लीड-आउट रिबन स्थिति
कमजोर बसिंग कनेक्शन से बिजली की हानि, अत्यधिक स्थानीय ताप या पूर्ण सर्किट विफलता हो सकती है।
छोटी अर्ध-स्वचालित लाइन पर, बसिंग को सोल्डरिंग टूल्स और पोजिशनिंग टेम्पलेट्स के साथ मैन्युअल रूप से पूरा किया जा सकता है। उच्च क्षमता वाले कारखाने आमतौर पर बेहतर स्थिरता और थ्रूपुट के लिए स्वचालित बसिंग मशीनों का उपयोग करते हैं।
9. प्री-लैमिनेशन EL टेस्टर और विज़ुअल निरीक्षण
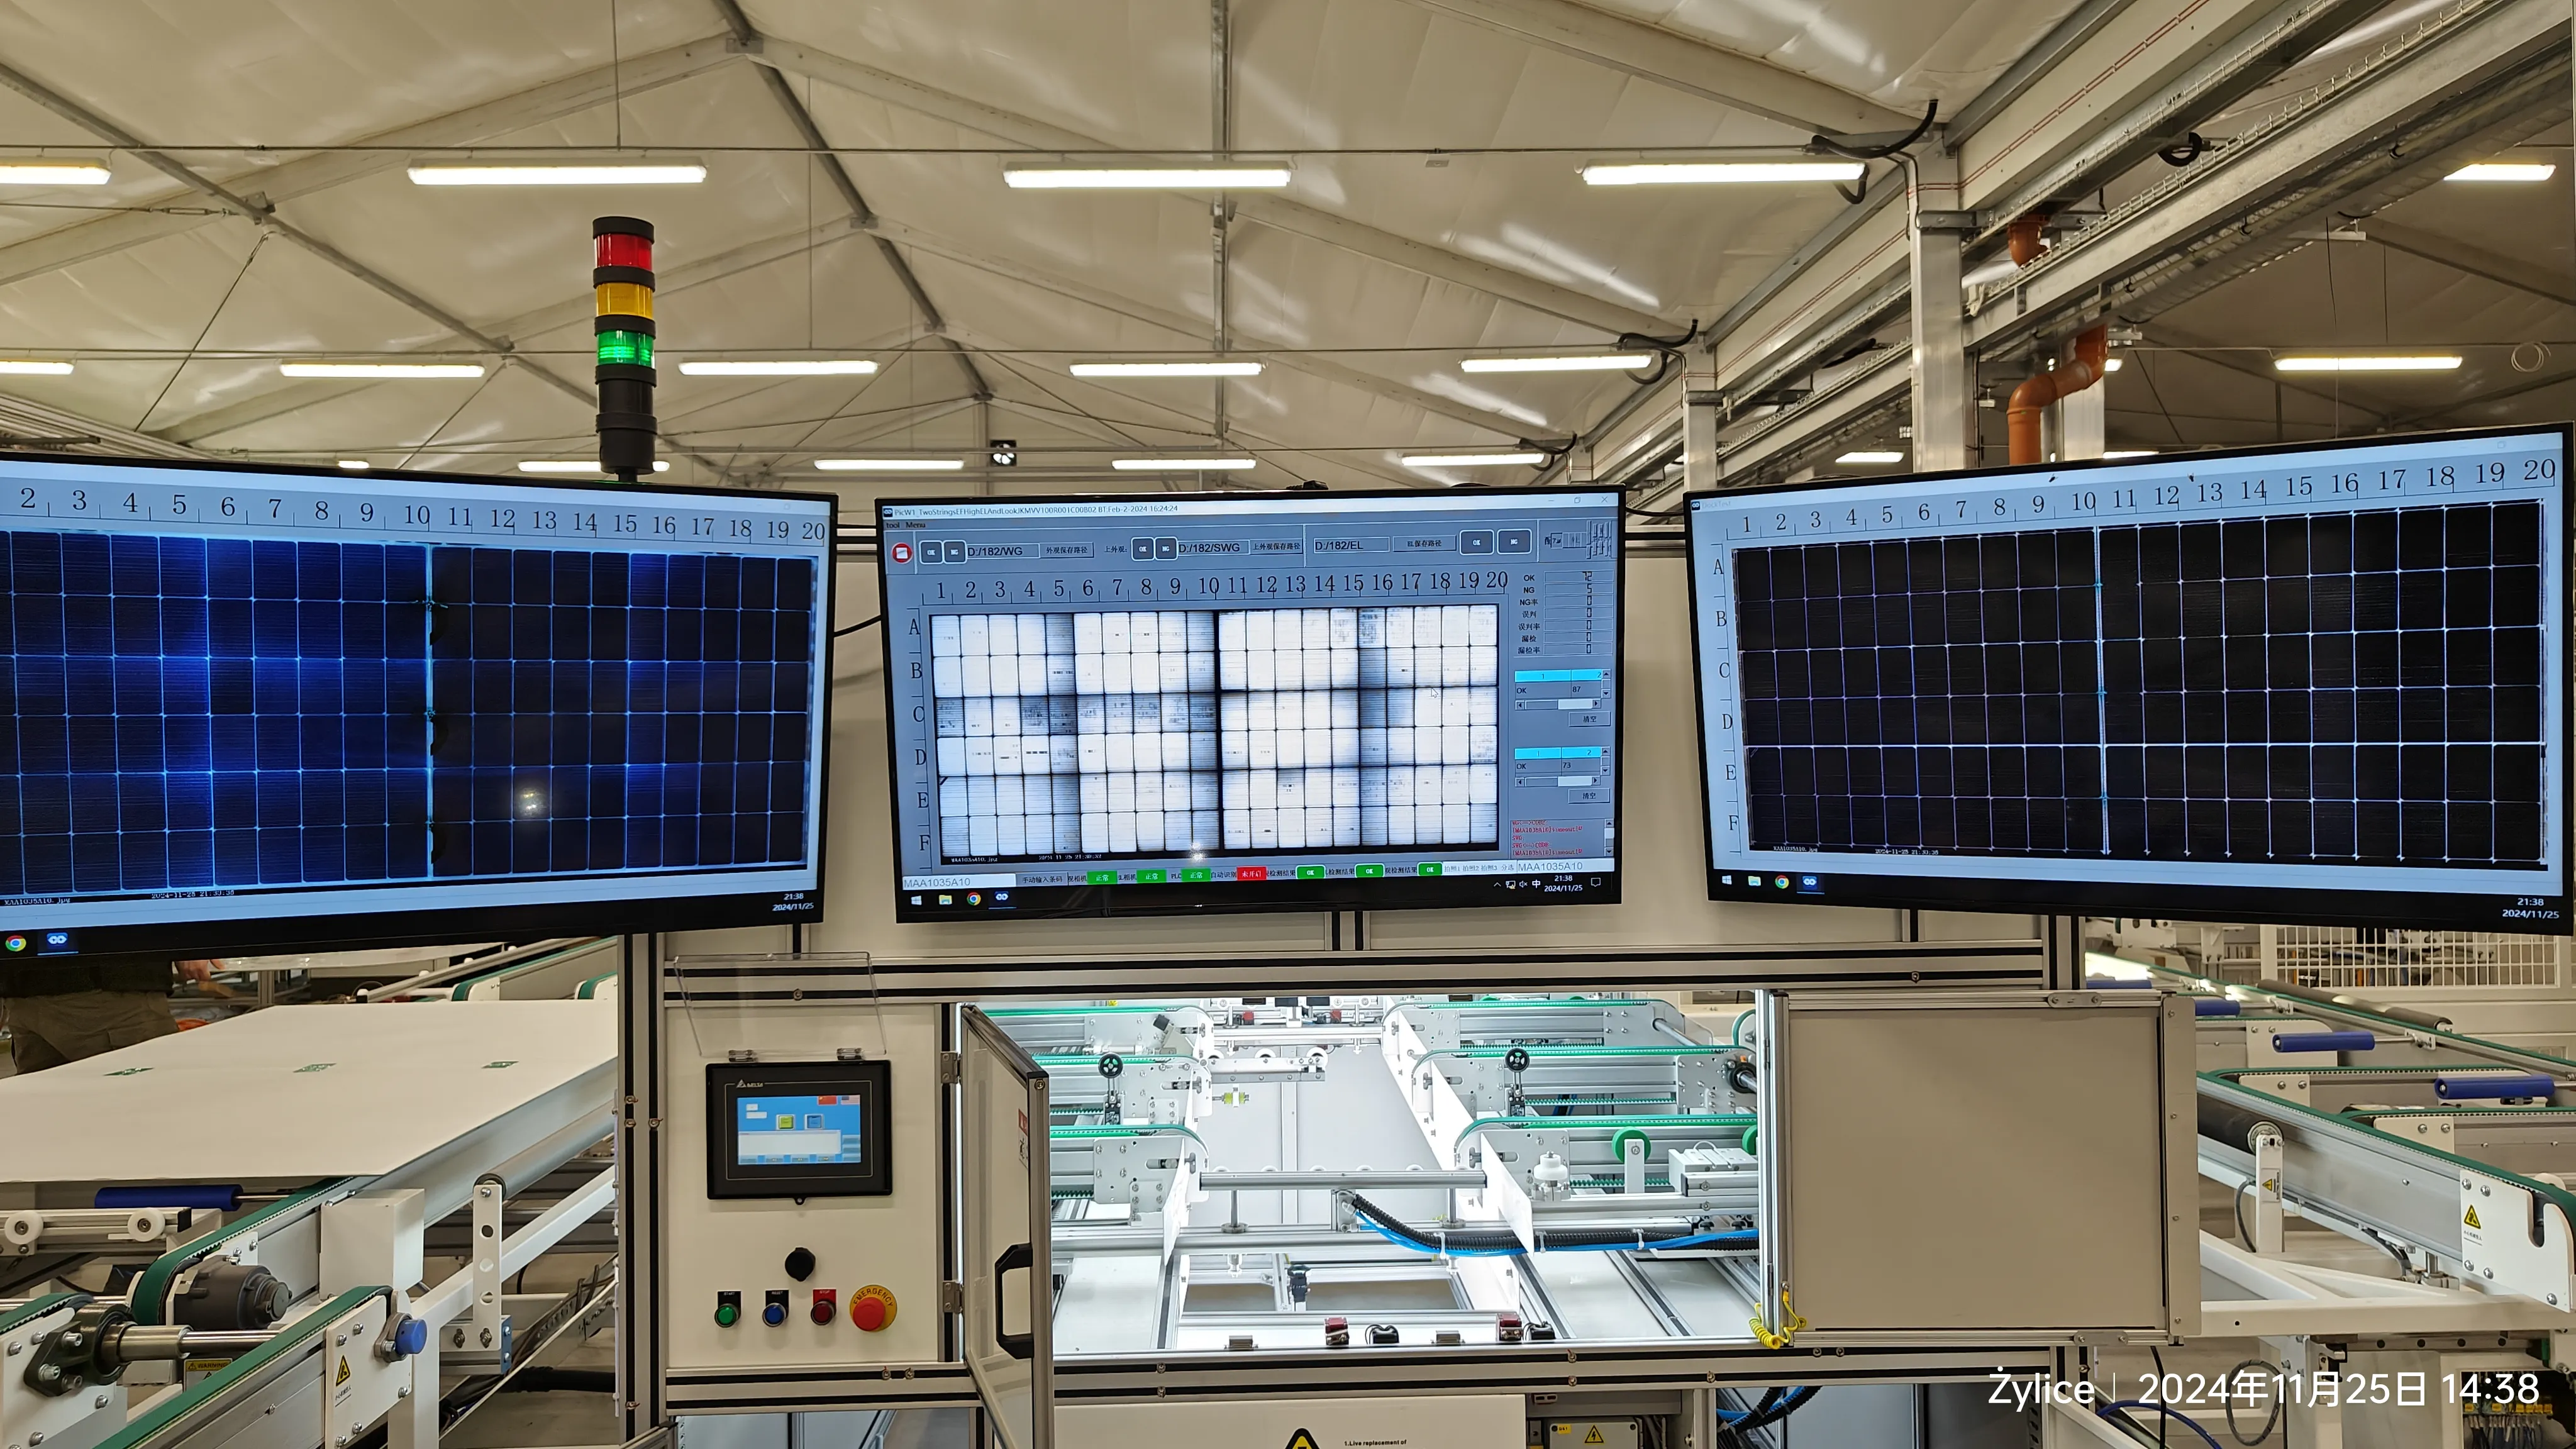
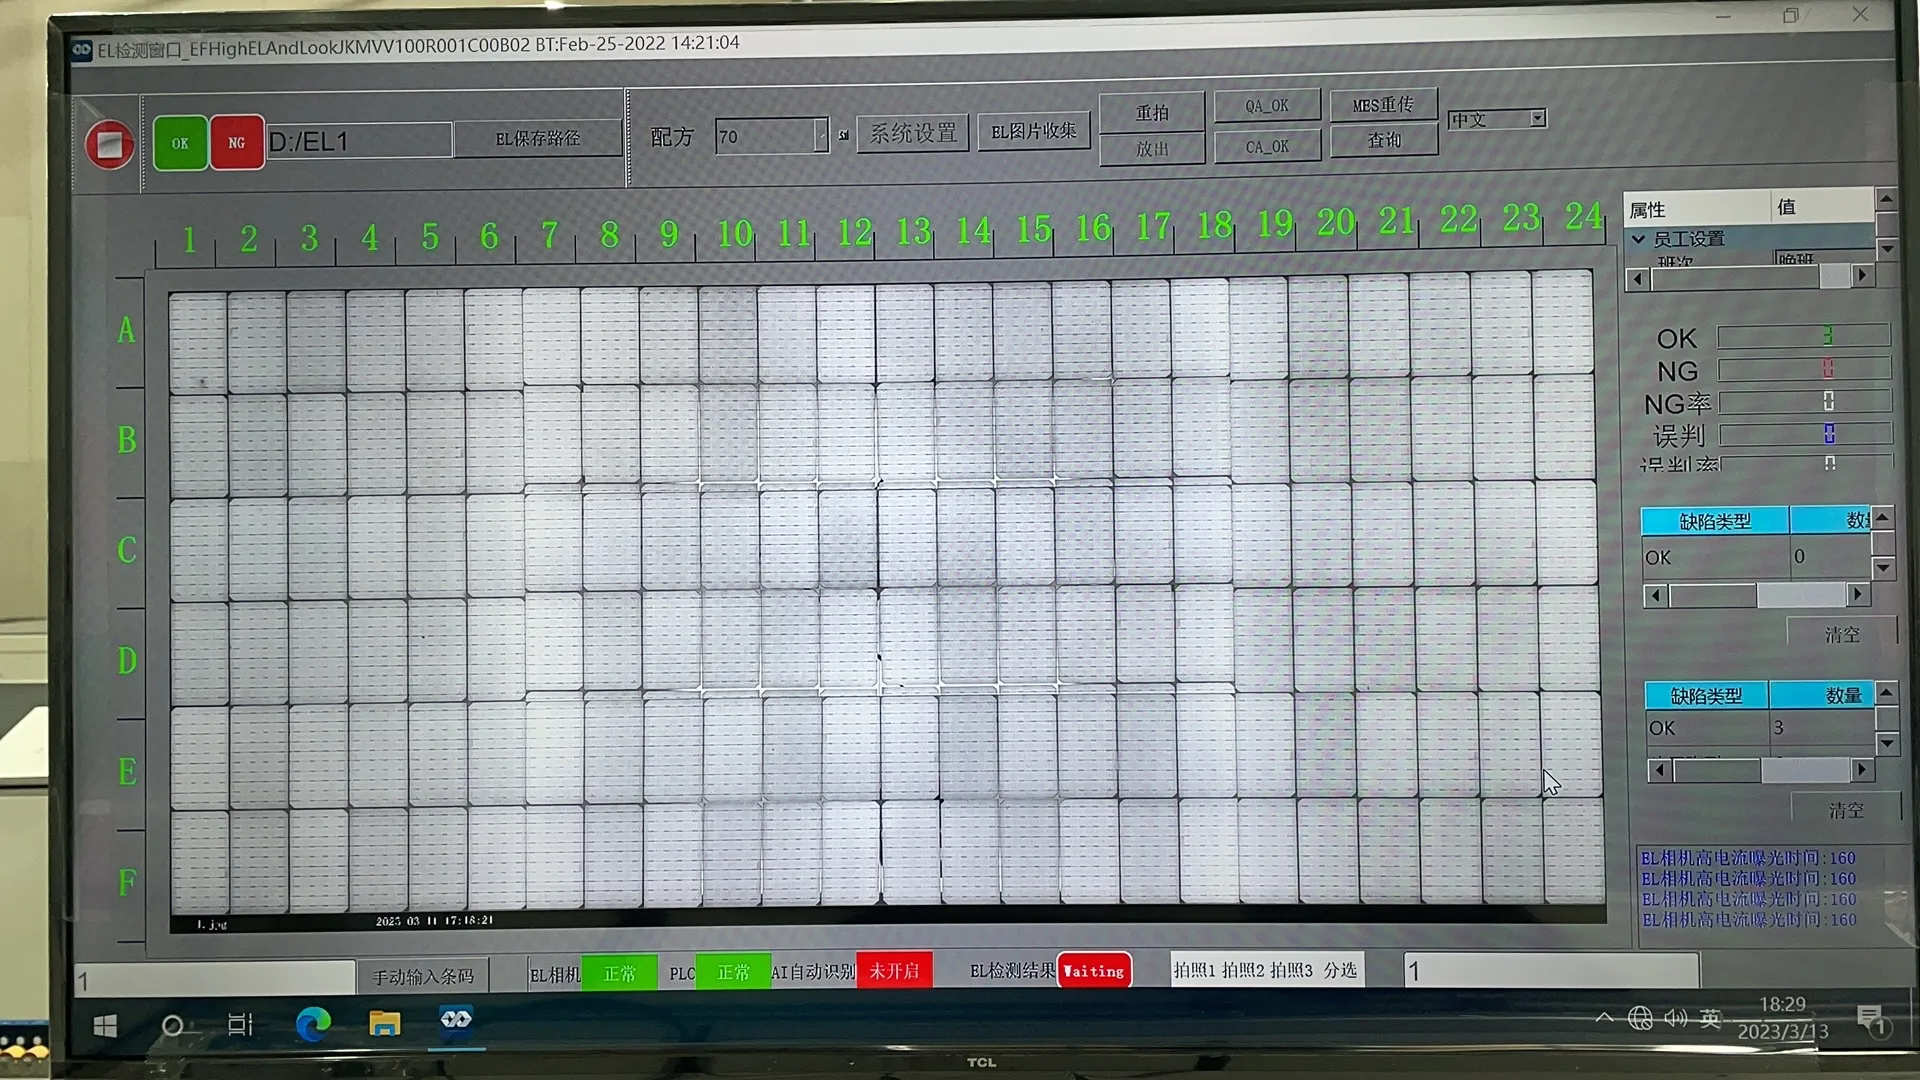
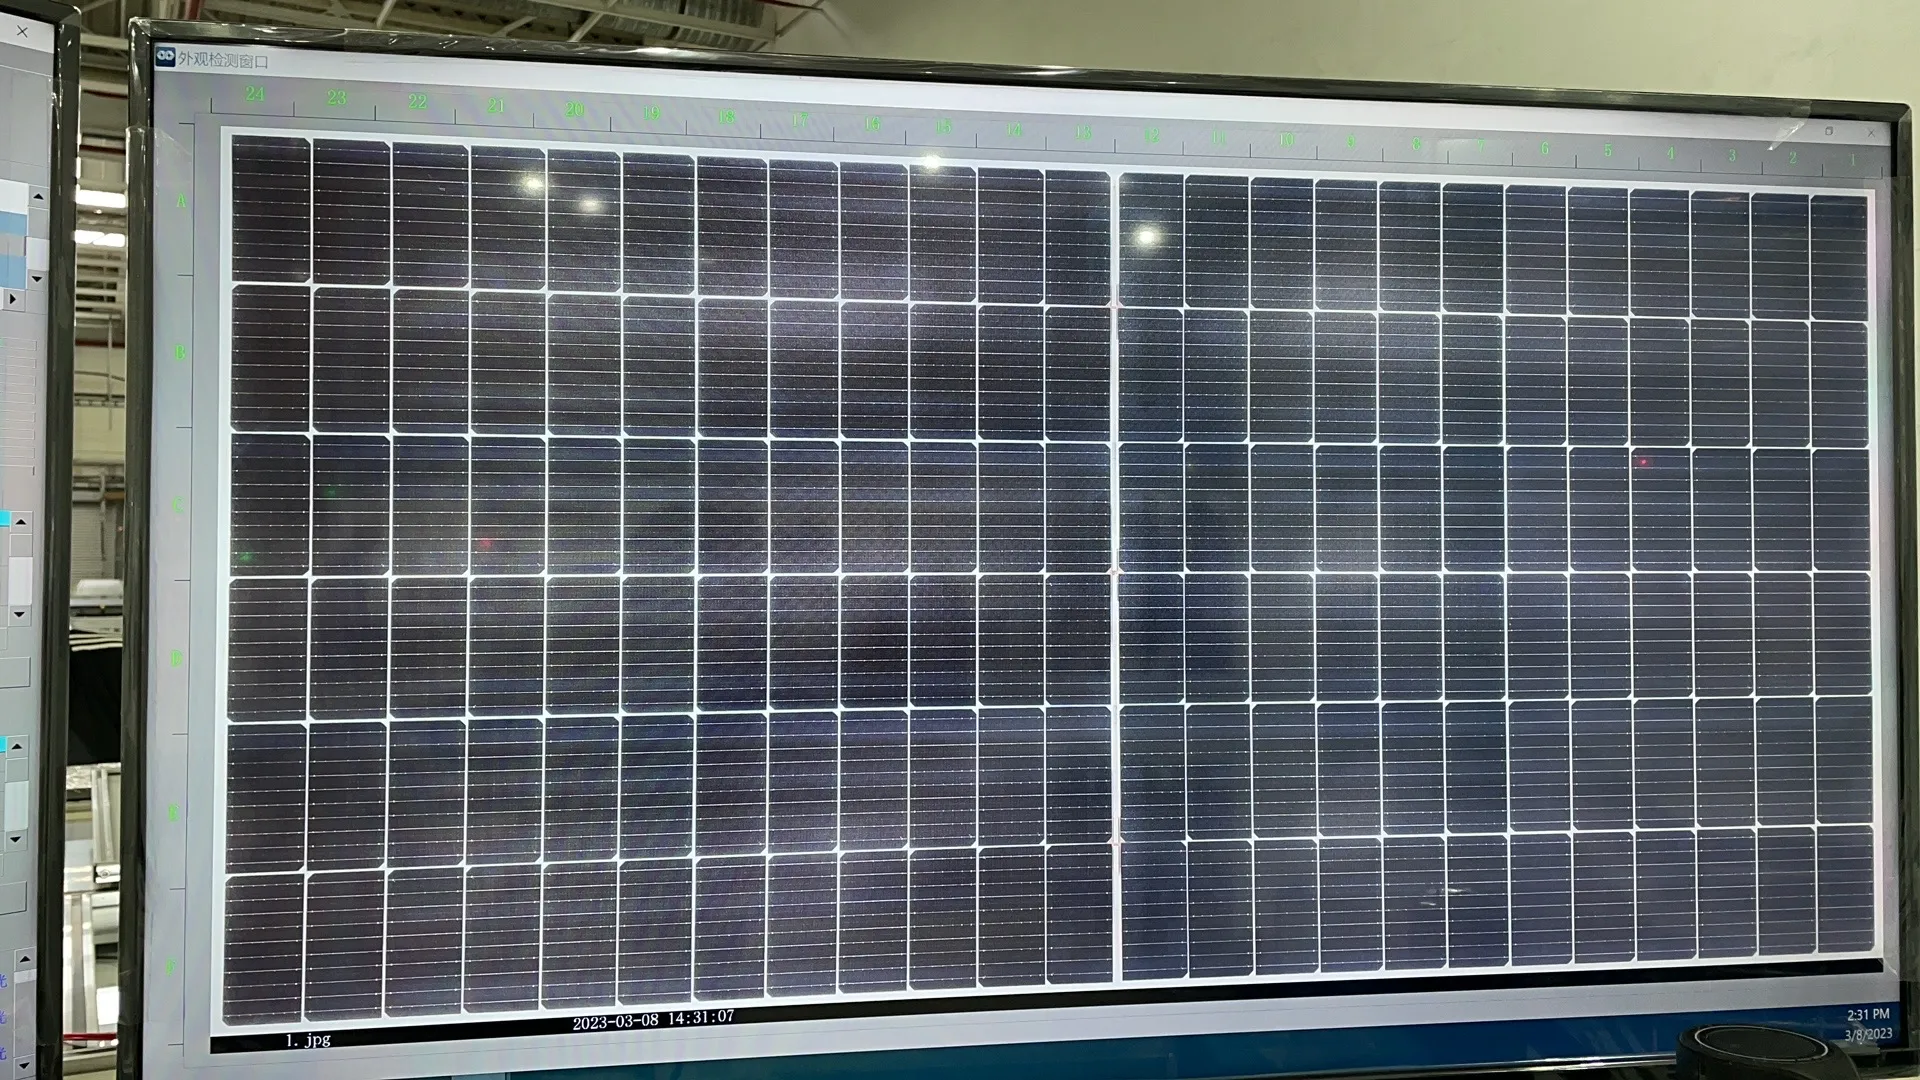
लैमिनेशन से पहले, इकट्ठे मॉड्यूल को विज़ुअल निरीक्षण और EL परीक्षण से गुजरना चाहिए।
कई उत्पादन दोषों की मरम्मत का यह अंतिम व्यावहारिक अवसर है। ऑपरेटर या स्वचालित निरीक्षण प्रणाली निम्नलिखित समस्याओं की जांच करते हैं:
टूटे हुए सेल
गलत संरेखित स्ट्रिंग्स
गायब रिबन
खराब बसिंग कनेक्शन
गलत लीड-आउट स्थिति
मॉड्यूल के अंदर संदूषण
झुर्रीदार या विस्थापित एनकैप्सुलेंट
गलत बैकशीट प्लेसमेंट
प्री-लैमिनेशन EL टेस्टर स्थायी रूप से सील करने से पहले पूर्ण सेल सर्किट की विद्युत स्थिति की जांच करता है।
लैमिनेशन प्रभावी रूप से अपरिवर्तनीय है। यदि लैमिनेशन के बाद कोई दोष पाया जाता है, तो मरम्मत की लागत बहुत अधिक होती है, और कई मामलों में पूरे मॉड्यूल को स्क्रैप करना पड़ता है।
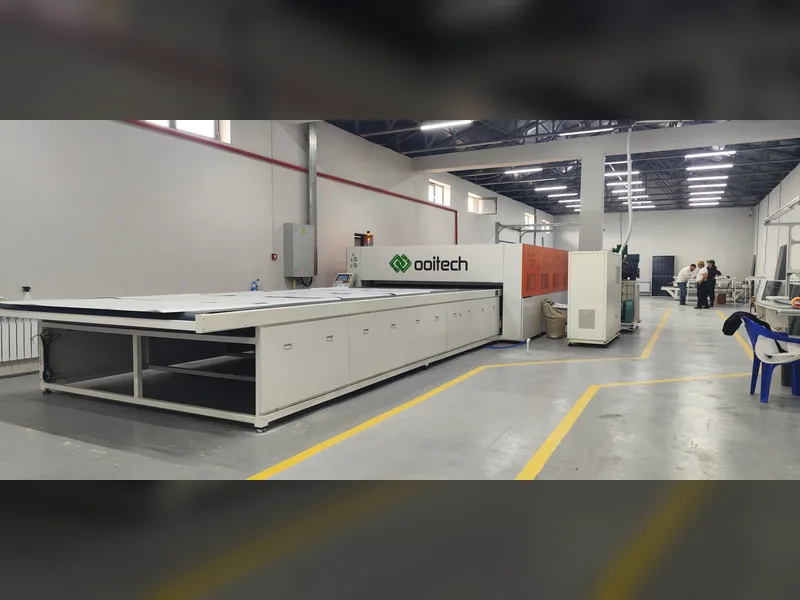
10. सोलर पैनल लैमिनेटर
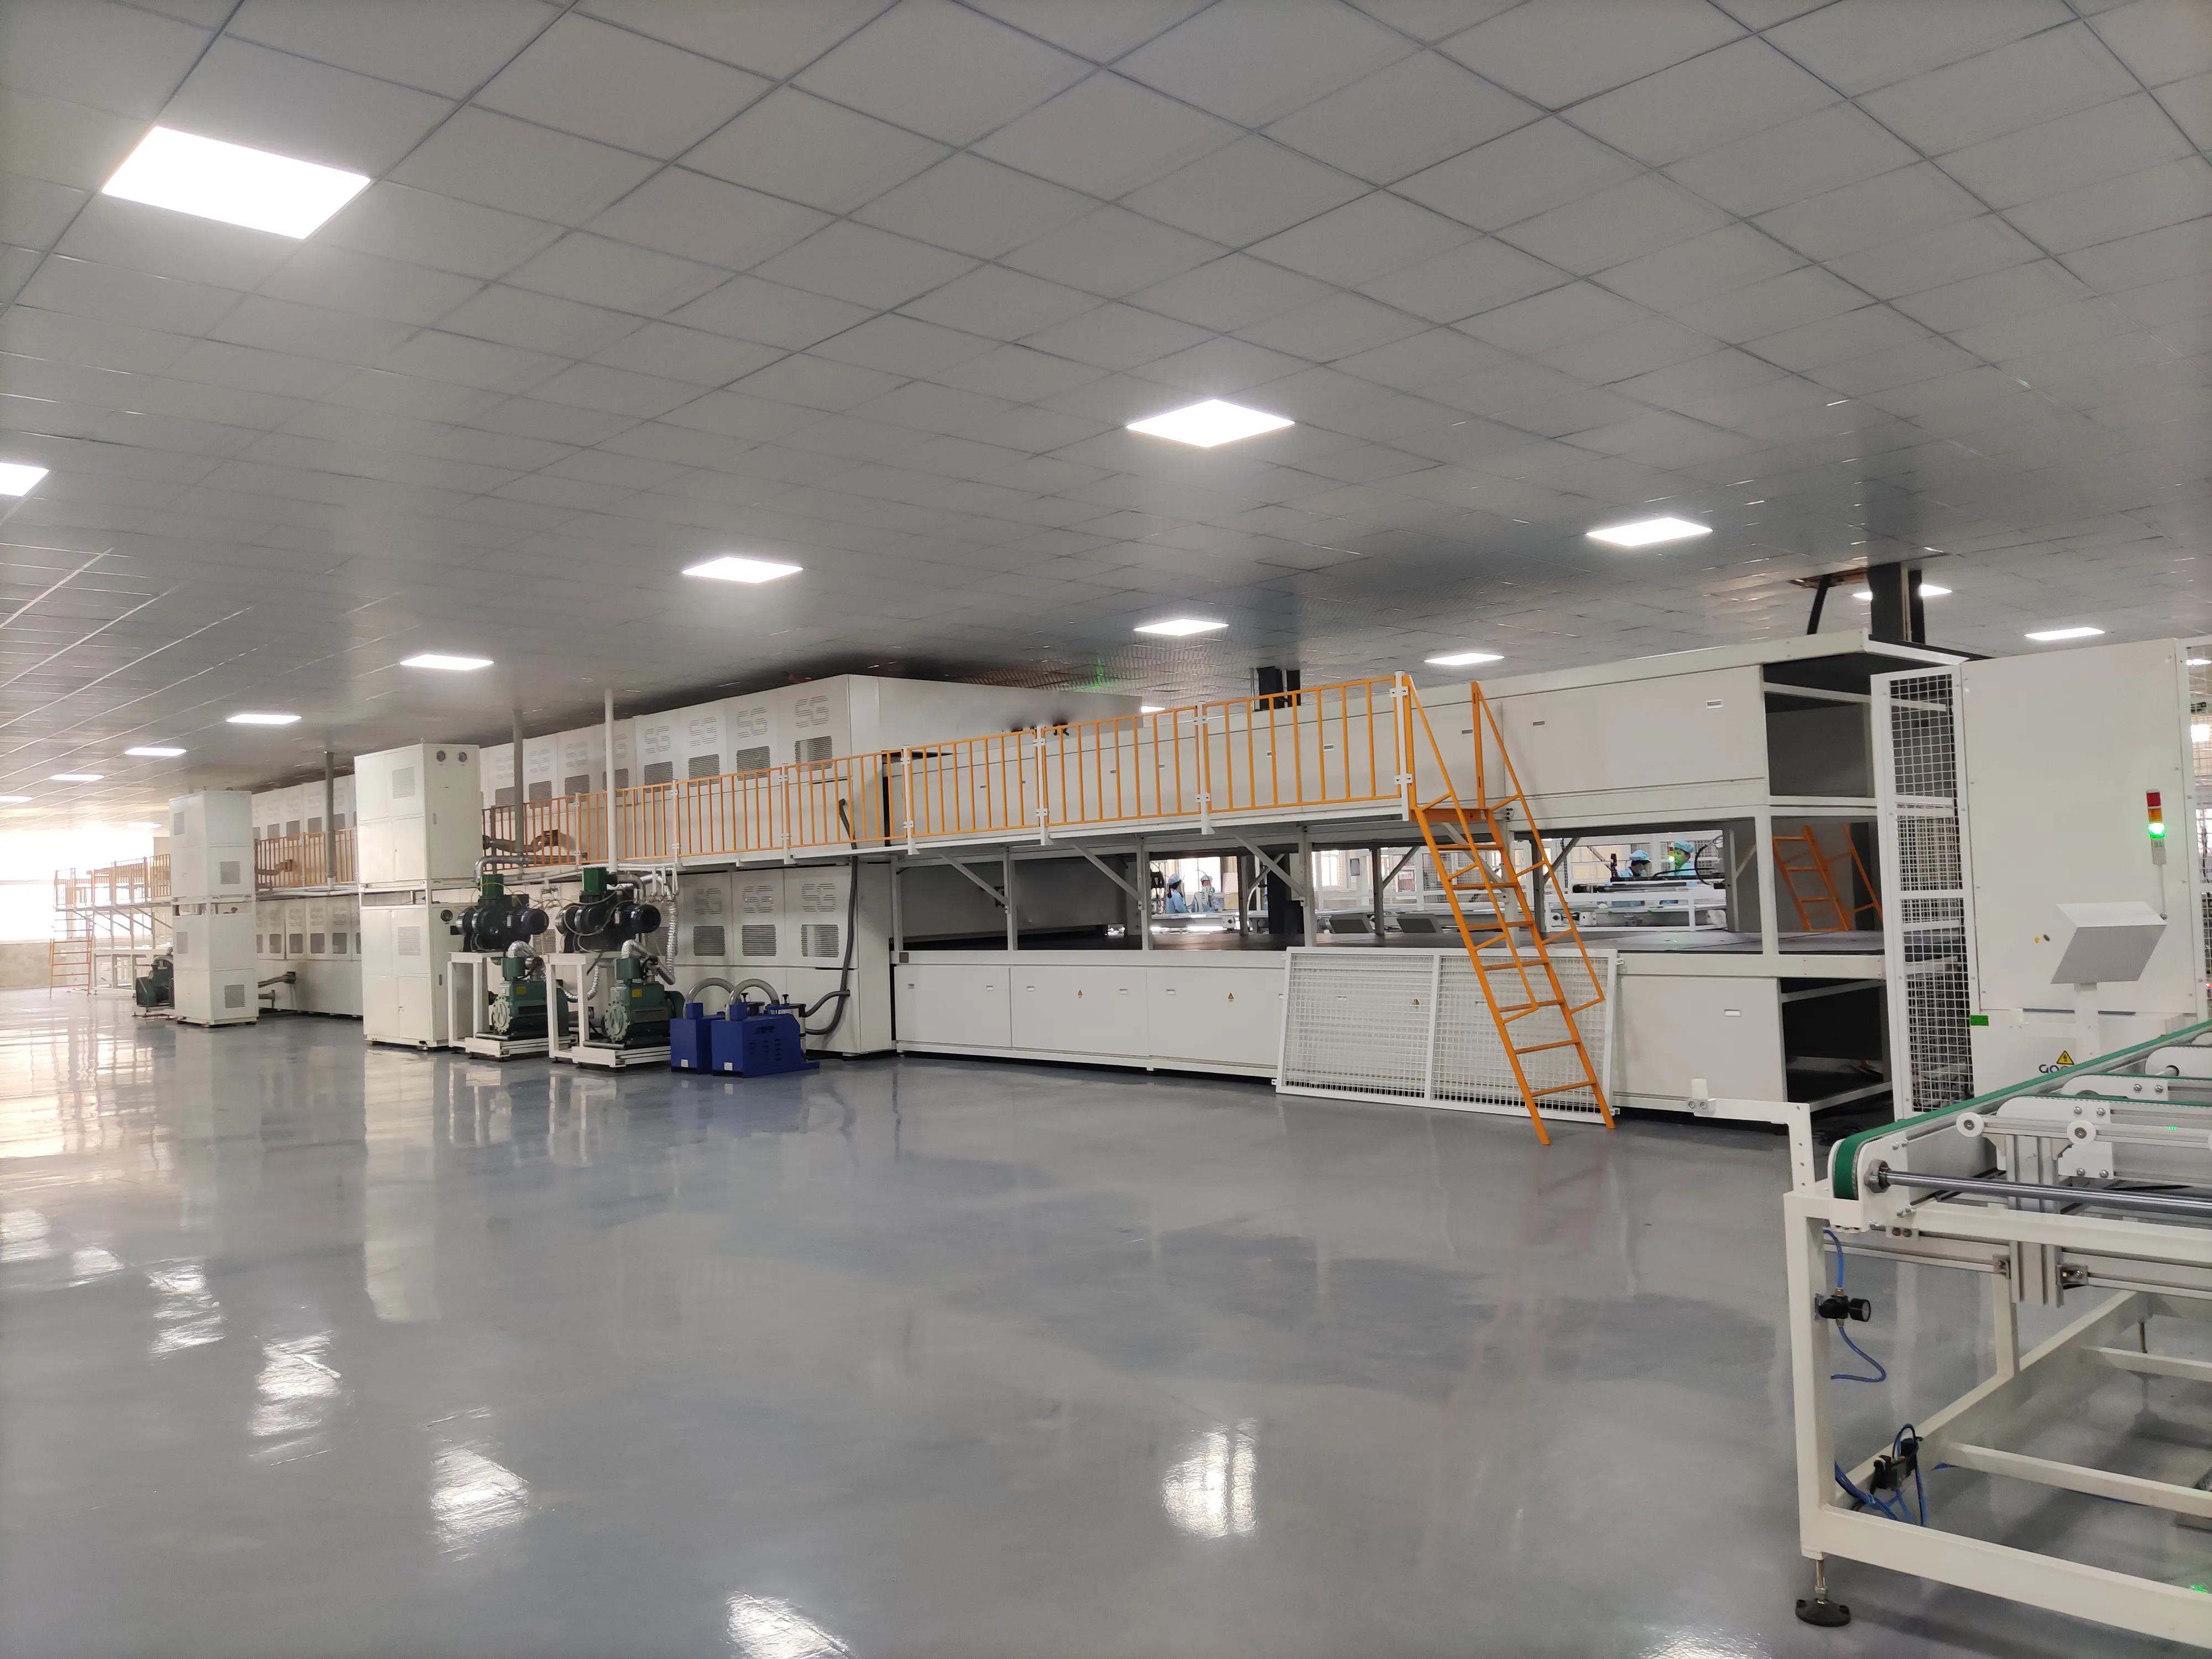
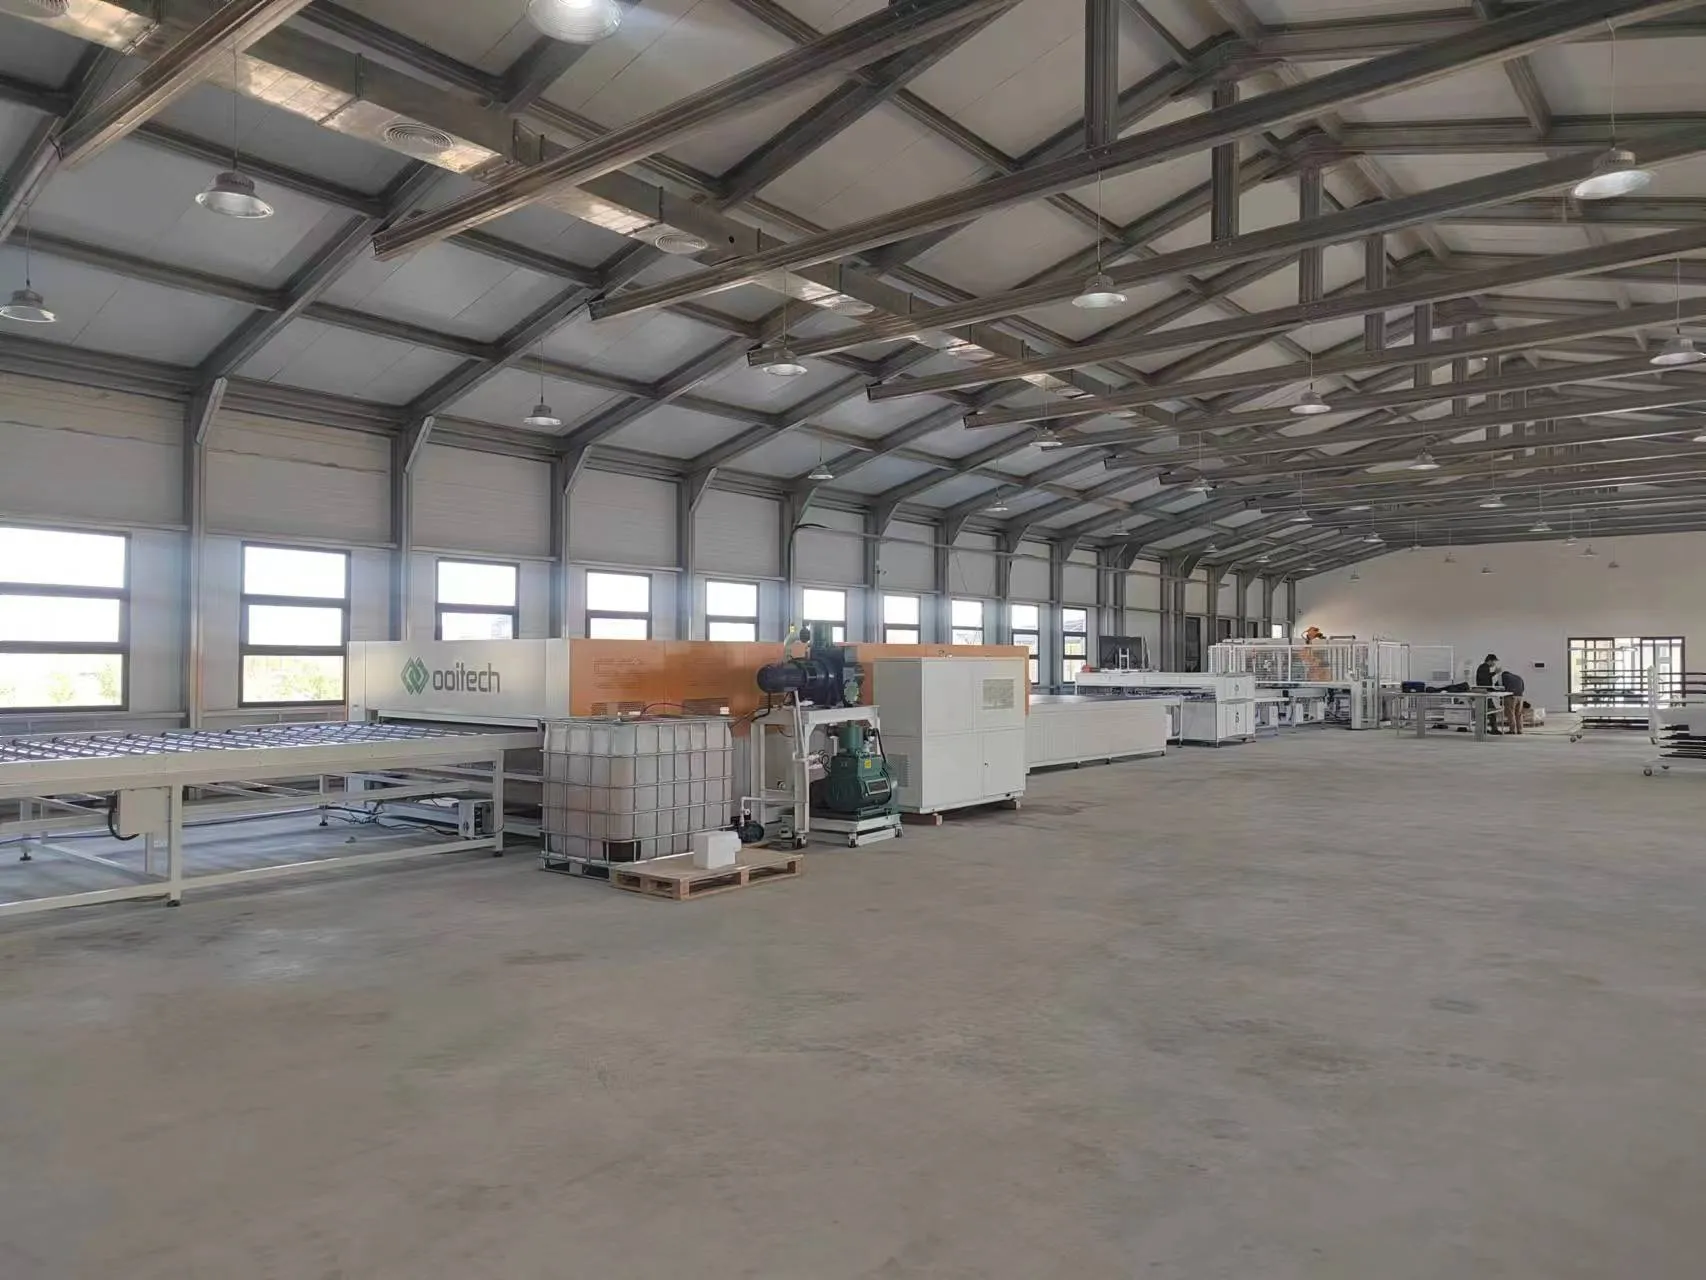
लैमिनेटर ग्लास, एनकैप्सुलेंट, सोलर सेल और बैकशीट—या रियर ग्लास—को एक टिकाऊ संरचना में सील करता है।
लैमिनेटर के अंदर, वैक्यूम मॉड्यूल स्टैक से फंसी हवा को हटाता है। फिर गर्मी और दबाव EVA या POE को ठीक करते हैं, जिससे सभी परतें आपस में जुड़ जाती हैं।
लैमिनेशन रेसिपी निम्न पर निर्भर करती है:
एनकैप्सुलेंट प्रकार
मॉड्यूल आकार
ग्लास मोटाई
ग्लास-बैकशीट या ग्लास-ग्लास संरचना
सेल तकनीक
सामग्री आपूर्तिकर्ता आवश्यकताएँ
एक सामान्य लैमिनेशन चक्र में लगभग 10 से 20 मिनट लग सकते हैं, हालांकि वास्तविक समय सामग्री और उपकरणों के साथ बदलता रहता है।
लैमिनेटर अक्सर उत्पादन लाइन में सबसे धीमी प्रमुख प्रक्रिया होती है। इसलिए एक फैक्ट्री को समानांतर में कई लैमिनेटर चलाने की आवश्यकता हो सकती है।
उत्पादन क्षमता की गणना करते समय यह एक महत्वपूर्ण बिंदु है। यदि लैमिनेशन अनुभाग पैनलों को उसी दर पर संसाधित नहीं कर सकता है, तो तेज़ स्ट्रिंगर स्थापित करने से अंतिम मॉड्यूल आउटपुट में वृद्धि नहीं होगी।
लैमिनेशन गुणवत्ता सीधे आसंजन, विद्युत इन्सुलेशन, नमी प्रतिरोध और मॉड्यूल की अपेक्षित सेवा जीवन को प्रभावित करती है।
11. ट्रिमिंग और पोस्ट-लैमिनेशन निरीक्षण उपकरण
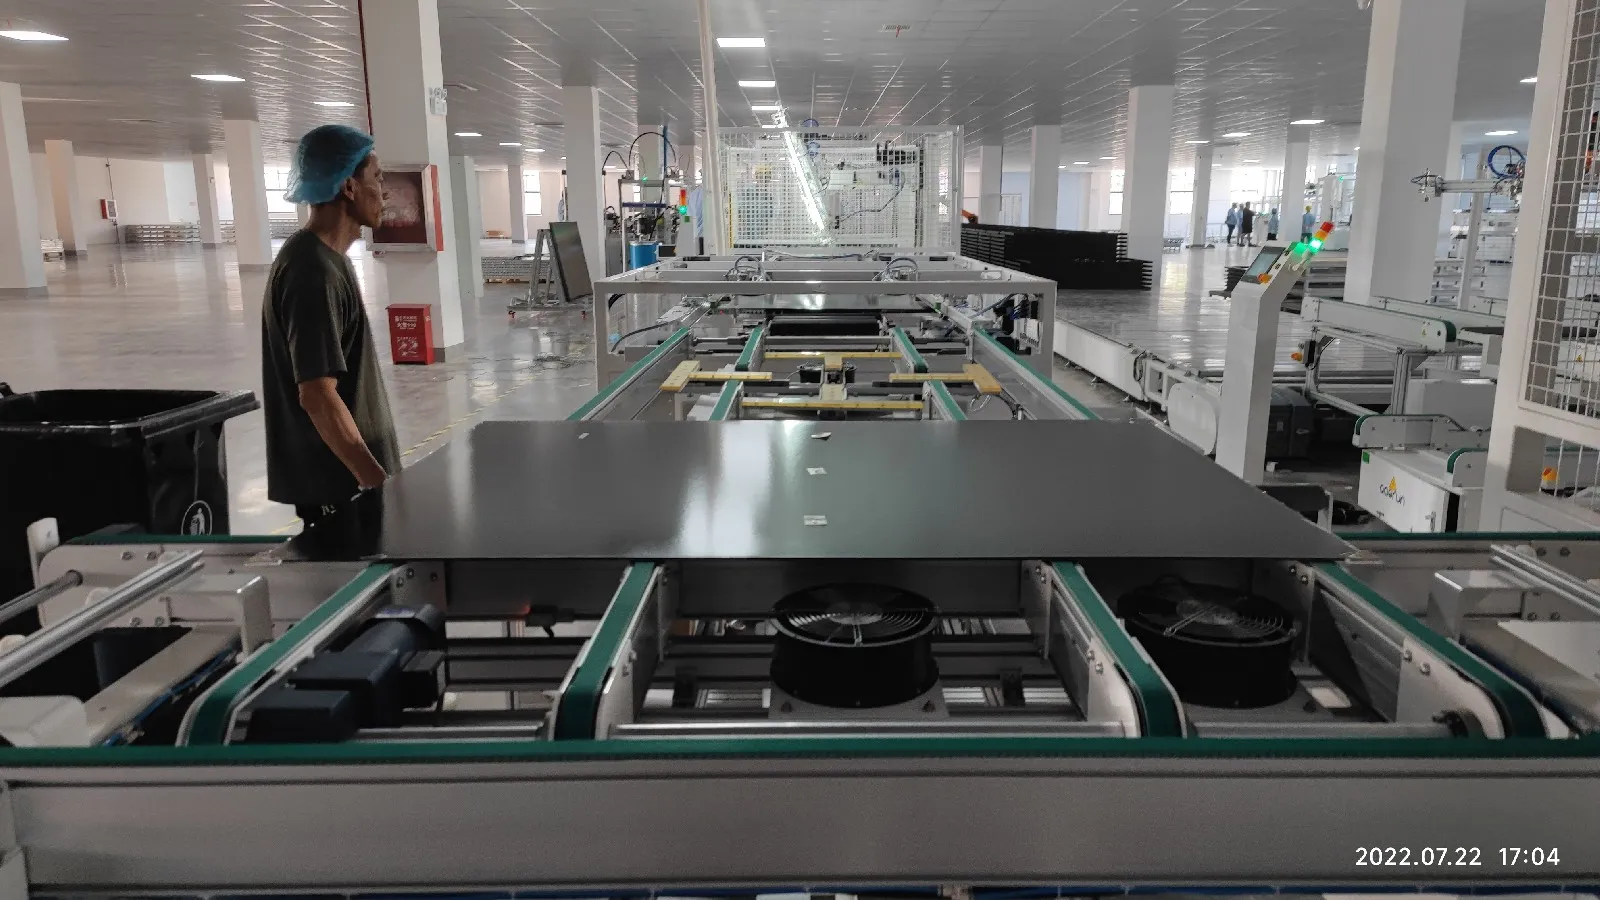
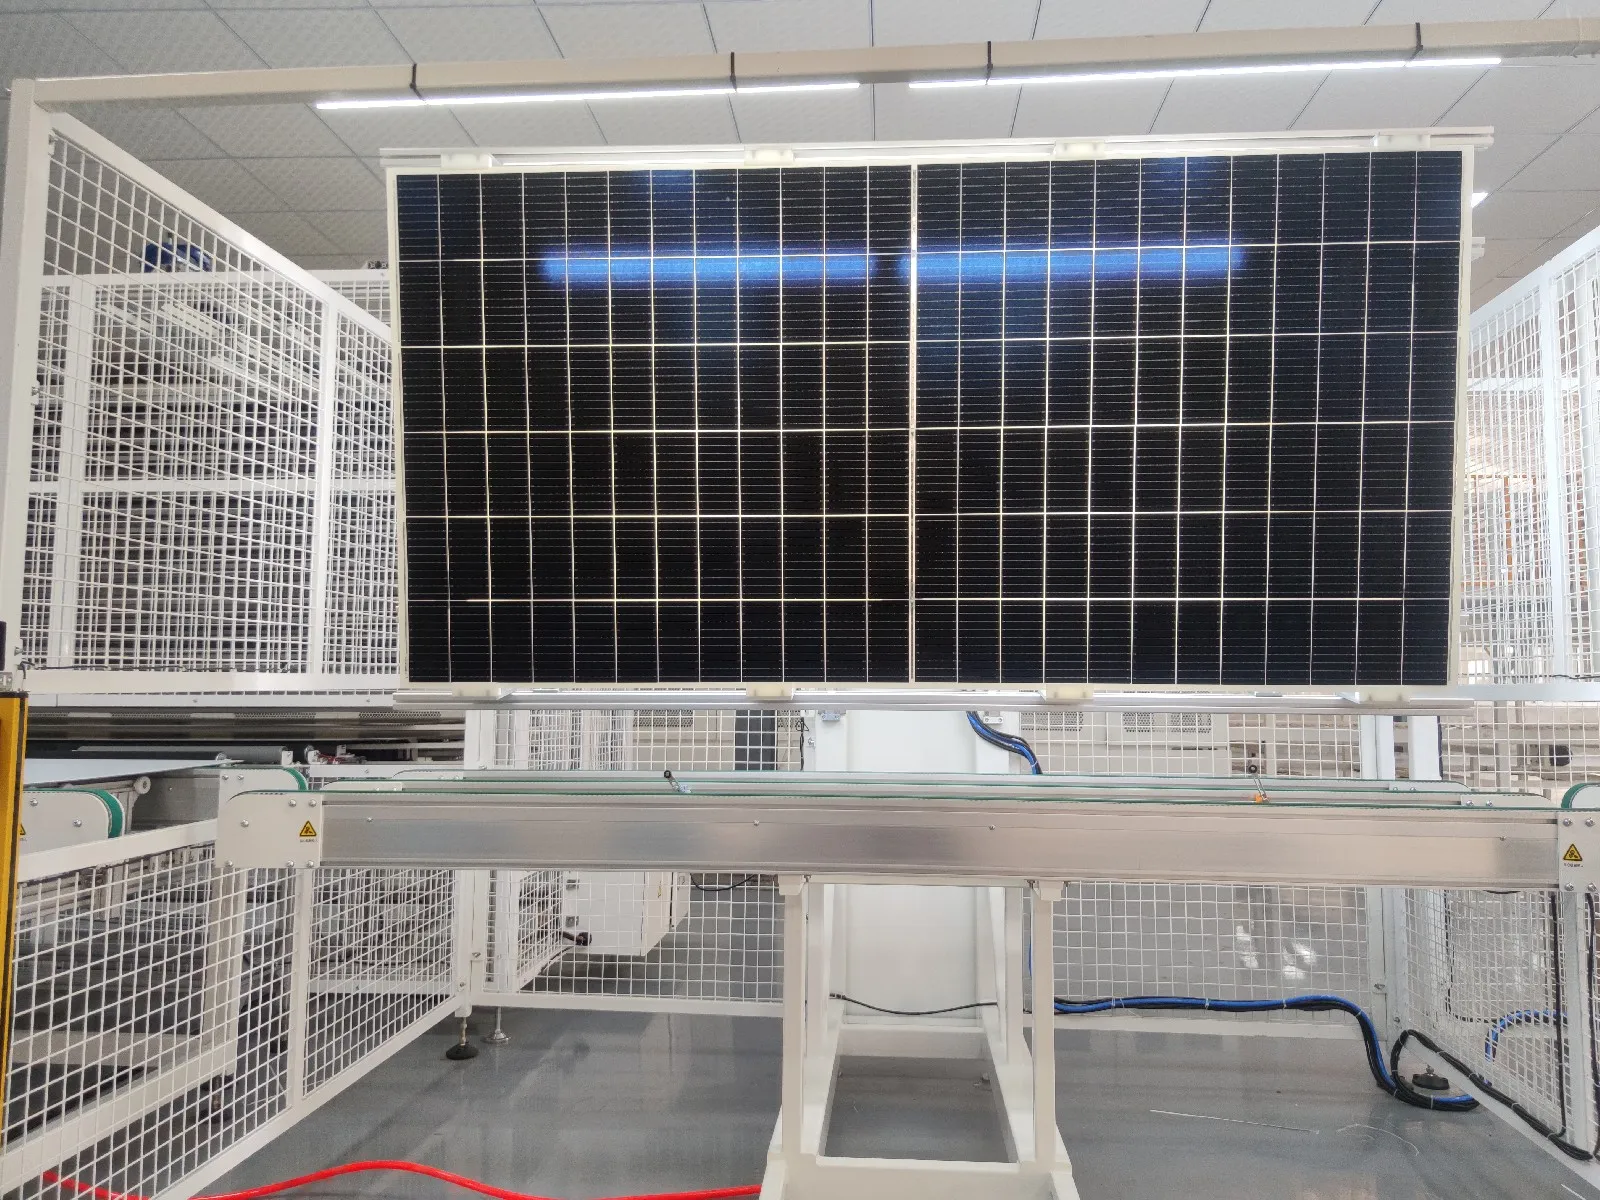
लैमिनेशन के बाद, अतिरिक्त EVA, POE या बैकशीट मॉड्यूल के किनारों के आसपास रह जाती है। फ्रेमिंग से पहले इस सामग्री को हटाया जाना चाहिए।
छोटी लाइन पर, ऑपरेटर किनारों को मैन्युअल रूप से ट्रिम कर सकते हैं। एक उच्च क्षमता वाली स्वचालित लाइन आमतौर पर एज-ट्रिमिंग मशीन का उपयोग करती है।
लैमिनेटेड मॉड्यूल का निरीक्षण भी किया जाता है:
हवा के बुलबुले
डिलेमिनेशन
एनकैप्सुलेंट अतिप्रवाह
खरोंचें
ग्लास क्षति
सेल आंदोलन
स्ट्रिंग विस्थापन
लैमिनेट के अंदर संदूषण
स्वचालित टर्नओवर इकाइयाँ मैन्युअल लिफ्टिंग पर निर्भर हुए बिना मॉड्यूल के दोनों पक्षों का निरीक्षण करना आसान बनाती हैं।
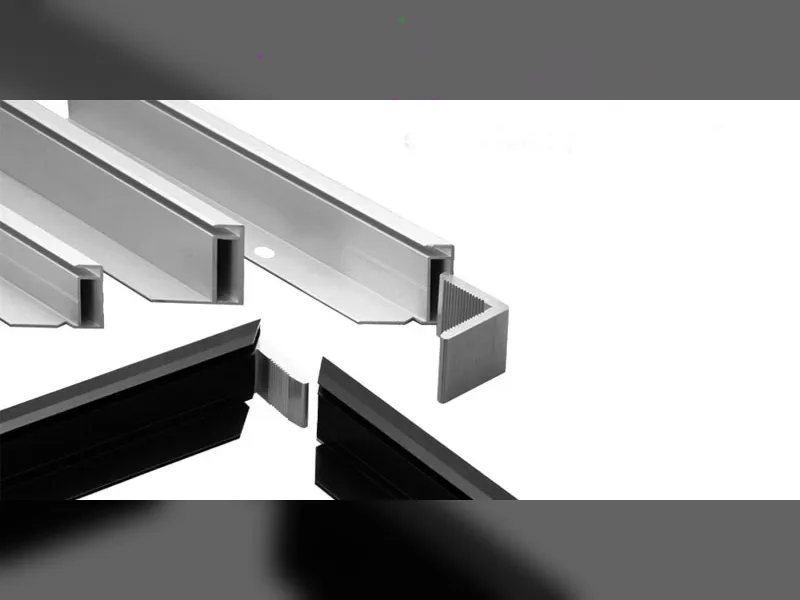
12. फ्रेम ग्लूइंग और फ्रेमिंग मशीन
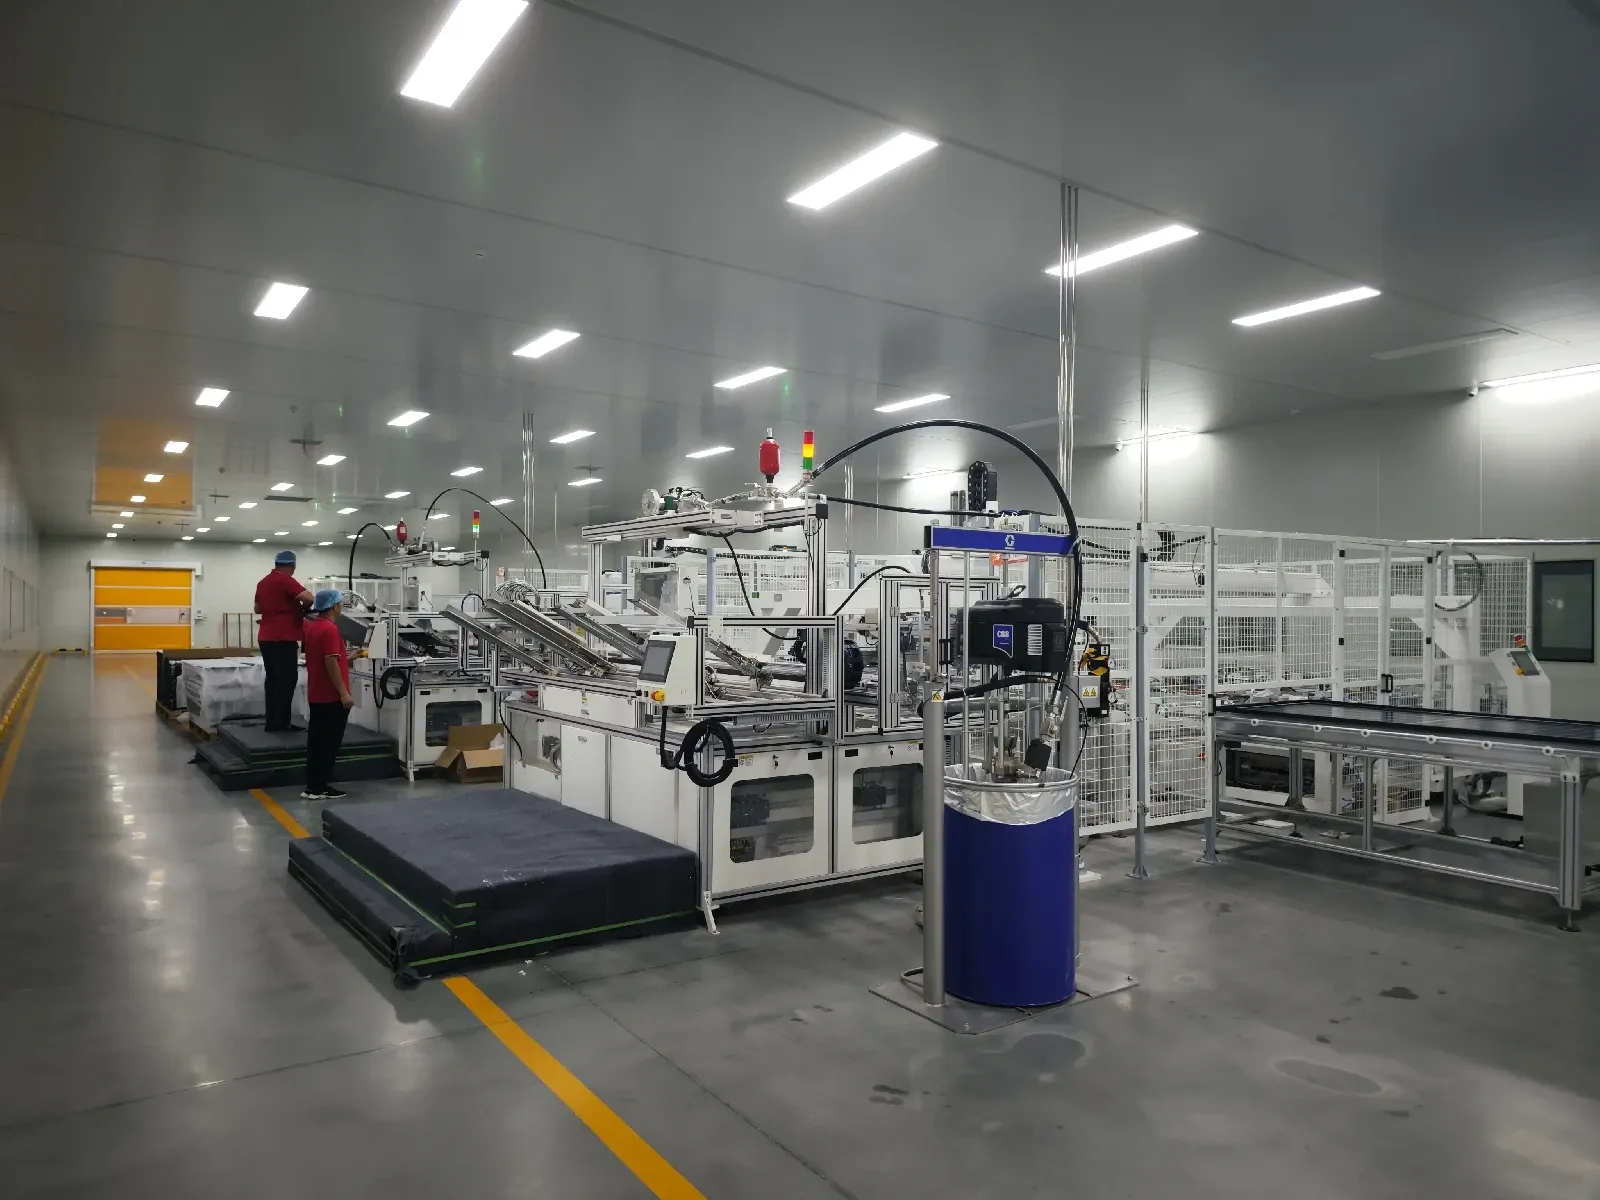

अधिकांश पारंपरिक सौर पैनल कांच के किनारों की सुरक्षा और परिवहन तथा स्थापना के दौरान यांत्रिक सहायता प्रदान करने के लिए एल्यूमीनियम फ्रेम का उपयोग करते हैं।
फ्रेमिंग अनुभाग में शामिल हो सकते हैं:
स्वचालित फ्रेम ग्लूइंग मशीन
एल्यूमीनियम फ्रेम लोडिंग सिस्टम
कोने-कुंजी सम्मिलन उपकरण
फ्रेम असेंबली मशीन
वायवीय या हाइड्रोलिक फ्रेमिंग मशीन
फ्रेम पंचिंग उपकरण
लैमिनेटेड मॉड्यूल के चारों ओर चार फ्रेम अनुभागों को दबाने से पहले एल्यूमीनियम प्रोफाइल के अंदर सीलेंट लगाया जाता है।
तैयार फ्रेम वर्गाकार, सुरक्षित और ठीक से सील होना चाहिए। सामान्य फ्रेम दोषों में ढीले कोने, अपर्याप्त सीलेंट, अत्यधिक सीलेंट, खरोंच और गलत फ्रेम आयाम शामिल हैं।
उत्पाद डिज़ाइन के आधार पर, फ्रेमलेस ग्लास-ग्लास मॉड्यूल को इस प्रक्रिया की आवश्यकता नहीं हो सकती है।
13. जंक्शन बॉक्स स्थापना मशीनें
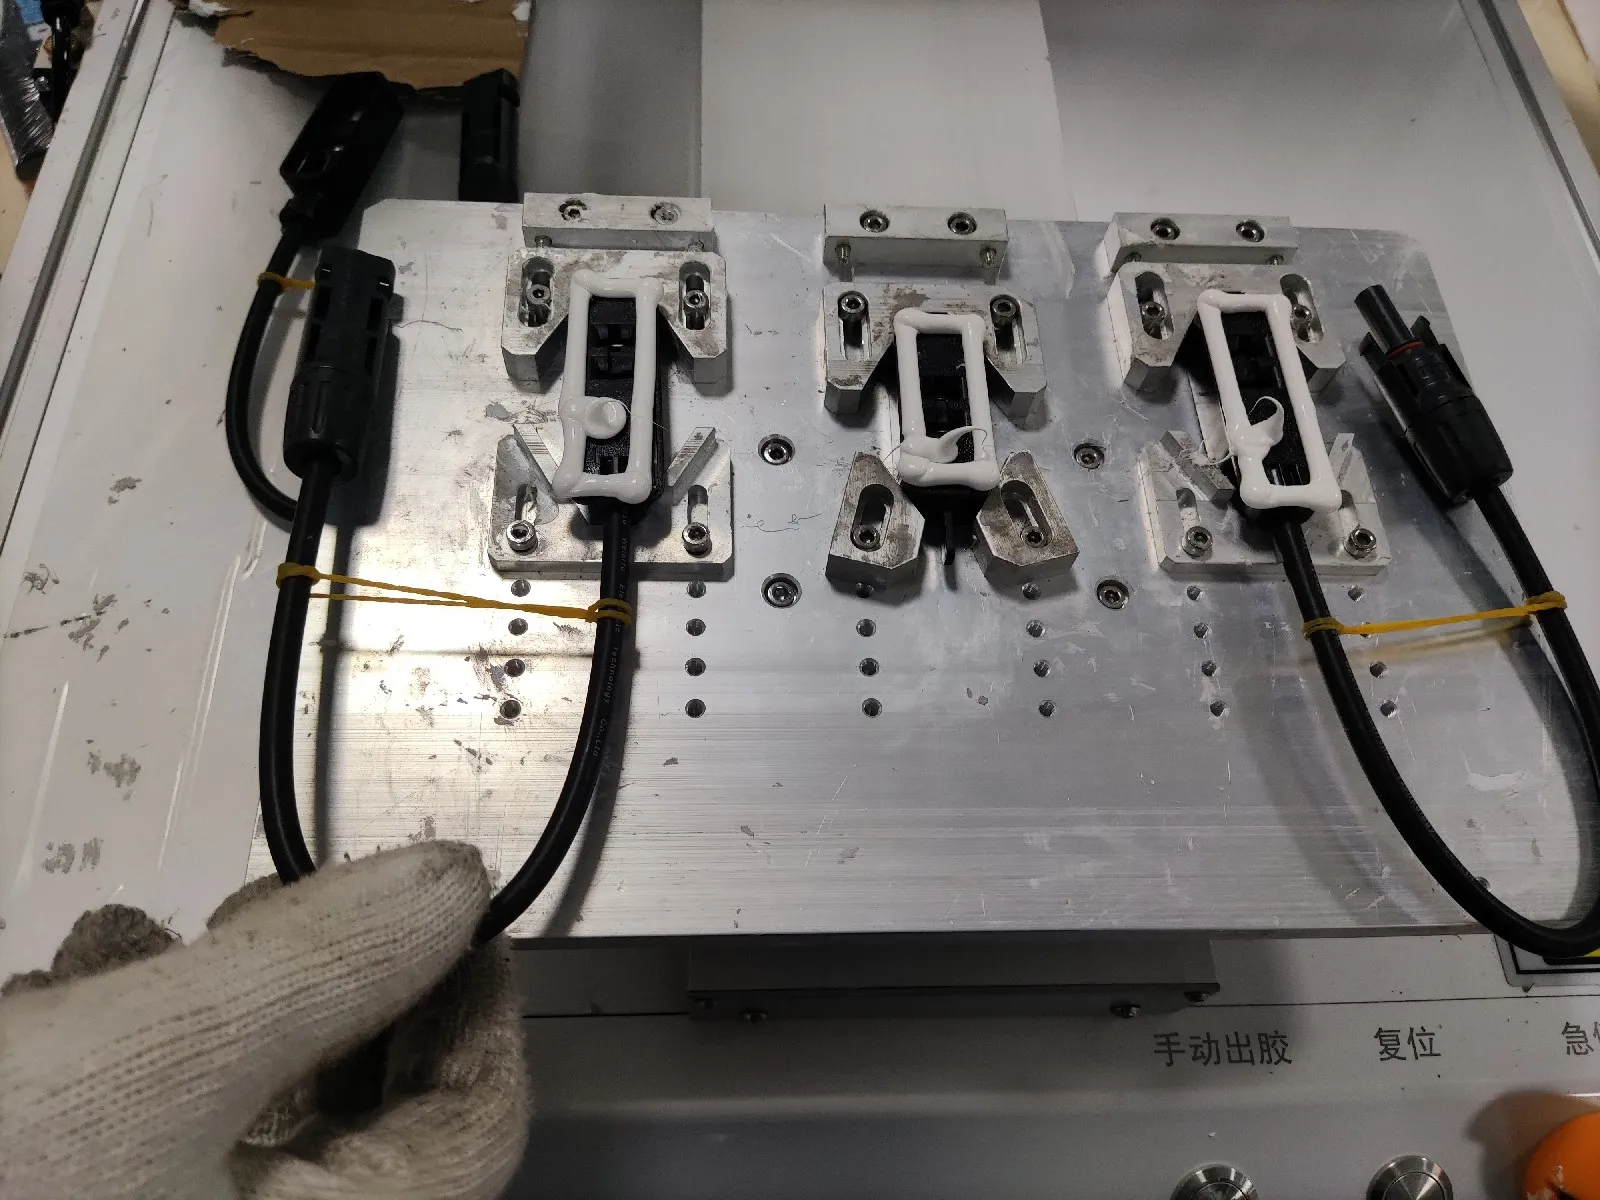
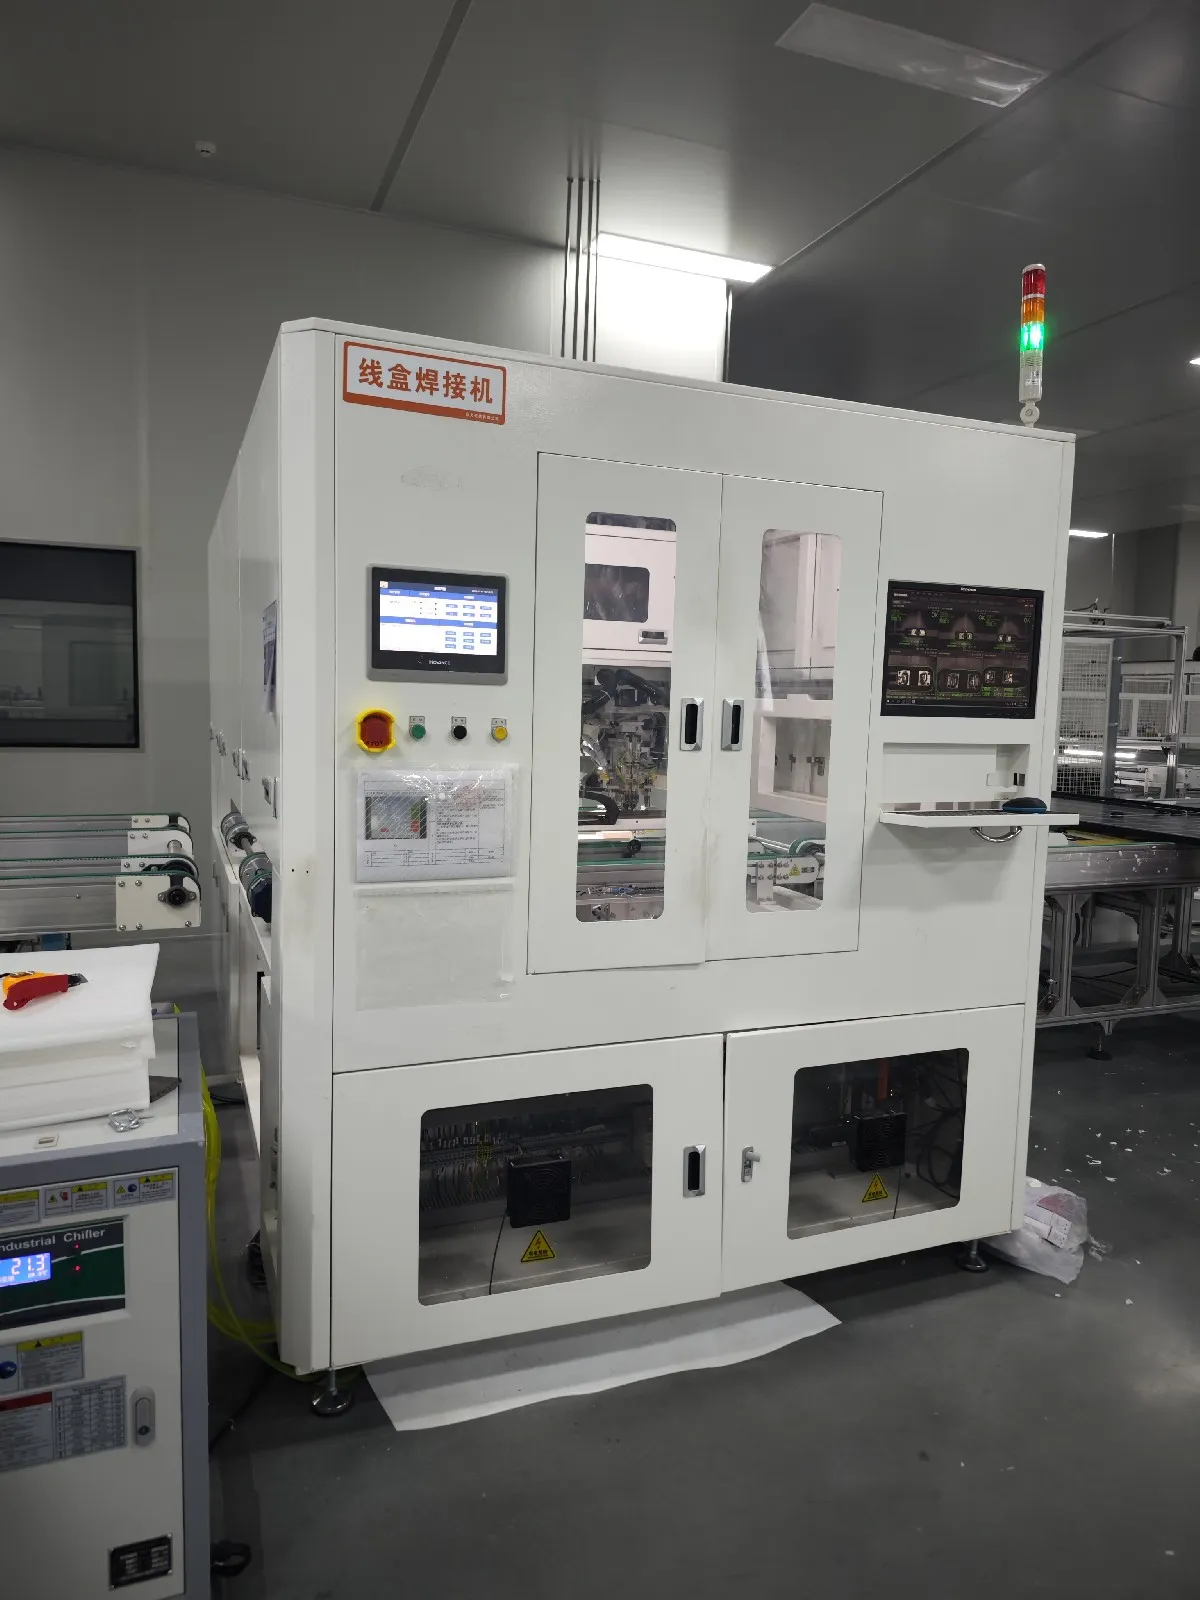
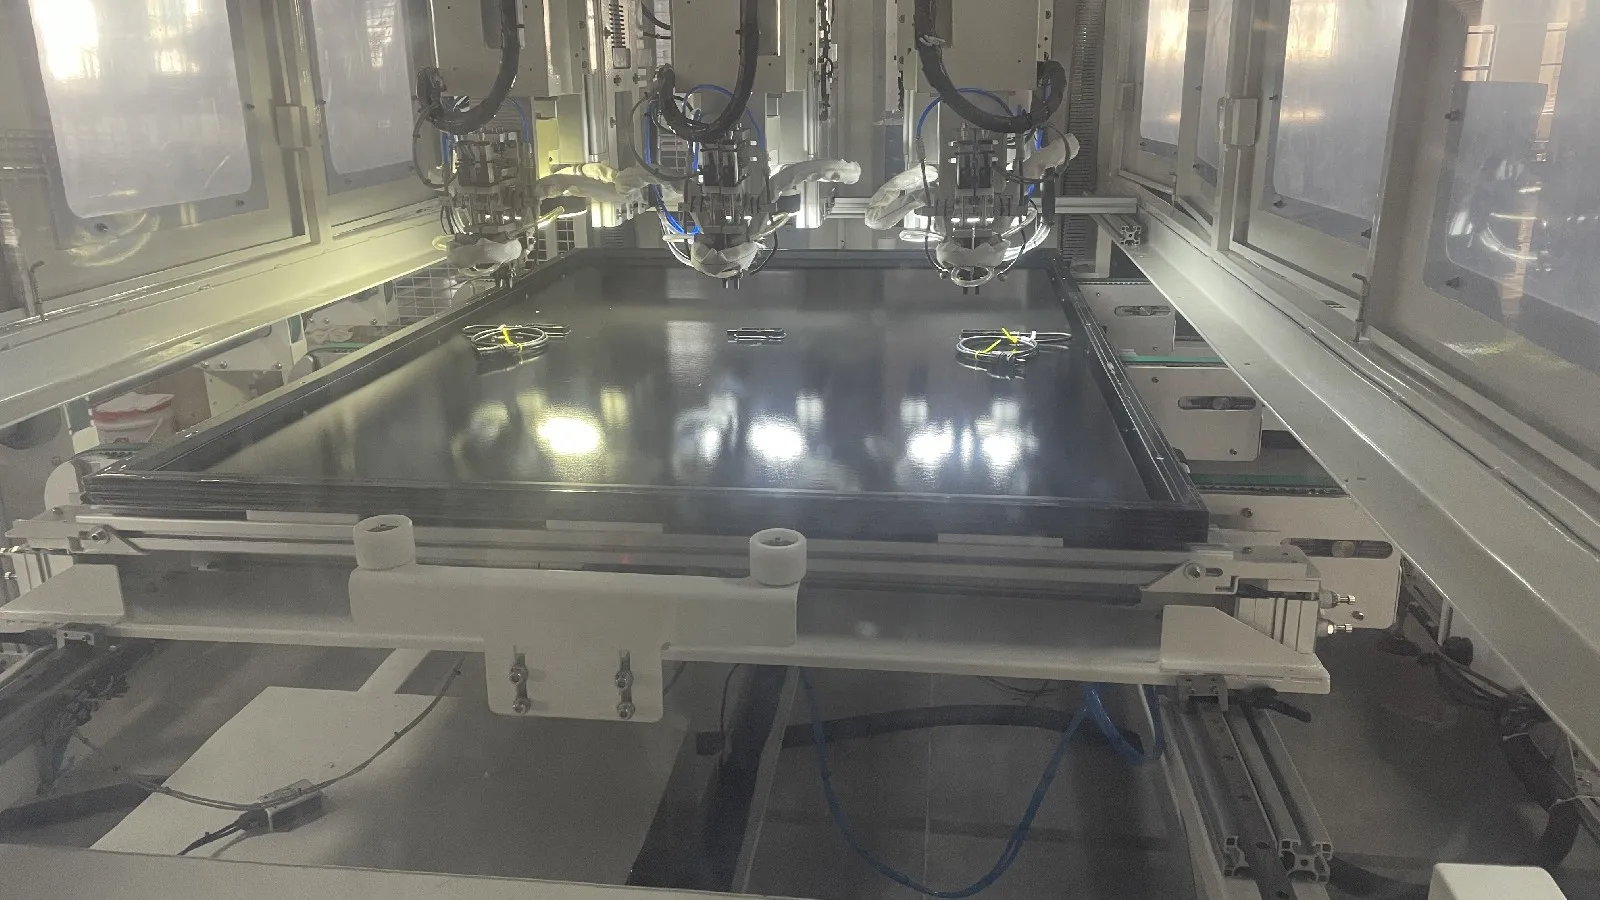
जंक्शन बॉक्स सेल सर्किट से विद्युत उत्पादन एकत्र करता है और मॉड्यूल और बाहरी PV प्रणाली के बीच कनेक्शन प्रदान करता है।
जंक्शन बॉक्स प्रक्रिया में शामिल हो सकते हैं:
जंक्शन बॉक्स स्थिति निर्धारण
सिलिकॉन या चिपकने वाला वितरण
लीड-आउट रिबन सोल्डरिंग
स्वचालित टर्मिनल वेल्डिंग
AB गोंद भरना
पॉटिंग
केबल और कनेक्टर निरीक्षण
एक जंक्शन बॉक्स सोल्डरिंग मशीन मॉड्यूल की लीड-आउट रिबन को जंक्शन बॉक्स टर्मिनलों से जोड़ती है। एक डिस्पेंसिंग या पॉटिंग मशीन फिर विद्युत कनेक्शन को नमी, गति और जंग से बचाने के लिए सीलेंट या भरने वाली सामग्री लगाती है।
अंतिम परीक्षण और पैकेजिंग से पहले चिपकने वाली और पॉटिंग सामग्री को पर्याप्त इलाज समय मिलना चाहिए।
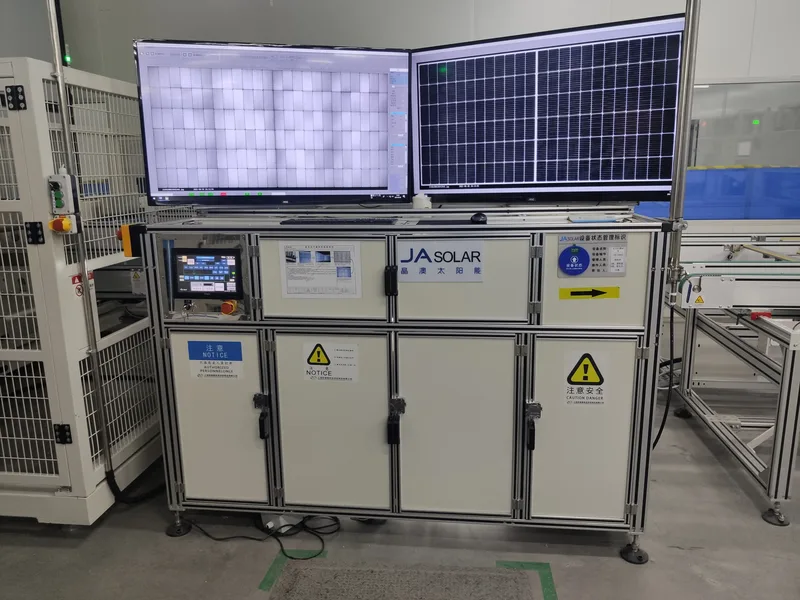
14. अंतिम EL परीक्षक
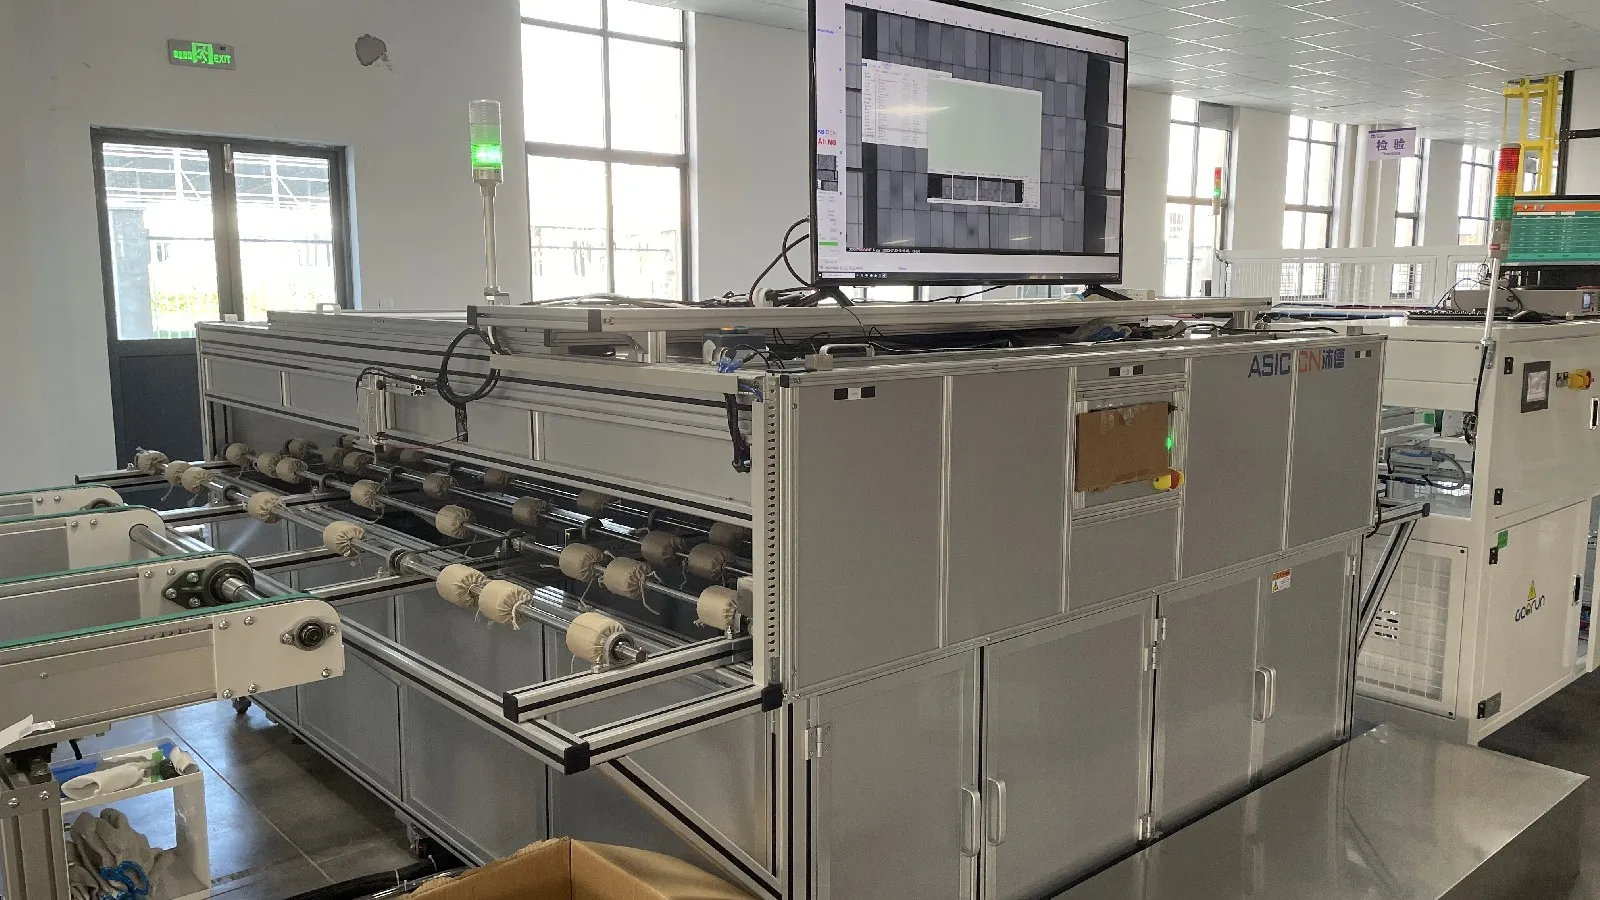

लैमिनेशन या अंतिम मॉड्यूल असेंबली के बाद आमतौर पर दूसरा EL परीक्षण किया जाता है।
यह परीक्षण आवश्यक है क्योंकि लैमिनेशन, ट्रिमिंग, फ्रेमिंग या सामग्री हैंडलिंग के दौरान नई माइक्रोक्रैक उत्पन्न हो सकती हैं।
अंतिम EL छवि निम्नलिखित प्रकट कर सकती है:
सेल माइक्रोक्रैक
टूटी हुई कोशिकाएं
डिस्कनेक्टेड फिंगर्स
खराब सोल्डर जोड़
टूटी हुई बसबारें
विद्युतीय रूप से निष्क्रिय क्षेत्र
स्ट्रिंग रुकावटें
स्वचालित छवि-विश्लेषण सॉफ्टवेयर दोषों को वर्गीकृत करने में मदद कर सकता है, लेकिन निर्माता को अभी भी स्पष्ट स्वीकृति मानकों की आवश्यकता होती है। सिस्टम को यह परिभाषित करना चाहिए कि कौन से दोष स्वीकार्य हैं, किन्हें पुनः कार्य की आवश्यकता है और कौन से अस्वीकृति का कारण बनते हैं।
15. सोलर सिम्युलेटर और I-V टेस्टर
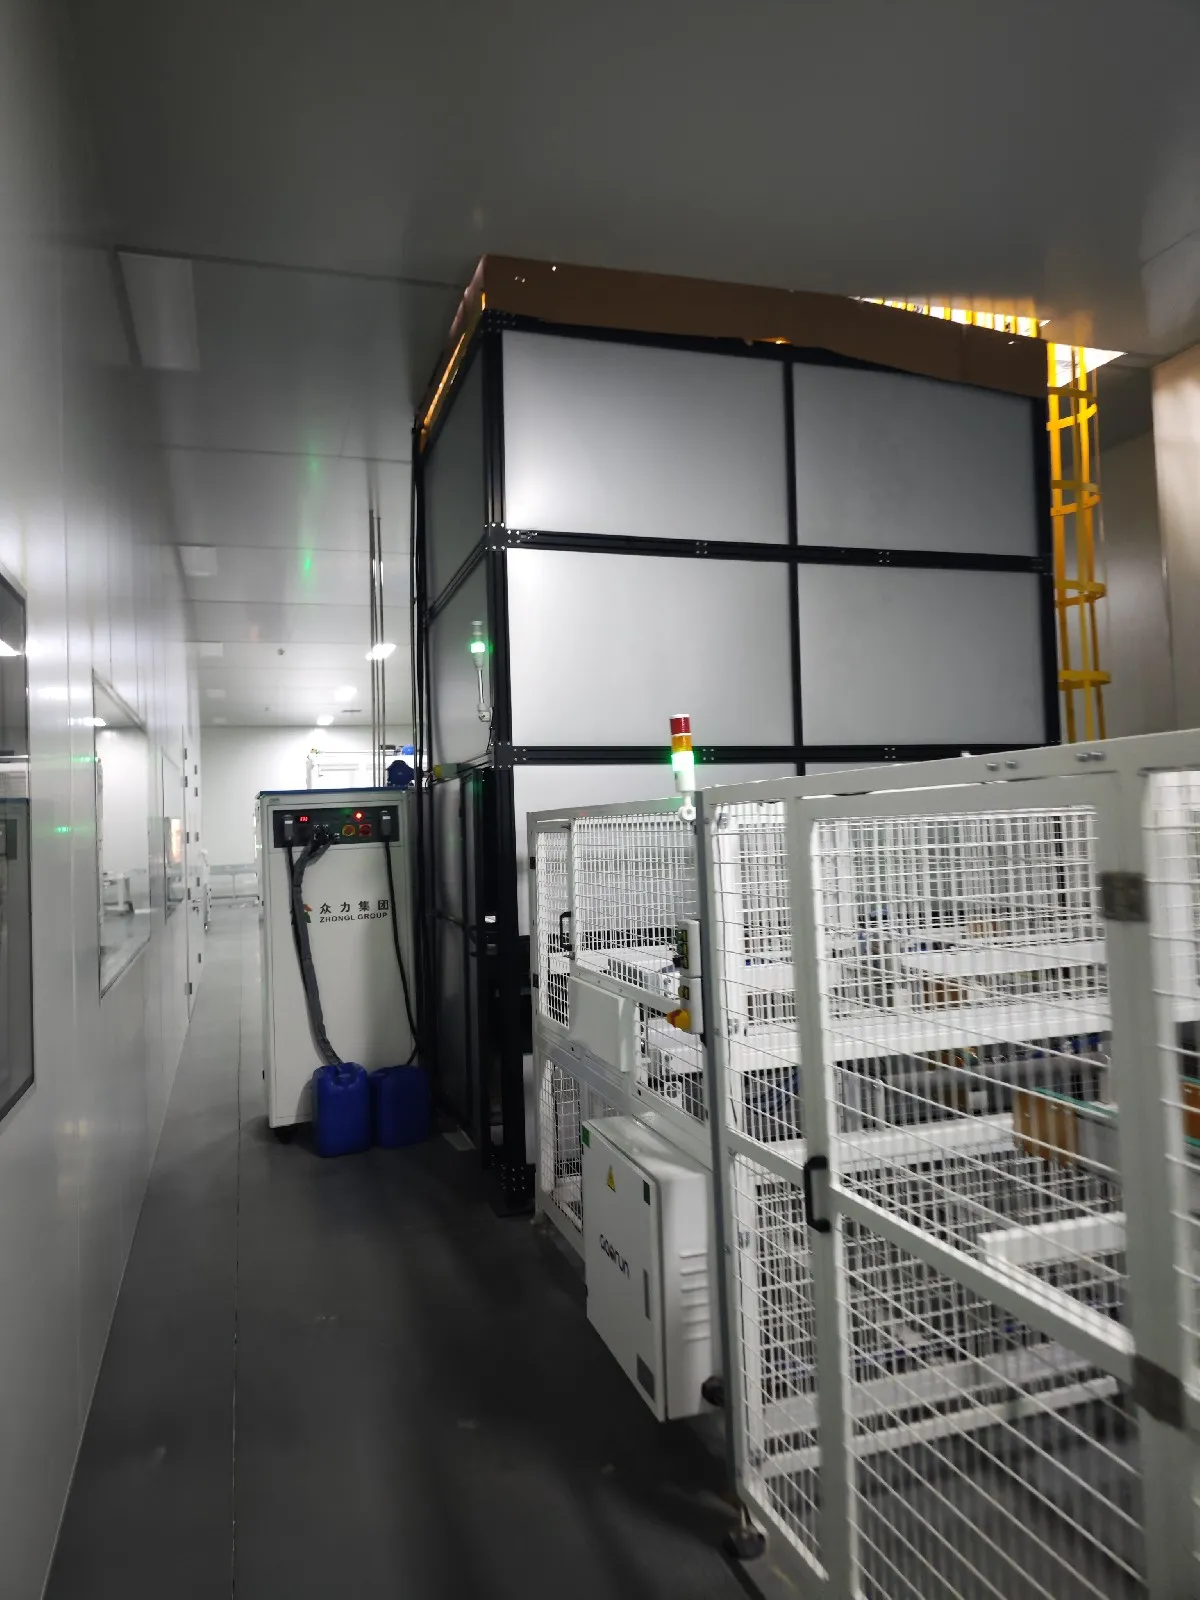
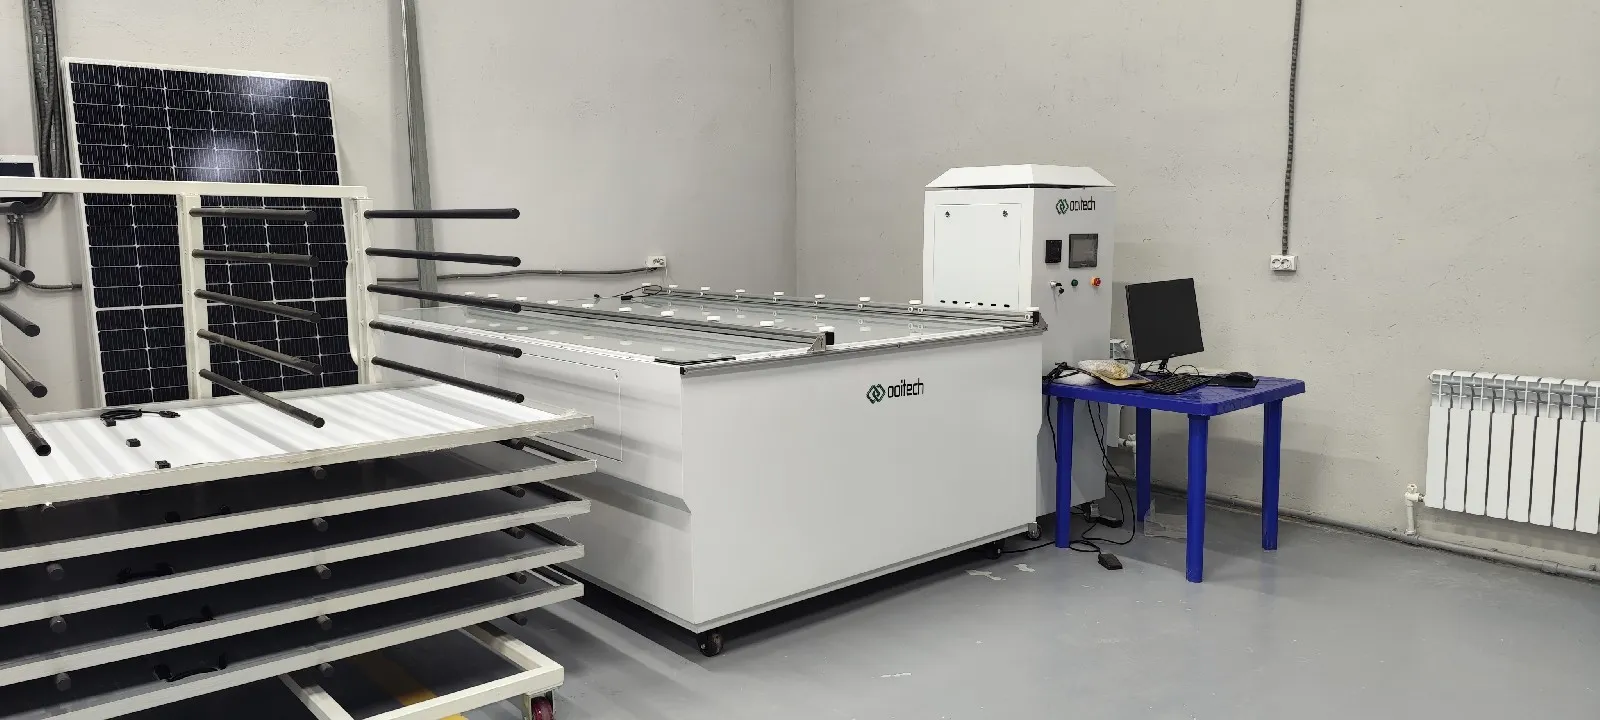
सोलर सिम्युलेटर, जिसे फ्लैश टेस्टर या I-V टेस्टर के रूप में भी जाना जाता है, नियंत्रित रोशनी के तहत तैयार सोलर पैनल के विद्युत प्रदर्शन को मापता है।
टेस्टर निम्नलिखित मापदंडों को रिकॉर्ड करता है:
अधिकतम शक्ति
ओपन-सर्किट वोल्टेज
शॉर्ट-सर्किट धारा
ऑपरेटिंग वोल्टेज
ऑपरेटिंग करंट
फिल फैक्टर
मॉड्यूल दक्षता
पूर्ण I-V वक्र
मापी गई शक्ति का उपयोग पैनल को ग्रेड करने और उसका नेमप्लेट या उत्पादन लेबल उत्पन्न करने के लिए किया जाता है।
सोलर सिम्युलेटर में उपयुक्त स्पेक्ट्रल मैच, प्रकाश एकरूपता और स्थिरता होनी चाहिए। इसकी परीक्षण गति भी शेष लाइन की उत्पादन क्षमता से मेल खानी चाहिए। अन्यथा, तैयार पैनल परीक्षण स्टेशन के सामने जमा होने लगेंगे।
16. सुरक्षा परीक्षण उपकरण
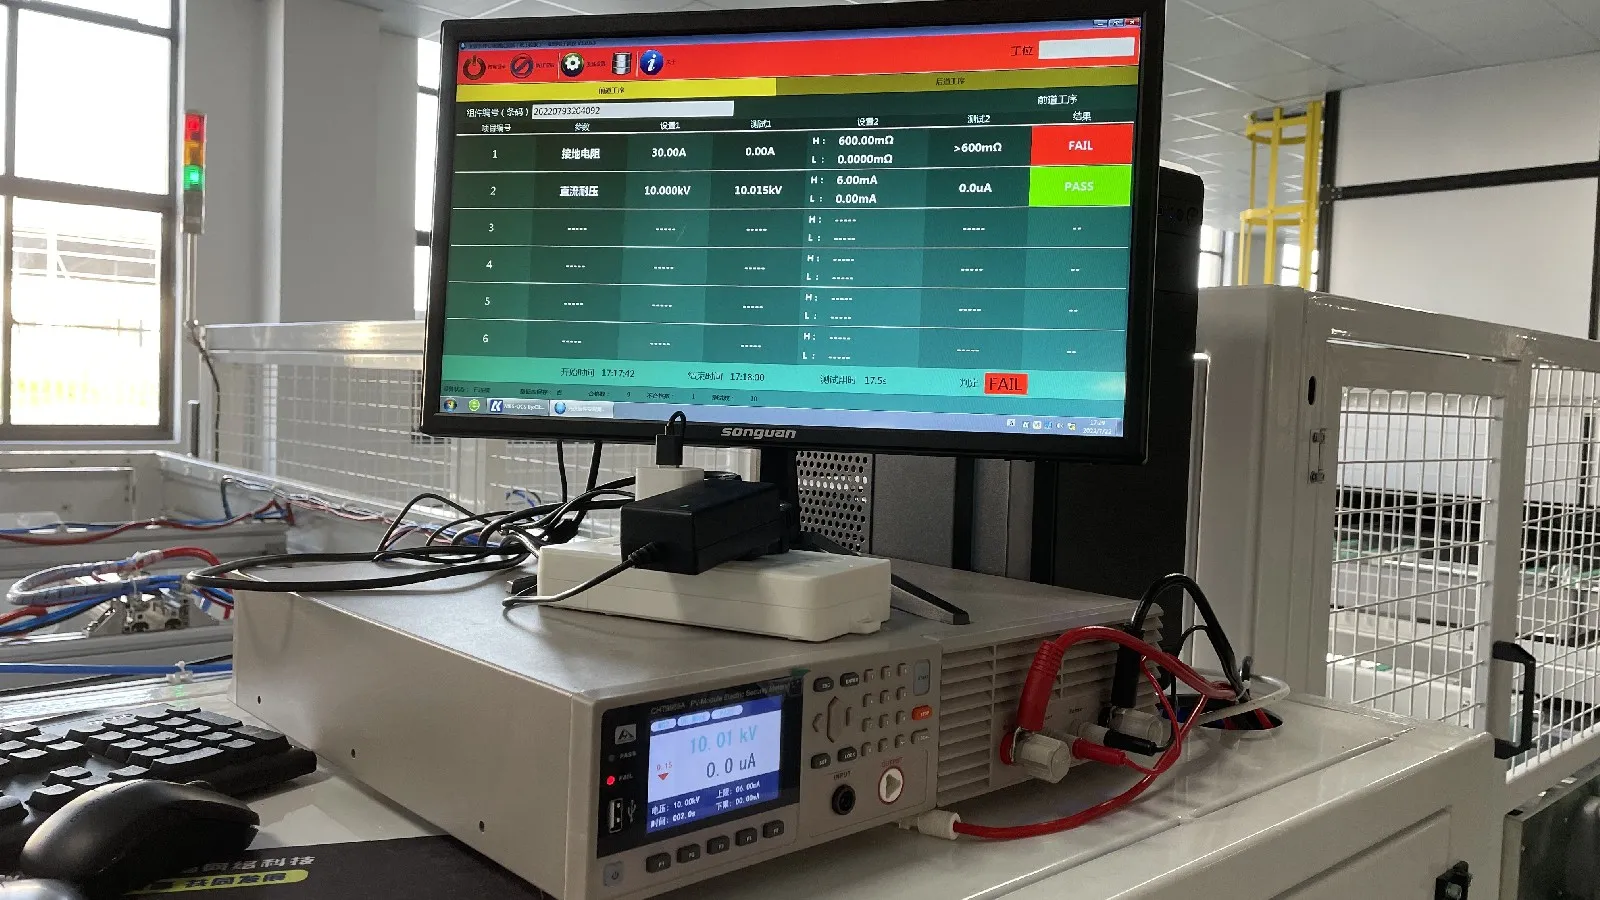
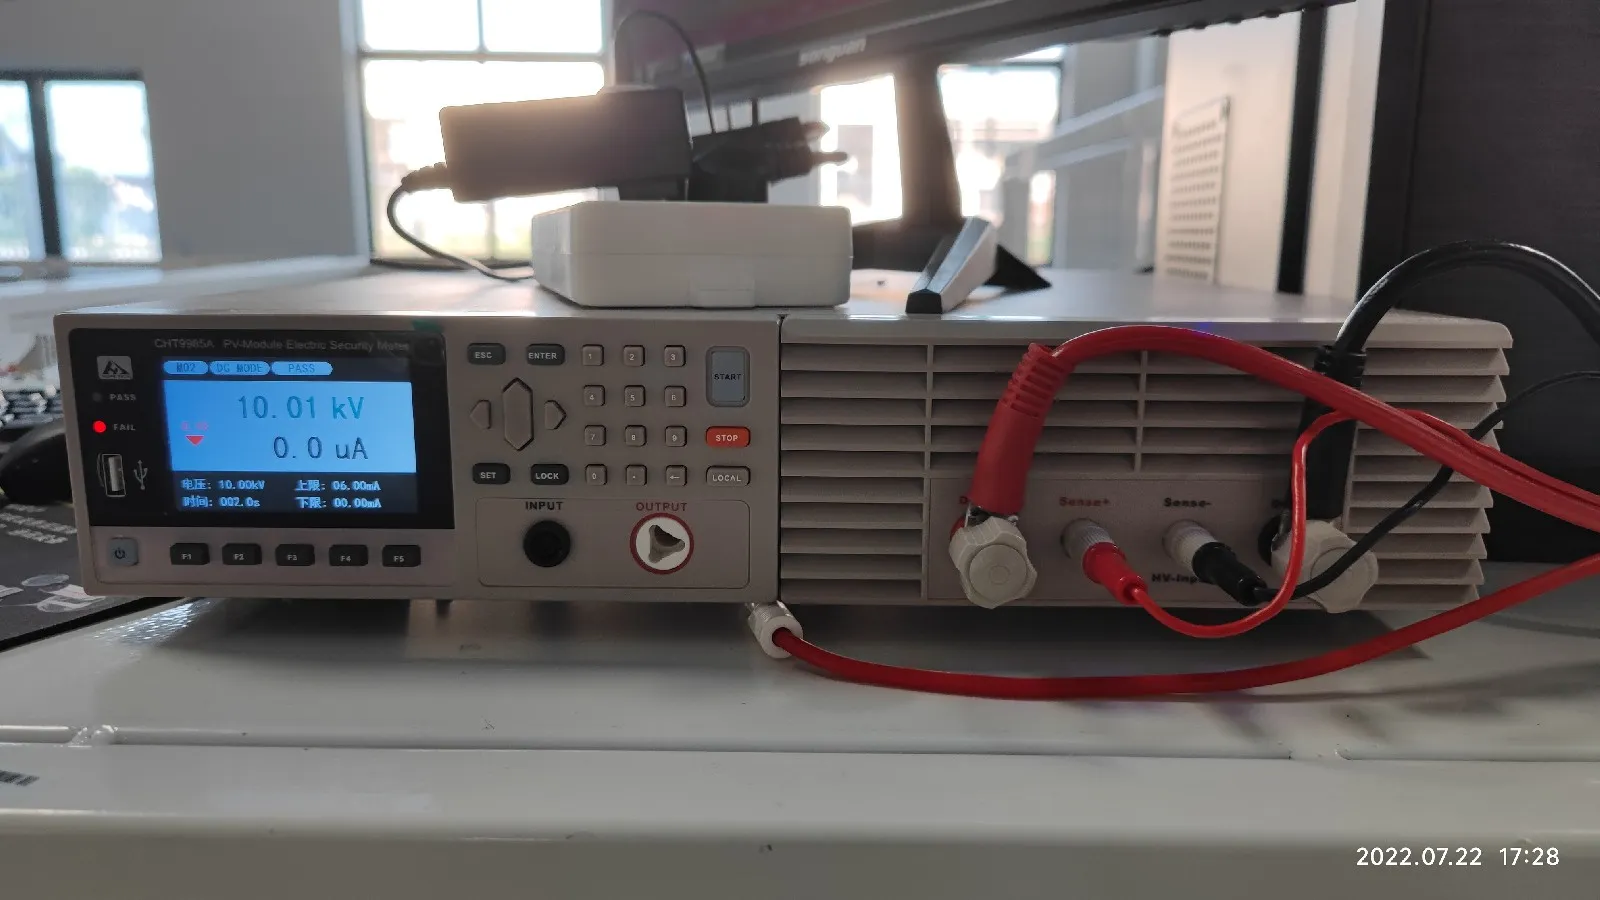
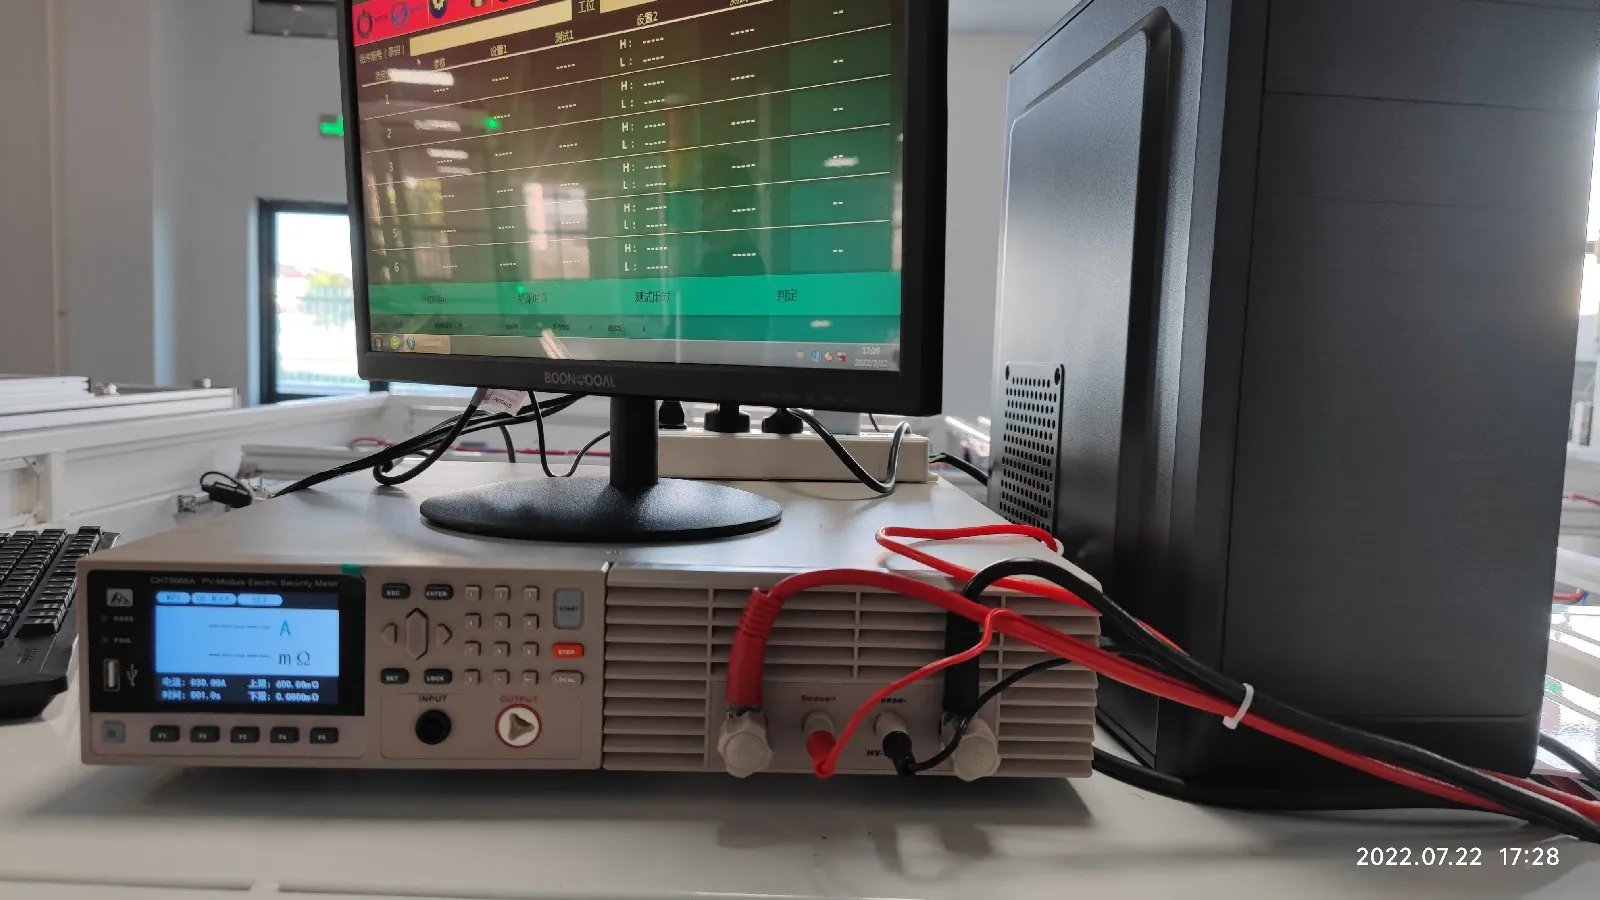
विद्युत उत्पादन अंतिम गुणवत्ता नियंत्रण का केवल एक हिस्सा है। पैनल विद्युतीय रूप से सुरक्षित भी होना चाहिए।
सामान्य सुरक्षा-परीक्षण उपकरण में शामिल हैं:
हाई-पॉट टेस्टर
इन्सुलेशन प्रतिरोध टेस्टर
ग्राउंड निरंतरता टेस्टर
रिसाव धारा परीक्षक
हाई-पॉट परीक्षण आंतरिक विद्युत सर्किट और मॉड्यूल फ्रेम के बीच उच्च वोल्टेज लागू करता है ताकि इन्सुलेशन अखंडता की पुष्टि की जा सके।
ग्राउंड निरंतरता परीक्षण एल्यूमीनियम फ्रेम और उसके ग्राउंडिंग बिंदुओं के बीच विद्युत कनेक्शन को मापता है। इन्सुलेशन परीक्षण जांचता है कि क्या मॉड्यूल खतरनाक रिसाव पथों के बिना सुरक्षित रूप से संचालित हो सकता है।
ये आवश्यक उत्पादन परीक्षण हैं, वैकल्पिक गुणवत्ता जांच नहीं।
17. लेबलिंग, छंटाई और पैकेजिंग लाइन
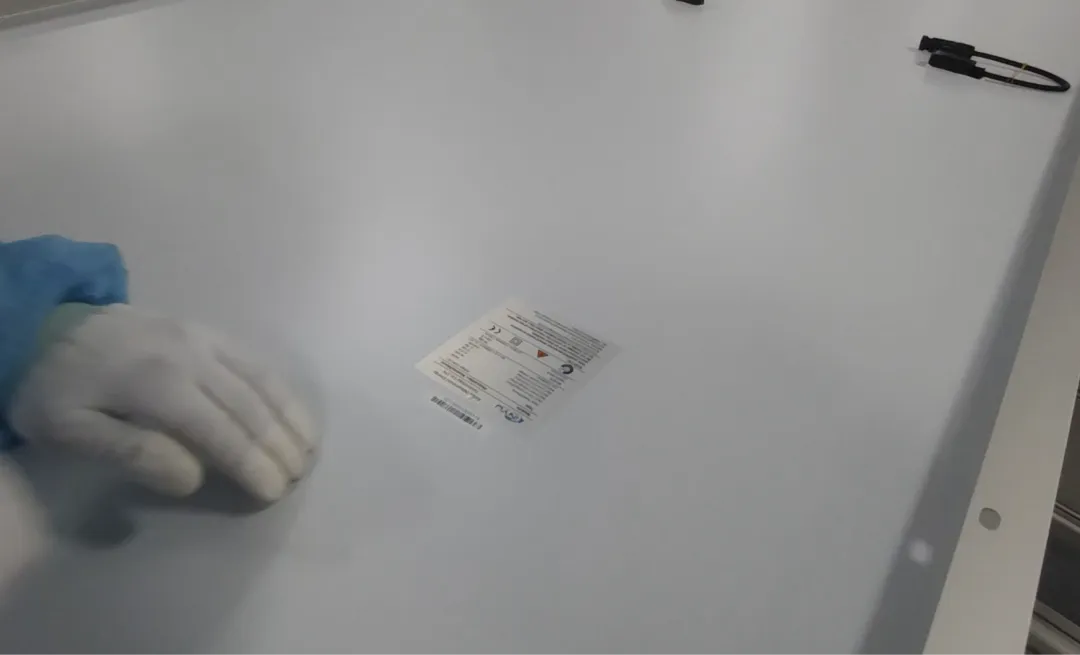
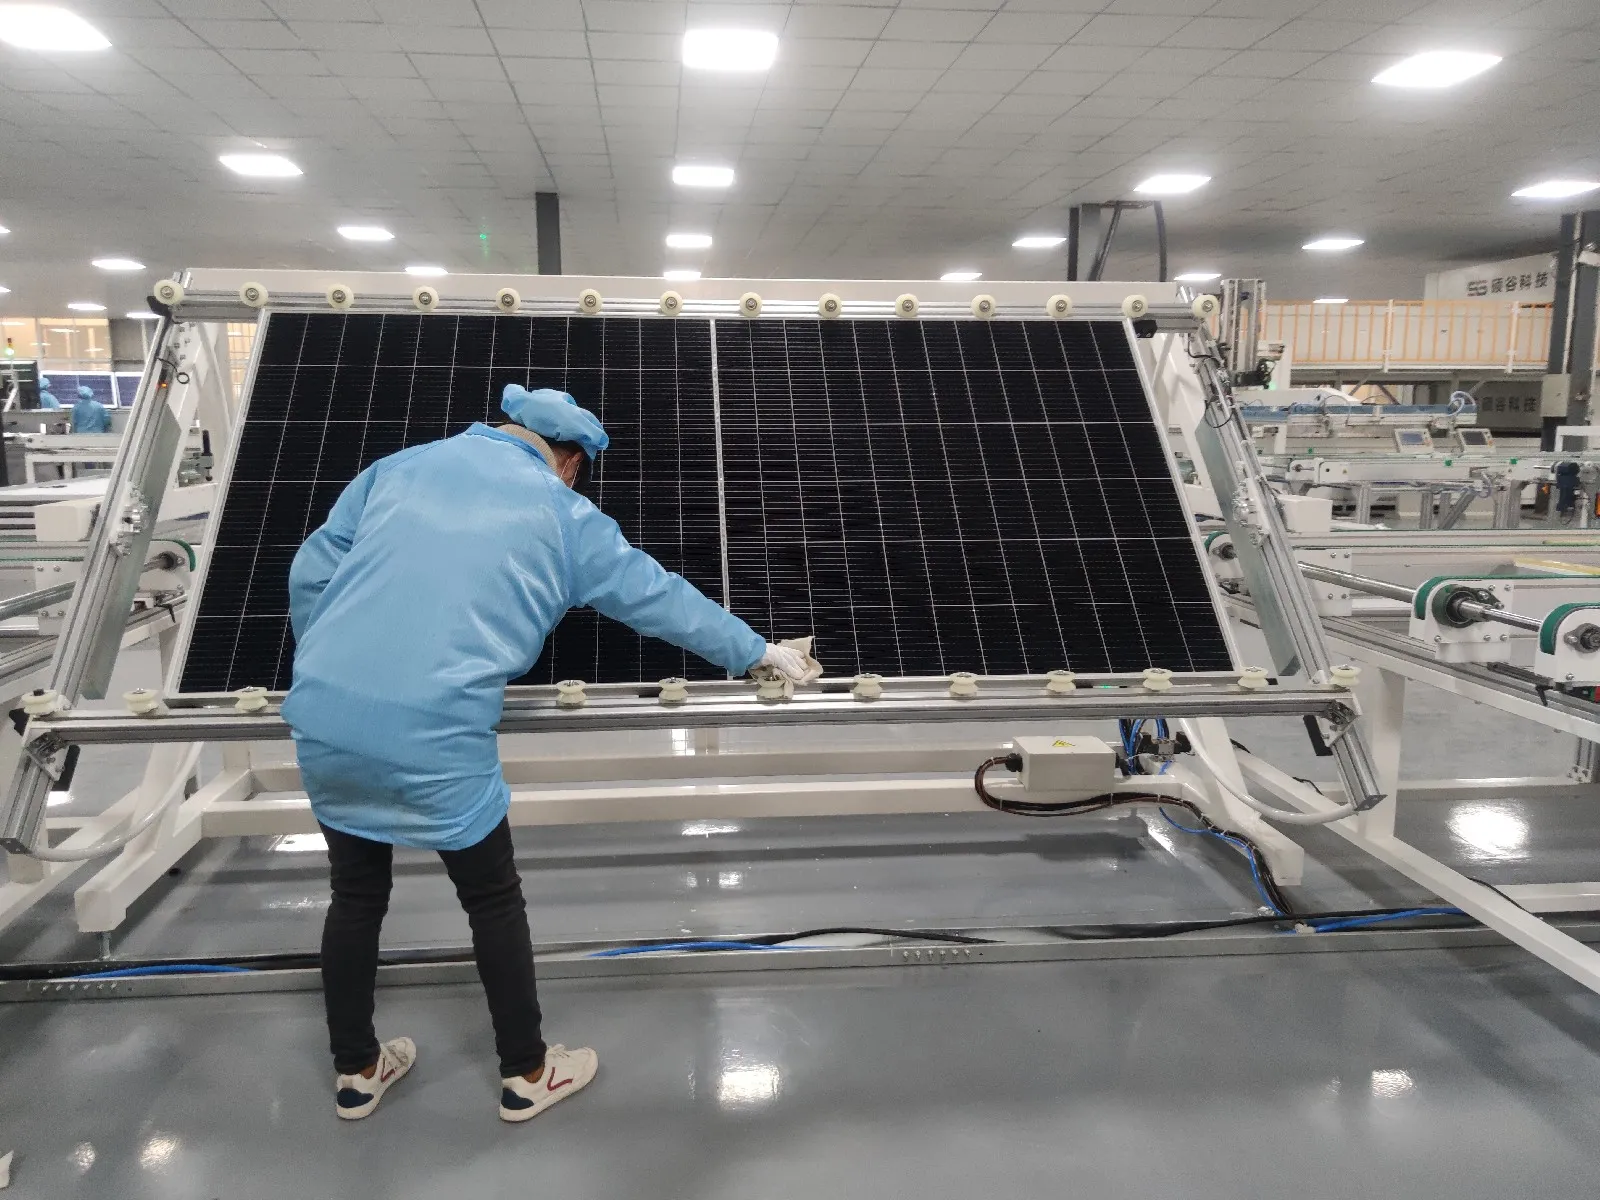
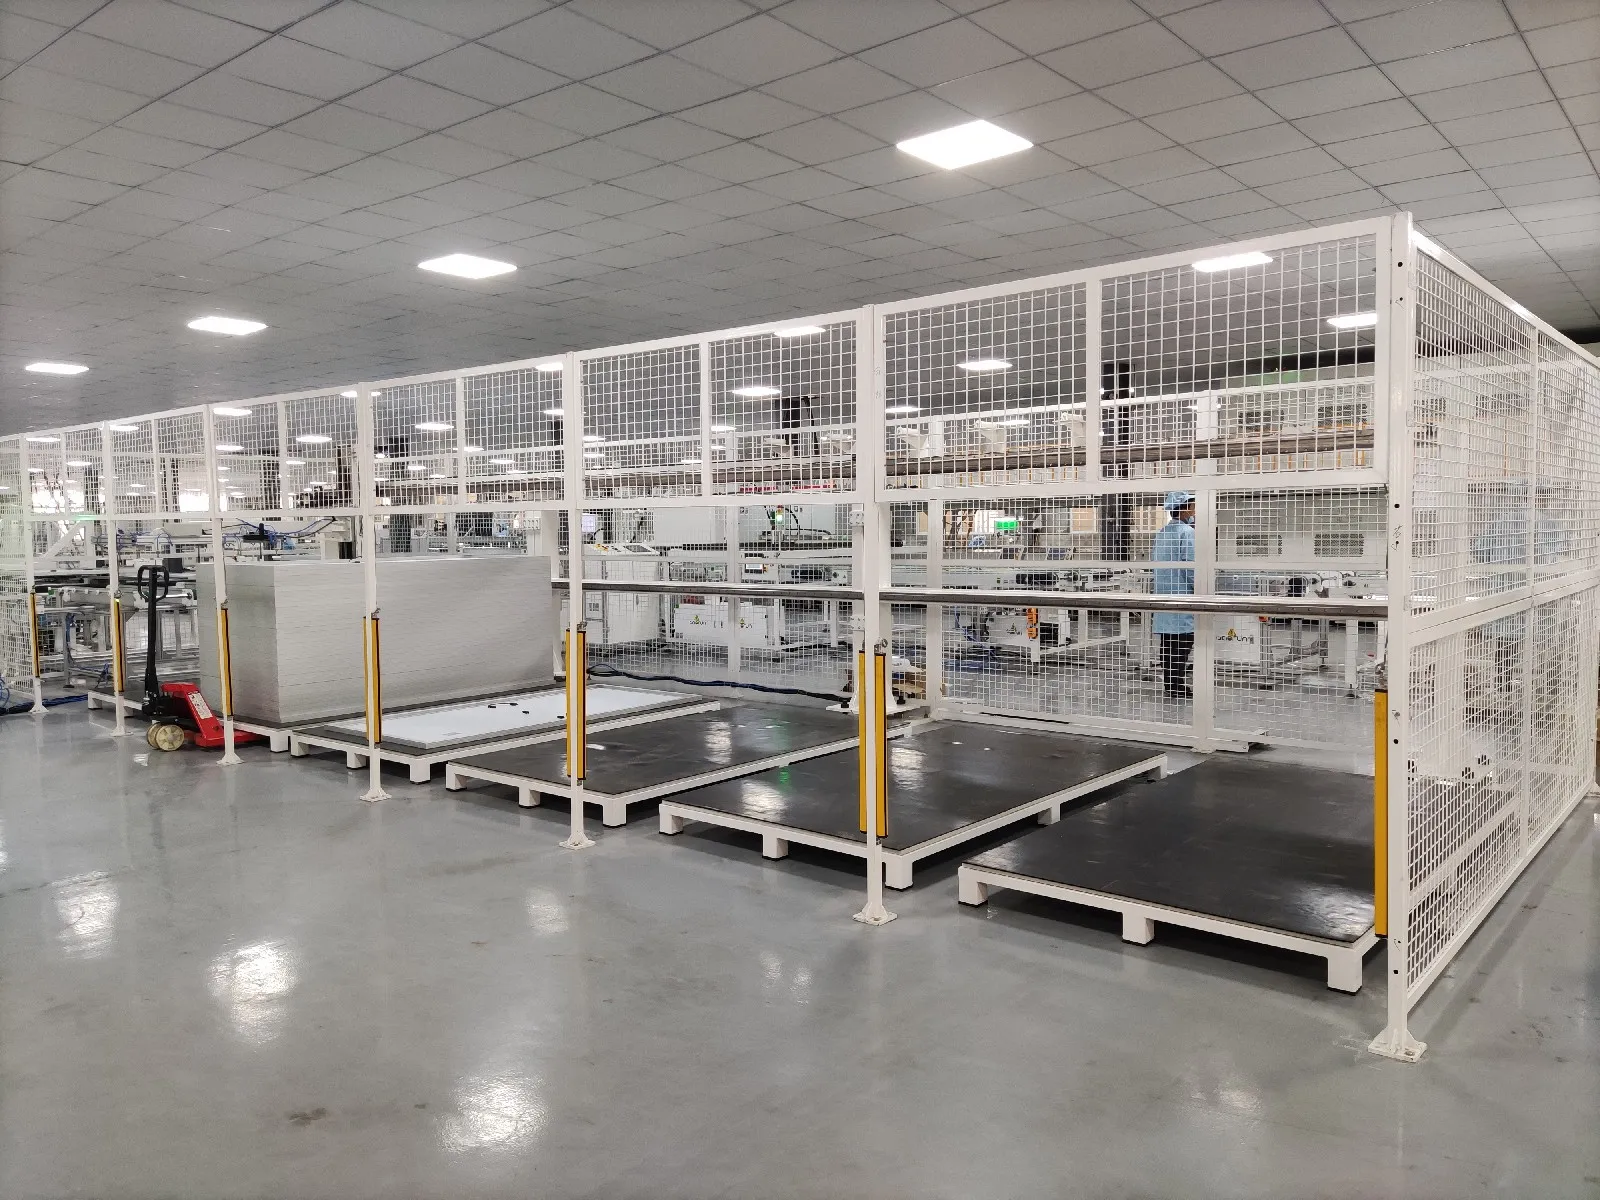
पैनल विद्युत, सुरक्षा, ईएल और दृश्य निरीक्षण पास करने के बाद, कारखाना अपना उत्पाद लेबल प्रिंट करता है और अंतिम परीक्षण परिणाम दर्ज करता है।
प्रत्येक मॉड्यूल को सामान्यतः एक अद्वितीय सीरियल नंबर मिलता है। स्वचालित लाइन पर, यह नंबर एमईएस या ट्रेसेबिलिटी सिस्टम से जोड़ा जा सकता है।
कारखाना तब तैयार मॉड्यूल को निम्नलिखित जानकारी से वापस ट्रेस कर सकता है:
सौर सेल बैच
स्ट्रिंगर उत्पादन डेटा
ईएल छवियाँ
ले-अप स्टेशन
लैमिनेटर रेसिपी
फ्रेमिंग स्टेशन
आई-वी परीक्षण परिणाम
सुरक्षा परीक्षण परिणाम
उत्पादन तिथि और शिफ्ट
तैयार मॉड्यूल को पावर क्लास द्वारा छांटा जाता है, सुरक्षात्मक सामग्री के साथ स्टैक किया जाता है और परिवहन के लिए पैक किया जाता है।
पैकेजिंग एक सरल प्रक्रिया की तरह लग सकती है, लेकिन गलत स्टैकिंग या अपर्याप्त सुरक्षा परियोजना स्थल तक पहुंचने से पहले अच्छे मॉड्यूल को नुकसान पहुंचा सकती है।
अर्ध-स्वचालित या पूर्णतः स्वचालित?
सौर पैनल कारखाने को हमेशा पूर्ण स्वचालन की आवश्यकता नहीं होती।
अर्ध-स्वचालित लाइनें अक्सर पायलट परियोजनाओं, क्षेत्रीय निर्माताओं और कम नियोजित क्षमता वाले कारखानों के लिए उपयुक्त होती हैं। ऑपरेटर मैन्युअल रूप से बसिंग, सामग्री तैयारी, ट्रिमिंग, जंक्शन बॉक्स स्थापना और दृश्य निरीक्षण संभाल सकते हैं।
पूर्ण स्वचालित लाइनों में रोबोटिक हैंडलिंग, स्वचालित कन्वेयर, एकीकृत निरीक्षण प्रणाली, उत्पादन बफर और डेटा ट्रेसेबिलिटी शामिल होती है। वे उच्च थ्रूपुट और अधिक सुसंगत प्रक्रिया नियंत्रण प्रदान करती हैं, लेकिन उन्हें मजबूत रखरखाव क्षमता और बेहतर उत्पादन प्रबंधन की भी आवश्यकता होती है।
स्वचालन का सही स्तर निम्न पर निर्भर करता है:
नियोजित वार्षिक क्षमता
मॉड्यूल डिज़ाइन
सेल तकनीक
उपलब्ध निवेश
स्थानीय श्रम स्थितियाँ
उत्पाद गुणवत्ता आवश्यकताएँ
भविष्य की विस्तार योजनाएँ
प्रत्येक मशीन को अलग से न चुनें
सबसे बड़ी मशीन हमेशा सबसे महत्वपूर्ण मशीन नहीं होती, और सबसे तेज़ मशीन स्वचालित रूप से सबसे तेज़ उत्पादन लाइन नहीं बनाती।
सेल कटिंग, स्ट्रिंगिंग, ले-अप, बसिंग, लेमिनेशन, फ्रेमिंग, जंक्शन बॉक्स स्थापना और अंतिम परीक्षण में क्षमता संतुलित होनी चाहिए।
कारखाने को सहायक प्रणालियों की भी आवश्यकता होती है जैसे:
स्वचालित कन्वेयर
उत्पादन बफर
एयर कंप्रेसर
वैक्यूम सिस्टम
चिलर
सामग्री भंडारण
MES और ट्रेसेबिलिटी सॉफ्टवेयर
रखरखाव स्थान
गुणवत्ता नियंत्रण क्षेत्र
उपकरण चुनने से पहले मॉड्यूल डिज़ाइन की पुष्टि की जानी चाहिए। पारंपरिक PERC फुल-सेल मॉड्यूल के लिए डिज़ाइन की गई लाइन कई मशीनों को बदले बिना बड़े-प्रारूप TOPCon हाफ-सेल, HJT मॉड्यूल, BC सेल या भारी ग्लास-ग्लास पैनल के लिए उपयुक्त नहीं हो सकती है।
इसलिए एक यथार्थवादी कारखाना योजना लक्ष्य मॉड्यूल विनिर्देश और वार्षिक उत्पादन क्षमता से शुरू होनी चाहिए। अंतिम मशीन सूची उसके बाद आती है।
हमारा दृष्टिकोण सरल है: एक विश्वसनीय सौर कारखाना प्रभावशाली मशीनों का ढेर नहीं है, बल्कि एक संतुलित उत्पादन प्रणाली है, और Ooitech 5 MW से 1.2 GW तक की अर्ध-स्वचालित और पूर्ण स्वचालित सौर पैनल उत्पादन लाइनें, कारखाना लेआउट डिज़ाइन, स्थापना, प्रशिक्षण, कच्चे माल सहायता और वैश्विक बिक्री-पश्चात सेवा प्रदान कर सकता है।