इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
जेल सामग्री: वह संख्या जो आपकी लेमिनेशन विंडो तय करती है
विषय-सूची
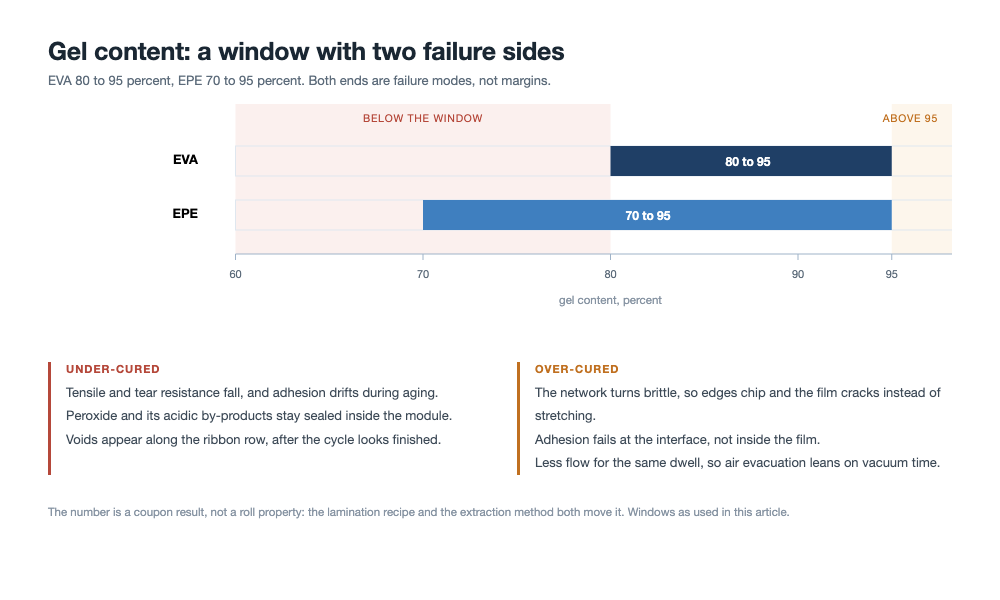
त्वरित उत्तर: जेल सामग्री एक एनकैप्सुलेंट का वह अंश है जो घुलता नहीं है, और यह इस बात का एकमात्र नियमित माप है कि क्रॉस-लिंकिंग प्रतिक्रिया वास्तव में आपके लैमिनेट के अंदर चली या नहीं। सामान्य विंडो EVA के लिए 80 से 95 % और EPE के लिए 70 से 95 % हैं, और उन विंडो के दोनों सिरे मार्जिन के बजाय विफलता मोड हैं। बहुत कम होने पर अप्रतिक्रियित पेरोक्साइड और उसके उपोत्पाद मॉड्यूल के अंदर सील रह जाते हैं। बहुत अधिक होने पर फिल्म भंगुर हो जाती है और विफलता इंटरफेस पर चली जाती है। दो विवरण तय करते हैं कि संख्या का क्या अर्थ है। परीक्षण आपकी अपनी रेसिपी से लैमिनेटेड कूपन पर चलता है, इसलिए यह सामग्री के साथ-साथ आपकी प्रक्रिया को भी मापता है। और राष्ट्रीय और अंतर्राष्ट्रीय निष्कर्षण विधियाँ निष्कर्षण समय में भिन्न होती हैं, जो कम क्योर पर परिणाम को स्वीकृति रेखा के पार ले जाने के लिए पर्याप्त है, जहाँ EPE बाजार का एक हिस्सा बैठता है।
आपूर्तिकर्ता रिपोर्ट में पास होने वाला और आपकी अपनी प्रयोगशाला में फेल होने वाला जेल सामग्री परिणाम आमतौर पर विरोधाभास नहीं होता। यह दो अलग परीक्षण हैं, दो अलग लैमिनेट पर, एक ही स्वीकृति रेखा के सापेक्ष पढ़े गए।
संख्या वास्तव में क्या मापती है
लैमिनेशन से पहले एनकैप्सुलेंट एक रैखिक पॉलिमर होता है। लैमिनेटर में फॉर्मूले का पेरोक्साइड रेडिकल्स में विघटित होता है, वे रेडिकल्स पड़ोसी श्रृंखलाओं से हाइड्रोजन खींचते हैं, और श्रृंखलाएँ त्रि-आयामी नेटवर्क में जुड़ जाती हैं। उस प्रकार का नेटवर्क अब घुलता नहीं है। यह फूलता है, और जो हिस्सा अभी भी घुलनशील है वह विलायक में चला जाता है।
जेल सामग्री वह द्रव्यमान अंश है जो पीछे रह जाता है। उस परिभाषा का एक परिणाम है जो स्वीकृति बहसों में भुला दिया जाता है: संख्या एक अनुपात है, विवरण नहीं। नब्बे प्रतिशत का अर्थ है कि फिल्म का दस प्रतिशत अभी भी रैखिक है, अभी भी तापमान पर बहने में सक्षम है, अभी भी प्रवास करने में सक्षम है। दो फिल्में जो 90 पढ़ती हैं, अलग व्यवहार कर सकती हैं यदि दस प्रतिशत एक में समान रूप से फैला हो और दूसरे में सतह पर केंद्रित हो।
परीक्षण, जैसा वास्तव में चलाया जाता है
ज़ाइलीन निष्कर्षण विधि मानकीकृत है और इसे समझना उचित है, क्योंकि इसके तीन चरण उत्तर को सामग्री से अधिक तय करते हैं।
दो शीटें एक के ऊपर एक रखी जाती हैं, आमतौर पर लगभग 200 गुणा 200 मिमी, ऊपर और नीचे रिलीज़ फिल्म के साथ ताकि क्योर की गई फिल्म बाद में छील सके। सैंडविच को उत्पादन लाइन पर उपयोग की गई रेसिपी पर लैमिनेट किया जाता है, सामान्य रेसिपी पर नहीं, और ठंडा किया जाता है। क्योर की गई फिल्म हटाई जाती है, 3 गुणा 3 मिमी से छोटे दानों में काटी जाती है, और 0.5 ग्राम ± 0.05 ग्राम को 120 मेश स्टेनलेस स्टील बैग में तौला जाता है। प्रति नमूने तीन नमूने तैयार किए जाते हैं।
बैग को साफ किया जाता है, सुखाया जाता है और खाली W1 के रूप में तौला जाता है, दानों के साथ W2 के रूप में तौला जाता है, सील किया जाता है, और GB/T 29848 की प्रक्रिया के अनुसार उबलते ज़ाइलीन में निकाला जाता है। निष्कर्षण के बाद बैग को 140 °C पर स्थिर द्रव्यमान तक सुखाया जाता है, डेसिकेटर में 30 मिनट के लिए ठंडा किया जाता है, और W3 के रूप में तौला जाता है। जेल सामग्री (W3 − W1) / (W2 − W1) है, प्रतिशत के रूप में, तीन नमूनों पर औसत।
- कूपन रेसिपी। लाइन से भिन्न तापमान या ड्वेल पर क्योर किया गया कूपन आपको प्रयोगशाला के बारे में बताता है, उत्पाद के बारे में नहीं।
- दाने का आकार। मोटे दाने विलायक को कम सतह प्रदान करते हैं और अधिक पढ़ते हैं।
- स्थिर द्रव्यमान तक सुखाना। अवशिष्ट विलायक द्रव्यमान जोड़ता है और परिणाम को ऊपर धकेलता है। यह करने में सबसे आसान त्रुटि है और नोटिस करने में सबसे कठिन, क्योंकि संख्या प्रशंसनीय लगती है।
विंडो के दो पक्ष, और प्रत्येक जो विफलता उत्पन्न करता है
सामान्य उपयोग में स्वीकृति विंडो EVA के लिए 80 से 95 % और EPE के लिए 70 से 95 % हैं। तालिका वह हिस्सा है जिसे दीवार पर टांगने योग्य है, क्योंकि दोनों विफलता हस्ताक्षर उस स्थान पर ओवरलैप करते हैं जहाँ लोग आमतौर पर देखते हैं।
| आप क्या मापते हैं | विंडो के नीचे | विंडो के ऊपर |
|---|---|---|
| तन्य शक्ति | कम | अधिक, फिर नेटवर्क के भंगुर होने पर गिरती है |
| आंसू प्रतिरोध | कम और अस्थिर | कम: फिल्म खिंचने के बजाय टूट जाती है |
| कांच और बैकशीट से आसंजन | अस्थिर, और यह उम्र बढ़ने के दौरान बहती है | कम, और यह फिल्म में बजाय इंटरफेस पर विफल होती है |
| लैमिनेशन के बाद बुलबुले | सामान्य | लैमिनेशन पर कम सामान्य, क्षेत्र में अधिक सामान्य |
| डिलेमिनेशन | देर से, डैम्प हीट के बाद | जल्दी, किनारों पर और बसबार के आसपास |
| मॉड्यूल के अंदर क्या रहता है | अप्रतिक्रियित पेरोक्साइड और अम्लीय अपघटन उत्पाद | अति-प्रतिक्रिया से वाष्पशील पदार्थ |
EVA और EPE के लिए जेल सामग्री विंडो, प्रत्येक पक्ष पर विफलता मोड के साथ। संख्या आपके अपने प्लेटन पर क्योर किए गए कूपन से आती है, रोल से नहीं।
दोनों सिरे डीलैमिनेशन उत्पन्न करते हैं, यही कारण है कि अकेले डीलैमिनेशन आपको नहीं बता सकता कि आप विंडो के किस पक्ष से गिरे। आपको संख्या चाहिए, और आपको यह जानना चाहिए कि फिल्म में क्या बचा है।
बहुत कम: वह विफलता जो लैमिनेशन के बाद काम करती रहती है
कम जेल सामग्री का अर्थ है कि पेरोक्साइड पूरी तरह से उपभोग नहीं हुआ। इसका एक हिस्सा यांत्रिक समस्या है, जो तुरंत कम तन्य शक्ति और आंसू प्रतिरोध के रूप में दिखाई देती है, और आसंजन के रूप में जो उस दिन स्वीकार्य पढ़ता है और बाद में बहता है। दूसरा हिस्सा रासायनिक है, और यह वह हिस्सा है जो मॉड्यूल का खर्च उठाता है।
अवशिष्ट क्रॉस-लिंकिंग एजेंट और उसके अपघटन उपोत्पाद एक लैमिनेट के अंदर सील रह जाते हैं जिसे पच्चीस वर्षों तक कोई नहीं खोलेगा। सेवा तापमान पर वे अम्लीय प्रजातियाँ छोड़ सकते हैं, और वे प्रजातियाँ ठीक उन सामग्रियों की तलाश में हैं जो संचालन करती हैं: रिबन सतह और सिल्वर ग्रिड। परिणाम धीमी श्रृंखला प्रतिरोध वृद्धि के रूप में दिखाई देता है, स्पष्ट दोष के रूप में नहीं, यही कारण है कि खराब क्योर किया गया बैच अंतिम निरीक्षण पास कर सकता है और डैम्प हीट में फेल हो सकता है।
यह उन बुलबुलों में जाने वाले मार्गों में से एक भी है जिन्हें लैमिनेटर पर दोष दिया जाता है। जब क्योर अधूरा होता है, तो फिल्म चक्र के कथित रूप से समाप्त होने के बाद भी बहती और वाष्पशील पदार्थ छोड़ती रहती है, और voids वहाँ दिखाई देते हैं जहाँ फिल्म सबसे पतली है, जो रिबन पंक्ति के साथ है। हर लैमिनेट बुलबुला एनकैप्सुलेंट की गलती है, लेकिन उनमें से पर्याप्त हैं कि क्योर रिकॉर्ड बुलबुला मैप के बगल में होना चाहिए।
बहुत अधिक: भंगुरता, और इंटरफ़ेस पर विफल होने वाला आसंजन
अति-क्योर वह दिशा है जिसकी ओर ऑपरेटर बहते हैं, क्योंकि अधिक ऊष्मा और अधिक समय बीमा जैसा लगता है। यांत्रिकी विपरीत दिशा में जाती है। एक सघन नेटवर्क में शिथिल होने की क्षमता कम होती है, इसलिए विदारण प्रतिरोध गिर जाता है और फिल्म एक पतली रबर शीट की तरह व्यवहार करती है जिसने अपनी प्रत्यास्थता खो दी है। आसंजन भी कमजोर हो जाता है, और यह फिल्म के अंदर की बजाय इंटरफ़ेस पर कमजोर होता है, जो विफलता मोड है जो मॉड्यूल किनारे पर चिपिंग और बसबार के आसपास डेलैमिनेशन के रूप में दिखाई देता है। EPE में वही अति-क्योर सबसे पहले सेल रिबन के साथ दिखाई देता है, जहाँ रेखा के आकार के रिक्त स्थान वैक्यूम चक्र के पैटर्न की बजाय जोड़ की ज्यामिति का अनुसरण करते हैं।
एक दूसरी लागत है जो जेल सामग्री संख्या में बिल्कुल नहीं दिखाई देती। एक कठोर नेटवर्क उसी ड्वेल के दौरान कम बहता है, इसलिए रिबन के चारों ओर अंतराल भरना और सेल किनारे पर स्टेप वैक्यूम समय और दबाव रैंप पर अधिक निर्भर हो जाता है। क्योर और प्रवाह एक-दूसरे के विरुद्ध व्यापार कर रहे हैं, और यह व्यापार अदृश्य है जब तक दोनों को मापा न जाए।
क्योर को प्रवाह के विरुद्ध संतुलित करते समय, हम वैक्यूम समय को चरणबद्ध करते हैं और चैंबर दबाव रैंप को समायोजित करते हैं ताकि क्रॉस-लिंकिंग पॉलिमर नेटवर्क को कठोर बनाने से पहले फिल्म रिबन स्टेप के चारों ओर भर जाए।
आपूर्तिकर्ता की संख्या और आपकी संख्या अलग क्यों हैं
गुणवत्ता फ़ाइल में रिपोर्ट और आपकी प्रयोगशाला में कूपन के बीच दो चीजें भिन्न हैं, और उनमें से केवल एक सामग्री है।
पहला कूपन रेसिपी है, जिसे पहले ही कवर किया जा चुका है। दूसरा विधि है। GB/T 29848 और IEC 62788-1-6 दोनों निष्कर्षण द्वारा क्योर की डिग्री निर्धारित करते हैं, और वे निष्कर्षण समय में भिन्न हैं। EPJ Photovoltaics में 2024 में प्रकाशित कार्य ने दोनों की तुलना की और पाया कि राष्ट्रीय विधि अधिक पढ़ती है, कम क्योर पर अंतर सबसे चौड़ा होता है। यह मायने रखता है क्योंकि EPE बाजार का एक हिस्सा अपनी स्वीकृति रेखा उस क्षेत्र के भीतर रखता है जहाँ दोनों विधियाँ असहमत हैं। एक फिल्म एक मानक के विरुद्ध अनुरूप और दूसरे के विरुद्ध गैर-अनुरूप हो सकती है, समान क्योर डिग्री पर, और कोई भी प्रयोगशाला गलत नहीं है।
DSC एक अलग प्रश्न का उत्तर देता है
यह एक अलग प्रश्न का उत्तर देता है। DSC अवशिष्ट प्रतिक्रिया एक्सोथर्म को मापता है, जो यह है कि कितनी क्रॉस-लिंकिंग अभी भी होने के लिए उपलब्ध है, न कि यह कि कितना नेटवर्क पहले से मौजूद है। यह तेज़ है, इसे मिलीग्राम चाहिए, और यह एक प्रक्रिया को सुंदर ढंग से ट्रेंड करता है। इसे जेल सामग्री विनिर्देश से तुलना भी नहीं की जा सकती, क्योंकि दोनों संख्याएँ समान मात्रा नहीं हैं।
| विधि | यह क्या रिपोर्ट करता है | सर्वोत्तम उपयोग | यह कहाँ भ्रमित करता है |
|---|---|---|---|
| ज़ाइलीन निष्कर्षण, GB/T 29848 | परिभाषित निष्कर्षण के बाद अघुलनशील द्रव्यमान अंश | जेल सामग्री विनिर्देश के विरुद्ध स्वीकृति | कणिका आकार और सुखाने के प्रति संवेदनशील; निष्कर्षण समय IEC विधि से भिन्न |
| ज़ाइलीन निष्कर्षण, IEC 62788-1-6 | एक अलग प्रक्रिया द्वारा समान मात्रा | सीमा पार आपूर्ति समझौते | समान क्योर पर राष्ट्रीय विधि से कम पढ़ता है |
| DSC अवशिष्ट एक्सोथर्म | क्रॉस-लिंकिंग अभी भी होने के लिए उपलब्ध | प्रक्रिया ट्रेंडिंग, आवक स्क्रीनिंग, क्योर अध्ययन | जेल सामग्री प्रतिशत से तुलनीय नहीं |
संख्या वास्तव में कहाँ निर्धारित होती है
तीन लीवर फिल्म निर्माता के पास हैं: रेसिपी, यानी पेरोक्साइड और सह-एजेंट जो क्रॉस-लिंकिंग दक्षता वहन करता है; यौगिकीकरण और तरल योजकों का छर्रों में अवशोषण; और एक्सट्रूज़न, जो उस तापमान से नीचे रहना चाहिए जिस पर पेरोक्साइड विघटित होना शुरू होता है, अन्यथा फिल्म आंशिक रूप से क्योर होकर आती है।
तीन लीवर मॉड्यूल लाइन के पास हैं: वास्तविक लैमिनेट तापमान, उस तापमान पर ड्वेल, और प्लेटन पर दोनों की एकरूपता। तीनों में से, एकरूपता वह है जो छिपती है। एक प्लेटन जो मैनिफोल्ड के पास दूर के किनारे की तुलना में कई डिग्री अधिक गर्म है, एक मॉड्यूल में दो अलग जेल सामग्री उत्पन्न करेगा, और बीच से लिया गया आपका कूपन उन्हें औसत करके पास बना देगा।
प्लेटन पर तापमान भिन्नताओं को खत्म करने के लिए, हम मल्टी-ज़ोन हीटिंग सर्किट कॉन्फ़िगर करते हैं और सतह एकरूपता सत्यापित करते हैं ताकि लैमिनेट मैनिफोल्ड से बाहरी किनारों तक समान थर्मल ड्वेल का अनुभव करे।
मायने रखने वाला तापमान लैमिनेट है, सेटपॉइंट नहीं। EVA विंडो इसे देखने का व्यावहारिक तरीका है: कांच पर और सेल प्लेन पर रखे थर्मोकपल, समान परिस्थितियों में क्योर किए गए कूपन से जेल सामग्री श्रृंखला के विरुद्ध पढ़े गए, आपको एक दोपहर में एक प्रक्रिया विंडो देते हैं। आपूर्तिकर्ता से कॉपी की गई रेसिपी तालिका आपको एक संख्या देती है जो संयोग से किसी और की मशीन में काम करती है। शेष चक्र, जिसमें वैक्यूम कैसे चरणबद्ध किया जाता है, लैमिनेशन प्रक्रिया में ही वर्णित है।
कूपन ही विनिर्देश है
एक विनिर्देश जो 80 से 95 % कहता है, बिना कूपन रेसिपी और विधि का नाम लिए, लागू करने योग्य नहीं है, क्योंकि दोनों पक्ष ईमानदार हो सकते हैं और असहमत हो सकते हैं। इसमें तीन चीजें लिखें: कूपन के लिए लैमिनेशन रेसिपी, जिसमें प्लेटन तापमान और ड्वेल शामिल है; उपयोग किया गया मानक और निष्कर्षण समय; और नमूनाकरण स्थिति, क्योंकि पूर्ण आकार मॉड्यूल का किनारा और केंद्र समान लैमिनेट नहीं हैं।
चौथी चीज जो लिखने योग्य है वह माध्य के बजाय वितरण है। एक आपूर्तिकर्ता जो रोल चौड़ाई में 86 से 90 की सीमा के साथ 88 % रिपोर्ट करता है, वह एक अलग आपूर्तिकर्ता है जो 79 से 96 की सीमा के साथ 88 % रिपोर्ट करता है, भले ही स्वीकृति परीक्षण दोनों को पास करता है।
जब यह लाइन पर विफल होता है, तो इस क्रम में देखें
- विधि। प्रक्रिया को छूने से पहले उसी कूपन को दो बार फिर से चलाएं। कणिका आकार और सुखाने का समय अधिकांश जांचों की धारणा से अधिक असहमति के लिए जिम्मेदार हैं।
- लैमिनेट तापमान। कांच और सेल प्लेन को थर्मोकपल करें, प्लेटन सतह को नहीं, और उस रेसिपी से तुलना करें जिसने पासिंग कूपन उत्पन्न किए।
- एकरूपता। एक ही प्लेटन के फीड एंड और डिस्चार्ज एंड से कूपन, एक ही चक्र में क्योर किए गए।
- वैक्यूम और ड्वेल। यदि केंद्र पर क्योर ठीक है और किनारे पर कम है, तो समस्या आमतौर पर खराब वैक्यूम के तहत ऊष्मा स्थानांतरण है, रसायन नहीं।
- रेसिपी। केवल अब। पेरोक्साइड लोडिंग, सह-एजेंट, और क्रॉसलिंकर मास्टरबैच की आयु और भंडारण, क्योंकि पेरोक्साइड भंडारण में अपनी सक्रियता खो देते हैं और मार्च में जो लॉट ठीक था वह सितंबर में वही लॉट नहीं रहता।
विनिर्देश पर हस्ताक्षर करने से पहले क्या पूछें
चार प्रश्न एक उपयोगी आपूर्तिकर्ता को एक अनुपालनकारी आपूर्तिकर्ता से अलग करते हैं। यह संख्या किस मानक और किस निष्कर्षण समय से आई है। कौन सी कूपन विधि उपयोग की गई थी। रोल की चौड़ाई के आर-पार और लंबाई के साथ न्यूनतम और अधिकतम क्या है, औसत नहीं। और EPE के लिए, क्या योग्यता नमूने और उत्पादन रोल के बीच परत अनुपात बदला, क्योंकि विंडो संरचना के साथ बदलती है और योग्यता केवल उसी संरचना के लिए मान्य है जिसका परीक्षण किया गया था। वह अंतिम बिंदु वही तर्क है जो सामग्री सूची में परिवर्तन मॉड्यूल मानकों में है: साक्ष्य कॉन्फ़िगरेशन से जुड़ता है, ब्रांड से नहीं।
ये संख्याएँ कहाँ से आती हैं
EVA के लिए 80 से 95 % और EPE के लिए 70 से 95 % की स्वीकृति विंडो, दोनों ओर के विफलता हस्ताक्षर, और ग्रैन्यूल आकार, मेश, तापमान और तौलने के चरणों के साथ निष्कर्षण प्रक्रिया उस स्रोत लेख से आती है जिस पर यह लेख आधारित है, जो एनकैप्सुलेंट क्रॉस-लिंकिंग पर एक चीनी तकनीकी नोट है। GB/T 29848 और IEC 62788-1-6 के बीच तुलना उसी लेख से आती है, जो 2024 में EPJ Photovoltaics में प्रकाशित कार्य का हवाला देती है; हमने उस अध्ययन को पुनः उत्पन्न नहीं किया है। DSC तुलना यहाँ मापा गया परिणाम नहीं बल्कि मानक प्रयोगशाला ज्ञान है।
प्लेटन एकरूपता, कूपन स्थिति और पेरोक्साइड भंडारण के बारे में कथन पॉलिमर रसायन विज्ञान और लैमिनेटर के व्यवहार से हमारा तर्क हैं, हमारे द्वारा किए गए माप नहीं। हमने इस लेख के लिए कूपन श्रृंखला तैयार नहीं की है। विफलता चेकलिस्ट में क्रम को एक शिफ्ट को कुशलता से खर्च करने के तरीके के रूप में लें, मान्य प्रक्रिया के रूप में नहीं।
प्रश्न: क्या 90 प्रतिशत एक अच्छा परिणाम है?
यह दोनों विंडो के भीतर है, इसलिए यह पास हो जाता है। यह अच्छा है या नहीं यह इस पर निर्भर करता है कि बाकी रोल कहाँ स्थित है और जो दस प्रतिशत अभी भी घुलता है वह क्या कर रहा है। 88 के आसपास एक सघन वितरण 90 के आसपास एक विस्तृत वितरण से बेहतर प्रक्रिया है।
प्रश्न: क्या तैयार मॉड्यूल पर जेल सामग्री मापी जा सकती है?
निष्कर्षण द्वारा नहीं, क्योंकि फिल्म कांच और सेल के बीच बंधी होती है। मॉड्यूल स्तर के अध्ययन क्रॉस सेक्शन, लैमिनेट से काटे गए नमूनों पर DSC, या उम्र बढ़ने के बाद आसंजन परीक्षण का उपयोग करते हैं। स्वीकृति के लिए, कूपन व्यावहारिक उपकरण है।
प्रश्न: EPE विंडो EVA विंडो से नीचे क्यों है?
क्योंकि संरचना तीन परतों की है, और POE कोर समान तापमान पर EVA स्किन की तुलना में कम आसानी से क्रॉस-लिंक होता है। EVA जहाँ बैठती है वहाँ निर्धारित स्वीकृति रेखा पूरी तरह अच्छी EPE को अस्वीकार कर देगी, इसलिए विंडो को केवल रेजिन के बजाय संरचना के अनुरूप नीचे की ओर चौड़ा किया जाता है।
प्रश्न: क्या अधिक जेल सामग्री का अर्थ बेहतर PID प्रतिरोध है?
नहीं। PID आयनिक गतिशीलता और सेल से ग्राउंड तक के पथ की प्रतिरोधकता का अनुसरण करता है, जो मुख्यतः सामग्री और नमी का प्रश्न है, और यह सिस्टम वोल्टेज का अनुसरण करता है। अति-क्योर इसे बेहतर नहीं करता और आसंजन तथा किनारे की सीलिंग को नुकसान पहुंचा सकता है।
प्रश्न: विनिर्देश में किस विधि का नाम होना चाहिए?
कोई भी, बशर्ते यह मानक, निष्कर्षण समय और कूपन विधि का नाम दे, और बशर्ते दोनों प्रयोगशालाएँ एक ही विधि का उपयोग करें। जिस विफलता मोड से बचना है वह है एक विधि पर आपूर्तिकर्ता की रिपोर्ट और दूसरी पर आने वाला निरीक्षण, बीच में बहस के साथ।
प्रश्न: कितने कूपनों का परीक्षण किया जाना चाहिए?
प्रक्रिया प्रति नमूना तीन नमूनों की मांग करती है। मॉड्यूल लाइन के लिए अधिक महत्वपूर्ण यह है कि कौन से नमूने: प्रत्येक रोल के सिरे से एक और बीच से एक, साथ ही नियमित आधार पर प्लेटन के किनारे से एक, एक रोल के बीच से तीन की तुलना में कूपनों का बेहतर उपयोग है।
प्रश्न: क्या फिल्म ग्रामेज विंडो को बदलता है?
यह समान क्योर तक पहुंचने के लिए आवश्यक ड्वेल को बदलता है। क्योर फिल्म की मोटाई के माध्यम से समय पर तापमान का समाकल है, इसलिए समान विधि पर एक भारी फिल्म कम जेल सामग्री दर्शाती है। यदि आप 400 g/m² पर आपूर्तिकर्ता को योग्य ठहराते हैं और 500 पर खरीदते हैं, तो विधि और फिल्म की जोड़ी को एक साथ पुनः योग्य ठहराएँ।
प्रश्न: क्या होगा यदि एक लाइन एक ही विधि पर EVA और EPE चलाती है?
तो उनमें से कम से कम एक अपनी विंडो के बाहर चल रही है। दोनों संरचनाओं को एक ही स्थान पर पहुंचने के लिए अलग ड्वेल या अलग प्लेटन तापमान चाहिए, यही कारण है कि मिश्रित अभियानों में क्योर समस्याएँ केंद्रित होती हैं।
अंतिम विचार
जेल सामग्री एक सस्ता माप है जो एक महंगे प्रश्न का उत्तर देता है: क्या इस लैमिनेट के भीतर प्रतिक्रिया पूरी हुई। यह उत्तर केवल तभी देता है जब कूपन लाइन से मेल खाता हो, विधि विनिर्देश से मेल खाती हो, और आप विंडो के दोनों किनारों को पढ़ें बजाय अधिक क्योर को अधिक सुरक्षित मानने के। यह संख्या सामग्री के लिए ग्रेड नहीं है। यह उस चक्र के बारे में एक कथन है जिसने इसे उत्पन्न किया।
OOITech एकल और दोहरे चैंबर का निर्माण करता है सोलर पैनल लैमिनेटर मशीनें सटीक तापीय एकरूपता और दबाव नियंत्रण के लिए डिज़ाइन किए गए तेल-तापित या विद्युत प्लेटन के साथ। प्रक्रिया मूल्यांकन के लिए हमें अपने चित्र, मॉड्यूल स्टैक विनिर्देश, या परीक्षण नमूने भेजें, और हमारी तकनीकी टीम आपको एक सटीक, दोहराने योग्य लैमिनेशन विंडो परिभाषित करने में मदद करेगी।