इस लेख की संपादकीय जिम्मेदारी Wuhan Ooi Photoelectric Technology Co., Ltd. के पास है। Ooitech संपादकीय टीम द्वारा लिखित और समीक्षित। देखें हमारी संपादकीय नीति कि हम कैसे लिखते हैं, AI उपकरण कहाँ उपयोग किए जाते हैं, और सुधार कैसे अनुरोध करें।
PL धब्बे, छाले, और नाव के निशान: कौन सा चरण
विषय-सूची
त्वरित उत्तर: फोटोल्यूमिनेसेंस धब्बे, छाले और बोट के निशान तीन अलग-अलग दोष हस्ताक्षर हैं, और मौसम मायने रखता है: जून से सितंबर तक, कई लाइनों पर वेफर-स्तरीय दोषों में से 80% से अधिक प्रक्रिया कारणों के एक ही समूह से आते हैं। कम-रिज़ॉल्यूशन वाली छवि में तीनों समान दिखते हैं और उनके उपचार पूरी तरह अलग हैं। एक PL धब्बा आमतौर पर थर्मल की बजाय संदूषण या हैंडलिंग की समस्या की ओर इशारा करता है। छाले एक जमाव या सुखाने के चरण से जुड़े होते हैं जहाँ एक परत असमान रूप से बनी। बोट के निशान एक कैरियर हस्ताक्षर हैं — बोट में वेफर की स्थिति प्रक्रिया में खुद को दोहरा गई। इसमें शामिल परत की मोटाई 1 nm, 1.5 nm, 3 nm, 5 nm और 6 nm होती है, जो इतनी पतली है कि सतह प्रभाव थोक व्यवहार पर हावी हो जाता है। नैदानिक क्रम को दोष के आकार का पालन करना चाहिए, प्रक्रिया क्रम का नहीं।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
PL स्मज, ब्लिस्टरिंग और बोट मार्क्स: पहले किस चरण की जांच करें?
हर साल जून से सितंबर तक, 80% से अधिक सौर सेल कारखानों को बिल्कुल वही सिरदर्द झेलना पड़ता है। कार्यशाला को स्थिर 25℃ पर रखा जाता है, प्रक्रिया रेसिपी अपरिवर्तित रहती हैं, गैस प्रवाह पूरी तरह से सामान्य होते हैं, और तापमान वक्र सीमा के भीतर सही बैठते हैं। फिर भी, पैसिवेशन के बाद अल्पसंख्यक वाहक जीवनकाल लगातार गिरता रहता है। उपज में उतार-चढ़ाव को आमतौर पर एक अस्पष्ट गर्मी प्रभाव के रूप में खारिज कर दिया जाता है। यह मार्गदर्शिका चार कार्रवाई योग्य, ट्रैक करने योग्य मूल कारणों को तोड़ती है और गर्मी के मौसम के लिए व्यावहारिक प्रक्रिया समायोजन प्रदान करती है।
समस्या परिदृश्य और दोष प्रोफ़ाइल
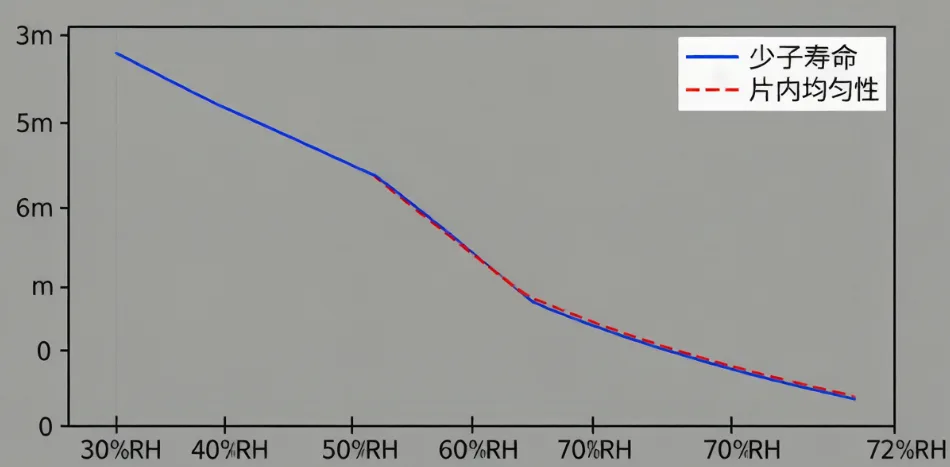
इस जून में पूर्वी चीन के एक कारखाने का वास्तविक मामला लें। कार्यशाला स्थिर 25℃ थी, लेकिन क्लीनरूम आर्द्रता गेज 72% दिखा रहा था। सर्दियों में 30% आर्द्रता की तुलना में, यह दोगुने से अधिक है। प्रक्रिया इंजीनियरों ने देखा कि पैसिवेशन के बाद अल्पसंख्यक वाहक जीवनकाल में व्यापक गिरावट आई, सामान्य 2 ms से गिरकर 1.2 ms हो गया। इससे भी बदतर, एक ही ट्यूब के ऊपर और नीचे के वेफर्स ने जीवनकाल में 40% का अंतर दिखाया।
यह एक अलग घटना नहीं है। आप कार्यशाला के तापमान को नियंत्रित कर सकते हैं, लेकिन आर्द्रता एक अलग मामला है। गर्मियों में अचानक आई बारिश आसानी से क्लीनरूम की आर्द्रता को 50% से 80% तक धकेल सकती है। पैसिवेशन प्रक्रिया का हर एक चरण इस नमी के प्रति अत्यधिक संवेदनशील है।
पैसिवेशन केवल एक फिल्म कोटिंग नहीं है। इसे दो-चरणीय रॉकेट के रूप में सोचें। चरण एक स्वयं जमाव है, जो Al₂O₃ या SiNₓ से रासायनिक पैसिवेशन पर निर्भर करता है ताकि डैंगलिंग बॉन्ड्स को संतृप्त किया जा सके, साथ ही सतह पुनर्संयोजन को दबाने के लिए फील्ड-इफेक्ट पैसिवेशन। चरण दो हाइड्रोजन पैसिवेशन है। उच्च तापमान फायरिंग फिल्म से हाइड्रोजन को बाहर निकालती है, इसे सिलिकॉन सतह और बल्क दोषों में धकेलती है ताकि जो भी डैंगलिंग बॉन्ड बचे हैं उन्हें पैसिवेट किया जा सके।
आपकी अंतिम पैसिवेशन गुणवत्ता निर्धारित करने वाला वास्तविक कारक यह है कि फायरिंग के दौरान हाइड्रोजन कितनी अच्छी तरह से मुक्त होता है। हाइड्रोजन का व्यवहार—फिल्म में इसके रूप से लेकर इसकी रिलीज़ गतिकी और प्रसार पथ तक—तापमान और आर्द्रता दोनों से काफी हद तक जुड़ा हुआ है। यही कारण है कि गर्मियों के दोष तापमान परिवर्तन से नहीं, बल्कि आर्द्रता परिवर्तन से ट्रिगर होते हैं।
पैसिवेशन में चार आर्द्रता संचरण लाइनें
आइए इसे चार विशिष्ट उत्पादन लाइनों में विभाजित करें। कार्यशाला तापमान-नियंत्रित हो सकती है, लेकिन ये चार क्षेत्र सीधे गर्मियों की स्थितियों से प्रभावित होते हैं।
लाइन 1: कूलिंग पानी के तापमान के कारण हाइड्रोजन विचलन
PECVD चैंबरों को जमाव के दौरान सटीक तापमान क्षेत्र बनाए रखने के लिए निरंतर कूलिंग की आवश्यकता होती है। चिलर के कंडेनसर आमतौर पर छत पर या बाहर स्थित होते हैं, नदी या कुएं के पानी का उपयोग करते हैं जो पूरी तरह से मौसम पर निर्भर होता है।
सर्दियों में, बाहरी तापमान लगभग 5–10℃ रहता है, जिससे कूलिंग पानी 20–22℃ पर पूरी तरह स्थिर रहता है। गर्मियों में, गर्मी 35℃ से अधिक हो जाती है। चिलर की दक्षता घट जाती है, और कूलिंग पानी का तापमान आसानी से 28–30℃ तक बढ़ जाता है।
आपका क्लीनरूम अभी भी 25℃ हो सकता है, लेकिन वह गर्म कूलिंग पानी सीधे PECVD चैंबर की दीवार के तापमान को बदल देता है। थर्मल विकिरण वितरण बदल जाता है। ट्यूब के अंदर विभिन्न स्थितियों में रखे वेफर्स पूरी तरह से अलग वास्तविक जमाव तापमान का अनुभव करते हैं। ऊपर और नीचे के वेफर्स के बीच तापमान का अंतर बढ़ जाता है, जो उसी बैच के भीतर जीवनकाल में 40% के विशाल विचरण की व्याख्या करता है।
चाहे आप Al₂O₃ के लिए ALD या SiNₓ के लिए PECVD का उपयोग कर रहे हों, बदला हुआ चैंबर तापमान फिल्म घनत्व और हाइड्रोजन सामग्री को बदल देगा।
| जमाव तापमान | फिल्म विशेषताएँ | हाइड्रोजन व्यवहार |
|---|---|---|
| थोड़ा कम | घना, उच्च H सामग्री, मुख्य रूप से N-H/Si-H | पूर्ण रिलीज़ के लिए उच्च फायरिंग तापमान की आवश्यकता होती है |
| थोड़ा अधिक | ढीला, उच्च H सामग्री, कमजोर H बंधन | बहुत तेज़ी से रिलीज़ होता है, इंटरफ़ेस पर जमा होता है |
औद्योगिक उत्पादन फिल्म घनत्व और हाइड्रोजन सामग्री को संतुलित करने वाली एक बहुत ही संकीर्ण इष्टतम सीमा पर निर्भर करता है। केवल ±5℃ का विचलन आपको उस सीमा से बाहर धकेल सकता है। जब गर्मियों में कूलिंग पानी बहुत गर्म हो जाता है, तो पूरा चैंबर तापमान क्षेत्र बदल जाता है, और फिल्म पैरामीटर भी उसी के साथ बह जाते हैं।
लाइन 2: बेमेल थर्मल इतिहास से AlOₓ ब्लिस्टरिंग
यह समस्या उस समय अंतराल में छिपी है जिसे अधिकांश लोग अनदेखा करते हैं। मुख्यधारा ALD उपकरण आमतौर पर Al₂O₃ जमाव के लिए 28–35 चक्र चलाते हैं, जो 4.5–6 nm की मोटाई पर पहुंचता है। बाद में PECVD SiNₓ जमाव 400–580℃ के बीच होता है। वह तापमान पहले से ही Al₂O₃ के अंदर हाइड्रोजन को सक्रिय रूप से गतिशील करने के लिए पर्याप्त गर्म होता है।
यदि PECVD हीटिंग दर और होल्डिंग समय सही ढंग से सेट किया गया है, तो Al₂O₃ में मौजूद हाइड्रोजन का एक हिस्सा इस प्रीहीटिंग चरण के दौरान सुचारू रूप से निकल जाता है। बाकी स्थिर रहता है और बाद में फायरिंग फर्नेस में ठीक से निकलता है। गर्मी की स्थितियाँ इस लय को बिगाड़ देती हैं।
पहला, ALD प्रक्रिया में उतार-चढ़ाव होते हैं। 5 nm Al₂O₃ परत लागत और पैसिवेशन के लिए एक आदर्श बिंदु है, जिसका अर्थ है कि इसकी पूर्ण हाइड्रोजन सामग्री स्वाभाविक रूप से अधिक होती है। उच्च गर्मी की आर्द्रता का मतलब है कि फिल्म में अधिक हाइड्रोजन फंस जाता है।
दूसरा, PECVD SiNₓ जमाव Al₂O₃ के लिए एक प्राथमिक एनीलिंग चरण के रूप में कार्य करता है। यदि हीटिंग बहुत तेज़ है या उच्च तापमान पर होल्डिंग बहुत कम है, तो हाइड्रोजन पर्याप्त रूप से नहीं निकलता है।
तीसरा, फायरिंग तापमान 700–900℃ तक पहुँचता है। वह सारा फंसा हुआ हाइड्रोजन एक साथ निकलता है, Si/Al₂O₃ इंटरफेस की ओर फैलता है। यह H₂ गैस अणु बनाता है और बड़े स्थानीय दबाव का निर्माण करता है।
अंत में, जब दबाव फिल्म की आसंजन शक्ति से अधिक हो जाता है, तो ब्लिस्टरिंग होती है।
उच्च आर्द्रता -> अधिक फंसा हुआ H -> खराब PECVD प्री-रिलीज़ -> उच्च फायरिंग तापमान = ब्लिस्टरिंग।
माइक्रोस्कोप के नीचे, आप वेफर की सतह पर 2–10 μm व्यास के छोटे ब्लिस्टर देखेंगे। हर एक ब्लिस्टर एक मृत क्षेत्र का प्रतिनिधित्व करता है जहाँ पैसिवेशन समाप्त हो गया है।
लाइन 3: ट्यूब फर्नेस में उच्च पृष्ठभूमि नमी
यह सबसे अधिक अनदेखी की जाने वाली लाइन है, फिर भी गर्मी के उत्पादन में अत्यंत घातक है। स्टैंडबाय समय के दौरान, PECVD ट्यूब फर्नेस वातावरण के संपर्क में रहते हैं। गर्मी की हवा 60–80% RH तक पहुँचती है। फर्नेस ट्यूब सर्दियों की तुलना में बहुत अधिक नमी सोखती है।
जब आप जमाव के लिए पंप डाउन और हीट करते हैं, तो वह फंसी हुई नमी डिसोर्ब होकर आपकी प्रक्रिया गैस के साथ मिल जाती है। यह पृष्ठभूमि नमी SiNₓ जमाव को तीन तरीकों से पूरी तरह से बिगाड़ देती है:
अपवर्तनांक विचलन: SiNₓ को प्रकाश अवशोषण और पैसिवेशन को नियंत्रित करने के लिए 2.05–2.10 का सख्त अपवर्तनांक चाहिए। पृष्ठभूमि नमी Si/N अनुपात को बदल देती है। गर्मी की नमी आसानी से सूचकांक को 2.05 से नीचे गिरा सकती है, जिससे आपकी पैसिवेशन गुणवत्ता समाप्त हो जाती है।
परिवर्तित हाइड्रोजन बंध: जल वाष्प में H⁺ SiNₓ में Si-H और N-H बंधों के साथ प्रतिस्पर्धा करता है। यह बाद में फायरिंग के दौरान हाइड्रोजन के निकलने के तरीके को बिगाड़ देता है।
खराब इंटरफेस स्वच्छता: जमाव की शुरुआत में नमी वेफर की सतह पर एक मेटास्टेबल Si-OH परत बनाती है। यह सिलिकॉन और Al₂O₃ या SiNₓ के बीच के बंधन को नष्ट कर देती है, जिससे इंटरफेस ट्रैप घनत्व तुरंत बढ़ जाता है।
लाइन 4: टनलिंग ऑक्सीकरण से पहले छिपा हुआ Q-टाइम अंतराल
यह लाइन में जल्दी होता है, ठीक अल्कलाइन पॉलिशिंग के बाद और टनलिंग ऑक्साइड डिपोजिशन से पहले। हवा के संपर्क में आने वाला बेयर सिलिकॉन एक नेटिव ऑक्साइड परत विकसित करता है, और उस वृद्धि की गति पूरी तरह से परिवेशी आर्द्रता और तापमान पर निर्भर करती है।
25℃ और 80% RH पर, बेयर सिलिकॉन सिर्फ एक घंटे में 1 nm नेटिव ऑक्साइड परत विकसित करता है। यदि उपकरण दोष या शेड्यूलिंग देरी उन वेफर्स को क्लीनरूम में दो या तीन घंटे के लिए छोड़ देती है, तो वह नेटिव परत 1.5 nm या अधिक मोटी हो सकती है।
यह नेटिव ऑक्साइड ढीला और दोषों से भरा होता है। जब आप इसके ऊपर अपनी उच्च-गुणवत्ता वाली 1.2–1.5 nm टनल ऑक्साइड विकसित करने का प्रयास करते हैं, तो दोनों परतें मिल जाती हैं। अब आपकी टनल परत 2–3 nm मोटी हो जाती है—डिज़ाइन स्पेक से दोगुनी, भयानक संरचनात्मक गुणवत्ता के साथ।
यह एक गंभीर श्रृंखला प्रतिक्रिया शुरू करता है। अत्यधिक मोटी टनल परत इलेक्ट्रॉन टनलिंग को रोकती है। पॉलीसिलिकॉन डोपिंग के दौरान, फॉस्फोरस इस मोटी बाधा के माध्यम से फैलने के लिए संघर्ष करता है। जहां टनल परत बहुत पतली होती है, वहां अति-डोपिंग होती है, जिससे ऑगर पुनर्संयोजन होता है और जीवनकाल गिर जाता है, जो PL परीक्षण में गहरे धब्बों के रूप में दिखाई देता है। जहां यह बहुत मोटी होती है, वहां कम-डोपिंग होती है, जिससे संपर्क प्रतिरोध बढ़ता है। यह EL परीक्षण में बोट मार्क्स के आसपास गहरे किनारों का कारण बनता है। अंततः, आपका ओपन-सर्किट वोल्टेज (Voc) पूरे बैच में गिर जाता है।
मूल कारण सारांश: चार संचरण, एक भी दोष नहीं
गर्मियों की पैसिवेशन समस्याएं नई नहीं हैं, लेकिन इंजीनियर मेनू और गैस प्रवाह की जांच में समय बर्बाद करते हैं क्योंकि वे एकल विफलता बिंदु की तलाश करते हैं। मूल कारण आर्द्रता है जो पूरी श्रृंखला को बाधित करती है।
बढ़ता कूलिंग पानी चैम्बर तापमान को बदल देता है। उच्च पर्यावरणीय आर्द्रता हाइड्रोजन सामग्री बढ़ाती है और ब्लिस्टरिंग का कारण बनती है। स्टैंडबाय फर्नेस नमी SiNₓ अपवर्तक सूचकांक को खराब करती है। विलंबित प्रसंस्करण नेटिव ऑक्साइड को नियंत्रण से बाहर बढ़ने देता है, जिससे PL धब्बे और बोट मार्क्स होते हैं।
कार्रवाई योग्य ग्रीष्मकालीन प्रक्रिया नियंत्रण सुझाव
इसे फ्लोर पर कैसे ठीक करें, यहां बताया गया है।
पहले, अपने कूलिंग पानी की निगरानी करें। केवल चैम्बर तापमान नहीं, बल्कि इनलेट तापमान और तापमान अंतर को ट्रैक करें। यदि कूलिंग पानी 24℃ पार करता है, तो तुरंत अपने चिलर की जांच करें और यदि आवश्यक हो तो PECVD पावर या डिपोजिशन समय के साथ मैन्युअल रूप से क्षतिपूर्ति करें। अपने क्लीनरूम ड्यू पॉइंट को दैनिक निगरानी से जोड़ें।
दूसरा, गर्मियों के लिए अपने ALD रेसिपी समायोजित करें। 180–300℃ विंडो के भीतर ALD डिपोजिशन तापमान थोड़ा बढ़ाएं, या पर्ज समय बढ़ाएं। यह फिल्म को सघन बनाता है और प्रारंभिक हाइड्रोजन सामग्री कम करता है, जिससे बाद में ब्लिस्टरिंग रुकती है। साथ ही, PECVD SiNₓ डिपोजिशन के दौरान हीटिंग दर या होल्ड समय बढ़ाएं ताकि हाइड्रोजन को सुचारू रूप से निकलने के लिए अधिक समय मिले।
तीसरा, अपने ट्यूब फर्नेस को अधिक बार बेक करें। स्टैंडबाय के दौरान हर 4 घंटे में 15 मिनट के लिए 500℃ का छोटा बेक चलाएं ताकि अवशोषित नमी बाहर निकल जाए। यदि संभव हो, तो स्टैंडबाय के दौरान हल्का सकारात्मक दबाव N₂ पर्ज बनाए रखें।
चौथा, एक समर्पित ग्रीष्मकालीन पैसिवेशन बेसलाइन रेसिपी बनाएं। अनुमान न लगाएं। ALD और PECVD मापदंडों का एक सेट तैयार रखें जिसे आर्द्रता एक विशिष्ट सीमा पार करने पर स्विच किया जा सके।
पांचवां, अपने Q-समय को सख्ती से नियंत्रित करें। वेफर्स को क्षारीय पॉलिशिंग से ऑक्सीकरण फर्नेस तक एक घंटे के भीतर पहुंचना चाहिए। यदि देरी होती है, तो उन्हें कम-आर्द्रता वाले नाइट्रोजन कैबिनेट में स्टोर करें।
ग्रीष्मकालीन पैसिवेशन त्वरित जांच सूची
| क्र.सं. | जांच आइटम | नियंत्रण लक्ष्य | जिम्मेदार व्यक्ति |
|---|---|---|---|
| 1 | कूलिंग पानी का तापमान | दैनिक ट्रैकिंग, सीमा पार होने पर अलर्ट | उपकरण/सुविधा |
| 2 | क्लीनरूम ओस बिंदु | बेसलाइन सीमाओं का सख्त पालन | सुविधा |
| 3 | ट्यूब फर्नेस बेक | स्टैंडबाय पर हर 4 घंटे में छोटा बेक | प्रक्रिया इंजीनियर |
| 4 | पॉलिशिंग से ऑक्सीकरण Q-समय | 1 घंटे से कम | उत्पादन टीम |
| 5 | ALD/PECVD रेसिपी | पूर्वनिर्धारित ग्रीष्मकालीन बेसलाइन पर स्विच करें | प्रक्रिया टीम |
Ooitech का दृष्टिकोण
जब मौसमी आर्द्रता में वृद्धि उत्पादन मंजिल को बाधित करती है, तो उपकरण स्थिरता प्रक्रिया रेसिपी जितनी ही महत्वपूर्ण है। कारखानों को अक्सर उपज में गिरावट का सामना करना पड़ता है, केवल इसलिए क्योंकि परिवेशी नमी पैसिवेशन परतों के थर्मल इतिहास और हाइड्रोजन गतिशीलता को बदल देती है। इन छिपे हुए चरों—जैसे चिलर दक्षता, वायुमंडलीय Q-समय, और स्टैंडबाय नमी अवशोषण—को संबोधित करना लगातार सेल दक्षता बनाए रखने में बड़ा अंतर लाता है। इन सूक्ष्म पर्यावरणीय नियंत्रणों में महारत हासिल करना ही एक औसत सौर पैनल निर्माण सेटअप को वास्तव में अनुकूलित, उच्च-उपज वाली उत्पादन लाइन से अलग करता है।
अतिरिक्त पठन और पृष्ठभूमि डेटा
इस विषय पर सार्वजनिक संदर्भ सामग्री, जो उद्योग के प्रौद्योगिकी रोडमैप और बाज़ार डेटा को बनाए रखने वाले संगठनों द्वारा प्रकाशित की गई है: