सेल से मॉड्यूल तक: निर्माण प्रक्रिया
विषय-सूची
त्वरित उत्तर: सेल से मॉड्यूल की ओर बढ़ना वह चरण है जहाँ बैक-कॉन्टैक्ट तकनीक केवल उत्पाद को ही नहीं, बल्कि विनिर्माण प्रक्रिया को भी नया आकार देती है। उद्योग इस समय एक ऐसे संक्रमण के बीच में है जिसमें एक साथ दो बातें हो रही हैं: सेल दक्षता बैंड ऊपर की ओर बढ़ रहे हैं, जिनमें लगभग 25.5%, 26.0%, 26.5%, 27.0% और 27.1% के आंकड़े क्रमिक पीढ़ियों का प्रतिनिधित्व करते हैं, और रियर कॉन्टैक्ट आर्किटेक्चर एक निश्चित डिज़ाइन के बजाय विनिर्माण का एक चर बन जाता है। एक मॉड्यूल लाइन के लिए, इसका मतलब है कि स्ट्रिंगिंग और बसिंग स्टेशनों में अधिक जोखिम होता है, क्योंकि रियर पैटर्न अधिक सघन होता है और जोड़ों का निरीक्षण करना कठिन होता है। लैमिनेशन और फ्रेमिंग चरण कम बदलते हैं, लेकिन एनकैप्सुलेंट के लिए प्रक्रिया विंडो और पतले सेल के लिए हैंडलिंग आवश्यकताएँ दोनों कस जाती हैं। इसलिए लाइन प्लानिंग उस सेल रूट से शुरू होनी चाहिए जिसे आप चलाने का इरादा रखते हैं।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
परिचय: बैक कॉन्टैक्ट तकनीक सौर उद्योग को क्यों नया आकार दे रही है
पीवी उद्योग एक वास्तविक तकनीकी बदलाव के बीच में है। PERC ने वर्षों तक राज किया, TOPCon तेजी से उभरा, और अब एक तीसरी वास्तुकला निर्माताओं और परियोजना डेवलपर्स दोनों का गंभीर ध्यान आकर्षित कर रही है: बैक कॉन्टैक्ट (BC) सेल तकनीक।
पारंपरिक फ्रंट-कॉन्टैक्ट सेल सूर्य के प्रकाश का एक हिस्सा बर्बाद करते हैं क्योंकि धातु की ग्रिडलाइनें धूप वाली तरफ होती हैं। BC सेल हर विद्युत संपर्क को पीछे की ओर ले जाते हैं। सामने पूरी तरह साफ रहता है। इसका मतलब है उच्च शॉर्ट-सर्किट करंट, एक चिकना रूप, और मॉड्यूल दक्षता जो अब मुख्यधारा के साथ सीधी टक्कर लेती है।
यहाँ वह हिस्सा है जो BC को किसी भी लाइन चलाने वाले के लिए दिलचस्प बनाता है: तैयार BC सेल से पूरी तरह इकट्ठे BC मॉड्यूल तक पहुंचना वही काम नहीं है जो उद्योग ने दशकों से किया है। कोई फ्रंट बसबार नहीं, कोई फ्रंट फिंगर नहीं। यह एक तथ्य बदल देता है कि सेल कैसे जुड़ते हैं, स्ट्रिंग कैसे बनती हैं, रिबन कैसे डिज़ाइन किए जाते हैं, और आप अपना लेमिनेशन नुस्खा कैसे सेट करते हैं।
यह ब्लॉग BC सेल से BC मॉड्यूल तक की पूरी प्रक्रिया को चरण दर चरण, शामिल उपकरणों और प्रक्रिया के जालों के साथ चलता है, जिन पर आपको ध्यान देने की आवश्यकता है।
1. BC सेल को समझना: एक त्वरित प्राइमर
1.1 बैक कॉन्टैक्ट सेल क्या है?
एक बैक कॉन्टैक्ट (BC) सेल, जिसे कभी-कभी इंटरडिजिटेटेड बैक कॉन्टैक्ट (IBC) या सिर्फ ऑल-बैक-कॉन्टैक्ट कहा जाता है, वेफर के पीछे की तरफ उत्सर्जक और आधार दोनों संपर्कों को एक इंटरडिजिटेटेड पैटर्न में रखता है। सामने नंगी सिलिकॉन होती है, जो एक साथ तीन चीजों को खत्म करती है:
छायांकन हानि, आमतौर पर पारंपरिक सेल पर सेल क्षेत्र का 3-5%
फ्रंट-ग्रिड डिज़ाइन ट्रेड-ऑफ से जुड़ी प्रतिरोधक हानि
दृश्यमान ग्रिडलाइनें, जो दिखने के लिए बहुत मायने रखती हैं
2024-2025 में अग्रणी BC वेरिएंट:
| प्रौद्योगिकी | मुख्य डेवलपर | सेल दक्षता (प्रयोगशाला) | सेल दक्षता (बड़े पैमाने पर उत्पादन) |
|---|---|---|---|
| HPBC (उच्च-प्रदर्शन BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (ऑल बैक कॉन्टैक्ट) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (TOPCon-आधारित BC) | कई चीनी निर्माता | ~27.1% | 25.0-25.8% |
| HBC (HJT-आधारित BC) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| क्लासिक IBC | Maxeon (पूर्व में SunPower) | ~26.0% | 24.5-25.0% |
दिशा स्पष्ट है: BC एक विशिष्ट प्रीमियम उत्पाद से मुख्यधारा के दावेदार की ओर बढ़ रहा है, जिसे चीनी निर्माताओं द्वारा 2024-2025 में बड़े पैमाने पर बढ़ावा दिया जा रहा है।
1.2 महत्वपूर्ण अंतर: संपर्क ज्यामिति
PERC या TOPCon सेल पर, फ्रंट बसबार (आधुनिक सेलों पर 9-16) और फिंगर को यथासंभव पतला रखा जाता है, फिर भी करंट एकत्र करते हैं। आप क्षेत्रों के आसपास जहां स्थानीय दबाव और मोटाई भिन्नता अधिक स्पष्ट होती है। सीधे उन बसबारों पर। सरल।
BC सेल पर पिछला भाग n-प्रकार और p-प्रकार के संपर्कों की समानांतर, इंटरडिजिटेटेड पैटर्न में वैकल्पिक पट्टियाँ रखता है। उन पट्टियों की चौड़ाई, पिच और स्पेसिंग हर निर्माता के लिए अलग होती है, और वे स्वामित्व वाली होती हैं। वे यह भी तय करते हैं कि सेल को मॉड्यूल के अंदर कैसे इंटरकनेक्ट किया जा सकता है।
2. BC मॉड्यूल निर्माण प्रक्रिया: चरण दर चरण
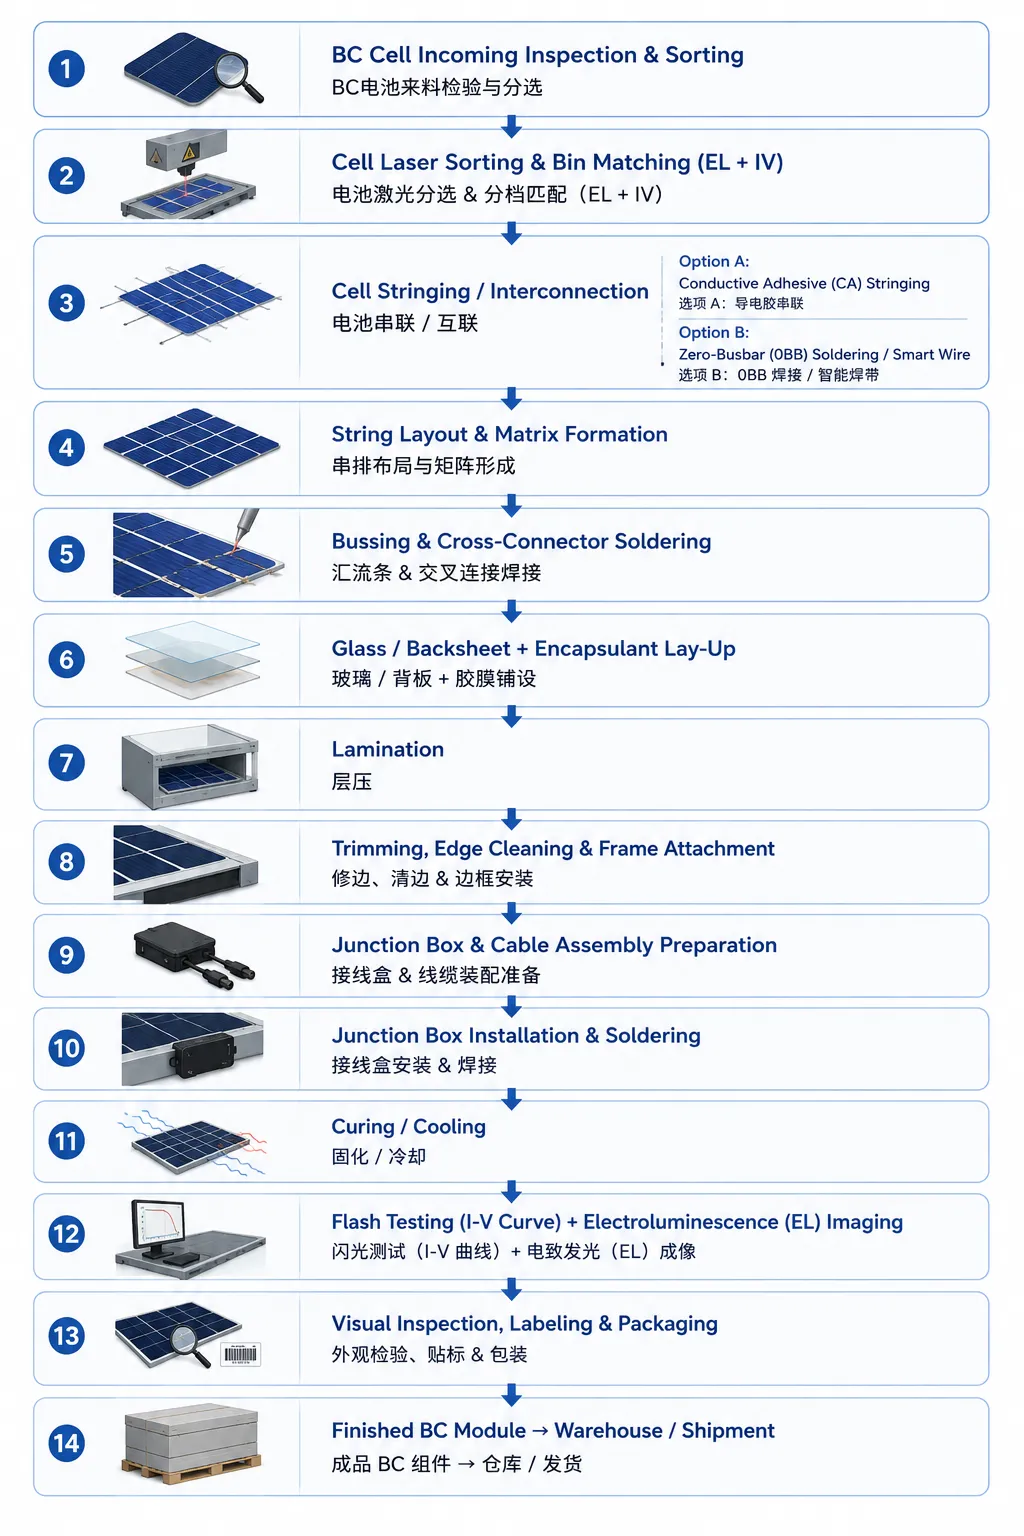
एक BC मॉड्यूल लाइन पारंपरिक लाइन के साथ बहुत सारे उपकरण साझा करती है, जैसे लैमिनेटर, स्ट्रिंगर और फ्रेमिंग स्टेशन। लेकिन इंटरकनेक्शन और स्ट्रिंग-निर्माण चरण वास्तव में अलग हैं। यहाँ पूरा प्रवाह है:
अब प्रत्येक चरण को क्रम से लेते हैं।
चरण 1: सेल आवक निरीक्षण और छँटाई
BC सेल सेल फैक्ट्री से क्वाड्रंट, पूर्ण आकार या आधे-कट के रूप में आते हैं, जो मॉड्यूल डिज़ाइन पर निर्भर करता है। पहला चरण किसी भी मॉड्यूल लाइन से मेल खाता है:
माइक्रोक्रैक, चिपिंग, संदूषण या रंग भिन्नता के लिए दृश्य निरीक्षण
Voc, Isc, Pmax और फिल फैक्टर के लिए I-V परीक्षण
इलेक्ट्रोल्यूमिनेसेंस (EL) इमेजिंग माइक्रोक्रैक, टूटी फिंगर, शंटिंग या डेड एरिया को पकड़ने के लिए
पावर क्लास द्वारा सेल छँटाई और बिनिंग, आमतौर पर 1-2.5W बिन, और BC सेल के लिए रंग एकरूपता द्वारा भी, क्योंकि नंगा सामने कोई भी रंग बहाव बहुत दृश्यमान बनाता है
BC-विशिष्ट चुनौती: बिना सामने की धातु के, रंग की स्थिरता ही सब कुछ है, खासकर आवासीय और BIPV के लिए जहां दिखावट बिक्री को बढ़ावा देती है। कई BC निर्माता सख्त रंग बिन का उपयोग करते हैं, कभी-कभी कलरिमीटर से Lab* मान पढ़कर कस्टम-सॉर्ट किया जाता है, पारंपरिक मॉड्यूल की तुलना में।
चरण 2: सेल स्ट्रिंगिंग / इंटरकनेक्शन - BC मॉड्यूल निर्माण का हृदय
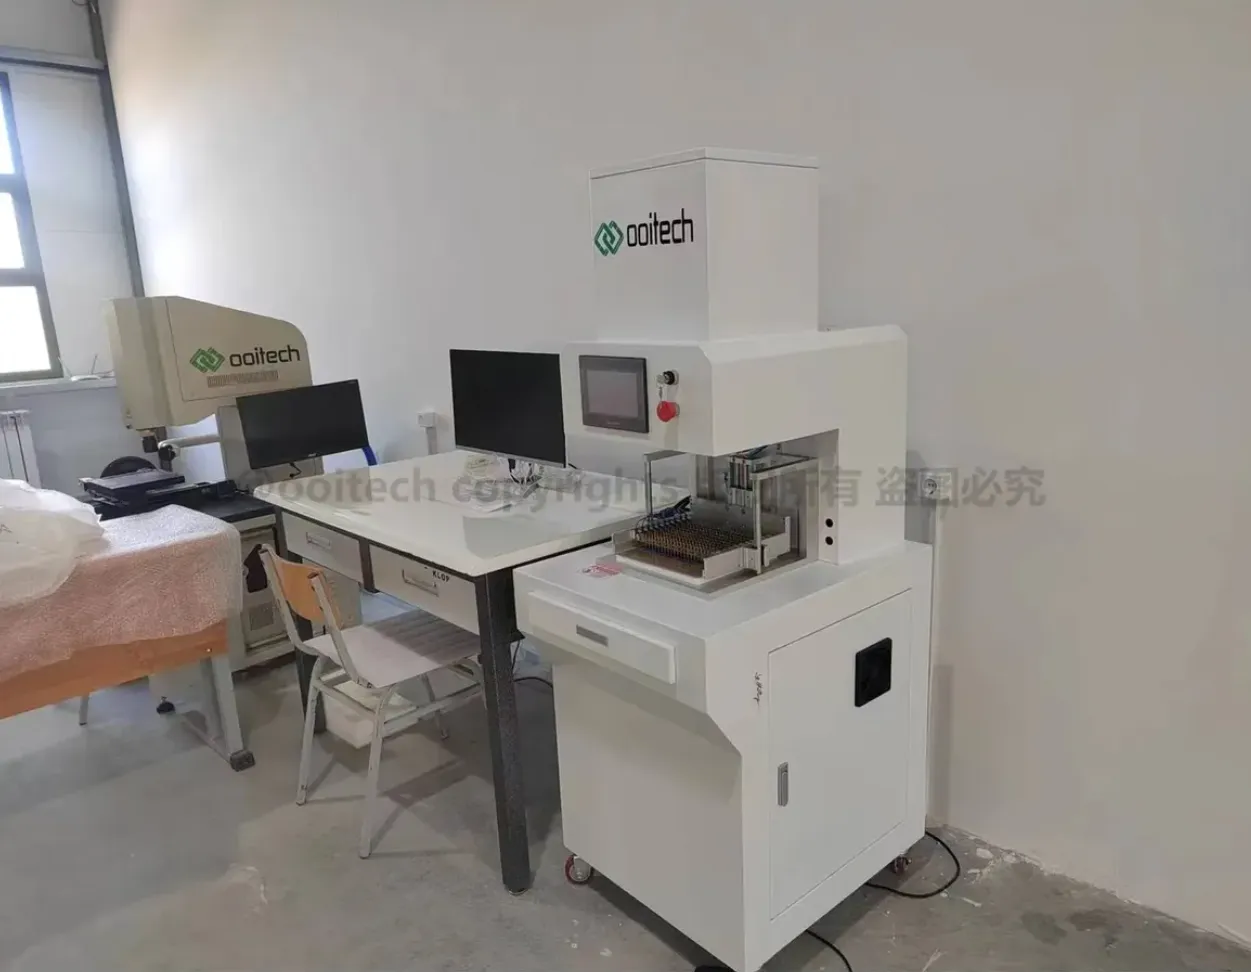
यह वह जगह है जहां BC मॉड्यूल पारंपरिक मॉड्यूल से सबसे अधिक भिन्न होते हैं, और जहां हाल के अधिकांश उपकरण नवाचार केंद्रित हैं।
2.1 इंटरकनेक्शन चुनौती
सामान्य सेल पर आप सामने की बसबारों पर एक सपाट रिबन सोल्डर करते हैं और इसे अगले सेल के पीछे मोड़ते हैं। आसान ज्यामिति।
BC सेल पर सकारात्मक और नकारात्मक दोनों संपर्क पीछे की ओर एक इंटरडिजिटेटेड पैटर्न में होते हैं। इसलिए:
एक साधारण आगे-से-पीछे फोल्ड-ओवर रिबन काम नहीं करेगा
इंटरकनेक्शन को पड़ोसी सेल के पीछे के संपर्क स्ट्रिप्स को जोड़ना होगा
स्ट्रिप पिच, चौड़ाई और संरेखण निर्माता-विशिष्ट हैं
जुड़ने के दौरान गलत संरेखण से श्रृंखला प्रतिरोध हानि या शंटिंग होती है
आज बड़े पैमाने पर उत्पादन में दो इंटरकनेक्शन दृष्टिकोण प्रमुख हैं।
विकल्प A: प्रवाहकीय चिपकने वाला (CA) स्ट्रिंगिंग
Aiko Solar जैसे निर्माताओं द्वारा उनके ABC मॉड्यूल के लिए समर्थित, यह सोल्डर के बजाय विद्युत प्रवाहकीय चिपकने वाला (ECA), एक चांदी-भरा एपॉक्सी का उपयोग करता है।
प्रक्रिया:
एक सटीक डिस्पेंसर पीछे के संपर्क स्ट्रिप्स पर नियंत्रित मात्रा में प्रवाहकीय चिपकने वाला लगाता है
इंटरकनेक्टर, एक सपाट टिन वाला तांबे का रिबन या एक लचीला मुद्रित सर्किट (FPC), चिपकने वाले पर रखा जाता है
असेंबली कम तापमान वाले ओवन में ठीक होती है, लगभग 150-180C 1-3 मिनट के लिए, या लेमिनेशन के दौरान
लाभ:
कम तापमान प्रसंस्करण, इसलिए सेल पर कम थर्मल तनाव, जो महत्वपूर्ण है क्योंकि वेफर्स 130 माइक्रोन और उससे नीचे की ओर बढ़ रहे हैं
कोई सोल्डरिंग आयरन संपर्क नहीं, इसलिए कम माइक्रोक्रैक
सब-मिलीमीटर तक बारीक पिच क्षमता, बारीक इंटरडिजिटेटेड पैटर्न से मेल खाती है
ठीक किया गया चिपकने वाला थोड़ा लचीला रहता है और कठोर सोल्डर की तुलना में थर्मल-साइक्लिंग तनाव को बेहतर ढंग से सोख लेता है
नुकसान:
चांदी-भरा ECA महंगा है
क्योरिंग से चक्र समय बढ़ता है, हालांकि लेमिनेशन के दौरान इनलाइन क्योरिंग मदद करती है
लंबी अवधि की ECA जोड़ विश्वसनीयता अभी भी बड़े पैमाने पर सिद्ध हो रही है, हालांकि प्रारंभिक त्वरित-परीक्षण डेटा अच्छा दिखता है
विकल्प B: ज़ीरो-बसबार (0BB) सोल्डरिंग / स्मार्ट वायर तकनीक
अधिक पारंपरिक मार्ग, जिसका उपयोग LONGi जैसे निर्माता HPBC-आधारित मॉड्यूल के लिए करते हैं, अक्सर कम तापमान वाले सोल्डर या स्मार्टवायर विधियों के साथ।
प्रक्रिया:
अल्ट्रा-पतले गोल तार, लगभग 0.2-0.35 मिमी, या फ्लैट तार (स्मार्टवायर) एक कैरियर फ्रेम में पहले से सेट होते हैं
BC सेल ऊपर की ओर मुंह करके, पीछे की ओर खुला, तार असेंबली पर रखा जाता है
एक थर्मोड (हॉट बार) या इन्फ्रारेड हीटिंग तार पर सोल्डर को संक्षेप में रिफ्लो करता है ताकि इसे पीछे की पट्टियों से जोड़ा जा सके
तार अगले सेल की ओर जाता है
मुख्य विचार 0BB, ज़ीरो बसबार है। मोटे रिबन को अलग-अलग बसबारों पर सोल्डर करने के बजाय, दर्जनों अल्ट्रा-पतले तार सीधे पीछे के महीन संपर्क फिंगर्स को छूते हैं, इसलिए किसी मोटे बसबार की आवश्यकता नहीं होती।
लाभ:
मौजूदा सोल्डरिंग उपकरणों पर आधारित, इसलिए कम पूंजीगत व्यय
सोल्डर जोड़ अच्छी तरह से समझे जाते हैं, इसलिए विश्वसनीयता मजबूत है
0BB तार इंटरडिजिटेटेड पैटर्न के अनुरूप होते हैं
नुकसान:
सटीक थर्मल नियंत्रण की आवश्यकता होती है, बहुत अधिक गर्मी पतले वेफर्स को नुकसान पहुंचाती है
तार-से-संपर्क संरेखण कड़ा और महत्वपूर्ण है
कुछ सेटअपों में CA की तुलना में थोड़ा अधिक श्रृंखला प्रतिरोध
स्ट्रिंगिंग उपकरण: नवीनतम पीढ़ी
2026-2027 तक, BC स्ट्रिंगिंग के लिए प्रमुख आपूर्तिकर्ता शामिल हैं:
| उपकरण आपूर्तिकर्ता | प्रौद्योगिकी | मुख्य विशेषता |
|---|---|---|
| SC Solar (या Jinchen) | CA स्ट्रिंगिंग + 0BB | हाई-स्पीड CA डिस्पेंसिंग, <0.5s/सेल |
| Autowell | 0BB सोल्डरिंग | मल्टी-वायर स्मार्टवायर BC के साथ संगत |
| Leadmicro / Lead Intelligence | 0BB + CA हाइब्रिड | दोनों तकनीकों के लिए लचीला प्लेटफ़ॉर्म |
| Teamtechnik (जर्मनी) | मल्टी-वायर स्ट्रिंगर | Maxeon IBC उत्पादन में सिद्ध |
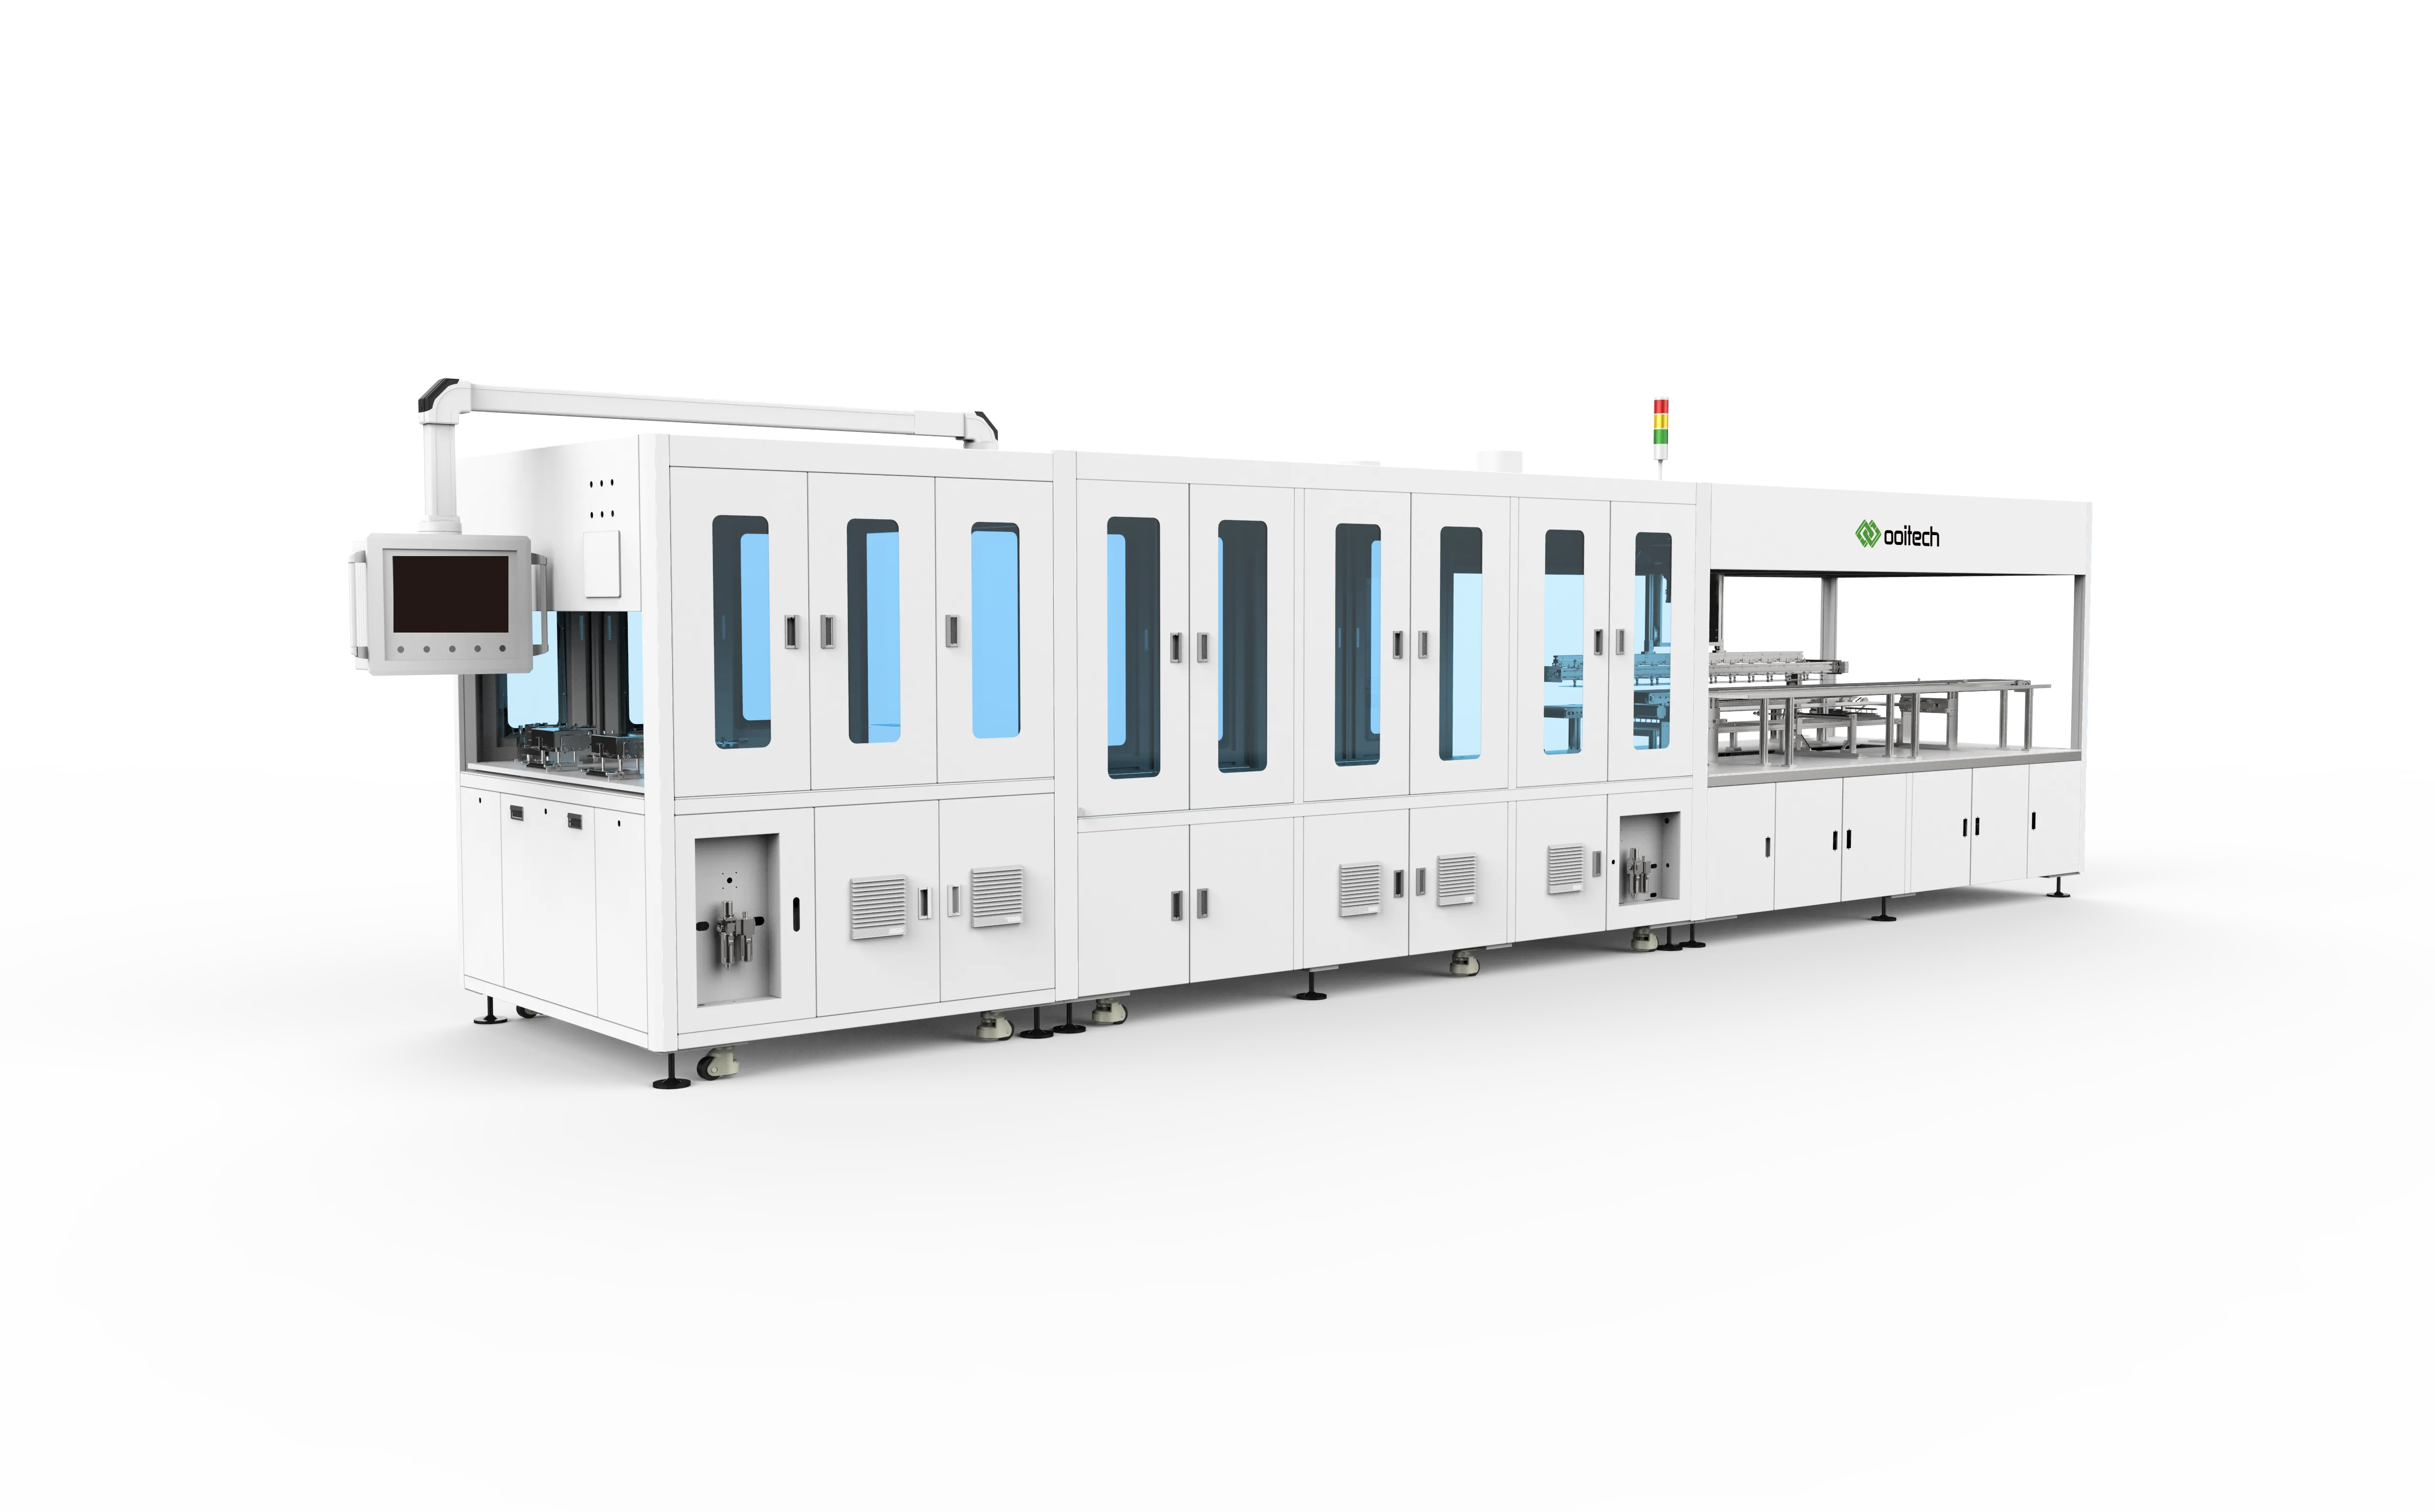
| ooitech | 0BB BC लाइन | चीन BC मॉड्यूल लाइनें |
BC सेल्स को स्ट्रिंग करना पारंपरिक सेल्स की तुलना में लगभग 10-15% धीमा होता है क्योंकि संरेखण अधिक सटीक होता है, लेकिन आपूर्तिकर्ता इस अंतर को तेजी से कम कर रहे हैं।
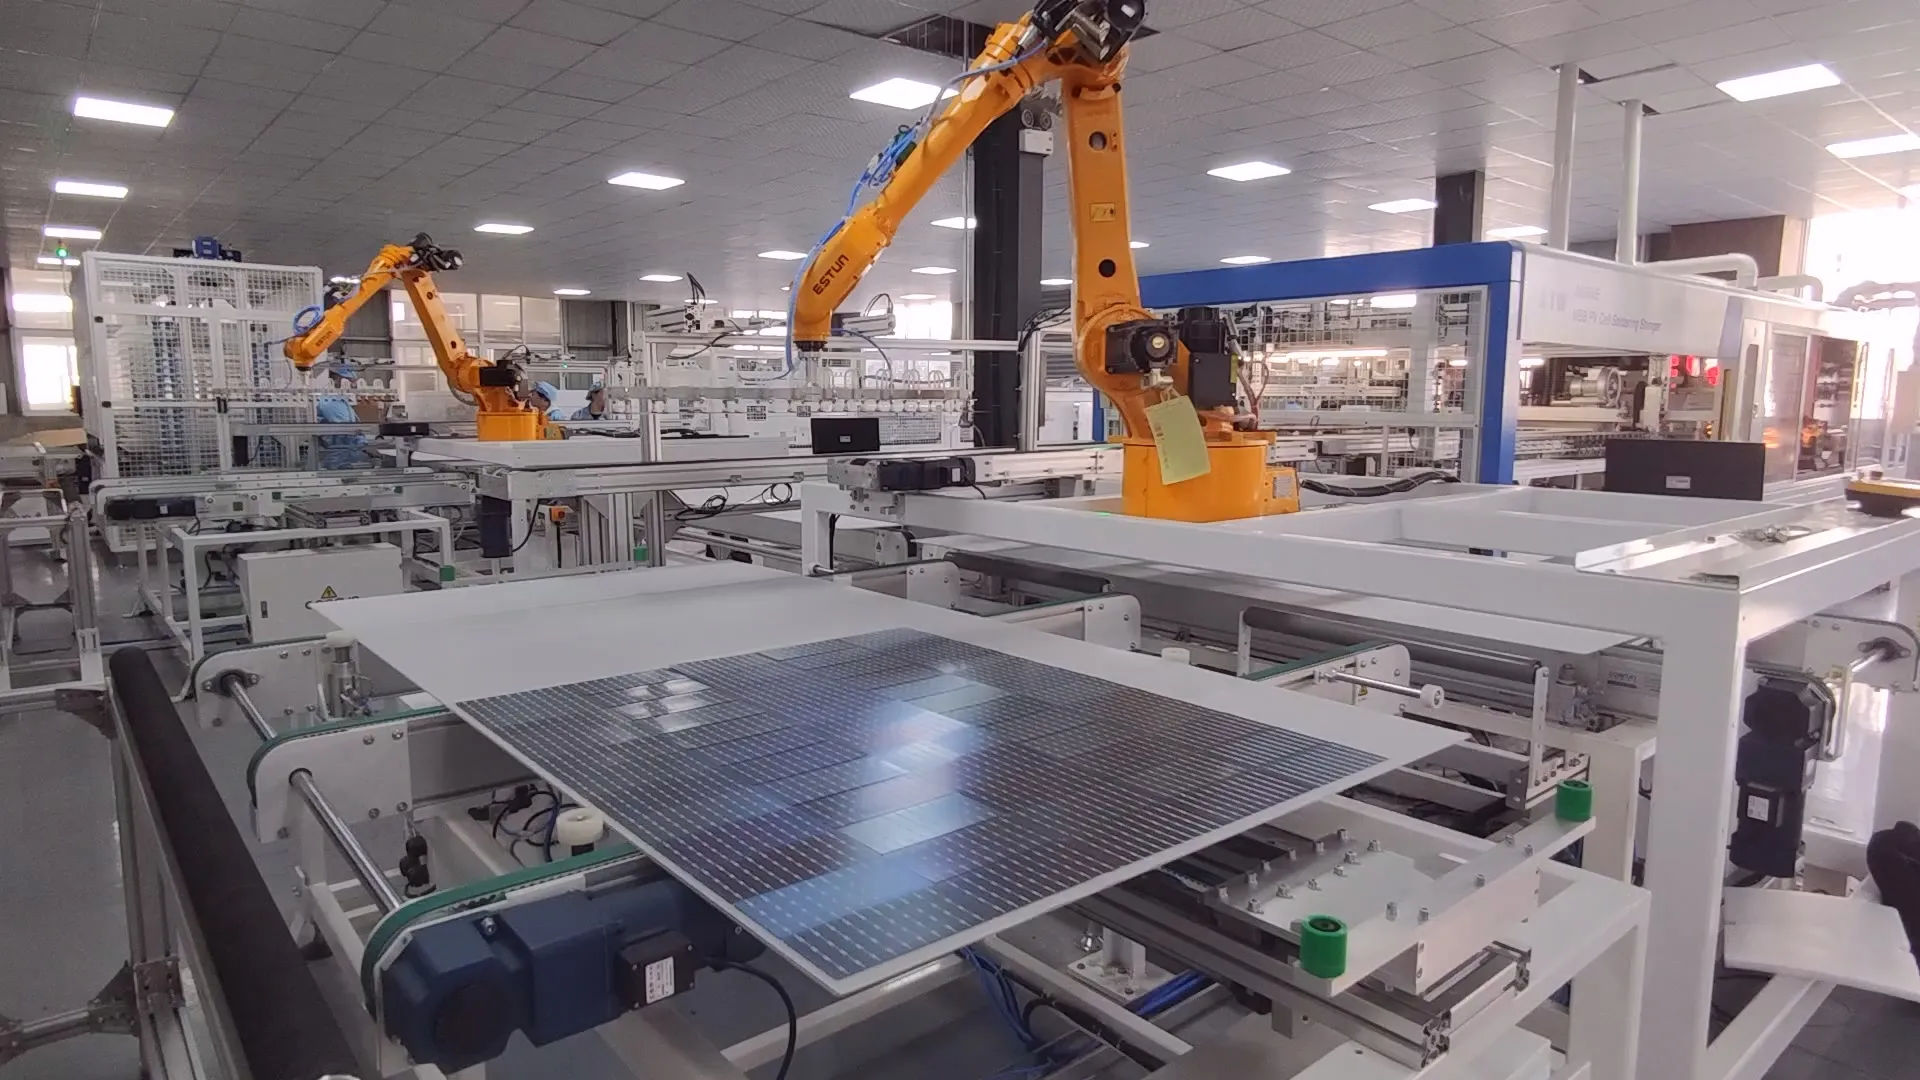
चरण 3: स्ट्रिंग लेआउट और मैट्रिक्स निर्माण
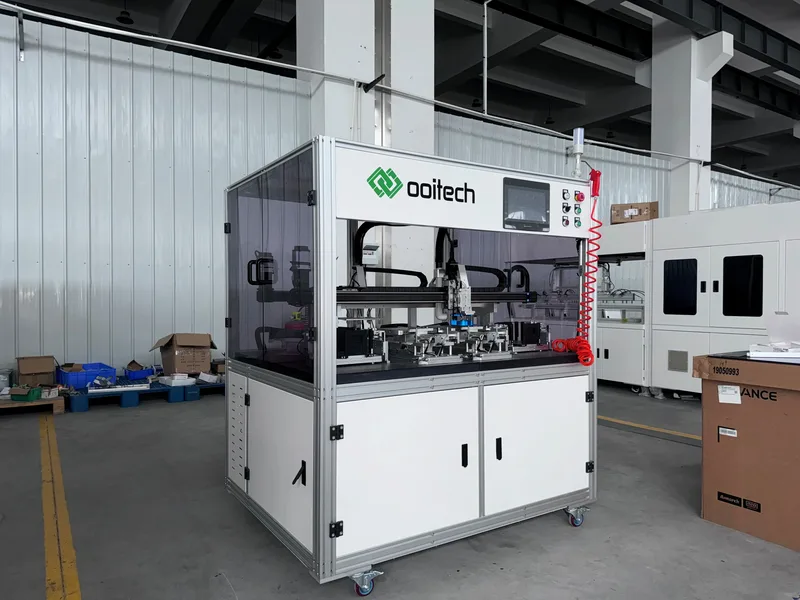
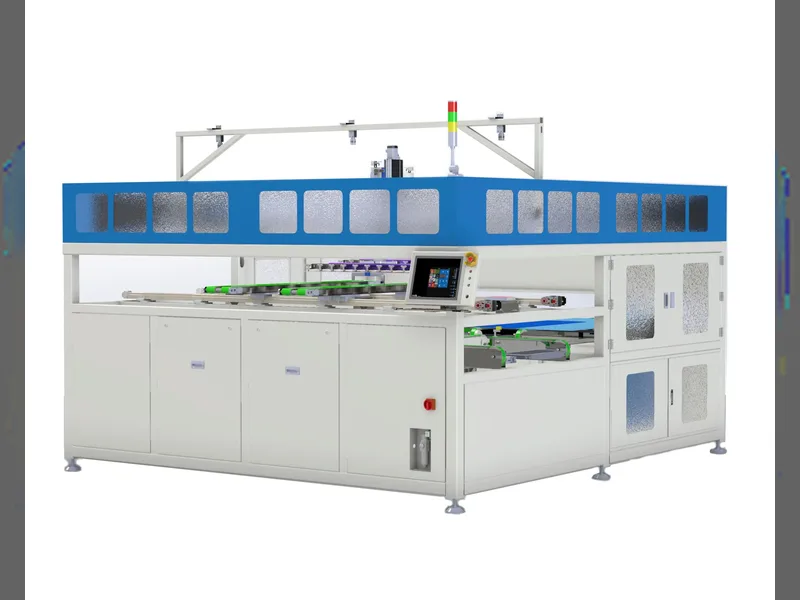
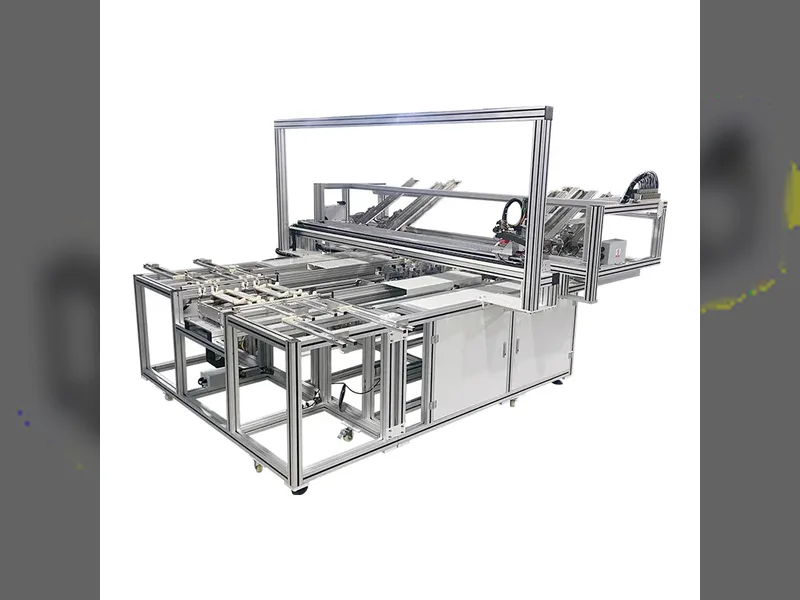
 ले-अप मशीन | ऑटोमेटेड सोलर मॉड्यूल लेयअप सिस्टम - Ooitech" title="सेल से मॉड्यूल तक: बैक-कॉन्टैक्ट (BC) सोलर मॉड्यूल की निर्माण प्रक्रिया"/>
एक बार BC स्ट्रिंग्स बन जाती हैं, आमतौर पर आधे-कट लेआउट के लिए 2xN सेल्स, वे मॉड्यूल मैट्रिक्स में जाती हैं:
सिंगल-ग्लास (ग्लास/बैकशीट) या डुअल-ग्लास (ग्लास/ग्लास), बाद वाला BC के लिए तेजी से आम है जो उच्च विश्वसनीयता और BIPV को लक्षित करता है
स्ट्रिंग्स को पीछे के एनकैप्सुलेंट पर सही श्रृंखला अभिविन्यास में रखा जाता है
स्ट्रिंग स्पेसिंग मॉड्यूल आकार का पालन करती है, उदा. M10-आधारित 72-सेल मॉड्यूल लगभग 2278 x 1134 मिमी होता है
BC-विशिष्ट विचार: BC सेल्स थोड़ा अधिक करंट धकेलती हैं, शून्य फ्रंट शेडिंग के कारण, और दृश्य संकेत के रूप में कोई फ्रंट बसबार नहीं देती हैं। इसलिए लेआउट आमतौर पर लेमिनेशन से पहले सेल ध्रुवता की पुष्टि करने के लिए एक ऑप्टिकल जांच जोड़ता है। एक उलटा BC सेल स्पष्ट बसबार वाले फ्रंट-कॉन्टैक्ट सेल की तुलना में याद करना आसान होता है।
चरण 4: बसिंग और क्रॉस-कनेक्टर सोल्डरिंग
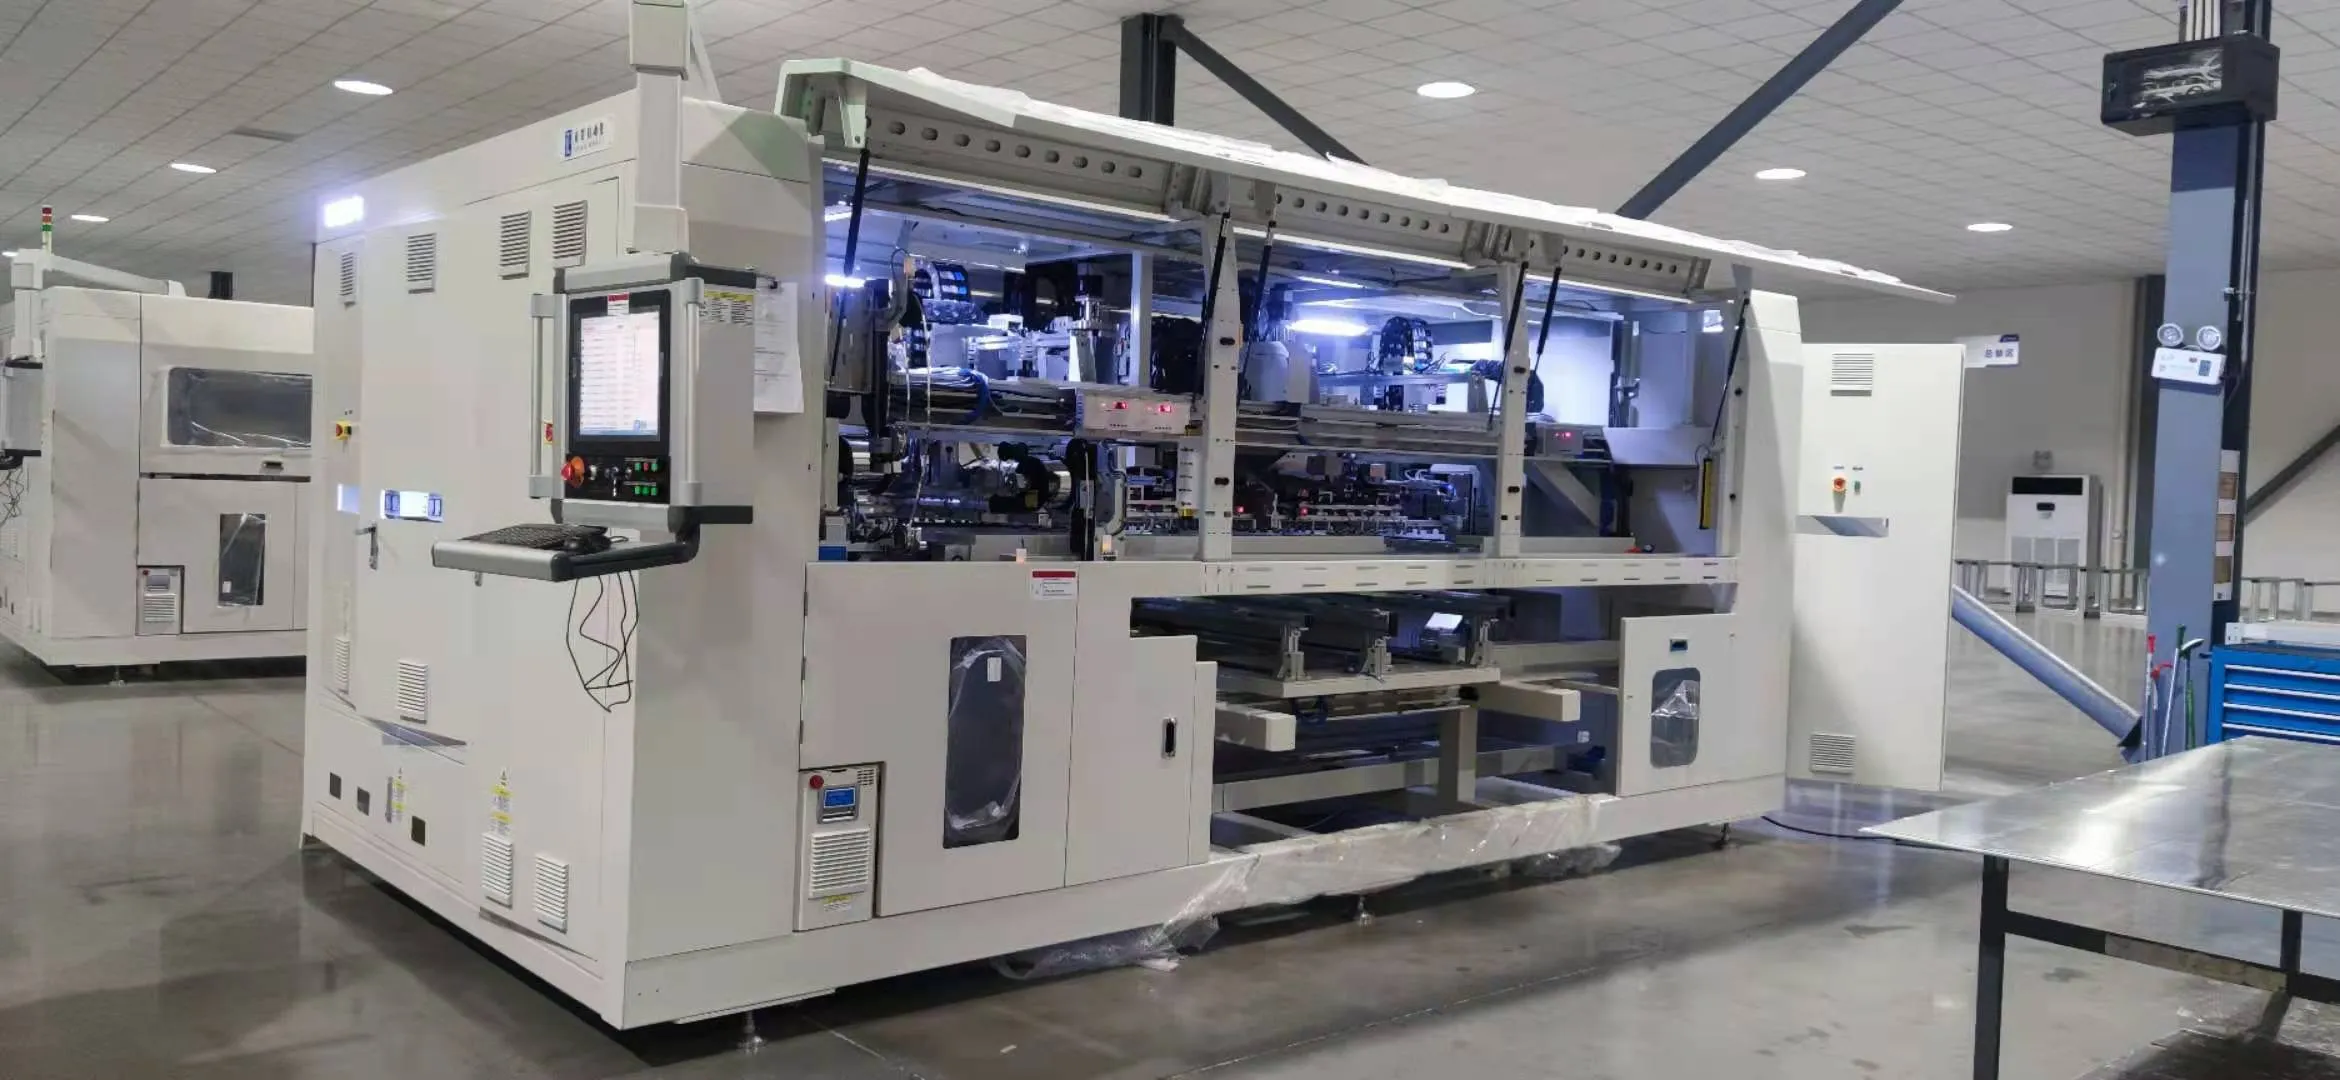
लेआउट के बाद, मुख्य बस रिबन वोल्टेज बनाने के लिए स्ट्रिंग्स को श्रृंखला में जोड़ते हैं।
BC मॉड्यूल के लिए:
बस रिबन अटैचमेंट पारंपरिक मॉड्यूल के समान सिद्धांत का पालन करता है, रिबन सेल किनारे पर बसबार पैड पर सोल्डर किया जाता है
BC सेल्स अक्सर किनारों पर उद्देश्य-निर्मित बसबार पैड रखती हैं, जो बारीक इंटरडिजिटेटेड फिंगर्स से चौड़े होते हैं, ताकि बस सोल्डरिंग पारंपरिक उपकरणों के साथ प्रबंधनीय रहे
कुछ BC डिज़ाइन स्ट्रिंगिंग के दौरान एकीकृत स्ट्रिंग कनेक्टर का उपयोग करते हैं, जो अलग बसिंग चरण को हटा सकते हैं
नवीनतम मोड़, शिंगल + BC हाइब्रिड: कुछ निर्माता शिंगल BC का परीक्षण कर रहे हैं, BC सेल्स को स्ट्रिप्स में काटकर उन्हें ओवरलैप कर रहे हैं, इसलिए अलग बस रिबन की आवश्यकता नहीं है। प्रत्येक ओवरलैप पर प्रवाहकीय चिपकने वाला श्रृंखला कनेक्शन बनाता है। 2025 में अभी भी आला, लेकिन उच्च-घनत्व लेआउट के लिए आशाजनक।
चरण 5: ले-अप (एनकैप्सुलेंट + ग्लास + बैकशीट/ग्लास असेंबली)
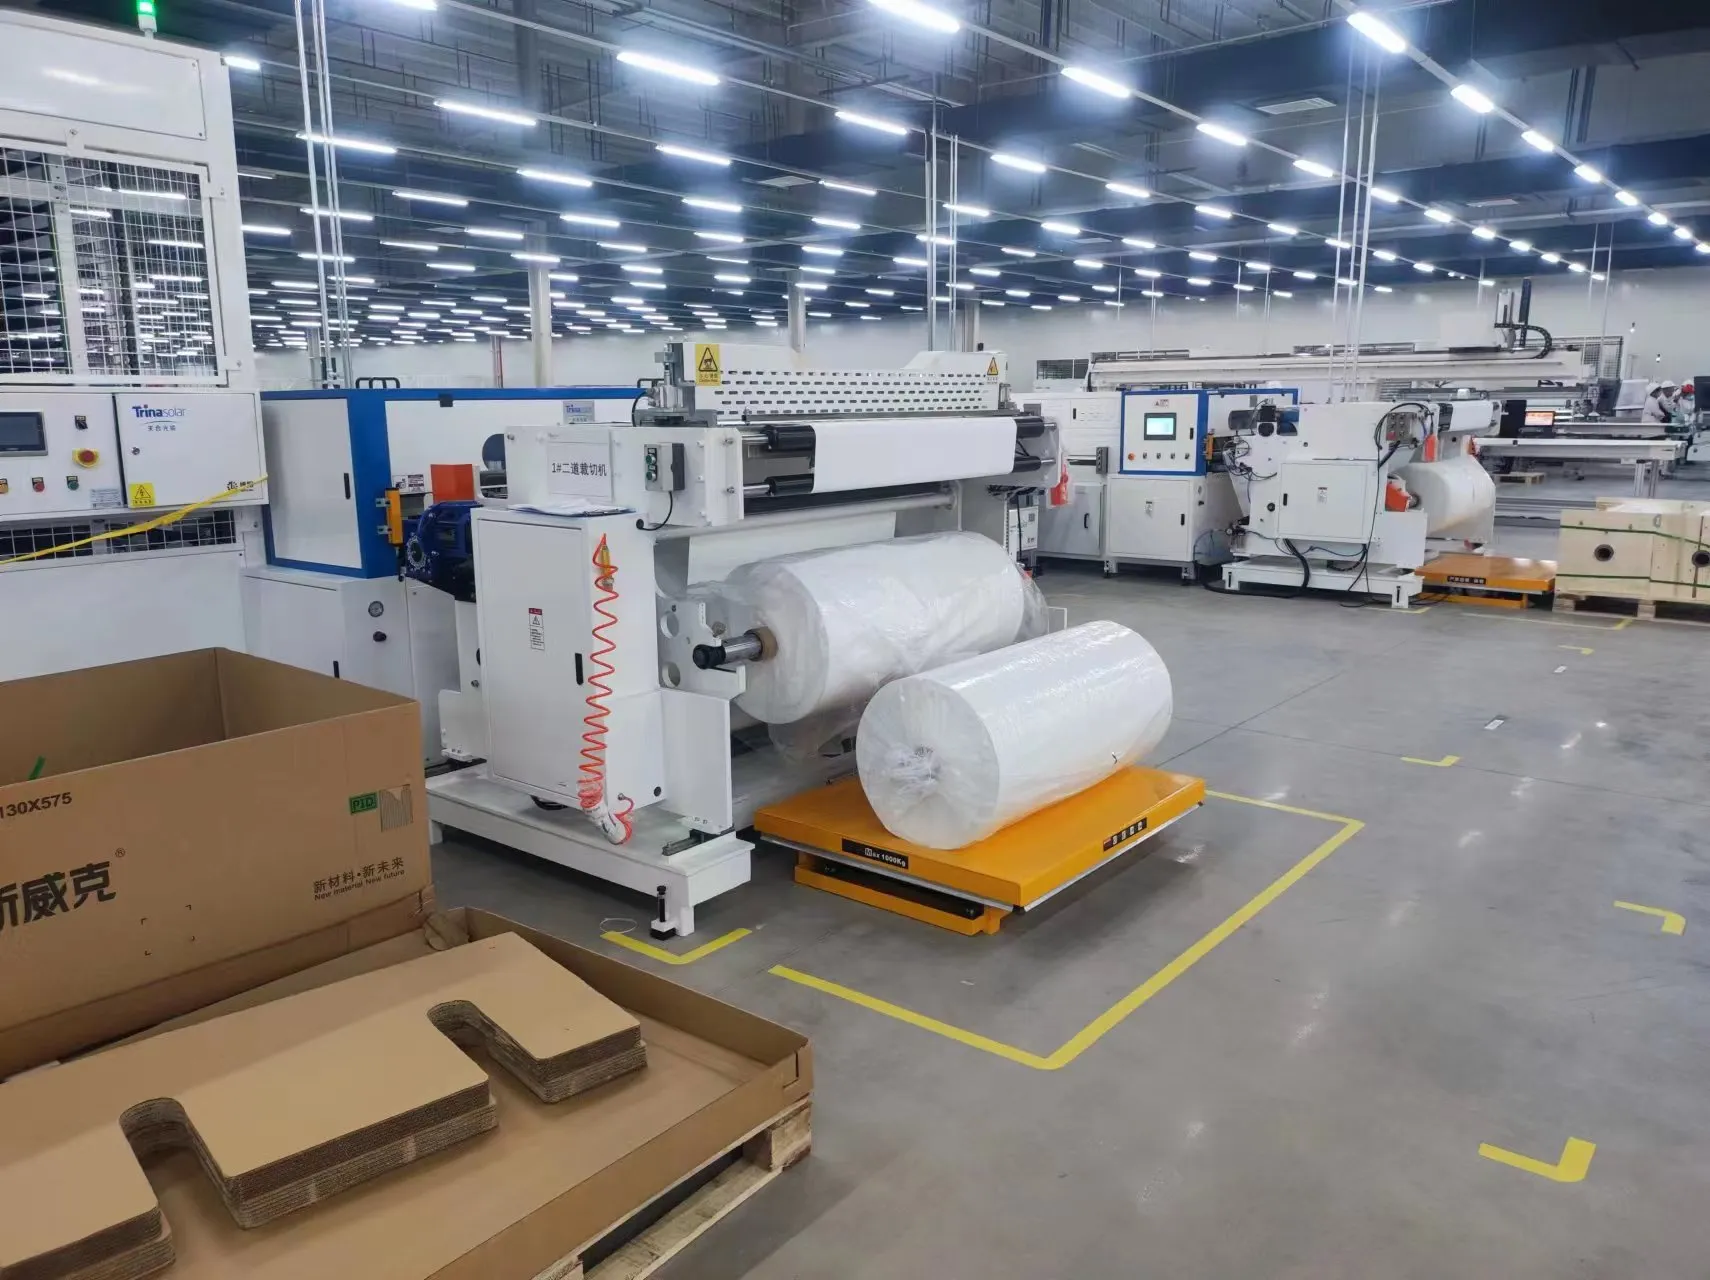
ले-अप पारंपरिक मॉड्यूल की तरह दिखता है।
ग्लास/बैकशीट BC मॉड्यूल के लिए:
पीछे का एनकैप्सुलेंट शीट, EVA या POE, 0.45-0.5 मिमी, ले-अप टेबल पर जाता है
BC स्ट्रिंग्स/मैट्रिक्स उस पर स्थित होते हैं
सामने की एनकैप्सुलेंट शीट कोशिकाओं के ऊपर जाती है
सामने का ग्लास, टेम्पर्ड और एआर-कोटेड, अधिकतम संचरण के लिए, ऊपर जाता है
ग्लास/ग्लास बीसी मॉड्यूल के लिए, जो तेजी से लोकप्रिय हो रहा है:
सामने का ग्लास, सामने की एनकैप्सुलेंट, सेल मैट्रिक्स, पीछे की एनकैप्सुलेंट, पीछे का ग्लास (द्विफलकीय लाभ के लिए पारदर्शी या अपारदर्शी)
बीसी-विशिष्ट एनकैप्सुलेंट नोट:
बीसी के लिए ईवीए की तुलना में पीओई (पॉलीओलेफिन इलास्टोमर) को दृढ़ता से प्राथमिकता दी जाती है क्योंकि कम जल वाष्प संचरण होता है, जो पीछे के संपर्कों को नमी के क्षरण से बचाता है; बेहतर पीआईडी प्रतिरोध, जो तब मायने रखता है जब पूरी विद्युत संरचना पीछे रहती है; और चिकनी धातुकृत पीछे की सतह पर मजबूत आसंजन
एनकैप्सुलेंट मोटाई की एकरूपता यहां अधिक मायने रखती है, क्योंकि असमान प्रवाह सामने की ओर ऑप्टिकल अंतर पैदा करता है, जो बीसी मॉड्यूल का प्रदर्शन पक्ष है। असंगत एनकैप्सुलेंट दृश्य बुलबुले या वॉटरमार्क दोष छोड़ सकता है जो बसबार-मुक्त सामने की ओर स्पष्ट दिखते हैं
चरण 6: लेमिनेशन
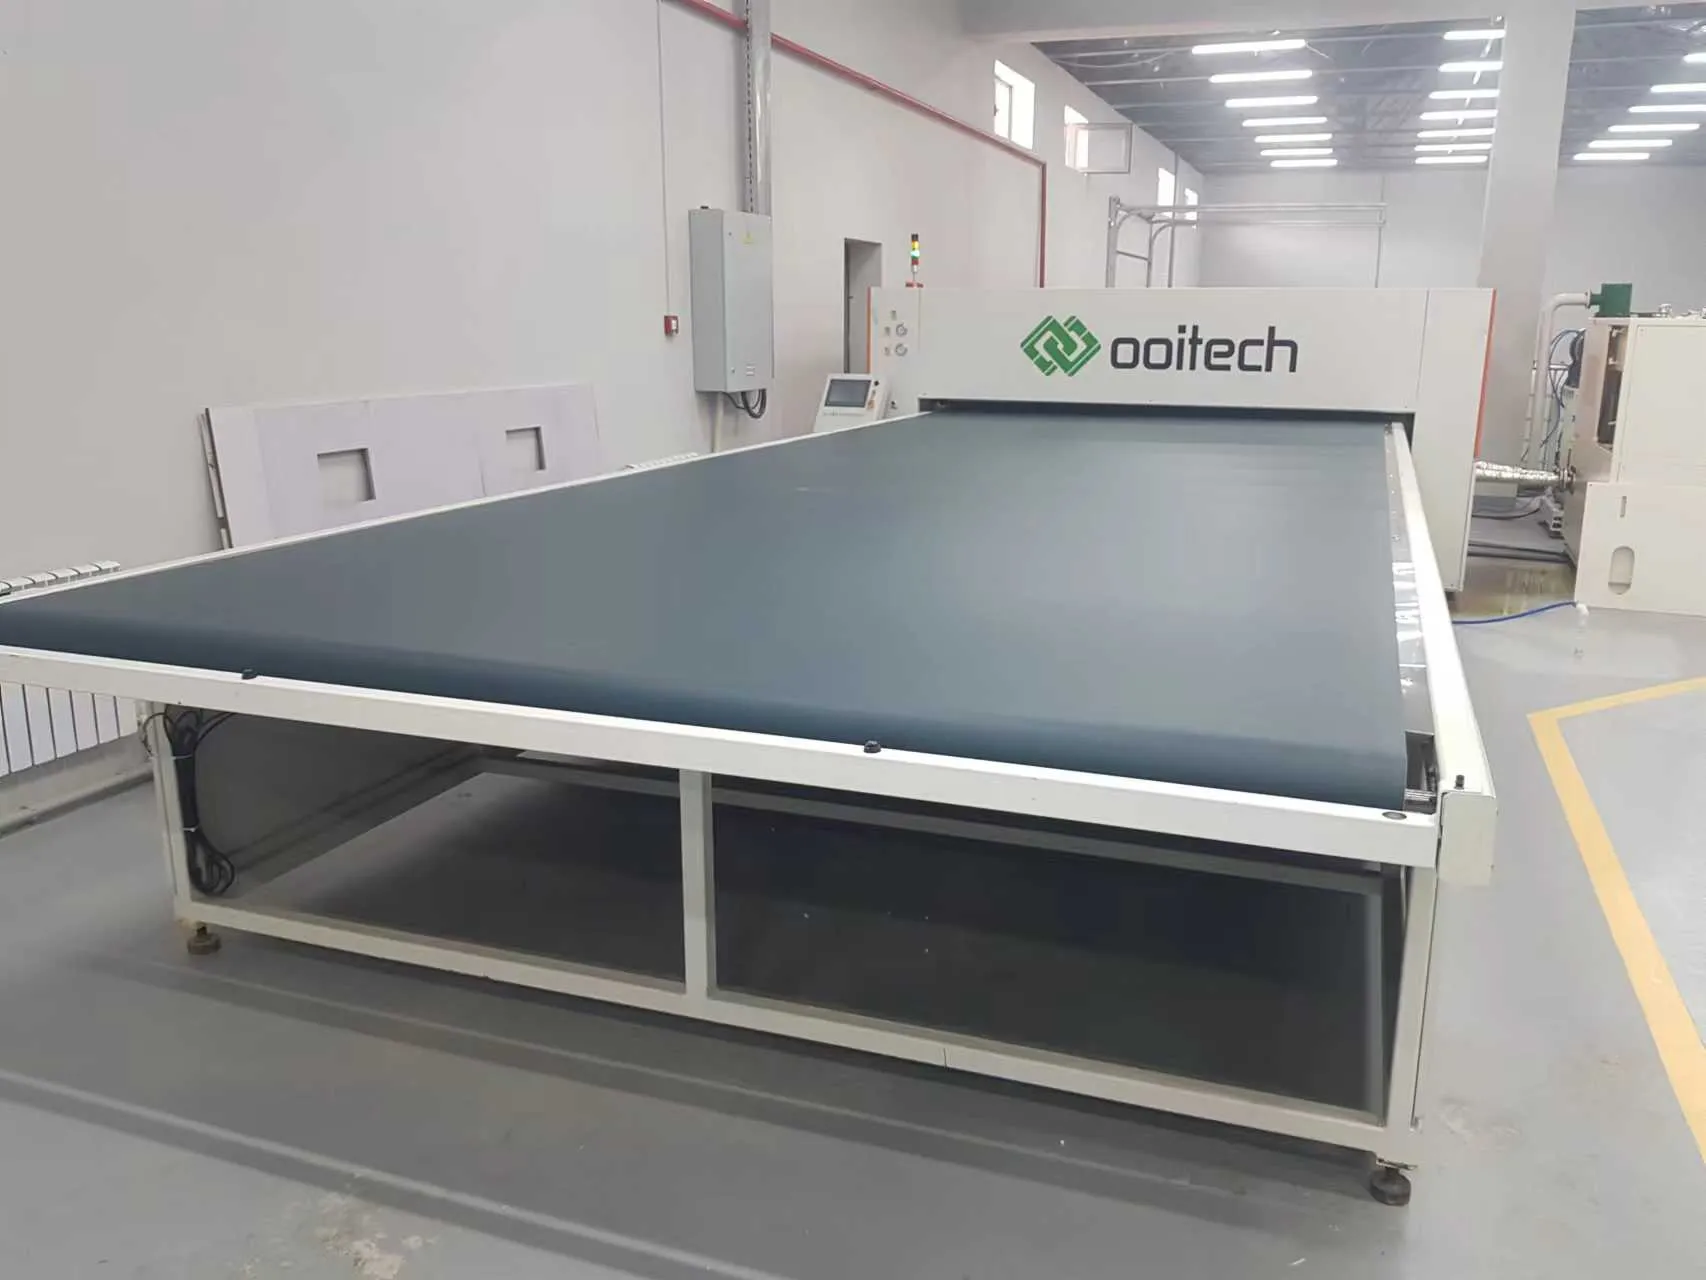
स्टैक लेमिनेटर में जाता है, जो किसी भी मॉड्यूल लाइन पर सबसे महत्वपूर्ण मशीन है।
बीसी मॉड्यूल के लिए एक विशिष्ट लेमिनेशन प्रोफ़ाइल:
| चरण | तापमान | वैक्यूम | दबाव | अवधि |
|---|---|---|---|---|
| प्री-हीट | 135-145C | पूर्ण वैक्यूम (<1 mbar) | - | 3-5 मिनट |
| जिलेशन | 145-150C | पूर्ण वैक्यूम | - | 5-8 मिनट |
| क्योरिंग / प्रेसिंग | 145-155C | वैक्यूम रिलीज़ | 0.8 atm (सिलिकॉन डायाफ्राम) | 12-18 मिनट |
| कूलिंग | <80C | - | दबाव बनाए रखें | 5-10 मिनट |
कुल चक्र समय: एनकैप्सुलेंट और लेमिनेटर के आधार पर 25-40 मिनट।
बीसी-विशिष्ट लेमिनेशन चुनौतियाँ:
पिछले संपर्कों पर हवा का फंसना। इंटरडिजिटेटेड फिंगर पैटर्न माइक्रो-टोपोग्राफी बनाता है जो लेमिनेशन के दौरान हवा को फंसाता है। शीर्ष निर्माता बनावट वाली या माइक्रो-चैनल वाली एनकैप्सुलेंट फिल्मों का उपयोग करते हैं, जिन्हें कभी-कभी वेंटिंग एनकैप्सुलेंट कहा जाता है, ताकि वैक्यूम चरणों के दौरान हवा आसानी से बाहर निकल सके।
प्रवाहकीय चिपकने वाला इलाज। यदि स्ट्रिंगिंग में सीए का उपयोग किया गया था, तो लेमिनेशन दोहरा कार्य करता है, मॉड्यूल को एनकैप्सुलेट करना और उसी समय चिपकने वाले को ठीक करना। प्रोफ़ाइल को चिपकने वाले को पूरी तरह से ठीक करना होता है, लगभग 150C 10+ मिनट के लिए, बिना एनकैप्सुलेंट को पकाए।
सेल बो प्रबंधन। बीसी सेल, विशेष रूप से 140 माइक्रोन या उससे कम मोटे पतले सेल, पीछे की धातुकरण के असममित तनाव से थोड़ा मुड़ सकते हैं। लेमिनेशन को सेल-से-सेल अंतर को स्थानांतरित किए बिना उस बो को अवशोषित करना होता है, इसलिए जेलेशन के दौरान एनकैप्सुलेंट चिपचिपाहट को सावधानीपूर्वक ट्यून किया जाता है।
बीसी मॉड्यूल के लिए लेमिनेटर उपकरण। पारंपरिक और बीसी लाइनों दोनों के लिए समान प्रमुख ब्रांड सेवा करते हैं, लेकिन बीसी-ट्यून किए गए लेमिनेटर बेहतर वैक्यूम (दोहरे चरण से <0.5 mbar तक), कड़े तापमान एकरूपता (टेबल के पार लगभग ±1.5C), और प्रोग्रामयोग्य डायाफ्राम दबाव प्रोफाइल, सॉफ्ट-प्रेस से फुल-प्रेस लाते हैं।
चरण 7: ट्रिमिंग, एज क्लीनिंग और फ्रेमिंग
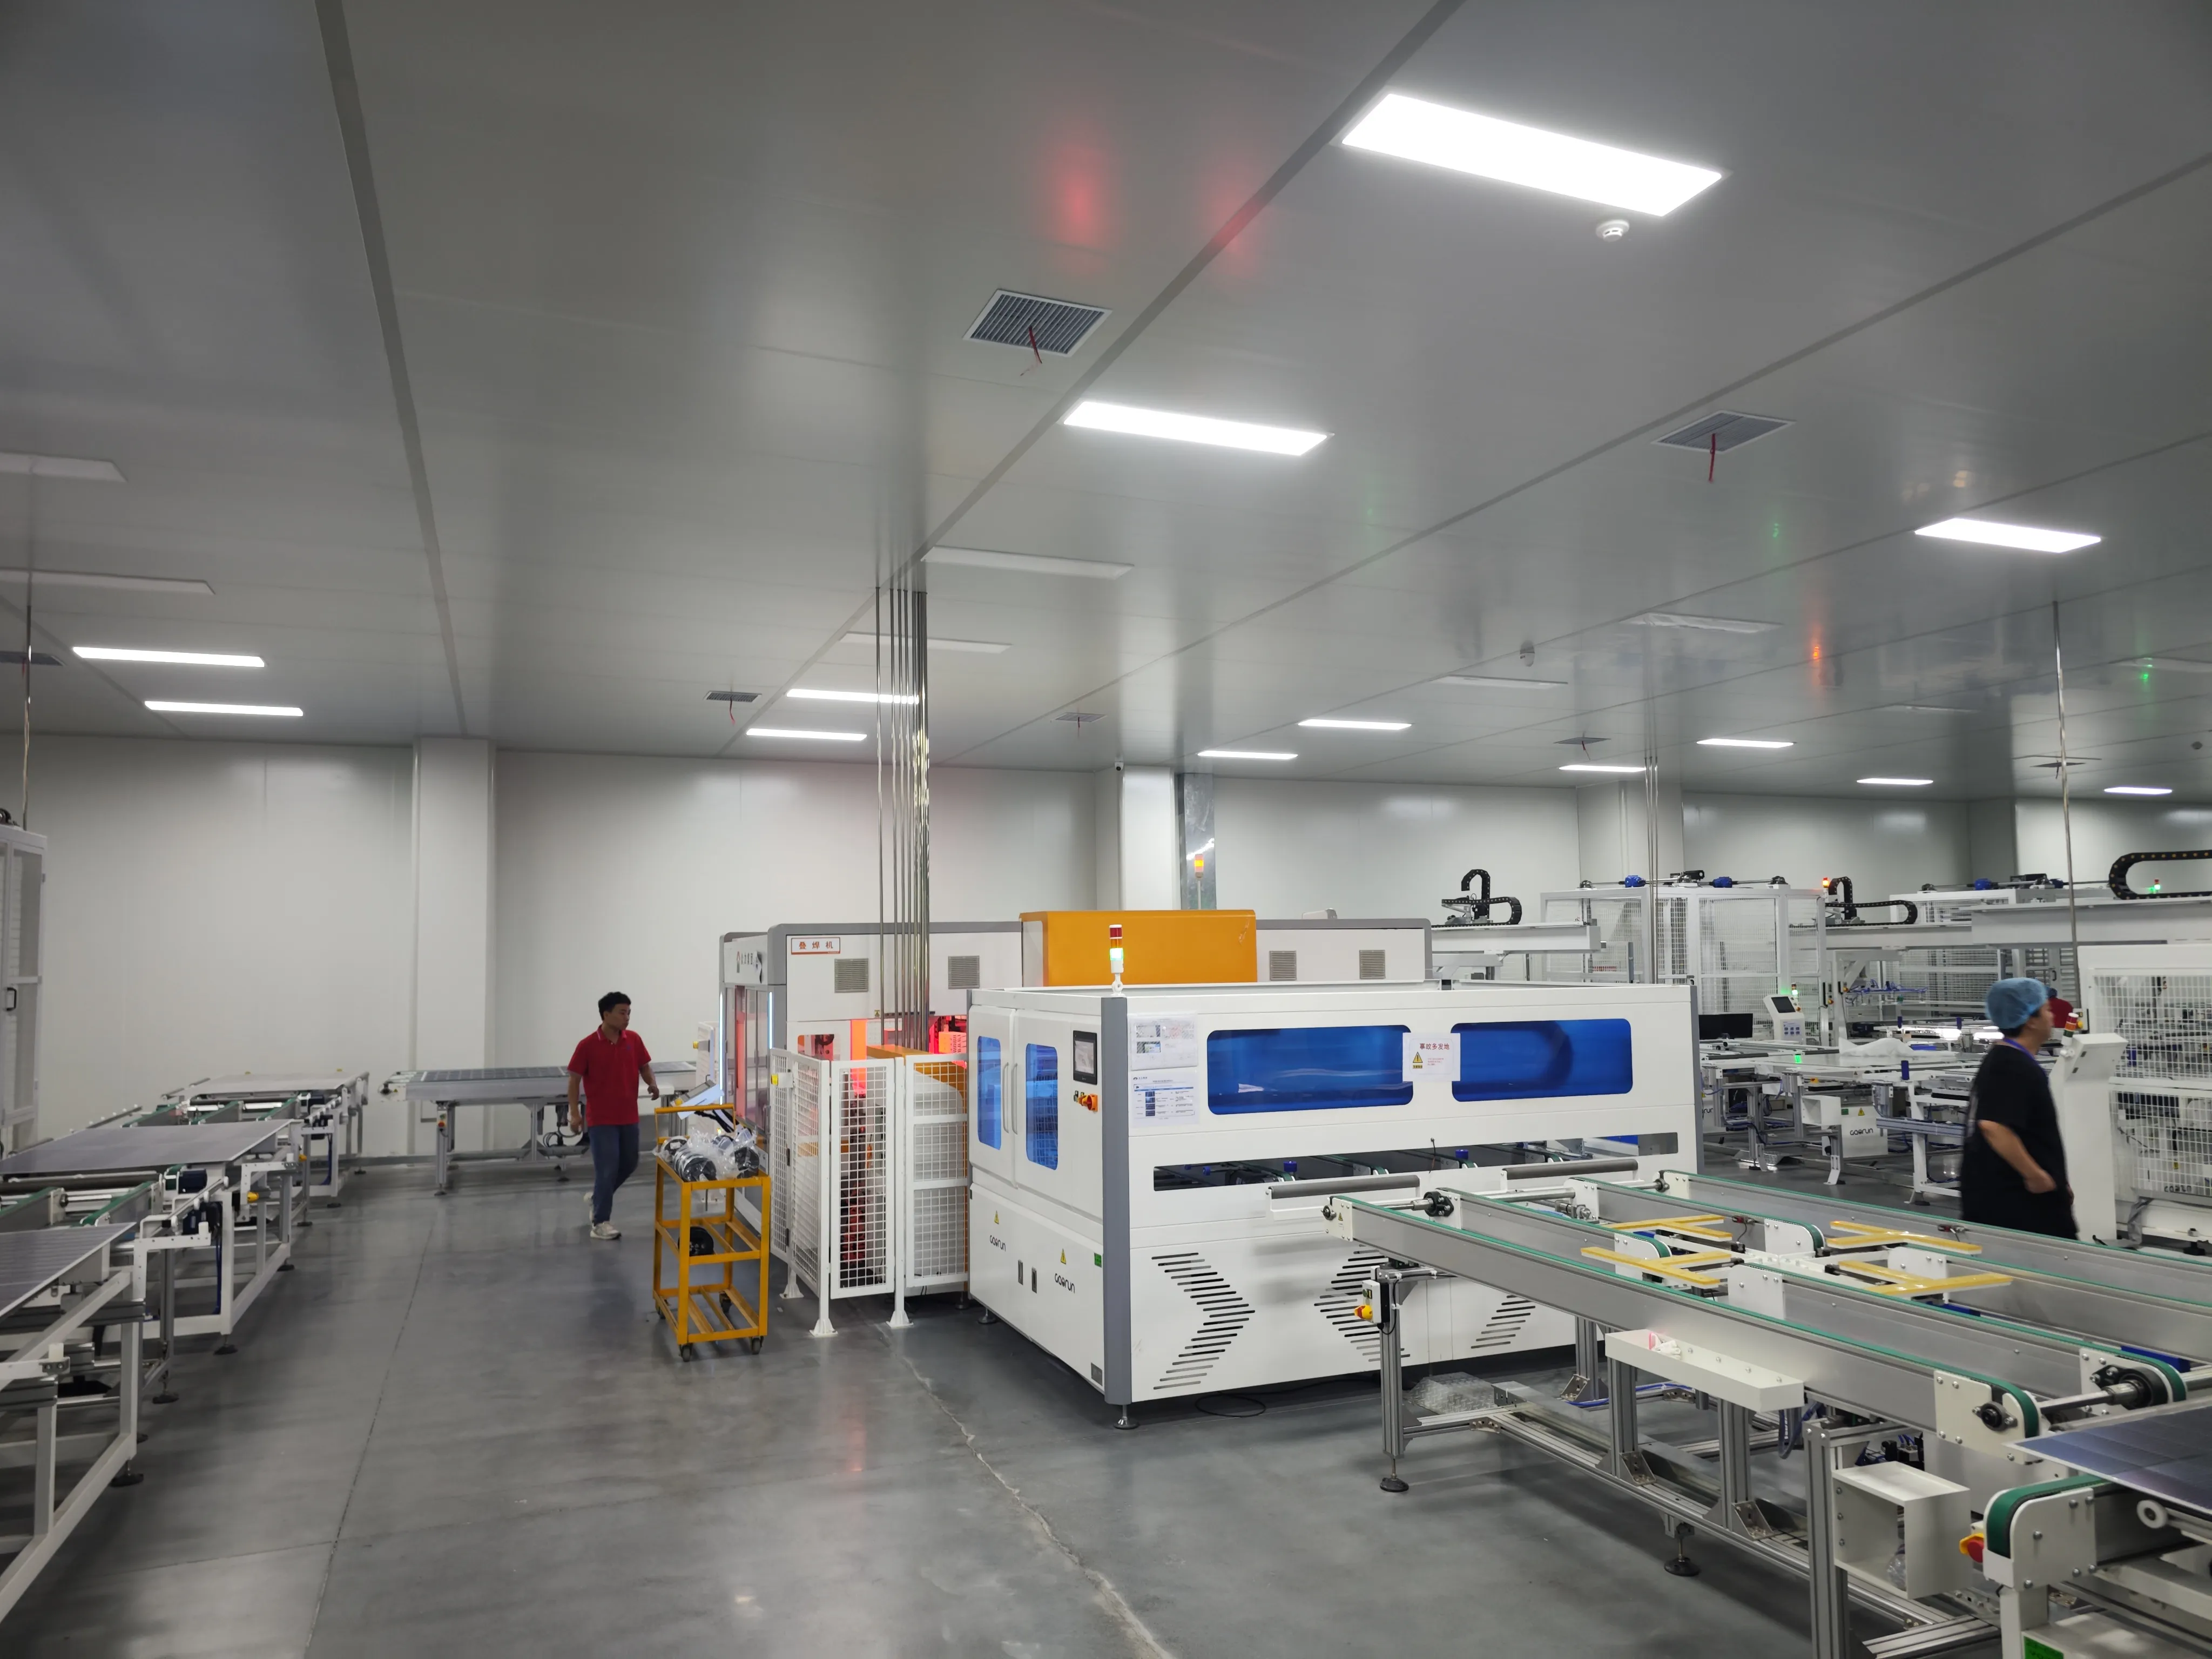
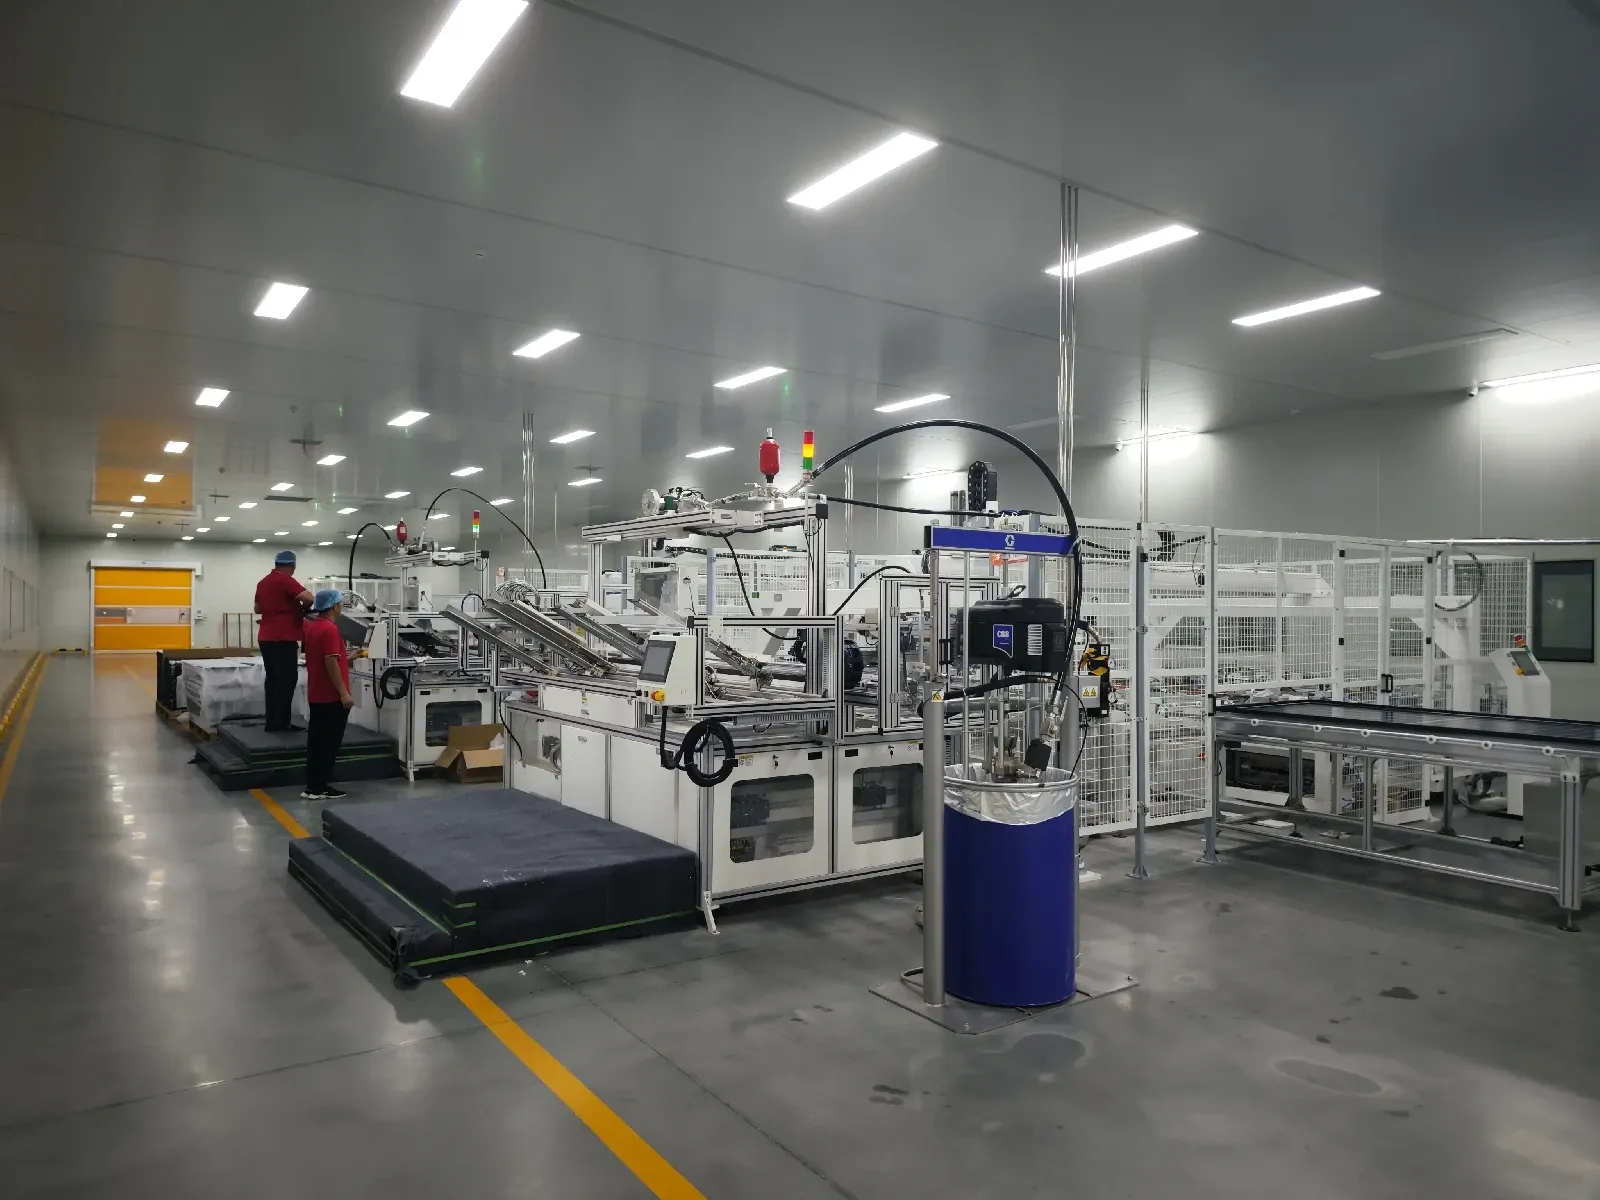
लेमिनेशन के बाद मॉड्यूल को मिलता है:
एज ट्रिमिंग, ग्लास किनारे से बहने वाले एनकैप्सुलेंट को हटाना
सुरक्षा के लिए एज ग्राइंडिंग/सीमिंग और तनाव बिंदुओं को काटने के लिए
सिलिकॉन सीलेंट या मैकेनिकल क्रिम्पिंग के साथ फ्रेम अटैचमेंट
बीसी-विशिष्ट फ्रेमिंग। बीसी मॉड्यूल आमतौर पर आवासीय छत, बीआईपीवी और उच्च-अंत वाणिज्यिक के लिए प्रीमियम उत्पादों के रूप में बैठते हैं, इसलिए फ्रेम की उपस्थिति अधिक मायने रखती है। काले फ्रेम, एनोडाइज्ड या पेंट किए गए, ऑल-ब्लैक लुक रखने के लिए मानक हैं। कुछ बीसी मॉड्यूल केवल एज सीलेंट के साथ फ्रेमलेस जाते हैं, विशेष रूप से बीआईपीवी के लिए। फ्रेम प्रोफाइल पतले हो सकते हैं या स्लीक सेल उपस्थिति से मेल खाने के लिए क्लीनर कॉर्नर जोड़ों का उपयोग कर सकते हैं।
चरण 8: जंक्शन बॉक्स इंस्टॉलेशन
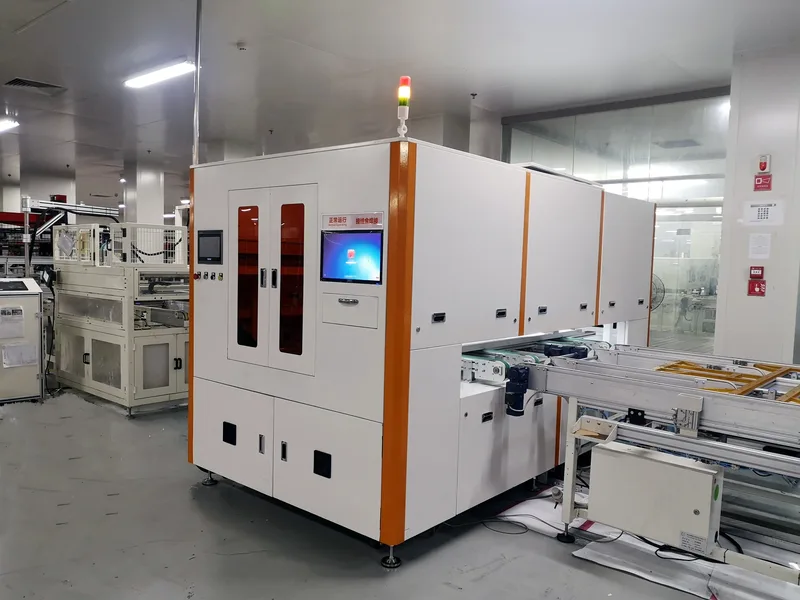
जंक्शन बॉक्स पीछे की तरफ लगता है और बस रिबन से जुड़ता है।
बीसी मॉड्यूल के लिए, छोटे-प्रोफाइल कम-रिलीफ जे-बॉक्स पसंद किए जाते हैं, फिर से लुक और बीआईपीवी फिट के लिए। कुछ निर्माता एकीकृत जे-बॉक्स डिजाइन का उपयोग करते हैं जिसमें बाईपास डायोड बाहरी बॉक्स के बजाय मॉड्यूल में एम्बेडेड होते हैं। जे-बॉक्स लीड को बस रिबन टेल्स में सोल्डरिंग या क्रिम्पिंग पारंपरिक मॉड्यूल के समान है, लेकिन लीड को संपर्क-घने पीछे की सतह से दूर रूट किया जाना चाहिए ताकि किसी भी शॉर्टिंग को रोका जा सके।
चरण 9: इलाज और शीतलन
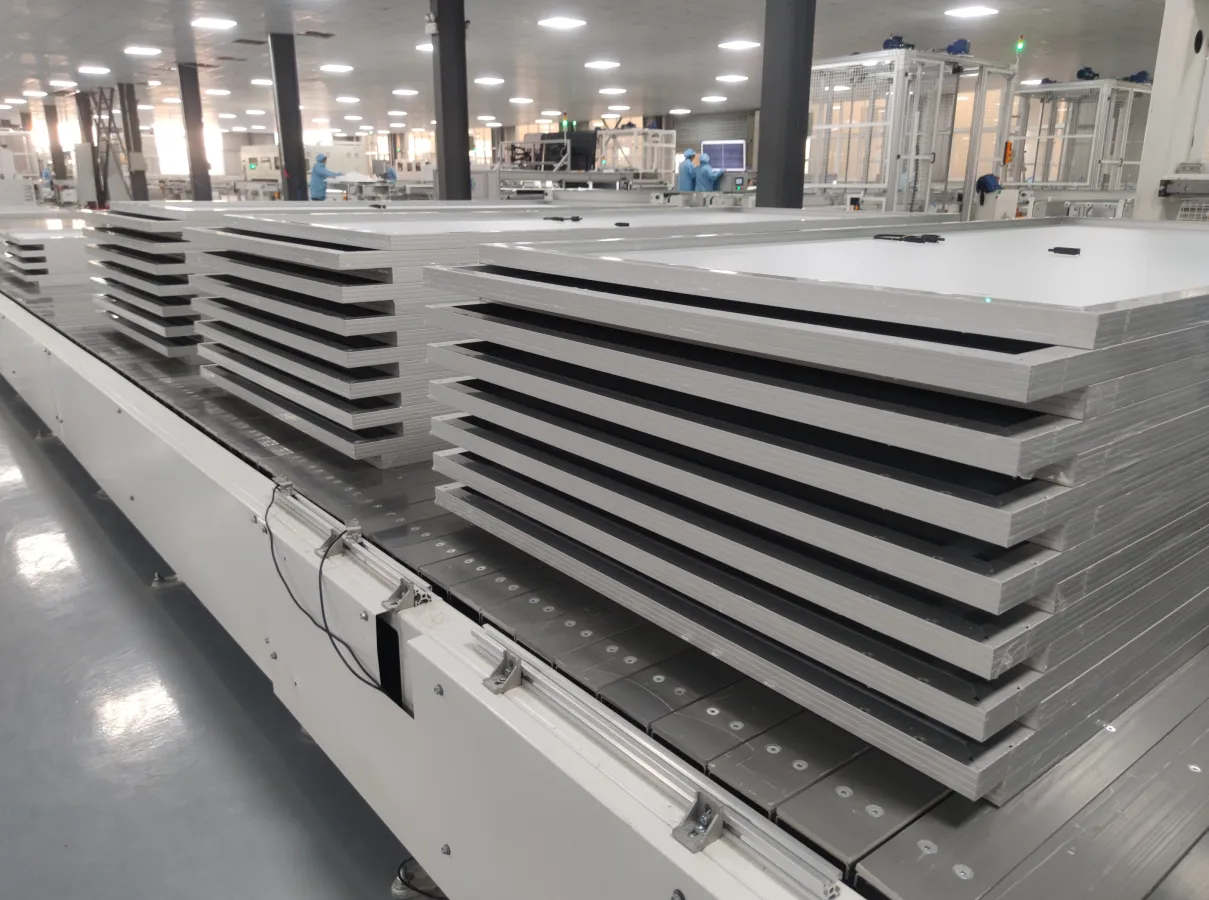
फ्रेम और जे-बॉक्स के बाद:
सिलिकॉन क्योरिंग: कमरे के तापमान पर 15-30 मिनट, या 60-80C पर गर्म हवा वाली सुरंग में 5-10 मिनट में तेज़ी से
थर्मल कंडीशनिंग: कुछ निर्माता फ्रेम किए गए मॉड्यूल को नियंत्रित कूलिंग सुरंग से गुजारते हैं ताकि एनकैप्सुलेंट स्थिर हो सके और विद्युत परीक्षण से पहले अवशिष्ट तनाव कम हो सके
चरण 10: फ्लैश टेस्टिंग और इलेक्ट्रोल्यूमिनेसेंस (ईएल) इमेजिंग
पैकिंग से पहले अंतिम गुणवत्ता जांच।
फ्लैश टेस्टिंग (आई-वी कर्व)। A जंक्शन बॉक्स सेल सर्किट से विद्युत आउटपुट एकत्र करता है और मॉड्यूल तथा बाहरी PV सिस्टम के बीच कनेक्शन प्रदान करता है। इसे, आमतौर पर IEC 60904-9 के अनुसार AAA+ क्लास, एक कैलिब्रेटेड लाइट पल्स (AM1.5G, 1000 W/m2, 25C) फायर करता है और पूरी I-V कर्व पढ़ता है: Pmax, Voc, Isc, FF और मॉड्यूल-क्षेत्र दक्षता।
बीसी मॉड्यूल नियमित रूप से प्राप्त करते हैं:
मुख्यधारा 182mm या 210mm प्रारूपों के लिए 22.5-24.0% मॉड्यूल दक्षता
M10 सेल का उपयोग करने वाले मानक 72-सेल हाफ-कट मॉड्यूल के लिए 580-620W
इलेक्ट्रोल्यूमिनेसेंस (ईएल) इमेजिंग। फॉरवर्ड बायस के तहत करंट इंजेक्ट किया जाता है और एक इन्फ्रारेड कैमरा चमक को कैप्चर करता है। डार्क स्पॉट माइक्रोक्रैक, टूटी उंगलियों या संपर्क पट्टियों, शंटिंग, या मृत कोशिकाओं का संकेत देते हैं।
बीसी-विशिष्ट ईएल नोट। बीसी मॉड्यूल के लिए ईएल पीछे से शॉट किया जाता है, जहां संपर्क और करंट पथ स्थित होते हैं। छवियां फ्रंट-सेल ईएल से भिन्न होती हैं, इंटरडिजिटेटेड फिंगर पैटर्न स्पष्ट रूप से दिखता है और दोष अलग दिखते हैं। ऑपरेटरों और एआई-आधारित ईएल सिस्टम को बीसी-विशिष्ट दोष लाइब्रेरी की आवश्यकता होती है।

चरण 11: दृश्य निरीक्षण, लेबलिंग और पैकेजिंग
अंतिम चरण:
कॉस्मेटिक दोष, फ्रंट-ग्लास खरोंच, फ्रेम दोष, सीलेंट अतिप्रवाह के लिए दृश्य निरीक्षण
विद्युत डेटा, प्रमाणपत्र (IEC 61215, IEC 61730, MCS, UL और इसी तरह), सीरियल नंबर, निर्माण तिथि के साथ लेबल
पैकेजिंग, आमतौर पर 30-36 मॉड्यूल प्रति पैलेट, कोने के रक्षक, पट्टियों और लपेट के साथ
क्योंकि बीसी मॉड्यूल प्रीमियम छोर पर बैठते हैं, गुणवत्ता स्तर अक्सर ऊपर जाते हैं: कुछ निर्माता नमूने के बजाय 100% ईएल निरीक्षण चलाते हैं, कॉस्मेटिक मानक कड़े हो जाते हैं (सक्रिय क्षेत्र के अंदर कोई दृश्य दोष नहीं), और पैकेजिंग आवासीय दर्शकों के लिए ब्रांडेड सामग्री या इंस्टॉलर गाइड जोड़ सकती है।
3. बीसी मॉड्यूल के लिए प्रमुख गुणवत्ता और विश्वसनीयता विचार
| चुनौती | मूल कारण | शमन |
|---|---|---|
| पिछला संपर्क संक्षारण | धातुकृत संपर्कों पर नमी का हमला | POE एनकैप्सुलेंट, एज-सील डिज़ाइन, ग्लास-ग्लास निर्माण |
| प्रवाहकीय चिपकने वाले पदार्थ का क्षरण | CA जोड़ों की थर्मल-साइक्लिंग थकान | अनुकूलित CA फॉर्मूलेशन, तनाव-राहत संयुक्त डिज़ाइन |
| सेल माइक्रोक्रैकिंग (पतली वेफर्स) | स्ट्रिंगिंग/लेअप में यांत्रिक तनाव | कम-तनाव हैंडलिंग, सोल्डर पर CA, पतला एनकैप्सुलेंट |
| PID (संभावित-प्रेरित गिरावट) | पिछले जंक्शन पर उच्च-वोल्टेज तनाव | POE एनकैप्सुलेंट, एंटी-PID सेल डिज़ाइन, ग्राउंडेड जंक्शन बॉक्स |
| रंग एकरूपता | नंगे सामने पर दिखाई देने वाली वेफर भिन्नता | सख्त इनकमिंग कलर बिनिंग, प्रक्रिया स्थिरता |
4. 2026-2027 में BC मॉड्यूल निर्माण की स्थिति
BC मॉड्यूल बाजार तेजी से बढ़ रहा है:
LONGi ने अपनी अगली मुख्यधारा तकनीक के रूप में BC (HPBC 2.0) पर पूरा दांव लगाया है, 2025 के अंत तक 50 GW से अधिक की घोषित क्षमता लक्ष्य के साथ
Aiko Solar ने ABC को मल्टी-GW पैमाने पर बढ़ाया है, जिसमें बड़े पैमाने पर उत्पादन सेल दक्षता 25.5% से अधिक है
Tongwei, JinkoSolar और Risen Energy सभी 2025-2026 उत्पादन के लिए TBC (TOPCon-BC हाइब्रिड) या शुद्ध BC वेरिएंट विकसित कर रहे हैं
Maxeon अपने मलेशिया और मैक्सिको संयंत्रों में प्रीमियम IBC मॉड्यूल बनाना जारी रखता है
Autowell, SC Solar और Leadmicro जैसे उपकरण आपूर्तिकर्ताओं ने समर्पित BC-तैयार स्ट्रिंगर और लेअप सिस्टम लॉन्च किए हैं
व्यावसायिक BC मॉड्यूल (सिंगल-जंक्शन सिलिकॉन) के लिए मॉड्यूल-स्तरीय दक्षता अब 23.0-24.0% तक पहुंच गई है, मानक फॉर्म फैक्टर में 600W-प्लस पावर क्लास के साथ।
BC और TOPCon मॉड्यूल के बीच लागत का अंतर घटकर लगभग 0.05-0.10 युआन/Wp रह गया है, जो लगभग $0.0180–0.0220/Wp से कम है, और कई विश्लेषकों को उम्मीद है कि उपकरण उपयोग बढ़ने और प्रति वाट चांदी की मात्रा गिरती रहने के कारण BC 2026-2027 तक TOPCon के साथ लागत समानता प्राप्त कर लेगा।
5. निष्कर्ष: BC मॉड्यूल निर्माण - सिर्फ एक सेल परिवर्तन से अधिक
BC मॉड्यूल बनाना सिर्फ पारंपरिक लाइन में BC सेल डालने जितना आसान नहीं है। इंटरकनेक्शन, एनकैप्सुलेंट का चयन, लेमिनेशन रेसिपी, निरीक्षण प्रोटोकॉल और गुणवत्ता मानक—सभी को बैक-कॉन्टैक्ट सेल की ज्यामिति और मूल्य प्रस्ताव को ध्यान में रखते हुए विशेष समाधान की आवश्यकता होती है।
अच्छी बात यह है: उपकरण, सामग्री और प्रक्रिया विशेषज्ञता तेजी से परिपक्व हो रही है। पांच साल पहले जो केवल प्रीमियम आवासीय बाजार के लिए था, वह अब GW-स्तरीय मुख्यधारा अपनाने के कगार पर है।
जो कोई भी BC मार्ग पर विचार कर रहा है, उसके लिए सलाह सरल है। पहले इंटरकनेक्शन चरण को सही करें, क्योंकि प्रक्रिया का लगभग 80% काम वहीं होता है। स्ट्रिंगिंग सही करें, सही एनकैप्सुलेंट चुनें, और बाकी लाइन विकास से अधिक क्रांति नहीं है।
बैक-कॉन्टैक्ट मॉड्यूल का युग आ गया है।
Ooitech का दृष्टिकोण
जब ग्राहक BC लाइनों के बारे में पूछते हैं, तो हम उन्हें हमेशा यही बताते हैं: पूरा खेल स्ट्रिंगर और एनकैप्सुलेंट में है, बाकी लाइन में नहीं। CA डिस्पेंसिंग को दोहराने योग्य बनाएं और एक अच्छा POE चुनें, तो एक अच्छी तरह से निर्मित मॉड्यूल लाइन बिना किसी परेशानी के रियर-कॉन्टैक्ट ज्यामिति को संभाल लेती है। एक बात ध्यान देने योग्य है, Ooitech केवल मॉड्यूल (असेंबली) लाइनें आपूर्ति करता है, सेल उत्पादन नहीं, इसलिए एक BC परियोजना हमारे लेअप, लेमिनेशन और परीक्षण उपकरणों को आपके द्वारा स्रोत किए गए किसी भी BC सेल के साथ जोड़ती है। यदि आप इस प्रवाह को वास्तविक कारखाने में चलते हुए देखना चाहते हैं, तो Ooitech YouTube चैनल www.youtube.com/ooitech वास्तविक स्ट्रिंगिंग और लेमिनेशन फुटेज देखने के लिए एक अच्छी जगह है।
संबंधित: 0BB बैक-कॉन्टैक्ट सेल्स पर: लाभ और यील्ड सीमाएँ मॉड्यूल्स को अपस्ट्रीम में उस बिंदु तक फॉलो करता है जहाँ एक पूरी तरह से धातुकृत पिछली सतह एक बहुत छोटे जोड़ से मिलती है।
संबंधित: 0BB सेल तकनीक: बसबार हटाने से क्या बदलता है संदर्भ में इंटरकनेक्शन चरण का वर्णन करता है, जिसमें यह भी शामिल है कि बसबार रहित सेल क्रम को कहाँ बदलता है।
संबंधित: फ्लैट बनाम राउंड रिबन: BC सेल नियम क्यों तोड़ते हैं — रियर इंटरकनेक्शन चरण के पीछे की रिबन ज्यामिति।
संबंधित: हाइब्रिड कॉन्टैक्ट BC सेल: 28% को अभी भी क्या साबित करना है — रियर-कॉन्टैक्ट सेल के लिए मॉड्यूल-साइड अनुक्रम।
अतिरिक्त पठन और पृष्ठभूमि डेटा
इस विषय पर सार्वजनिक संदर्भ सामग्री, जो उद्योग के प्रौद्योगिकी रोडमैप और बाज़ार डेटा को बनाए रखने वाले संगठनों द्वारा प्रकाशित की गई है: