सोलर PV मॉड्यूल निर्माण:
विषय-सूची
त्वरित उत्तर: एक सौर मॉड्यूल फैक्ट्री एक स्वीकार्य मॉड्यूल का उत्पादन कर सकती है और फिर भी उसका विनिर्माण सिस्टम कमजोर हो सकता है। यह अंतर बाद में तब दिखता है, जब लाइन को उस परिणाम को शिफ्ट, प्रारूपों और सामग्री बैचों में दोहराना होता है। IEC 62941 वह मानक है जो इस अंतराल को संबोधित करता है: यह एक फोटोवोल्टिक मॉड्यूल विनिर्माण गुणवत्ता प्रबंधन प्रणाली के लिए आवश्यकताएँ निर्धारित करता है, जिसमें प्रक्रिया नियंत्रण, ट्रेसबिलिटी, परिवर्तन प्रबंधन और माप अनुशासन शामिल है जो रेटेड आउटपुट को ईमानदार बनाए रखता है। व्यावहारिक सामग्री बिना चमक-दमक वाली है — प्रलेखित प्रक्रिया विंडो, कैलिब्रेटेड माप उपकरण, ऐसे रिकॉर्ड जो एक सीरियल नंबर को उन स्थितियों से जोड़ते हैं जिनके अंतर्गत उसे बनाया गया था। एक संयंत्र के लिए जो एकल-शिफ्ट संचालन से निरंतर उत्पादन की ओर बढ़ रहा है, या एक ग्राहक से प्रमाणन-ऑडिट वाले बाजार की ओर, इस मानक को पूरा करना अक्सर बोली लगाने में सक्षम होने और न होने के बीच का अंतर होता है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
एक फैक्ट्री एक स्वीकार्य मॉड्यूल बना सकती है और फिर भी उसकी निर्माण प्रणाली कमजोर हो सकती है।
कठिन परीक्षण बाद में आता है: एक नया सेल लॉट आता है, दूसरी शिफ्ट कार्यभार संभालती है, पर। रखरखाव के बाद पुनः आरंभ होता है, या फैक्ट्री एक मॉड्यूल प्रारूप से दूसरे में बदल जाती है। यदि इनमें से कोई भी स्थिति बदलने पर हर बार गुणवत्ता बदल जाती है, तो फैक्ट्री वास्तव में उत्पाद को नियंत्रित नहीं कर रही है। यह आश्चर्यों की एक श्रृंखला का प्रबंधन कर रही है।
यह समझने का उपयोगी तरीका है सौर PV मॉड्यूल निर्माण। यह केवल सेल, ग्लास और पॉलिमर को एक साथ जोड़ने का कार्य नहीं है। यह एक अनुमोदित मॉड्यूल डिज़ाइन का नियंत्रित पुनरुत्पादन है, जिसमें यह दिखाने के लिए पर्याप्त प्रक्रिया साक्ष्य होता है कि प्रत्येक जारी उत्पाद इच्छित तरीके से बनाया गया था।
चार प्रणालियों को सहमत होना पड़ता है:
| प्रणाली | वह प्रश्न जिसका उत्तर उसे देना है |
|---|---|
| उत्पाद परिभाषा | हम वास्तव में कौन सा मॉड्यूल बना रहे हैं? |
| सामग्री और प्रक्रिया नियंत्रण | क्या फैक्ट्री ने सही सामग्री और सेटिंग्स का उपयोग किया? |
| गुणवत्ता जारी करना और ट्रेसेबिलिटी | रिलीज़ निर्णय का समर्थन करने वाला साक्ष्य क्या है? |
| फैक्ट्री संचालन | क्या आवश्यक उत्पादन पर समान परिणाम बनाए रखा जा सकता है? |
मशीनें इन प्रणालियों के भीतर स्थित हैं। वे उन्हें प्रतिस्थापित नहीं करतीं।
एक अच्छा मॉड्यूल अभी निर्माण प्रणाली नहीं है
PV मॉड्यूल फैक्ट्री में स्थिर संदर्भ अनुमोदित उत्पाद परिभाषा है। सेल तकनीक बदल सकती है, सामग्री बैच बदलेंगे, ऑपरेटर घूमते हैं और उपकरण घिसते हैं। लाइन से निकलने वाला मॉड्यूल फिर भी अनुमोदित निर्माण और रिलीज़ मानदंडों के भीतर रहना चाहिए।
यह दोहराव को केंद्रीय निर्माण समस्या बनाता है।
अनुभवी तकनीशियनों द्वारा सावधानीपूर्वक बनाया गया नमूना अच्छा प्रदर्शन कर सकता है। बड़े पैमाने पर उत्पादन अलग दबाव लाता है: बार-बार संभालना, कम चक्र समय, समानांतर स्टेशन, रेसिपी चयन, सामग्री पुनःपूर्ति, रुकावटें, पुनःआरंभ और पुनःकार्य। छोटे बदलाव जो एक स्टेशन पर हानिरहित लगते हैं, बाद में जुड़ सकते हैं। स्ट्रिंग स्थिति में थोड़ी सी त्रुटि ले-अप को प्रभावित करती है। खराब नियंत्रित सोल्डर जोड़ दृश्य निरीक्षण में बच सकता है लेकिन EL में दिखाई देता है। गलत लेमिनेशन रेसिपी चैम्बर के दरवाजे पर स्पष्ट दोष उत्पन्न नहीं कर सकती, फिर भी यह सेल सर्किट के आसपास की सुरक्षा को बदल देती है।
इसलिए लाइन को केवल क्रियाओं के अनुक्रम से अधिक की आवश्यकता है। इसे परिभाषित सीमाएँ, माप बिंदु और एक प्रतिक्रिया की आवश्यकता है जब परिणाम उन सीमाओं से बाहर चला जाए।
उत्पाद परिभाषा चुपचाप कारखाने को लिखती है
उपकरण चयन अक्सर वार्षिक क्षमता लक्ष्य से शुरू होता है। वह संख्या मायने रखती है, लेकिन यह पहला इंजीनियरिंग इनपुट नहीं है। मॉड्यूल स्वयं पहले आता है।
ड्राइंग और बिल ऑफ मटेरियल्स लाइन के कई भौतिक कार्यों को निर्धारित करते हैं: सेल का आकार और आर्किटेक्चर, फुल-सेल या कट-सेल निर्माण, रिबन और इंटरकनेक्शन पैटर्न, स्ट्रिंग की संख्या, ग्लास के आयाम, सिंगल-ग्लास या ग्लास-ग्लास स्टैक, एनकैप्सुलेंट प्रकार, बैकशीट चयन, फ्रेम प्रोफ़ाइल, जंक्शन-बॉक्स की स्थिति, केबल की लंबाई और लेबल आवश्यकताएँ।
वे निर्णय उत्पादन नियंत्रण में जारी रहते हैं। सामग्री भंडारण नियम तैयारी को प्रभावित करते हैं। अंतर्संबंध डिज़ाइन स्ट्रिंगिंग और बसिंग को प्रभावित करता है। मॉड्यूल आयाम हर स्थानांतरण और संरेखण संदर्भ को प्रभावित करते हैं। एनकैप्सुलेंट और स्टैक निर्माण लेमिनेशन रेसिपी को प्रभावित करते हैं। फ्रेम और जंक्शन-बॉक्स विकल्प डिस्पेंसिंग, असेंबली और क्योर समय को प्रभावित करते हैं। इच्छित बाजार और प्रमाणन योजना परीक्षण, नमूनाकरण, रिकॉर्ड और दस्तावेज़ प्रतिधारण को प्रभावित करती है।
यही कारण है कि मशीनों की सूची कारखाने को परिभाषित नहीं कर सकती। दो परियोजनाओं में समान नाम वाली मशीनें हो सकती हैं, जबकि उन्हें अलग-अलग कार्य सीमाएँ, टूलिंग, रेसिपी, बफर, डेटा इंटरफेस और गुणवत्ता गेट की आवश्यकता होती है।
लाइन कॉन्फ़िगर करने से पहले, उत्पाद ड्राइंग, BOM, गुणवत्ता योजना और रिलीज़ मानदंड को स्रोत दस्तावेज़ माना जाना चाहिए। यदि वे अभी भी बदल रहे हैं, तो उपकरण विनिर्देश भी बदल रहा है, चाहे क्रय फ़ाइल इसे स्वीकार करे या नहीं।
भौतिक मार्ग सरल है; इसे नियंत्रित करना सरल नहीं है
पारंपरिक क्रिस्टलीय-सिलिकॉन मॉड्यूल के लिए, व्यापक उत्पादन मार्ग का वर्णन करना आसान है।
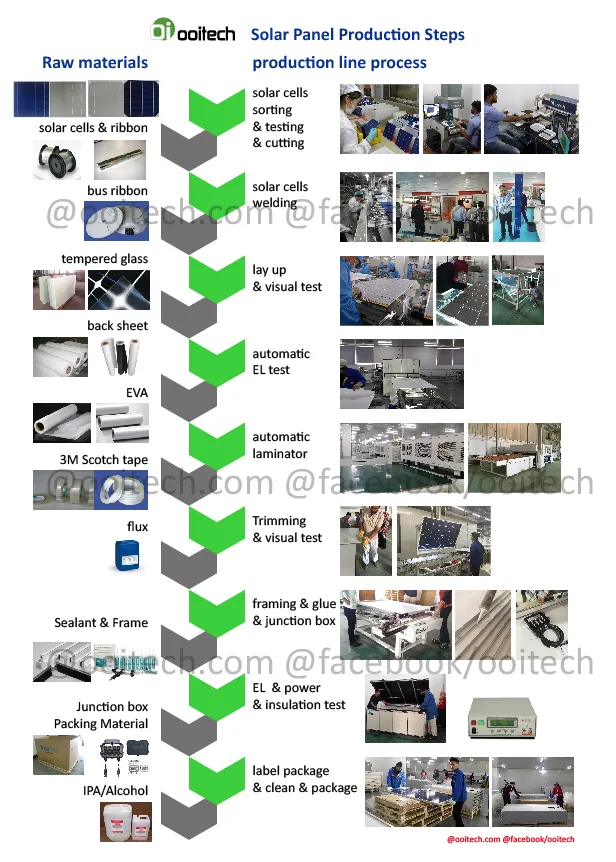
सेल्स का आवश्यकतानुसार निरीक्षण या छँटाई की जाती है, फिर उन्हें एक टैबर स्ट्रिंगरद्वारा प्रवाहकीय रिबन से परस्पर जोड़ा जाता है। स्ट्रिंग्स को तैयार ग्लास और एनकैप्सुलेंट पर रखा जाता है, इच्छित विद्युत परिपथ में जोड़ा जाता है और शेष एनकैप्सुलेशन और पिछली सामग्रियों से ढक दिया जाता है। स्टैक एक लैमिनेटर में प्रवेश करता है, जहाँ वैक्यूम, ऊष्मा, दबाव और समय ढीली संरचना को बंधे हुए लैमिनेट में परिवर्तित करते हैं।
डाउनस्ट्रीम कार्य यांत्रिक और विद्युत उत्पाद को पूरा करता है। डिज़ाइन के आधार पर, इसमें ट्रिमिंग, किनारे का उपचार, फ्रेम असेंबली, जंक्शन-बॉक्स अटैचमेंट, सोल्डरिंग, चिपकने वाला या पॉटिंग अनुप्रयोग, इलाज, सफाई और कोने की फिनिशिंग शामिल हो सकती है। ईएल निरीक्षण, आईवी माप और विद्युत सुरक्षा परीक्षण अंतिम गुणवत्ता रिकॉर्ड के विभिन्न हिस्से प्रदान करते हैं। लेबलिंग और छंटाई भौतिक मॉड्यूल को उसकी पहचान और गंतव्य से जोड़ते हैं।
अमेरिकी ऊर्जा विभाग उसी अंतर्निहित मार्ग का वर्णन करता है: टैबिंग और स्ट्रिंगिंग, कांच और एनकैप्सुलेंट के साथ जुड़ी कोशिकाओं की व्यवस्था, लैमिनेशन, फिर मॉड्यूल को उसके आवश्यक फ्रेम, सीलिंग और जंक्शन-बॉक्स कार्यों से सुसज्जित करना।
इनमें से कोई भी ऑपरेशन अपने आप में असामान्य नहीं है। विनिर्माण कठिनाई सही सामग्री, ज्यामिति, रेसिपी और उत्पाद पहचान को एक साथ रखने में है जबकि मॉड्यूल उन सभी से गुजरता है।
हर महत्वपूर्ण ऑपरेशन को एक रेसिपी और एक रिकॉर्ड की आवश्यकता होती है
एक प्रक्रिया नियंत्रणीय हो जाती है जब कारखाना तीन प्रश्नों का उत्तर दे सकता है: कौन सी सेटिंग इच्छित थी, वास्तव में क्या हुआ, और यदि परिणाम अस्वीकार्य है तो क्या कार्रवाई होती है।
रिकॉर्ड को हर स्टेशन पर विस्तृत होने की आवश्यकता नहीं है। इसे उपयोगी होने की आवश्यकता है। रेसिपी, उत्पाद या लॉट की पहचान किए बिना तापमान रिकॉर्ड करना डेटा बनाता है, लेकिन ज्यादा सबूत नहीं।
| ऑपरेशन | क्या नियंत्रित रहना चाहिए | एक उपयोगी संकेत या जांच | बनाए रखने के लिए रिकॉर्ड |
|---|---|---|---|
| आने वाली सामग्री | अनुमोदित विनिर्देश, आपूर्तिकर्ता लॉट, भंडारण और स्थिति | आने वाला निरीक्षण, पहचान जांच, भंडारण स्थिति | सामग्री लॉट और स्वीकृति परिणाम |
| सेल इंटरकनेक्शन | रिबन स्थिति, सोल्डरिंग स्थितियां, सेल हैंडलिंग और स्ट्रिंग ज्यामिति | दृष्टि परिणाम, पुल-परीक्षण योजना, स्ट्रिंग निरीक्षण या ईएल जहां निर्दिष्ट हो | रेसिपी, लॉट, स्टेशन परिणाम और अपवाद |
| लेअप और बसिंग | स्ट्रिंग अंतराल, ध्रुवता, सर्किट व्यवस्था और लीड-आउट स्थिति | संरेखण छवि, दृश्य जांच, प्री-लैमिनेशन EL | मॉड्यूल पहचान और निरीक्षण परिणाम |
| लैमिनेशन | सही उत्पाद नुस्खा, वैक्यूम व्यवहार, तापमान, दबाव और समय | रन पैरामीटर, अलार्म, लैमिनेट निरीक्षण | नुस्खा संस्करण, कक्ष, चक्र और बैच संबद्धता |
| फ्रेमिंग और जंक्शन-बॉक्स कार्य | आयाम, सीलेंट या चिपकने वाला अनुप्रयोग, विद्युत जोड़ और इलाज की स्थिति | डिस्पेंस निगरानी, आयामी जांच, दृश्य और विद्युत जांच | सामग्री बैच, स्टेशन परिणाम और इलाज की स्थिति |
| अंतिम रिलीज़ | सर्किट स्थिति, मापा आउटपुट, विद्युत सुरक्षा और लेबलिंग | EL छवि, IV परिणाम, सुरक्षा-परीक्षण परिणाम, पहचान जांच | सीरियल-लिंक्ड रिलीज़ रिकॉर्ड |
सबसे महत्वपूर्ण नियंत्रण बिंदु हमेशा सबसे महंगे स्टेशन नहीं होते। हैंडऑफ़ भी उतने ही महत्वपूर्ण हो सकते हैं। एक सही स्ट्रिंग उठाने के दौरान टूट सकती है। एक साफ स्टैक प्रतीक्षा करते समय संदूषण एकत्र कर सकता है। एक अच्छा लैमिनेट ट्रिमिंग या फ्रेमिंग के दौरान क्षतिग्रस्त हो सकता है। एक पासिंग परीक्षण परिणाम गलत सीरियल नंबर को सौंपा जा सकता है यदि पहचान को उत्पादन का हिस्सा नहीं बल्कि कार्यालय कार्य माना जाता है।
नुस्खा और रिकॉर्ड को इसलिए स्टेशन सीमाओं के पार उत्पाद का अनुसरण करना चाहिए।
प्रमाणन एक आधार रेखा है; स्थिरता दैनिक कार्य है
उत्पाद योग्यता और विनिर्माण स्थिरता संबंधित लेकिन अलग समस्याओं का समाधान करते हैं।
एक योग्यता कार्यक्रम पूछता है कि क्या एक परिभाषित मॉड्यूल निर्माण लागू परीक्षण आवश्यकताओं को पूरा करता है। फिर कारखाने को बिना अनियंत्रित प्रतिस्थापन या प्रक्रिया बहाव के उस निर्माण को पुन: उत्पन्न करना होता है। एक बार टाइप-अनुमोदन अनुक्रम पास करना यह साबित नहीं करता कि बाद की उत्पादन इकाई को सही सामग्री, सोल्डरिंग स्थितियां, लैमिनेशन चक्र या अंतिम रिलीज़ जांच प्राप्त हुई।
IEC 62941 इस अंतर को सीधे संबोधित करता है। मानक प्रमाणित PV मॉड्यूल में चल रहे विश्वास को उत्पाद और प्रक्रिया डिजाइन, सामग्री चयन और विनिर्माण प्रक्रियाओं के नियंत्रण से जोड़ता है। यह एक स्थापित गुणवत्ता-प्रबंधन नींव मानता है; यह इसका विकल्प नहीं है।
यह अंतर महत्वपूर्ण है क्योंकि क्षेत्रीय विश्वसनीयता किसी मॉड्यूल के प्रोजेक्ट साइट तक पहुंचने से बहुत पहले शुरू हो जाती है। IEA PVPS विश्वसनीयता कार्यक्रम जांचता है कि मॉड्यूल सामग्री, डिज़ाइन, क्षरण मोड, परीक्षण और परिचालन वातावरण समय के साथ प्रदर्शन को कैसे प्रभावित करते हैं। एक फैक्ट्री उस मौसम को नियंत्रित नहीं कर सकती जिसका सामना मॉड्यूल को करना होगा, लेकिन वह यह नियंत्रित कर सकती है कि भेजा गया निर्माण योग्य डिज़ाइन से मेल खाता है या नहीं और क्या उत्पादन भिन्नता रिलीज़ से पहले पकड़ी गई थी।
प्रमाणन आवश्यकताएँ अभी भी उत्पाद और लक्षित बाजार के अनुसार भिन्न होती हैं। व्यावहारिक नियम सरल है: प्रमाणन और गुणवत्ता योजना को इतनी जल्दी परिभाषित करें कि वह उपकरण, निरीक्षण स्थानों, नमूनाकरण, ट्रेसेबिलिटी और रिकॉर्ड को आकार दे सके।
ट्रेसेबिलिटी एक दोष को सीमित समस्या में बदल देती है
कल्पना करें कि अंतिम EL निरीक्षण एक असामान्य पैटर्न दिखाने लगता है। ट्रेसेबिलिटी के बिना, फैक्ट्री के पास संदिग्ध मॉड्यूलों का ढेर और संभावित कारणों की एक लंबी सूची होती है। ट्रेसेबिलिटी के साथ, जांच जल्दी से सीमित हो सकती है: कौन सा सेल लॉट, कौन सा स्ट्रिंगर रेसिपी, कौन सी शिफ्ट, कौन सा लेमिनेटर चक्र, कौन सा हैंडलिंग पथ और कौन से अन्य मॉड्यूल समान इतिहास साझा करते हैं?
इसका मतलब यह नहीं है कि हर प्रोजेक्ट को समान सॉफ्टवेयर स्टैक की आवश्यकता होती है। एक उच्च-मात्रा स्वचालित लाइन MES के साथ रेसिपी, छवियों और परीक्षण परिणामों का आदान-प्रदान कर सकती है। एक छोटी या अर्ध-स्वचालित फैक्ट्री सरल रिकॉर्ड का उपयोग कर सकती है। अपरिवर्तनीय भौतिक मॉड्यूल और उसे रिलीज़ करने के लिए उपयोग किए जाने वाले साक्ष्य के बीच का संबंध है।
एक व्यावहारिक रिलीज़ रिकॉर्ड में शामिल हो सकता है:
मॉड्यूल सीरियल नंबर और उत्पाद संशोधन;
महत्वपूर्ण सामग्री या उत्पादन-लॉट संदर्भ;
प्रक्रिया में निरीक्षण स्थिति और प्रासंगिक छवियाँ;
लेमिनेशन रेसिपी और चक्र संबंध;
अंतिम EL, IV और विद्युत सुरक्षा परिणाम;
पुनर्कार्य इतिहास, यदि कोई हो;
अंतिम निर्णय: स्वीकार करें, रोकें, पुनर्कार्य करें या अस्वीकार करें।
ट्रेसेबिलिटी को कभी-कभी एक रिपोर्टिंग सुविधा के रूप में बेचा जाता है। इसका वास्तविक मूल्य तब दिखाई देता है जब कुछ बदलता है। यह प्रभावित आउटपुट को सीमित करने, अच्छी और बुरी स्थितियों की तुलना करने, अस्वीकृत इकाई को स्वीकृत स्टॉक में लौटने से रोकने और बार-बार होने वाले दोषों को प्रक्रिया-सुधार समस्या में बदलने में मदद करता है।
एक तेज़ स्टेशन अभी भी धीमी फैक्ट्री का हिस्सा हो सकता है
ब्रोशर चक्र समय क्षमता का केवल एक इनपुट है। सतत उत्पादन इस संबंध के करीब है:
अच्छा आउटपुट = निर्धारित उत्पादन समय × प्रभावी लाइन दर × प्रथम-पास उपज
प्रत्येक शब्द पूरे कारखाने से संबंधित है, न कि एक मशीन से।
प्रभावी लाइन दर तब गिरती है जब स्टेशन एक-दूसरे की प्रतीक्षा करते हैं, बैच उपकरण को असमान कार्य मिलता है, उत्पाद परिवर्तन योजना से अधिक समय लेते हैं, रखरखाव की पहुंच खराब होती है, या दोष सुधार के लिए बार-बार मैन्युअल हस्तक्षेप की आवश्यकता होती है। पहली बार उपज तब गिरती है जब दोष कई कार्यों को पार करने के बाद पता चलते हैं, रेसिपी गलत चुनी जाती हैं, सामग्री विचलित होती है या पुनः कार्य सामान्य उत्पादन बन जाता है।
लैमिनेशन इस बिंदु को स्पष्ट रूप से दर्शाता है क्योंकि यह आमतौर पर एक बैच प्रक्रिया है, लेकिन वही तर्क अन्यत्र भी लागू होता है। स्ट्रिंगिंग उत्पादन लेअप की तुलना में तेज़ हो सकता है। फ्रेमिंग चिपकने वाली तैयारी की प्रतीक्षा कर सकती है। तैयार मॉड्यूल क्योरिंग या परीक्षण के लिए कतार में लग सकते हैं। डेटा-स्थानांतरण समस्या छँटाई को रोक सकती है, भले ही यांत्रिक उपकरण तैयार हो।
बफर अल्पकालिक भिन्नता को अवशोषित कर सकते हैं; वे स्थायी बेमेल की मरम्मत नहीं कर सकते। अधिक कार्य प्रगति पर अस्थायी रूप से बेमेल छिपा सकता है, लेकिन यह स्थान भी खपत करता है और दोषों को और दूर तक यात्रा करने देता है।
स्वचालन का मूल्यांकन इन वास्तविक बाधाओं के विरुद्ध किया जाना चाहिए। यह मूल्यवान है जहाँ यह नाजुक हैंडलिंग को कम करता है, संरेखण को स्थिर करता है, डिस्पेंसिंग या सोल्डरिंग को दोहराता है, परीक्षण डेटा को पहचान से जोड़ता है, या आवश्यक टैक्ट को बनाए रखता है। यह कम मूल्य जोड़ता है जब अपस्ट्रीम उत्पाद परिभाषा अस्थिर होती है या जब जुड़े स्टेशन संदर्भ, दोष तर्क और परिवर्तन नियम साझा नहीं कर सकते।
लाइन कॉन्फ़िगरेशन माँगने से पहले इन इनपुट को परिभाषित करें
एक उपयोगी कोटेशन अनुरोध में क्षमता संख्या और कारखाने के फर्श क्षेत्र से अधिक होता है। यह आपूर्तिकर्ता को उत्पाद, गुणवत्ता गेट, संचालन और भविष्य के परिवर्तनों को मॉडल करने के लिए पर्याप्त स्थिर जानकारी देता है।
| इनपुट समूह | परिभाषित करने के लिए जानकारी |
|---|---|
| उत्पाद | मॉड्यूल ड्रॉइंग, बीओएम, सेल और इंटरकनेक्शन तकनीक, आयाम, निर्माण प्रकार और नियोजित उत्पाद रोडमैप |
| आउटपुट | शिफ्ट द्वारा आवश्यक अच्छे मॉड्यूल, परिचालन कैलेंडर, उत्पाद मिश्रण, परिवर्तन आवृत्ति और विस्तार योजना |
| गुणवत्ता | लक्षित बाजार, प्रमाणन योजना, निरीक्षण बिंदु, परीक्षण दायरा, नमूनाकरण, स्वीकृति तर्क और पुनः कार्य नियम |
| डेटा | सीरियल-नंबर तर्क, सामग्री वंशावली, रेसिपी नियंत्रण, छवि प्रतिधारण, परीक्षण-परिणाम भंडारण और एमईएस या ईआरपी इंटरफेस |
| कारखाना | भवन आयाम, सामग्री मार्ग, उपयोगिताएँ, पर्यावरणीय आवश्यकताएँ, फर्श भार, रखरखाव पहुंच और गोदाम प्रवाह |
| संचालन | श्रम मॉडल, कौशल स्तर, रखरखाव क्षमता, स्पेयर-पार्ट्स रणनीति और नियोजित शिफ्ट संरचना |
| डिलीवरी | लेआउट की जिम्मेदारी, उपकरण स्वीकृति, स्थापना, कमीशनिंग, प्रशिक्षण, दस्तावेज़ीकरण और बिक्री-पश्चात समर्थन |
ये इनपुट वास्तविक कॉन्फ़िगरेशन सीमा को प्रकट करते हैं। बदलते उत्पाद या कम मात्रा वाले संचालन के लिए अर्ध-स्वचालित लाइन उचित हो सकती है। जब उत्पाद स्थिर हो, आउटपुट अधिक हो और फैक्ट्री उपकरण और डेटा सिस्टम को बनाए रख सके, तो अत्यधिक स्वचालित लाइन उचित हो सकती है। किसी भी स्थिति में, सही डिज़ाइन वह है जो स्वीकृत मॉड्यूल परिभाषा की रक्षा करते हुए परिचालन योजना को पूरा करता है।
परामर्शित स्रोत
IEC 62941:2019 — पीवी मॉड्यूल निर्माण के लिए गुणवत्ता प्रणाली
फोटोवोल्टिक प्रणालियों की विश्वसनीयता और प्रदर्शन — IEA PVPS टास्क 13
विनिर्माण स्थिरता — अंतर्राष्ट्रीय फोटोवोल्टिक गुणवत्ता आश्वासन कार्य बल
विनिर्माण दोहराव है जो दृश्यमान हो जाता है
सबसे मजबूत सोलर पीवी मॉड्यूल विनिर्माण प्रणाली वह नहीं है जिसमें मशीनों की सबसे लंबी सूची हो। यह वह है जहां उत्पाद परिभाषा, सामग्री, प्रक्रिया सेटिंग्स, निरीक्षण, पहचान और फैक्ट्री प्रवाह हर जारी मॉड्यूल के लिए एक ही कहानी बताते हैं।
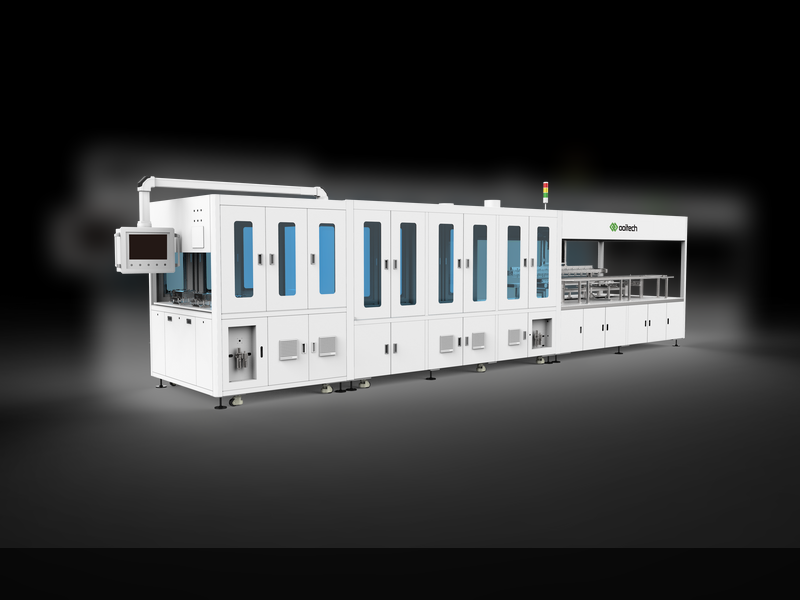
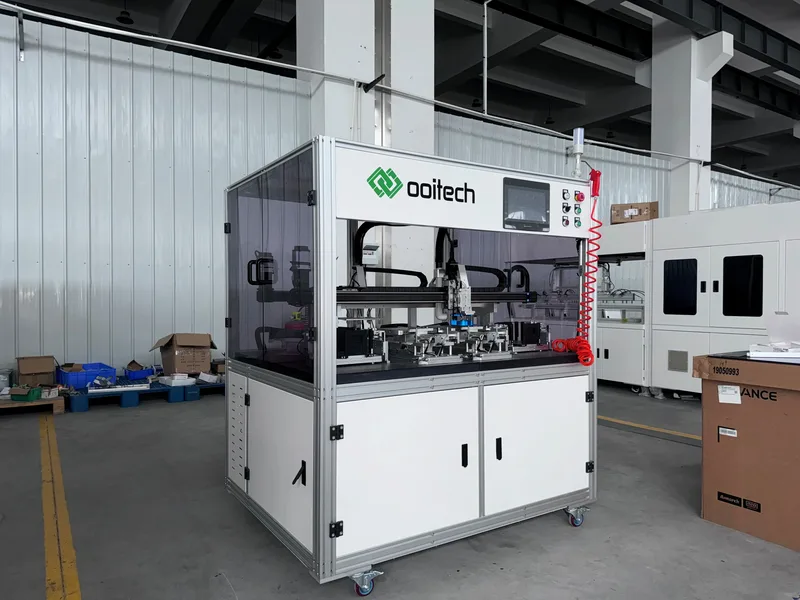
Ooitech दुनिया भर के ग्राहकों के लिए सोलर पीवी मॉड्यूल उत्पादन लाइन कॉन्फ़िगरेशन, उपकरण, फैक्ट्री लेआउट, स्थापना, कमीशनिंग, ऑपरेटर प्रशिक्षण और बिक्री-पश्चात समर्थन प्रदान कर सकता है, जो इच्छित मॉड्यूल डिज़ाइन और उत्पादन योजना से मेल खाता हो।