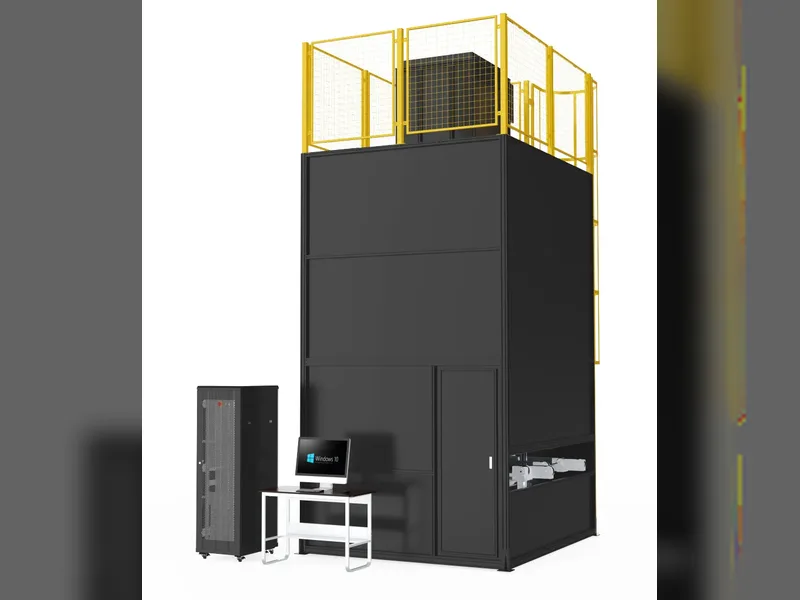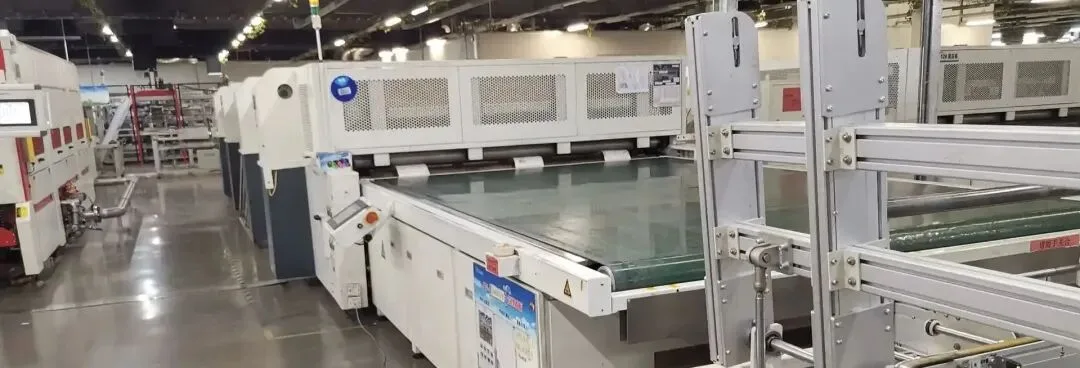
PV मॉड्यूल लैमिनेटर मशीन — वैक्यूम चरण और प्रक्रिया
विषय-सूची
त्वरित उत्तर: एक सोलर पैनल लैमिनेटर वह मशीन है जो मॉड्यूल स्टैक — फ्रंट ग्लास, EVA एनकैप्सुलेंट, इंटरकनेक्टेड सेल स्ट्रिंग, एक दूसरी EVA परत और बैकशीट — को एक सीलबंद, रिक्ति-मुक्त इकाई में बॉन्ड करती है। यह वैक्यूम और ऊष्मा के अंतर्गत एक बहु-चरणीय चक्र में ऐसा करती है। पहले चैंबर फंसी हुई हवा को निकालने के लिए निर्वातित होता है, फिर प्लेटन स्टैक को गर्म करते समय दबाव लगाया जाता है, और अंत में मॉड्यूल को इतने समय तक तापमान पर रखा जाता है कि EVA पूरी तरह क्रॉसलिंक हो जाए। EVA थर्मल विंडो संकीर्ण है: क्रॉसलिंकिंग लगभग 150°C पर होती है, जबकि प्रक्रिया को 120°C क्षेत्र से बचना चाहिए जहाँ एनकैप्सुलेंट अभी भी तरल है और बुलबुले बनने की संभावना होती है, और सेल शिफ्ट को रोकने के लिए कूल-डाउन नियंत्रित होना चाहिए। प्लेटन पर लगभग 2°C के भीतर तापमान एकरूपता व्यावहारिक आवश्यकता है, क्योंकि ठंडा कोना अपरिपक्व EVA छोड़ देता है और हॉट स्पॉट इसे खराब कर देता है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
सोलर पैनल लैमिनेटर क्या करता है
लैमिनेशन चक्र के पीछे बैठा वैक्यूम सिस्टम — पंप प्रकार, उनकी भूमिकाएँ और EVA थर्मल विंडो जो समय-सीमा तय करती है — को कवर किया गया है लेमिनेटर वैक्यूम पंप, EVA विंडो और पंप सेट को कैसे कॉन्फ़िगर किया जाता है.
सोलर पैनल लैमिनेटर वह मशीन है जो ढीली परतों के ढेर को एक सीलबंद मॉड्यूल में बदल देती है। पीवी मॉड्यूल एनकैप्सुलेशन लाइन पर यह रखी गई सामग्रियों को एक इकाई में जोड़ देती है: निर्धारित तापमान, वैक्यूम और दबाव के तहत, एक सोलर पैनल लैमिनेटर मशीन तैयार की गई सेल्स, बसबार और एनकैप्सुलेंट फिल्मों को हीट-प्रेस करके आपस में बॉन्ड करती है। इस प्रक्रिया के मुख्य उद्देश्यों में शामिल हैं:
मशीन स्वयं सामग्री और प्रोसेस के बीच स्थित होती है: आपके द्वारा चुनी गई एनकैप्सुलेंट फिल्म प्रोसेस विंडो निर्धारित करती है, और लैमिनेशन चरण यह निर्धारित करता है कि तैयार लैमिनेट कैसा दिखेगा। चयन मानदंड के लिए, देखें सही सौर मॉड्यूल लैमिनेटर कैसे चुनें; विशिष्ट दोषों के लिए, देखें फ्रेम जंपिंग और लैमिनेट बुलबुले. लाइन स्तर पर, लैमिनेटर उस क्रम में एक स्टेशन है जिसका वर्णन यहाँ किया गया है सौर पैनल निर्माण मशीनों.
वायु निष्कासन: वैक्यूम वातावरण की सहायता से, परतों के बीच फंसी सभी हवा को पूरी तरह से हटा दिया जाता है ताकि आंतरिक बुलबुले और डिलेमिनेशन को रोका जा सके।
पिघलकर जुड़ना: गर्म करने से EVA (या POE, आदि) फिल्म पिघलकर बहती है, जिससे हवा निकालना आसान हो जाता है।
दबाव लागू करना: जब फिल्म पिघली हुई होती है, तो सेल, रिबन, ग्लास और बैकशीट के बीच के अंतराल को पूरी तरह से भरने के लिए समान दबाव का उपयोग किया जाता है।
क्रॉसलिंकिंग और क्योरिंग: उच्च तापमान पर पर्याप्त समय तक रखने से EVA अपनी क्रॉसलिंकिंग प्रतिक्रिया पूरी करता है, जिससे उच्च बंधन शक्ति के साथ एक स्थिर, पारदर्शी ठोस परत बनती है।
एकीकृत निर्माण: अंत में, ग्लास, सेल, फिल्म और बैकशीट एक सीलबंद, मजबूत और मौसम-प्रतिरोधी PV मॉड्यूल में कसकर जुड़ जाते हैं।
तकनीकी पैरामीटर
उत्पादन लाइन पर लैमिनेटर की महत्वपूर्ण स्थिति
संख्याओं को देखने से पहले, यह समझना मददगार है कि यह स्टेशन इतना महत्वपूर्ण क्यों है। लैमिनेशन गुणवत्ता सीधे मॉड्यूल की दीर्घकालिक विश्वसनीयता (PID प्रतिरोध, नम-गर्मी सहनशक्ति, UV और यांत्रिक भार क्षमता) और 25 वर्षों से अधिक की सेवा जीवन से संबंधित है। लैमिनेशन चक्र भी अपेक्षाकृत लंबा होता है (आमतौर पर प्रति चक्र 8-15 मिनट), इसलिए उपकरण दक्षता और स्थिरता का पूरी लाइन की क्षमता पर निर्णायक प्रभाव पड़ता है। प्रारंभिक निवेश, चालू ऊर्जा खपत और आवधिक रखरखाव सभी मॉड्यूल उत्पादन लागत का एक महत्वपूर्ण हिस्सा बनाते हैं।
| पैरामीटर | विशिष्ट विनिर्देश |
|---|---|
| लैमिनेशन चक्र समय | प्रति चक्र 8-15 मिनट |
| तापमान नियंत्रण सटीकता | ±1-2°C |
| चैंबर 1 तापमान | लगभग 110-120°C |
| चैंबर 2 तापमान | 140-150°C |
| कार्य / मुख्य वैक्यूम स्तर | 40-100 Pa (या कम) |
| चैंबर 1 वैक्यूम समय | 300-400 s |
| चैंबर 2 वैक्यूम समय | लगभग 50-120 s |
| चैंबर 2 होल्डिंग समय | लगभग 400-600 s |
| कूलिंग लक्ष्य तापमान | 50°C से नीचे |
| हीटिंग विधि | तेल हीटिंग / इलेक्ट्रिक हीटिंग |
| दबाव विधि | एयर बैग / डायाफ्राम (सिलिकॉन झिल्ली) |
| चैंबर संरचना | डबल-डेक तीन-चैंबर / डबल-चैंबर |
| सिलिकॉन शीट सेवा जीवन | 6000-8000 चक्र |
तकनीकी लाभ
मुख्य उपकरण प्रणाली और कार्य सिद्धांत
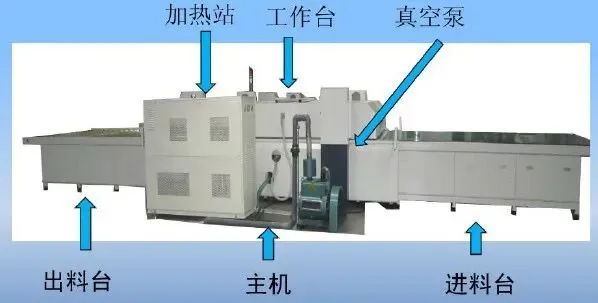
एक लेमिनेटर आमतौर पर कई कोर सिस्टम को एक साथ एकीकृत करता है:
हीटिंग सिस्टम: EVA को पिघलाने और क्रॉसलिंकिंग प्राप्त करने के लिए सटीक रूप से नियंत्रित ताप क्षेत्र प्रदान करता है। मुख्यधारा विकल्पों में तेल हीटिंग (थर्मल-तेल परिसंचरण, समान और स्थिर तापमान, उच्च नियंत्रण सटीकता, थोड़ा जटिल सिस्टम) और इलेक्ट्रिक हीटिंग (तेज़ हीटिंग, सरल संरचना, एकरूपता को अनुकूलन की आवश्यकता) शामिल हैं। नियंत्रण सटीकता बहुत उच्च होनी चाहिए (आमतौर पर ±1-2°C), और तापमान एकरूपता का लेमिनेशन गुणवत्ता पर बड़ा प्रभाव पड़ता है।
वैक्यूम सिस्टम: लेमिनेशन के दौरान वैक्यूम बनाता और बनाए रखता है, इंटरलेयर हवा और पिघले EVA द्वारा उत्पन्न गैसों को बाहर निकालता है। इसमें आमतौर पर वैक्यूम पंप सेट (जैसे रूट्स पंप रोटरी-वेन या ड्राई पंप के साथ), वैक्यूम पाइपिंग, वाल्व और वैक्यूम गेज शामिल होते हैं। अंतिम वैक्यूम स्तर (अक्सर 40-100 Pa), पंपिंग गति और दबाव-धारण स्थिरता सभी महत्वपूर्ण हैं।
दबाव प्रणाली: स्टैक पर वैक्यूम के तहत समान, नियंत्रणीय दबाव लागू करता है ताकि पिघले हुए EVA के प्रवाह और भराव को बढ़ावा मिल सके। एयर-बैग / डायाफ्राम प्रकार व्यापक रूप से उपयोग किया जाता है: संपीड़ित हवा (या नाइट्रोजन) को रबर बैग या सिलिकॉन डायाफ्राम में चार्ज किया जाता है, जो सिलिकॉन प्लेट जैसे लचीले माध्यमों के माध्यम से दबाव संचारित करता है, जिससे अच्छी एकरूपता और विभिन्न मोटाई के लिए अनुकूलनशीलता मिलती है। प्रमुख पैरामीटर दबाव मान, दबाव बढ़ाने की गति, धारण समय और दबाव एकरूपता हैं।
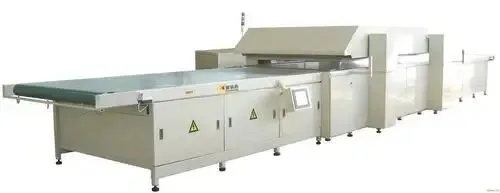
चैम्बर और मुख्य संरचना: वैक्यूम और दबाव वातावरण बनाए रखने के लिए सीलबंद स्थान बनाता है। वर्तमान मुख्यधारा डबल-डेक तीन-चैम्बर या डबल-डेक डबल-चैम्बर संरचना है। तीन-चैम्बर डिज़ाइन में, एक चैम्बर अपेक्षाकृत कम तापमान पर लंबे वैक्यूम समय के साथ चलता है, जो बुलबुले हटाने पर केंद्रित होता है; दूसरा अधिक गर्म चलता है जिसमें थोड़ा अधिक दबाव होता है ताकि फिल्म पूरी तरह से क्रॉसलिंक हो सके। संरचना में मजबूत स्टील फ्रेम, उठाने योग्य ऊपरी ढक्कन, स्थिर निचला चैम्बर, सीलिंग स्ट्रिप्स और इन्सुलेशन शामिल हैं, जिसमें सीलिंग प्रदर्शन मुख्य मीट्रिक है।
संवहन प्रणाली: दबाने के लिए मॉड्यूल को चैम्बर में फीड करता है और तैयार उत्पादों को बाहर भेजता है। रोलर या चेन-प्लेट संवहन आम है और इसे किनारे सीलिंग और ट्रिमिंग जैसे अपस्ट्रीम और डाउनस्ट्रीम उपकरणों के साथ सुचारू रूप से जोड़ा जाना चाहिए।
नियंत्रण प्रणाली: उपकरण के मस्तिष्क के रूप में कार्य करता है, पूरे लेमिनेशन चक्र (तापमान, वैक्यूम, दबाव, समय) को सटीक रूप से नियंत्रित करता है, स्वचालित संचालन, पैरामीटर सेटिंग, डेटा लॉगिंग और दोष निदान के लिए। यह PLC और HMI टचस्क्रीन पर आधारित है, उच्च-स्तरीय इकाइयों में संभवतः MES इंटरफ़ेस एकीकृत होता है।
विशिष्ट लेमिनेशन प्रक्रिया चरण (एयर-बैग प्रकार उदाहरण)
लोडिंग: रखा गया मॉड्यूल खुले पहले चैम्बर में संवहित किया जाता है।
ढक्कन बंद करना: ऊपरी ढक्कन नीचे आता है, निचले चैम्बर के साथ बंद होता है और सीलिंग स्ट्रिप को दबाता है।
वैक्यूमिंग: वैक्यूम पंप शुरू होता है, चैम्बर हवा को तेजी से निर्धारित वैक्यूम स्तर तक निकालता है (चैम्बर 1 वैक्यूम समय आमतौर पर 300-400 सेकंड) और मॉड्यूल से अधिकांश गैस निकालता है।
हीटिंग और पिघलना: चैम्बर 1 लगभग 110-120°C रखता है; आने वाला मॉड्यूल निष्क्रिय रूप से गर्म होता है और फिल्म पिघलती है (वैक्यूमिंग के साथ समकालिक)।
दबाव डालना: वैक्यूमिंग के बाद, एयर बैग/डायाफ्राम को फुलाया जाता है, जिससे सिलिकॉन प्लेट के माध्यम से पिघले हुए मॉड्यूल पर समान दबाव लागू होता है। संयुक्त दबाव और वैक्यूम के तहत, EVA प्रवाहित होकर रिक्त स्थान भरता है और बुलबुले बाहर निकल जाते हैं।
दबाव और वैक्यूम बनाए रखना: निर्धारित तापमान, उच्च वैक्यूम और दबाव पर कुछ समय (आमतौर पर 300-400 सेकंड) बनाए रखा जाता है ताकि बुलबुले पूरी तरह से हट जाएं।
वैक्यूम और दबाव रिलीज: जब समय समाप्त होता है, तो धीरे-धीरे हवा डाली जाती है और बैग का दबाव छोड़ा जाता है ताकि अचानक दबाव परिवर्तन से विरूपण या आंतरिक तनाव न हो।
ढक्कन खोलना और चैंबर 2 में स्थानांतरण: ढक्कन ऊपर उठता है और मॉड्यूल को चैंबर 2 में पहुंचाया जाता है।
चैंबर 2 का संचालन: 140-150°C पर सेट किया जाता है। चूंकि चैंबर 1 में बुलबुले हटा दिए गए थे, वैक्यूम समय कम (लगभग 50-120 सेकंड) होता है लेकिन होल्डिंग समय लंबा (लगभग 400-600 सेकंड) होता है ताकि पूर्ण क्रॉसलिंकिंग सुनिश्चित हो सके। वैक्यूम रिलीज और ढक्कन खोलने के बाद, मॉड्यूल कूलिंग चैंबर (चैंबर 3) में प्रवेश करता है।
शीतलन: चैंबर 3 की बेस प्लेट में कूलिंग पानी मॉड्यूल को सुरक्षित सीमा (जैसे 50°C से नीचे) तक कम करता है ताकि संरचना स्थिर हो सके। तीसरे चैंबर के बिना इकाइयां अक्सर वायुमंडलीय दबाव पर एयर कूलिंग जोड़ती हैं।
अनलोडिंग: ढक्कन ऊपर उठता है और लैमिनेटेड मॉड्यूल को ट्रिमिंग जैसी अगली प्रक्रिया में भेजा जाता है।
उत्पाद अनुप्रयोग
लैमिनेशन प्रक्रिया के प्रमुख नियंत्रण पैरामीटर
लैमिनेटर लगभग सभी क्रिस्टलीय-सिलिकॉन और कई थिन-फिल्म मॉड्यूल लाइनों में केंद्रीय एनकैप्सुलेशन स्टेशन के रूप में लागू होता है, और इन मापदंडों को सही करना ही इसे वास्तविक उत्पादन में कार्यशील बनाता है:
तापमान: EVA पिघलने और क्रॉसलिंकिंग विंडो से मेल खाना चाहिए। बहुत अधिक होने पर पीलापन और डिलेमिनेशन होता है; बहुत कम होने पर अपर्याप्त क्रॉसलिंकिंग और खराब बॉन्डिंग होती है। आमतौर पर 140-150°C पर सेट किया जाता है (EVA ग्रेड के अनुसार समायोजित)।
वैक्यूम: अपर्याप्त प्रारंभिक और मुख्य वैक्यूम बुलबुले और डिलेमिनेशन का मुख्य कारण है। मुख्य वैक्यूम चरण में अक्सर 40-100 Pa या उससे कम की आवश्यकता होती है।
दबाव: बहुत कम दबाव अपूर्ण भराव और कमजोर बॉन्डिंग का कारण बनता है; बहुत अधिक या बहुत तेज़ दबाव से सेल में माइक्रो-क्रैक या विस्थापन हो सकता है।
समय: वैक्यूम समय, दबाव/वैक्यूम होल्डिंग (क्योरिंग) समय और कूलिंग समय सभी को सटीक नियंत्रण की आवश्यकता होती है। अपर्याप्त क्योरिंग समय सीधे क्रॉसलिंकिंग डिग्री को कम करता है।
शीतलन दर: बहुत तेज़ शीतलन से आंतरिक तनाव सांद्रता या विकृति हो सकती है।
उपकरण रखरखाव की अनिवार्यताएँ
नियमित रखरखाव उपकरण के प्रदर्शन और जीवन की सुरक्षा की कुंजी है:
दैनिक जाँच: वैक्यूम, दबाव और तापमान एकरूपता परीक्षण, सीलिंग स्ट्रिप निरीक्षण, उच्च तापमान कपड़े और सिलिकॉन शीट की सफाई और जाँच (खरोंच और उम्र बढ़ने के लिए देखें), संवहन प्रणाली स्नेहन और सतह की सफाई।
आवधिक सर्विसिंग: नियमित रूप से वैक्यूम पंप तेल बदलें, वैक्यूम फिल्टर साफ करें या बदलें, हीटिंग सिस्टम (तेल सर्किट या हीटिंग ट्यूब) की जाँच करें, तापमान/दबाव/वैक्यूम सेंसर को कैलिब्रेट करें, विद्युत कनेक्शन की जाँच करें और कक्ष को अच्छी तरह से साफ करें।
सिलिकॉन शीट प्रतिस्थापन: सिलिकॉन शीट एक घिसने वाला हिस्सा है, आमतौर पर 6000-8000 उपयोगों के बाद या गंभीर रूप से खरोंच, कठोर या क्षतिग्रस्त होने पर बदला जाता है, ताकि दबाव एकरूपता और मॉड्यूल सतह की गुणवत्ता की रक्षा हो सके (डबल-ग्लास और सिंगल-ग्लास मॉड्यूल के बीच स्विच करते समय भी प्रतिस्थापन की सलाह दी जाती है ताकि बैकशीट पर गड्ढे न पड़ें)।
लैमिनेटर निस्संदेह PV मॉड्यूल निर्माण का हृदय है; इसका प्रदर्शन सीधे एनकैप्सुलेशन गुणवत्ता और दीर्घकालिक विश्वसनीयता निर्धारित करता है। जैसे-जैसे PV तकनीक उच्च दक्षता, बड़े आकार, पतली कोशिकाओं और डबल-ग्लास संरचनाओं की ओर विकसित होती है, लैमिनेटर को तापमान एकरूपता, वैक्यूम प्रदर्शन, दबाव नियंत्रण सटीकता, और स्वचालन और बुद्धिमत्ता में उच्च मांगों का सामना करना पड़ता है।
Ooitech का दृष्टिकोण
वैश्विक सौर पैनल उत्पादन लाइन आपूर्तिकर्ता के रूप में, Ooitech का मानना है कि लैमिनेटर वह जगह है जहाँ मॉड्यूल की विश्वसनीयता वास्तव में जीती या हारी जाती है: पतली वेफर्स और डबल-ग्लास डिज़ाइन अब मुख्यधारा में हैं, अच्छी और खराब तापमान एकरूपता, वैक्यूम स्थिरता और दबाव नियंत्रण के बीच का अंतर नाटकीय रूप से कम हो गया है, और एक अच्छी तरह से मेल खाने वाला तीन-कक्ष लैमिनेटर अब विलासिता नहीं बल्कि एक बुनियादी आवश्यकता है। अपने टर्नकी मॉड्यूल-लाइन अनुभव से, हम पाते हैं कि सटीक PLC-संचालित प्रक्रिया व्यंजनों को अनुशासित सिलिकॉन-शीट और सील रखरखाव के साथ जोड़ना अकेले शिखर गति का पीछा करने से अधिक उपज के लिए करता है। सौर मॉड्यूल कारखानों से अधिक वास्तविक दुनिया के फुटेज के लिए, आप Ooitech YouTube चैनल को फॉलो और सब्सक्राइब करने के लिए स्वागत करते हैं। www.youtube.com/ooitech.
संबंधित पठन: मशीन की कीमतें कैसे बनती हैं और लाइन में लैमिनेटर कहाँ स्थित होता है.