EPE एनकैप्सुलेंट लेमिनेशन डेलैमिनेशन: लाइन-आकार
विषय-सूची
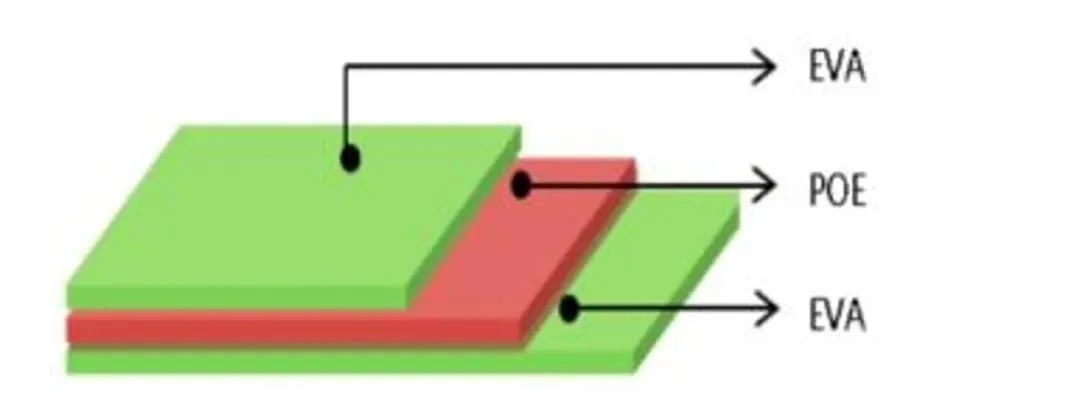
त्वरित उत्तर: EPE एनकैप्सुलेंट फिल्म, जिसे को-एक्सट्रूडेड POE एनकैप्सुलेंट भी कहा जाता है, एक तीन-परत फिल्म है जिसमें EVA स्किन परतों के बीच पॉलीओलेफिन कोर होता है। यह संरचना POE की कम नमी पारगम्यता और PID के प्रति प्रतिरोध प्राप्त करने के लिए बनाई गई है, बिना POE की हैंडलिंग कठिनाइयों के, क्योंकि EVA स्किन कांच और बैकशीट से उसी तरह बंधती हैं जैसे पारंपरिक एनकैप्सुलेंट करता है। EPE-लैमिनेटेड मॉड्यूल में रेखा-आकार का डीलैमिनेशन आमतौर पर तीन कारणों में से एक से जुड़ा होता है: कोर परत में अपर्याप्त क्रॉसलिंकिंग, कांच या बैकशीट की सतह पर संदूषण जो आसंजन को रोकता है, या एक लैमिनेशन चक्र जहां तापमान रैंप ने स्टैक के बैठने से पहले फिल्म को बहने दिया। पैची के बजाय रेखा-आकार का डीलैमिनेशन स्वयं एक नैदानिक सुराग है — यह एनकैप्सुलेंट की प्रवाह दिशा का अनुसरण करता है, जो सामग्री बैच के बजाय लैमिनेशन चक्र की ओर इशारा करता है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
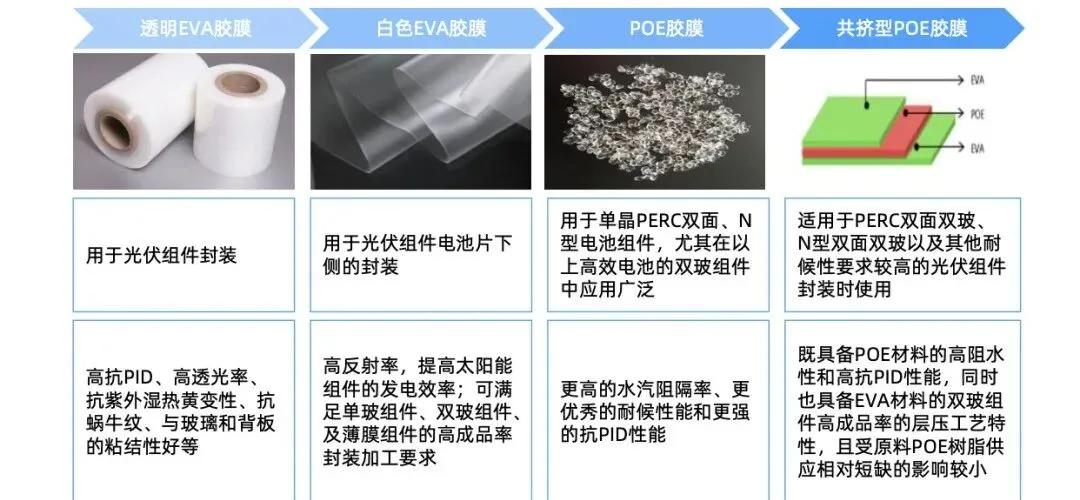
परिचय: EPE फिल्म क्या है? एनकैप्सुलेंट पारंपरिक EVA फिल्म का उपयोग PV मॉड्यूल उत्पादन में व्यापक रूप से किया जाता है क्योंकि यह अच्छा एंटी-PID प्रदर्शन, उच्च प्रकाश पारगम्यता, UV और नम-गर्मी पीलापन प्रतिरोध, स्नेल-ट्रेल प्रतिरोध, और कांच और
EPE एनकैप्सुलेंट फिल्म, जिसे सह-एक्सट्रूडेड POE एनकैप्सुलेंट के रूप में भी जाना जाता है, POE रेज़िन और EVA रेज़िन को सह-एक्सट्रूड करके उत्पादित एक फोटोवोल्टिक एनकैप्सुलेशन सामग्री है। सोलर मॉड्यूल निर्माण में, यह मुख्य रूप से EVA की प्रोसेसिंग सुविधा को POE की नमी-अवरोध और एंटी-PID प्रदर्शन के साथ संयोजित करने के लिए उपयोग की जाती है।
के साथ मजबूत आसंजन प्रदान करती है। हालांकि, EVA में भी सीमाएं हैं, जैसे कि अपेक्षाकृत कमजोर नमी अवरोध प्रदर्शन, उच्च जल वाष्प संचरण, और कुछ परिचालन स्थितियों के तहत PID का अधिक जोखिम। बैकशीटहालांकि EPE EVA और POE के लाभों को जोड़ती है, लेमिनेशन के दौरान दोनों सामग्रियां बिल्कुल समान व्यवहार नहीं करती हैं। उनके क्योरिंग कर्व, क्रॉसलिंकिंग विशेषताएं, ध्रुवीयता, एडिटिव अवशोषण क्षमता, और थर्मल विस्तार व्यवहार भिन्न होते हैं। ये अंतर इंटरलेयर डीलैमिनेशन और बुलबुले निर्माण का कारण बन सकते हैं, विशेष रूप से
POE फिल्म, तुलना में, बेहतर जल वाष्प अवरोध, मजबूत मौसम प्रतिरोध, और अधिक विश्वसनीय एंटी-PID क्षमता रखती है। लेकिन POE की अपनी प्रोसेसिंग चुनौतियां भी हैं: कांच और बैकशीट के लिए इसका आसंजन आमतौर पर EVA से कमजोर होता है, इसकी क्रॉसलिंकिंग प्रतिक्रिया धीमी होती है, और मॉड्यूल उत्पादन के दौरान फिल्म अधिक आसानी से फिसल या स्थानांतरित हो सकती है, जिससे उत्पादन दक्षता कम हो सकती है।
यही कारण है कि EPE फिल्म विकसित की गई थी। सह-एक्सट्रूज़न प्रक्रिया के माध्यम से, POE को EVA परतों द्वारा लपेटा जाता है, जिससे EVA-POE-EVA सैंडविच संरचना बनती है। यह डिज़ाइन POE की उच्च नमी अवरोध को बनाए रखता है, जो सोलर सेल को जल वाष्प से बचाने में मदद करता है, साथ ही EVA की अच्छी लेमिनेशन संगतता और आसान प्रोसेसबिलिटी को भी बनाए रखता है। सामान्य उत्पादन में, जब सामग्री और लेमिनेशन प्रक्रिया अच्छी तरह से नियंत्रित होती है, EPE मॉड्यूल विश्वसनीयता और निर्माण उपज दोनों में सुधार कर सकता है।
तकनीकी तंत्र: लेमिनेशन के दौरान EPE डिलेमिनेशन क्यों हो सकता है
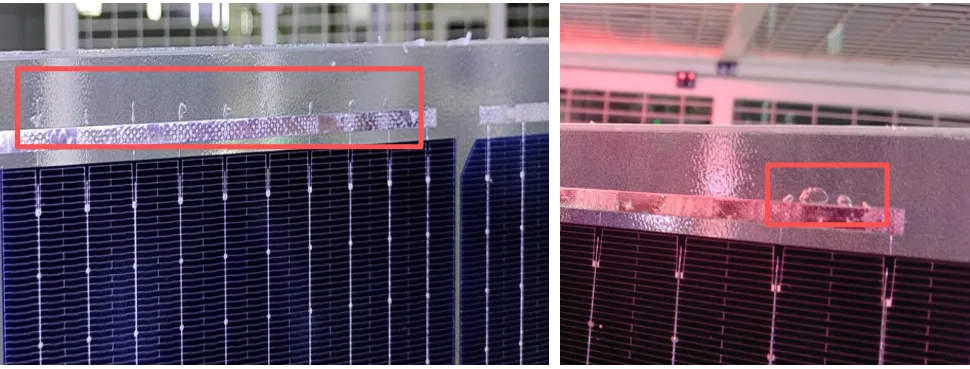
सोल्डर रिबन क्षेत्रों के आसपास जहां स्थानीय दबाव और मोटाई भिन्नता अधिक स्पष्ट होती है। वे क्षेत्र जहाँ स्थानीय दबाव और मोटाई की भिन्नता अधिक स्पष्ट होती है।
EVA और POE की ध्रुवता अलग-अलग होती है। EVA एक ध्रुवीय सामग्री है, इसलिए इसकी कई योजकों के साथ अच्छी संगतता होती है। POE कम ध्रुवीय है, इसलिए ध्रुवीय योजकों को बनाए रखने की इसकी क्षमता अलग होती है। भंडारण समय के साथ, POE परत के अंदर के योजक धीरे-धीरे EVA परतों की ओर स्थानांतरित हो सकते हैं, जिनमें मजबूत ध्रुवता और बेहतर अवशोषण क्षमता होती है।
यह योजक प्रवासन EPE फिल्म की आंतरिक संरचना और प्रदर्शन को बदल देता है। परिणामस्वरूप, POE और EVA परतों के बीच बंधन बल कम हो सकता है। गंभीर मामलों में, मॉड्यूल लेमिनेशन के दौरान POE परत को निचोड़ा, अलग या स्थानीय रूप से डिलेमिनेट किया जा सकता है। यह भी एक कारण है कि EPE फिल्म की शेल्फ लाइफ आम तौर पर एकल EVA या एकल POE एनकैप्सुलेंट फिल्म की तुलना में कम होती है।
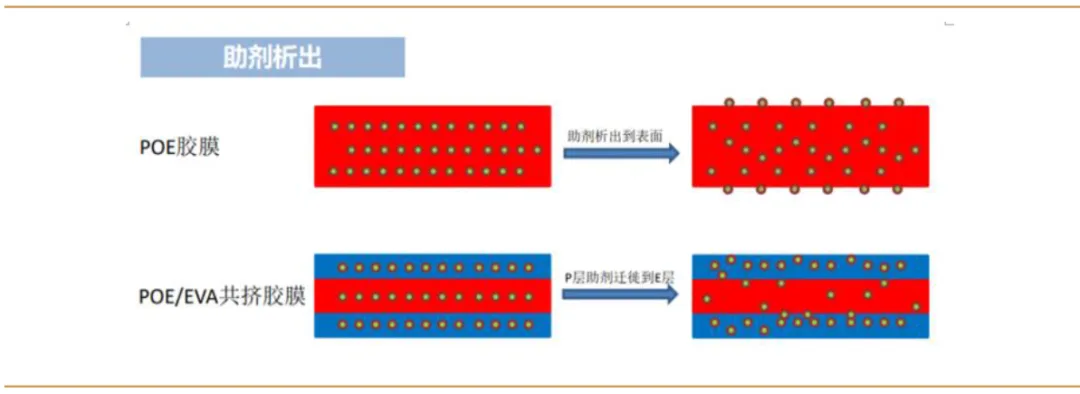
| मुख्य कारक | तंत्र | मॉड्यूल लेमिनेशन में संभावित दोष |
|---|---|---|
| योजक प्रवासन | क्रॉसलिंकिंग एजेंट और स्टेबलाइजर जैसे ध्रुवीय योजक समय के साथ POE से EVA में स्थानांतरित होते हैं | कम POE क्रॉसलिंकिंग डिग्री, कम ससंजन, EPE इंटरलेयर डिलेमिनेशन |
| क्रॉसलिंकिंग गति बेमेल | लेमिनेशन के दौरान EVA आमतौर पर POE की तुलना में तेजी से क्रॉसलिंक करता है | EVA परत पहले ठोस हो जाती है जबकि POE पिघला रहता है, जिससे इंटरलेयर तनाव असंतुलन होता है |
| थर्मल विस्तार गुणांक अंतर | EVA और POE क्योरिंग के बाद अलग-अलग विस्तार और संकुचन व्यवहार दिखाते हैं | ठंडा होने के दौरान आंतरिक तनाव, संभावित इंटरलेयर पृथक्करण |
| स्थानीय मोटाई भिन्नता | POE परत की मोटाई TD दिशा में असमान हो सकती है, या रिबन और बसबार के पास EPE स्थानीय रूप से पतला हो जाता है | स्थानीय गोंद की कमी, गैस संचय, रेखा के आकार के बुलबुले |
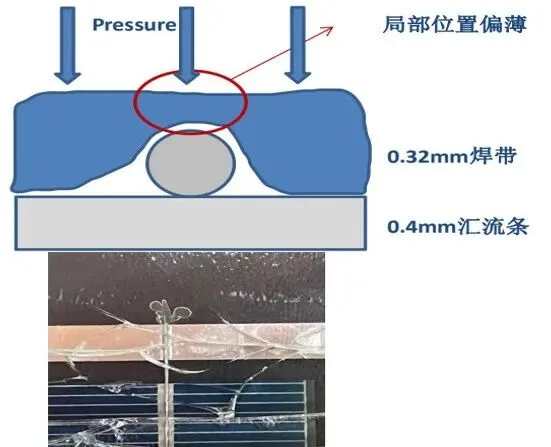
| रिबन और बसबार ओवरलैप दबाव | सोल्डरिंग स्थानों पर स्थानीय स्टैक मोटाई अधिक होती है | एनकैप्सुलेंट प्रवाह, स्थानीय डिलेमिनेशन, रिबन क्षेत्रों से फैलने वाले रैखिक बुलबुले |
तकनीकी विश्लेषण: रिबन के साथ रेखा-आकार के बुलबुले का निर्माण
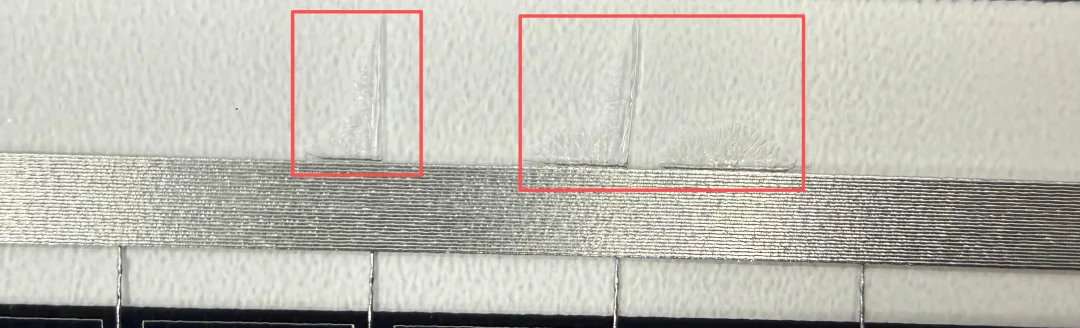
सोल्डर रिबन से फैलने वाले रेखा-आकार के बुलबुले अक्सर एडिटिव माइग्रेशन, असंगत क्रॉसलिंकिंग गति, और EVA और POE के बीच अलग-अलग थर्मल विस्तार व्यवहार के संयुक्त प्रभाव से संबंधित होते हैं।
लैमिनेशन के दौरान, EVA POE की तुलना में तेजी से क्रॉसलिंक करता है। यदि POE परत समय पर क्रॉसलिंक नहीं करती है, तो पेरोक्साइड अपघटन के दौरान उत्पन्न प्रतिक्रिया गैसें दबाव लागू होने से पहले पूरी तरह से बाहर नहीं निकल पाती हैं। ये गैसें मॉड्यूल के अंदर फंसी रह सकती हैं और बुलबुले बना सकती हैं।
एक और सामान्य कारण रिबन और बसबार स्थितियों पर EPE फिल्म का स्थानीय पतला होना है। EPE की मध्य POE परत में कच्चे माल के कारकों के कारण TD दिशा में मोटाई की असमानता हो सकती है। इसके अलावा, लैमिनेशन के दौरान, रिबन और बसबारों की ओवरलैपिंग मोटाई स्थानीय दबाव बढ़ाती है। यह उस स्थिति में EPE को पतला बना सकता है, जिससे एक कमजोर बिंदु बनता है जहां चिपकने की कमी या गैस संचय की संभावना अधिक होती है।
सरल शब्दों में, रिबन क्षेत्र लैमिनेशन के दौरान अधिक दबाव प्राप्त करता है। यदि EVA परतें पहले से ही क्रॉसलिंक करना शुरू कर चुकी हैं जबकि रिबन के पास POE परत अभी भी बहती अवस्था में है, तो EPE संरचना स्थानीय रूप से अलग हो सकती है। रिबन स्थिति पर शेष एनकैप्सुलेंट POE की तरह व्यवहार कर सकता है, जिसमें धीमी क्रॉसलिंकिंग और उच्च प्रवाह प्रवृत्ति होती है। लैमिनेशन दबाव के तहत, यह रिबन से बाहर की ओर फैलने वाले रंगीन या पारदर्शी रेखा-आकार के बुलबुले बना सकता है।
ध्यान देने योग्य मुख्य प्रक्रिया लक्षण
बुलबुले मुख्य रूप से सोल्डर रिबन पथों के साथ दिखाई देते हैं, पूरे मॉड्यूल में बेतरतीब ढंग से नहीं।
दोष रिबन या बसबार क्षेत्रों से बाहर की ओर फैलने वाले पतले रैखिक वायु निशान जैसा दिख सकता है।
जब EPE फिल्म लंबे समय तक संग्रहीत की गई हो तो समस्या अधिक स्पष्ट हो सकती है।
जब लैमिनेशन तापमान, वैक्यूम समय, दबाव समय, या इलाज की डिग्री विशिष्ट EPE फॉर्मूलेशन के साथ अच्छी तरह से मेल नहीं खाती है तो दोष बढ़ सकता है।
EPE लैमिनेशन दोषों के लिए व्यावहारिक नियंत्रण सुझाव
EPE एनकैप्सुलेंट के अंतर्निहित सामग्री व्यवहार के कारण होने वाले बुलबुले के लिए, समाधान सामग्री प्रबंधन और लैमिनेशन प्रक्रिया अनुकूलन को जोड़ना चाहिए। फिल्म भंडारण की स्थिति, लैमिनेशन वक्र, और रिबन-क्षेत्र दबाव वितरण की जांच किए बिना केवल एक पैरामीटर को समायोजित करना पर्याप्त नहीं है।
1. EPE सामग्री भंडारण समय को नियंत्रित करें
EPE एनकैप्सुलेंट की खरीद और उत्पादन उपयोग की सावधानीपूर्वक योजना बनाएं। उत्पादन प्रभावित न होने की शर्त के तहत, EPE फिल्म का इन्वेंट्री समय जितना संभव हो उतना कम करें। कम भंडारण समय POE परत से EVA परतों में एडिटिव माइग्रेशन को कम करने में मदद करता है, जिससे मूल इंटरलेयर बॉन्डिंग और क्रॉसलिंकिंग व्यवहार अधिक स्थिर रहता है।
2. पहले चैंबर के लेमिनेशन तापमान को उचित रूप से बढ़ाएं
पहले चैंबर के लेमिनेशन तापमान में उचित वृद्धि EPE फिल्म में POE क्रॉसलिंकिंग को तेज कर सकती है। यह उस स्थिति से बचने में मदद करता है जहां EVA पहले से ही अपेक्षाकृत उच्च क्रॉसलिंकिंग डिग्री तक पहुंच चुका है जबकि POE अभी भी पिघला हुआ है। EVA और POE इलाज के बीच बेहतर तालमेल इंटरलेयर तनाव को कम कर सकता है और रिबन स्थितियों के पास रेखा के आकार के बुलबुले को रोकने में मदद कर सकता है।
3. वैक्यूम, दबाव और इलाज के समय का मिलान करें
यदि दबाव बहुत जल्दी लगाया जाता है जबकि POE परत अभी भी अत्यधिक तरल है, तो गैस फंस सकती है या रिबन क्षेत्रों के साथ धकेल दी जा सकती है। एक अच्छी तरह से डिज़ाइन की गई लेमिनेशन रेसिपी को पूर्ण दबाव लगाने से पहले हवा निकालने और सामग्री के नरम होने के लिए पर्याप्त समय देना चाहिए। सटीक सेटिंग को क्रॉसलिंकिंग डिग्री परीक्षण, पील स्ट्रेंथ परीक्षण और लेमिनेशन के बाद उपस्थिति निरीक्षण द्वारा सत्यापित किया जाना चाहिए।
4. रिबन और बसबार स्टैक ऊंचाई की जांच करें
क्योंकि रिबन और बसबार के आसपास स्थानीय दबाव अधिक होता है, अत्यधिक स्टैक मोटाई इन बिंदुओं पर EPE को पतला बना सकती है। उत्पादन टीमों को सोल्डरिंग समतलता, रिबन संरेखण, बसबार ओवरलैप और लेअप स्थिरता की जांच करनी चाहिए। स्थानीय ऊंचाई अंतर को कम करने से स्थानीय एनकैप्सुलेंट विरूपण और बुलबुले बनने का जोखिम कम हो सकता है।
5. आने वाली EPE गुणवत्ता सत्यापित करें
EPE फिल्म के लिए, आने वाले निरीक्षण में न केवल उपस्थिति और मोटाई की जांच होनी चाहिए, बल्कि मोटाई एकरूपता, शेल्फ लाइफ, भंडारण की स्थिति, जेल सामग्री व्यवहार और आसंजन प्रदर्शन पर भी ध्यान केंद्रित करना चाहिए। यदि संभव हो, तो आपूर्तिकर्ताओं, बैचों या मॉड्यूल संरचनाओं को बदलते समय बड़े पैमाने पर उत्पादन से पहले परीक्षण लेमिनेशन किया जाना चाहिए।
यह ब्लॉग PV मॉड्यूल उत्पादन में व्यावहारिक असामान्यता विश्लेषण और निम्नलिखित संदर्भों पर आधारित है:
फोटोवोल्टिक मॉड्यूल उत्पादन के दौरान असामान्य दोष विश्लेषण से क्षेत्र अनुभव
डॉव केमिकल, झांग वेनक्सिन, "POE उच्च-प्रदर्शन फोटोवोल्टिक मॉड्यूल को सशक्त बनाना"
साउथवेस्ट सिक्योरिटीज, "एन-टाइप पुनरावृत्ति, POE उद्योग उच्च-विकास चक्र खोलता है"
रासायनिक उत्पादन और प्रौद्योगिकी, "फोटोवोल्टिक्स के लिए पॉलीओलेफिन एनकैप्सुलेंट फिल्म की क्रॉसलिंकिंग प्रतिक्रिया पर शोध"
Ooitech का दृष्टिकोण
एक उपकरण आपूर्तिकर्ता के रूप में, हम इसे इस प्रकार देखते हैं: EPE से संबंधित रिबन लाइन बुलबुले केवल सामग्री की समस्या नहीं हैं, बल्कि एक प्रक्रिया-विंडो समस्या भी हैं जो लेमिनेशन तापमान प्रोफ़ाइल, वैक्यूम दक्षता, दबाव समय और लेअप समतलता पर निर्भर करती है। उन्नत सेल प्रौद्योगिकियों और बड़े प्रारूपों का उपयोग करने वाले मॉड्यूल निर्माताओं के लिए, एनकैप्सुलेंट प्रवाह और स्थानीय स्टैक ऊंचाई के लिए सहनशीलता बहुत छोटी हो जाती है, इसलिए सामग्री शेल्फ-लाइफ नियंत्रण और लेमिनेशन रेसिपी सत्यापन को एक ही गुणवत्ता प्रणाली के हिस्से के रूप में माना जाना चाहिए। एक स्थिर सौर पैनल उत्पादन लाइन के लिए बड़े पैमाने पर उत्पादन से पहले अच्छे एनकैप्सुलेंट चयन और अनुशासित प्रक्रिया सत्यापन दोनों की आवश्यकता होती है।