सौर मॉड्यूल स्ट्रिंगिंग: कोल्ड सोल्डर जोड़ों के समस्या निवारण के लिए एक व्यावहारिक गाइड (माइंड मैप के साथ)
विषय-सूची
उत्पाद परिचय
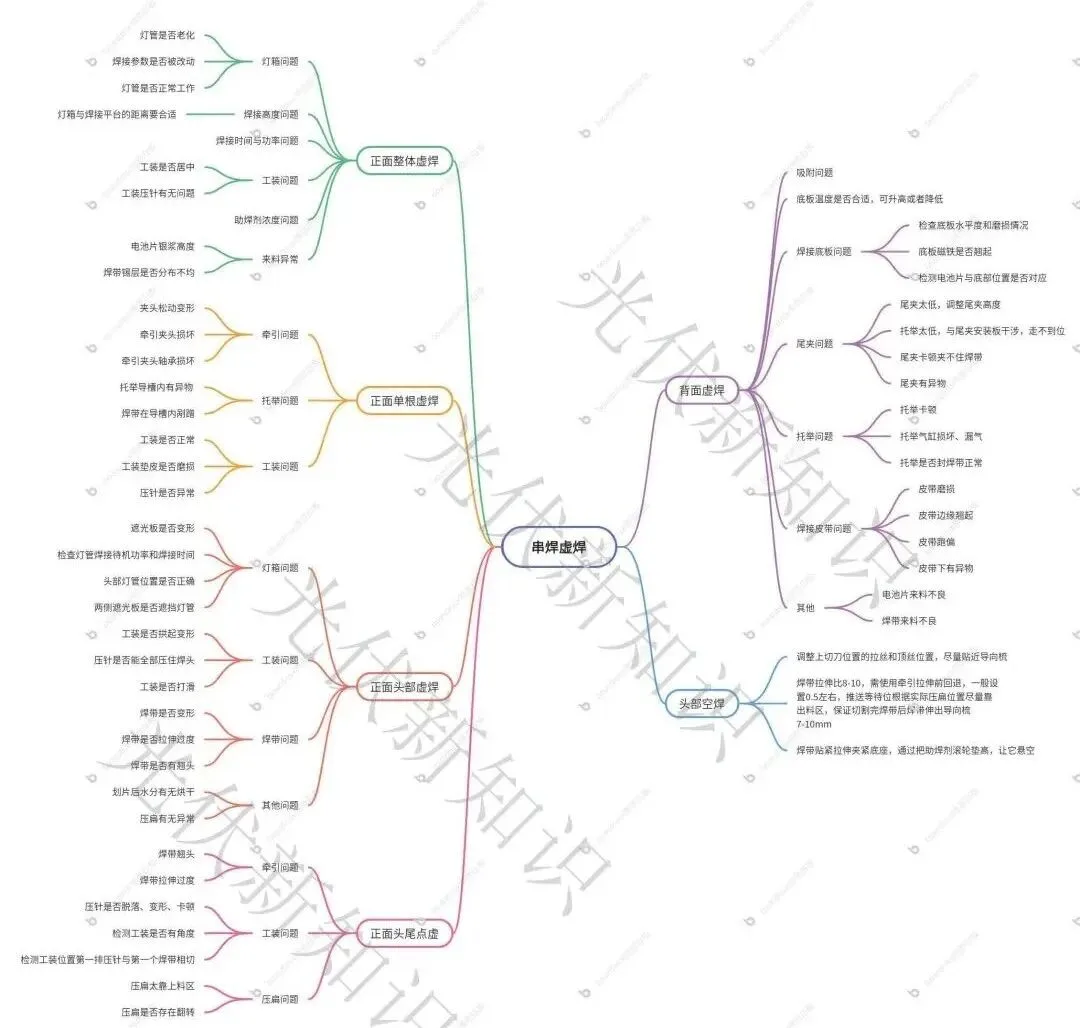
कोई लंबा परिचय नहीं। पहले माइंड मैप देखें। अगर मदद मिले, तो लेख सहेजें और छवि डाउनलोड करें। आप WeChat बैकएंड के माध्यम से भी संपर्क कर सकते हैं और PV मॉड्यूल तकनीक चैट समूह में शामिल हो सकते हैं उच्च-रिज़ॉल्यूशन संस्करण के लिए। (बस हमें बताएं कि आप किस हिस्से को संभालते हैं, जैसे प्रक्रिया, गुणवत्ता, उपकरण, या उत्पादन।)
कोल्ड सोल्डर समस्या-निवारण में जाने से पहले, आइए देखें कि स्ट्रिंगिंग वास्तव में कैसे काम करती है। रिबन, ड्रॉइंग तंत्र द्वारा खींचा जाता है, सेल की बसबार के ठीक ऊपर सटीक रूप से रखा जाता है। फिर वेल्डिंग फिक्स्चर नीचे आता है, और फिक्स्चर पर प्रेस पिन रिबन पर दबाव डालते हैं ताकि यह बसबार को छूए। सेल स्ट्रिंगर के लाइट बॉक्स के नीचे चलता है, जहां इन्फ्रारेड रिबन और सेल को गर्म करता है। रिबन पर टिन पिघलता है और बसबार पर सिल्वर पेस्ट के साथ बंधता है, जिससे एक धातु मिश्र धातु बनती है।
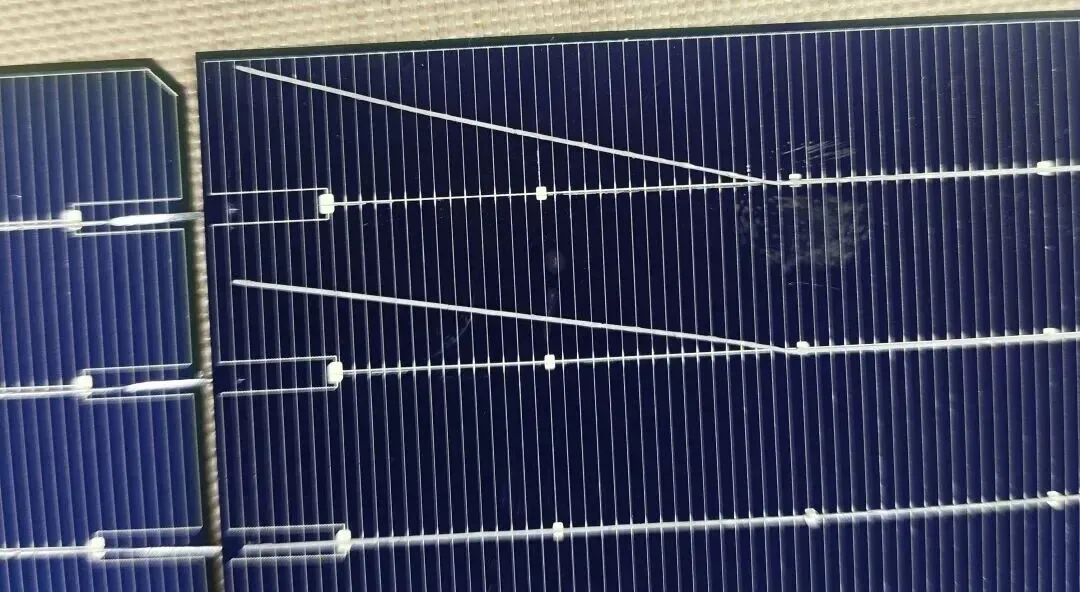
एक बात ध्यान में रखें। किसी भी कोल्ड सोल्डर निरीक्षण के लिए, पहले उजागर सफेद (अनबंधित) क्षेत्रों की जांच करें। यदि आप उजागर सफेद देखते हैं, तो सोल्डरिंग का न्याय करने से पहले उससे निपटें। नीचे सब कुछ TOPCon सेल स्ट्रिंगिंग और ATW050 स्ट्रिंगर को उदाहरण के रूप में उपयोग करता है।
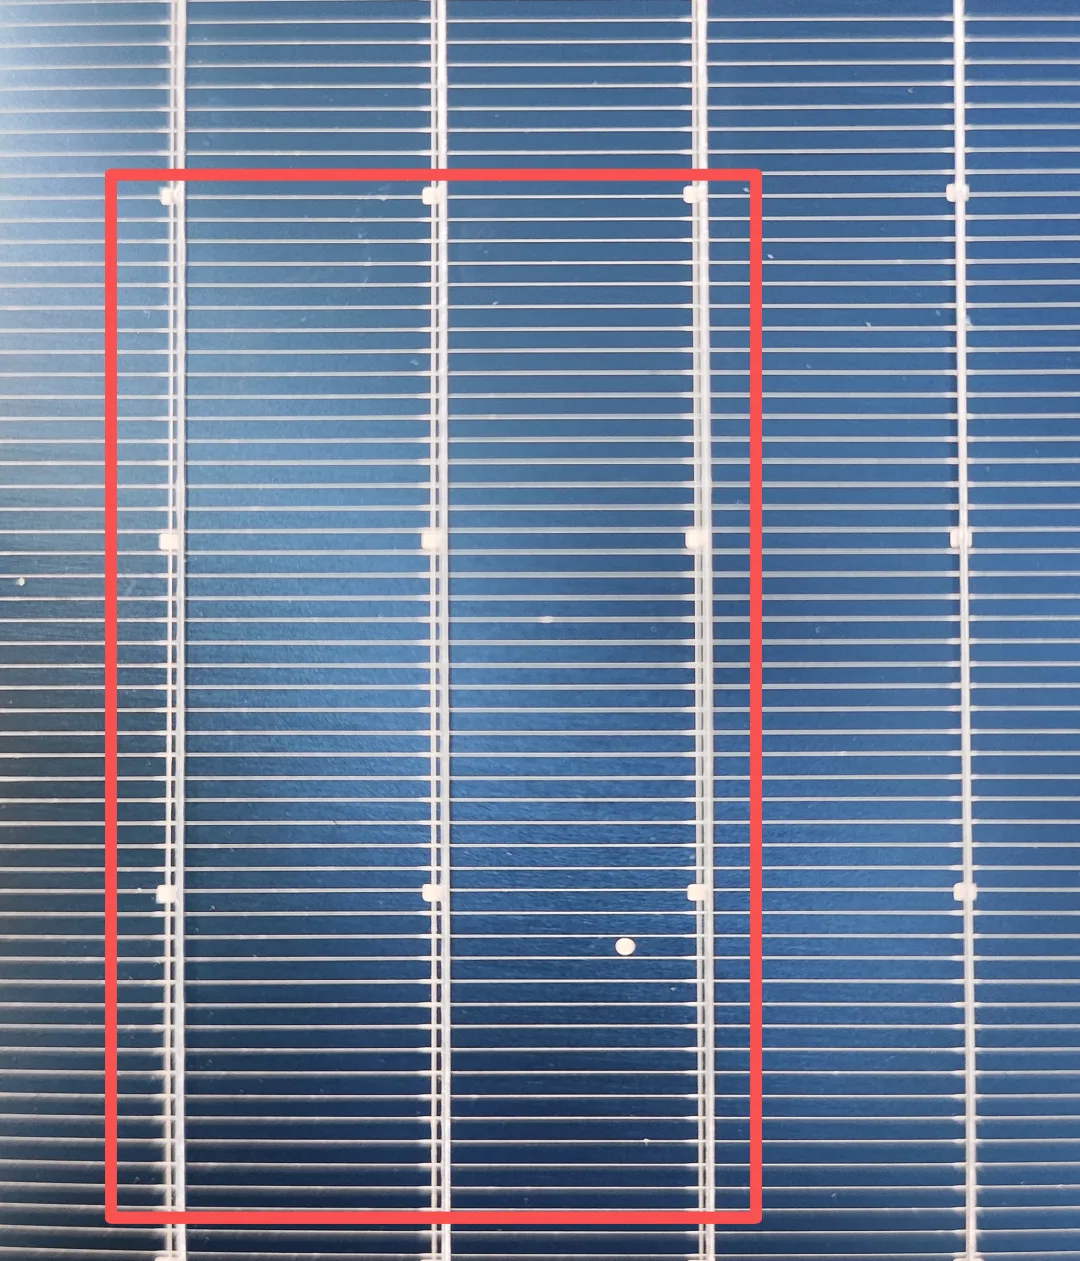
जैसा दिखाया गया है, लाल बॉक्स के अंदर पहली, दूसरी और तीसरी रिबन उजागर सफेद हैं। बॉक्स के बाहर चौथी सामान्य है।
तकनीकी पैरामीटर
1. फ्रंट फुल-पैनल कोल्ड सोल्डर
जब पूरा फ्रंट साइड कोल्ड सोल्डर दिखाता है, तो इनकी जांच करें:
| आइटम | क्या देखना है |
|---|---|
| लाइट बॉक्स | सोल्डरिंग मापदंडों पर ध्यान दें। क्या लाइट बॉक्स पुराना हो रहा है? ऐसी किसी भी चीज़ को देखें जो पूरे पैनल की हीटिंग को प्रभावित करती है। |
| वेल्डिंग ऊंचाई | रोकने पर, लाइट बॉक्स नीचे के सेल को अधिक-सोल्डरिंग से बचाने के लिए थोड़ा ऊपर उठता है। यदि सोल्डरिंग के दौरान लाइट बॉक्स और वेल्डिंग प्लेटफॉर्म के बीच का अंतर बहुत बड़ा है, तो इन्फ्रारेड दक्षता गिर जाती है और आपको कोल्ड सोल्डर मिलता है। |
| समय और शक्ति | सोल्डरिंग समय और लाइट बॉक्स शक्ति बड़े कारक हैं। इन्हें पहले जांचें। |
| फ्लक्स सांद्रता | असामान्य फ्लक्स, विशेष रूप से बहुत कम, रिबन की सतह से ऑक्साइड साफ करने में विफल रहता है, और सोल्डरिंग गुणवत्ता पूर्ण-पैनल कोल्ड सोल्डर में गिर जाती है। |
| आने वाली सामग्री | बहुत कम सिल्वर पेस्ट वाले सेल कोल्ड या ओवर सोल्डर का कारण बनते हैं। रिबन पर असमान टिन कोटिंग का मतलब है कि पतले स्थान पेस्ट के साथ अच्छी तरह से बंध नहीं सकते। समाप्त या खराब फ्लक्स ऑक्साइड को नहीं हटाएगा और जोड़ विफल हो जाता है। |
| फिक्स्चर | क्या फिक्स्चर केंद्रित है? एक ऑफ-सेंटर फिक्स्चर का मतलब है कि प्रेस पिन रिबन को बसबार के खिलाफ नहीं पकड़ सकते, एक अंतर छोड़ देते हैं और कोल्ड सोल्डर होता है। प्रेस पिन की भी जांच करें। |
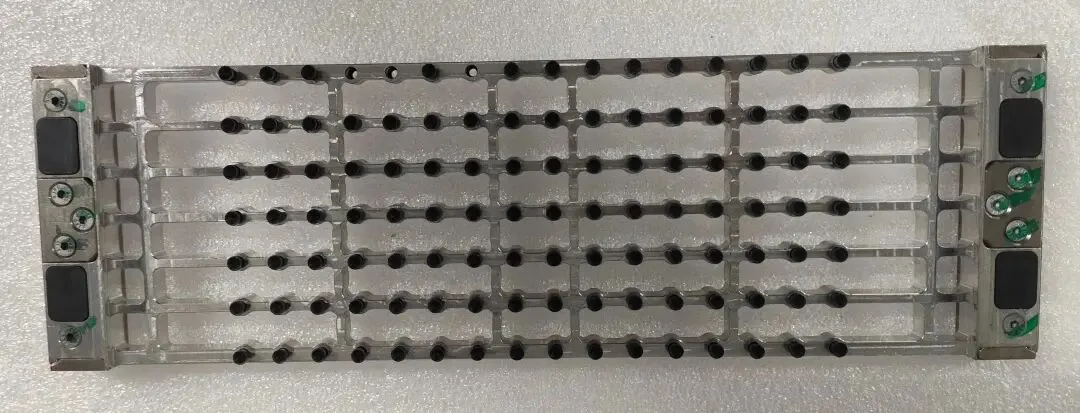
16BB वेल्डिंग फिक्स्चर
2. सामने सिंगल-रिबन कोल्ड सोल्डर
चूंकि यह एक सिंगल रिबन है, बस उस विशेष रिबन से जुड़े तंत्र की जांच करें।
| आइटम | क्या देखना है |
|---|---|
| ड्राइंग | ढीला ड्रॉ क्लैंप, क्षतिग्रस्त क्लैंप, या खराब क्लैंप बेयरिंग। उस सिंगल रिबन के तंत्र पर कोई भी दोष रिबन को स्थिति से बाहर कर देता है और जोड़ को नुकसान पहुंचाता है। |
| लिफ्टिंग | लिफ्टिंग गाइड स्लॉट में विदेशी पदार्थ, या स्लॉट के अंदर रिबन का खुरचना। |
| फिक्स्चर | फिक्स्चर सामान्य है? फिक्स्चर पैड घिस गया है? प्रेस पिन असामान्य है? |
| लाइट ट्यूब | एक निश्चित स्थान पर कोल्ड सोल्डर के लिए, उस स्थान पर लाइट ट्यूब की उम्र या गलत शक्ति की जांच करें। |
| कटर | काटने के बाद, क्या रिबन में मोड़ या गड़गड़ाहट है? दोनों रिबन को बेल्ट या अन्य भागों पर खुरचने का कारण बनते हैं और जोड़ को बर्बाद कर देते हैं। |
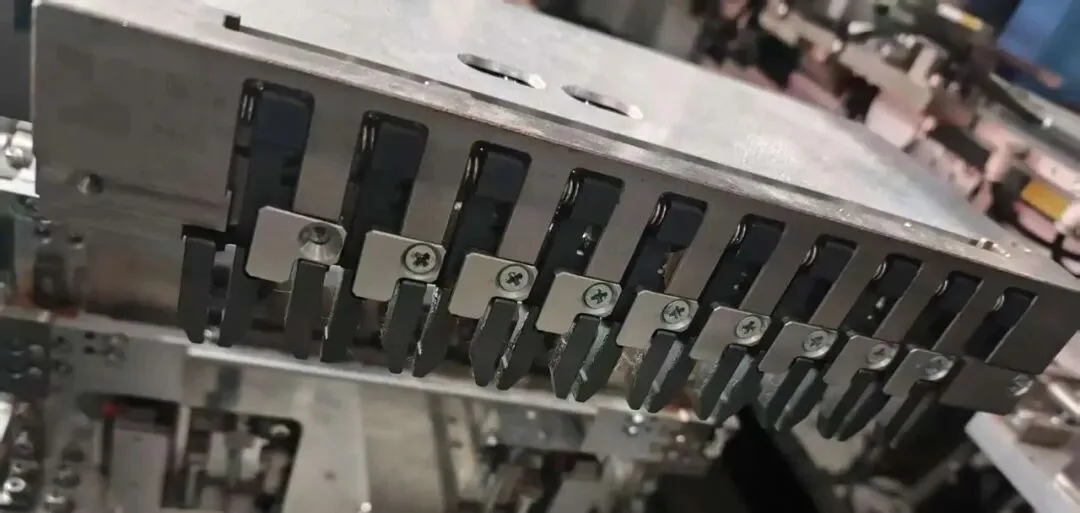
10BB स्ट्रिंगर ड्राइंग तंत्र
3. सामने सिर कोल्ड सोल्डर
| आइटम | क्या देखना है |
|---|---|
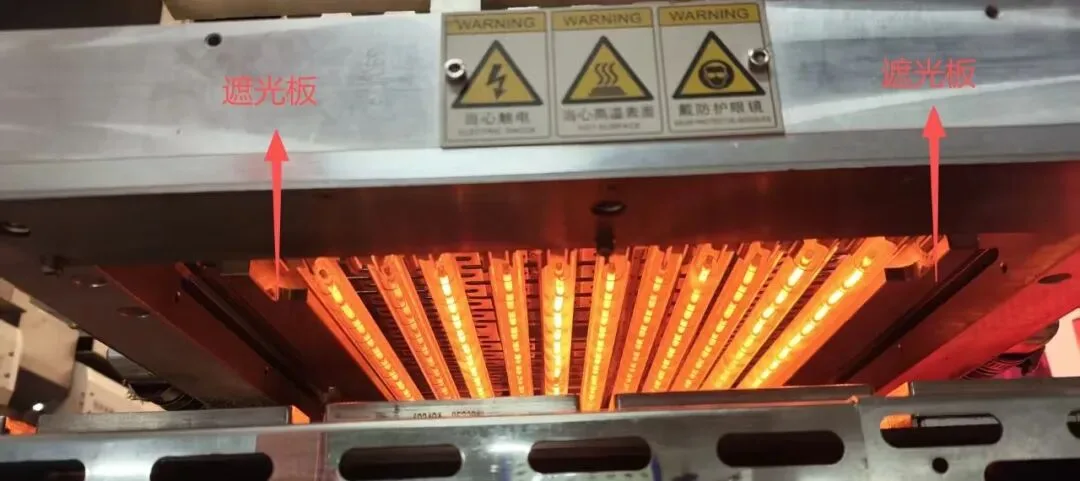
| लाइट बॉक्स | क्या शेडिंग प्लेट विकृत है या लाइट ट्यूब को अवरुद्ध कर रही है? गलत शेडिंग प्लेट स्थिति रिबन को लाइट बॉक्स में प्रवेश करने से पहले टिन पिघलाने देती है, यानी समय से पहले टिन पिघलना, और आपको सिर कोल्ड सोल्डर मिलता है। लाइट ट्यूब की स्टैंडबाय पावर और सोल्डरिंग समय की जांच करें। |
| फिक्स्चर | क्या फिक्स्चर धनुषाकार या विकृत है? एक धनुषाकार फिक्स्चर रिबन को दबा नहीं सकता, इसलिए कोल्ड सोल्डर दिखाई देता है। क्या सभी प्रेस पिन सोल्डर सिर को पकड़ते हैं? क्या फिक्स्चर फिसल रहा है? |
| रिबन | विकृत या अत्यधिक खींचा गया रिबन मुड़ता है और बसबार के साथ संरेखित नहीं हो सकता, जिससे कोल्ड सोल्डर होता है। उठे हुए रिबन सिरों की भी जांच करें, जो बसबार को छू नहीं सकते। |
| अन्य | क्या सेल काटने के बाद नमी सूख गई थी? |
4. सिर और पूंछ स्पॉट कोल्ड सोल्डर
| आइटम | क्या देखना है |
|---|---|
| ड्राइंग | रिबन का सिरा उठा हुआ या अत्यधिक खिंचा हुआ रिबन। |
| फिक्स्चर | प्रेस पिन गिर गया, विकृत हो गया, या फंस गया। स्पॉट कोल्ड सोल्डर आमतौर पर प्रेस पिन की समस्या से आता है। पिन के बिना, रिबन बसबार तक नहीं पहुंच सकता। |
| चपटा करना | लोडिंग क्षेत्र के बहुत करीब चपटा करना, या चपटा करते समय पलट जाना। |
5. पीछे की ओर कोल्ड सोल्डर
| आइटम | क्या देखना है |
|---|---|
| अवशोषण | जब बेस प्लेट अवशोषण बंद होता है, तो सेल और रिबन चलते समय एक दूसरे के सापेक्ष खिसक जाते हैं, जिससे पीछे की ओर कोल्ड सोल्डर होता है। (आमतौर पर पूरी पीठ पर।) |
| वेल्डिंग बेस प्लेट | बेस प्लेट की समतलता खराब या अत्यधिक घिसाव। क्या बेस प्लेट चुंबक उठा हुआ है? क्या सेल और बेस की स्थिति मेल खाती है? |
| टेल क्लैंप | टेल क्लैंप बहुत नीचे है, फंस गया है, रिबन को पकड़ने में असमर्थ है, या अंदर विदेशी वस्तु है। |
| लिफ्टिंग | उठाने में अटकना, सिलेंडर क्षतिग्रस्त या लीक होना, या रिबन सीलिंग असामान्य होना, जिससे रिबन उछलकर खिसक जाता है और ठीक से बैठता नहीं है। |
| वेल्डिंग बेल्ट | घिसी हुई बेल्ट, उभरे हुए किनारे, या बेल्ट के नीचे विदेशी वस्तु सेल और फिक्स्चर के चलते समय पीछे के रिबन को खिसका देते हैं। (कुछ और इसे प्रभावित नहीं करता। सामने का रिबन फिक्स्चर द्वारा पकड़ा जाता है और आसानी से नहीं खिसकेगा।) |
| अन्य | खराब इनकमिंग सेल या खराब इनकमिंग रिबन। |
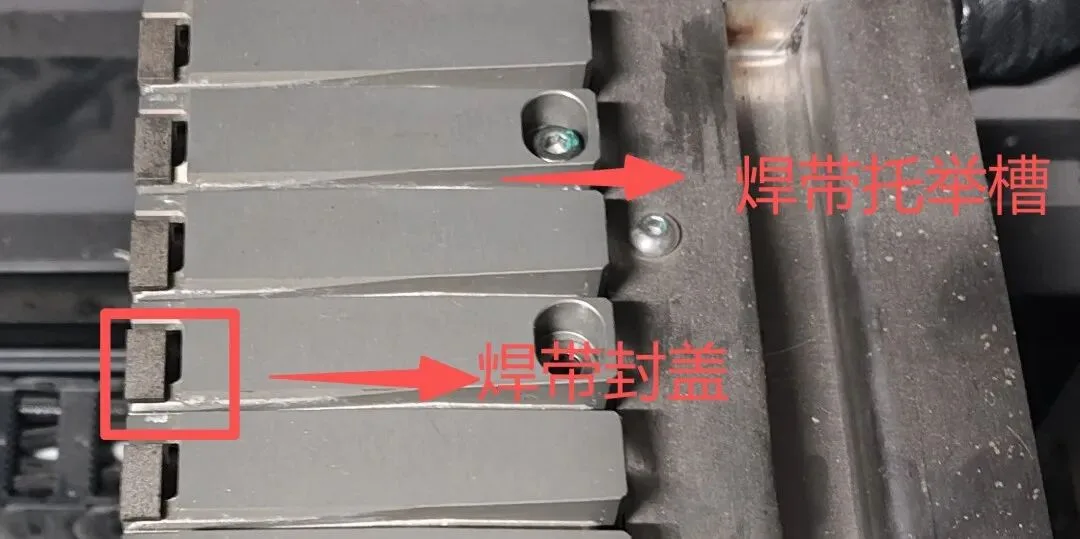
अंदाजा लगाएं कि यह लिफ्टिंग जिग कितने BB के लिए है। (PS: आधे साल से इस्तेमाल नहीं किया।)
तकनीकी लाभ
तर्क-प्रथम समस्या निवारण: जोड़ का निर्णय लेने से पहले हमेशा सफेद रंग की जांच करें, ताकि आप वास्तविक दोष को ठीक करें, लक्षण को नहीं
स्थान-आधारित विधि: सामने पूरा पैनल, एकल रिबन, सिर, पूंछ स्पॉट और पीछे की ओर प्रत्येक की अपनी जांच सूची है, इसलिए आप तेजी से संकीर्ण करते हैं
मूल-कारण कवरेज: लाइट बॉक्स, ड्राइंग, लिफ्टिंग, फिक्स्चर, रिबन, फ्लक्स, बेस प्लेट और बेल्ट सभी विशिष्ट दोष प्रकारों से मैप किए गए हैं
वास्तविक-लाइन संदर्भ: TOPCon सेल और ATW050 स्ट्रिंगर के आसपास निर्मित, जो ऑपरेटरों को फर्श पर वास्तव में दिखाई देता है उससे मेल खाता है
उत्पाद अनुप्रयोग
यह समस्या निवारण तर्क मुख्यधारा की मॉड्यूल लाइनों पर लागू होता है। सामने की ओर, लाइट बॉक्स, फिक्स्चर सेंटरिंग और फ्लक्स सांद्रता आमतौर पर पूरे-पैनल समस्याओं की व्याख्या करते हैं, जबकि सिंगल-रिबन और हेड दोष ड्रॉइंग और कटिंग तंत्र की ओर इशारा करते हैं। पीछे की ओर, अधिशोषण, बेस प्लेट की समतलता और बेल्ट की स्थिति सामान्य संदिग्ध हैं। चाहे आप 10BB, 16BB या MBB स्ट्रिंगर चलाएं, वही दोष-से-तंत्र मैपिंग प्रक्रिया, गुणवत्ता, उपकरण और उत्पादन टीमों को कोल्ड सोल्डर खोज के दौरान एक ही पृष्ठ पर रखती है।
Ooitech का दृष्टिकोण
वास्तविक लाइनों पर हम जो देखते हैं वह इस गाइड से निकटता से मेल खाता है: अधिकांश कोल्ड सोल्डर शिकायतें लाइट बॉक्स के दोषी होने से बहुत पहले फिक्स्चर सेंटरिंग और फ्लक्स स्थिति पर वापस जाती हैं, इसलिए पहले एक्सपोज़्ड व्हाइट की जांच करने से बहुत सारा बर्बाद टियरडाउन समय बचता है। TOPCon बसबार पतले होते हैं और सिल्वर पेस्ट विंडो तंग है, यही कारण है कि रिबन समतलता और प्रेस-पिन स्थिति PERC दिनों की तुलना में अधिक मायने रखती है। हम प्रत्येक मॉड्यूल लाइन के लिए कमीशनिंग और ऑपरेटर प्रशिक्षण के दौरान इन मापदंडों को ट्यून करते हैं, और यदि आप ATW-शैली प्रवाह जैसी स्ट्रिंगिंग सेटअप को क्रियान्वित देखना चाहते हैं, तो Ooitech YouTube चैनल पर www.youtube.com/ooitech देखने लायक बहुत सारे फैक्ट्री फुटेज हैं।
नोट: लेख ATW के "सोल्डरिंग दोषों का सारांश" का संदर्भ देता है।