BC सेल अनुकूलता: छह निर्माता, एक टैबर स्ट्रिंगर
विषय-सूची
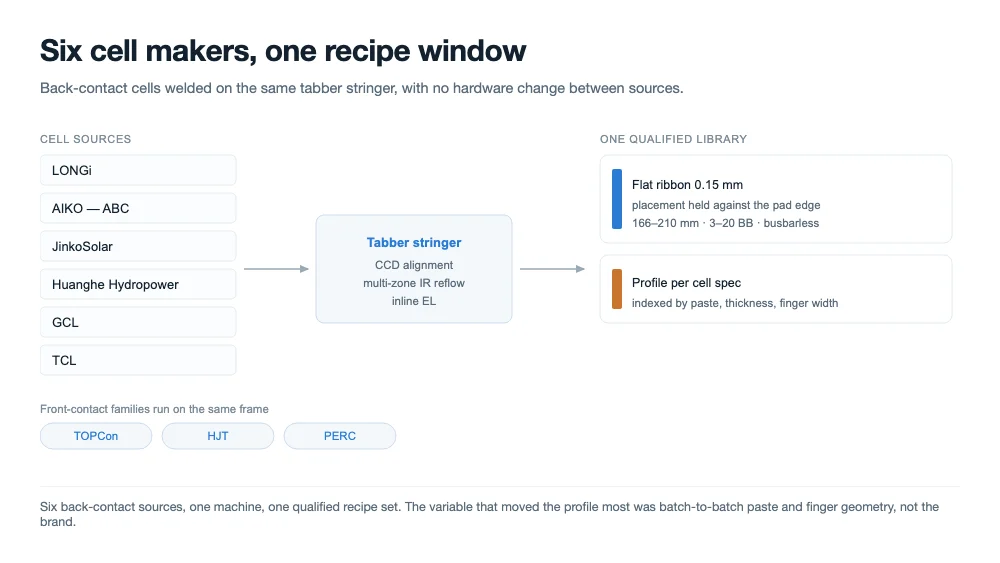
त्वरित उत्तर: Ooitech ने एक अनुकूलता कार्यक्रम पूरा किया है जिसमें LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL और TCL की बैक-कॉन्टैक्ट सेल्स को एक ही टैबर स्ट्रिंगर पर, एक ही मशीन और एक ही रेसिपी लाइब्रेरी का उपयोग करके वेल्ड किया गया। TOPCon और HJT सेल्स को उसी प्लेटफ़ॉर्म पर चलाया गया। कार्यक्रम में अलाइनमेंट, वेटिंग, जॉइंट स्ट्रेंथ, इलेक्ट्रोल्यूमिनेसेंस और स्ट्रिंगिंग के बाद के वार्पेज को शामिल किया गया। यह हमारा स्वयं का परीक्षण कार्य और सेल निर्माताओं की विदेशी परियोजना टीमों की प्रतिक्रिया है, कोई प्रमाणन नहीं।
शुरू करने से पहले "अनुकूल" का क्या अर्थ होना था
एक सेल प्रकार को अच्छी तरह चलाने वाला टैबर बनाना कठिन नहीं है। हर सेल प्रकार को, जो अब बड़े पैमाने पर उत्पादन में है, उसी फ्रेम पर, उत्पादों के बीच बिना किसी यांत्रिक बदलाव के चलाने वाला टैबर एक अलग समस्या है। यही लक्ष्य था: प्रदर्शन वेल्ड नहीं, बल्कि प्रत्येक सेल परिवार के लिए एक उत्पादन रेसिपी जिसे ग्राहक योग्य ठहरा सके और चला सके।
हमने अनुकूल को चार शर्तों के रूप में परिभाषित किया। मशीन को रिबन को उस पैड या फिंगर विंडो के भीतर रखना चाहिए जो सेल स्वयं परिभाषित करता है। जॉइंट को पूरे कॉन्टैक्ट क्षेत्र में वेट होकर एक इंटरमेटेलिक परत बनानी चाहिए। सेल को बिना दरार के थर्मल साइकिल सहन करनी चाहिए, और स्ट्रिंग को लैमिनेशन के लिए पर्याप्त सपाट निकलना चाहिए। जो सेल वेल्ड होती है पर वार्प हो जाती है, या वेल्ड होती है पर लेयअप पर दरार पड़ जाती है, वह परिभाषा में विफल होती है, भले ही माइक्रोस्कोप के नीचे जॉइंट सही दिखे।
मशीन से गुज़रे सेल प्रकार
कार्यक्रम में उन बैक-कॉन्टैक्ट उत्पादों को शामिल किया गया जो वास्तव में बड़ी मात्रा में भेजे जा रहे हैं, साथ ही मुख्यधारा के फ्रंट-कॉन्टैक्ट परिवारों को भी, ताकि उनके बीच स्विच करने वाली लाइन को दूसरे प्लेटफ़ॉर्म की आवश्यकता न हो। बैक-कॉन्टैक्ट सेल्स छह निर्माताओं से आईं; फ्रंट-कॉन्टैक्ट सेल्स उन्हीं कार्यक्रम रनों से आईं।
| सेल परिवार | कार्यक्रम में स्रोत | जॉइंट को क्या पार करना है |
|---|---|---|
| BC — बैक कॉन्टैक्ट, कोई फ्रंट बसबार नहीं | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | संकीर्ण रियर पैड, कसा अलाइनमेंट, सपाट रिबन, वार्पेज |
| TOPCon — फ्रंट कॉन्टैक्टेड | वही कार्यक्रम, मुख्यधारा आपूर्ति | बारीक फिंगर, मल्टी-बसबार पैड, पतली सेल्स |
| HJT — हेटेरोजंक्शन | वही कार्यक्रम, मुख्यधारा आपूर्ति | एक तापमान सीमा जो पेस्ट और अमॉर्फस परत तय करते हैं |
| PERC | संदर्भ रन | वह आधार जिसके विरुद्ध अन्य को आँका जाता है |
सेल आकार 166 mm से 210 mm तक थे, जिनमें प्रत्येक निर्माता द्वारा भेजे जाने वाले हाफ-सेल प्रारूप भी शामिल हैं, और बसबार संख्या तीन से बीस तक, जिनमें बसबारलेस लेआउट भी शामिल हैं। रिबन प्लेसमेंट में बैक-कॉन्टैक्ट सेल्स पर गोल तार के बजाय सपाट रिबन का उपयोग किया गया, क्योंकि रियर पैड एक निर्धारित चौड़ाई वाली सपाट सतह है और गोल तार उसे केवल एक रेखा के साथ छूता है।
बैक-कॉन्टैक्ट सेल्स को उन सेल्स की तुलना में वेल्ड करना कठिन क्यों है जिन्हें वे प्रतिस्थापित करती हैं
फ्रंट-कॉन्टैक्ट सेल पर रिबन चौड़े बसबार पैड पर पड़ता है और जॉइंट दिखाई देता है। बैक-कॉन्टैक्ट सेल पर दोनों ध्रुवताएँ रियर पर, इंटरडिजिटेटेड रूप में होती हैं, और प्रति फिंगर सोल्डरेबल क्षेत्र बसबार की तुलना में बहुत कम होता है। इससे तीन बातें निकलती हैं, और तीनों धातुकर्मीय नहीं बल्कि यांत्रिक हैं।
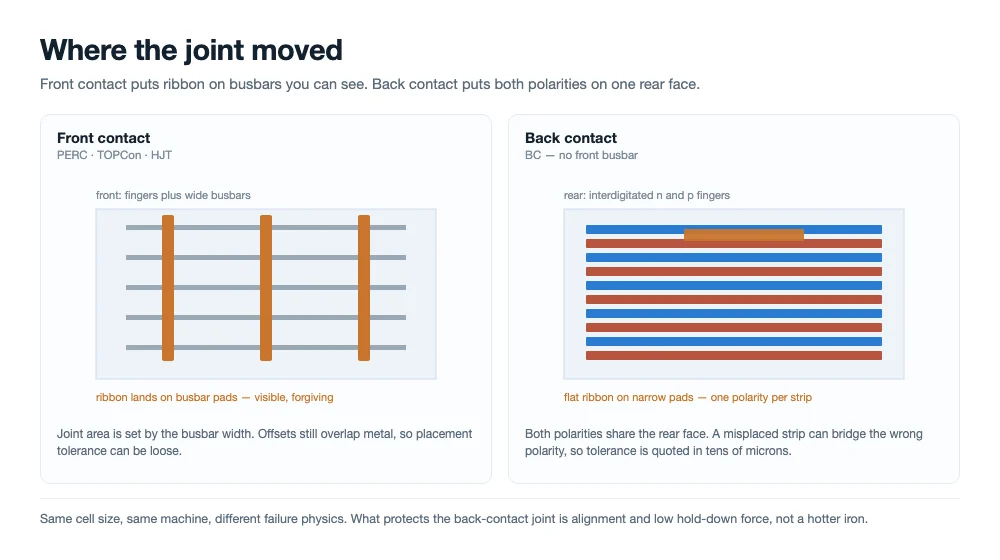
फ्रंट कॉन्टैक्ट जॉइंट को दृश्यमान बसबारों पर छोड़ता है; बैक कॉन्टैक्ट इसे रियर पर संकीर्ण पैड पर ले जाता है, जहाँ एक स्ट्रिप विपरीत ध्रुवता के बगल में बैठती है।
अलाइनमेंट विंडो सिकुड़ जाती है
बसबार सेल पर गलत जगह रखा रिबन फिर भी धातु पर ओवरलैप करता है। बैक-कॉन्टैक्ट सेल पर वही ऑफ़सेट स्ट्रिप को विपरीत ध्रुवता की दो फिंगरों के बीच रख सकता है, जो कमज़ोर जॉइंट नहीं बल्कि शॉर्ट है। इसलिए प्लेसमेंट टॉलरेंस को दसियों माइक्रोन में बताया जाना चाहिए और पूरी शिफ्ट तक बनाए रखना चाहिए, यही कारण है कि प्लेटफ़ॉर्म CCD अलाइनमेंट का उपयोग करता है न कि केवल यांत्रिक स्टॉप का।
सेल पतली और कम क्षमाशील होती है
बड़े पैमाने पर उत्पादन में बैक-कॉन्टैक्ट सेल्स 130 से 170 माइक्रोन की सीमा में होती हैं, और रियर सतह पूरा इंटरकनेक्ट पैटर्न वहन करती है। होल्ड-डाउन बल का प्रत्येक किलोग्राम जिसे फ्रंट-कॉन्टैक्ट मशीन बर्दाश्त कर सकती है, यहाँ दरार का जोखिम है। दबाव कॉन्टैक्ट की गारंटी के लिए पर्याप्त होना चाहिए और उससे अधिक नहीं, जिससे भार प्लेटन की सपाटता और स्ट्रिप के तनाव पर पड़ता है।
वार्पेज जॉइंट के दौरान नहीं, बल्कि उसके बाद प्रकट होता है
सोल्डर सेल की अपनी विस्तार सीमा से बहुत अधिक तापमान पर जमता है, और तांबा नीचे आते समय सिलिकॉन की तुलना में लगभग छह गुना तेज़ी से सिकुड़ता है। उस असंगति को रिबन के संपीड़न में झुकनेसे अवशोषित किया जाता है, जो इच्छित तंत्र है — लेकिन बैक-कॉन्टैक्ट सेल पर रिबन ऐसी सतह पर चलता है जिसे लैमिनेशन के लिए सपाट भी रहना है। स्पष्ट रूप से मुड़ी हुई स्ट्रिंग एक लैमिनेशन दोष की प्रतीक्षा है, और यही विफलता मोड सबसे अंत में प्रकट होता है।
जिस तापमान पर जॉइंट बनता है, वह इन सब पर सबसे बड़ा एकल नियंत्रक है। कम जमने का तापमान का अर्थ है सेल में कम विकृति बंद होना। इसका अर्थ यह भी है कि इंटरमेटेलिक परत बनने के लिए कम मार्जिन, इसलिए विंडो "जितना संभव हो ठंडा" नहीं बल्कि "जितना ठंडा जॉइंट अनुमति दे" है।
तीन रसायन, तीन तापमान विंडो, एक प्लेटफ़ॉर्म
एक ही मशीन बाज़ार को कवर कर सकने का कारण यह है कि सेल परिवारों के बीच अंतर लगभग पूरी तरह थर्मल और यांत्रिक हैं, और दोनों प्रोग्रामेबल हैं। उत्पादों के बीच जो बदलता है वह प्रोफ़ाइल, ड्वेल, होल्ड-डाउन दबाव, रिबन विनिर्देश और अलाइनमेंट मॉडल है — हार्डवेयर नहीं।
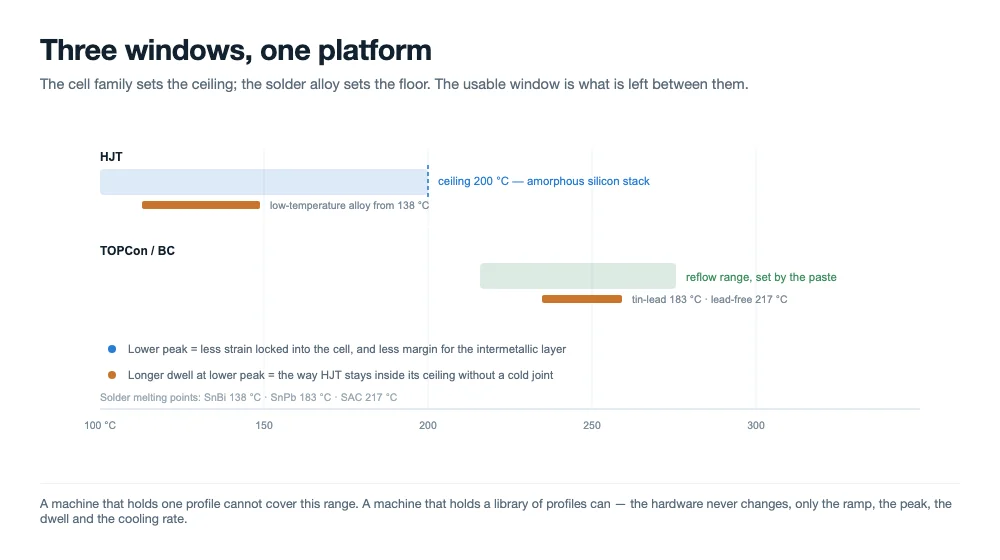
सेल परिवार ऊपरी सीमा तय करता है और सोल्डर मिश्रातु निचली सीमा। उपयोगी विंडो उनके बीच का अंतराल है।
| क्या बदलता है | BC / TOPCon | HJT |
|---|---|---|
| शिखर सेल तापमान | पारंपरिक रीफ़्लो सीमा, जो पेस्ट द्वारा निर्धारित होती है | अनाकार सिलिकॉन स्टैक द्वारा सीमित; प्रक्रिया सामान्यतः 200 °C पर या उससे नीचे रखी जाती है |
| सोल्डर मिश्रातु | मानक टिन-लेड या लेड-मुक्त कोटिंग | निम्न-तापमान मिश्रातु, या सोल्डर के बजाय प्रवाहकीय चिपकने वाला पदार्थ |
| ठहराव और शीतलन | छोटा और नियंत्रित; वारपेज के लिए शीतलन दर महत्वपूर्ण है | निचले शिखर पर लंबा ठहराव, तापीय आघात से बचने के लिए कोमल रैंप |
| संभालने का बल | कम, प्लेटन की समतलता महत्वपूर्ण | तीनों में सबसे कम; स्टैक सेल का सबसे नाज़ुक हिस्सा है |
इस प्लेटफ़ॉर्म पर दो सेल परिवारों के बीच रेसिपी बदलना एक लाइब्रेरी परिवर्तन है: प्रोफ़ाइल, दबाव और संरेखण मॉडल एक साथ लोड होते हैं, और लाइन छोड़ने से पहले पहली स्ट्रिंग का निरीक्षण किया जाता है। यही "मशीन यह कर सकती है" और "जब सेल आपूर्ति बदलती है तो आप इसे मंगलवार दोपहर में चला सकते हैं" के बीच व्यावहारिक अंतर है।
कार्यक्रम कैसे चलाया गया
प्रत्येक सेल प्रकार को उसी क्रम में वही छह जाँचों से गुज़ारा गया, ताकि परिणामों की निर्माताओं के बीच तुलना की जा सके, बहस न की जाए।
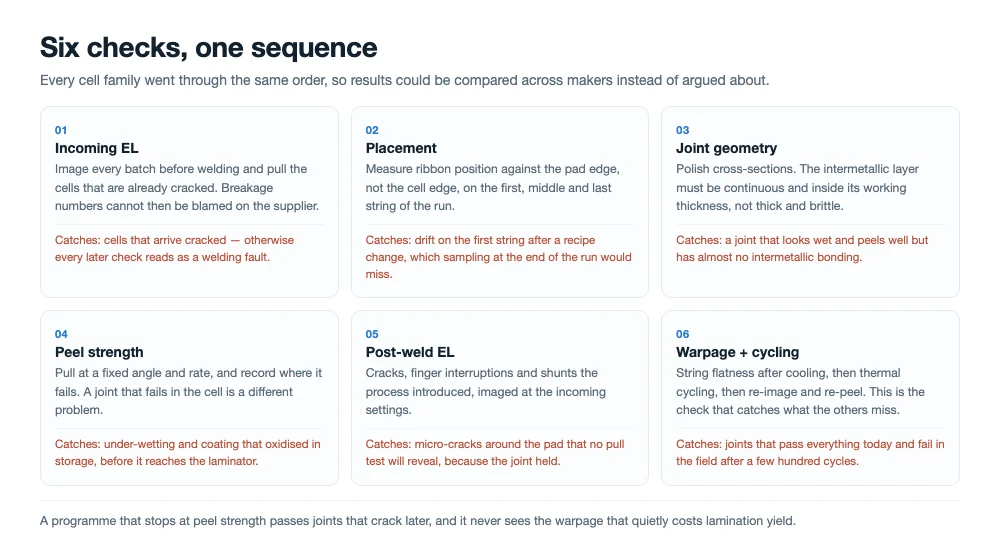
प्रत्येक सेल स्रोत पर वही छह जाँचें, उसी क्रम में, ताकि परिणामों की तुलना की जा सके, बहस न की जाए।
- आवक EL। प्रत्येक बैच को वेल्डिंग से पहले इमेज किया गया और पहले से दरार वाले किसी भी सेल को हटा दिया गया, ताकि टूट-फूट के आँकड़े आपूर्तिकर्ता दोषों से बढ़ाए न जा सकें।
- स्थापन। रिबन की स्थिति सेल के किनारे के बजाय पैड के किनारे के सापेक्ष मापी गई, प्रत्येक रन की पहली, मध्य और अंतिम स्ट्रिंग पर।
- गीलापन और जोड़ ज्यामिति। क्रॉस-सेक्शन को पॉलिश किया गया ताकि जाँचा जा सके कि इंटरमेटैलिक परत निरंतर है और कार्यशील मोटाई सीमा के भीतर है, न कि मोटी और भंगुर या पतली और अपूर्ण।
- पील शक्ति। रिबन को एक तन्य फ्रेम पर निश्चित कोण और दर से पील किया गया; बल के साथ-साथ विफलता का स्थान भी दर्ज किया गया, क्योंकि सेल में विफल होने वाला जोड़ इंटरफ़ेस पर विफल होने वाले जोड़ से भिन्न समस्या है।
- वेल्ड-पश्चात EL। प्रक्रिया द्वारा उत्पन्न दरारें, फिंगर व्यवधान और शंट, आवक निरीक्षण की समान सेटिंग्स पर इमेज किए गए।
- वारपेज और तापीय साइक्लिंग। शीतलन के बाद स्ट्रिंग की समतलता मापी गई, फिर असेंबली को तापीय साइक्लिंग से गुज़ारा गया, फिर से इमेज और पील किया गया।
क्रम मायने रखता है। जो कार्यक्रम पील शक्ति से शुरू होकर वहीं रुक जाता है, वह ऐसे जोड़ों को पास कर देगा जो तीन महीने बाद दरार पकड़ लेंगे, और वह उस वारपेज को चूक जाएगा जो पुल परीक्षण में कभी दिखे बिना लैमिनेशन यील्ड बर्बाद कर देता है।
परिणामों ने क्या दिखाया
सभी छह बैक-कॉन्टैक्ट स्रोत एक ही प्लेटफ़ॉर्म पर बिना किसी हार्डवेयर परिवर्तन के वेल्ड किए गए। जो भिन्नता मायने रखती थी वह ब्रांड-दर-ब्रांड नहीं बल्कि बैच-दर-बैच थी: पेस्ट की मोटाई, फिंगर की चौड़ाई और सेल की मोटाई ने कार्यशील प्रोफ़ाइल को सेल निर्माता से अधिक प्रभावित किया, यही कारण है कि रेसिपी लाइब्रेरी आपूर्तिकर्ता के नाम के बजाय सेल विनिर्देश द्वारा अनुक्रमित है।
हमने जो विफलता मोड देखे वे परिचित थे, और उन्होंने परिचित उपायों पर प्रतिक्रिया दी। ठंडे जोड़ अपर्याप्त शिखर या भंडारण में ऑक्सीकृत हो चुकी कोटिंग से जुड़े थे। पीलापन और रिबन का भंगुर होना बहुत अधिक समय तक बहुत अधिक ऊष्मा से जुड़ा था। दरारें वहाँ केंद्रित थीं जहाँ होल्ड-डाउन दबाव सबसे अधिक और सेल की मोटाई सबसे कम थी। वारपेज सोल्डरिंग प्रोफ़ाइल की तुलना में रिबन विनिर्देश के साथ बहुत अधिक दृढ़ता से सहसंबद्ध था।
टूट-फूट पर, प्लेटफ़ॉर्म Class A सेल पर 0.2% या उससे कम पर निर्दिष्ट है और कार्यक्रम के रन सेल परिवारों में उस आँकड़े के अनुरूप थे। जिन परियोजना टीमों को सेल निर्माताओं के विदेशी संचालनों से वेल्ड किए गए नमूने मिले, उन्होंने जोड़ की गुणवत्ता और स्ट्रिंग यील्ड को उससे ऊपर आंका जो उन्होंने उन्हीं सेल पर तुलनीय उपकरणों से देखा था। यह नमूनों के बारे में उनका आकलन है, प्रमाणन नहीं, और हम इसे विनिर्देश के बजाय एक संकेत मानते हैं।
ये दावे कहाँ रुकते हैं
तीन सीमाएँ स्पष्ट रूप से बताने योग्य हैं, क्योंकि अति-पठित दावे पर बनाया गया खरीद निर्णय एक बुरा निर्णय है।
पहला, यह Ooitech का अपना परीक्षण कार्य और ग्राहक परीक्षण प्रतिक्रिया है। किसी तृतीय-पक्ष प्रयोगशाला ने अनुकूलता को प्रमाणित नहीं किया है, और किसी सेल निर्माता ने मशीन का समर्थन नहीं किया है। दूसरा, अनुकूलता उन सेल विनिर्देशों पर प्रदर्शित की गई है जो हमें दिए गए थे, जो उन उत्पादों के प्रत्येक भावी संशोधन के समान नहीं है; नया पेस्ट या नई फिंगर ज्यामिति एक नई योग्यता है। तीसरा, सेल प्रकार कवरेज प्लेटफ़ॉर्म और रेसिपी का गुण है, यह वादा नहीं कि कोई भी सेल पहले प्रयास में नेमप्लेट थ्रूपुट पर चलेगा। थ्रूपुट इस बात का फलन है कि सेल को कितने निरीक्षण और संभालने की आवश्यकता है, और बैक-कॉन्टैक्ट सेल धीमे सिरे पर बैठते हैं।
आज बैक-कॉन्टैक्ट चुनने वाली लाइन के लिए यह क्या बदलता है
दो साल पहले बैक कॉन्टैक्ट में निवेश करने वाली मॉड्यूल लाइन के सामने समर्पित मशीन और समझौते के बीच चुनाव था। समर्पित मशीन लाइन को एक सेल स्रोत और एक सेल संशोधन से बाँध देती थी। समझौते का अर्थ था नए सेल पर यील्ड हानि स्वीकार करना। शिपिंग बैक-कॉन्टैक्ट उत्पादों में कवरेज उस व्यापार-बंद को हटा देता है, और यह तीन निर्णय बदलता है।
यह बदलता है कि आप उपकरण विनिर्देश कैसे लिखते हैं: सेल-अज्ञेय कवरेज स्वीकृति मानदंड में होनी चाहिए, जिसमें अपने ही माल पर शेष भुगतान से पहले प्रदर्शित किए जाने वाले सेल की नामित सूची हो। यह बदलता है कि आप क्षमता की योजना कैसे बनाते हैं, क्योंकि जो लाइन सेल परिवार बदल सकती है उसे बाज़ार बदलने पर दूसरे स्ट्रिंगर की आवश्यकता नहीं होती। और यह बदलता है कि रेसिपी हैंडओवर में आप क्या माँगते हैं, क्योंकि मूल्य योग्य प्रोफ़ाइलों की लाइब्रेरी में है, मशीन की तापमान बनाए रखने की क्षमता में नहीं।
यह दावा करने वाले किसी भी आपूर्तिकर्ता से पूछने योग्य चार बातें
अब हर टैबर आपूर्तिकर्ता कहेगा कि वह बैक-कॉन्टैक्ट सेल संभालता है। नीचे दिए प्रश्न एक कार्यक्रम को विपणन के एक अनुच्छेद से अलग करते हैं।
- कौन से सेल, ठीक-ठीक, और किस संशोधन पर? निर्माताओं की सूची पार्ट नंबरों और पेस्ट पीढ़ियों की सूची से कमज़ोर है।
- क्या मापा गया, और किसके विरुद्ध? पैड के किनारे के सापेक्ष स्थापन, विफलता स्थान दर्ज करते हुए पील, प्रति स्ट्रिंग मिलीमीटर में वारपेज, मिलान सेटिंग्स पर EL।
- क्या इसे आपके सेल पर दोहराया जा सकता है? आपके अपने माल पर, आपकी साइट या उनकी साइट पर, पहले से सहमत स्वीकृति आँकड़ों के साथ एक साक्षी परीक्षण।
- बदलाव की लागत क्या है? प्रति स्विच समय, उपभोग्य सामग्री, स्क्रैप और ऑपरेटर प्रशिक्षण, प्रति मशीन नहीं।
यदि कोई आपूर्तिकर्ता चारों का उत्तर संख्याओं और एक परीक्षण रिपोर्ट के साथ देता है, तो दावा संभवतः वास्तविक है। यदि तीसरे का उत्तर एक ब्रोशर है, तो यह अभी तक एक संगतता कार्यक्रम नहीं है।
अक्सर पूछे जाने वाले प्रश्न
क्या इसका मतलब है कि मशीन बाज़ार की किसी भी सेल को वेल्ड करती है?
इसका मतलब है कि प्लेटफ़ॉर्म को बैक-कॉन्टैक्ट, TOPCon, HJT और PERC सेल्स पर प्रदर्शित किया गया है जो हमें आपूर्ति की गई थीं, 166 mm से 210 mm फ़ॉर्मेट और तीन से बीस बसबार तक, बसबार-रहित लेआउट सहित। नए पेस्ट, भिन्न फ़िंगर ज्यामिति या भिन्न मेटलाइज़ेशन स्टैक वाली सेल एक नई योग्यता है, स्वचालित पास नहीं।
क्या Ooitech दावा कर रहा है कि ये सेल निर्माता उपकरण का समर्थन करते हैं?
नहीं। उनकी सेल्स परीक्षण सामग्री थीं। प्रतिक्रिया विदेशी प्रोजेक्ट टीमों से आई जिन्हें वेल्ड किए गए नमूने मिले, और हम इसे प्रतिक्रिया के रूप में रिपोर्ट करते हैं। कोई समर्थन, साझेदारी या प्रमाणन निहित नहीं है, और ब्रांड नाम यहाँ केवल उन सेल्स की पहचान के लिए दिखाई देते हैं जिन्हें वेल्ड किया गया था।
क्या एक मशीन वास्तव में HJT और बैक कॉन्टैक्ट दोनों चला सकती है?
हाँ, क्योंकि HJT पर बाधा तापीय है और बैक कॉन्टैक्ट पर बाधा यांत्रिक है, और दोनों हार्डवेयर के बजाय पैरामीटर द्वारा नियंत्रित होते हैं। HJT कम शिखर पर लंबे ड्वेल और कोमल रैंप के साथ चलता है; बैक कॉन्टैक्ट सख्त प्लेसमेंट और कम होल्ड-डाउन बल के साथ पारंपरिक रीफ़्लो पर चलता है।
बैक-कॉन्टैक्ट सेल्स पर आपको कितनी थ्रूपुट की अपेक्षा करनी चाहिए?
समान प्लेटफ़ॉर्म रेटिंग पर फ्रंट-कॉन्टैक्ट सेल्स की तुलना में कम, क्योंकि प्रति सेल संरेखण और निरीक्षण में अधिक समय लगता है। प्लेटफ़ॉर्म मानक कॉन्फ़िगरेशन में 1,000 से 1,200 सेल प्रति घंटा और हाई-स्पीड कॉन्फ़िगरेशन में 2,400 के लिए रेटेड है; बैक-कॉन्टैक्ट लाइनों की योजना रूढ़िवादी छोर पर बनाएं और अपनी सेल्स पर समयबद्ध रन से पुष्टि करें।
क्या पीछे की ओर फ्लैट रिबन इतना मायने रखता है?
यह सामने की तुलना में अधिक मायने रखता है। एक गोल तार एक रेखा के साथ एक सपाट पैड से संपर्क करता है, इसलिए जोड़ का क्षेत्र छोटा होता है और पील ताकत धातुकर्म से पहले ज्यामिति द्वारा सीमित होती है। फ्लैट रिबन एक निर्धारित संपर्क चौड़ाई और कम प्रोफ़ाइल देता है, जो पतली सेल पर स्ट्रिप द्वारा लगाए गए तनाव को भी कम करता है।
जब सेल की नई पीढ़ी आती है तो क्या होता है?
रेसिपी को फिर से योग्य बनाया जाता है: इनकमिंग EL, पैड किनारे के विरुद्ध प्लेसमेंट, क्रॉस-सेक्शन, विफलता स्थान के साथ पील, वेल्ड के बाद EL, वारपेज और थर्मल साइक्लिंग। इस प्लेटफ़ॉर्म पर यह एक लाइब्रेरी परिवर्तन और एक योग्यता रन है, जिसे मशीन पुनर्निर्माण के बजाय दिनों में मापा जाता है।
अंतिम विचार
सेल तकनीक मॉड्यूल लाइनों के पुनर्निर्माण से तेज़ी से आगे बढ़ रही है, इसलिए जीतने वाला उपकरण वह है जो हर बार सेल बदलने पर निर्णय लेने के लिए मजबूर नहीं करता। एक प्लेटफ़ॉर्म पर छह बैक-कॉन्टैक्ट स्रोतों को वेल्ड करना उस दिशा में एक कदम है, और उपयोगी हिस्सा ब्रांडों की सूची नहीं बल्कि रेसिपी लाइब्रेरी और उसके पीछे का परीक्षण अनुशासन है। दावा नहीं, परीक्षण मांगें।
संबंधित पठन:
- SS-1500B स्वचालित सोलर सेल वेल्डिंग मशीन: 1,200 सेल/घंटा
- SS-2500B पूर्ण स्वचालित टैबर स्ट्रिंगर: 2,400 सेल/घंटा
- बीसी सेल प्रौद्योगिकी रोडमैप: संरचना से प्रक्रिया तक
- BC सेल्स बनाना क्यों कठिन है: AIKO की स्व-मास्क्ड दो-चरणीय प्रक्रिया
- PV रिबन संरचना और प्रकार: सपाट, गोल और आकारयुक्त
- टैबर और स्ट्रिंगर मशीन: यह कैसे काम करती है, कैसे चुनें
- सोलर मॉड्यूल स्ट्रिंगिंग: कोल्ड सोल्डर जोड़ों का समस्या निवारण
- सौर पैनलों के लिए EL परीक्षण: इनलाइन बनाम ऑफलाइन सेटअप
- पोलिश सोलर निर्माता ने Ooitech BC टैबर स्ट्रिंगर खरीदा