हर लैमिनेट बुलबुला नहीं होता
विषय-सूची
त्वरित उत्तर: लैमिनेटेड मॉड्यूल में हर बुलबुला एनकैप्सुलेंट से नहीं आता, और उन सभी को एक सामग्री समस्या मानने से गलत समाधान निकलता है। कुछ बुलबुले वैक्यूम सिस्टम से उत्पन्न होते हैं: यदि चैंबर पर्याप्त तेज़ी से खाली नहीं होता या पंप सेट पूरे चक्र के दौरान आवश्यक वैक्यूम बनाए नहीं रख पाता, तो हवा स्टैक में फंसी रह जाती है और क्रॉसलिंकिंग के बाद रिक्तियों के रूप में दिखाई देती है। यह अंतर महत्वपूर्ण है क्योंकि दोनों कारणों के उपचार पूरी तरह अलग हैं। सामग्री कारण एनकैप्सुलेंट की नमी मात्रा, भंडारण या क्रॉसलिंकिंग विंडो की ओर इशारा करता है। वैक्यूम कारण पंप क्षमता, सील की स्थिति, लीक दर या निकासी प्रोफ़ाइल की ओर इशारा करता है। पंप कॉन्फ़िगरेशन और EVA थर्मल विंडो ही वह समय-सीमा तय करते हैं जिसमें एनकैप्सुलेंट के जेल होने से पहले हवा को निकालना होता है।
PV मॉड्यूल निर्माण · Jerry, Ooitech द्वारा
परिचय
कुछ बुलबुले दोष एनकैप्सुलेंट के बजाय वैक्यूम सिस्टम में उत्पन्न होते हैं; पंप कॉन्फ़िगरेशन और पंपिंग डेडलाइन को समझाया गया है लेमिनेटर वैक्यूम पंप, EVA विंडो और पंप सेट को कैसे कॉन्फ़िगर किया जाता है.
जब भी सौर मॉड्यूल में बुलबुला दिखाई देता है, लोग EVA/EPE फिल्म को दोषी ठहराने में जल्दबाजी करते हैं। यह इतना आसान नहीं है।
पीवी मॉड्यूल एनकैप्सुलेशन में, लैमिनेट बुलबुले सबसे आम और सबसे जिद्दी रूप से बार-बार होने वाला गुणवत्ता दोष हैं। उद्योग में अधिकांश लोगों की एक निश्चित धारणा है कि लैमिनेट बुलबुले सभी EVA/EPE के कारण होते हैं एनकैप्सुलेंट गुणवत्ता की समस्याएँ। यह सच नहीं है। एनकैप्सुलेंट दोष कई कारणों में से केवल एक हैं। कच्चे माल की खामियाँ, असामान्य लेमिनेशन उपकरण, मानव संचालन त्रुटियाँ, और नियंत्रण से बाहर कार्यशाला का वातावरण - ये सभी विभिन्न प्रकार के लैमिनेट बुलबुले उत्पन्न कर सकते हैं।
बुलबुले सतही कॉस्मेटिक दोष की तरह दिखते हैं, लेकिन वे मॉड्यूल के बिजली उत्पादन, दीर्घकालिक स्थिरता और सेवा जीवन को प्रभावित करते रहते हैं। वे बाहरी गिरावट, डिलेमिनेशन और विफलता के पीछे मुख्य छिपे कारणों में से एक हैं। यह ब्लॉग कई कोणों से बुलबुले वर्गीकरण, मूल कारणों और प्रदर्शन क्षति को देखता है, जिससे आपको प्रक्रिया अनुकूलन और दोष ट्रेसेबिलिटी के लिए एक सटीक आधार मिलता है।
PV मॉड्यूल लैमिनेट बुलबुले के प्रकार और उनके कारण
बुलबुले के आकार, वितरण और गठन तंत्र के आधार पर, लैमिनेट बुलबुले दो मुख्य श्रेणियों में आते हैं।
अवशिष्ट बुलबुले
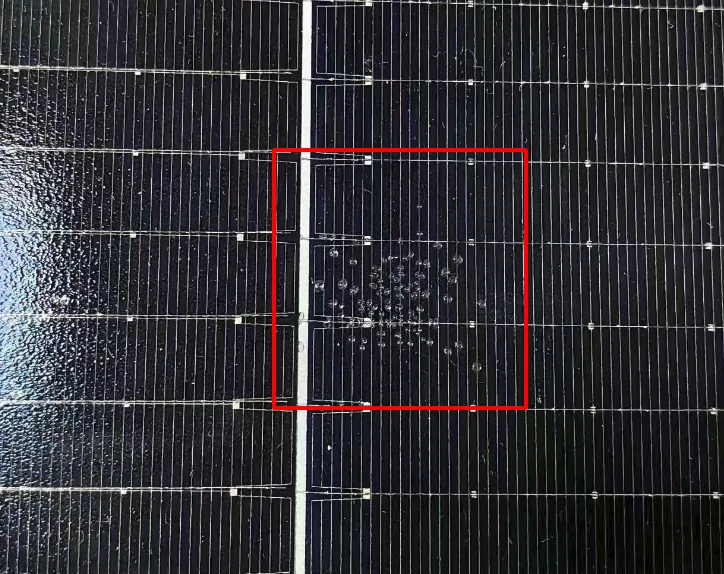
ये मुख्य रूप से सेल गैप, स्ट्रिंग स्पेसिंग, मॉड्यूल किनारों और चार कोनों में दिखाई देते हैं। ये घने छोटे बुलबुले, पट्टी के आकार के बुलबुले या बर्फ के टुकड़े के आकार के बुलबुले के रूप में दिखाई देते हैं। मुख्य कारण यह है कि लैमिनेशन के दौरान इंटरलेयर हवा पूरी तरह से बाहर नहीं निकाली जाती है और वैक्यूम डीगैसिंग अधूरी है। ये भौतिक अवशिष्ट बुलबुले हैं, जो ज्यादातर उपकरण मापदंडों, संचालन प्रक्रिया और लेअप प्रक्रिया से जुड़े होते हैं, सामग्री दोष बहुत छोटा हिस्सा बनाते हैं। ये बुलबुले शुरू में छोटे होते हैं, अत्यधिक छिपे होते हैं, और अभी भी प्रत्येक कारखाने के गुणवत्ता मानक को पार कर सकते हैं। बड़े पैमाने पर उत्पादन में इन्हें आसानी से अनदेखा किया जाता है, लेकिन बाद में विस्तार का जोखिम बहुत अधिक होता है।
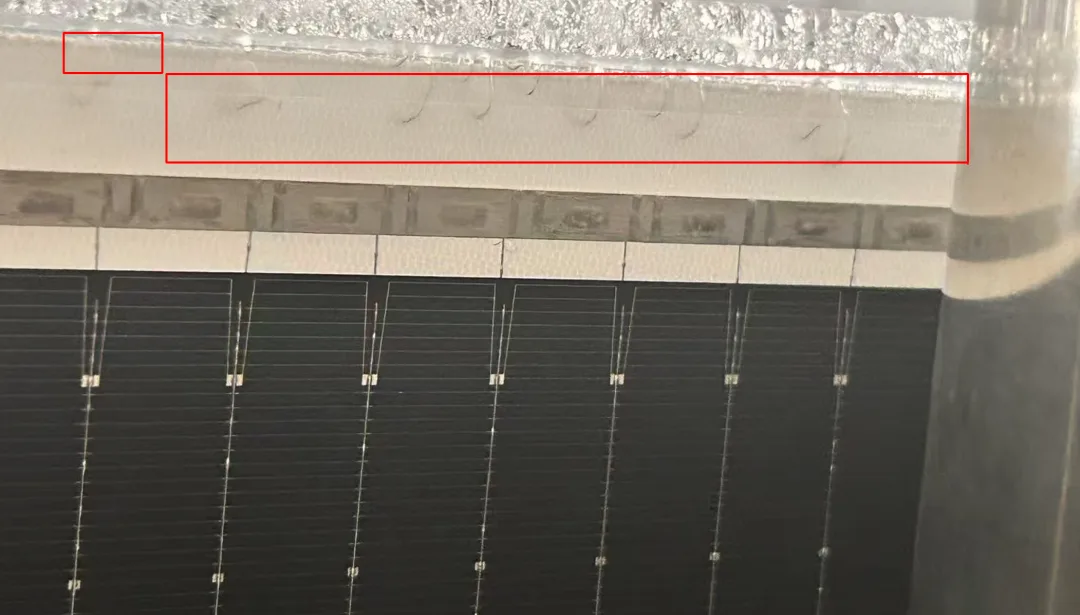
विस्तृत विश्लेषण:
वैक्यूम सिस्टम दोष: वैक्यूम पंप का प्रदर्शन कम होना, वैक्यूम लाइनों में रिसाव, अपर्याप्त वैक्यूम स्तर, बहुत कम निकासी समय या अपर्याप्त पंपिंग गति के कारण इंटरलेयर हवा पूरी तरह से बाहर नहीं निकल पाती। यह अवशिष्ट बुलबुले का प्राथमिक कारण है।
तापमान और दबाव असंतुलन: बहुत तेज़ हीटिंग या बहुत अधिक प्रीहीटिंग के कारण फिल्म की सतह जल्दी क्रॉसलिंक और क्योर हो जाती है, जिससे आंतरिक हवा और नमी परतों के बीच फंस जाती है, जिससे लिपटे हुए बुलबुले बनते हैं। अपर्याप्त लेमिनेशन दबाव या बहुत कम होल्डिंग समय के कारण फिल्म पूरी तरह से प्रवाहित और गीली नहीं हो पाती, जिससे इंटरलेयर रिक्तियां बाहर नहीं निकल पातीं, जिससे बड़े क्षेत्र में खोखले बुलबुले बनते हैं। हीटिंग प्लेट का असमान तापमान, बड़े स्थानीय तापमान अंतर के साथ, फिल्म को अलग-अलग गति से क्योर कराता है और स्थानीय बुलबुले पैदा करता है।
घटक और यांत्रिक विफलताएं: पुरानी, विकृत, झुर्रीदार सिलिकॉन शीट जिनमें सांस लेने की क्षमता कम होती है, वे हवा निकालने के लिए समान दबाव नहीं डाल सकतीं। लेमिनेशन फ्रेम के आकार में बेमेल या ऊंचाई में विचलन के कारण कोने और किनारे ठीक से बंधते नहीं हैं। असमान टेबल सतह या ट्रांसफर सटीकता में विचलन के कारण ले-अप स्टैक खिसक जाता है, जिससे खराब डीगैसिंग और नियमित किनारे के बुलबुले या कोने के स्नोफ्लेक बुलबुले बनते हैं।
आउटगैसिंग बुलबुले
ये ज्यादातर सेल की सतह, रिबन के आसपास और मॉड्यूल के स्थानीय क्षेत्रों में दिखाई देते हैं, मुख्य रूप से एकल बड़े बुलबुले या स्थानीय रूप से घने बुलबुले के रूप में। मुख्य कारण सामग्री (फिल्म, ग्लास, रिबन, सेल) के अंदर नमी, वाष्पशील पदार्थ (फ्लक्स, आदि), या सहायक सामग्री में अवशिष्ट अशुद्धियाँ हैं। उच्च तापमान लेमिनेशन के दौरान, नमी और छोटे अणु अशुद्धियाँ गर्मी के कारण वाष्पित हो जाती हैं और गैस बाहर नहीं निकल पाती, इसलिए यह बुलबुले में इकट्ठा हो जाती है। यह मुख्य रूप से कच्चे माल की गुणवत्ता, सहायक सामग्री नियंत्रण और सामग्री पूर्व-उपचार से संबंधित है। इसलिए सामग्री पक्ष के भी कई कारण हैं - जब भी बुलबुला दिखाई दे तो यह निश्चित न मानें कि यह फिल्म है। विस्तृत विश्लेषण:
एनकैप्सुलेंट कारक: EVA/EPE फिल्म काफी हीड्रोस्कोपिक है और एक सामान्य सामग्री ट्रिगर है। खराब नमी-रोधी भंडारण, खोलने के बाद हवा के संपर्क में बहुत लंबा समय, या कटी हुई फिल्म का समय पर उपयोग न करने से हवा से बहुत अधिक नमी अवशोषित हो जाती है। यदि फिल्म की क्रॉसलिंकिंग डिग्री विनिर्देश से बाहर है, फॉर्मूले में कई अशुद्धियाँ हैं, या बैच गुणवत्ता अस्थिर है, तो यह उच्च तापमान लेमिनेशन के दौरान छोटे अणु वाष्पशील पदार्थ छोड़ेगी। एक बार नमी और वाष्पशील पदार्थ वाष्पित हो जाते हैं और समय पर बाहर नहीं निकल पाते, तो वे परतों के बीच समान रूप से घने बुलबुले बनाते हैं। असमान फिल्म मोटाई या झुर्रीदार बंधन भी स्थानीय हवा को फंसाता है और अप्रत्यक्ष रूप से बुलबुले का कारण बनता है।
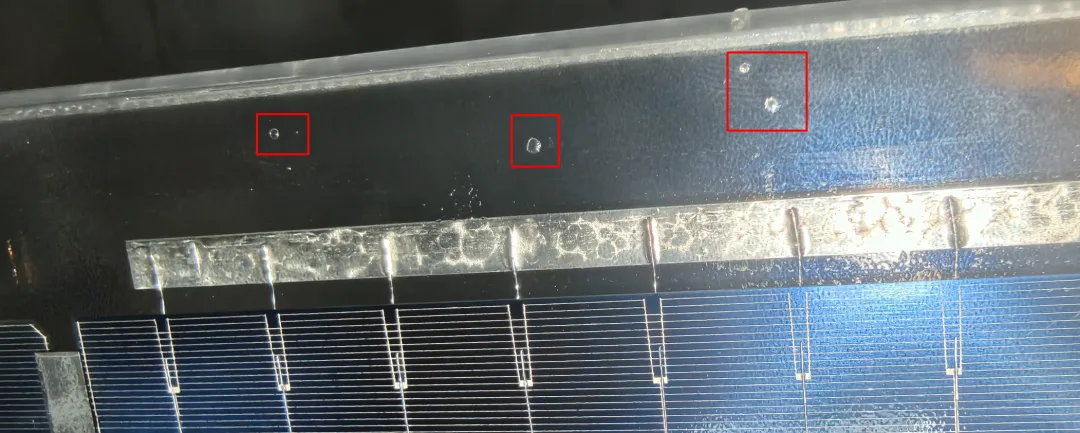
ग्लास कारक: PV टेम्पर्ड ग्लास पर दाग, धूल या तेल हो सकता है जो देखने में मुश्किल होते हैं, या सफाई के बाद पूरी तरह से सूखा नहीं हो सकता है, जिससे किनारे पर पानी के निशान रह जाते हैं। लेमिनेशन की गर्मी में, नमी और तेल वाष्पित होकर ग्लास-फिल्म इंटरफेस पर स्थानीय बुलबुले बनाते हैं। ग्लास की समतलता में विचलन या असामान्य किनारे की चम्फरिंग के कारण लेअप के बाद ढीला बंधन रहता है, जिससे किनारे की हवा बाहर नहीं निकल पाती और लगातार किनारे के बुलबुले बनते हैं।
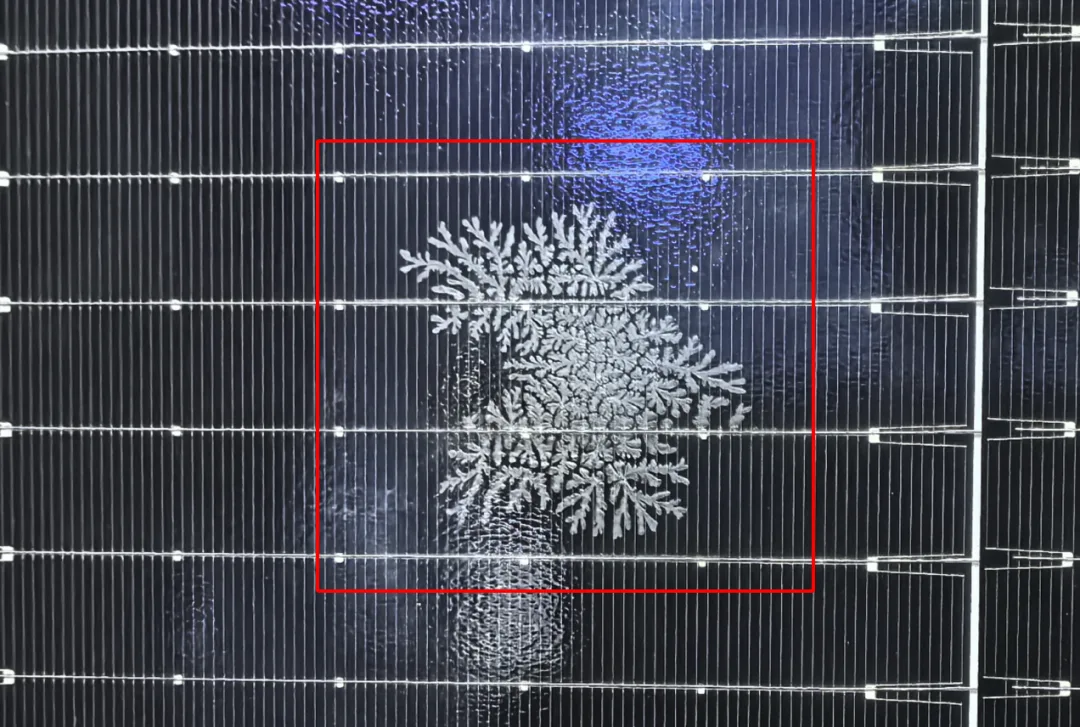
रिबन और फ्लक्स कारक: यह एक आसानी से अनदेखा किया जाने वाला बुलबुला ट्रिगर है। ऑक्सीकृत रिबन सतह, असमान कोटिंग या अवशिष्ट तेल सोल्डरिंग के बाद रिबन-फिल्म इंटरफेस पर अंतराल छोड़ देते हैं। अत्यधिक छिड़काव किया गया फ्लक्स, या फ्लक्स जो सोल्डरिंग के बाद पूरी तरह से वाष्पित और सूखा नहीं है, कार्बनिक अवशेष छोड़ देता है जो लेमिनेशन की गर्मी में तेजी से वाष्पित हो जाता है, जिससे रिबन के दोनों किनारों और सेल ग्रिडलाइनों के आसपास पट्टी या बिंदु बुलबुले बनते हैं। यह रिबन क्षेत्र में बुलबुले का मुख्य कारण है।
सेल कारक: खराब तरीके से साफ किए गए सेल टेक्सचरिंग और डिफ्यूजन चरणों से रासायनिक अवशेष, धूल और कण ले जा सकते हैं। नमी में संग्रहीत या सतह पर संघनन वाले सेल में, लेमिनेशन की गर्मी में अशुद्धियाँ विघटित हो जाती हैं और नमी वाष्पित हो जाती है, जिससे सेल की सतह पर बिखरे हुए बुलबुले बनते हैं। सेल में माइक्रोक्रैक या सतह की क्षति भी स्थानीय बंधन रिक्तियों को छोड़ देती है और हवा को फँसा देती है।
उपकरण, प्रक्रिया और सामग्री से परे: ऑपरेटर और वातावरण
उपकरण, प्रक्रिया और सामग्री के अलावा, मानव संचालन त्रुटियाँ और कार्यशाला का वातावरण भी बुलबुले दोष पैदा कर सकते हैं।
गैर-मानक मानव संचालन अनियमित, बेतरतीब बुलबुले पैदा करता है; एकल-बैच के छिटपुट दोष ज़्यादातर मानवीय कारकों से आते हैं। लेयअप के दौरान, ग्लास, फ़िल्म, सेल और बैकशीट हाथ से, साथ ही फिल्म खींचने, झुर्रियाँ या अव्यवस्था से, स्थानीय फँसी हवा बनती है। नंगे हाथों से सामग्री की सतहों को छूने पर उँगलियों के निशान, पसीना और तेल रह जाते हैं जो उच्च तापमान पर वाष्पित होकर इंटरफ़ेस बुलबुले बनाते हैं। सहायक सामग्री का असमान रूप से बिछाया जाना या रिबन की व्यवस्था स्थानीय उभार और लटके हुए क्षेत्र छोड़ती है जो लेमिनेशन के बाद बॉन्डिंग वॉइड बन जाते हैं। जो ऑपरेटर सामग्री की पूर्व-उपचार प्रक्रिया का सख्ती से पालन नहीं करते — नम फिल्म या बिना सुखाई गई रिबन को सीधे उत्पादन में डालना — वे भी बुलबुले पैदा करते हैं।
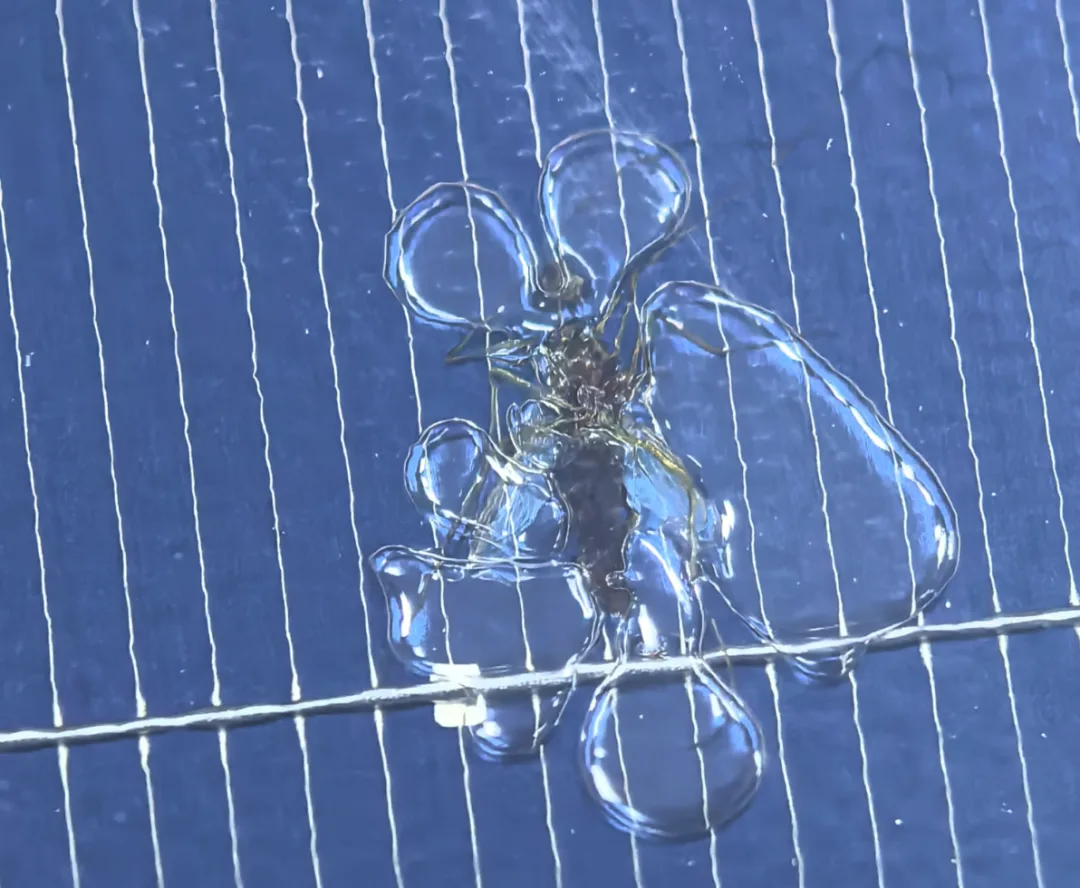
नियंत्रण से बाहर कार्यशाला का वातावरण आसानी से बैच बबल समस्याएँ पैदा करता है और बड़े पैमाने पर उत्पादन की गुणवत्ता में उतार-चढ़ाव का मुख्य कारण है। हवा में बहुत अधिक धूल और कणों के सामग्री पर जमने से खराब सफाई एक अलगाव परत बनाती है, जिससे फिल्म की गीली क्षमता खराब होती है और सूक्ष्म बुलबुले बनते हैं। तापमान और आर्द्रता नियंत्रण में विफलता — उच्च आर्द्रता के साथ — सभी खुली सामग्रियों को तेजी से नमी सोखने के लिए मजबूर करती है, जिससे गैस उत्सर्जन बुलबुले की दर तेजी से बढ़ जाती है। अशांत वायु प्रवाह और कार्य तालिका पर सीधे हवा के आउटलेट सामग्री की सतह पर तेजी से संघनन और धूल का कारण बनते हैं, जबकि बड़े तापमान में उतार-चढ़ाव ले-अप सटीकता और फिल्म प्रीट्रीटमेंट स्थिरता को नुकसान पहुँचाते हैं। इसके अलावा, कीट नमूनों — तिलचट्टे, मच्छर, मक्खियाँ — से बुलबुले भी आम हैं, जो खराब 5S के कारण होते हैं।
नुकसान सिर्फ दिखने तक नहीं: विश्वसनीयता और सुरक्षा भी
लैमिनेट बुलबुले केवल मॉड्यूल की उपस्थिति को प्रभावित नहीं करते — वे विश्वसनीयता और सुरक्षा को प्रभावित करते हैं।
उपस्थिति: सीधे अस्वीकृति, कम उपज
बुलबुले मॉड्यूल की सतह की सपाट, समान उपस्थिति को तोड़ते हैं और एक दृश्य कॉस्मेटिक दोष बनाते हैं। वे पहले निरीक्षण में एक मुख्य विफलता आइटम हैं। पीवी मॉड्यूल निरीक्षण मानकों के अनुसार, जब बुलबुले की संख्या, आकार या स्थिति विनिर्देश से अधिक होती है, तो मॉड्यूल को सीधे कॉस्मेटिक अस्वीकृति के रूप में निर्णय दिया जाता है और इसे भेजा नहीं जा सकता। इसका मतलब है स्क्रैप और रीवर्क हानि, और कम लाइन उपज और दक्षता। अनियमित बुलबुले सतह की रोशनी संचरण को असमान बनाते हैं, उत्पाद स्थिरता और बाजार धारणा को नुकसान पहुँचाते हैं।
प्रदर्शन: कम आउटपुट, तेजी से बिजली हानि
बुलबुला अनिवार्य रूप से परतों के बीच एक सीलबंद गुहा है, जिसमें अवशिष्ट हवा, नमी या उत्सर्जित गैस होती है, और यह मॉड्यूल की आंतरिक ऑप्टिकल संरचना को बदल देता है। एक ओर, बुलबुला क्षेत्र प्रकाश को अपवर्तित, परावर्तित और बिखेरता है, जिससे सेल का प्रभावी प्रकाश-प्राप्त क्षेत्र कम हो जाता है और फोटोइलेक्ट्रिक रूपांतरण दक्षता घट जाती है — प्रारंभिक बिजली कम आती है। दूसरी ओर, बुलबुला क्षेत्र में एनकैप्सुलेंट सेल, ग्लास और बैकशीट के साथ कसकर बंध नहीं सकता, इसलिए गर्मी चालन तेजी से गिरता है, संचालन के दौरान स्थानीय गर्मी जमा होती है और हॉट-स्पॉट जोखिम पैदा होता है। लंबे समय तक चलने पर, हॉट स्पॉट सेल को जलाते रहते हैं, जिससे माइक्रोक्रैक और त्वरित गिरावट होती है, इसलिए वार्षिक बिजली हानि मानक मूल्य से कहीं अधिक होती है और प्रभावी उत्पादन जीवन बहुत कम हो जाता है।
विश्वसनीयता: एनकैप्सुलेशन विफलता और सुरक्षा खतरे
यह लैमिनेट बुलबुलों से होने वाली सबसे मुख्य और घातक क्षति है। मॉड्यूल वर्षों तक बाहर गर्मी, ठंड, बारिश, बर्फ, हवा, रेत और यूवी में रहते हैं। दिन-रात और मौसमी तापमान में उतार-चढ़ाव के कारण बुलबुले के अंदर की गैस बार-बार फैलती और सिकुड़ती है, जिससे इंटरलेयर इंटरफेस पर लगातार खिंचाव होता है। लंबे समय के तनाव में, छोटे बुलबुले धीरे-धीरे बढ़ते और विलीन होते हैं, अंततः फिल्म और कांच, सेल और बैकशीट के बीच डिलेमिनेशन और पीलिंग का कारण बनते हैं। एक बार डिलेमिनेशन होने पर, मॉड्यूल की सील पूरी तरह विफल हो जाती है, और नमी, आर्द्रता और संक्षारक माध्यम लगातार अंदर रिसते रहते हैं, जिससे रिबन ऑक्सीकरण, सेल संक्षारण, पीआईडी गिरावट, फफूंद और कालापन होता है। गंभीर मामलों में यह इन्सुलेशन में गिरावट, रिसाव या शॉर्ट सर्किट का कारण बनता है — सुरक्षा दोष जो संयंत्र की उत्पादन स्थिरता को नुकसान पहुंचाते हैं, ओ एंड एम लागत बढ़ाते हैं, और संयंत्र सुरक्षा दुर्घटना का जोखिम लाते हैं, जिससे 25 साल की सेवा जीवन की गारंटी बुरी तरह प्रभावित होती है।
Ooitech का दृष्टिकोण
बुलबुले शायद ही कभी किसी एक ही कारण से आते हैं, और यही कारण है कि उन्हें "एक एनकैप्सुलेंट समस्या" मानकर उनका इलाज करना फिल्म के गलत बैच का पीछा करने में समय बर्बाद करता है। हमारी डिलीवर की गई लाइनों से, पैटर्न बना रहता है: अवशिष्ट बुलबुले वैक्यूम, दबाव और लेयअप से जुड़े होते हैं, जबकि आउटगैसिंग बुलबुले नमी और फ्लक्स नियंत्रण से जुड़े होते हैं — इसलिए एक स्थिर पर। रेसिपी के साथ-साथ अनुशासित प्रीट्रीटमेंट और 5S आमतौर पर फिल्म बदलने से ज़्यादा सुधार करते हैं। अगर आप यह देखना चाहते हैं कि उचित डीगैसिंग, होल्डिंग प्रेशर और लेअप अलाइनमेंट असली प्रोडक्शन लाइन पर कैसे काम करते हैं, तो हमारे YouTube चैनल पर वॉकथ्रू देखें www.youtube.com/ooitech देखने लायक हैं। पहले प्रक्रिया को सही करें, फिर फिल्म को उचित परीक्षण मिलेगा।